
 Introduksjon
Design av støpestruktur er en balansegang. Du trenger at delen fungerer. Men du må også faktisk lage den uten å skrote halve produksjonen.
De følgende 30 hovedpunktene går igjennom teorien. De er praktiske. De er organisert etter hva som betyr noe på fabrikkgulvet. For det første, kan du støpe det i det hele tatt? Det er prosessens gjennomførbarhet. For det andre, vil det holde? Det er strukturell integritet. For det tredje, hvordan håndterer du de indre rommene? Det er hulroms- og kjernedesign. Til slutt, hvordan gjør du det billigere og mer pålitelig? Det er forsterkning og forenkling.
Hvert punkt tar for seg et reelt problem. Bruk dem sammen.
Hva er støping, og hvorfor er design av støpestruktur viktig?
Hva er Avstøpning?
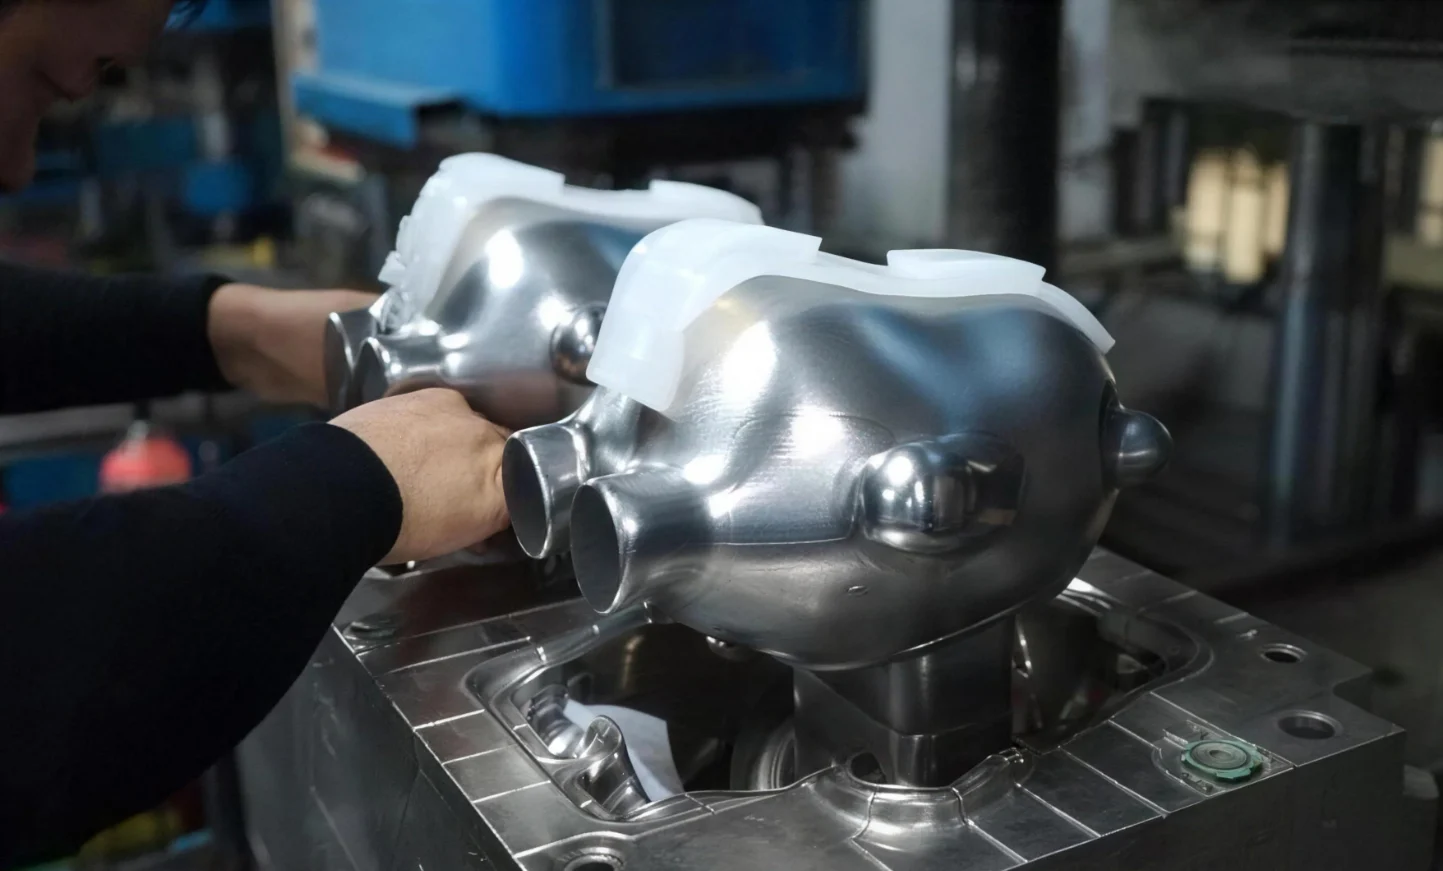
Operatøren heller smeltet metall eller plast i formen. Når det avkjøles og herder, kan de trekke ut delene.
Hvorfor er design av støpekonstruksjon viktig?
En godt designet støpestruktur kommer ut av formen ren. Den har noen få defekter. Verktøyet er enkelt. Fabrikkdrevet produksjon uten konstante stopp.
Men dårlig design? Du får krympehull inni de tykke seksjonene. Gassporøsitet nær overflaten. Sand blir fanget der du ikke kan nå. Delen vrir seg når den avkjøles. Den sprekker under utrystingen.
Kostnadspåvirkningen av å ignorere regler for støpedesign
Prisen betales flere ganger.
Først må formen omarbeides. Det koster tid og penger. Så går produksjonen. Skrotratene forblir høye. Deler går tapt. Tidsplanene glipper.
Ettermaskinering legges til for å fikse det støpegodset ikke kunne levere. Kostnaden per del øker.
I verste fall? Delen svikter i bruk. Resultatet er en feil i felten. Tilbakekalling. Søksmål.
Kjernemålet med støpekonstruksjonsdesign
Tre ting balanseres i den første skissen. Funksjon. Styrke. Produserbarhet.
Den perfekte formen bør ikke designes først, og deretter sjekkes for støpeevne. Reglene kommer først. Designet fungerer innenfor dem.
Målet er en støpeform som er sterk nok, lett nok, enkel å forme, enkel å kjerne og rask å rengjøre. Alle fem må treffes. Det er en god støpestrukturdesign.

Gjennomførbarhetsdesign – Gjør støpegods produserbart og enkelt å ta ut av formen
1. Prinsipper for skillelinjedesign
Hold skillelinjen enkel. Én rett linje er bedre enn tre sikksakklinjer. Hver ekstra linje er et sted hvor ting går galt.
Her er et praktisk problem. Formhalvdelene står aldri helt på linje. Det er alltid en liten avvikelse. Denne avvikelsen viser seg fra din side som en stygg rygg eller et trinn. Du kan ikke maskinere bort alt. Så unngå å sette skillelinjer på synlige, kosmetiske overflater fra starten av. God design av støpestrukturer behandler skillelinjer som funksjonelle avgjørelser, ikke ettertanker.
2. Overflategeometri og formfrigjøring
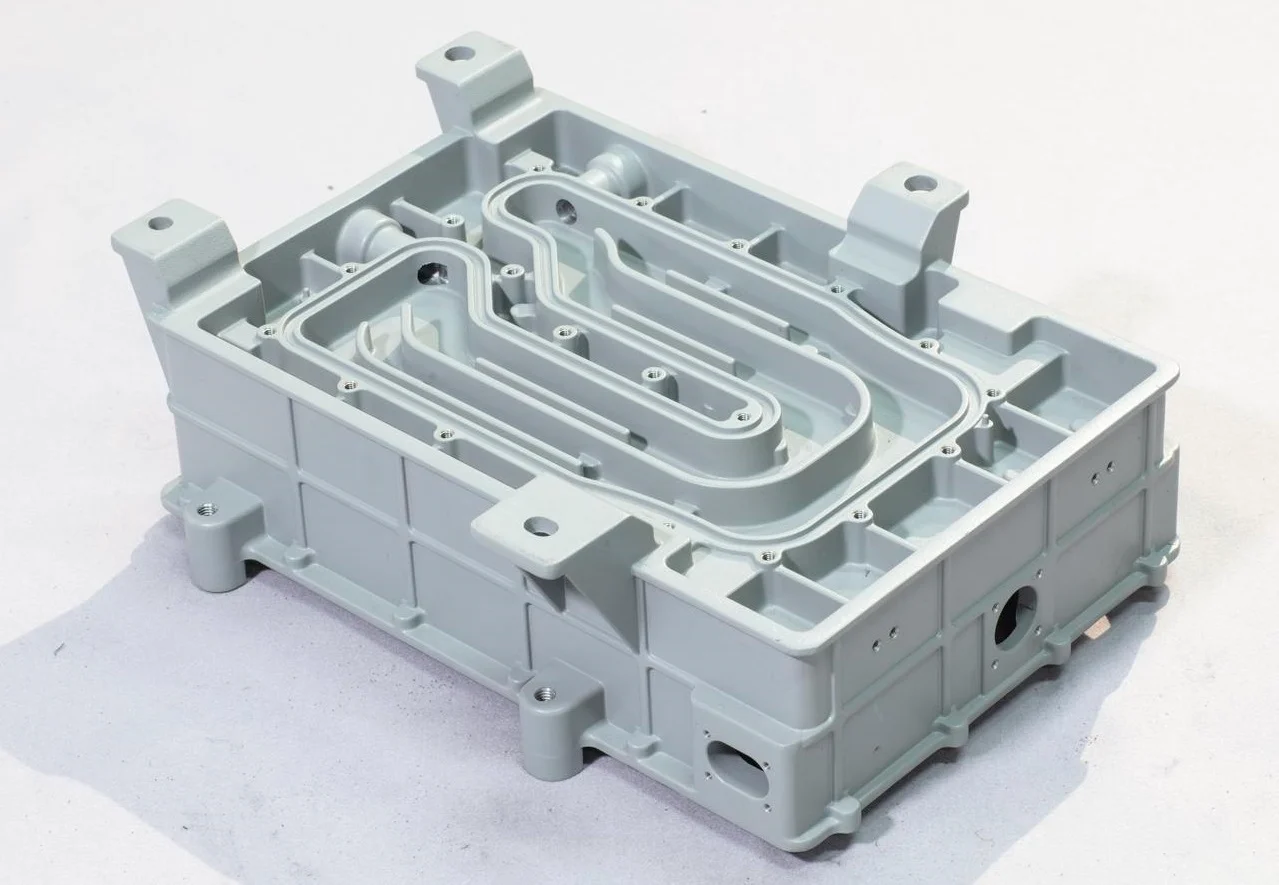
Se opp for konkave overflater. Dette er innadgående kurver. De fungerer som mekaniske låser. Det størknede metallet eller plasten kan ikke fysisk trekkes ut av formen uten å rives. En grunnleggende regel for design av støpestrukturer er at hver overflate enten må vende i trekkretningen eller ha nok trekk til å frigjøres.
Konsolider hevede knotter. Sett dem sammen til én, tykkere del i stedet for å spre små knotter overalt. Dette forenkler hele støpestrukturdesignet.
Store støpegods er et spesielt tilfelle. Små utstikkende detaljer på utsiden – små ribber, nupper, logoer – er et problem. De brekker av under avforming eller fører til at delen setter seg fast. Hvis støpegodset er stort, hold de ytre overflatene rene.

Strukturell integritet – kontroll av veggtykkelse og forebygging av defekter
En del som ser bra ut når den kommer ut av formen, men som sprekker tre uker senere, er en feil. Utformingen av støpestrukturen må ta hensyn til hva som skjer etter at metallet fryser.
3. Jevn veggtykkelse
Tykke seksjoner avkjøles sakte. Tynne seksjoner avkjøles raskt. Denne forskjellen skaper indre spenninger. Løsningen er kjedelig, men effektiv: hold veggene like tykke overalt.
Hvordan kan man øke styrke uten å gjøre en seksjon tykkere? Bruk forsterkningsribber. De øker stivheten uten å skape et massivt varmt punkt.
Her er en spesifikk regel. Innervegger bør være tynnere enn yttervegger, som kun er der for skillevegger eller støtte.
4. Gjør overganger gradvise
Ikke gå fra en tykk vegg til en tynn vegg i ett bratt fall. Det hjørnet blir en spenningsforhøyer. Det vil sprekke.
Gjør heller endringen smalere. Bruk en radius ved krysset. Fordel overgangen over avstanden.
Unngå spisse vinkler i skjæringspunktet mellom to vegger. Det skarpe indre hjørnet er en sprekk som venter på å dukke opp. Å legge til avrundede hjørner er det riktige svaret.
5. Unngå prosessinduserte feil
Her er tre spesifikke former du bør unngå.
- Store, tynne, horisontale flater. Dette er trøbbel. Når du heller, flyter gass og løs sand opp og blir fanget under det flate taket. Du ender opp med porøsitet eller sandinneslutninger rett på overflaten.
- Former som låser fast restspenning. Når delen avkjøles, vil den krympe. Hvis geometrien forhindrer denne krympingen – som en solid ring eller en helt lukket boks – bygger spenningen seg opp internt.
- Sjekk for fri sammentrekning. Støpegodset må kunne trekkes innover mens det størkner uten å treffe en stiv del. Hvis det ikke kan bevege seg, vil det sprekke. Det er en kjerneleksjon i design av støpestrukturer. Design for krymping først, og legg deretter til funksjonen.

Kjerne- og hulromsdesign – forenkler kjerneproduksjon og letter fjerning av sand
6. Bli kvitt kjerner eller gjør dem enkle
Still ett spørsmål tidlig. Trenger du virkelig det indre hulrommet? Kan du endre delens funksjon for å unngå det?
Hvis du må ha en åpning, design den som et gjennomgående hull. Et hull som går helt gjennom er lettere å lage kjernebor enn et blindhull som stopper inne i veggen. Kjernen for et gjennomgående hull har to støtter. Kjernen for et blindhull har én. Den ene støtten er et svakt punkt.
Her er det praktiske målet. Gjør den indre hulromsgeometrien like enkel som den ytre formen. Komplekse indre deler betyr komplekse kjerner. Komplekse kjerner betyr høyere skraprater.
7. Kjerneprosessorerbarhet
Tenk på hvordan kjernen kommer ut. Ikke bare hvordan den går inn.
Unngå eller minimer chaplets. Dette er små metallstøtter som holder kjernen på plass. Problemet? De smelter inn i det omkringliggende metallet. Nå har du en fremmed inneslutning med andre egenskaper. Det er et potensielt sprekkstartpunkt.
Design kjernen slik at den er stabil under hellingen. En ustø kjerne produserer et ustø hulrom. Det er ikke presist. Det er skrap.
8. Få ut sanden
Etter støping må du fjerne kjernesanden. Dette er ikke trivielt. Komplekse interne passasjer fanger opp sand. Operatører bruker timevis på å riste, hamre og spyle.
Design for enkel fjerning av sand. Store åpninger hjelper. Rette passasjer hjelper. Unngå blindveier der sand kan gjemme seg.
Her er en praktisk funksjon. Legg til boss rundt hullene. Dette er hevede puter. De forsterker området rundt åpningen. De gir deg også en ren, flat plasseringsflate for senere maskinering. En liten boss løser to problemer samtidig. Det er en effektiv støpestrukturdesign.
Kjerneregelen er enkel. Hver kjerne legger til kostnader, risiko og arbeidskraft. Eliminer det. Hvis du ikke kan, forenkle det. Hvis du ikke kan forenkle det, design for enkel fjerning av sand. Ikke ignorer dette trinnet.
Ribber og generell optimalisering – effektive lastebaner og forenkling av design
9. Sett ribbeina der de fungerer
Ikke spred ribbeina tilfeldig. Tenk på lasten. Hvilken retning kommer kraften fra? Ribbeina må være på linje med den banen. En ribbe plassert vinkelrett på lasten gjør nesten ingenting.
Hvert ribbein skal fortjene sin plass. Still spørsmålet: Gir dette ribbeinet faktisk stabilitet? Eller er det bare ekstra vekt og en potensiell krympeplass?
Her er testen. Fjern ribben i tankene dine. Fungerer delen fortsatt? Hvis ja, fjern ribben. Hvis delen svikter, behold den. Men plasser den nøyaktig.

10. Forenkle hele formen
Bryt ned store, komplekse elementer i enklere blokker. En avstøpning med ti enkle former er enklere å lage enn én avstøpning med én innviklet form.
Vær oppmerksom på lastbanene. Kraften går inn i delen på ett punkt. Den beveger seg gjennom konstruksjonen. Den finnes på et annet punkt. Ribbene og støttene dine bør følge nøyaktig den linjen. Ethvert avvik skaper bøyespenninger som støpegodset ikke var designet for.
Støttepunkter er viktige. Hvor festes dette støpegodset til noe annet? Disse stedene er spenningskonsentrasjoner. Legg til masse der. Legg til ribber der. Ikke la dem være tynne.
Eliminer unødvendige avrundinger. Ja, avrundinger reduserer spenningskonsentrasjoner i skarpe hjørner. Men en avrunding øker også maskineringstid hvis overflaten trenger etterbehandling. Og en for stor avrunding kan skape en lokal tykk seksjon som krymper og danner et hulrom. Bruk avrundinger der det er nødvendig. Utelat dem der de forårsaker skade.
Målet med design av støpekonstruksjoner er ikke maksimal kompleksitet. Det er tilstrekkelig styrke med minimale problemer.
Konklusjon
Du har gått gjennom kategoriene. Nå kommer prosessens gjennomførbarhet først. Hvis du ikke kan ta den ut av formen, betyr ingenting annet noe. Det er grunnlaget. Gjør du noe feil, stopper prosjektet før det starter.
Kontroll av veggtykkelse er det neste. Det forhindrer vanlige feil – sprekker, hulrom og vridning. En del med ujevne vegger er en del som vil svikte. Du kan ikke inspisere deg selv for å løse det problemet.
Kjernedesign setter kompleksitetstaket. Hver kjerne øker kostnadene og risikoen. Å forenkle kjerner er ikke et estetisk valg. Det er et økonomisk valg.
Ribber og lastbaner gir deg forholdet mellom styrke og vekt. God plassering gjør delen sterk. Dårlig plassering gjør den tung og fortsatt svak.
Gå og bruk det nå!
Lær om NOBLEs støpeproduksjon
Vi er et spesialverksted som fokuserer på to ting: CNC-maskinering og sprøytestøping. Det er det vi gjør. Det er alt vi gjør.
Kjerneproduksjonskapasiteter
Vi kutter metall og plast. CNC-fresing , CNC-dreiing , 5-akset maskinering . Kompliserte former er ikke et problem. Snære toleranser er rutine.
Vi støper også. Sprøytestøping for plastdeler, inkludert spesialtilpassede komponenter. Prototyper eller full produksjon. Samme maskiner. Samme kvalitetsstandarder. Ingen snarveier.
Kvalitetssertifiseringer
Sertifiseringer er ikke veggdekorasjoner.
ISO 9001:2015: Dette betyr at vi har et fungerende kvalitetsstyringssystem. Konsekvente prosesser. Dokumentert kontroll. Du får den samme delen hver gang.
ISO 13485:2016: Dette gjelder medisinsk utstyr. Strengere sporbarhet. Strammere dokumentasjon. Vi oppfyller standarden fordi kundene våre krever det.
Verdivurdering
Pålitelig prosesskontroll. Full sporbarhet på kritiske deler. Kundefokusert service betyr at vi svarer på spørsmålene dine før du trenger å spørre.
FAQ
Hvorfor er design av støpestruktur forskjellig fra design av maskinerte deler?
Maskinering starter med en solid blokk. Du skjærer bort det du ikke trenger. Blokken er allerede der. Støping er det motsatte. Du starter med ingenting. Du heller materiale inn i et tomrom. Det materialet må flyte, fylles og deretter størkne uten å sprekke.
Støping krever at du tenker på formfylling. På størkning. På krymping. Maskinering bryr seg ikke om noe av det. En maskinist trenger bare at lageret er stort nok.
Hva er den vanligste feilen i støpedesign?
Ujevn veggtykkelse. Uten tvil. Det skaper varme punkter. Det forårsaker krympehull. Det vrir delen når den avkjøles. Designere som kommer fra maskinering glemmer dette fordi en maskinert del kan ha alle tykkelsesvariasjoner. Et støpegods kan ikke.
Den andre feilen er å ignorere avstøpbarhet. Komplekse kjerner. Skjulte underskjæringer. Funksjoner som låser delen fast i verktøyet. Du kan maskinere inn disse funksjonene senere. Du kan ikke støpe dem uten en måte å trekke kjernen ut på.
Kan NOBLE hjelpe meg med å optimalisere støpedesignet mitt for produksjonsevne?
Ja. Det er poenget med vår vurderingsprosess.
Vi ser på designet ditt tidlig. Før du skjærer i stål eller bestiller verktøy. Vi finner problemene: ujevne vegger, dårlige trekkvinkler og umulige kjerner. Så forteller vi deg hvordan du fikser dem. Enklere verktøy. Færre feil. Lavere kostnader.
Det er verdien av å hente inn en produsent tidlig.
Gjelder denne veiledningen både metall- og plaststøpegods (sprøytestøping)?
De fleste prinsippene gjelder for begge. Metallstøping og sprøytestøping av plast er forskjellige prosesser. Materialene oppfører seg forskjellig. Temperaturene er forskjellige.
Men kjernekonseptene er de samme. Jevn veggtykkelse. Glatte overganger i hjørner. Enkel avforming. Ingen innestengte egenskaper. Disse reglene kommer fra fysikken bak fylling av et hulrom og avkjøling av en del. Den fysikken bryr seg ikke om materialet er smeltet aluminium eller smeltet plast.
Bruk veiledningen for begge. Juster for materialspesifikasjoner senere.






