
Tenk på linsen i smarttelefonkameraet ditt. Den tar klare bilder selv om den er mindre enn en mynt. Den presisjonen kommer fra CNC-maskinering. Utfordringen? Optiske deler trenger nøyaktighet på submikronnivå. Et satellittspeil må reflektere lys over lange avstander. Enhver liten feil ødelegger ytelsen. CNC-maskinering har blitt forbedret for å møte disse behovene. Moderne maskiner tilbyr repeterbare og nøyaktige måter å lage komplekse deler på. De holder toleranser strammere enn et menneskehår. Denne veiledningen utforsker prosessene, teknologiene og fordelene med CNC-optiske komponenter. Du får praktiske tips du kan bruke med en gang. Enten du er ingeniør, innkjøper eller hobbyist, er denne kunnskapen viktig. NOBLE, en ledende produksjonspartner i Kina, er flinke til å hjelpe kunder med å fullføre prototyping og masseproduksjon effektivt. Deres ferdigheter sikrer at de optiske delene dine oppfyller kravene.
Viktige teknologier for CNC optiske komponenter
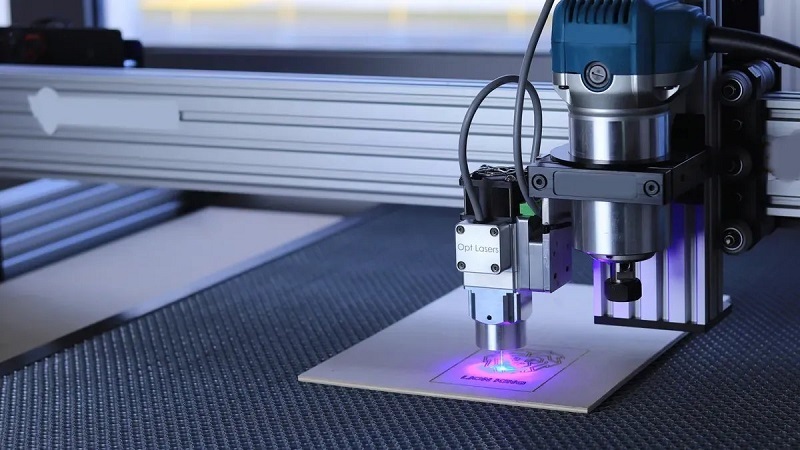
Å lage optiske deler med presisjon på submikronnivå krever mer enn et vanlig maskinverksted. Det krever spesialutstyr, nøye miljøkontroll og smarte målesystemer. La oss bryte ned kjerneteknologiene som gjør dette nøyaktighetsnivået mulig.
Fleraksede CNC-maskiner
Standard 3-aksede maskiner sliter med optiske geometrier. Friformede overflater, sammensatte vinkler og flerflatedeler trenger mer fleksibilitet. Det er her 5-akset CNC-maskinering forandrer alt. Disse maskinene beveger skjæreverktøyet langs fem akser samtidig, slik at det følger komplekse kurver samtidig som den perfekte verktøyvinkelen beholdes.
Hvorfor er dette viktig for optiske komponenter? Tenk deg et friformspeil for et head-up-display. Overflatekrumningen endres kontinuerlig over delen. En 3-akset maskin kan ikke opprettholde riktig verktøykontakt gjennom disse endringene. Men en 5-akset maskin holder verktøyet vinkelrett på overflaten gjennom hele kuttet. Det reduserer kamskjellhøyden og forbedrer overflatefinishen dramatisk.
Her er hva 5-akset CNC-maskinering muliggjør:
- Skulpturerte eller friformede overflater der verktøyvinkelen må endres for å opprettholde kontakt og finish
- Sammensatte vinkler der en enkelt fast verktøyretning ikke kan treffe funksjonen rent
- Snære posisjonstoleranser på tvers av flater der funksjoner må stemme overens når de måles fra et felles datasett
- Flersidige deler der viktige funksjoner befinner seg på flere sider og må forbli tett knyttet til hverandre
Tabellen nedenfor viser hvordan 5-akset bevegelse direkte påvirker kvaliteten på optiske deler:
| Mekanisme | Direkte innvirkning på maskinering av friformede optiske komponenter |
| Samtidig 5-akset bevegelse | Lar fresen følge komplekse friformede overflater samtidig som den opprettholder konstant verktøyinngrep |
| Opprettholde optimal verktøyvinkel | Holder verktøyet vinkelrett på den buede overflaten, noe som reduserer kamskjellhøyden og forbedrer Ra-overflatefinishen sammenlignet med 3-akset kulefresing |
| Enkeltoppsettmaskinering | Eliminerer nullpunktforskyvning mellom oppsett, og oppnår ±0.005 mm på kritiske funksjoner og ±0.01 mm sann posisjon på tvers av flater |
| Konstant verktøyinngrepsvinkel | Reduserer verktøyslitasje på vanskelige materialer som titan og herdet stål |
Utover selve maskinen sikrer måling i prosessen at kvaliteten er sikret. Berøringsprober sjekker delposisjonen før skjæringen starter. Laserinterferometre verifiserer maskinens nøyaktighet underveis i syklusen. Disse systemene fanger opp problemer tidlig, slik at du ikke oppdager feil etter at delen er ferdig.
Diamant CNC Turning og CNC fresing
For speilblanke overflater er ikke standard skjæreverktøy nok. Enkeltpunkts diamantdreiing bruker et diamantverktøy med en sylskarp kant for å maskinere optiske overflater direkte. Resultatene er imponerende. Overflateruheten når Ra ≤ 0.01 µm, og kantens gradhøyde holder seg under 0.5 µm. Det betyr at delene kommer ut av maskinen klare til bruk, uten behov for etterpolering.
Diamantdreiing fungerer spesielt godt for optisk CNC-maskinering av reflekterende optikk og presisjonsmekaniske komponenter. Nanometermatingen skaper glatte, nøyaktige overflater som fungerer som polert glass.
Temperaturkontroll er like viktig som verktøyet. Ultrapresisjonsmaskiner holder miljøet på 20 ± 0.1 °C. Hvorfor? Varme forårsaker utvidelse. Selv små temperatursvingninger forvrenger delen og maskinrammen. Laserkalibrering på maskinen kompenserer for eventuelle gjenværende geometriske feil.
Her er et øyeblikksbilde av kjerneteknologiene som fungerer sammen for presisjon på submikronnivå:
| Kjerneteknologikategori | Viktige spesifikasjoner og parametere | Bruksområde i optiske CNC-komponenter med presisjon på sub-1 mikron |
| Ultrahøypresisjons CNC-utstyr og termisk stabilitet | Posisjoneringsnøyaktighet 0.1 µm; repeterbarhet 0.02 µm; temperaturkontroll 20 ± 0.1 °C; laserkalibrering på maskinen | Minimerer termisk deformasjon og geometriske feil |
| Enkeltpunkts diamantdreiing og ultrapresisjonsskjæring | Overflateruhet Ra ≤ 0.01 µm; nanometermating; kantgradhøyde < 0.5 µm | Produserer speilblanke overflater direkte, og eliminerer etterpolering |
| Jiggsliping og presisjonshullsystemmaskinering | Koaksialitet innenfor 0.5 µm; toleranse for borediameter ±1 µm; rundhet 0.3 µm; flathet 0.5 µm | Muliggjør maskinering av koaksialsystemer med flere linser i ett oppsett |
| Presisjonsmaskinering av gjenger og tynnveggede komponenter | Toleranse for stigningsdiameter ±2 µm; kumulativ stigningsfeil 1 µm; spenningsfri klemming | Forhindrer deformasjon av ultratynne linsehylser |
| Inspeksjon på nanometernivå og ren montering | Måleusikkerhet 0.1 µm; Renhetsklasse 100; hvitt lysinterferometer og AFM; SPC med CPK ≥ 1.33 | Verifiserer nøyaktighet på submikronnivå og sikrer kontamineringsfri montering |
Disse teknologiene fungerer sammen. Maskinen sørger for den grunnleggende nøyaktigheten. Diamantverktøy skaper finishen. Målesystemer verifiserer resultatene. Og miljøkontroller holder alt stabilt. Denne kombinasjonen er det som gjør moderne CNC-optiske komponenter mulige.
Fordeler med CNC Maskinering for optiske komponenter
Høy repeterbarhet og skalerbarhet
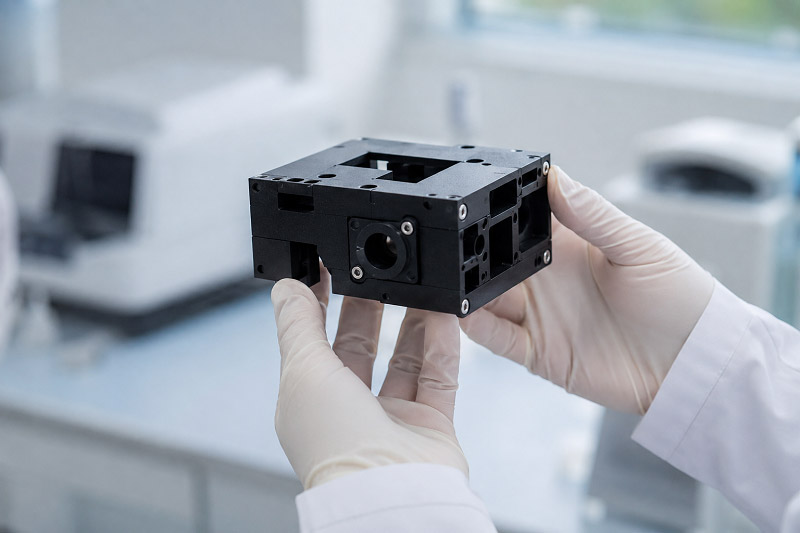
CNC-maskiner er flinke til å gjøre den samme jobben om og om igjen uten å miste nøyaktighet. Kjør tusen deler i dag, og kjør deretter tusen til neste måned. Hver av dem matcher den første. Den konsistensen er viktig for optiske deler fordi selv små endringer påvirker ytelsen. En linse som beveger seg med noen få mikrometer mellom partier kan ødelegge en produktlinje.
Denne repeterbarheten gjør skalering enkel. Start med en prototype, sjekk designet, og øk deretter produksjonen. Det samme programmet kjører på samme maskin. Ingen omarbeiding, ingen overraskelser. For tilpassede optiske deler er denne fleksibiliteten en stor gevinst. Du kan teste én enhet og deretter bestille 10 000 uten å endre prosessen.
NOBLE bygger denne påliteligheten inn i hvert prosjekt. Maskinene deres holder stramme toleranser over lange produksjonsserier. De sporer kvaliteten med statistisk prosesskontroll, slik at du vet at neste parti vil matche det forrige. Denne konsistensen forvandler en risikabel prototype til en pålitelig forsyningskjede.
Kostnadseffektivitet for komplekse deler
Ja, kostnadene for CNC-oppsett er høyere enn for tradisjonelle metoder. Verktøy, programmering og maskineringstid hoper seg opp. Men matematikken endrer seg når delene blir komplekse. Et friformspeil eller et flerfasettert prisme ville trenge flere oppsett og spesielle fester med konvensjonell maskinering. Hvert oppsett legger til feil og øker arbeidskostnadene.
CNC fjerner disse problemene. Én maskin, ett oppsett, ett program. Maskinen håndterer komplekse former automatisk. Den kutter raskere, sløser med mindre materiale og reduserer skrap. For intrikate design koster optisk CNC-maskinering ofte mindre enn tradisjonelle metoder, selv med den høyere startinvesteringen.
Tenk på et spesialtilpasset hus for et lasersystem. Tradisjonell maskinering kan trenge fem separate operasjoner på tvers av tre maskiner. CNC gjør det i én omgang. Det sparer tid, reduserer håndteringsskader og kutter arbeidskostnader. Resultatet er en optisk del av høy kvalitet til en konkurransedyktig pris.
Fra et praktisk synspunkt kommer break-even-punktet raskt. Komplekse deler som er vanskelige eller umulige å lage konvensjonelt blir rimelige med CNC. For ingeniører som designer neste generasjons optikk, åpner det for nye muligheter. For kjøpere betyr det bedre priser på tøffe prosjekter. NOBLEs fullservicetilnærming – fra design til montering – gir et ekstra lag med besparelser ved å redusere leverandørkoordinering og logistikkkostnader.
Presisjonskrav for CNC optiske komponenter
Definere toleranser på mikronnivå
Optiske deler trenger vanligvis toleranser mellom ±0.001 mm og ±0.005 mm. Det nøyaktige tallet avhenger av hva delen gjør. Et smarttelefonkameraobjektiv kan bruke den løsere enden. Et satellittspeil trenger den strammere siden. Disse tallene virker små, men de påvirker virkelig hvor godt delen fungerer.
Tenk på fiberkobling. Hvis justeringen er avvikende med bare 1 mikron, faller koblingseffektiviteten med omtrent 4.2 %. Det tilsvarer et tap på 0.2 dB. Flytt forskyvningen til 2 mikron, og tapet går over 0.5 dB. Hold forskyvningen innenfor ±1 mikron, og tapet forblir veldig lite. Dette er forskjellen mellom et system som fungerer og et som feiler.
Deler innen luftfart går enda lenger. Kritiske komponenter har toleranser på ±0.0005 tommer, eller omtrent ±0.0127 mm. Vanlige maskinerte deler går løsere, mellom ±0.001 og ±0.005 tommer. Toleranser for geometrisk posisjon strammes inn til ±0.0002 tommer. Prosesskapasiteten må nå en Cpk over 1.33. Disse reglene skiller optikk i luftfartskvalitet fra optikk i forbrukerkvalitet.
| Presisjonsaspektet | Krav til luftfart |
| Toleranse for kritiske komponenter | ±0.0005 tommer (±0.0127 mm) |
| Standard toleranse for maskinbearbeidede deler | ±0.001 til ±0.005 tommer |
| Overflatebehandling | Ra 32 til Ra 125 mikrotommer |
| Geometrisk toleranse (posisjon) | ±0.0002 tommer |
| Prosesskapasitet (Cpk) | > 1.33 |
Overflateruhet og formnøyaktighet
Overflateruhet er like viktig som størrelsestoleranse. Reflekterende optikk trenger ofte en Ra under 10 nm. Diamantdreiing gjør dette mulig. De riktige innstillingene er viktige: spindelhastighet rundt 2000 o/min, matehastighet på 5 mm/min og en finslipingsdybde på 4 μm. Syntetiske diamantverktøy med én krystall holder skjærekanten skarp. Romtemperaturen holder seg på 20 °C ± 0.5 °C. Renslighet opprettholdes i ISO-klasse 5. Hver faktor bidrar til å skape den speilblanke finishen.
Hvorfor spiller ruhet en rolle? Det styrer hvordan lys oppfører seg. Når overflateegenskaper er mye mindre enn lysets bølgelengde, reflekteres overflaten speilende, som et speil. Når ruheten kommer nær bølgelengden, spres lyset diffust. En overflate ved Ra 0.4–0.8 µm viser blandet refleksjon. Ved 0.8–1.6 µm faller refleksjonsevnen under 1 %. Denne endringen ødelegger speilets ytelse.
Formnøyaktighet er også viktig. Flathet, sfærisitet og vinkeljustering påvirker alle bølgefrontkvaliteten. En λ/10 overflateflathet legger til λ/5 til bølgefrontfeilen i refleksjonen. Vinkelfeiljustering på 1 mikron over 10 mm skaper omtrent 20 buesekunder med stråleavvik. Disse feilene bygger seg opp gjennom flerelementsystemer.
Innen luftfartsoptikk avhenger suksess av å behandle miljøatferd som en primær designbegrensning. Ingeniører må validere ytelsen under reelle oppdragsforhold. Forbrukeroptikk trenger sjelden dette nivået av strenghet.
For optiske CNC-komponenter kreves det mer enn en god maskin for å oppfylle disse kravene. Det krever nøye prosesskontroll, riktig verktøy og disiplinert måling. Det er det optisk CNC-maskinering leverer. De beste optiske komponentene kommer fra verksteder som forstår disse presisjonskravene og bygger dem inn i hvert trinn.
Viktige designhensyn for CNC optiske komponenter
Materialvalg for maskinbarhet
Å velge riktig materiale påvirker hvert trinn i optisk CNC-maskinering. Optisk glass gir god klarhet, men er vanskelig å maskinere. Germanium og sinkselenid fungerer bra for infrarød optikk, men krever spesiell forsiktighet. Plast som PMMA og polykarbonat tilbyr et lettere og billigere valg.
| Materiale | Optisk klarhet | CNC-bearbeidbarhet |
| PMMA (akryl) | Best for klarhet; kan nå 90 %+ lysgjennomgang | Kan CNC-maskineres med spesielle verktøybaner |
| PC (polykarbonat) | Kan nå 90%+ lysgjennomgang | Kan CNC-maskineres med spesielle verktøybaner |
| Aluminium 6061-T6 | Brukes til reflekterende optikk (ikke gjennomsiktig) | Maskinerer veldig bra; vanlig i bransjen |
Germanium trenger en nøye totrinnsprosess. Først brukes en støpejernsplate med Kemox 0800S-slipemiddel til sliping i to minutter per side. Dette oppnår en flathet på 0.67 µm. Deretter brukes en ASFL-klut med 1 mikron flytende diamant i fem minutter per side til polering. Dette reduserer overflateruheten til Rz 0.0253 µm. Sammen skaper disse trinnene optikk som er klar for tøffe jobber.
Geometri og verktøybegrensninger
Friformede overflater presser maskineringen til det ytterste. Disse formene endrer krumningen på tvers av delen. En standard 3-akset maskin kan ikke følge dem godt. Du trenger 5-akset CNC-maskinering for å holde verktøyet i riktig vinkel under hvert kutt.
Planlegging av verktøybane er like viktig som maskinens kapasitet. Kartesiske baner med faste trinn forårsaker ofte vibrasjoner fordi skjærekreftene endrer seg mye. Adaptive strategier løser dette problemet. Tangensiell verktøybanejustering holder fresen i bevegelse langs overflatens lokale retning. Dette sprer kreftene jevnt og reduserer vibrasjon. Resultatet er en jevnere overflate og færre feil.
Verktøyavbøyning skader også nøyaktigheten. Lange, tynne verktøy bøyer seg under skjæretrykk. Denne bøyningen viser seg som størrelsesfeil på den ferdige delen. Kortere verktøy med større diametre motstår bøying bedre. Du må også følge med på spindelhastighet og matehastighet. Riktig blanding forhindrer vibrasjon samtidig som syklustidene holdes rimelige.
Fra et praktisk synspunkt, design delen din med tanke på maskinering. Unngå skarpe innvendige hjørner som tvinger små verktøy. Hold veggtykkelsen jevn for å forhindre vridning. Tenk på hvordan delen skal holdes under skjæring. En stabil oppstilling forhindrer vibrasjon og sikrer jevn kvalitet.
Anvendelser av CNC-maskinering i optikk
Aerospace og forsvarssystemer
Optikk for romfart står overfor tøffe forhold. Temperatursvingninger, vibrasjoner og stråling truer ytelsen. CNC-maskinering hjelper deler med å overleve disse utfordringene. Infrarøde linser for termiske bildesystemer trenger presise kurver for å fokusere varmesignaturer riktig. En liten feil betyr et uskarpt bilde. En slik feil kan skjule et mål eller overse en trussel.
Speil for lasersystemer krever enda strengere kontroll. Disse speilene omdirigerer høyenergistråler. Enhver overflatefeil absorberer energi og skaper varme punkter. Disse varme punktene kan skade speilbelegget. CNC-maskinering holder overflateruheten lav nok til å forhindre dette problemet. Resultatet er et speil som håndterer intens kraft uten å svikte.
Hus for optiske sensorer er også avhengige av CNC-maskinering. Disse husene beskytter sensitive komponenter samtidig som de holdes på linje. Justeringen er viktig fordi sensorene må peke nøyaktig dit systemet forventer. CNC-maskiner holder disse posisjonstoleransene på tvers av flere flater. Denne presisjonen gjør monteringen enkel og pålitelig.
Forsvarsapplikasjoner presser disse kravene enda lenger. Nattsynssystemer, målkameraer og rekognoseringsutstyr er alle avhengige av presisjonsoptikk. Hver del må fungere feilfritt i ekstreme miljøer. CNC-maskinering leverer denne påliteligheten, omgang etter omgang. Repeterbarheten sikrer at hver enhet yter som den første som ble testet.
Medisinsk utstyr og diagnostisk utstyr
Medisinsk optikk krever renslighet og nøyaktighet. Pasienters liv avhenger av klare bilder og presise målinger. CNC-maskinering oppfyller disse standardene gjennom nøye prosesskontroll og materialvalg.
Endoskoper bruker bittesmå linser som må passe inni smale rør. Disse linsene trenger eksakte diametre og presise brennvidder. CNC-maskinering lager disse små delene med jevn kvalitet. De glatte overflatene reduserer lysspredning, noe som gir legene klarere utsikt inn i kroppen.
Kirurgiske mikroskoper krever enda høyere ytelse. Kirurger er avhengige av skarpe, forstørrede bilder under delikate prosedyrer. Det optiske systemet inkluderer flere linser, prismer og speil. Hver komponent må justeres perfekt med de andre. CNC-maskinering holder disse justeringene innenfor mikrometer. Denne presisjonen oversettes direkte til bedre kirurgiske resultater.
Diagnostisk bildebehandlingsutstyr er også avhengig av maskinert optikk. CT-skannere, MR-systemer og optiske koherenstomografienheter bruker alle presisjonslinser og -speil. Disse komponentene leder lys eller stråling gjennom komplekse baner. Enhver feiljustering forringer bildekvaliteten. CNC-maskinering sikrer at hver del oppfyller de strenge spesifikasjonene disse systemene krever.
Fra et praktisk perspektiv verdsetter produsenter av medisinsk utstyr CNC av en annen grunn: sporbarhet. Hver del kan spores gjennom produksjonsprosessen. Denne dokumentasjonen støtter samsvar med regelverk og kvalitetsrevisjoner. For optiske komponenter med høy ytelse i medisinske miljøer er denne ansvarligheten like viktig som selve maskineringen.
Samarbeider med NOBLE for CNC optiske komponenter

Våre produksjonsevner
NOBLE jobber med både metall og plast. Denne ferdigheten er viktig for optiske prosjekter. En enkelt montering kan trenge et aluminiumshus, en linsefatning i plast og en justeringsring i messing. Å bruke én partner som håndterer alle materialer gjør forsyningskjeden enklere. Du unngår å sjonglere mange leverandører og håpe at delene deres passer sammen.
Maskinene hos NOBLE håndterer tøffe former. Fleraksutstyr, inkludert 5-aksede CNC-maskineringssentre, arbeider på friformede overflater og sammensatte vinkler. Diamantdreiing skaper speilblanke overflater. Jiggsliping holder boringstoleranser innenfor ±1 mikron. Disse egenskapene dekker hele spekteret av CNC-optiske komponenter, fra enkle braketter til komplekse linsehylser.
Kvalitetssystemer støtter maskineringen. NOBLE har ISO 9001:2015-sertifisering for kvalitetsstyring. Selskapet oppfyller også ISO 13485:2016-standardene for medisinsk utstyr. Disse sertifiseringene betyr dokumenterte prosesser, sporbare materialer og jevn produksjon. For CNC-optiske komponenter er denne sporbarheten viktig. Du kan spore hver del tilbake til råmaterialebatchen og maskineringsinnstillingene.
En fullservicetilnærming fra design til montering
NOBLE gjør mer enn å skjære i metall og plast. Teamet hjelper med design for produksjonsevne. De gjennomgår tegningene dine, foreslår materialendringer og flagger potensielle maskineringsproblemer før produksjonen starter. Denne tidlige innspillingen sparer tid og penger. En liten designjustering kan fjerne et kostbart sekundært trinn.
Tjenesten strekker seg gjennom montering. NOBLE kan integrere dine optiske komponenter i komplette delenheter. De håndterer rengjøring, inspeksjon og emballering. Denne nøkkelferdige tilnærmingen reduserer byrden for leverandøradministrasjonen. Én partner eier hele prosessen fra råmateriale til ferdig produkt.
Fra et praktisk perspektiv fremskynder denne fullservicemodellen tidslinjen din. Du sender et konsept. Du mottar en testet, montert enhet klar for integrering. Ingen frem og tilbake mellom separate verksteder. Ingen venting på at deler skal sendes mellom anlegg. For komplekse optiske prosjekter innen luftfart, forsvar og medisinindustrien er den hastigheten viktig.
NOBLEs blanding av materialekspertise, presisjonsmaskinering og monteringsevne gjør dem til en pålitelig partner. Enten du trenger en enkelt prototype eller en produksjon på tusenvis, leverer de jevn kvalitet. Denne påliteligheten lar deg fokusere på kjernearbeidet ditt: å designe bedre optiske systemer.
CNC-maskinering har blitt avgjørende for moderne optikk. Presisjonen vi dekket – mikrontoleranser, nanometeroverflater – gjør dagens teknologi mulig. Smarttelefonkameraer, satellittspeil og medisinske kikkerter er alle avhengige av denne funksjonen.
Feltet fortsetter å utvikle seg. Nye materialer, strengere toleranser og mer komplekse geometrier dukker opp hvert år. Optiske CNC-komponenter vil bare bli viktigere etter hvert som applikasjoner krever bedre ytelse.
Det er der NOBLE hjelper. Deres fleraksede maskiner, diamantdreiing og fullservicetilnærming håndterer de tøffeste prosjektene. De bringer ekte erfaring til hver del, fra prototype til produksjon.
Klar til å starte ditt optiske prosjekt? Kontakt NOBLE i dag. Diskuter spesifikasjonene dine, få tilbakemeldinger fra eksperter og se hvordan deres presisjonsmaskinering kan bringe designet ditt til live.
Vanlige spørsmål om CNC optiske komponenter
Hvor lang tid tar en typisk CNC-prototype for optiske komponenter?
De fleste prototyper er ferdige i løpet av 2 til 4 uker. Enkle deler går raskere. Kompleks friformsoptikk trenger ekstra tid til planlegging av verktøybaner og testing. Leverandøren din bør gi deg en klar tidslinje før du starter. Spør om hastealternativer hvis du har det travelt.
Hva er forskjellen mellom CNC-maskinering og tradisjonell polering?
CNC-maskinering skjærer formen direkte fra råmaterialet. Polering glatter ut overflaten etter skjæring. Mange optiske deler trenger begge trinnene. CNC håndterer formen. Polering fjerner små verktøymerker. Diamantdreiing kan hoppe over polering for noen reflekterende deler, og når Ra ≤ 0.01 µm rett fra maskinen.
Kan CNC-maskinering håndtere både optiske komponenter i metall og plast?
Ja. Aluminium 6061-T6 er egnet for reflekterende optikk. PMMA og polykarbonat fungerer for klare deler. Germanium og sinkselenid egner seg til infrarød bruk. Hvert materiale trenger forskjellige skjærehastigheter og verktøy. En partner som NOBLE, som håndterer begge materialtypene, gjør forsyningskjeden enklere.
Hvilke kvalitetssertifiseringer bør jeg se etter hos en partner innen optisk maskinering?
Se etter ISO 9001:2015 for generell kvalitetsstyring. Arbeid med medisinsk utstyr krever ISO 13485:2016. Disse sertifiseringene betyr dokumenterte prosesser og sporbare materialer. For CNC-optiske komponenter er sporbarhet viktig. Du kan spore hver del tilbake til råmaterialeparti og maskineringsinnstillinger.







