

Det beste oppsettet kombinerer vanligvis CNC-maskinert aluminium eller rustfritt stål for strukturelle rammer og skjøter med sprøytestøpt ABS/PC for ytre skall. Volum, presisjon og funksjon avgjør det endelige valget. Å velge materialer og prosesser for et AI-omsorgsrobothus er vanskelig. Du må håndtere EMI-skjerming, varme, styrke og menneskelig sikkerhet samtidig. Denne veiledningen gir ingeniører et nyttig rammeverk. De kan matche prosesser og materialer til sine eksakte behov for AI-omsorgsrobothus. Markedet viser hvorfor dette er viktig. Analytikere verdsetter det til 2.0 milliarder USD i 2024 og forventer 5.4 milliarder USD innen 2030, en årlig vekstrate på 17.6 %. God produksjon av robothus starter med smarte valg. Solid produksjonsplanlegging holder alle trygge.
Produksjonsprosesser for AI-omsorgsrobothus
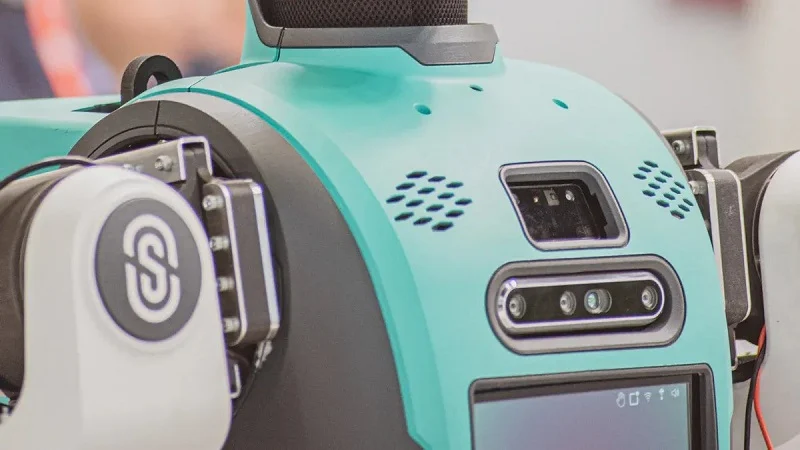
I produksjon av robothus er det tre prosesser som oftest forekommer: CNC-maskinering, sprøytestøping og 3D-printing. Hva du velger avhenger av volum, presisjon og budsjett. Her er en rask oversikt over typiske ledetider for mellomstor produksjon av robothusdeler.
| Prosess | Typisk leveringstid (middels volum) | Nøkkelenotat |
| CNC Maskinering | 3–10 virkedager (standard); opptil 2–3 uker for komplekse 5-aksede eller små toleranser | Ingen venting på verktøyet; produksjonen starter direkte fra CAD-filen. |
| Sprøytestøping | 4–16 uker totalt (verktøyrekkefølge til første deler). Prototypeformer i aluminium: 2–4 uker; produksjonsformer i herdet stål: 6–10 uker; komplekse flerhulromsformer i stål: 10–16 uker | Lang verktøytid på forhånd, men raske sykluser per del etter at verktøyet er klart. |
| 3D-utskrift | 1–5 virkedager (de fleste teknologier); SLS/DMLS kan ta 5–10 dager inkludert bygging og etterbehandling | Ingen forsinkelser i verktøy eller programmering; etterbehandling kan være den dominerende faktoren. |
CNC-maskinering for AI-omsorgsrobothus
Fresing og dreiing
CNC-maskinering bruker skjæreverktøy for å fjerne materiale fra en solid blokk. Fresing spinner verktøyet mot delen for å skjære komplekse former. Dreiing spinner delen mot verktøyet for å lage runde egenskaper. For et AI-pleierobothus gir disse prosessene deg sterke, presise deler. Du får stramme toleranser rett fra maskinen.
Presisjonstoleranser og overflatefinish
Å holde stramme toleranser er det CNC er best på. Du kan nå ±0.005 tommer eller bedre. Denne nøyaktigheten er svært viktig for skjøter og bevegelige deler i husene til AI-pleieroboter. Med riktig verktøy og mating kan overflatefinishen nå 63 µin Ra. Det er glatt nok for mange bruksområder uten ekstra maskinering. Hvis du trenger presisjonsrobotdeler, er CNC-maskinering et sterkt valg.
Bruksområder i skjøter og strukturelle hus
For et hus til en AI-omsorgsrobot dukker det ofte opp et maskinert aluminiumshus i robotarmer og baserammer. Det bærer tunge belastninger og tåler slitasje. CNC fungerer bra for lave til middels volumer. Du får rask leveringstid siden det ikke er noen venting på verktøyet. For strukturelle rammer og chassis er CNC-maskinering en go-to-metode.
Additiv produksjon for AI-omsorgsrobothus
FDM og SLS for prototyping
For tidlige designkontroller er FDM og SLS raske og billige. Du får deler i løpet av en dag eller to. Men disse utskriftene er ikke sterke nok til et endelig robothus. Bruk dem til å teste passform, form og funksjon før du forplikter deg til produksjon.
DMLS og SLM for metalldeler
Trenger du metalldeler raskt? DMLS og SLM trykker metall rett fra pulver. Den ferdigbygde overflaten er ru: 200 til 400 µin Ra. Etter CNC-maskinering kan du redusere den til 63 µin Ra. Denne kombinasjonen fungerer bra for komplekse former du ikke kan frese fra en blokk. Tabellen nedenfor viser den typiske endringen i overflateruhet.
| Betingelse | Overflateruhet (Ra) |
| Som-bygd DMLS | 200–400 µin |
| Etter CNC-bearbeiding | 63 µin |
Presisjonsbegrensninger og etterbehandling
3D-printing kan ikke måle seg med CNC-maskinering når det gjelder presisjon. Toleransene er større, og etterbehandling tar mer tid. For robothus for AI-omsorg som trenger stramme toleranser, skriver man ofte ut nær nettoformen og maskinerer deretter de kritiske overflatene. Denne hybride tilnærmingen sparer tid og oppfyller kravene.
Støping og metallproduksjon
Sprøytestøping for polymerhus
Sprøytestøping er en forutsetning for storproduksjon av robothus for AI-omsorg. Du får konsistente robotrammer og -skall. Verktøyproduksjonen tar 4 til 16 uker. Men når formen er klar, sykler hver del på sekunder. Dette gjør sprøytestøping perfekt for masseproduksjon. Den fungerer med mange materialer, inkludert ABS og polykarbonatblandinger.
Støping av metallhus
Pressstøping er som sprøytestøping, men for metall. Det skaper sterke, komplekse former for rammer og chassis for hus til AI-omsorgsroboter. Pressstøping passer til store volumer og gir god presisjon. Det er et solid alternativ for metalldeler til robothus.
Metallplateproduksjon for rammer og chassis
For enkle, sterke rammer for hus til AI-omsorgsroboter sparer plateproduksjon penger. Du kutter, bøyer og sveiser metallplater i form. Det fungerer bra for prototyper og lave volumer. Du kan lage strukturelle rammer og chassis raskt uten dyrt verktøy.
Materialer for bolig for AI-omsorgsroboter
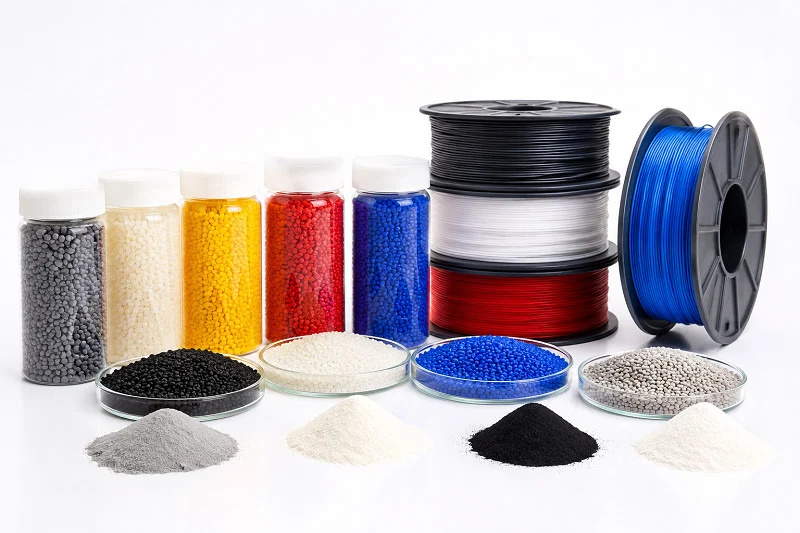
Å velge riktige materialer til et hus for en AI-omsorgsrobot handler om å finne den beste blandingen av styrke, vekt, sikkerhet og kostnad. Valget ditt påvirker hvor sterk roboten er og hvor godt den håndterer varme. Materialene må tåle daglige støt og riper. La oss se på de beste alternativene for robothusdesign.
Metaller for boliger for AI-omsorgsroboter
Metaller og legeringer gir robothusdesign styrke, stivhet og beskyttelse mot elektromagnetisk interferens. Tre hovedgrupper av legeringer brukes. Disse materialene er vanlige for metallhus i konstruksjonsdeler. Hver gruppe har forskjellige styrker og svakheter for metallhus.
Aluminium legeringer
6061-T6 er det foretrukne valget for rammer. Tettheten er 2.7 g/cm³. Den ultimate strekkfastheten når 310 MPa. Flyttegrensen er 270 MPa. Sammenlign det med 304 rustfritt stål: tetthet 7.8 g/cm³ og UTS fra 580 til 1180 MPa. Aluminium sparer vekt, noe som er viktig for lettvektsdesign i bevegelige deler. Disse materialene er enkle å maskinere og kan anodiseres.
Et annet valg er 7075-aluminium, som er sterkere. Men for de fleste husrammer for AI-omsorgsroboter gir 6061-T6 den rette blandingen av enkel maskinering, kostnad og ytelse. Aluminium er lett å maskinere. Det gjør det til et toppvalg for metallhus og konstruksjonsdeler.
Rustfritt stål
304 rustfritt stål er mye tettere med 7.8 g/cm³. Men det tilbyr styrke og korrosjonsmotstand som aluminium ikke kan matche. Dens flytegrense varierer fra 580 til 1180 MPa. Flyttegrensen er fra 230 til 860 MPa.
Bruk rustfritt stål der du trenger styrke og korrosjonsbestandighet i områder med høy slitasje. Seigheten bidrar til skjøter, festemidler og braketter. Rustfritt stål gir utmerket EMI-skjerming. For robothusdeler som er i kontakt med mennesker eller må rengjøres, er rustfritt stål vanskelig å slå. Disse materialene passer til sikkerhetskritiske robotkomponenter.
Titanlegeringer
Ti-6Al-4V ligger mellom aluminium og stål med 4.43 g/cm³. Elastisitetsmodulen er 110 GPa. Den spesifikke stivheten er omtrent 24.8 GPa·cm³/g. Det er nær aluminium 7075 med 25.3. Titan gir lignende stivhet per vekt.
Varmeledningsevnen er lav: bare 6.7 W/m·K sammenlignet med 130 for aluminium 7075. Det er omtrent 5 % av aluminiums verdi. Titan motstår korrosjon godt. Det er også biokompatibelt. For avanserte husdeler til AI-pleieroboter der vekt og styrke er viktig, er titan et alternativ. Men det koster mer og brukes bare til spesielle behov. Disse materialene passer til krevende husdesign for AI-pleieroboter.
Polymerer for AI-omsorgsrobothus
Polymerer og plast gir lavere kostnader, mer designfrihet og lettere vekt for ytre skall og deksler. De er viktige materialer for mange robothusapplikasjoner. Disse materialene er enkle å bearbeide og finnes i mange typer.
ABS og ABS/PC-blandinger
Ren ABS har en hakkformet Izod-slagfasthet på 150 til 250 J/m². Det er beskjedent. Når du blander ABS med 20 til 40 % polykarbonat, øker slagfastheten til 600 til 950 J/m². En 60/40 ABS/PC-blanding overstiger 900 J/m². En 70/30-blanding gir 700 til 850 J/m². En 80/20-blanding ligger på rundt 550 J/m².
PC i seg selv har omtrent fem ganger høyere slagfasthet enn ABS med hakkformet Izod: 600 til 900 J/m². ABS/PC-blandinger gir mye av denne seigheten til lavere kostnad. De tåler sprøytestøping lett. For robothusskall som tåler fall, er ABS/PC et smart valg. Begge materialene gir god slagfasthet.
Varmeavbøyningstemperaturen for PC er omtrent 132 °C. For ABS er den 97 °C. Blandingene faller midt imellom. Standard ABS er vanligvis UL 94 HB-klassifisert. Flammehemmende kvaliteter kan nå V-0. PC og PC/ABS-blandinger har også FR-kvaliteter som når V-0 ved spesifikke veggtykkelser. Det er viktig for innkapslinger av AI-roboter som holder elektronikk inni.
polykarbonat
Polykarbonat utmerker seg med sin slagfasthet: 600 til 900 J/m² hakket Izod. HDT-en er rundt 132 °C. FR-kvalitetene når UL 94 V‑0. PC er klar i sin naturlige tilstand, noe som gjør den nyttig for robotsensordeksler og vinduer.
Bearbeiding er vanskeligere enn ABS. Det krever høyere temperaturer og tørking før støping. Men seigheten og varmebestandigheten er verdt det for krevende robothusapplikasjoner. Disse materialene tåler høy varme bedre enn mange alternativer.
Ingeniørplast
Nylon, PEEK og andre tekniske plasttyper brukes i gir, lagre og strukturelle deler. Nylon gir god slitestyrke. PEEK tåler høye temperaturer og kjemikalier. Disse materialene koster mer, men løser spesifikke problemer med robothus.
Kompositter for boliger for AI-omsorgsroboter
Kompositter kombinerer fiber med en harpiksmatrise. De gir høye styrke-til-vekt-forhold. Disse avanserte materialene blir stadig mer vanlige i design av robothus.
Karbonfiberforsterkede polymerer
Karbonfiberkompositter er stive og lette. De fungerer bra for komponenter til hus for AI-omsorgsroboter som trenger lettvektsdesign. Kostnaden er høy. Produksjonen er tregere enn støping av plast. Men ytelsesgevinsten er reell for vektkritiske bruksområder.
Glassfiberkompositter
Glassfiber koster mindre enn karbonfiber. Det øker styrken og stivheten sammenlignet med uforsterket plast. Du ser det i strukturelle braketter og hus som trenger mer stivhet. Det er vanlig for industrielle hus der kostnadene teller.
Sammenligning av materielle egenskaper
Her er en rask oversikt over viktige egenskaper på tvers av materialfamilier.
| Materiale | Tetthet (g / cm³) | Strekkstyrke (MPa) | Hakket Izod (J/m², 23 °C) |
| 6061-T6 aluminium | 2.7 | 310 | N / A |
| 304 Rustfritt | 7.8 | 580-1180 | N / A |
| Ti-6Al-4V | 4.43 | N / A | N / A |
| ABS | ~ 1.05 | ~ 40 | 150-250 |
| polykarbonat | ~ 1.2 | ~ 70 | 600-900 |
| 70/30 ABS/PC | ~ 1.1 | ~ 55 | 700-850 |
| 60/40 ABS/PC | ~ 1.1 | ~ 55 | > 900 |
Ingen enkeltmaterialer dekker alle behov. Valget ditt avhenger av hva designet til AI-pleierobotens hus krever. Tenk på vekt, styrke, støt, varme og kostnad. Tilpass deretter materialet til jobben. De riktige materialene for AI-pleierobothus kommer fra en forståelse av disse avveiningene. Å velge passende materialer for AI-pleierobothus krever nøye evaluering av hver egenskap.
For sensorhus som må være gjennomsiktige, fungerer polykarbonat. For rammer, bruk aluminium eller rustfritt stål. For ytre skall gir ABS/PC-blandinger seighet til en rimelig pris.
Beste prosess- og materialkombinasjoner for boligbygging av AI-omsorgsroboter
Den rette kombinasjonen avhenger av produksjonsvolumet ditt og hva AI-robothuset ditt må gjøre. Her er et direkte svar: lave volumer favoriserer CNC- og 3D-printing, mellomstore volumer blander begge deler, og høye volumer krever sprøytestøping eller støping. La oss bryte det ned.
Kombinasjoner etter produksjonsvolum
Lavvolum- og prototypebygg
For prototyper er SLS 3D-printing og CNC-maskinering de beste alternativene. SLS-nylon koster 45 dollar for én enkel brakett. CNC koster 180 dollar for samme del. For ti deler koster SLS 320 dollar, mens CNC når 620 dollar. SLS vinner på kostnad og hastighet for små partier. CNC gir fortsatt bedre presisjon for kritiske robothusfunksjoner.
Produksjon i mellomvolum
Broproduksjon bruker ofte CNC til strukturelle deler og silikonformer til deksler. Dette holder verktøykostnadene lave mens du validerer designet. Du får ekte materialer til AI-omsorgsrobothus uten å forplikte deg til stålverktøy.
Masseproduksjon i høyt volum
Ved 10 000 enheter tar sprøytestøping og presstøping over. For aluminiumskapslinger er ikke sprøytestøping levedyktig. Storvolumsalternativet til CNC-maskinering er presstøping og CNC-etterbehandling. Den kombinasjonen ligger på 3–10 dollar per del. Sammenlign det med 25–80 dollar for CNC ved 100 enheter. Tabellen nedenfor viser kostnadsforskjellen.
| Produksjonsprosess | Produksjonsvolum | Kostnad per del (aluminium) |
| CNC Maskinering | 100 enheter | $ 25 - $ 80 |
| Støping + CNC-etterbehandling | 10,000 enheter | $ 3 - $ 10 |
Kombinasjoner etter funksjonell prioritet
EMI-skjerming – kritiske applikasjoner
Metallhus vinner her. Robothusdeler i støpt aluminium eller rustfritt stål blokkerer interferens naturlig. Legg til ledende belegg for ekstra beskyttelse. Polymerskall trenger ledende maling eller plating.
Termisk styring – kritiske applikasjoner
Aluminium og støpte metaller trekker raskt bort varme. For AI-omsorgsrobothus med tett elektronikk, kombiner en metallramme med ventilerte polymerdeksler. Dette balanserer varmestyring med vektbesparelser.
Strukturelle integritetskritiske applikasjoner
CNC-maskinert 6061-T6 aluminium eller rustfritt stål tåler tunge belastninger. For støtutsatte områder absorberer ABS/PC-blandinger fall. De riktige materialene for AI-pleierobothus avhenger av hvor belastningen oppstår.
Oppsummering av avveininger
Kostnad vs. presisjon vs. skalerbarhet
CNC-maskinering gir best presisjon, men koster mer per del i stor skala. Sprøytestøping er billig i volum, men krever investering i verktøy. 3D-printing bygger bro mellom prototyper. Valget av produksjonsprosess avhenger av å balansere disse tre faktorene. NOBLE, et ledende produksjonsselskap i Kina, tilbyr profesjonell maskineringsekspertise for å hjelpe kunder med å gå effektivt fra prototype til masseproduksjon.
| Faktor | CNC | Sprøytestøping | 3D-utskrift |
| Kostnad (lavt volum) | Høyt | N / A | Lav |
| Kostnad (høyt volum) | Høyt | Lav | Medium |
| Precision | Utmerket | Flink | Fair |
| skalerbarhet | Lav | Høyt | Medium |
Etterbehandlingsprosesser for AI-omsorgsrobotboliger
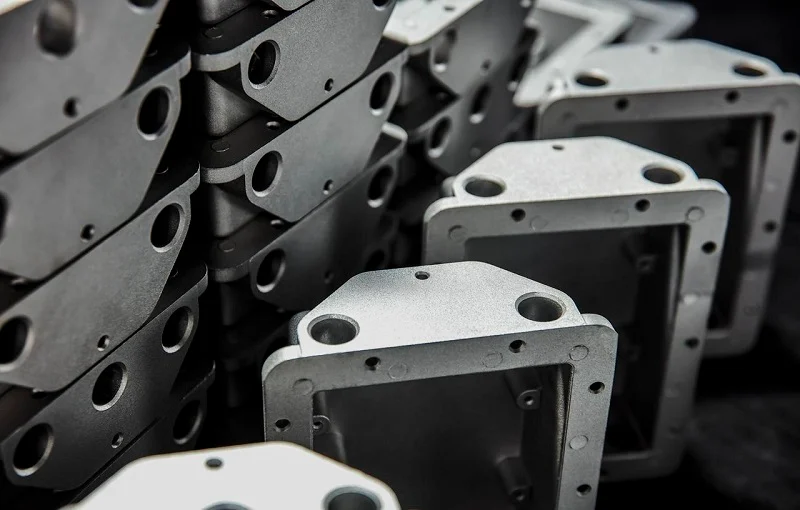
Etterbehandling forvandler en fungerende del til et trygt og holdbart produkt. For et hus til en AI-omsorgsrobot beskytter riktig overflatebehandling mot slitasje, stopper interferens og holder pasientene trygge. La oss se på hovedvalgene.
Beskyttende belegg
Anodisering og hardanodisering
Anodisering bygger et beskyttende oksidlag på aluminium. Det øker korrosjonsmotstanden og gir et pent utseende. Hardanodisering gjør laget tykkere og sterkere. Det bekjemper riper og slitasje mye bedre. For robothusrammer som beveger seg hele tiden, er hardanodisering et smart valg.
Pulverlakkering og E-lakkering
Pulverlakkering sprøyter tørt pulver på en jordet del. Varme baker det til en tøff hinne. Det dekker overflatefeil og motstår kjemikalier. E-lakkering bruker elektrisitet til å påføre maling. Det når trange hjørner som pulveret ikke treffer. Begge metodene fungerer bra på metallhus for pleieroboter.
Antimikrobielle belegg
Pleiemiljøer trenger ekstra hygiene. Antimikrobielle belegg bekjemper bakterier og virus ved kontakt. Sølviontilsetningsstoffer er et vanlig valg. Disse beleggene er viktige for robotsensordeksler og alle overflater i nærheten av pasienter. De øker sikkerheten uten å endre hvordan delen føles.
Overflateteksturering og funksjonelle overflater
Perleblåsing og børsting
Perleblåsing skaper en matt, jevn tone. Fine glassperler (325 mesh) gir en ruhet på 1.0–1.6 µm Ra. Medium perler (100–170 mesh) lander på 2.0–3.2 µm Ra. Grove perler presses forbi 3.5 µm Ra. Børstede overflater er glattere. En nr. 4 børstet overflate når 0.4–0.6 µm Ra med utmerket rengjøringsevne. Begge overflatene bidrar til at robothusets deler ser bra ut og holder seg rene.
Laseretsing og gravering
Laseretsing markerer logoer, advarsler eller serienumre. Den fjerner et tynt lag med materiale. Gravering skjærer dypere for permanente merker. Disse metodene legger ikke til vekt og motstår falming. De fungerer på metaller og de fleste plasttyper.
Soft-Touch Overmolding
Myk berøringsoverflate gir et gummiaktig lag på grep og kanter. Det forbedrer komfort og grep for brukerne. Denne finishen myker også opp skarpe hjørner. For pleieroboter som samhandler med mennesker, føles myke overflater vennlige og trygge.
Plating og EMI-skjerming
Elektroløs nikkelbelegg
Elektrofri nikkelbelegg avgir et jevnt nikkellag uten elektrisitet. Det øker korrosjonsmotstanden og slitestyrken. Belegget dekker komplekse former jevnt. Det gir også en viss EMI-skjerming for plastdeler.
Ledende belegg
Ledende maling og spray danner et skjermingslag på polymerskall. De koster mindre enn metallbelegg. Sølv-, kobber- og nikkelfyllstoffer er vanlige. Disse beleggene gjør et plastrobothus om til en EMI-barriere.
Skjermingseffektivitet og holdbarhet
Skjermingens effektivitet avhenger av beleggets tykkelse og dekning. Gap og sømmer svekker skjermen. Ledende pakninger bygger bro over disse hullene. Holdbarhet er også viktig. Belegget må tåle støt, rengjøring og temperatursvingninger. En god finish holder skjermen sterk gjennom hele robotens levetid.
Designhensyn for boligbygging av AI-omsorgsroboter
Integrasjon av termisk styring
Varmeavledning og materialledningsevne
Varme bygger seg raskt opp inne i et forseglet robothus. Aluminium sprer varme bedre enn stål. Aluminium av grad 6061 beveger varme med 205 W/m·K. Stål har en belastning på rundt 50 W/m·K. Dette gapet er viktig når elektronikken blir varm. Du bør koble kabinettpaneler til varme deler. Panelet sprer deretter varmen. Maskinbearbeidede overflater gir flat kontakt. Plasser interne avstandsstykker for å plassere høyeffektsdeler nær basen.
Avveininger mellom ventilasjon og IP-klassifisering
Ventilasjonsåpninger slipper luften gjennom. De slipper også vann og støv inn. Plasser inntaksventiler lavt på sidene. Plasser eksosventiler høyt på topppanelene. Varm luft stiger opp, slik at denne banen fungerer med naturlig strømning. Lamellventiler blokkerer direkte vann, men slipper fortsatt luft gjennom. Presisjonsproduksjon holder lamellenes form den samme. Hvis kabinettet må forbli forseglet til IP65 og varmen er over 300 W, blir et lite DC-klimaanlegg ofte den virkelige løsningen.
Materialer for termisk grensesnitt
Mellomrom mellom en del og huset fanger varme. Termiske grensesnittmaterialer fyller disse hullene. Puter, pastaer og fyllmidler fungerer alle. Målet er enkelt: flytte varme fra kilden og inn i husets vegg. God varmehåndtering starter med flate, rene overflater.
EMI-skjerming og signalintegritet
Krav til skjermingseffektivitet
Elektronikk inne i et robothus sender ut interferens. Den mottar den også. Skjerming holder signaler klare. Regelen for åpninger er enkel. Hold det største hullet mindre enn en tjuendedel av bølgelengden ved den høyeste frekvensen du bryr deg om. Ved 6 GHz betyr det et spor som ikke er lengre enn 2.5 mm.
Søm- og gaphåndtering
Sømmer og hull lekker EMI. Ledende pakninger bygger bro over disse sømmene. Bruk bikakepaneler for ventilasjonsåpninger. Mange små sekskantede celler fungerer som bølgeledere under avskjæringen. Dette lar luften strømme samtidig som det blokkerer interferens.
Jordings- og bindingsstrategier
Alle ledende paneler trenger en solid jordbane. Bindingsstropper kobler paneler sammen. Maling og anodisering kan blokkere ledningsevnen, så masker kontaktpunkter. En kontinuerlig jordbane holder skjermingen sterk over hele enheten.
Strukturell integritet og sikkerhet
Slagmotstand og falltesting
Pleieroboter støter borti vegger, senger og mennesker. Falltesting beviser at huset overlever. ABS/PC-blandinger absorberer støt godt. En 60/40-blanding overstiger 900 J/m² hakket Izod. Denne seigheten beskytter indre deler.
Veggtykkelse og ribbedesign
Tynne vegger sparer vekt. Ribber gir stivhet uten å være voluminøse. Dette støtter målene for lettvektsdesign. Plasser ribber langs lastebaner. Skarpe innvendige hjørner skaper svake punkter, så legg til avrundede fileter.
Menneskesikker kant- og hjørnegeometri
Folk berører disse robotene hver dag. Hver kant trenger en avrundet kurve. Myk overstøping demper grep og hjørner. Avrundede former reduserer risikoen for skader. De gjør også at roboten føles vennlig.
NOBLE: Din partner for produksjon av AI-omsorgsrobotboliger

Det utgjør en stor forskjell å ha en produksjonspartner som tar seg av hele robothusprosjektet for AI-omsorg. NOBLE er en fullserviceprodusent som fokuserer på metall- og plastbearbeiding. Selskapet tar seg av alt fra designhjelp til sluttmontering. Dermed får du ett team for hele robothusprogrammet ditt.
Ekspertise innen metall- og plastmaskinering
CNC maskineringsfunksjoner
NOBLE bruker standard 5-aksede maskiner som kan håndtere deler opptil 1000 x 800 x 650 mm. Storformat 5-aksede maskiner hever denne grensen til 2500 x 3000 x 1500 mm. Dette området passer til de fleste strukturelle rammer og chassis for et AI-pleierobothus. Du får stramme toleranser og flotte overflater på alle CNC-maskineringsjobber.
| Maskintype | Maksimal delstørrelse (mm) |
| Standard 5-akse | 1000 x 800 x 650 |
| Storformat 5-akset | 2500 x 3000 x 1500 |
Sprøytestøping og verktøytjenester
Sprøytestøping hos NOBLE dekker både prototypeverktøy og produksjonsformer av herdet stål. Teamet bygger verktøy internt. Det fremskynder tidslinjen for robothusskall og -deksler. Sprøytestøping fungerer med ABS, polykarbonat og blandinger. Du får konsistente deler med høye produksjonsvolumer.
Materialekspertise på tvers av metaller og polymerer
NOBLE kjenner materialer til hus for AI-omsorgsroboter svært godt. Selskapet maskinerer aluminium, rustfritt stål og titan. De støper også polymerer og plast som ABS/PC-blandinger og tekniske harpikser. Denne doble ekspertisen betyr at du får ærlige råd om det beste materialet for hver del av robothuset.
Sertifiseringer og kvalitetsstandarder
ISO 9001:2015 Kvalitetsledelse
ISO 9001:2015-sertifisering støtter alle produksjonsprosesser hos NOBLE. Denne standarden sikrer jevn kvalitet på tvers av CNC-maskinering, sprøytestøping og montering. Du får dokumenterte prosedyrer og sporbare resultater for bestillingen av din AI-omsorgsrobothus.
ISO 13485:2016 Produksjon av medisinsk utstyr
ISO 13485:2016 er den internasjonale grunnlinjen for kvalitetsstyring av produksjon av medisinsk utstyr. NOBLE har denne sertifiseringen. Selskapet er også registrert hos FDA under Title 21 CFR Part 807. Det driver et ISO klasse 7-sertifisert renrom. Disse kvalifikasjonene er viktige for pleieroboter som berører pasienter. ISO 14971 risikostyring er en del av ISO 13485-rammeverket. Samsvar med EUs MDR-forskrifter og CE-merking støtter tilgang til EUs marked.
Inspeksjons- og testmuligheter
NOBLE inspiserer presisjonsdeler med kalibrerte verktøy og dokumenterte rapporter. Teamet kontrollerer dimensjoner, overflatefinish og materialegenskaper. Hvert parti med robothus blir verifisert før forsendelse.
Fullservicestøtte fra design til montering
Design for produksjonskonsultasjon
Tidlig design for å sikre produksjonsmuligheter sparer penger og tid. NOBLE-ingeniører gjennomgår robothusets design før produksjonen starter. De flagger funksjoner som driver opp kostnader eller forårsaker feil. Dette trinnet strammer opp designet og fremskynder byggingen.
Prototyping og broproduksjon
NOBLE går fra prototype til broproduksjon uten å bytte partnere. Du kan teste et boligdesign for en AI-omsorgsrobot med ekte materialer. Deretter kan du skalere opp når du er klar. Denne smidige overgangen reduserer risikoen for programmet ditt.
Montering, etterbehandling og logistikk
NOBLE håndterer montering, etterbehandling og logistikk under ett tak. Anodisering, pulverlakkering og EMI-skjerming skjer alt internt. Teamet pakker og sender robothusets deler over hele verden. Én partner, ett kontaktpunkt, fra start til slutt.
Å velge riktig metode for et AI-omsorgsrobothus betyr å balansere fem ting. Du må veie produksjonsvolum, presisjon, EMI-skjerming, termisk styring og strukturell styrke. Bruk kostnad-volum-ytelsesmatrisen i denne veiledningen for å raskt begrense valgene dine. Tenk på hva AI-omsorgsrobothuset ditt virkelig trenger. Snakk deretter med en partner tidlig. Å snakke tidlig om materialer og design sparer tid og penger senere. Gode beslutninger starter med klare mål. Avansert produksjon fortsetter å forbedre seg hvert år. Det vil bidra til å bygge tryggere og smartere robothus som pasienter og omsorgspersoner kan stole på.
Vanlige spørsmål om boligbygging av AI-omsorgsroboter
Hva er de beste materialene for robothus?
Velg materiale basert på hva du trenger det til å gjøre. ABS/PC-blandinger er bra for ytterskall. Aluminium fungerer bra for rammer. Metall blokkerer EMI naturlig. Polymerer veier mindre. Ingen materiale passer til alle jobber.
Hvilken prosess fungerer best for bygging av lavvolums boliger for AI-omsorgsroboter?
CNC-maskinering og 3D-printing er de beste valgene. CNC gir små toleranser på sterke deler. 3D-printing lager prototyper raskt. Ingen venting på verktøy betyr rask behandlingstid for små partier.
Hvordan balanserer man kostnad mot presisjon i robothus?
CNC-maskinering gir best presisjon, men koster mer når du lager mange deler. Sprøytestøping blir billig for store volumer. Velg basert på hvor mange du trenger og hvor nøyaktig delen må være.
Hvorfor er EMI-skjerming viktig for et hus til en AI-omsorgsrobot?
Elektronikk inni sender og mottar signaler. Skjerming hindrer interferens i å ødelegge disse signalene. Metallhus blokkerer EMI naturlig. Plastskall trenger ledende maling eller plating for å gjøre det samme.
Kan sprøytestøping håndtere komplekse husformer?
Ja. Sprøytestøping fanger enkelt opp fine detaljer og kurver. Byggingen av formen tar 4 til 16 uker. Når den er klar, støpes hver del på sekunder. Dette gir konsistente resultater for store serier.
Hvilke sertifiseringer bør en partner som produserer robothus ha?
Se etter ISO 9001:2015 for kvalitetsstyring. For medisinsk arbeid er ISO 13485:2016 svært viktig. Disse standardene sikrer stabile prosesser og sporbare resultater for hver del av boligen.
Hvordan håndterer du varme inne i et forseglet robothus?
Bruk aluminiumspaneler for å spre varme. Aluminium leder varme ved 205 W/m·K. Stål når bare 50. Koble varme deler til husveggen. Termiske puter fyller hull for bedre varmeoverføring.
Når bør jeg velge CNC-maskinering for robothusdeler?
Velg CNC når du trenger stramme toleranser på huset til en AI-pleierobot. Den fungerer med mange materialer. Bruk den til skjøter, rammer og strukturelle deler i lave til middels store volumer.






