
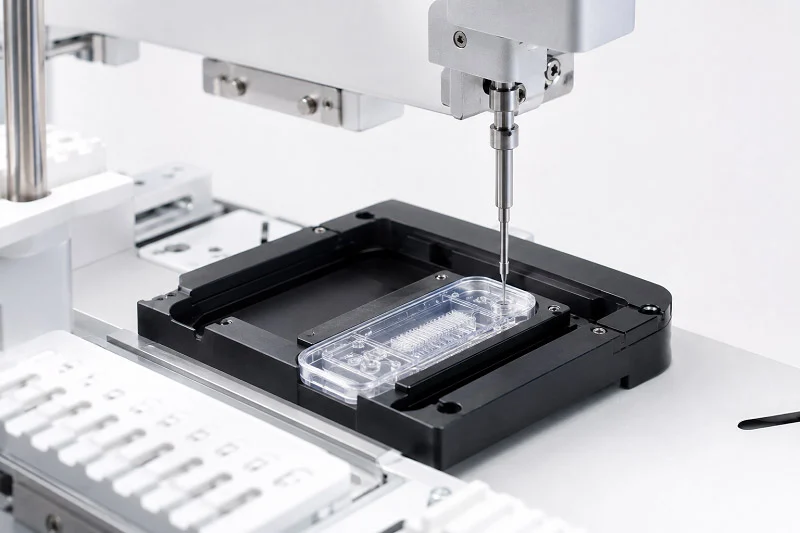
Lab-on-chip-komponenter er ørsmå enheter som får plass til alle laboratoriefunksjoner på én brikke. Materialene og produksjonsmetodene du velger påvirker ytelse, kostnader og skalerbarhet. Så hvilken kombinasjon fungerer best for applikasjonen din? Det spørsmålet styrer enhver beslutning, fra prototyping til masseproduksjon.
Markedet viser hvorfor dette er viktig. Globale lab-on-chip-enheter nådde omtrent 6.01 milliarder dollar i 2024, ifølge Spherical Insights, mens Grand View Research rapporterer tallet nær 6.61 milliarder dollar. Veksten fortsetter med en årlig vekstrate (CAGR) på 9.5 % fra 2023 til 2033, sier Market.us.
Tenk nøye gjennom avveiningene dine. Riktig produksjonsrute kan fremskynde produktutviklingen.
Et dårlig materialvalg kan forsinke et lovende lab-on-chip-prosjekt.
Materialer til Lab-on-Chip-komponenter
Å velge materialer for lab-on-chip-komponenter betyr å finne en balanse. Du sammenligner kostnad med presisjon, og fleksibilitet med kjemisk motstand. Hvert valg påvirker produksjonsprosessen og hvor godt den endelige enheten fungerer.
Polymerer: Fleksibilitet og kostnadseffektivitet i mikrofluidikk
Polymerer er det beste valget for mikrofluidikk med god grunn. De koster lite, er enkle å forme og fungerer utmerket for rask prototyping.
Vanlige polymerer (PDMS, PMMA, COC, PC)
PDMS (polydimetylsiloksan) er det foretrukne materialet i forskningslaboratorier. PMMA, COC og PC er termoplaster som fungerer best i produksjon. Hver av dem gir sine egne fordeler til mikrofluidiske applikasjoner.
Fordeler
| Low Cost | Polymermaterialer koster mye mindre enn glass eller silisium. Dette er viktig når du lager flere lab-on-chip-komponenter. |
| Enkel prototyping | Med PDMS kan du gå fra design til en fungerende brikke på timer. Den hastigheten endrer hvor raskt forskningen din beveger seg. |
| Optisk klarhet | De fleste polymerer lar deg se inn i kanalene dine. Dette er nøkkelen til avbildning og optisk deteksjon. |
Begrensninger
| Gasspermeabilitet | PDMS lar gasser passere gjennom det. Dette er flott for cellekultur, men det forårsaker problemer for trykkdrevet strømning. |
| Begrenset løsemiddelresistens | Mange polymerer sveller eller brytes ned når de kommer i kontakt med organiske løsemidler. Dette begrenser hvilken kjemisk sammensetning du kan bruke. |
Glass og silisium: Høy presisjon og kjemisk motstand
Glass og silisium gir deg det motsatte kompromisset. Du får presisjon og styrke, men du betaler mer og jobber hardere.
Substrat- og kanalfabrikasjon
Fremstillingsmetoder for glass og silisium kommer fra halvlederprosessering. Du bruker fotolitografi, etsning og binding for å bygge kanaler. For klare materialer som glass skaper UV-pikosekundlasermikromaskinering ved 355 nm svært lite mikrosprekker og gir kantkvalitet på submikron. Femtosekundlasermikromaskinering, som bruker ultrakorte pulser i området 10⁻¹⁵ s, tillater høypresisjons, maskeløs prosessering med svært små varmepåvirkede soner og kan nå funksjonsstørrelser på submikron. Det gjør den til en god løsning for 3D-fabrikasjon av mikrooptiske og mikrofluidiske enheter.
Fordeler
| Termisk stabilitet | Glass og silisium tåler høy varme uten å endre form. Det åpner døren for termisk sykling og sterilisering. |
| Treghet | Disse materialene tåler de fleste kjemikalier. Enheten din vil ikke lekke inn i prøver eller reagere med dem. |
| Etablert mikrofabrikasjon | Mange års forskning på halvledere gir deg velprøvde metoder. Du starter ikke helt på nytt. |
Begrensninger
| Høyere kostnad | Material- og prosesseringskostnadene er mye høyere enn for polymerer. Det er vondt når man lager store mengder. |
| Mer kompleks prosessering og sprøhet | Silisium er sprøtt og kan sprekke under belastning. Glass krever forsiktig håndtering under liming og skjæring. |
Papir, keramikk og hydrogeler for lab-on-chip-komponenter
Ikke all bruk trenger en plast- eller glassbrikke. Papir, keramikk og hydrogeler løser hver sine problemer.
Papirbasert mikrofluidikk for rimelig diagnostikk
Papirbaserte enheter er nå et viktig verktøy for diagnostikk på stedet. De er tøffe og enkle sammenlignet med kanalmikrofluidikk. Hjemmegraviditetstester er det klassiske eksemplet. Forskere har også bygget en rask POC-nukleinsyreamplifikasjonstest som kombinerer prøvepreparering og amplifisering ved hjelp av elektrokinetikk på papirsubstrater. Denne testen bruker samtidig isotakiforese og rekombinasepolymeraseamplifikasjon for å ekstrahere, amplifisere og detektere målnukleinsyrer fra serum og fullblod på under 20 minutter, med rimelige materialer. Det gjør den nyttig for å finne smittsomme sykdommer og spore virusinfeksjoner på steder med få ressurser.
| Applikasjonsområde | Spesifikke eksempler |
| Lateral flow immunoassays | Hjemmesvangerskapstester |
| Nukleinsyreamplifiseringstester | Rask POC NAAT for smittsomme sykdommer |
| Analyse av kroppsvæsker | Urin, spytt, blod, tårer |
| Tidlig sykdomsdiagnose | Tørre øyne, akutt hjerteinfarkt |
| Integrert biomarkørdeteksjon | CEA og AFP i serum ved bruk av FICA-μPAD-er |
Keramikk og hydrogeler for spesifikke bioapplikasjoner
Hydrogeler fungerer best når du trenger et kroppsvennlig miljø. De bruker naturlige ekstracellulære matriksproteiner som kollagen, fibrin, hyaluronsyre, Matrigel, fibronektin, agarose og PEG-diakrylat for å kopiere in vivo-mikromiljøet. 3D-strukturer i Matrigel, kollagen type I, gelatin og alginat økte cellelevedyktigheten og reduserte dedifferensiering. Mikrofluidisk 3D-kultur av hepatocytter forble funksjonell i 4 uker. Samkultur med materceller i alginat varte i opptil 3 måneder, med bedre leverfunksjoner som albuminsekresjon og ureasyntese. Pankreatiske betaceller plassert i PEG-baserte hydrogeler viste levedyktighet som steg fra 20 % til 90 %, med celler som koblet seg sammen gjennom E-cadherin-forbindelser og opprettholdt insulinsekresjon. Det er fortsatt bekymring for om det er nok kroppsvennlige materialer tilgjengelig og om mikrofluidiske cellekulturer kan vare lenge nok til å gi nyttige kliniske resultater.
Hybride materialsystemer presser disse grensene ytterligere. En PDMS/PC/glass-stabel med fire elektroder plassert i mikrokanaler tillater direkte TEER-måling og kopierer blod-hjerne-barrieren for organ-på-en-brikke-arbeid. Et PDMS/polyestermembran/glass-oppsett bruker en porøs membran som cellelag, med to separate lag for samkultur av tarmepitel- og leverceller. Flerlags PDMS/glass/porøs membran/PMMA-design setter sammen fem PDMS-lag med skruer og plasmabinding. 3D-utskrivbare PDMS-metakrylatmakromerer bruker stereolitografi med 385 nm UV-lys og opprettholder optisk transparens, gasspermeabilitet, elastisitet og biokompatibilitet. Termoplastbaserte systemer (PS, PC, COC) er avhengige av laserablasjon, sprøytestøping, kompresjonsstøping og varmpreging for lave kostnader, bioinerthet og lav iboende fluorescens.
Overflatekjemi og biokompatibilitet knytter alle disse valgene sammen. Et materiale kan ha høy dimensjonsstabilitet, men mislykkes hvis proteiner fester seg til det eller cellene ikke vokser. Test alltid materialet ditt med den virkelige prøven før du forplikter deg til en produksjonsserie.
Fabrikasjonsprosesser for lab-on-chip-komponenter
Å velge riktige materialer er bare en del av jobben. Du må også forme dem til fungerende systemer. Produksjonsprosessen du velger påvirker hvor lang tid produksjonen tar og hvor god enheten er. Noen metoder er gode for raske prototyper. Andre lager rimelige deler i store mengder. La oss gå gjennom de viktigste teknikkene som brukes i mikrofluidisk chipfabrikasjon i dag. Disse mikrofluidiske teknikkene dekker mange forskjellige bruksområder.
Støpemetoder: Sprøytestøping, Varm preging, og Kaldstøping
Støpemetoder kopierer et mastermønster til et polymersubstrat. De er det beste valget for å lage den samme delen om og om igjen i store mengder. Produksjonsmetoden du velger avhenger av produksjonsmålene dine. Materialene du bruker må flyte godt når de varmes opp. Vanlige materialer inkluderer termoplast som PMMA og COC. Brikkedesignet påvirker hvor komplekst verktøyet må være.
Syklustider, verktøykostnader og replikeringsnøyaktighet
Sprøytestøping fungerer raskt. Du presser smeltet termoplast inn i en stålform. Hver syklus fullføres på sekunder. Startkostnaden er høy – en god form koster titusenvis av dollar, og komplekse former kan koste over 100 000 dollar. Men den kostnaden fordeles over hver brikke. Materialkostnadene per brikke faller til cent i stor skala. Derfor er sprøytestøping det mest kostnadseffektive valget for tusenvis til millioner av enheter.
Varmpreging skjer i midten. Du presser en oppvarmet form inn i et polymerark. Oppsettet er enklere. Syklustidene er lengre, og prosessen er mindre automatisert. Startkostnaden er moderat. Varmpreging fungerer bra for mellomstore volumer – hundrevis til lavest mulig tusenvis av lab-on-chip-komponenter.
For lavvolumsarbeid med elastomere materialer som PDMS, benyttes støpemetoder med en masterform. Denne tilnærmingen er enkel for små partier.
| Metode | Forhåndskostnad | Kostnad per enhet ved høyt volum | Syklus tid |
| Sprøytestøping | Høy ($10 000–$100 000+) | Svært lav (cent til dollar) | Sekunder per syklus |
| Varm preging | Moderat | Lav til moderat | Lengre enn injeksjon |
Egnede materialer (termoplast, PDMS) og typiske geometrier
Sprøytestøping og varmpreging fungerer best med termoplaster som PMMA, COC, PC og PS. Disse materialene flyter godt under varme og kopierer fine detaljer med høy gjengivelseskvalitet. Mange materialer fungerer bra for mikrofluidisk fabrikasjon. Vanlige former inkluderer rette kanaler, serpentinblandere og dråpegeneratorer. Den mikrofluidiske brikkens geometri påvirker væskestrømmen. PDMS er naturlig egnet for støpemetoder, og replikerer egenskaper ned til noen få mikron. Hvert materiale gir forskjellige styrker til mikrofluidiske brikkfabrikasjonsprosjekter.
Prototypingsmetoder: Myk litografi, 3D-utskrift og direkte maskinering
Når du utforsker et design, ønsker du ikke dyre former. Prototypemetoder lar deg teste ideer raskt og billig. Myk litografi er en nøkkelteknikk for tidligfasearbeid i fabrikasjon av mikrofluidiske enheter.
Myk litografi med PDMS for rask iterasjon i FoU
Myk litografi er den klassiske metoden for lab-on-chip-enheter. Du starter med en silisiummaster laget av fotolitografi. Deretter støper du PDMS mot den, fjerner det herdede laget, lager hull og binder det til glasset. Hele prosessen tar en dag eller to. Den hastigheten gjør myk litografi perfekt for rask iterasjon. Fant du et problem? Bytt CAD-fil og støp en ny brikke.
PDMS er fortsatt populært fordi det er enkelt å håndtere. Det er gjennomsiktig, gasspermeabelt og biokompatibelt. Ulempen er manuelt arbeid. Hver brikke trenger individuell oppmerksomhet, så myk litografi skalerer ikke til store volumer. Myk litografi er en av de mest tilgjengelige teknikkene innen mikrofluidisk brikkefabrikasjon.
Mikrofresing, laserablasjon og lasermaskinering for tilpassede design
Direkte maskinering gir deg fin kontroll. Mikrofresing bruker små skjæreverktøy til å skjære kanaler inn i polymer eller metall. Det fungerer bra for komplekse 3D-former og for å lage former.
Laserablasjon fjerner materiale med en fokusert stråle. UV-pikosekundlasere ved 355 nm produserer kanaler med lite mikrosprekker og kantkvalitet på submikron. Femtosekundlasere bruker ultrakorte pulser for å maskinere nesten uten varmeskader. Disse teknikkene er maskeløse – du går fra CAD til chip uten fotomasker.
3D-printing har endret mikrofluidisk prototyping ved å tilby større designfleksibilitet og raskere resultater. Forskere har brukt SLA-printere til å lage former for PDMS lab-on-chip-komponenter med høy oppløsning. Andre 3D-printingssystemer kan produsere forseglede fluidiske enheter ved hjelp av materialer som COC. De kan produsere kanalformer som er vanskelige å oppnå med etsing.
Sponbindingsteknikker for pålitelig tetting
En brikke trenger en tett forsegling. Flere bindingsteknikker er tilgjengelige. Bonding forbinder kanallaget med et substrat, og skaper lukkede kanaler uten lekkasjer. Riktig bindingsteknikk avhenger av materialene dine. Alle disse materialene krever kompatible bindingsmetoder. Det siste trinnet i mikrofluidisk brikkefabrikasjon er ofte det mest kritiske.
Termisk binding, limbinding og anodisk binding
Termisk binding varmer opp en termoplastisk brikke nær glassovergangstemperaturen og legger trykk. Lagene smelter sammen. Risikoen er kanaldeformasjon hvis temperaturen ikke kontrolleres. Dette fabrikasjonstrinnet er avgjørende for kvaliteten.
Liming bruker et tynt lag med lim. UV-herdende lim herder ved romtemperatur på sekunder. Utfordringen er å holde limet unna kanalene. Disse bindingsteknikkene gjelder for mange mikrofluidiske enheter.
Anodisk binding forbinder glass med silisium. Du påfører høy spenning over grensesnittet ved forhøyet temperatur. Bindingen er sterk, hermetisk og permanent. Denne teknikken kommer fra halvlederprosessering. Hver bindingsteknikk passer til forskjellige mikrofluidiske applikasjoner.
Kompatibilitet med forskjellige materialpar
Bindingsmetoden må passe til materialene dine. PDMS binder seg til glass eller seg selv etter oksygenplasabehandling. Termoplast binder seg gjennom termiske eller løsemiddelmetoder. Glass og silisium binder seg anodisk. For hybridsystemer – for eksempel et PDMS-lag på glass – kan du bruke plasmabinding eller et tynt lim.
Integrering av flere materialer er i økende grad. Nye applikasjoner innen diagnostikk og legemiddellevering kombinerer polymerer, glass og porøse membraner i én brikke. Hvert materialpar trenger sin egen bindingsstrategi. Gjør du dette feil, lekker brikken din. Gjør du det riktig, varer forseglingen hele enhetens levetid. Riktig materialvalg styrer hele produksjonsprosessen.
Design av lab-on-chip-komponenter
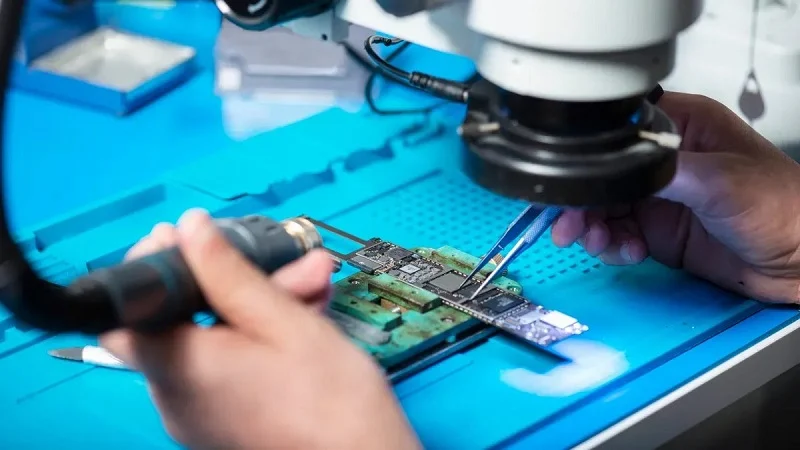
God design avgjør om lab-on-chip-komponentene dine fungerer i den virkelige verden. Geometri, plassering av sensorer og kostnad virker mot hverandre. Du kan ikke maksimere alle faktorer samtidig.
Mikrofluidisk kanalgeometri og væskestrømning
Kanalformen styrer alt nedstrøms. Toppvisningen, tverrsnittet og den langsgående profilen bestemmer strømningsbanen. Et mindre tverrsnittsareal bygger opp trykk raskt, og forholdet er ikke lineært på grunn av grensesjikteffekter. Lengde påvirker trykket. Strømningshastigheten følger den samme lineære regelen.
Sideforhold, svinger og døde volumer
Dype, smale kanaler fungerer annerledes enn grunne, brede. Skarpe svinger skaper døde soner der væske setter seg fast. Disse lommene skader blandingen og avfallsprøven. Trekkvinkelen er også viktig, siden den styrer hvor rette veggene ender opp etter fabrikasjon. Å stable kanaler fra brede til smale bidrar til å fordele strømningen jevnt.
Innvirkning på blanding, reaksjonskinetikk og separasjonseffektivitet
Lengre kanaler øker trykket; å redusere kanallengden reduserer trykket tilsvarende. En tolagsform med et større tverrsnitt vekk fra krysset kan redusere innløpstrykket betydelig. Disse gevinstene er viktige for reaksjonskinetikk og separasjon. Designere av mikrofluidiske enheter veier disse avveiningene hele tiden under fabrikasjon av mikrofluidiske brikker.
Integrering av sensorer og elektroder
Å sette inn elektroder høres enkelt ut inntil du prøver det. Flere problemer dukker raskt opp:
- Trådbinding og loddhumper skaper overflatehumper som bekjemper de flate overflaten som mikrofluidiske kanaler trenger.
- CMOS lab-on-chip-komponenter tar bare opp noen få kvadratmillimeter, mens kanaler, ventiler og pumper trenger mye mer plass.
- Plasseringsregistreringsfeil forårsaker lekkasjer, og sideveis forskyvning er vanskelig å kontrollere.
- Opp-og-ned-skift mellom brikke og bærer kan forstyrre både elektrisk og fluidisk strømning.
- Det er fortsatt en reell utfordring å binde CMOS-brikken til mikrofluidiske strukturer uten lekkasjer.
- Fluidforbindelser fra verden til chip må tettes på en pålitelig måte.
Innstøpningselektroder for elektrokjemisk deteksjon
Elektrokjemisk deteksjon krever direkte kontakt mellom prøvevæsken og elektrodene. Denne berøringen krever et flatt grensesnitt, noe som kan føre til at sammenkoblede humper roter til. Å plassere elektrodene på to motsatte sider hjelper litt, men utbyttet forblir lavt.
Utfordringer med justering og pakking
Presis justering er et must for lekkasjefri integrasjon. Batchfabrikasjonsmetoder for flere kanaler på CMOS er ikke rapportert ennå. Disse pakkehindringene former hvordan du nærmer deg fabrikasjon av mikrofluidiske enheter.
Skalerbarhet og kostnadsbegrensninger
Kostnaden skaleres trinnvis, ikke jevnt. I stor skala krever sprøytestøping betydelige forhåndsinvesteringer for formen, men materialkostnadene per enhet faller til under én dollar. Masseproduksjon presser materialkostnadene under 1 dollar per del. En liten omgang gjennom en tjenesteleverandør kan koste betydelig mer per enhet.
Prinsipper for design for produserbarhet (DFM)
DFM betyr å designe for prosessen du faktisk skal bruke. Unngå kanaler som er lengre enn de trenger å være. Hold trekkvinklene de samme. Planlegg liming tidlig, fordi materialpar begrenser valgene dine.
Balansering av oppløsning, gjennomstrømning og enhetskostnad
Høyere oppløsning betyr vanligvis langsommere sykluser og dyrere verktøy. Polymere mikrofluidiske lab-on-chip-komponenter bytter ut en viss dimensjonal presisjon med hastighet og lav enhetskostnad. Glass gir finere egenskaper, men lavere gjennomstrømning. Hver beslutning om fabrikasjon av mikrofluidiske chip sitter på den kurven. Disse teknikkene tjener diagnostikk, medikamentlevering og mange andre bruksområder. Å matche materialer til bruksområder tidlig sparer penger senere. Den samme logikken gjelder på tvers av lab-on-chip-enheter av alle typer.
Skalering av produksjon av lab-on-chip-komponenter
Skalering gjør en fungerende prototype om til stabil produksjon. Veien byr på mange overraskelser. La oss gå gjennom de viktigste beslutningene.
Lavvolumsforskning kontra høyvolumsproduksjon
Å gå fra noen få lab-on-chip-komponenter til tusenvis forandrer alt. Du trenger andre materialer, andre verktøy og annen tenkning.
Når man skal velge prototypemetoder kontra masseproduksjonsteknikker
Småskalametoder som myk litografi fungerer når designet stadig endrer seg. Du kan teste en ny brikke på en dag. Denne hastigheten hjelper forskere med å lære raskt. Men myk litografi skalerer ikke opp. Hver enhet må håndteres for hånd. Masseproduksjonsmetoder som sprøytestøping passer til faste design. Startkostnaden er høy. Prototypeverktøy kan koste titusenvis av dollar. Multikavitetsverktøy i herdet stål kan koste 100 000 dollar eller mer. Kostnaden per brikke synker raskt ved høyt volum. Nøkkelen er å vite når man skal bytte. Bruk kommersielle masseproduksjonsmaterialer fra starten av. Hvis du prototyper med PDMS, men bruker termoplast senere, står du overfor en redesign. Overflateegenskaper, gasspermeabilitet og bindingsmetoder er alle forskjellige. Fiks materialvalget tidlig for å unngå omarbeiding.
Overgang fra myk litografi til sprøytestøping
Overgangen tar tid. Brikutvikling involverer flere stadier og kan ta flere år. Produksjon i mellomstor skala bidrar til å bygge bro over gapet. Familieverktøy eller mykt aluminiumsverktøy lar deg kjøre nesten industrielle forsøk uten å betale for dyre stålformer. Denne fasen avdekker skjulte problemer. Materialegenskaper som indre spenninger eller autofluorescens kan påvirkes av støpeprosessen og må evalueres. Å fange opp disse problemene før endelig verktøyproduksjon sparer penger. En presisjonsprodusent med ekspertise innen CNC-maskinering og sprøytestøping kan støtte overgangen fra prototype til full produksjon.
Avveininger mellom oppløsning, kostnad og gjennomstrømning
Ikke et enkelt materiale gir deg alt. Du bytter én egenskap mot en annen. Trikset er å matche valget ditt med bruksområdet ditt.
Materialvalg påvirker funksjonsoppløsning og syklustid
Myk litografi med PDMS-kopier er så fine som 10 µm. Det er flott for forskning. Men PDMS fungerer ikke for masseproduksjon. Termoplast fungerer bra for storskalaproduksjon, men begrenser oppløsningen i liten skala. Glass og silisium når kanaldimensjoner på submikrometer med høy reproduserbarhet. Avveiningen er kostnad. Glass og silisium trenger dyre anlegg og trente teknikere.
Eksempel på avveininger: glass (høy oppløsning, lav gjennomstrømning) vs. polymer (lavere oppløsning, høy gjennomstrømning)
Glass gir de fineste egenskapene. Kanaler mindre enn en mikron er mulige. Produksjonen bruker fotolitografi og farlige kjemikalier. Gjennomstrømningen holder seg lav. Kostnaden per brikke holder seg høy.
Polymer-lab-on-chip-komponenter bytter litt oppløsning mot hastighet. Sprøytestøping produserer tusenvis av enheter per dag. Funksjonene er større – vanligvis titalls mikrometer. For mange mikrofluidiske applikasjoner er denne oppløsningen nok. Lavere kostnader lar deg lage engangs-lab-on-chip-enheter.
Eksempler på case-produksjon innen mikrofluidiske brikker
Ekte prosjekter for fabrikasjon av mikrofluidiske brikker viser hvordan disse valgene utspiller seg.
Punktdiagnostiske lab-on-chip-komponenter ved bruk av sprøytestøpte termoplaster
Et selskap som utviklet en hurtigdiagnostisk test valgte sprøytestøpt termoplast. Brikken måtte være billig nok til engangsbruk. Teamet fikset materialet tidlig – COC, en termoplast med god optisk klarhet. De designet for sprøytestøping fra starten av. De opprinnelige verktøykostnadene var betydelige. Kostnaden per brikke falt til under én dollar i volum. Den endelige enheten fungerer for diagnostiske applikasjoner på stedet der kostnaden betyr mest. Denne mikrofluidiske chipfabrikasjonsmetoden passer til behov for store volumer.
Forskning på lab-on-chip-komponenter ved hjelp av PDMS og glassbinding
Et universitetslaboratorium som studerte celleatferd valgte en annen vei. De måtte teste mange design raskt. PDMS myk litografi lot dem iterere raskt. De limte PDMS-laget til et glassplate ved hjelp av oksygenplasma. Lab-on-chip-komponentene var transparente, gasspermeable og biokompatible. Hver batch tok en dag å lage. Kostnaden per brikke var høyere. Men fleksibiliteten var verdt det. For forskning er hastighet og iterasjon viktigere enn enhetskostnaden. Denne mikrofluidiske brikkefabrikasjonsmetoden passer for arbeid med lavt volum.
Disse eksemplene viser hvordan ulike applikasjoner krever ulike tilnærminger. Riktig fabrikasjonsvei avhenger av volum, budsjett og ytelsesbehov. Å tenke på disse avveiningene tidlig hjelper deg med å unngå kostbare feil senere. Enten du trenger noen få forskningsprototyper eller millioner av produksjonsenheter, er det nøkkelen til suksess å matche fabrikasjonsstrategien din med målene dine.
EDEL: Presisjonsproduksjon for Lab-on-Chip-komponenter

Å gå fra en prototype til full produksjon krever en partner som kjenner begge trinnene. En produsent med ekspertise innen metall- og plastbearbeiding kan håndtere behovene for produksjon i laboratoriet (lab-on-chip). Å kombinere ulike metoder effektiviserer den mikrofluidiske brikkebyggingsprosessen, fra design til montering.
Omfattende muligheter for metall- og plastbehandling
CNC-bearbeiding, sprøytestøpingog presisjonsstempling
Maskineringsmetoder kan akselerere tidlig utvikling. En mikrofreseprosess starter med en CAD-modell, lager verktøybaner og kutter deler med en gang. Ingen masterform er nødvendig.
Maskinering krever ikke et rent rom, noe som gir det et fortrinn i forhold til myk litografi. Dette sparer tid og penger for mikrofluidikkarbeid.
Funksjonene inkluderer maskineringsfunksjoner som er egnet for dråpegeneratorer og blandekanaler. Materialvalg er viktig: termoplaster som PMMA, polykarbonat og COC skjærer rent og beholder optisk klarhet. Metaller som rustfritt stål, aluminium og titan er slitesterke og kjemisk motstandsdyktige.
| Material Type | Fordeler | Overflatekvalitet |
| Termoplast (PMMA, PC, COC) | Rene kutt, lavere kostnader, optisk klarhet | PMMA gir speillignende kanaler; COC har lav autofluorescens |
| Metaller (stål, aluminium, titan) | Holdbar, steriliserbar, kjemikaliebestandig | Trenger ekstra polering for å matche plastens glatthet |
En hybrid tilnærming kan kombinere 3D-printing for komplekse interne geometrier med maskinering for stramme toleranser og glatte overflater. Sprøytestøping er egnet for store volumer, med herdede stålformer som kan produsere lange serier. Kostnadene per del faller betydelig i stor skala. Disse metodene støtter en rekke mikrofluidiske lab-on-chip-komponenter.
Ekspertise innen mikrofluidisk formdesign og mikromaskinering
Det krever spesialisert kunnskap å designe former for mikrofluidikk. Formoverflaten må nøyaktig gjenskape fine egenskaper på tvers av alle hulrom.
Et dyktig team designer former som fylles jevnt og frigjøres rent, og som varer gjennom mange sykluser. Mikromaskineringskapasiteten deres gjør det mulig å skjære testformer direkte i metall, noe som muliggjør designverifisering før skalering til produksjonsverktøy. Dette reduserer risikoen når man går fra prototype til volum.
Sertifiseringer og kvalitetssikring
Sertifisering for kvalitetsstyring
Kvalitetsstyringssertifisering betyr at et dokumentert kvalitetssystem er på plass. Hvert trinn følger en definert arbeidsflyt. Dette er viktig for mikrofluidisk brikkeproduksjon, der små grader eller formvariasjoner kan påvirke kanaltettingen. Konsekvent kvalitet fører til høye produksjonsutbytter.
Sertifisering for medisinsk utstyr
For lab-on-chip-enheter som brukes i diagnostiske eller kliniske applikasjoner, er sertifisering som dekker kvalitetssystemer for medisinsk utstyr nøkkelen. Det omhandler risikostyring, sporbarhet og prosesskontroller.
En fullservicemodell – fra designstøtte til montering – gir ett enkelt kontaktpunkt for produksjonsprosessen. Veiledning om fabrikasjonsvalg, materialer og limemetoder reduserer kommunikasjonsfeil og fremskynder produktutviklingen.
Ingen materiale eller produksjonsmetode fungerer for alle lab-on-chip-enheter. Du velger materialer basert på kostnad, hvordan kroppen reagerer og hvor mange lab-on-chip-komponenter du trenger. Hver produksjonsmetode har avveininger mellom kostnad og nøyaktighet. Den beste veien avhenger av hva du trenger og hvor mye du kan bruke.
Nye trender som automatisering, miniatyrisering og AI-drevet analyse skaper nye muligheter. Nye metoder som additiv produksjon endrer i stor grad hvordan du planlegger produksjonen. Disse fremskrittene hjelper deg med å matche mikrofluidbrikkedesignet ditt nøyaktig.
Mikrofluidbrikken din trenger en spesifikk produksjonsmetode for oppskalering. Kontakt en produsent for råd om hvordan du lager mikrofluidbrikken din. Teamet deres velger de riktige teknikkene for bruken av brikken din. De hjelper deg med hvert trinn i produksjonen av mikrofluidbrikken din.
Vanlige spørsmål om Lab-on-Chip-komponenter
Hvilket materiale bør jeg velge til mine første lab-on-chip-enheter?
Det kommer an på hva du vil gjøre. PDMS er flott for raske prototyper. Termoplaster som COC eller PMMA fungerer bra for produksjonsserier. Glass og silisium gir deg de beste egenskapene. Test materialet ditt med ekte prøver før du forplikter deg.
Hvordan velger jeg mellom sprøytestøping og myk litografi?
Myk litografi fungerer for små partier og design som endrer seg. Sprøytestøping tilpasser faste design i høyt volum. Startkostnaden for støpeformen er høy, men kostnaden per brikke synker raskt. Bytt når designet slutter å endre seg.
Hva forårsaker lekkasje fra en mikrofluidisk brikke?
Dårlig binding er vanligvis problemet. Bindingsmetoden må passe til materialene dine. PDMS binder seg til glass etter plasmabehandling. Termoplaster trenger termisk eller løsemiddelbinding. Glass og silisium binder seg anodisk. Et ikke-tilpasset par vil svikte.
Kan jeg prototype med PDMS og deretter bytte til plast?
Det kan du, men forvent en ny design. Overflateegenskaper, gasspermeabilitet og bindingsmetoder er alle forskjellige. Korriger materialvalget tidlig. Prototyping med produksjonsmaterialet sparer deg for omarbeid senere.
Hvilken funksjonsstørrelse kan hver fabrikasjonsmetode oppnå?
PDMS myk litografi kopierer egenskaper ned til omtrent 10 µm. Termoplast begrenser oppløsningen i små skalaer. Glass og silisium når dimensjoner på submikrometernivå. Velg basert på hva applikasjonen din faktisk trenger.
Hvorfor er kanalgeometri så viktig?
Kanalformen styrer strømning, blanding og trykk. Skarpe svinger skaper døde soner. Lengre kanaler øker trykket. Et mindre tverrsnitt bygger raskt opp trykket. God geometri sørger for at mikrofluidbrikken din fungerer som den skal.
Når bør jeg gå fra prototype til masseproduksjon?
Beveg deg når designet er stabilt og volumet vokser. Prototypeverktøy koster mindre enn herdede stålformer. Mellomverktøy bygger bro over gapet. Se etter skjulte problemer som intern spenning eller endret autofluorescens før endelig verktøying.
Påvirker bindingen hele produksjonsprosessen?
Ja. Liming er ofte det siste trinnet, og det kan ødelegge alt før det. Hvert materialpar trenger sin egen strategi. Gjør det riktig, og forseglingen varer hele enhetens levetid. Gjør det feil, og mikrofluidbrikken lekker.







