
Introduksjon
Å velge feil plaststøpeprosess kan doble et prosjekts kostnader og forsinke produksjonen med måneder. En del som fungerer fint i én prosess blir et mareritt i en annen. Formen sprekker. Materialet flyter dårlig. Syklustiden drar ut.
Det finnes tre vanlige metoder for plastdeler. Sprøytestøping , kompresjonsstøping , rotasjonsstøping . Hver av dem fungerer forskjellig. Hver av dem passer til forskjellige former, volumer og materialer.
Hva er sprøytestøping?
Dette er prosessen folk flest ser for seg når de hører «plaststøping». En maskin tar plastpellets, smelter dem og blåser deretter det smeltede materialet inn i en lukket metallform. Plasten fyller hvert hulrom, avkjøles og størkner. Deretter åpner formen seg og kaster ut delen. Syklustidene er korte. Tretti sekunder er vanlig for små deler.
Hvordan virker det?
En skrue inne i en oppvarmet sylinder roterer. Den smelter plastpelletene. Deretter beveger skruen seg fremover som et stempel. Den presser den smeltede plasten gjennom en dyse og inn i formhulrommet. Formen forblir lukket under klemtrykk mens delen avkjøles. Når den er stiv, åpnes formen. Utstøterpinner skyver delen ut. Hele syklusen gjentas automatisk. Ingen menneskelig inngripen er nødvendig mellom syklusene.
Beste applikasjoner
Høyvolumsproduksjon er der sprøytestøping dominerer. Komplekse geometrier. Snære toleranser. Konsistente resultater på tvers av millioner av deler. Tenk LEGO-klosser. Flaskekorker. Hus til medisinsk utstyr. Bilkontakter. Elektriske brytere. Ethvert produkt som krever presisjon og store mengder peker mot denne prosessen.
Små, intrikate deler fungerer bra. Tynne vegger er mulige. Funksjoner som ribber, knaster og snap-fits er enkle å innlemme. Kunder velger sprøytestøping når de trenger identiske deler i hundretusenvis.
Viktige fordeler
- Syklustidene er raske når formen er i gang. Femten til seksti sekunder per del er typisk. Nøyaktigheten er utmerket. Toleranser på ±0.05 mm er rutinemessig med riktig verktøy og materiale. Overflatefinishen kommer direkte fra formen. Ingen sekundær etterbehandling er nødvendig for mange bruksområder. Automatisering er enkel. Roboter kan fjerne deler og sette inn komponenter.
- Materialsvinn er lavt. Løpeinnsatser og innløpsrør kan males opp og gjenbrukes som omsliping. Arbeidskostnadene per del er små når maskinen er i gang.
Viktige ulemper
- Verktøykostnadene er svært høye. En stålform av produksjonskvalitet koster ofte tjue tusen til hundre tusen dollar eller mer. Ledetidene er lange. Åtte til seksten uker for en kompleks form er normalt. Designendringer etter at formen er kuttet er dyre og langsomme.
- Sprøytestøping er bare økonomisk fornuftig ved større volumer. Under fem hundre eller tusen deler blir verktøykostnaden per del uoverkommelig. Folk som trenger små partier bør først se på andre prosesser. Forhåndsinvesteringen er reell. Den kan ikke tjenes inn hvis produktet mislykkes i markedet.
Hva er kompresjonsstøping?
Denne prosessen fungerer annerledes enn sprøytestøping. Det er ingen skrue. Ingen høytrykksinjeksjon. I stedet plasserer noen en forhåndsmålt mengde materiale i et åpent formhulrom. Formen lukkes sakte. Varme og trykk tvinger materialet til å flyte inn i formen på hulrommet. Deretter herder delen. Formen åpnes. Noen trekker det ferdige stykket ut. Enkelt utstyr. Lavere trykk. En helt annen tilnærming.
Slik fungerer det
En operatør plasserer en «ladning» med materiale – vanligvis en preform eller en målt klump – inn i hulrommet. Pressen bringer den øverste halvdelen ned. Varme mykgjør materialet. Trykk presser det inn i hvert hjørne av formen. For termoherdende plast skjer det en kjemisk reaksjon. Materialet tverrbinder og herder permanent. For gummi eller silikon er prosessen lik, men materialet forblir fleksibelt. Etter herding åpnes formen. Noen fjerner delen og trimmer av overflødig avskjær.
Syklustidene er lengre enn ved sprøytestøping. To til fem minutter er vanlig. Herdingstrinnet kan ikke forhastes.
Beste applikasjoner
Kompresjonsstøping utmerker seg med materialer som sprøytestøping sliter med å håndtere. Termoherdende plast som fenol, epoksy og melamin. Komponenter av naturlig og syntetisk gummi. Silikontastatur for elektronikk. Store, flate eller svakt buede gjenstander som elektriske hus, beholderlokk og apparatkomponenter.
Bildekk er et klassisk eksempel. Gummiblandingen går kald inn i formen. Varme og trykk herder den til den endelige dekkformen med slitebanemønstre og sideveggmarkeringer.
Viktige fordeler
- Verktøykostnadene er lavere enn for sprøytestøping. Formene er enklere. Ingen komplekse løpesystemer eller portdesign. Ikke behov for høytrykksklemmemekanismer. Aluminium- eller til og med komposittformer fungerer for kortere serier.
- Prosessen håndterer fiberforsterkede materialer godt. Lange glass- eller karbonfibre forblir intakte. Ved sprøytestøping kan skruevirkningen ødelegge fibrene og redusere styrken. Kompresjonsstøping bevarer forsterkningen. Store deler er mulige.
- Materialsvinn er minimalt. Vekten på ladet er beregnet nær den endelige delvekten. Materialrester i hulrommet er minimale.
Viktige ulemper
- Syklustidene er lange. To til fem minutter per del er normalt. Sprøytestøping produserer deler hvert trettiende sekund. Forskjellen hoper seg raskt opp ved store volumer.
- Flash er et problem. Overflødig materiale presses ut mellom formhalvdelene. Noen må trimme det av etter utforming. Dette er ofte en manuell operasjon. Arbeidskostnadene øker totalsummen.
- Delkompleksiteten er begrenset. Underskjæringer er vanskelige. Dype ribber og intrikate trekk er vanskelige å forme fordi materialet ikke flyter som en væske. Det beveger seg mer som tykk deig. Folk som trenger komplekse geometrier bør heller se på sprøytestøping.
- Konsistens kan variere. Operatørferdigheter er viktige. Ladningsvekten og plasseringen påvirker den endelige delen. Automatiserte systemer finnes, men mange fabrikker er fortsatt avhengige av manuell lasting. Variasjonen fra del til del er høyere enn ved sprøytestøping. For ikke-kritiske applikasjoner er dette greit. For presisjonsmedisinske eller bilkomponenter er det en bekymring.
Hva er rotasjonsstøping?
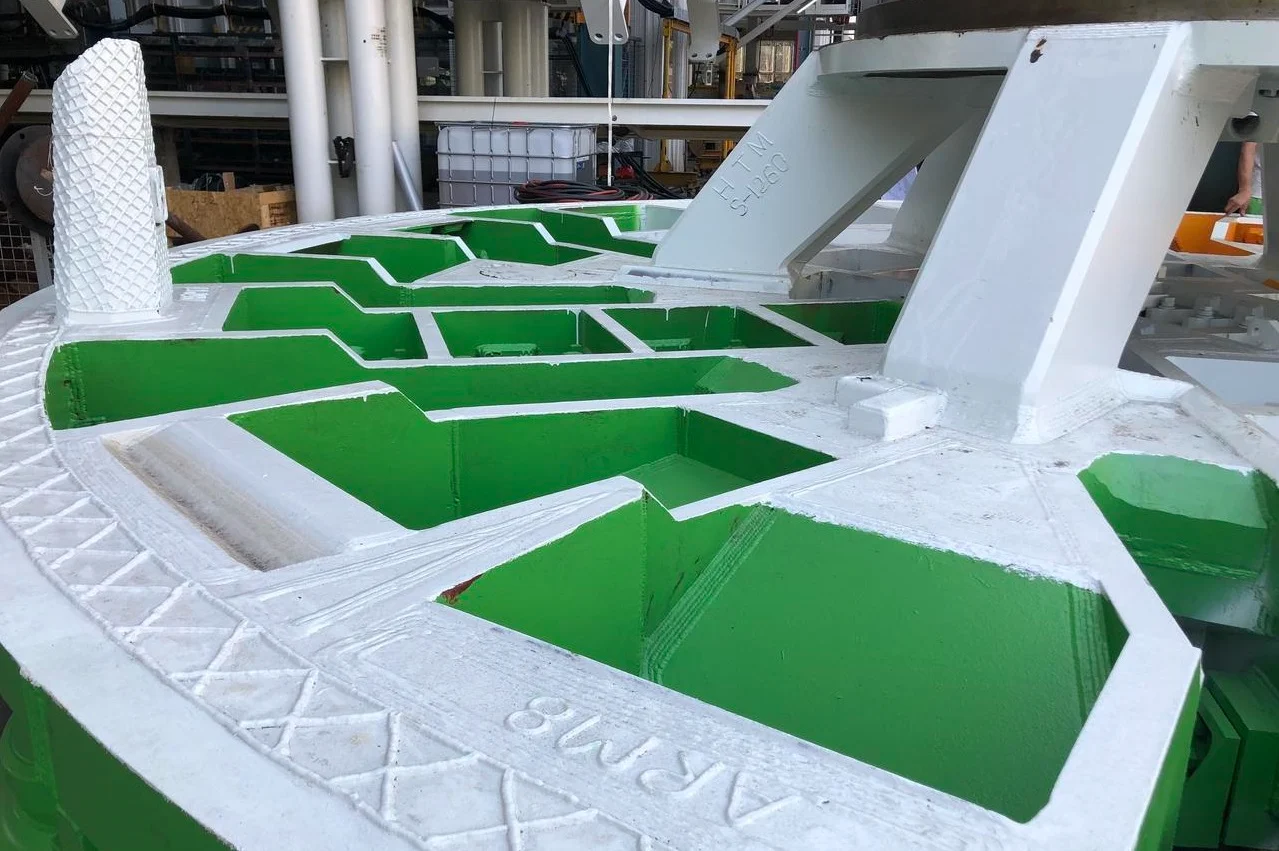
Denne prosessen er nesten det motsatte av sprøytestøping. Ikke noe høyt trykk. Ikke noe komplekst løpesystem. I stedet plasserer operatøren plastpulver i en hul form. Formen roterer sakte i en ovn. To akser. Noen ganger flere. Pulveret smelter og dekker den indre overflaten jevnt. Deretter flyttes formen til en kjølestasjon. Plasten størkner. Operatøren åpner formen og trekker ut en hul, sømløs del.
Slik fungerer det
En operatør åpner formen, drypper inn en målt mengde plastpulver og lukker den. Formen går inn i en ovn. Den roterer biaxialt – rundt to vinkelrette akser samtidig. Tyngdekraften gjør jobben. Pulveret faller ned på den varme indre overflaten, smelter og sammensmelter til et jevnt lag. Når alt pulveret har smeltet og dekket hulrommet, flyttes formen til et kjølekammer. Kald luft eller vannspray reduserer temperaturen. Plasten størkner. Formen åpnes. Operatøren fjerner den ferdige delen.
Syklustidene er lange. Tjue til seksti minutter er normalt. Oppvarmings- og kjøletrinnene kan ikke forhastes uten at det går på bekostning av kvaliteten.
Beste applikasjoner
Rotasjonsstøping utmerker seg ved store, hule, sømløse deler. Ting som krever montering eller komplekse kjerner med andre prosesser. Kajakker og små vannscootere. Vannlagringstanker fra femti til fem tusen gallon. Trafikkkjegler. Bulkcontainere. Hus til medisinsk utstyr som krever glatte innvendige overflater uten sveiselinjer. Landbrukstanker. Væskereservoarer for biler.
Den viktigste fordelen er at det ikke er lekkasje i ett stykke. Ingen sømmer ser ut til å lekke. Ingen sveiser som svikter. Delen kommer ut av formen som et enkelt, kontinuerlig skall. Folk som lager væskehåndteringskomponenter eller utendørsutstyr velger ofte denne metoden.
Viktige fordeler
- Verktøykostnadene er lave sammenlignet med sprøytestøping eller kompresjonsstøping. Former er laget av metallplater eller støpt aluminium. Det kreves ikke høyfast stål fordi prosessen bruker lavt trykk – vanligvis mindre enn ti psi. En rotasjonsform kan koste 500 til 3000 dollar. En sprøytestøpeform for en sammenlignbar del kan koste ti ganger så mye.
- Delene er spenningsfrie. Intet høyt trykk betyr ingen gjenværende indre spenninger. Dette er viktig for utendørs bruk der temperaturvariasjoner og UV-eksponering forårsaker spenningssprekker i sprøytestøpte deler. Veggtykkelsen er jevn. Rotasjonen fordeler materialet jevnt.
- Designendringer er enklere. Det er enklere å modifisere en rotasjonsform enn å modifisere en sprøytestøpe av herdet stål. Komposittformer kan lappes eller endres med standard fabrikasjonsverktøy.
Viktige ulemper
- Syklustidene er svært lange. Tjue til seksti minutter per del. Sprøytestøping produserer en del hvert trettiende sekund. For store volumer er forskjellen enorm. Rotasjonsstøping gir bare mening for lavere årlige mengder eller svært store deler der flere sprøytestøper ville være kostnadskrevende.
- Den indre overflatefinishen er ru. Delens ytre får formens overflate – vanligvis glatt hvis den er polert. Interiøret er imidlertid som støpt. Usmeltede partikler og flytemerker er vanlige. For synlighetsapplikasjoner eller krav til rengjøring på stedet kan interiøret trenge sekundær etterbehandling. Det øker kostnadene og tiden.
- Materialutvalget er begrenset. De fleste rotasjonsstøpingsmetoder bruker polyetylen – LLDPE, MDPE, HDPE. Andre materialer som nylon eller polypropylen er mulige, men mindre vanlige. Personer som trenger teknisk plast som ABS, PC eller forsterkede kompositter vil slite med denne prosessen.
- Kontroll av veggtykkelse er mindre presis enn sprøytestøping. Et mål på tre millimeter kan variere med pluss eller minus en halv millimeter. For strukturelle deler er dette greit. For presisjonskomponenter med små toleranser er det ikke akseptabelt.
- Delstørrelse har praktiske begrensninger. Svært store former krever enorme ovner og kjølekamre. En diameter på tre meter er mulig. Tjue fot er sjeldent og dyrt. De fleste fabrikker fokuserer på deler målt i fot, ikke meter. Alt større blir et spesialtilpasset ingeniørprosjekt med tilsvarende kostnader.
Likheter mellom de tre prosessene
Ved første øyekast ser sprøytestøping, kompresjonsstøping og rotasjonsstøping helt forskjellige ut. Forskjellige maskiner. Forskjellige syklustider. Forskjellige delgeometrier. Men grav litt dypere. De deler fire grunnleggende egenskaper.
- Alle tre prosessene bruker en støpeform. Hver plastdel starter med et hulrom. Sprøytestøping bruker et lukket, todelt verktøy. Kompresjonsstøping bruker en åpen form som lukkes under trykk. Rotasjonsstøping bruker en hul, flerdelt form som roterer. Formmaterialet endres. Stål, aluminium eller metallplate. Formålet forblir det samme. Formen definerer den endelige formen. Uten den fungerer ingen av disse prosessene i det hele tatt.
- Alle tre krever varmepåføring. Kald plast flyter ikke. Den kan ikke ta form av et hulrom. Sprøytestøping smelter materialet i en tønne før injeksjon. Kompresjonsstøping påfører varme gjennom formplatene mens materialet komprimeres. Rotasjonsstøping varmer opp hele formen i en ovn mens den roterer. Metoden er forskjellig. Nødvendigheten er ikke forskjellig. Varme er ikke forhandlingsbart på tvers av alle tre.
- Alle tre inkluderer en avkjølingsfase. Smeltet plast må størkne før noen fjerner delen. Sprøytestøping kjøler ned delen inne i den lukkede formen under trykk. Kompresjonsstøping lar materialet avkjøles og herde mens pressen forblir lukket. Rotasjonsstøping flytter den varme formen til et dedikert kjølekammer. Kjølemediet varierer – luft, vanntåke eller noen ganger olje. Fysikken gjør ikke det. Plast herder når den mister termisk energi. Enhver prosess respekterer denne virkeligheten.
- Alle tre er polymerbehandlingsmetoder. Disse prosessene former syntetiske eller naturlige polymerer. Termoplaster som polypropylen og ABS. Herdeplaster som fenol og epoksy. Elastomerer som gummi og silikon. Hver prosess håndterer spesifikke polymerfamilier bedre enn andre. Men alle tre eksisterer for å transformere rå polymermaterialer til ferdige, brukbare produkter. De konkurrerer og utfyller hverandre innenfor den samme bredere kategorien av produksjonsteknologi.
Disse likhetene er viktige fordi de forklarer grensene for hva plaststøping kan oppnå. Forskjellene ligger i hvordan hver metode påfører varme og trykk, ikke i selve de grunnleggende trinnene.
Hvordan velge riktig støpeprosess
Valget avhenger av tre spørsmål. Delgeometri. Materialtype. Årlig volum. Svar ærlig på disse, og den riktige prosessen blir åpenbar.
Her er et enkelt beslutningsrammeverk basert på oppsummeringen ovenfor.
- Millioner av små, presise deler→ Sprøytestøping. Tenk flaskekorker, medisinske kontakter, LEGO-klosser. Høye verktøykostnader. Svært lave kostnader per del. Lang støpeprosess. Verdt det bare i stor skala.
- Store, flate deler av gummi eller herdeplast→ Kompresjonsstøping. Silikontastatur, elektriske hus, pakninger. Lavere verktøykostnader enn injeksjon. Saktere sykluser. Flashtrimming kreves. Fungerer bra for fiberforsterkede kompositter.
- Store, hule gjenstander i ett stykke→ Rotasjonsstøping. Kajakker, vanntanker, trafikkjegler. En lavtrykksprosess betyr billige former. Svært lange syklustider. Ru innvendig overflate. Ingen sømmer eller sveiselinjer.
En praktisk merknad
Noen deler passer til flere prosesser. Et enkelt rundt deksel kan kompresjonsstøpes, sprøytestøpes eller til og med rotasjonsstøpes avhengig av volum og materiale. Man bør ikke anta at bare én prosess fungerer. Innhent tilbud. Kjør på tallene. Den billigste formen betyr ikke alltid den billigste totale prosjektkostnaden. Omvendt kan den dyreste formen betale seg selv innen et år hvis volumene er høye nok.
Beslutningsrammeverket ovenfor gir et utgangspunkt. Det er ikke en universell regel. Men for de fleste plastdeler produsert av de fleste fabrikker peker det i riktig retning.
Om NOBLE – Din pålitelige partner for plastproduksjon
NOBLE er en dedikert fabrikk for produksjon av plastdeler. Vi spesialiserer oss på høypresisjonsstøpeløsninger. Ikke bare én prosess. Flere. Kunder kommer til oss når de trenger ingeniørekspertise, ikke bare en maskinfabrikk. Vi betjener bransjer som spenner fra forbruksvarer til medisinsk utstyr. Den felles tråden er kvalitet. Konsekvent, målbar og dokumentert kvalitet.
Våre kjernebehandlingsmuligheter
Sprøytestøping
Vi kjører store volumer for komplekse deler med små toleranser. Multi-kavitetsformer reduserer kostnaden per del. Kundene får flere deler per syklus. Internt verktøyvedlikehold holder formene i gang. Sekundære operasjoner som innsatsstøping og overstøping skjer i samme etasje.
Kompresjonsstøping
Dette er vår ekspertise innen termoherdende materialer. Fenoliske materialer, epoksy, melamin. Gummipakninger og tetninger. Store elektriske komponenter som trenger varmebestandighet. Vi har også ekspertise innen fiberforsterkede kompositter. Lange glass- eller karbonfibre forblir intakte i kompresjonsstøping.
Rotasjonsforming
Store, hule, sømløse deler er vår spesialitet her. Vanntanker. Industricontainere. Landbrukscontainere. Verktøyinvesteringen er lav sammenlignet med sprøytestøping. Veggtykkelsen forblir jevn. Ingen sveiselinjer. Ingen montering av flere halvdeler.
Ytterligere evner
Prototyping for designvalidering. CNC-maskinering for sekundære funksjoner. Etterbehandling og montering . Pakking og logistikk. Kunder trenger ikke å håndtere fem forskjellige leverandører. Vi håndterer hele kjeden fra råmateriale til klart produkt.
Sertifiseringer – Kvalitet du kan stole på
ISO 9001:2015 ISO 9001:2015
Vårt kvalitetsstyringssystem oppfyller konsekvent kunde- og myndighetskrav. Kontinuerlig forbedring er ikke et slagord. Det er innebygd i alle prosesser. Revisjonsspor finnes. Korrigerende tiltak dokumenteres. Ingenting slipper gjennom uten gjennomgang.
ISO 13485:2016 ISO 13485:2016
Dette er den globale standarden for produksjon av medisinsk utstyr. Streng risikostyring. Overholdelse av regelverk. Produktsikkerhet fra design til produksjon. Ikke alle fabrikker har denne sertifiseringen. Det har vi.
Hvorfor samarbeide med NOBLE?
- Ende-til-ende-støtte. Vi hjelper med materialvalg. Vi bistår med formdesign. Vi håndterer produksjon og logistikk. Ett kontaktpunkt. Ingen peking mellom leverandører.
- Kvalitetssikring. Inspeksjon underveis fanger opp problemer tidlig. Dimensjonsrapportering gir bevis. Full materialsporbarhet betyr at hver del kan spores tilbake til råvaresertifikatet.
- Pilotkjøringer i lavt volum for kliniske studier eller markedstesting. Masseproduksjon i høyt volum for etablerte produkter. Vi veksler mellom injeksjon, kompresjon og rotasjonsstøping etter behov. Kundene trenger ikke tre forskjellige leverandører.
- Tillit fra regulatoriske myndigheter. Våre ISO-sertifiseringer reduserer risikoen for forsyningskjeden. Revisorer ser sertifiseringene og går videre til andre spørsmål. Personer som er ansvarlige for kvalitet og regulatoriske forhold kan sove bedre vel vitende om at NOBLE er på leverandørlisten.
FAQ
Hvilken støpeprosess er billigst for lavvolumproduksjon?
Rotasjonsstøping. Formene er billige. Platemetall eller støpt aluminium. Ingen høyfast stål nødvendig. Lavt trykk betyr enklere konstruksjon.
Kan man lage hule deler med sprøytestøping?
Ja, men med forbehold. Gassassistert sprøytestøping bruker nitrogen til å lage hule kanaler. Utkjerneteknikker bruker uttrekkbare pinner for å fjerne materiale fra tykke seksjoner. Begge metodene øker kompleksiteten og kostnadene for verktøyet. For virkelig hule, sømløse deler – tenk en vanntank eller en kajakk – er rotasjonsstøping det bedre valget.
Er kompresjonsstøping kun for termohærdende materialer?
Primært, men ikke utelukkende. Termohærdende materialer som fenol, epoksy og melamin er de vanligste materialene. De herder under varme og trykk. Reaksjonen er irreversibel. Noen termoplaster fungerer imidlertid også med kompresjonsstøping. Polyetylen med ultrahøy molekylvekt er et godt eksempel. UHMWPE flyter ikke godt i en injeksjonsfat. Kompresjonsstøping former det til ark, stenger og enkle deler.
Hvilken prosess gir de sterkeste delene?
Sprøytestøping gir generelt sett høyest styrke og presisjon for ufylte termoplaster. Konsistente smeltetemperaturer. Høyt pakketrykk. Tette, porefrie deler. Kompresjonsstøping er imidlertid bedre for fiberforsterkede kompositter. Lange glass- eller karbonfibre forblir intakte fordi det ikke er noen skruevirkning som bryter dem. Den resulterende delen har overlegen stivhet og slagfasthet. For strukturelle applikasjoner med kontinuerlig fiberforsterkning overgår kompresjonsstøping sprøytestøping hver gang.






