
Introduksjon
Vakuumkopper er et vanlig trekk både i hverdagen og i industrielle miljøer. Enten du løfter store deler eller henger en veske på veggen, er de alltid til stede.
De har vanligvis to deler: en sugekopp og en fleksibel tetningsleppe. Vakuumkopper av metall finnes ofte i industrielle omgivelser, mens folk vanligvis velger modeller av plast eller silikon i hverdagen. I dette kapittelet vil vi fokusere på vakuumkopper av plast.
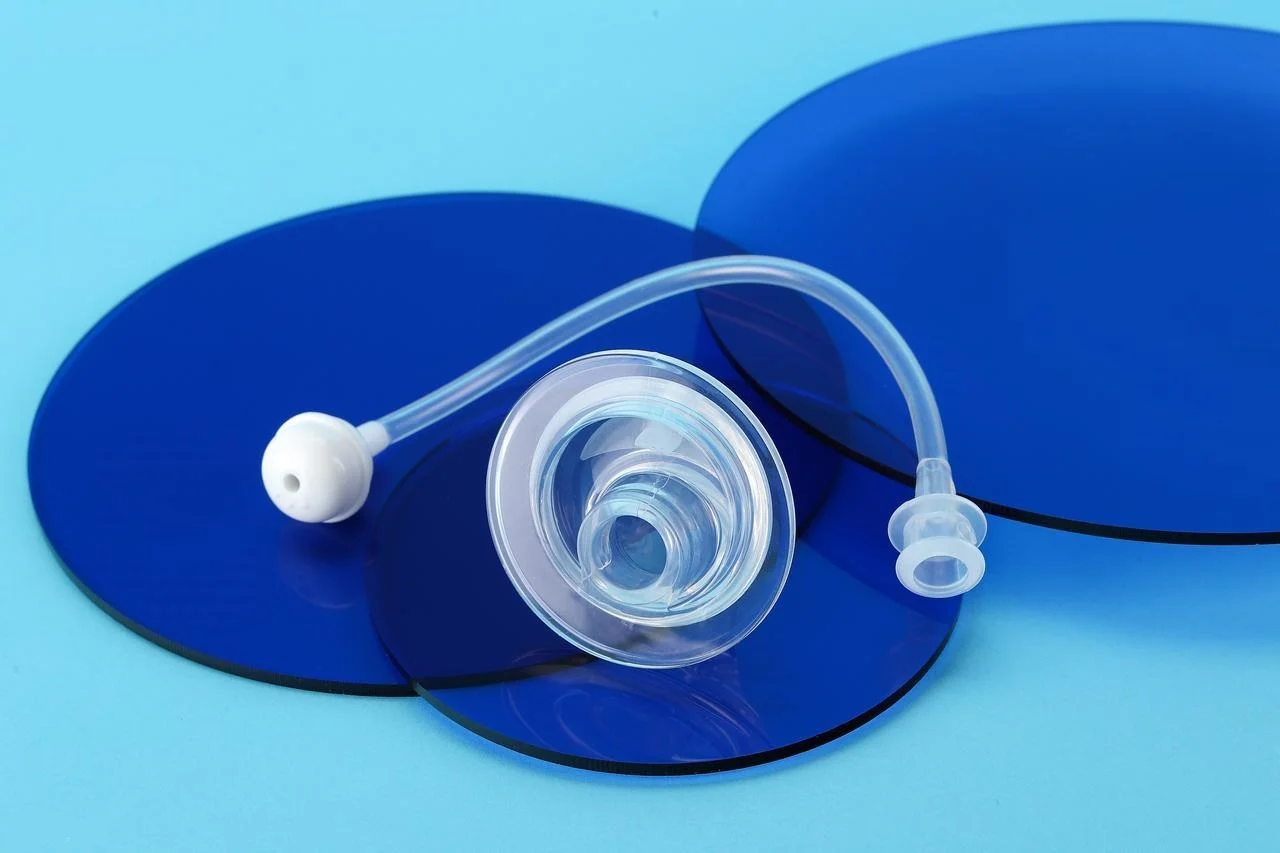
Plast gir den stive strukturen. Koppen trenger en stiv ryggrad for å overføre kraft uten å kollapse. Silikon gir den fleksible tetningsleppen. Denne leppen former seg etter ujevne overflater. Den skaper vakuumforseglingen.
Steg for steg: Kjerneproduksjonsprosesser
Masseproduksjon av vakuumkopper involverer ikke metallfabrikasjon. Ingen sveising. Ingen maskinering av råblokker. De dominerende teknologiene er støpeprosesser. Folk heller materiale inn i hulrom. Hulrommene former delen.
1. Plastkropp Sprøytestøping (Den stive komponenten)
Kunder bruker sprøytestøping av plast til det stive legemet. Vanlige materialer inkluderer ABS, PC og nylon. En sprøytestøpemaskin smelter plastpelletene. Det smeltede materialet presses inn i et stålformhulrom. Syklustidene varierer fra 15 til 60 sekunder, avhengig av delstørrelse og veggtykkelse.
Rask prototyping kommer ofte inn i bildet her. En 3D-printet plastkropp lar folk teste passform og funksjon uten å vente på et hardt verktøy. Når designet låser seg, blir produksjonsformen kuttet.
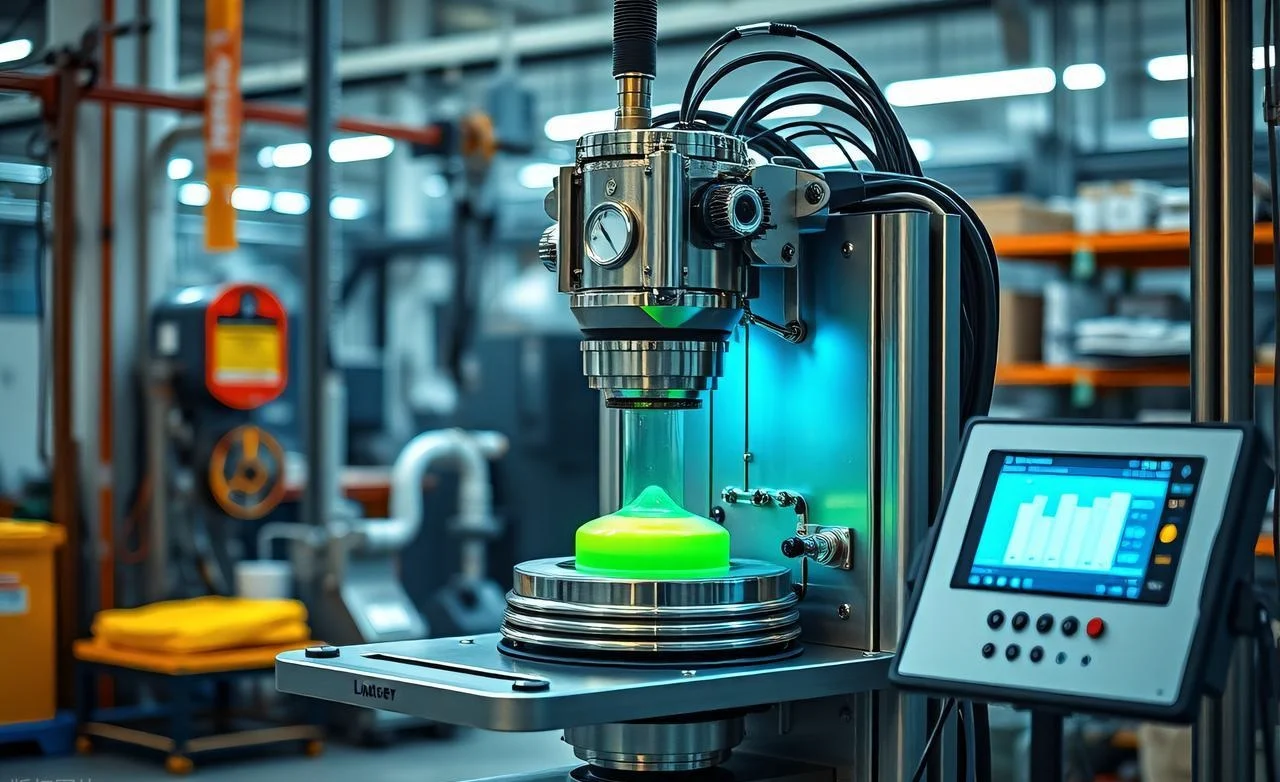
2. Silikonleppestøping (det fleksible tetningselementet)
To prosesser dominerer her. Folk velger basert på volum og presisjonskrav.
- Komprimering støping virker for lavere volumer. Verktøykostnadene er lavere. Et forhåndsformet silikonemne går inn i et oppvarmet hulrom. Pressen lukkes. Varme og trykk former materialet. Syklustidene er lengre. Men den opprinnelige investeringen er mindre.
- Flytende silikongummi (LSR)Injeksjon håndterer store volumer. Presisjonen er bedre. To flytende komponenter blandes og injiseres direkte i en oppvarmet form. Herding skjer inne i hulrommet. Syklustidene er kortere. Verktøykostnadene er høyere. Folk bruker LSR til krevende applikasjoner der konsistens er viktig.
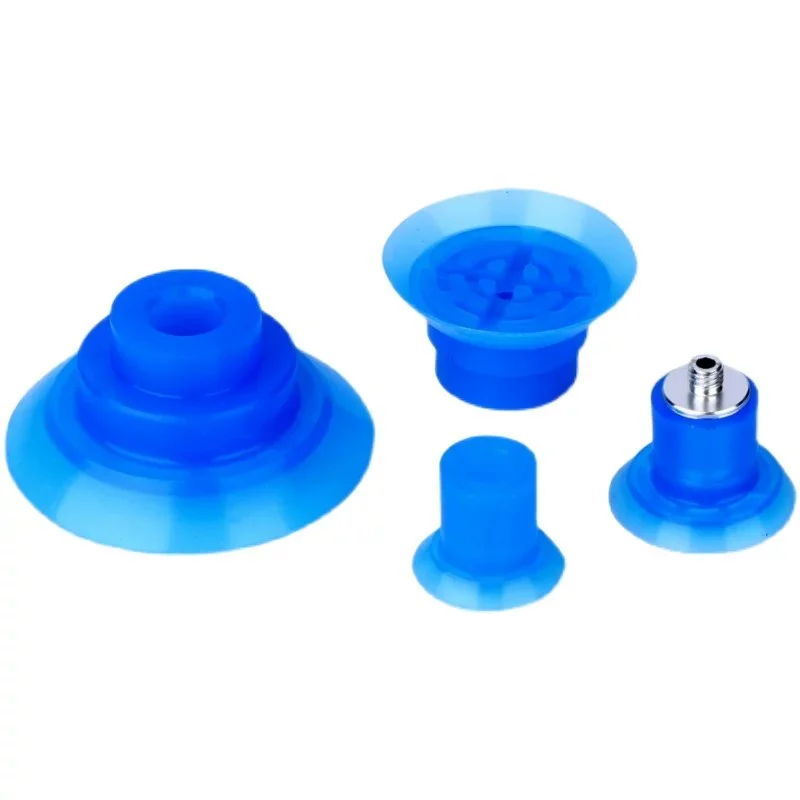
3. Den kritiske bindingen: Sammenføyning av silikon og plast
Dette trinnet avgjør om koppen blir slått eller ikke. Silikonleppen må holde seg festet til plasthuset. Det finnes to metoder.
- Overstøping is den foretrukne metoden for masseproduksjon. Plastlegemet plasseres i en andre form. Flytende silikon sprøytes direkte inn i den. En kjemisk binding dannes ved grensesnittet. Ingen lim nødvendig. Skjøten er permanent.
- Etterstøping Adhesive Liming fungerer som et alternativ. Folk bruker det når materialer er inkompatible eller når overstøpingsverktøy ikke er tilgjengelig. En primer påføres plastoverflaten. Lim påføres silikonleppen. Deretter presses delene sammen. Bindingen er mekanisk, ikke kjemisk. Det fungerer, men er mindre pålitelig for høysyklusapplikasjoner.
4. Etterbehandling og Post-prosessering
Den støpte koppen er ikke ferdig ennå. Flere trinn følger.
Avflashing fjerner overflødig silikon. Tynne avflashingslinjer dannes ved formskillelinjene. Folk trimmer dem manuelt eller med automatisert kryogen avflashing. Silikon er mykt. Avflashingen løsner rent hvis formen er godt designet.
Etterherding skjer i ovner. Silikonet står ved forhøyede temperaturer i flere timer. Dette trinnet fullfører tverrbindingsreaksjonen. Stabiliteten forbedres. De mekaniske egenskapene stabiliseres. Hopper man over dette trinnet, er det på egen risiko.
Lekkasjetesting og inspeksjon fanger opp defekter. Hver kopp testes for vakuumhold. Folk bruker trykkdempings- eller strømningsmåling. Visuell inspeksjon sjekker for hulrom, flash og bindingsintegritet. En kopp som lekker, fullfører ikke jobben. Testing er ikke valgfritt.
De 7 største produksjonsutfordringene innen vakuumkoppproduksjon
1. Luftbobler (hulrom) i silikon
Luft blir fanget under blanding. Boblene blir hulrom i den ferdige delen. Hulrom svekker tetningen. De skaper lekkasjebaner.
Løsning: Vakuumavgassingsutstyr er obligatorisk. Silikonkomponentene blandes. Deretter går blandingen inn i et vakuumkammer. Vakuumet trekker ut innestengt luft før helling eller injisering.
2. Ujevn herding (klebrige eller myke deler)
Delen kommer ut av formen klissete. Eller for myk. Eller ikke helt herdet noen steder. Årsaken er nesten alltid feil blandingsforhold.
Løsning: Presise vekter og grundige blandeprotokoller. Folk veier hver komponent. De blander i en bestemt tid. De skraper sidene av beholderen. En batch som avviker med to prosent mislykkes. Raske prototyping-kjøringer bruker ofte små håndblandede batcher. Disse små batchene kan skjule blandefeil som blir åpenbare i produksjonsskalaen. Folk må validere blandeprosessen på produksjonsutstyr før de øker volumet.
3. Deformasjon av deler (forvrengning)
Silikonleppen kollapser under belastning. Eller koppen holder ikke formen under avforming. Materialet er for mykt for delens geometri.
Løsning: Tilpass Shore A-hardheten til delens størrelse og form. En 30A silikon fungerer for små, tykke deler. En stor, tynn leppe trenger 50A eller høyere. Ingeniører tester forskjellige durometre under prototyping for å finne den minste hardheten som holder formen. For hardt, og forseglingen blir dårligere. For myk, og delen deformeres.
4. Holde seg til formen (problemer med avforming)
Den herdede silikonen nekter å slippe taket. Delen revner under fjerning. Formen blir skadet.
Årsak: Utilstrekkelig slippmiddel eller komplekse underskjæringer i formkonstruksjonen. Noen silikonkvaliteter er mer klebrige enn andre.
Løsning: Riktig formdesign er første forsvarslinje. Unngå skarpe underskjæringer. Bruk trekkvinkler. Påfør deretter slippmiddelet forsiktig. For lite, og delen fester seg. For mye, og overflatefinishen lider. Folk utvikler en standard påføringsprosess for hver form.
5. Svak eller mislykket binding mellom plast og silikon
Silikonleppen løsner fra plasthuset. Koppen svikter under bruk. Bindingen var aldri sterk nok.
Årsak: Materialinkompatibilitet er den vanligste årsaken. Silikon fester seg ikke til de fleste plasttyper uten overflatebehandling.
Løsning: Prioriter overstøpingsverktøy når det er mulig. Overstøping skaper en kjemisk binding under LSR-injeksjonsprosessen. Ingen lim nødvendig. Når overstøping ikke er mulig, bruker folk spesialiserte industrielle lim med overflategrunning. Limruten krever nøye prosesskontroll.
6. Kjemisk utvasking og forurensning (mat/medisin)
Deler til matkontakt eller medisinsk bruk kan ikke lekke ut kjemikalier. Standard silikon inneholder tilsetningsstoffer som ikke er trygge.
Årsak: Ikke-sertifiserte råvarer. Leverandøren tok snarveier.
Løsning: Finn silikon som er kompatibelt med FDA. Den relevante forskriften er 21 CFR 177.2600. Medisinske applikasjoner kan kreve ISO 10993-sertifisering. Folk ber om sertifikater før de kjøper materiale.
7. Risiko for forurensning av fremmedlegemer
Et metallstykke eller hardplast faller ned i en matslange. Vakuumkoppen knuste eller løsnet et fragment. Forurensningen forårsaker en tilbakekalling.
Årsak: Standard silikon kan ikke oppdages av metalldetektorer. Brudde deler går gjennom kvalitetskontroller ubemerket.
Løsning: Bruk metalldetekterbare silikonforbindelser. Disse materialene inneholder jernholdige tilsetningsstoffer som utløser metalldetektorer på produksjonslinjer. Tilsetningsstoffene er FDA-godkjent for utilsiktet kontakt. Folk spesifiserer detekterbare kvaliteter for næringsmiddelforedling og farmasøytiske applikasjoner. Den ekstra materialkostnaden er liten sammenlignet med en tilbakekalling.
Kritiske kriterier for materialvalg in Vvakuum Cups Produksjon
Hardhet (Shore A)
Silikonhardhet måles på Shore A-skalaen. Lavere tall betyr mykere materiale. Høyere tall betyr fastere og mer holdbare blandinger.
35A er for myke, delikate bruksområder. Håndtering av en nybakt croissant. Valg av et polert objektiv. Leppen former seg lett. Grepet er skånsomt. Ulempen er holdbarheten. Myk silikon rives raskere.
50A er for faste, slitesterke bruksområder. Løfte en metallplate. Flytte en ru plastdel. Leppen motstår slitasje. Holdekraften er høyere. Men 50A tilpasser seg ikke ujevne overflater like godt som 35A.
Overholdelse av næringsmiddelkvalitet
Kontakt med mat er et regulert område. Tilfeldige silikoner er ikke tillatt.
FDA 21 CFR 177.2600 er den amerikanske standarden. Den spesifiserer tillatte ekstraherbare stoffer og testmetoder. En sertifisert forbindelse består disse testene. Mangel på sertifikat betyr at materialet ikke er i samsvar med kravene, selv om det ser likt ut.
EU 1935/2004 er det europeiske rammeverket. De faktiske testmetodene kommer fra andre standarder, men denne forskriften setter kravet. Personer som selger i Europa trenger en samsvarserklæring fra materialleverandøren.
Begge standardene er viktige. En kopp til et bakeri trenger den ene eller den andre, avhengig av hvor utstyret sendes. Folk ber om dokumentasjon før de bestiller materiale.
Spesielle egenskaper
Noen ganger fungerer ikke standardblandingen. Folk trenger ekstra funksjoner.
Metalldetekterbarhet gjelder for mat- og farmasøytiske linjer. Jernholdige tilsetningsstoffer blandes inn i silikonet. Hvis en bit går i stykker, fanger en metalldetektor fragmentet. Alternativet er en tilbakekalling.
Høy temperaturbestandighet, håndterer varme miljøer. Bakeovner. Steriliseringssykluser. Standard silikon brytes ned over 200 °C. Spesialformuleringer tåler 250 °C eller mer.
Antistatisk stoff hindrer støvtiltrekning. Elektronikkproduksjon trenger dette. En statisk ladning trekker partikler inn i produktet. Koppen må avlede denne ladningen. Folk foretrekker antistatiske forbindelser når standard silikon forårsaker forurensningsproblemer.
Ingen enkeltmaterialer gjør alt. Folk prioriterer basert på bruksområde. Hardhet først. Samsvar som nummer to. Spesielle egenskaper som nummer tre. Hvis du bestiller feil, svikter koppen, uansett hvor godt den ble produsert.
Konklusjon
Masseproduksjon av vakuumkopper er ikke enkelt. Tre ting må fungere sammen. Silikonherding må være konsistent. Plastinjeksjon må holde tette toleranser. Bindingen mellom dem må overleve tusenvis av sykluser. Hvis noen bommer, svikter koppene på produksjonslinjen.
Siste råd for folk som setter opp produksjon. Prioriter plast-silikon-bindingsmetoden tidlig i designfasen. Overstøping er det beste valget for volum. Liming fungerer, men krever mer prosesskontroll. Bestem deg før du skjærer i støpestål.
Bruk sertifiserte materialer fra starten av. Samsvar med FDA. EU-erklæringer. Metalldetekterbare kvaliteter om nødvendig. Ikke bytt materialer sent i prosjektet. Herdeprofilen endres. Bindingsstyrken endres. Hele prosessen avviker.
Invester i vakuumavgassingsutstyr. Luftbobler er ikke akseptable i en tetningsflate. Håndblandede partier uten vakuum vil mislykkes. Produksjonsskala krever skikkelig avgassing. Ingen snarveier. Koppene tetter seg enten, eller så tetter de seg ikke. Folk husker de som ikke gjør det.
Om NOBLE: Din partner innen presisjonsproduksjon av plast og silikon
Hvem vi er
NOBLE er et spesialisert plastproduksjonsselskap. Kunder kommer til oss for høypresisjons sprøytestøping og silikonbearbeiding.
Bygger bro mellom komplekse produktdesign og pålitelig masseproduksjon. Den vanskelige delen er komponenter med to materialer – plast og silikon. Vakuumkopper er et perfekt eksempel. Et stivt plasthus trenger en fleksibel silikonleppe. De to materialene må binde seg permanent. Vi får det til.
Våre kjernebehandlingsmuligheter
Støping av plast
NOBLEs ingeniører jobber med harpikser av høy kvalitet. ABS, polykarbonat (PC), nylon (PA) og andre spesialtilpassede blandinger. Kunder sender oss sine materialspesifikasjoner. Vi kjører formene.
Høyvolumsproduksjon skjer på automatiserte celler. Konsekvent kvalitet er målet. Syklustidene er raske. Folk trenger tusenvis av deler per dag. Maskinene våre leverer det volumet uten variasjon.
Flytende silikongummi (LSR) sprøytestøping
Presisjonsstøping av fleksible silikonkomponenter er en kjernekompetanse innen produksjon av vakuumkopper. Komplekse leppegeometrier for vakuumkopper er rutine. LSR-prosessen håndterer høy hastighet og høyt volum. Flash er minimal. Konsistensen fra del til del er tett.
Overstøping (Plast-til-silikon-binding)
Dette er vår spesialitet. Vi binder silikon kjemisk direkte på stive plastunderlag i én støpesyklus. Ingen sekundær liming. Ingen svake limlinjer.
Verdiskapende tjenester
Internt verktøy er en stor fordel. Vi designer og produserer presisjonsformer skreddersydd til hver produktgeometri – ingen venting på et eksternt verktøyverksted.
Etterbehandling skjer i anlegget vårt. Avflashing fjerner overflødig materiale. Etterherding stabiliserer silikonet. Ultralydrengjøring forbereder overflatene. Lekkasjetesting avdekker defekter før delene sendes.
Materialtilpasning er tilgjengelig. Vi formulerer FDA-kompatibel silikon. Vi produserer også metalldetekterbare forbindelser for mat- og farmasøytiske linjer.
Sertifiseringer og samsvar (forpliktelse til kvalitet)
ISO 9001:2015 (kvalitetsstyringssystemer)
Denne sertifiseringen viser vår forpliktelse. Konsekvent kvalitet. Kontinuerlig forbedring. Kundetilfredshet. Standarden dekker alle våre produksjonsprosesser.
ISO 13485:2016 (Medisinsk utstyr – Kvalitetsstyring)
Dette er den kritiske sertifiseringen for medisinsk arbeid. Vi produserer komponenter for medisinske, farmasøytiske og helsevesenets applikasjoner. Standarden validerer vår evne til å oppfylle strenge regulatoriske krav. Sikkerhet. Sporbarhet. Risikostyring.
FAQ
Hva er forskjellen mellom kompresjonsstøping og LSR-injeksjon for silikon i produksjon av vakuumkopper?
Kompresjonsstøping bruker et forhåndsformet silikonemne. Verktøykostnadene er lavere. Syklustidene er lengre. Kunden velger dette for lavere volumer eller enklere geometrier.
LSR-injeksjon bruker flytende silikongummi. To komponenter blandes automatisk. Væsken sprøytes direkte inn i en oppvarmet form. Herding skjer inne i hulrommet. Syklustidene er kortere. Presisjonen er bedre. Verktøykostnadene er høyere. Folk velger LSR for store volumer og komplekse deler.
Kan jeg lime silikon på plast i stedet for å overstøpe?
Ja. Liming fungerer. Det er ikke det samme som overstøping. Overstøping skaper en kjemisk binding under injeksjonsprosessen. Det finnes ikke noe limlag. Liming krever overflatebehandling. En primer påføres plasten. Lim påføres silikonen. Deretter presses delene sammen.
Bindingen er mekanisk, ikke kjemisk. Den er mindre pålitelig for høysyklusapplikasjoner. Folk bruker liming når overstøpingsverktøy ikke er tilgjengelig eller når materialer er inkompatible. For masseproduksjon av en vakuumkopp er overstøping det bedre valget.
Er silikonvakuumkopper resirkulerbare?
De fleste silikonvakuumkopper kan ikke resirkuleres gjennom vanlige kommunale programmer. Silikon er en termoherdende polymer. Den smelter ikke og omformes ikke slik som termoplast.
Noen spesialiserte resirkuleringsanlegg tar imot silikon. De maler materialet til pulver for bruk som fyllstoff eller for nedbrytbare applikasjoner. Men disse anleggene er ikke vanlige. De fleste brukte silikonkopper går til søppelfyllinger eller forbrenning. Personer som prioriterer avhending ved slutten av levetiden, bør vurdere denne begrensningen når de velger materialer for store applikasjoner.







