
Dette er greia med sprøytestøping . Formen er ikke bare en boks du heller plast i. Den er kjernen i hele operasjonen. Hvis formen er dårlig, betyr ingenting annet noe.
Kvaliteten påvirker alt nedstrøms. Den endelige delens dimensjoner vil være feil. Overflaten vil se ru eller ujevn ut. Den mekaniske styrken til hvert stykke kan svikte. I tillegg vil produksjonshastigheten synke, og selve formen vil slites raskt. Det er mye som skal til for ett verktøy.
Så, hva gjør egentlig en sprøytestøpe god eller dårlig? La oss se nærmere på det.
Muggdesign
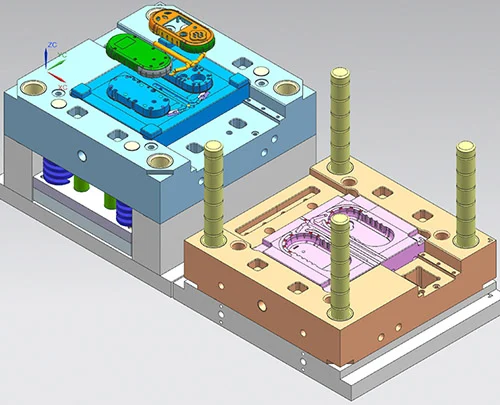
La oss se på hva som gjør en støpeform god eller dårlig. Det starter på tegnebrettet. Designfeil fikses ikke senere. Du kan ikke maskinere deg ut av en dårlig design. Så dette er grunnlinjen.
Hulroms- og kjernestrukturdesign
Hulrommet og kjernen er hovedbegivenheten. De former plasten. Dimensjonsnøyaktigheten, den nøyaktige geometrien, utkastvinkelen du setter på veggene, hjørneradiene – alt dette dikterer den endelige delens utseende og om den oppfyller dine størrelsesspesifikasjoner.
Her er en annen ting. Oppsettet er viktig. Hvis du har flere hulrom i én form, styrer avstanden og arrangementet mellom dem hvor jevnt den smeltede plasten flyter. En ubalansert oppsett er et problem. Du får deler som har forskjellige størrelser fra hverandre. Materialtettheten vil variere på tvers av partiet. Én del kan være sterk, den neste svak.
Løpesystemdesign
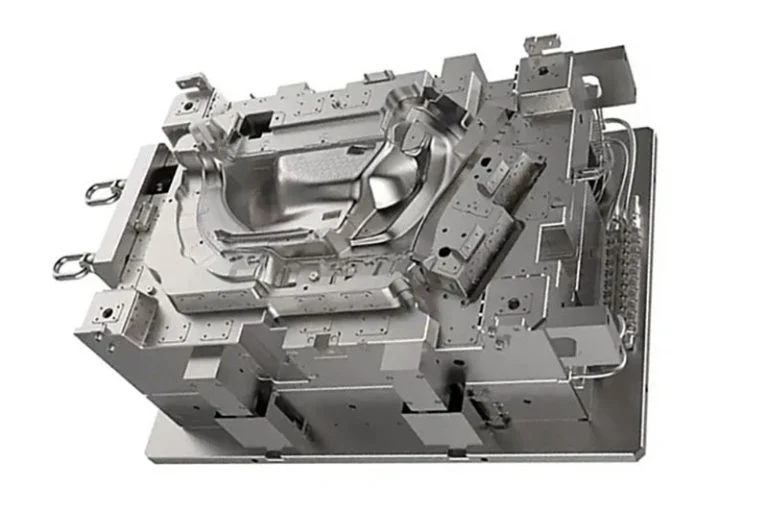
Tenk på kanalsystemet som rørleggerarbeidet. Det er hovedinnløpet, de forgrenende kanalrørene, portene som mater hvert hulrom, og de kalde slugbrønnene som fanger den første biten av avkjølt plast. Hele denne banen leder smelten fra maskinens dyse inn i hulrommet. Utformingen er kritisk. En dårlig kanalrør betyr at hulrommet fylles dårlig eller ikke i det hele tatt.
Design av kjøle- og varmesystemer
Her er et tall å huske på. Kjølefasen tar opp over 60 % av hele støpesyklusen. Det er mesteparten av tiden din. Så et smart kjølesystemdesign gjør to viktige ting. Det øker direkte hastigheten på produksjonen ved å redusere syklustiden. Og det kontrollerer direkte hvor mye delen vrir seg eller deformeres når den størkner. Hvis du kjøler feil, blir hver del vridd.
Utforming av ventilasjonssystem og styrings-/lokaliseringsmekanisme
Luft blir fanget. Det skjer. Hvis du ikke gir luften en vei ut gjennom et ventilasjonssystem, forårsaker det synlige defekter. Du vil se bobler, brennmerker fra komprimert varmluft, korte støt der plasten ikke når enden, eller svake linjer der to strømningsfronter møtes dårlig. I verste tilfeller blir trykkluften så varm at den faktisk brenner eller lager groper i stålhulrommets overflate. Det ødelegger formen.
Separat trenger du styrings- og plasseringsmekanismen. Det er styringspinnene, foringene og plasseringslåsene. Disse delene sørger for at formhalvdelene lukkes på samme måte hver eneste gang. De forhindrer feiljustering mellom hulrommet og kjernen. Uten styringssystem betyr deler med et synlig trinn eller forskyvning.
Muggmaterialer
Du kan ha verdens beste design. Men hvis du bygger den av feil stål, vil formen svikte. Materialvalg er ikke en ettertanke. Det er en sentral forutsetning. Det bestemmer formens hardhet, hvor godt den motstår slitasje, dens evne til å bekjempe korrosjon, dens toleranse for varme og dens slagfasthet. Velger du feil, fungerer ingenting annet.
Hulrom og kjernematerialer
Det er her plasten berører stålet. Så valget avhenger av jobben din.
For standarddeler og mindre volumer bruker du forherdet plaststøpestål. Tenk P20 eller 718. De polerer fint. De motstår slitasje. Kostnaden er rimelig. Det er arbeidshesten din.
Men for storvolumsproduksjon? Eller for klare deler? Eller noe som trenger en høyglanset, speilblank finish? Gå opp til speilblanke ståltyper som S136 eller NAK80. Disse er annerledes. Du kan polere dem til et bokstavelig speilbilde. De bekjemper korrosjon. De motstår slitasje i millioner av sykluser. Du betaler mer, men du får ytelsen.
Her er en spesifikk advarsel. Noe plast er etsende. PVC og POM er gode eksempler. De avgir kjemikalier som angriper standard verktøystål. For disse materialene må du bruke et korrosjonsbestandig rustfritt stål til hulrommet. Ellers vil formoverflaten ruste, få groper og brytes ned. Delene vil se forferdelige ut, og formen vil dø ung.
Formbase og strukturelle komponenter
Hulrommet former. Formbasen holder. Det er hele støtterammeverket. Vanligvis er det laget av et godt karbonkonstruksjonsstål, som 45# stål. Basen trenger rå styrke og stivhet. Den må tåle de massive klemmekreftene fra injeksjonsmaskinen uten å bøye eller flekse. Hvis basen deformeres, mister du klemmekraften, og delene faller av.
Så har du de bevegelige delene. Utstøterpinner, utstøterhylser, føringspinner, føringsbøssinger. Disse trenger spesialstål. De må være ekstremt harde og slitesterke. De glir frem og tilbake millioner av ganger. Dimensjonsstabiliteten deres er kritisk. Billige pinner og bøssinger av lav kvalitet slites raskt ut. De deformeres eller gnages. Da setter du deg fast i utstøtere eller feiljusterte føringer. Det stopper produksjonen. Så kjøper du kvalitetskomponenter her. Det er ikke til forhandling.
Varmebehandling og Overflatebehandling
Det er her råstål blir til et skikkelig verktøy. Varmebehandling og overflatebehandling er ikke valgfrie trinn. Det er de som gir formen dens styrke.
Tenk først på varmebehandling. Du snakker om bråkjøling, anløping, karburering og nitrering. Disse prosessene bestemmer to ting direkte: stålets endelige hardhet og den indre spenningstilstanden som er låst inne i det. Hvis du bruker feil oppskrift, blir konsekvensene brutale. Formen vil ikke være hard nok. Den vil slites raskt. Enda verre, de indre spenningene kan føre til at formen vrir seg eller sprekker under maskinering eller under produksjonstrykk. En sprukket form er en død form.
Se nå på overflatebehandlinger. Dette handler om hva som skjer på det ytterste laget av hulrommet. Polering, forkromming, nitrering og titanbelegging. Hver av dem tjener et formål. De forbedrer hulrommets finish, øker slitestyrken og bekjemper korrosjon.
Men presisjon er viktig her. Hvis poleringspresisjonen din er slurvete, får du ru overflater på delene. Den ru overflaten gjør det også vanskelig å utstøte delen. Delen fester seg. Hvis du velger feil overflatebehandling for plasten din – for eksempel å hoppe over korrosjonsbeskyttelse for PVC – akselererer du formslitasjen dramatisk. Hulrommet eroderer. Så du må tilpasse behandlingen til materialet og bruksområdet. Ingen snarveier.
Maskinering og produksjonspresisjon
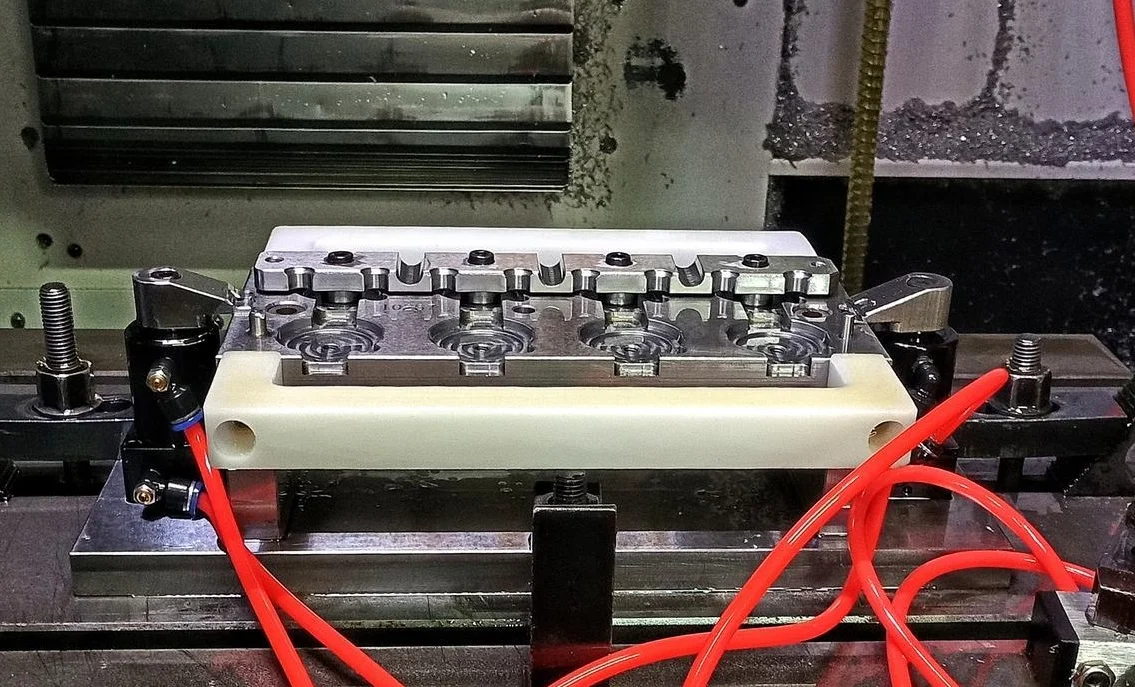
Du kan ha et perfekt design. Du kan velge det beste stålet. Men hvis du maskinerer det dårlig, blir formen søppel. Slutt på historien. Maskineringspresisjon er der teori møter det faktiske metallet. Tre ting styrer det endelige resultatet: utstyret, prosessplanen og personen som kjører maskinen.
Presisjonsmaskinering av utstyr
Kjernehulrommet kuttes av spesifikke maskiner. CNC-freser, maskineringssentre, EDM (elektriske utladningsmaskiner), trådgnistmaskiner, overflateslipere. Hvert utstyr har sine egne presisjonsgrenser og stabilitet. Hvis maskinverktøyet har noen avvik – slitte kuleskruer, løse veier, spindelkast – blir den feilen hugget direkte inn i formkomponenten. Du kan ikke fikse det senere. Maskinens nøyaktighet er din nøyaktighet.
Rasjonaliteten i maskineringsprosessen
Rekkefølgen betyr mye. Mye. Du bare kutter og håper ikke. Riktig rekkefølge er grovfresing, deretter varmebehandling, deretter etterbehandling, deretter sliping, deretter polering. Hvis du hopper over trinn eller gjør dem i feil rekkefølge, introduserer du indre spenninger i støpeformen. Disse spenningene forblir ikke skjulte. De fører til at formen deformeres under produksjonen, eller noen ganger til og med under endelig maskinering.
Her er spesifikke feller. EDM bruker gnister for å erodere hulrommet. Hvis parameterne dine er feil, får du en ru, gropig overflate. Trådgnist gir en tydelig finish. Hvis den er for grov, ser hulromsveggen forferdelig ut. Og polering? Hvis du ikke gjør det grundig og systematisk, oppnår du aldri den speilblanke finishen. Enda verre, du kan faktisk ødelegge dimensjonsnøyaktigheten ved å overpolere på ett sted. Så hvert trinn må kontrolleres.
Kontroll av dimensjonale og geometriske toleranser
Dette er det viktigste. Hver eneste formkomponent har en dimensjonstoleranse. Du må holde den. Men utover det har du geometriske toleranser: parallellitet mellom to overflater, vinkelrettheten til en pinne i forhold til en overflate, koaksialiteten til et hull og en aksel. La noen av disse avvike fra spesifikasjonen, og dårlige ting skjer. Deler kommer ut feil. Formen slites ujevnt og raskt. I et katastrofalt tilfelle svikter formen rett og slett. Den låser seg eller sprekker.
Ferdighetsnivå for operatører
Her er den ubehagelige sannheten. Maskiner går ikke av seg selv. Maskinering av støpeformer er et hybridhåndverk. Det krever høypresisjonsmaskineri som betjenes av en dyktig person. Operatørens tekniske erfaring, deres øye for detaljer, deres ansvarsfølelse – dette er ikke myke ferdigheter. De er produksjonsvariabler. Du kan ha verdens beste femaksede fresemaskin. Hvis operatøren er uforsiktig eller uerfaren, vil de krasje verktøyet, stille inn en arbeidsforskyvning feil eller gå glipp av en kritisk måling. Ingen utstyr og ingen prosess kan fullt ut kompensere for mangel på operatørferdigheter eller enkel årvåkenhet. Personen ved kontrollene er den siste porten.
Montering og feilsøking
Du har maskinert alle komponentene perfekt. Nå må du sette dem sammen. Montering er der individuelle deler blir et fungerende system. Deretter feilsøker du – det er prøvestøping – for å bevise at det faktisk lager gode deler.
Monteringspresisjon
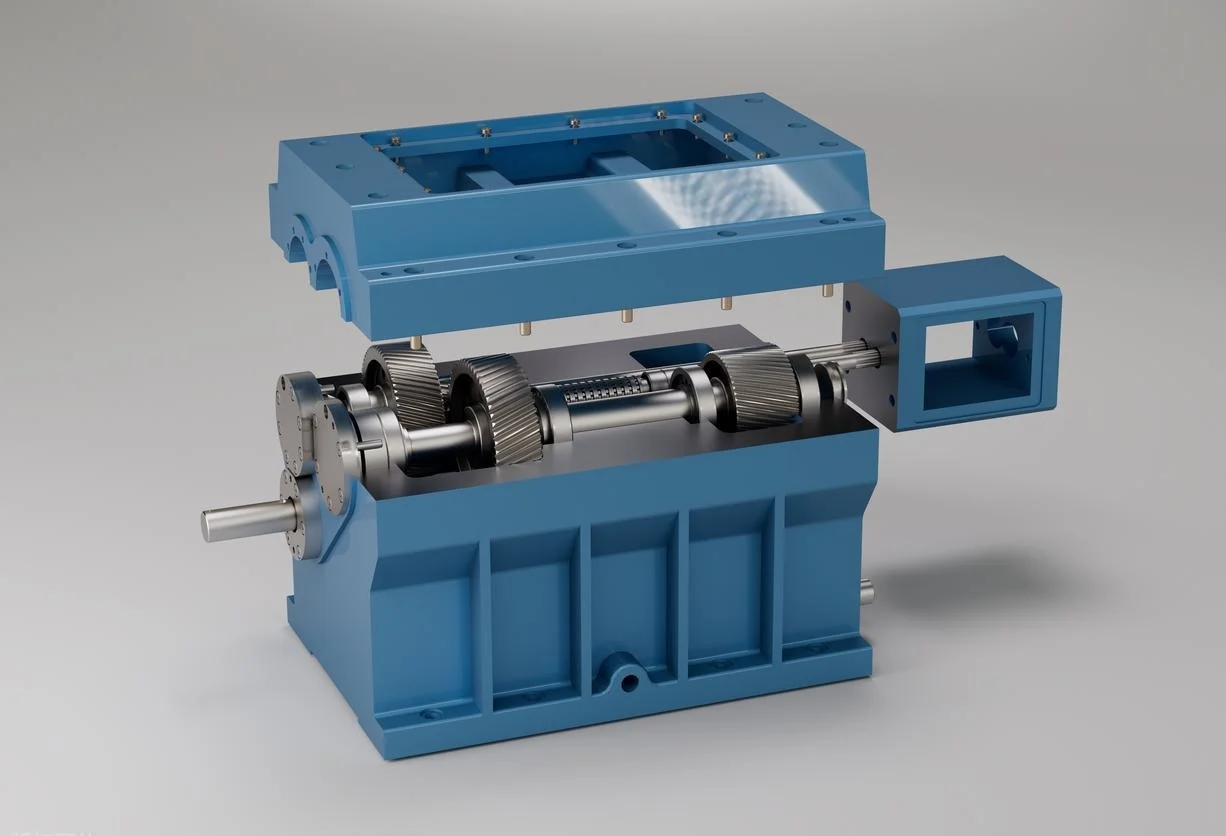
Dette er ikke slurvete arbeid. Passeavstander er viktige. En pinne som er for stram vil gnage. For løs, og den vingler. Du ser også på parallellitet og vinkelretthet på tvers av hele enheten. Formbasen, hulrommet og kjernen, føringspinnene og foringene, utstøterplaten og løperens avstengningsventiler. Alt må justeres.
La disse toleransene avvike, og konsekvensene er umiddelbare. Deler kommer ut med korte eller korte skudd. Formoperasjonen blir inkonsekvent – den binder seg eller setter seg fast. Slitasjen akselererer dramatisk i løpet av de første tusen syklusene. Men gjør det riktig, og alt beveger seg jevnt. Formen lukkes med et solid, presist dunk hver gang.
Prøvestøping og parameterfeilsøking
Det er her teorien kommer til verden. Du setter sammen formen, monterer den og kjører en prøve. Målet er systematisk justering. Du gjetter ikke. Du endrer én variabel om gangen.
Nøkkelparametrene er injeksjonstrykk, injeksjonshastighet, formtemperatur, holdetrykk og kjøletid. Du ser på prøvedelene. Du måler dem. Du ser etter spesifikke defekter. Korte skudd forteller deg at hulrommet ikke fylles. Vridning forteller deg at kjølingen er ujevn eller pakkingen er feil. Synkemerker indikerer utilstrekkelig holdetrykk. Blits betyr at klemmen er svak eller at formen ikke sitter helt på plass.
Gjennom denne prosessen finjusterer du. Vellykket feilsøking gjør to viktige ting. For det første validerer det formdesignet og monteringsarbeidet. For det andre etablerer det en dokumentert, pålitelig prosess for fullskala produksjon. Du låser disse parameterne inne. Det er din oppskrift.
Vedlikehold og driftsledelse
Du kan bygge en perfekt form. Design den riktig, velg det beste stålet, maskiner det til tideler. Men så gir du den til produksjon. Og det er der formene dør hvis du ikke er forsiktig. Hvordan du bruker, vedlikeholder og administrerer formen gjennom hele levetiden bestemmer dens faktiske levetid. Dette er ikke en ettertanke. Det er kritisk.
Rutinemessig vedlikehold
Her er det daglige arbeidet. Du må regelmessig rengjøre hulrommet, ventilasjonskanalene og rennesystemet. Rester av plast bygger seg opp. Gassrester etterlater en hinne. Rusk setter seg fast. Alt må ut.
Smøring er ikke noe å forhandle om. Styrekomponenter – styrepinner, foringer, sleider – trenger olje. Utstøtermekanismer trenger fett. Uten det får du tørrfriksjon. Tørrfriksjon betyr for tidlig slitasje. Slitasje betyr slurvete deler og deretter formsvikt.
Lange perioder med tomgang er en felle. Hvis formen står i uker eller måneder, må du ta rustforebyggende tiltak. Det betyr å bruke rustbeskyttelsesmidler på alle ståloverflater. Forsegle hulrommet. Beskytt mot fuktighet i luften. Hopp over dette, og en form av høy kvalitet vil ruste og lage groper bare stående på hyllen. Korrosjon bryr seg ikke om hvor mye du betalte for verktøyet.
Riktig driftspraksis
Operatører kan raskt ødelegge en form. Slik gjør du det. Feil i injeksjonsparametere. For høyt klemtrykk vil knuse ventilasjonsflater eller deformere formbasen. For høye utstøtingshastigheter smeller inn i deler og ødelegger små utstøterpinner. Forurenset råmateriale – slipt med finstoff eller metallbiter – fungerer som sandpapir inne i hulrommet.
Regelen er enkel. Maskininnstillingene må samsvare med formens designspesifikasjoner. Å tvinge en form til å kjøre utenfor sitt tiltenkte område er misbruk. Det akselererer slitasje dramatisk og fører til permanent, uopprettelig skade.
Rettidig reparasjon
Mindre skader kan forekomme. Lette riper på en hulromsoverflate. Små bulker fra en del som har falt ned. Lokal slitasje på en avstengningsventil. Disse repareres umiddelbart. Polering fjerner ripen. Punktsveising fyller en bulk, og deretter skjærer du overflaten på nytt.
Faren er forsinkelse. Ignorer en liten feil, og den utvikler seg. En ripe blir til et hulrom. En bulk blir til en sprekk. Lokal slitasje sprer seg. Det som var en enkel reparasjon på tretti minutter, ble en fullstendig utskifting av hulrommet. Det er irreversibel skade. Det er en død støpeform. Så rettidig inngripen er nøkkelen. Reparer det nå, eller kjøp en ny støpeform senere. Ditt valg.
Konklusjon
Så du vil ha en god form. En som holder lenge. Den kommer fra mange stadier som jobber sammen. Ikke én. Ikke to. Alle sammen. Design. Materialvalg. Maskinering. Montering. Vedlikehold. Hvert ledd i den kjeden må holde.
Her er den harde sannheten. Et enkelt svakt ledd ødelegger hele greia. En perfekt design bygget av dårlig stål svikter. Et perfekt hulrom maskinert dårlig svikter. En perfekt formkjøring uten vedlikehold svikter. Kjeden er bare så sterk som sitt svakeste punkt.
Så lærdommen er enkel. Du følger nøye med på hvert trinn. Fra den første skissen på en skjerm til den siste delen som kastes ut på en tirsdag ettermiddag. Det er slik du får høy kvalitet. Det er slik du får en form som varer.
Velg NOBLE for det beste Injeksjonsstøpeproduksjon
Vi er en presisjons-CNC-maskineringsfabrikk . Sprøytestøpeformer og presisjonskomponenter er kjernearbeidet vårt. År i verkstedet har lært oss én ting. Formkvalitet er ikke flaks. Det er summen av nøye arbeid i hvert trinn vi nettopp har gått gjennom. Design. Materialvalg. Maskineringspresisjon. Montering. Vedlikehold. Ingen snarveier.
Her er hva vi driver med. CNC-fresing , EDM, trådkutting , overflatesliping og presisjonspolering. Vi håndterer hele spekteret av støpestål. P20 og 718 for standardarbeid. S136 og NAK80 for høyglans og store volum. Korrosjonsbestandig rustfritt stål for ekle plasttyper som PVC. Varmebehandling og overflatebehandling skjer internt. Vi kontrollerer hele prosessen.
To sertifiseringer er viktige for oss. ISO 9001:2015 for generell kvalitetsstyring. Og ISO 13485:2016 for medisinsk utstyr. Dette er ikke veggdekorasjoner. De betyr jevn kvalitet, full sporbarhet på materialer og prosesser, aktiv risikostyring og et system som blir bedre over tid. Det gjelder enten vi skjærer en støpeform til en bilklips eller en kritisk enhetskomponent.
Trenger du en prototypeform for å teste et design? Det gjør vi. Trenger du verktøy for storskala produksjon som kjører i millioner av sykluser? Det bygger vi. Trenger du en kompleks flerkavitetsform med sleider og løftere? Det er vårt daglige arbeid. Vi har utstyret, de sertifiserte prosessene og erfaringen. Du får et pålitelig verktøy med høy ytelse.
FAQ
Hva er den typiske leveringstiden for en sprøytestøpe?
Det kommer an på. En enkel prototypeform med ett hulrom? Det kan ta én til to uker. En høypresisjonsproduksjonsform med flere hulrom, sleider og små toleranser? Det tar fire til fem uker eller mer. Vi ser på deldesignet ditt og volumbehovet ditt. Deretter gir vi deg en reell tidslinje.
Hvor lenge vil en sprøytestøpe vare?
Formens levetid er ikke et enkelt tall. Det avhenger av stålet, plasten, syklusforholdene og hvor godt du vedlikeholder verktøyet. For en standard produksjonsform i P20 eller 718 kan du forvente 500 000 til 1 000 000 skudd. Hvis du bruker store volumer eller slipende materialer som glassfylt nylon, kan du gå opp til premiumstål som S136 eller NAK80. Med riktig vedlikehold kan disse overstige 1 000 000 skudd.
Kan dere hjelpe meg med å forbedre deldesignet mitt for bedre støpeevne?
Absolutt. Vi tilbyr DFM-gjennomganger. Ingeniørene våre ser på delen din og kommer med spesifikke forslag. Juster utkastvinkelen her. Jevne ut veggtykkelsen der. Legg til en radius i det skarpe hjørnet. Endre plasseringen av delelinjen. Disse små endringene reduserer defekter, forkorter syklustider og forlenger formens levetid. De sparer deg ofte betydelige penger i løpet av prosjektets levetid.
Hvilke feil kan oppstå hvis formen er dårlig utformet eller vedlikeholdt?
Du vil se dem på din del. Korte snitt der hulrommet ikke fylles. Synkemerker på tykke seksjoner. Vridning som vrir delen ut av form. Blits langs delelinjen. Brannmerker fra innestengt luft. Svake sveiselinjer der to strømningsfronter møtes dårlig. Overflatefeil som ødelegger utseendet. Som vi dekket tidligere, kan disse spores tilbake til dårlig design, dårlig kjøling, dårlig ventilasjon eller dårlige vedlikeholdsvaner.
Hvilke typer hvilke former produserer du?
Vi dekker hele sortimentet. Støpeformer med to plater for enkle deler. Støpeformer med tre plater for punktformet lukegang. Varmløpsformer for redusert svinn og raskere sykluser. Avskruingsformer for gjengede deler. Familieformer som kjører flere delgeometrier i én omgang. Vi bygger også prototypeformer for utviklingsarbeid og prøvekjøringer i lavt volum.
Eksporterer dere muggsopp internasjonalt?
Ja. Vi sender former til kunder over hele verden. Vi håndterer riktig emballasje for å forhindre rust under transport. Korrosjonsbeskyttelse, forseglede kasser og fullstendige fraktordninger. Formen din leveres klar til montering og bruk.
Hvordan får jeg et tilbud?
Send oss deletegningen din. Både 2D- og 3D CAD-filer er best. Fortell oss ditt estimerte årlige volum og ditt foretrukne materiale. Vårt team gjennomgår kravene. Vi sender tilbake et konkurransedyktig tilbud og vår anbefalte formdesignmetode. Enkelt.







