
Bruker du sprøytestøpemaskiner ? Lær de 5 kritiske sikkerhetstrinnene for å beskytte arbeidere, forhindre ulykker og øke produktiviteten i 2025.
Sprøytestøpemaskiner er sentrale i plastproduksjonsindustrien, men driften av dem medfører iboende risikoer. OSHA- data indikerer at over 30 % av arbeidsulykker på dette feltet er forårsaket av disse maskinene. Ettersom det globale sprøytestøpemarkedet forventes å nå 47 milliarder dollar innen 2030, kan ikke viktigheten av sikkerhetsprotokoller overvurderes. Denne veiledningen gir omfattende innsikt i de primære risikoene, handlingsrettede sikkerhetstiltak og evidensbasert praksis for å forbedre sikkerhet og produktivitet på arbeidsplassen.
Hva er sprøytestøping?
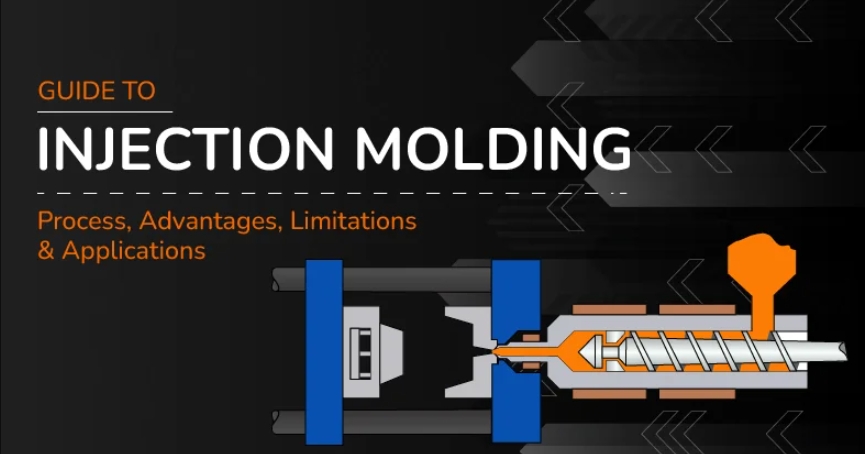
Sprøytestøping er en produksjonsprosess som produserer deler ved å injisere smeltet materiale (vanligvis plast) i en presisjonsmaskinert form. Når materialet avkjøles og herdes, tar det formen til formhulrommet og kastes ut som en fast del. Den er spesielt egnet for storskala produksjon, noe som sikrer jevn produktkvalitet og oppfyller komplekse designkrav.
Prosessen er mye brukt i masseproduksjon av komplekse deler med høy presisjon i bransjer som bilindustri, elektronikk, medisin, emballasje og forbrukerprodukter.

Hvordan sprøytestøping fungerer
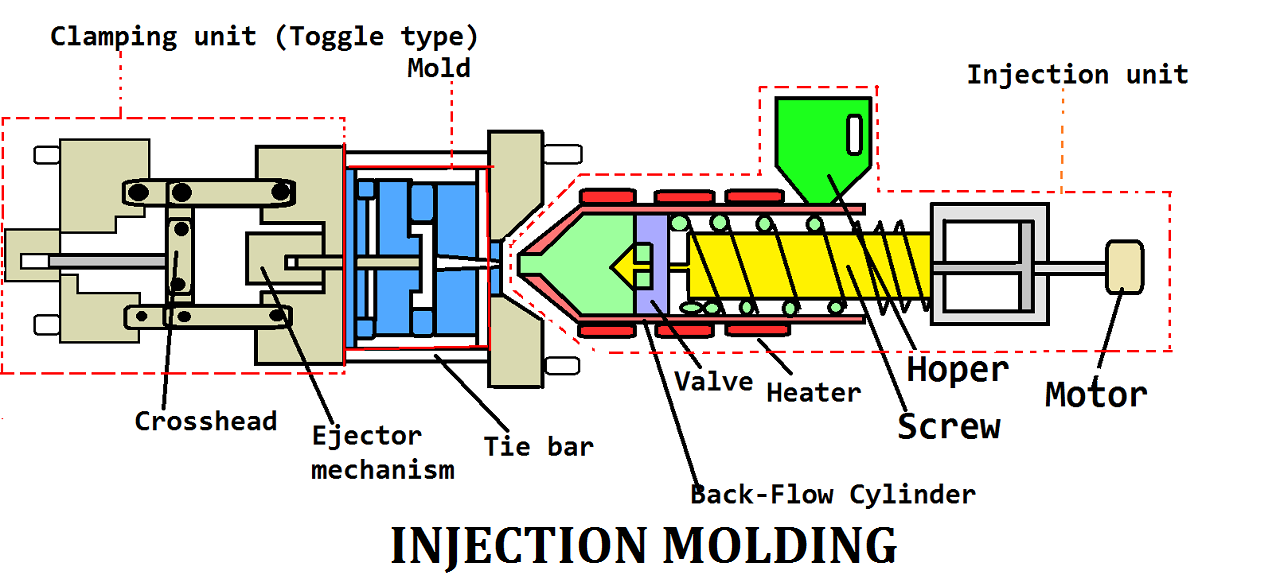
Sprøytestøping er en syklisk prosess som brukes til å produsere plastdeler ved å injisere smeltet materiale i en form. Slik fungerer det:
1. Materialmating (beholder)
-
Plastpellets (harpiks) lastes i en beholder.
-
Disse pelletsene er vanligvis termoplaster som ABS, PP eller nylon.
2. Smelting (oppvarming og mykgjøring)
-
Plastpelletsene mates inn i en oppvarmet tønne.
-
En roterende skrue inne i fatet varmer opp, komprimerer og smelter plasten gjennom friksjon og eksterne varmeovner.
-
Skruen bygger også trykk for å injisere den smeltede plasten fremover.
3. Injeksjon (fylling av formen)
-
Når nok smeltet plast er samlet foran skruen (kalt et skudd ), beveger skruen seg fremover som et stempel.
-
Plasten presses under høyt trykk gjennom en dyse inn i det lukkede formhulrommet.
-
Formen holdes tett lukket av en klemmeenhet for å forhindre lekkasje.
4. Avkjøling og størkning
-
Plasten inne i formen begynner å avkjøles og herde til formen på hulrommet.
-
Avkjølingstiden avhenger av plasttype, deltykkelse og formdesign.
-
Formen kan inkludere kjølekanaler (sirkulerende vann eller olje) for å fremskynde denne prosessen.
5. Åpning av formen
-
Når delen har størknet, åpner klemmen formen og skiller de to halvdelene (kjerne og hulrom).
6. Utkasting av deler
-
Utstøterpinner skyver delen ut av formen.
-
I noen tilfeller hjelper luftblåsninger eller robotarmer med fjerningen.
-
Formen tilbakestilles deretter for neste syklus , og prosessen gjentas.
Ti fordeler med sprøytestøping
Her er en omfattende guide til fordelene med sprøytestøping , en svært populær produksjonsprosess som brukes til å produsere deler i store volum:
1. Høy effektivitet og rask produksjon
-
Raske syklustider: Når formene er designet og laget, er injeksjonsprosessen rask, og tar ofte bare sekunder.
-
Automatiseringsvennlig: Svært kompatibel med automatiserte maskiner, noe som reduserer lønnskostnadene.
-
Skalerbarhet: Ideell for produksjon i store volum med jevn kvalitet.
2. Designfleksibilitet
-
Komplekse geometrier: Støtter intrikate deldesign som ville vært vanskelige eller umulige med andre prosesser.
-
Flere overflater og teksturer: Former kan tilpasses for å legge til logoer, mønstre eller matte/blanke overflater direkte på delen.
3. Høy presisjon og konsistens
-
Snære toleranser: Deler kan lages med ekstrem nøyaktighet (så lav som ±0.001 tommer).
-
Repeterbarhet: Hver produserte del er så godt som identisk, noe som er avgjørende for merkevarekonsistens og mekanisk tilpasning.
4. Materialvariasjon
-
Kompatibel med et bredt spekter av termoplaster , herdeplaster , elastomerer og til og med biologisk nedbrytbare materialer.
-
Fyllstoffer og tilsetningsstoffer (f.eks. glassfibre, fargestoffer) kan brukes til å endre styrke, fleksibilitet eller utseende.
5. Lav avfallsproduksjon
-
Overflødig materiale (f.eks. fra støperør eller utløpere) kan ofte resirkuleres og brukes om igjen.
-
Sammenlignet med subtraktive metoder som CNC-maskinering , reduseres materialsvinn betydelig.
6. Lavere langsiktige kostnader
-
Selv om den opprinnelige støpekostnaden er høy, synker kostnaden per del betydelig i stor skala.
-
Holdbare former kan produsere hundretusenvis til millioner av deler i løpet av levetiden.
7. Minimal etterbehandling
-
Ferdige deler kommer vanligvis ut av formen i sin endelige form med lite behov for sekundær bearbeiding (som sliping eller trimming).
-
Innebygde delfunksjoner som gjenger, hengsler eller hull kan støpes direkte, noe som reduserer monteringskostnadene.
8. Forbedret styrke og holdbarhet
-
Evnen til å forsterke deler med fibre eller fyllstoffer øker den strukturelle integriteten.
-
Formdesign kan optimaliseres for spenningsfordeling , noe som bidrar til å forlenge produktets levetid.
9. Tilpasning og alternativer for flere materialer
-
Overstøping og innstikkstøping muliggjør en kombinasjon av materialer i én del (f.eks. hardplast med et mykt grep).
-
Tillater fargeblanding og presis kontroll over estetikk.
10. Miljøfordeler
-
Mye av plasten som brukes er resirkulerbar , og energieffektive maskiner blir stadig mer vanlige.
-
Avanserte prosesser bruker bioplast eller resirkulert råstoff for å redusere miljøpåvirkningen.
✅ Sammendrag av fordelene med sprøytestøping
| Fordeler med sprøytestøping | Tekniske beskrivelser |
|---|---|
| Speed | Korte syklustider, ideell for masseproduksjon |
| Precision | Snære toleranser og utmerket repeterbarhet |
| Designfleksibilitet | Komplekse, multifunksjonelle deldesign er mulig |
| Kostnadseffektivitet | Lav enhetskostnad i stor skala |
| Materialalternativer | Bredt utvalg av plast, fyllstoffer og tilsetningsstoffer |
| Miljøpåvirkning | Lavavfalls-, resirkulerbare og biologisk nedbrytbare alternativer |
| Post-prosessering | Minimalt eller ingen nødvendig |
| Holdbarhet | Høy styrke med forsterkede materialer |
| Automatiseringsevne | Reduserer lønnskostnader og øker konsistensen |
Vanlig brukte materialer for sprøytestøping
Her er noen av de mest brukte materialene for sprøytestøping, inkludert deres egenskaper, bruksområder og grunner til å velge dem for spesifikke bruksområder.
1. Akrylnitrilbutadienstyren (ABS)
➤ Egenskaper:
-
Sterk og slagfast
-
God dimensjonsstabilitet
-
Lett å maskinere og støpe
-
Overflatebehandlingsvennlig (bra for maling, plating)
➤ Bruksområder:
-
Forbrukerelektronikk (tastatur, kabinetter)
-
Bilens dashbord og lister
-
Leker (f.eks. LEGO-klosser)
2. Polypropylen (PP)
➤ Egenskaper:
-
Lett og fleksibel
-
Utmerket kjemisk resistens
-
Tretthetsbestandig (levende hengsler)
-
Matsikre kvaliteter tilgjengelig
➤ Bruksområder:
-
-
Emballasje (beholdere, korker)
-
Medisinsk utstyr (sprøyter, ampuller)
-
Batterihus til biler
-
Kjøkkenutstyr
-
3. Polyetylen (PE)
Typer: HDPE (høy tetthet), LDPE (lav tetthet)
➤ Egenskaper:
-
Utmerket slagfasthet
-
Fuktighets- og kjemikaliebestandig
-
Fleksibel (spesielt LDPE)
-
Lav pris
➤ Bruksområder:
-
Mat og drikke emballasje
-
Oppbevaringsbokser
-
Leker
-
Medisinske slanger og beholdere
4. Polykarbonat (PC)
➤ Egenskaper:
-
Ekstremt tøff og gjennomsiktig
-
Høy slagfasthet
-
God dimensjonsstabilitet
-
Flammehemmende alternativer
➤ Bruksområder:
-
Vernebriller og linser
-
Medisinsk utstyrshus
-
Elektroniske kabinetter
-
Billyslinser
5. Nylon (polyamid, PA)
➤ Egenskaper:
-
Sterk og slitesterk
-
God varmebestandighet
-
Lav friksjon (selvsmørende)
-
Følsom for fuktighetsabsorpsjon
➤ Bruksområder:
-
Gir og lagre
-
Deler til biler under panseret
-
Komponenter for elektroverktøy
-
Buntebånd
6. Polystyren (PS)
Typer: Generell PS (GPPS), høypåvirket PS (HIPS)
➤ Egenskaper:
-
Enkel å bearbeide og rimelig
-
Sprø (GPPS) eller mer slitesterk (HIPS)
-
Glanset overflatefinish
➤ Bruksområder:
-
Engangsbestikk og kopper
-
Kosmetiske beholdere
-
CD/DVD-etuier
7. Polyetylentereftalat (PET)
➤ Egenskaper:
-
Sterk og stiv
-
God gass- og fuktbarriere
-
Utmerket for transparente applikasjoner
-
Resirkulerbar
➤ Bruksområder:
-
Vann- og brusflasker
-
Matemballasje
-
Kosmetiske krukker
8. Polyoksymetylen (POM / Acetal / Delrin)
➤ Egenskaper:
-
Høy stivhet og dimensjonsstabilitet
-
Lav friksjon og utmerket slitestyrke
-
God kjemisk motstand
➤ Bruksområder:
-
Gir, lagre og presisjonsdeler
-
Låsekomponenter
-
Deler til drivstoffsystemet til bilen
9. Bioplast (PLA, PHB, osv.)
➤ Egenskaper:
-
Biologisk nedbrytbar og miljøvennlig
-
Avledet fra fornybare ressurser
-
Lavere termisk stabilitet
➤ Bruksområder:
-
Medisinske engangsprodukter
-
Miljøvennlig emballasje
-
Forbruksvarer
Sammendrag av materialer for sprøytestøping
| Materiale | Styrke | Fleksibilitet | Temp Motstand | Åpenhet | Vanlig bruk |
|---|---|---|---|---|---|
| ABS | Høyt | Medium | Moderat | Opaque | Elektronikk, leker |
| PP | Medium | Høyt | Moderat | Gjennomsiktige | Emballasje, medisinsk |
| PE | Medium | Høyt | Lav | Gjennomsiktige | Beholdere, slanger |
| PC | Høyt | Lav | Høyt | Gjennomsiktig | Linser, hus |
| nylon | Høyt | Medium | Høyt | Opaque | Tannhjul, bilindustrien |
| PS | Low-Med | Lav | Lav | Klar (GPPS) | materiell |
| KJÆLEDYR | Høyt | Lav | Moderat | Fjern | Flasker, emballasje |
| TPE/TPU | Medium | Svært høy | Moderat | Varierer | Grep, såler |
| POM | Høyt | Lav | Høyt | Opaque | Bevegelige deler |
| PPS | Høyt | Lav | Svært høy | Opaque | Elektronikk, pumper |
| PLA | Medium | Medium | Lav | Gjennomsiktig | Biologisk nedbrytbare varer |
1. Topp 6 faresoner i sprøytestøpemaskiner
Sprøytestøpemaskiner involverer høyhastighetsprosesser , intense temperaturer og betydelig trykk . Å forstå disse farlige områdene er nøkkelen til å forhindre ulykker:
① Fôringsone
- RisikoRoterende skruer kan sette seg fast i verktøy eller rusk, noe som kan føre til potensielle skader.
- Forebyggende tiltakBruk magnetiske skuffer til verktøy og sørg for at hender og fremmedlegemer aldri føres inn i dem.
② Tønne og dyse
- RisikoDysen og sylinderen kan nå temperaturer over 300 °C, noe som kan forårsake brannskader fra smeltet plast.
- Forebyggende tiltakVarmebestandige hansker og ansiktsskjerm er avgjørende for beskyttelse.
③ Muggområde
- RisikoKlemkraften ved høy hastighet (opptil 1,000 tonn) kan forårsake alvorlige klemskader på lemmer.
- Forebyggende tiltakInstaller lysgardiner eller avanserte sikkerhetssensorer for å overvåke og beskytte personell.
④ Ejektorsystem
- RisikoPinner i utstøtersystemet opererer med hastigheter på over 15 sykluser per minutt, noe som utgjør en risiko for klemming eller å treffe lemmer.
- Forebyggende tiltakBruk alltid automatiske plukkere til å håndtere utkastede deler, og unngå manuell kontakt.
⑤ Elektriske paneler
- RisikoEksponerte ledninger i elektriske paneler kan forårsake elektrisk støt.
- Forebyggende tiltakFølg prosedyrer for lockout/tagout (LOTO) nøye under vedlikehold for å forhindre utilsiktet eksponering.
⑥ Periferiutstyr
- RisikoTransportbånd, roboter og annet perifert maskineri kan knuse eller klemme lemmer.
- Forebyggende tiltakMerk faresoner med lys og godt synlig tape for å advare arbeidere.
2. 4 vanligste ulykker og hvordan du kan forebygge dem
① Klemskader (35 % av tilfellene)
- ÅrsakArbeidernes hender plasseres noen ganger i formen under fastklemming.
- OppløsningSørg for omfattende opplæring i å vente til maskinen har stoppet helt før delene fjernes.
② Brannskader fra smeltet plast (28 % av tilfellene)
- ÅrsakDyselekkasjer eller feil spylingspraksis.
- OppløsningImplementer månedlige tetningsinspeksjoner og bruk sprutbeskyttere under drift.
③ Elektriske branner (15 % av tilfellene)
- ÅrsakOveropphetede motorer eller frynsete ledninger øker brannfaren.
- OppløsningUtfør ukentlige inspeksjoner og ha ABC-klassifiserte brannslukningsapparater i nærheten for bruk i nødstilfeller.
④ Eksponering for giftig gass (12 % av tilfellene)
- ÅrsakForbrenning av PVC/ABS-materialer frigjør kreftfremkallende gasser.
- OppløsningInstaller høyeffektive ventilasjonssystemer og karbonmonoksiddetektorer for å redusere eksponering.
3. Sikkerhetssjekkliste for sprøytestøping 2025
Ved å følge disse 7 trinnene kan du redusere ulykkesratene med opptil 60 % (OSHA-data):
- Inspeksjon før skift: Inspiser nødstoppfunksjoner, sikkerhetsvern og temperaturkontrollsystemer før bruk.
- Påkrevd personlig verneutstyr: Sørg for at alt personell er utstyrt med passende verneutstyr, inkludert hansker, vernebriller, støvler med ståltå og flammehemmende uniformer.
- Lockout/Tagout: Implementer prosedyrer for låsing/tagout for å isolere elektrisk strøm under vedlikehold eller rengjøring.
- Fartsgrenser: Begrens maskinhastigheten til maksimalt 80 % av maksimal syklushastighet for å unngå unødvendig belastning eller ulykker.
- Materialsikkerhet: Oppbevar brennbare materialer, som for eksempel brennbar plast, unna varmekilder for å forhindre antennelse.
- Opplæring: Organiser månedlige sikkerhetsøvelser med fokus på protokoller for beredskap for å sikre beredskap.
- Dokumentasjon: Før en omfattende logg over alle hendelser og nestenulykker for kontinuerlig sikkerhetsanalyse og forbedringer.
4. case StudyHvordan Factory X reduserte skader med 74 %
I 2023 reduserte en fabrikk i Texas skaderaten fra 14 til 3 per år ved å implementere disse viktige trinnene:
- Infrarøde sensorer: Fabrikken installerte infrarøde sensorer for å stoppe maskiner hvis hender kommer inn i farlige områder, noe som forhindrer alvorlige skader.
- Lavrøykplast: De byttet til plast med lav røykutvikling som PP i stedet for PVC for å beskytte arbeiderne mot giftige gasser.
- AI-drevet prediktivt vedlikehold: AI-systemer ble introdusert for å identifisere potensielle problemer og utføre reparasjoner før maskiner svikter, slik at arbeiderne ble trygge og driften var problemfri.
5. Vanlige spørsmål: Raske svar på de viktigste sikkerhetsspørsmålene
Q: Hvor ofte bør jeg inspisere maskiner?
A: Maskiner bør gjennomgå daglige visuelle inspeksjoner, med en fullstendig vedlikeholdssjekk hver 500. driftstime for å sikre sikkerhet og effektivitet.
Q: Hvilken temperatur forårsaker alvorlige brannskader?
A: Smeltet plast ved temperaturer over 200 °C vil forårsake alvorlige brannskader på huden på under ett sekund.
Spørsmål: Er roboter tryggere enn manuell drift?
A: Ja, roboter minimerer menneskelig eksponering for farer, og reduserer risikoen med opptil 90 %.
Bruksområder for sprøytestøping
Sprøytestøping er mye brukt i ulike bransjer på grunn av lave kostnader og høy presisjon.
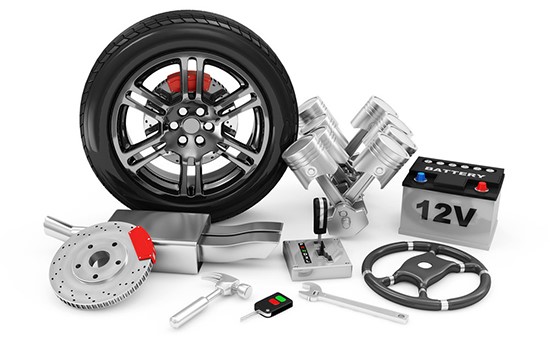
1. bilindustrien
Typiske deler:
-
Dashbord, luftventiler og paneler
-
Støtfangere og griller
-
Innvendig listverk og dørkomponenter
-
Elektriske hus og kontakter
-
Deler under panseret (tanker, deksler)
Hvorfor sprøytestøping?
-
Holdbarhet: Høytytende termoplast tåler varme og kjemikalier.
-
Presisjonstilpasning: Viktig for innvendige komponenter og monteringer.
-
Lettvekt: Erstatter metalldeler for å redusere kjøretøyets vekt og forbedre drivstoffeffektiviteten.
-
Høyvolumsproduksjon: Ideell for masseproduserte bilmodeller.
2. Medisin og helsevesen
Typiske deler:
-
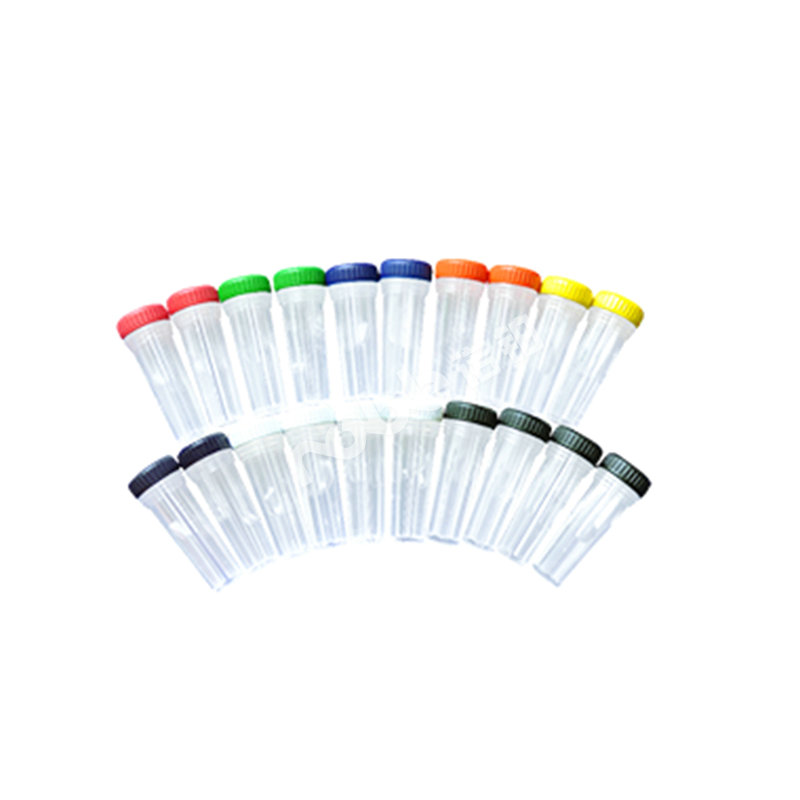
Sprøyter og IV-komponenter
-
Diagnostiske hus (f.eks. glukosemålere)
-
Kirurgiske instrumenter
-
Implantable enheter (midlertidige)
-
Laboratoriebeholdere (petriskåler, reagensrør)
Hvorfor sprøytestøping?
-
Steriliserbare materialer: Tåler autoklav og gammasterilisering.
-
Renromskompatibilitet: Støtter støping i klasse 7 eller 8 for renrom.
-
Biokompatibilitet: Medisinsk plast som PEEK, PPSU og PC.
-
Presisjon og sikkerhet: Snære toleranser er avgjørende for funksjonalitet og hygiene.
3. Forbruksvarer og husholdningsprodukter
Typiske deler:
-
Leker (f.eks. LEGO-klosser)
-
Møbeldeler (f.eks. stolben, hjul)
-
Kjøkkenutstyr og beholdere
-
Verktøyhåndtak og grep
-
Oppbevaringsbokser og arrangører
Hvorfor sprøytestøping?
-
Styrke og sikkerhet: Barnesikre materialer og ergonomisk design.
-
Variasjon: Støtter livlige farger og intrikate detaljer.
-
Kostnadseffektivitet: Ideell for massemarkedsprodukter.
-
Holdbarhet: Motstandsdyktig mot daglig slitasje og kjemikalier.

4. Luftfart og forsvar
Typiske deler:
-
Innvendige paneler og rammer
-
Lette braketter
-
Kabelkontakter
-
Ventilasjonskomponenter
-
Verktøy og pilker
Hvorfor sprøytestøping?
-
Vektreduksjon: Avanserte termoplaster som PEEK, PEI og PPS erstatter metall.
-
Samsvar: FAA- og militærkvalitetsharpiksalternativer tilgjengelig
-
Presisjon: Høye toleranser sikrer pålitelighet av deler under tøffe forhold.
-
Flammehemming: Spesialmaterialer oppfyller sikkerhetsforskriftene.

Bygg- og industriutstyr
Typiske deler:
-
Festemidler, ankere og avstandsstykker
-
Tannhjul, trinser og huskomponenter
-
Rørdeler og koblinger
-
Elektriske bryterhus
-
Håndtak, knotter og grep
Hvorfor sprøytestøping?
-
Slagfasthet: Egnet for miljøer med høy belastning.
-
Korrosjonsbestandighet: Plast yter bedre enn metaller i tøffe kjemiske miljøer.
-
Termisk stabilitet: Isolasjon og brannmotstand der det er nødvendig.
-
Kostnadseffektiv holdbarhet: Lavt vedlikehold og lang levetid.
Konklusjon: Beskytt teamet og produktiviteten din
Sikkerhet ved sprøytestøping er ikke valgfritt. Ved å følge denne veiledningen fra 2025 vil du forhindre skader, unngå OSHA-bøter (opptil 15 625 dollar per brudd) og holde produksjonslinjene i gang uten problemer.
Leter du etter en produsent av sprøytestøping?
Hvis du trenger en pålitelig produsent av sprøytestøping , trenger du ikke lete lenger! NOBLE spesialiserer seg på effektive sprøytestøpingstjenester av høy kvalitet, skreddersydd for å møte dine unike produksjonsbehov. Med avansert teknologi og et team av erfarne fagfolk sikrer vi presisjon, hastighet og sikkerhet i hvert prosjekt.
Enten du lager komplekse prototyper eller skalerer opp for store produksjonsserier, har vi ekspertisen til å bringe ideene dine til live.
Kontakt oss i dag for å diskutere prosjektet ditt og få et personlig tilbud. La oss samarbeide for å skape førsteklasses produkter med enestående resultater.






