
Hva er CNC Grinding?
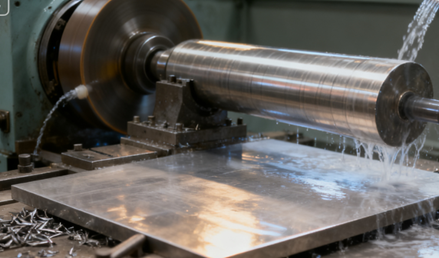
CNC-sliping er en presisjonsmaskineringsmetode for CNC. Den styrer bevegelsen og driften av slipemaskinen presist via et forhåndsprogrammert datasystem og brukes hovedsakelig til høypresisjons overflatebearbeiding av arbeidsstykker.
CNC-sliping er egnet for bearbeiding av ulike harde materialer, som bråkjølt stål, sementert karbid og keramikk etc., og kan oppnå bearbeiding av komplekse former, som gjenger, tannhjul og formhulrom.
HHvordan fungerer CNC-sliping?
Programprogrammering
Ingeniører må programmere ved hjelp av spesialisert dataassistert produksjonsprogramvare basert på tegninger og tekniske spesifikasjoner for arbeidsstykket.
Programmet inneholder all nøkkelinformasjon under slipeprosessen, som slipeskivens bevegelsesbane i forhold til arbeidsstykket, spindelens rotasjonshastighet, matingshastighet, skjæredybde og tidspunktet for aktivering og deaktivering av kjølevæsken.
Det skrevne programmet kalles vanligvis G-kode, som deretter legges inn i CNC-slipemaskinens kontrollsystem via dataoverføringsgrensesnittet eller nettverket, og gir presise instruksjoner for hele maskineringsprosedyren.
Arbeidsstykkeklemming
Før programmet kjører, må arbeidsstykket monteres sikkert på maskinverktøyets arbeidsbord. Presisjonsinnretninger som skrustikker eller spesialiserte jigger brukes vanligvis for å sikre nøyaktig posisjonering.
Deretter utføres den kritiske verktøyinnstillingsoperasjonen. Operatøren bruker en dedikert sonde eller et dedikert verktøy for å bestemme den nøyaktige relative posisjonen mellom slipeskiven og arbeidsstykkets referansepunkt, og setter disse posisjonsdataene som origo for maskinens koordinatsystem.
Slipeoperasjon
Når forberedelsene er fullført, starter operatøren maskineringsprogrammet på CNC-systemet. Maskinverktøyets kontrollenhet tolker deretter G-kodeinstruksjonene linje for linje, og styrer presist flere bevegelsesakser via servosystemet. Disse omfatter vanligvis X-, Y- og Z-lineære akser, av og til supplert med roterende akser.
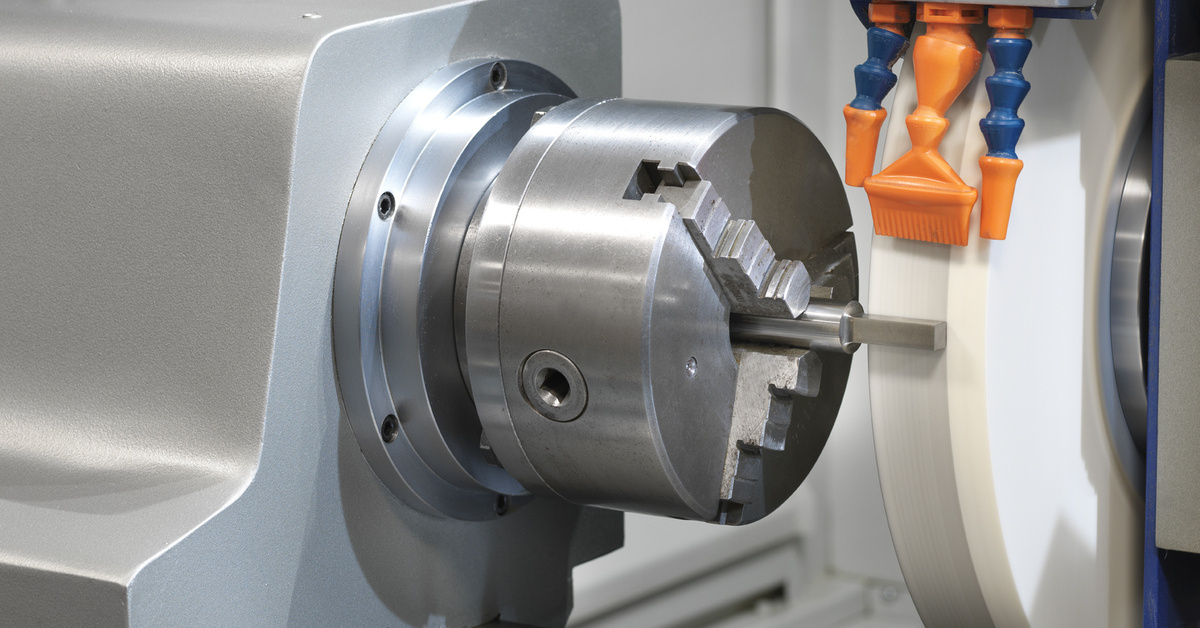
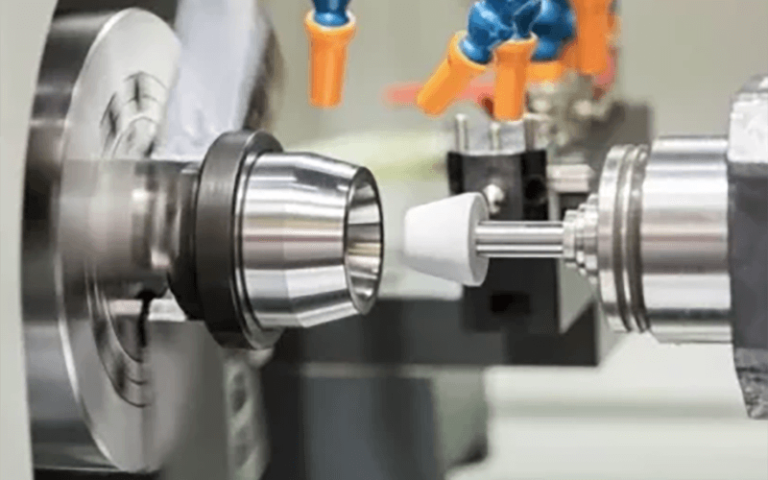
Slipeskiven roterer med høy hastighet langs en forhåndsdefinert bane for å slipe arbeidsstykkets overflate, mens arbeidsbordet beveger arbeidsstykket med presis posisjonering og mating. Hele prosessen, inkludert sliping av skiven og sprøyting av kjølevæske, fungerer helautomatisk uten manuell inngripen.
Inspeksjon under prosess
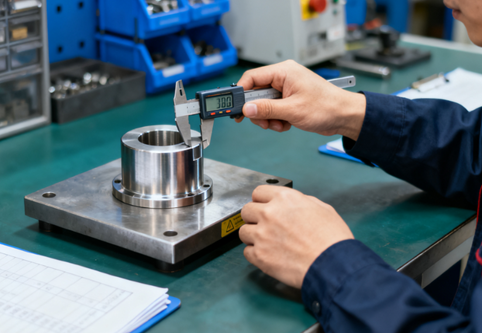
På avanserte CNC-slipesentre er det vanligvis integrert online målesystemer som prober eller lasermålere. Under maskinering eller ved maskineringsintervaller utfører disse måleenhetene automatisk sanntidsinspeksjoner av arbeidsstykkets kritiske dimensjoner.
Hvis det er et lite avvik mellom testresultatet og den teoretiske verdien, vil kontrollsystemet umiddelbart automatisk beregne og utstede en kompensasjonsinstruksjon basert på avviksverdien, finjustere slipeskivens matehastighet og dermed korrigere denne feilen i de påfølgende behandlingstrinnene.
Dellossing
Når programmet har utført alle instruksjonene, stopper maskinverktøyets spindel og kjølevæske automatisk. Arbeidsbenken flyttes vanligvis til en posisjon som er praktisk for bruk, og operatøren fjerner de bearbeidede delene fra festeanordningene.
For moderne produksjonslinjer utstyrt med automatiske laste- og lossesystemer, utføres også prosessene for lossing og mating av nye materialer fullstendig av mekaniske armer eller automatiserte systemer, noe som oppnår svært effektiv kontinuerlig produksjon. Til slutt kan det også være nødvendig å utføre en sluttrengjøring og presis inspeksjon offline av delene for å bekrefte at de fullt ut oppfyller alle kvalitetskrav.
TTyper av CNC-slipeprosesser
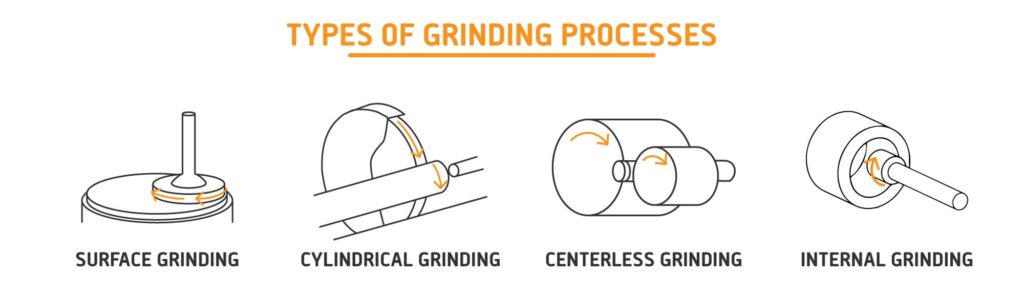
overflaten Gavskalling
Overflatesliping brukes primært til maskinering av plane overflater. Arbeidsstykket er vanligvis festet til en magnetisk eller mekanisk festeanordning montert på et arbeidsbord, som utfører frem- og tilbakegående eller roterende tverrgående bevegelse. Avhengig av maskintypen kan slipeskivespindelen foreta vertikal matebevegelse.
Overflatesliping er svært godt egnet for maskinering av presisjonsplanene til plate- og blokkdeler, og er i stand til å oppnå ekstremt høy planhet og overflatefinish. Det er mye brukt i presisjonsplanmaskinering av formbaseplater, friksjonsplater og diverse mekaniske deler.
Sylindrisk sliping
Sylindrisk sliping er en prosess som brukes til å maskinere de ytre overflatene av sylindriske eller koniske former. Arbeidsstykket klemmes vanligvis fast av hodedokken og bakdokken og roterer. Slipeskiven roterer med høy hastighet og beveger seg radielt og aksialt langs arbeidsstykket for å slipe ut presise diametre og former.
Sylindrisk sliping kan effektivt bearbeide aksel- og stiftdeler. Den sikrer ikke bare ekstremt høy dimensjonsnøyaktighet og rundhet, men sliper også komplekse konturformer, som flertrinns aksler og bueflater, gjennom numeriske interpolasjonsfunksjoner.
Innvendig sliping
I motsetning til sylindrisk sliping er innvendig sliping spesielt utviklet for maskinering av sylindriske eller koniske hull i arbeidsstykker. Fordi diameteren på slipeskiven må være mindre enn hulldiameteren, er spindelhastigheten vanligvis svært høy. Slipeskiven er montert på en slank slipeskivestang som strekker seg inn i arbeidsstykkets indre, og utfører høyhastighetsrotasjon og radial mating, mens arbeidsstykket eller slipeskiven beveger seg frem og tilbake aksialt.
Innvendig rundsliping er svært godt egnet for maskinering av presise innerhull i deler som lagerringer, girhull og hydrauliske ventilhus, noe som er avgjørende for å sikre rundhet, sylindrisitet og posisjonsnøyaktighet til hullene.
Senterløs sliping
Senterløs sliping er en unik slipemetode. Under maskinering posisjoneres ikke arbeidsstykket av noe senter eller chuck, men støttes fritt mellom en støtteplate og et styrehjul. Styrehjulet er ansvarlig for å drive arbeidsstykket til å rotere og kontrollere matehastigheten, mens slipeskiven sliper den ytre sirkelen av arbeidsstykket.
Senterløs sliping er spesielt egnet for masseproduksjon av små og enkle roterende deler, som lagerruller og pinner, da den ikke krever fastklemming, har ekstremt høy produksjonseffektivitet og er enkel å oppnå helautomatisert kontinuerlig produksjon med.
Materialer som kan brukes til CNC-sliping
Aluminium
- Pros: Aluminium er mykt og lett maskinbearbeidbart, men sliping er nødvendig når det kreves ekstremt høy flathet, parallellitet eller ultraglatte overflater.
- Cons: Den tetter slipeskiver ekstremt lett; spesialiserte slipeskiver og godt smørende kjølevæsker må brukes.
Rustfritt stål
- Pros: Martensittisk rustfritt stål, etter herding av slitesterkt austenittisk rustfritt stål, oppnår ofte høy presisjon og korrosjonsbestandige overflater gjennom sliping.
- Cons: Sterk tendens til deformasjonsherding, feil slipekraft og termisk kontroll kan påvirke overflatekvaliteten og delens levetid.
Kobber
- Fordeler: Kobber, med sin utmerkede elektriske og termiske ledningsevne, brukes ofte i elektriske komponenter, kjøleribber, etc.
- Cons: Kobberens høye duktilitet kan føre til at slipeskiven raskt tettes av spon, noe som kalles «klebende slitasje». Dette vil føre til økt slipekraft og redusert overflatekvalitet på arbeidsstykket.
Titanium
- Pros: Titanlegeringer er kjent for sitt enestående styrke-til-vekt-forhold og utmerkede biokompatibilitet og korrosjonsbestandighet, og er mye brukt innen luftfart og medisinske implantater.
- Cons: Titan har dårlig varmeledningsevne, og slipevarmen kan lett konsentreres på overflaten av arbeidsstykket, noe som fører til arbeidsherding, overflateforbrenning og generering av skadelig restspenning.
Akryl
- Pros: Formålet med akrylsliping er vanligvis å oppnå presise dimensjoner og glatte, transparente kanter.
- Cons: Vanskeligheten med å slipe akryl ligger i det lave smeltepunktet. Slipevarmen kan lett føre til at den smelter og fester seg til slipeskiven, noe som resulterer i riper på overflaten og duggdannelse. Akryl krever en skarp slipeskive, en liten matehastighet og god kjøling for å oppnå en transparent effekt.
Glass og stein
- Pros: Glass kan brukes i optiske komponenter, utstyr for halvlederproduksjon, laboratoriebeholdere og vinduer etc.
- Cons: Som typiske harde og sprø materialer, er slipeprosessen for glass og stein i hovedsak fjerning av sprøbrudd. Diamantslipeskiver er nødvendige. Presisjonskravet er ekstremt høyt.
Karbonfiberkompositter
- Pros: Sliping er en effektiv metode for maskinering av karbonfibermaterialer, spesielt for blandede materialer som involverer fibre og harpikser, noe som kan unngå grader og delaminering forårsaket av konvensjonell skjæring.
- Cons: Utfordringen med CNC-sliping av karbonfiber ligger i materialets anisotropi og ujevn hardhet, som er utsatt for defekter som riving og tråddannelse. Ekstremt skarpe slipekorn og optimaliserte parametere er nødvendige for å fjerne materiale samtidig som skade på fiber- og matriksstrukturen minimeres.
Fordeler med CNC-sliping
Overlegen presisjonsrepeterbarhet
Hele CNC-slipeprosessen styres presist av dataprogrammer, noe som eliminerer ustabiliteten og feilene som er forbundet med manuell drift. CNC-sliping kan stabilt oppnå dimensjonstoleranser på mikronnivå, ekstremt høy geometrisk nøyaktighet og jevn overflatefinish.
Når programmet er verifisert, kan CNC-sliping gjentas et ubegrenset antall ganger, noe som sikrer at hver del i masseproduksjon har de samme nøyaktige dimensjonene. Dette er avgjørende for svært krevende felt som luftfart og bilmotorer.

Utmerket overflatekvalitet
CNC-sliping fokuserer ikke bare på form og størrelse, men kan også oppnå utmerket overflatekvalitet. Ved å kontrollere rotasjonshastigheten og matehastigheten til slipeskiven presist og bruke slipeskiver med fin kornstørrelse, kan man oppnå ekstremt lave overflateruhetsverdier.
Rimelige slipeparametere og tilstrekkelig kjøling kan forhindre overflateforbrenninger, mikrosprekker og andre skader på arbeidsstykket, og dermed forbedre delenes overflateintegritet, forbedre slitestyrke, utmattingsstyrke og korrosjonsmotstand betydelig, og forlenge levetiden.
Kompleks formmaskinering
I motsetning til tradisjonelle slipemaskiner som bare kan bearbeide enkle plan og sylindriske overflater, kan fleraksede CNC-slipemaskiner generere komplekse relative bevegelser mellom slipeskiven og arbeidsstykket gjennom programmering.
CNC-sliping kan enkelt behandle komplekse konturkurver, ikke-sirkulære tverrsnitt, koniske former og forskjellige formede overflater, som for eksempel tapptennene ved roten av motorturbinblader, presise formhulrom og komplekse verktøykantformer, som alle er vanskelige eller umulige å oppnå med konvensjonelle slipemetoder.
Automatisering med høy produktivitet
CNC-sliping integrerer flere maskineringstrinn på én maskin, noe som reduserer omsetnings-, fastspennings- og justeringstiden for arbeidsstykker mellom forskjellige maskinverktøy. Den automatiserte prosessen, inkludert automatisk måling, automatisk kompensasjon, automatisk verktøybytte osv., reduserer maskineringstiden for individuelle produkter betydelig og avhengigheten av operatørens ferdigheter.
Kombinasjonen av CNC-sliping og et automatisk laste- og lossesystem kan oppnå langsiktig «ubemannet» produksjon, noe som er spesielt egnet for storskalaproduksjon og forbedrer den totale produksjonseffektiviteten betydelig.
Maskinering av hardt materiale
CNC-sliping er den foretrukne, og ofte den eneste effektive, etterbehandlingsmetoden for ultraharde materialer som herdet stål, sementert karbid, keramikk og superlegeringer. Hardheten til disse materialene overgår vanligvis kapasiteten til konvensjonelle dreie- og freseverktøy.
Sliping bruker imidlertid slipekorn med enda større harde materialer for å oppnå effektiv materialfjerning, noe som til slutt produserer høypresisjonskomponenter. Denne prosessen er uunnværlig i moderne verktøy, formproduksjon og produksjon av avansert utstyr.
Faktorer som påvirker kostnaden for CNC-sliping
Verktøykostnader
Slipeskiver fungerer som de primære «skjæreverktøyene» i CNC-slipeoperasjoner, og kostnadene deres bør ikke overses. Ulike materialer krever skiver med varierende sammensetning; for eksempel krever maskinering av sementert karbid bruk av kostbare diamantskiver, mens maskinering av høytemperaturlegeringer krever CBN-skiver med spesifikke keramiske bindinger.
Slipeskiver krever periodisk polering og utskifting på grunn av sløvhet og slitasje. Levetiden, poleringsfrekvensen og enhetskjøpsprisen utgjør samlet sett løpende verktøyforbrukskostnader, som er spesielt uttalte ved bearbeiding av materialer med høy hardhet.
Materielle kostnader
Kostnaden for arbeidsstykkematerialet utgjør den direkte råvarekostnaden. Enda viktigere er det at materialets «maskinerbarhet» påvirker den totale kostnaden betydelig.
Vanskelig bearbeidbare materialer som sementert karbid, keramikk og høytemperaturlegeringer fører til akselerert slitasje på slipeskiven, redusert slipeeffektivitet, økt strømforbruk og nødvendiggjør hyppigere sliping og utskifting av kjølevæske.
Programmering
Før masseproduksjonen starter kreves det prosessplanlegging, dataprogrammering og en stor mengde maskinverktøyforberedelsesarbeid, inkludert installasjon og kalibrering av verktøyfester, installasjon og presis bearbeiding av slipeskiver, maskinering og inspeksjon av det første produktet, osv. Disse ikke-produktive tidene må utføres av dyktige ingeniører eller teknikere, og lønnskostnadene er svært høye.
For produksjonsmodusen med små partier og flere varianter vil andelen av denne delen av forberedelseskostnaden i enhetskostnaden være svært høy, noe som direkte påvirker de økonomiske fordelene.
Arbeidskostnader
CNC-slipemaskiner krever svært dyktige operatører. Lønnnivået til seniorteknikere er relativt høyt, men deres evne til å optimalisere prosesser, forutsi og håndtere problemer kan effektivt redusere skrapraten, øke utstyrsutnyttelsen og produksjonseffektiviteten. På lang sikt er det faktisk nyttig å kontrollere den totale kostnaden. Uerfarne operatører kan føre til kostbare prosesseringsfeil.
Kvalitetskrav
Presisjon og krav til overflatekvalitet for deler er nøkkelfaktorene som bestemmer kostnaden. Når toleransekravet økes fra ±0.01 mm til ±0.001 m² og kravet til overflateruhet økes fra Ra0.8 mikron til Ra0.1 mikron, vil kostnaden øke eksponentielt.
Ved å bruke mer presise maskinverktøy, slipeskiver med finere korn, flere fine slipepassasjer og ta i bruk online måle- og kompensasjonssystemer, vil maskineringstiden bli betydelig forlenget, og kravene til miljøstabilitet og driftsferdigheter vil også bli strengere.
Hjelpekostnader
Kjølevæsken som brukes i slipeprosessen er en kontinuerlig forbrukskostnad. I tillegg krever håndtering av kjølevæske, inkludert filtrering, rensing, forebygging av forringelse og endelig miljøvernbehandling, spesialisert utstyr og kostnader.
Metallspon som produseres under sliping, sammen med kasserte slipeskiver og kjølevæskeblandinger, faller alle inn under industriavfall. Innsamling, klassifisering og ufarlig behandling av disse må også være i samsvar med miljøvernforskrifter, noe som medfører tilsvarende avfallsbehandlingskostnader.
Tips for CNC-sliping
Optimalisering av prosessplanlegging
Før programmering er det viktig å gjennomføre en grundig analyse av arbeidsstykkets materialegenskaper, varmebehandlingsstatus og de endelige presisjonskravene. Basert på denne informasjonen, planlegg tilbehørsfordelingen og prosessparametrene for grovsliping, halvfinsliping og finsliping på en rasjonell måte, og unngå en prosesseringsstrategi som fungerer som den skal. Dette kan effektivt balansere effektivitet og nøyaktighet, og forhindre deformasjon og brenning.
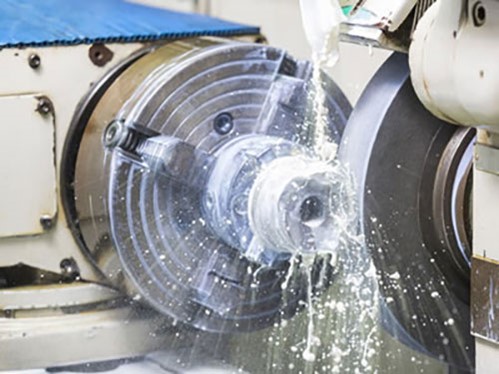
Teknikker for hjulbehandling
Slipeskivens tilstand bestemmer direkte slipeeffekten. Slipeskiver må poleres regelmessig og i samsvar med prosesseringskravene.
Optimalisering av slipeparametere er av avgjørende betydning. En skarp og velformet slipeskive kan forbedre slipeeffektiviteten betydelig, forbedre overflatekvaliteten og redusere slipekraften.
Simulering og verifisering
Før formell maskinering, spesielt for komplekse eller høyverdige deler, anbefales det sterkt å bruke simuleringsprogramvaren til maskinverktøyet for å simulere og verifisere maskineringsprogrammet. Dette kan effektivt forhindre alvorlige ulykker som kollisjoner og overskjæring forårsaket av programfeil, og spare dyre prøving-og-feiling-kostnader og tid.
Implementering av forebyggende vedlikehold
CNC-slipemaskiner er presisjonsutstyr og må følge regelmessige forebyggende vedlikeholdsplaner strengt. Dette inkluderer rengjøring, smøring og presisjonsinspeksjon av viktige bevegelige deler som føringsskinner, ledeskruer og lagre for å sikre at maskinverktøyet alltid er i best mulig stand, og dermed garantere langsiktig stabilitet og nøyaktighet i maskineringen.
Investering i presisjonsverktøy
Stabil fastspenning av arbeidsstykker er grunnlaget for presisjonssliping. Høypresisjonsfester, magnetbord eller spesielle jigger bør investeres i og brukes, og det er nødvendig å sørge for at de er rene og i god stand.
Hver gang arbeidsstykket spennes fast, må arbeidsstykkets referanse korrigeres nøye. Dette er det første og viktigste trinnet for å unngå kumulative feil og sikre posisjonsnøyaktighet.
Kontroll overvåking i prosessen
Bruk aktivt de nettbaserte målesystemene som er montert på maskinverktøy for å utføre sanntidsinspeksjon av kritiske dimensjoner under maskineringsoperasjoner eller ved maskineringsintervaller. Basert på måleresultatene utfører systemet automatisk kompenserende justeringer, og etablerer et lukket kontrollsystem med «inspeksjon-tilbakemelding-kompensasjon». Dette forbedrer konsistensen i batchproduksjon betydelig, samtidig som det reduserer kassasjonsrater.
Kjølevæskehåndteringssystem
Kjølevæske påvirker ikke bare kjøle- og smøreytelsen, men påvirker også slipeskivens levetid og arbeidsstykkets overflatekvalitet. Regelmessige kontroller av kjølevæskekonsentrasjon, pH-nivå og renhet er nødvendig, med rettidig utskifting og systemrengjøring.
Riktig kjølevæskehåndtering er avgjørende for å forhindre termisk skade på arbeidsstykker og opprettholde den indre rensligheten i maskinverktøyet.
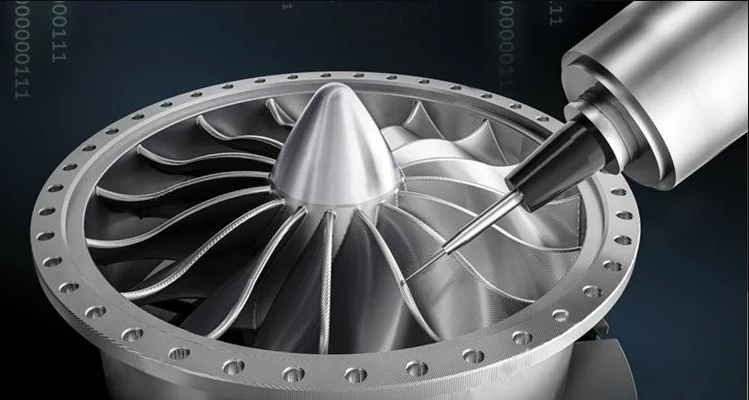
Bruksområder for CNC-sliping
Aerospace
CNC-sliping brukes til å maskinere kritiske motorkomponenter som turbinbladtenner, rotorakselaksler og aktuatorsylindere for landingsunderstell i fly. Disse delene er vanligvis produsert av tøffe, vanskelig å maskinere høytemperaturlegeringer eller titanlegeringer, med ekstremt strenge dimensjonstoleranser.
CNC-sliping kan ikke bare garantere presist den komplekse konturformen, men også oppnå en overflate med høy integritet, noe som sikrer at delene har utmerket utmattingsstyrke og lang levetid under ekstremt høye temperaturer og høyt trykk.
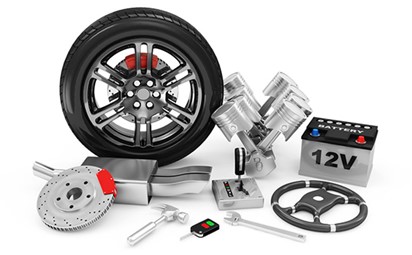
bilindustrien
Fra høytytende motorer til presisjonsgirsystemer er bruken av CNC-sliping allestedsnærværende. CNC-sliping er ansvarlig for etterbehandling av motorveivaksler, kamaksler, stempelringer, samt gir og drivaksler i girkasser.
Gjennom sliping oppnår disse kritiske bevegelige komponentene dimensjonsnøyaktighet på mikrometernivå og eksepsjonelt lav overflateruhet. Dette reduserer friksjon, slitasje og driftsstøy betydelig, noe som forbedrer motorens effekttetthet og girkasseeffektivitet. Til syvende og sist gir dette forbedret drivstofføkonomi, forlenget levetid og forbedret pålitelighet for kjøretøyet.
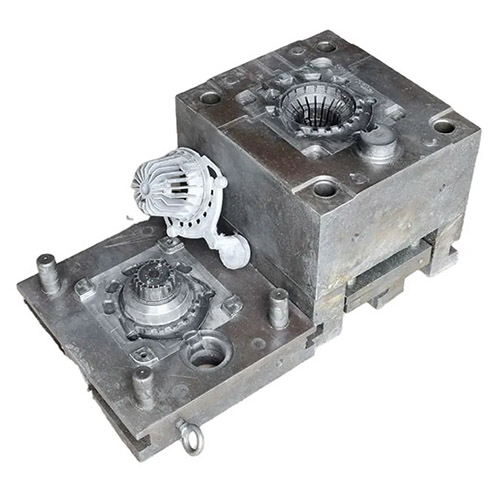
Verktøy og muggfremstilling
CNC-sliping brukes til å produsere hulrom og kjerner for ulike presisjonsstemplingsformer, sprøytestøpeformer og støpeformer.
CNC-sliping, spesielt CNC-formingsliping, kan effektivt og presist bearbeide komplekse konturer, fine teksturer og ekstremt høy overflatefinish i former. Dette sikrer direkte lang levetid for selve formen, samt presise dimensjoner og høykvalitetsutseende på de produserte produktene. Det er et grunnleggende produksjonsledd i bransjer som forbrukerelektronikk, husholdningsapparater og bildeler.
Presisjonsinstrumenthydraulikk
CNC-sliping er mye brukt i maskinering av ventilkjerner og ventilhylser i hydrauliske servoventiler, spindler og føringsskinner i presisjonsmåleinstrumenter og fordelingsplatene i avanserte hydrauliske pumper.
Delene i presisjonsinstrumenter krever vanligvis toleranser på mikronnivå og speillignende overflatekvalitet for å sikre ekstremt lav intern lekkasje, følsom respons og ultrahøy bevegelsesglathet. CNC-sliping er den ultimate maskineringsmetoden for å oppnå disse ytelsesindikatorene.
Maskinverktøyproduksjon
CNC-sliping kan brukes til finmaskinering av de grunnleggende kjernekomponentene i selve maskinverktøyet, for eksempel føringsskinner, spindler og støtteseter for ledeskruer.
Den høye rettheten, den høye flatheten og den høye overflatehardheten som oppnås gjennom sliping, er grunnlaget for å sikre den generelle geometriske nøyaktigheten, langsiktig stabilitet og holdbarheten til maskinverktøy. Uten presise slipeprosesser er det umulig å produsere maskinverktøy med høy presisjon.
Ny energiindustri
Innen energifeltet brukes CNC-sliping til å bearbeide viktige komponenter som gassturbinblader og tetningsflater på kjernekraftverkspumper. Innen medisinsk felt brukes det til å produsere kirurgiske roboter, presise artikulerte armer og implantater som kunstige kne- og hofteledd.
Medisinsk industri
Deler innen medisinfeltet bruker vanligvis spesielle biokompatible materialer eller høyfaste materialer, og har strenge krav til overflaterens, ikke-skadelige lag og komplekse biologiske former. CNC-sliping er et pålitelig valg for å oppfylle disse strenge standardene.
NOBLE'CNC-sliping Service
NOBLE har en rekke toppmoderne CNC-maskiner og nøyaktig testutstyr. Under ledelse av en dyktig gruppe fagfolk opprettholder vi kompromissløse kvalitetsstandarder fra start til slutt som en ISO 9001-sertifisert bedrift.
For flydeler og andre komponenter som brukes i en rekke bransjer, har NOBLE vært en ledende leverandør av presisjonsslipetjenester. Vi utfører ekstremt spesialiserte, små sylindriske slipeoperasjoner med diametre fra 0.2 til 20 mm, komplekse former og fasonger, og ekstremt små toleranser og krav til overflatepolering.
Kvalitet er vår høyeste prioritet. Vi implementerer strenge tester og kvalitetskontrolltiltak gjennom hele produksjonsprosessen for å sikre at hver prototype oppfyller dine forventninger.
Spørsmål og svar
Hva er CNC-sliping?
CNC-sliping er en presisjonsmaskineringsprosess som bruker en datastyrt maskin til å fjerne materiale fra et arbeidsstykke med en høyhastighets slipeskive. Den er mye brukt for å oppnå tette toleranser, fine overflater og komplekse geometrier på harde eller delikate materialer.
Hvilke materialer kan bearbeides med CNC-sliping?
CNC-sliping er egnet for et bredt spekter av materialer, inkludert:
- Herdet stål og verktøystål
- Rustfritt stål, aluminium og titanlegeringer
- Wolframkarbid og keramikk
- Plast og kompositter (for spesifikke bruksområder)
Hva er forskjellen mellom CNC-sliping og CNC fresing?
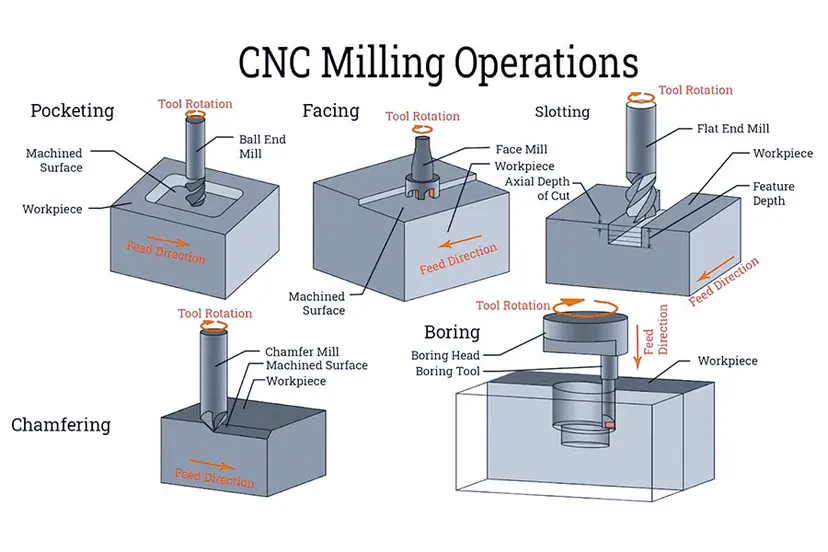
Selv om begge er subtraktive maskineringsprosesser, bruker CNC-sliping en slipeskive for å fjerne materiale gjennom friksjon, noe som gjør den ideell for etterbehandling av harde materialer med høy presisjon. CNC-fresing bruker roterende skjæreverktøy for å skjære bort materiale, bedre egnet for raskere materialfjerning og mykere materialer.
Hva er de vanlige typene CNC-slipeprosesser?
Vanlige typer inkluderer:
- overflaten sliping for flate overflater
- Sylindriske sliping for utvendige/innvendige runde former
- Senterløs sliping for sylindriske deler uten festesentre
- Verktøy og kutter sliping for sliping av skjæreverktøy
- Krypmating sliping for dype kutt i én omgang
Hva er nøkkelkomponentene i en CNC-slipemaskin?
En typisk CNC-slipemaskin består av flere kritiske komponenter: maskinbunnen for stabilitet, en høypresisjonsspindel som roterer slipeskiven, aksedrev (som lineære motorer eller kuleskruer) for bevegelseskontroll, en CNC-kontroller som hjernen, et kjølesystem for å håndtere varme og fjerne rusk, og ofte en automatisk skivebehandlingsenhet for å opprettholde skivens form og skarphet.






