
Hva er 5-akset CNC-bearbeiding?
5-akset maskinering er en avansert produksjonsteknologi der skjæreverktøyene kan bevege seg synkront på fem uavhengige akser, og dermed fullføre maskinering av arbeidsstykker med svært komplekse geometrier i én enkelt oppspenning.
Denne teknologien kombinerer tre lineære akser (X, Y og Z) med to rotasjonsakser (som A og B, eller B og C) for å oppnå maskinering fra flere vinkler. Den fjerner grensene for tradisjonell maskinering, som ofte krever flere oppsett og manuelle justeringer av arbeidsstykket. Denne funksjonen forbedrer ikke bare maskineringsnøyaktigheten og øker produksjonseffektiviteten, men reduserer også den totale produksjonstiden betraktelig. På grunn av disse fordelene er den mye brukt i krevende industrier som luftfart, medisinsk utstyr og olje og gass.
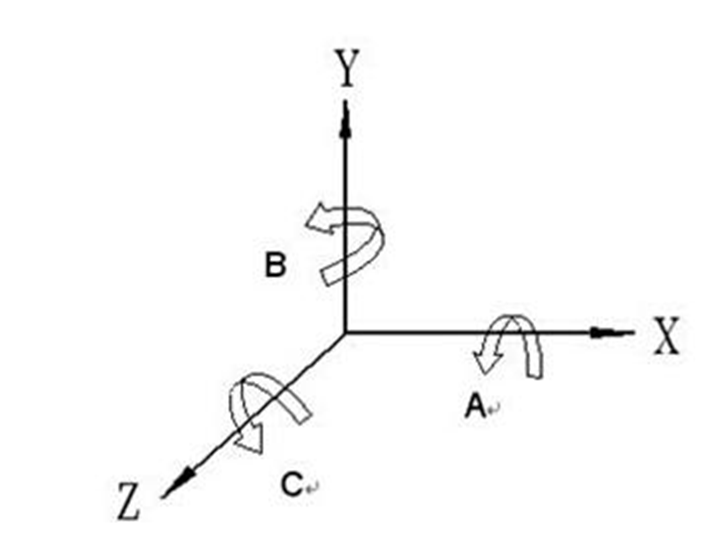
Hvordan fungerer 5-akset CNC-maskinering Arbeid?
Flerakset kobling
Kjernen i fleraksekobling er at maskinverktøyets numeriske kontrollsystem kan styre de fem aksene presist for å utføre koordinerte interpolasjonsbevegelser samtidig.
Dette gjør at skjæreverktøyet kan bevege seg langs komplekse romlige baner og nærme seg arbeidsstykket fra alle retninger, og dermed danne en geometrisk form med en kompleks buet overflate i ett strekk.
Verktøykontroll
For å sikre nøyaktighet er 5-aksesystemet utstyrt med en verktøyspisskontrollfunksjon. Den kan kompensere i sanntid for endringer i verktøyspissens posisjon forårsaket av bevegelsen til den roterende aksen, og alltid sikre at verktøyspissen beveger seg langs den programmerte banen.
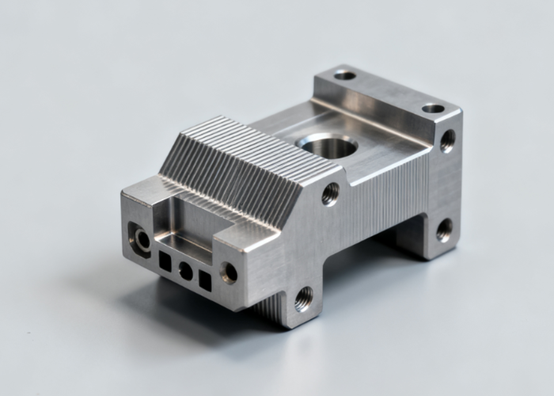
Optimaliser skjæreverktøy
Gjennom to roterende akser kan vinkelen på skjæreverktøyet i forhold til arbeidsstykket justeres dynamisk under maskineringen. Dette forbedrer ikke bare effektiviteten og levetiden til skjæreverktøyene, men unngår også på en genial måte interferens mellom verktøyholderen og arbeidsstykket og festeanordning, og muliggjør dermed maskinering av komplekse funksjoner som dype hulrom og inverterte svinger.
Engangsklemming
Etter at arbeidsstykket er fastklemt, kan bearbeidingen av alle fem overflater unntatt bunnflaten fullføres ved å rotere arbeidsbordet eller spindelhodet. Dette eliminerer referansekonverteringsfeilen forårsaket av gjentatt fastklemming, noe som forbedrer den generelle dimensjonsnøyaktigheten og posisjonsnøyaktigheten til delene betraktelig, og sparer tilleggstiden for gjentatt fastklemming.
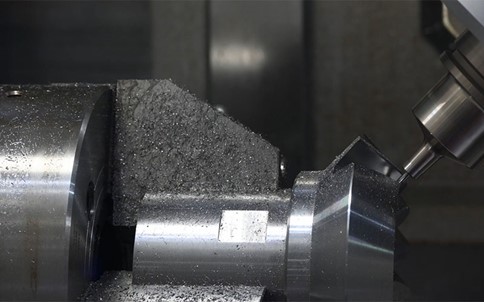
Typer av 5-akset CNC-maskinering
3+ 2-akser Posisjonering Maskinering
Denne metoden er ikke en ekte 5-akset kobling. I stedet bruker den to roterende akser for å vippe og fikse verktøyet i en optimal vinkel før 3-akset fresing utføres. Det tilsvarer en "universell fikstur", som lar skjæreverktøyet bearbeide siden eller det komplekse hulrommet i arbeidsstykket med en fast helningsvinkel, og dermed fullføre flerfasettert maskinering i en enkelt oppspenning. Presisjonen er høyere enn multippel oppspenning, men effektiviteten er ikke like god som kontinuerlig 5-akset kobling.
5-akset kontinuerlig maskinering
Under skjæreprosessen beveger de fem aksene seg samtidig og kontinuerlig i koordinasjon, noe som fører til at verktøyets midtpunkt og retningen på verktøyaksen stadig endres i rommet.
Dette gjør at skjæreverktøyet alltid kan opprettholde den beste skjærestillingen med den komplekse overflaten og unngå interferens.
Skjæreverktøy sidekantmaskinering
Denne prosessen fokuserer på skjæring ved å bruke sidekanten på verktøyet i stedet for spissen. Verktøyet vippes i en viss vinkel gjennom 5-aksefunksjonen, slik at den sterkere og lengre sidekanten kommer i kontakt med arbeidsstykket.
Dette kan forbedre materialfjerningshastigheten betydelig, oppnå bedre overflatekvalitet, effektivt unngå lavhastighets skjæresonen i midten av verktøyspissen og forlenge verktøyets levetid.
Materiale kan brukes i 5-akses CNC-maskinering
Aluminum
Aluminiumslegering er et av de vanligste materialene i 5-akset maskinering. Den er lett i vekt, moderat i styrke og enkel å maskinere.
5-akset maskinering, med sin høye rotasjonshastighet og kontinuerlige flervinkelmaskineringsmuligheter, kan raskt og effektivt frese komplekse deler som luftfartskomponenter, bilrammer og elektroniske hus, samtidig som den oppnår utmerket overflatefinish.
Rustfritt stål
Rustfritt stål er svært foretrukket for sin korrosjonsbestandighet og styrke, men tendensen til å herde under ombygging skaper utfordringer ved bearbeiding.
5-akset maskinering kan effektivt kontrollere skjærekraft og varme ved å opprettholde konstant kontakt mellom verktøyet og arbeidsstykket og optimal skjærevinkel, unngå arbeidsherding, og dermed stabilt produsere presisjonsdeler for medisinsk utstyr og kjemisk utstyr.
Titanlegering
Titanlegeringer har høy styrke, er lette og korrosjonsbestandige, men de er materialer som er vanskelige å bearbeide.
5-akset maskinering unngår kraftig slitasje på verktøyspissen og dannelse av en oppbygd egg ved å bruke sidekanten på verktøyet og opprettholde en konstant sponbelastning.
Dette er avgjørende for produksjon av implantater innen luftfart og medisinske produkter, som må ta hensyn til både komplekse geometrier og strukturell integritet.
Plast
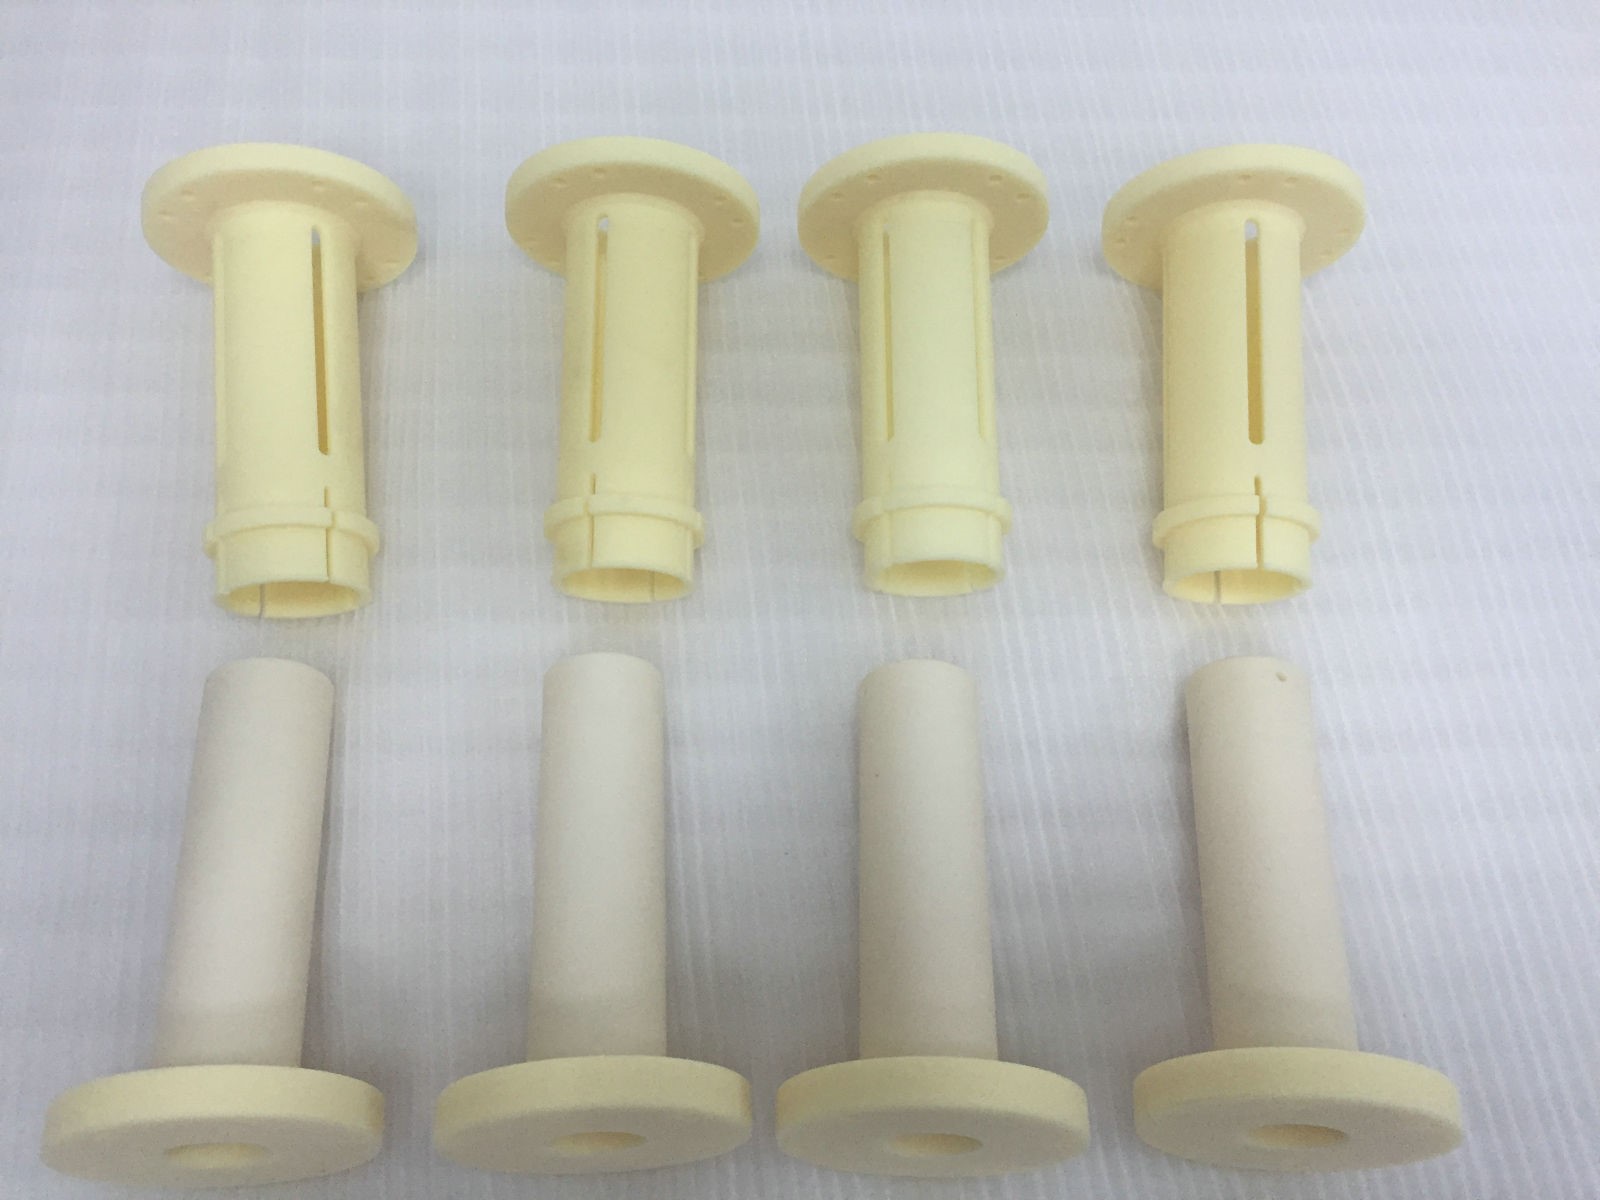
Plast som PEEK, nylon og ABS blir også ofte maskinert med 5-aksemaskinering. Disse materialene har relativt lav stivhet og er følsomme for varme.
5-akset maskinering kan bruke skarpe verktøy og optimaliserte skjæreparametere for å oppnå rene og skarpe kutt, og unngå materialsmelting, deformasjon eller grader. Den er perfekt egnet for maskinering av prototyper av medisinsk utstyr og korrosjonsbestandige industrikomponenter.
Komposittmateriale
5-akset maskinering er avgjørende for maskinering av karbonfibermaterialer. Den høypresisjons banekontrollen kan redusere delaminering og grader.
De skarpe, spesielle skjæreverktøyene, i kombinasjon med 5-akset kobling, kan kutte fibre rent og perfekt maskinere komplekse, buede overflatestrukturkomponenter som kreves for luftfart og avanserte sportsartikler.
Die Steel
5-akset maskinering er det foretrukne valget for maskinering av sprøytestøping og støpeformer. Den kan effektivt frese komplekse hulrom og dype hulrom i støpeform, unngå interferens fra verktøyhelling og forbedre konsistensen og effektiviteten til store buede overflater ved å bruke sidekantmaskinering, noe som reduserer poleringstiden for montørene betydelig.
Materialvalgsguide for 5-akse CNC Maskinering
Funksjonelle krav
Materialene må oppfylle kjernekravene til delene i arbeidsmiljøet.
For eksempel krever deler til luftfart et høyt styrke-til-vekt-forhold; medisinske implantater må være biokompatible.
Sørg for at materialenes fysiske, kjemiske og mekaniske egenskaper samsvarer med produktets livssyklus.
Materialbearbeidbarhet
Bearbeidbarhet påvirker direkte kostnader, effektivitet og kvalitet. Aluminiumslegering og andre frittskjærende materialer kan bearbeides raskt og har lave verktøykostnader. Titanlegeringer og superlegeringer kan forårsake betydelig slitasje på skjæreverktøy, kreve spesielle parametere og er svært kostbare.
Det må finnes en balanse mellom ytelse og bearbeidbarhet for å unngå dårlig økonomi eller kvalitetsrisiko forårsaket av for vanskelig materialbearbeiding.
Geometrisk kompleksitet av deler
5-akse utmerker seg ved maskinering av komplekse buede overflater, dype hulrom og uregelmessige strukturer. For slike deler bør man velge materialer som kan opprettholde god stabilitet under maskinering.
Hvis den geometriske formen er kompleks og høy styrke kreves, bør materialer som titanlegeringer prioriteres. Disse materialene kan ikke bare tåle komplekse belastninger, men også tilpasse seg egenskapene til 5-akset flervinkelskjæring.
Kostnadskontroll:
Kostnad er ikke bare enhetsprisen for materialer, men den totale kostnaden. Inkluderer materialkostnader, tidsforbruk for maskinering, verktøyslitasje og krav til etterbehandling.
En omfattende analyse av produksjonskostnadene må gjennomføres.
overflatebehandling
Hvis delene til slutt krever anodisering, galvanisering eller andre etterbehandlinger, må deres anvendelighet tas i betraktning ved valg av materialer.
For eksempel har ulike serier av aluminiumslegeringer en direkte innvirkning på anodiseringseffekten. Overflatebehandlingsplanen bør bestemmes i den innledende designfasen, og kompatible materialer bør velges.
Fordeler med 5-akse CNC maskinering
Produksjon av komplekse geometriske former
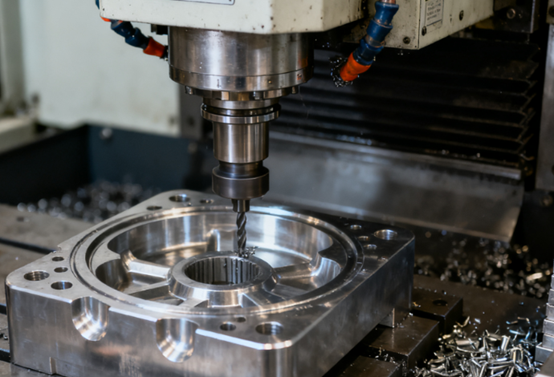
Den største fordelen med 5-akset maskinering er fleksibiliteten. Skjæreverktøyet kan bevege seg i fem retninger samtidig, noe som gjør at det kan håndtere komplekse buede overflater, dype hulrom og uregelmessige former som 3-aksede maskiner ikke kan bearbeide.
Den kan enkelt maskinere deler som turbinblader og presisjonsformer. Dette øker designfriheten betraktelig og gjør det mulig å lage mer avanserte og detaljerte produkter.
Høy maskineringsnøyaktighet
5-akset maskinering lar et arbeidsstykke fullføre maskinering av flere overflater i én enkelt oppspenning.
Dette unngår referansekonverteringsfeilen forårsaket av gjentatt omfastspenning, noe som i stor grad sikrer den generelle dimensjonsnøyaktigheten til delene og posisjonstoleransen mellom ulike funksjoner, og oppnår en høyere samlet produksjonskvalitet.
Høy effektivitet
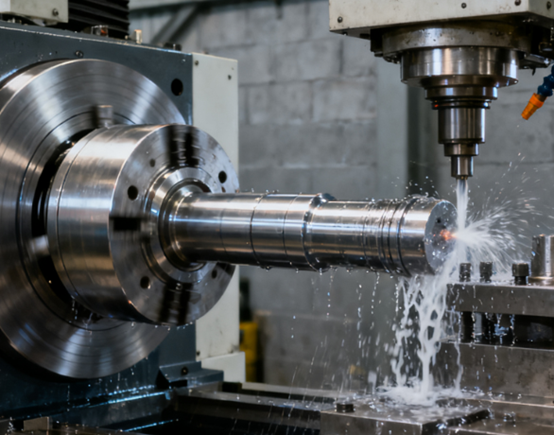
Ved å justere arbeidsstykket til optimal maskineringsposisjon via den roterende aksen, kan 5-aksede maskinverktøy bruke kortere verktøy og oppnå høyere skjærelinjehastigheter.
Samtidig eliminerer flerfasettert maskinering den ekstra tiden med gjentatt fastspenning, noe som resulterer i høyere materialfjerningshastighet og en betydelig reduksjon i produksjonssyklusen.
God overflatekvalitet
5-akset maskinering kan justere retningen på verktøyaksen for å gjøre det mulig for verktøyets sidekant å utføre skjæring og alltid opprettholde den beste kontakttilstanden mellom verktøyet og den maskinerte overflaten.
Dette kan oppnå mer jevn skjærekraft, lavere overflateruhet og bedre overflatekvalitet.
Unngå maskineringsforstyrrelser
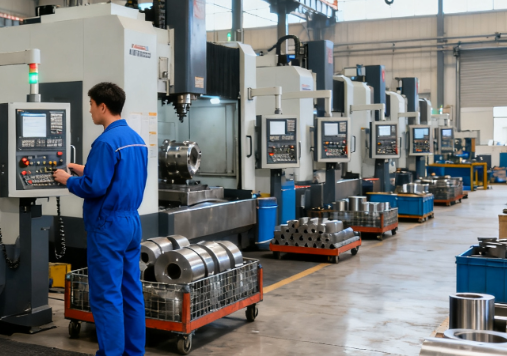
Ved maskinering av dype hulrom eller komplekse konstruksjoner er det en tendens til at det oppstår kollisjoner mellom skjæreverktøyet, verktøyholderen og arbeidsstykket eller festeanordningene.
5-aksede maskinverktøy kan skape tilstrekkelig bevegelsesrom for verktøyholdere ved fleksibelt å justere den romlige stillingen til skjæreverktøyene, og dermed unngå interferens på en genial måte og fullføre maskineringsoppgaver som er vanskelige å håndtere med tradisjonelle metoder.
Forlengelse av skjæreverktøyets levetid
Ved å vippe verktøyet i en vinkel, kan den sterkere sidekanten av verktøyet, i stedet for den skjøre kanten, utføre hovedskjærearbeidet.
Samtidig reduserer den konstante sponbelastningen og bedre sponfjerningsforhold vibrasjon og slitasje på skjæreverktøyene, og forlenger dermed levetiden til skjæreverktøyene effektivt og senker produksjonskostnadene.
Ulemper med 5-akse CNC maskinering
Høye utstyrskostnader
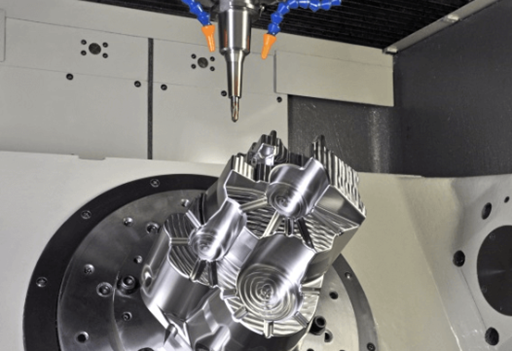
Strukturen til en 5-akset CNC-maskin er svært kompleks. Den krever høye standarder for mekaniske komponenter, CNC-system og servomotorer. På grunn av dette er kostnaden ved å kjøpe en 5-akset maskin mye høyere enn for en 3-akset maskin.
I tillegg er de relaterte kostnadene for vedlikehold, kalibrering og støtteanlegg også dyrere, og kravene til initial kapitalinvestering for bedrifter er høye.
Kompleks programmering
Programmering for 5-akset maskinering er langt mer komplekst enn for 3-akset maskinering. Programmerere må ha en dyp forståelse av planlegging av verktøybane, noe som krever bruk av dyr profesjonell CAM-programvare og en stor mengde etterbehandlingsarbeid.
Samtidig er kravene til operatørenes ferdigheter og erfaring også ekstremt høye.
Utfordringer med fiksturering og kalibrering
Selv om en maskinverktøy har 5 akser, er det fortsatt behov for presise verktøyfester for å stabilt støtte arbeidsstykket. Komplekse delformer og flervinkelskjæring vil generere større krefter og momenter, noe som stiller strenge krav til festedesign.
Potensielle vibrasjonsrisikoer
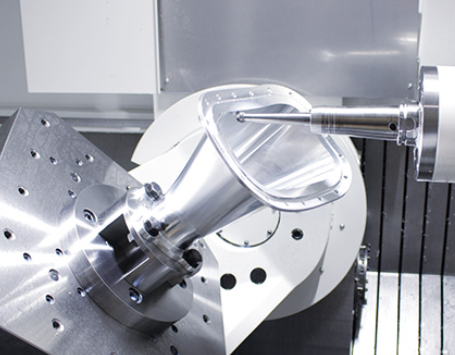
Ved dynamisk maskinering kan bevegelsen til den roterende akselen føre til at spindelhodet eller arbeidsbordet henger over, og dermed redusere systemets stivhet, utløse vibrasjoner og påvirke overflatekvaliteten.
I tillegg kan bevegelsesfeilene til de 5 aksene akkumuleres, noe som skaper større utfordringer for presisjonskompensasjonen og kalibreringen av maskinverktøyet.
Begrenset delkompatibilitet
5-akset maskinering er ikke egnet for mange enkle deler som hovedsakelig har vertikale egenskaper. I slike tilfeller kan ikke effektivitetsfordelen vises fullt ut.
Tvert imot vil den lengre programmerings- og oppsetttiden øke den totale kostnaden. Som et resultat kan det bli dyrere enn 3-akset maskinering og tilby lavere kostnadsytelse.
Faktorer som påvirker kostnadene ved 5-akset CNC maskinering
Geometrisk kompleksitet av deler
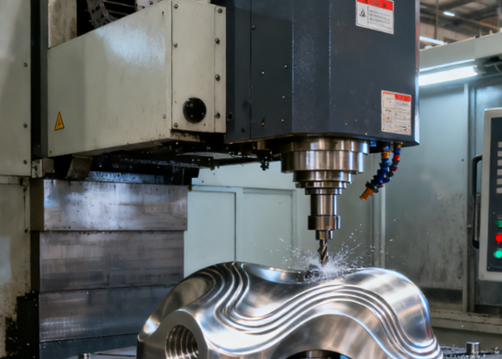
Jo mer kompleks formen er, desto lengre programmeringstiden og simuleringsverifiseringstiden vil være nødvendig. Under maskinering kan det være nødvendig med mindre verktøy, flere verktøypasseringer og lavere matehastigheter, og verktøyaksens retning må justeres ofte. Alt dette øker tid og verktøykostnader betydelig.
Valg av materialer
Materialer påvirker maskineringseffektiviteten og verktøyforbruket direkte. Vanskelige materialer krever lavere skjæreparametre, mer slitesterke spesialverktøy og lengre maskineringstider, noe som driver opp kostnadene. I tillegg er innkjøpsprisen på selve materialet og kostnaden for emnet også viktige komponenter.
Presisjonskrav
Jo strengere toleransekravene er og jo høyere kravene til overflatefinish, desto kraftigere vil kostnadene øke. Dette krever mer presise maskinverktøy, mer raffinerte maskineringsstrategier, lengre maskineringstider og muligens ytterligere påfølgende prosedyrer som manuell polering eller måling.
Utstyr og driftskostnader
5-aksede maskinverktøy krever i seg selv en enorm investering, og avskrivnings-, vedlikeholds- og kalibreringskostnadene er jevnt fordelt mellom hver del.
Samtidig utgjør strømforbruket under maskineringen, lisensavgiftene for verdifull CAM-programvare og vedlikeholdskostnadene i verkstedmiljøet skjulte driftskostnader.

Post-prosessering
Etter 5-akset maskinering krever deler vanligvis fortsatt etterfølgende maskinering, som avgrading, varmebehandling, overflatebehandling osv. Disse prosessene medfører ikke bare kostnader i seg selv, men kan også bli mer komplekse og dyre på grunn av presisjonskravene i de tidligere prosessene.
Batchstørrelse og klemmestrategi
For prototyper i små serier kan ikke de høye programmerings- og forberedelseskostnadene deles. For masseproduksjon, selv om kostnaden per stykk synker, kan det være nødvendig å investere i design og produksjon av dedikerte verktøyfester, som er en annen initial investering.
En effektiv klemmestrategi kan redusere nedetid og direkte påvirke totalkostnaden.
Hvordan 5-akset maskinering forbedrer nøyaktighet og overflatefinish
Forbedrer nøyaktigheten
- Minimering av antall klemmeoperasjonerVed tradisjonell maskinering er den kumulative feilen som oppstår ved flere klemmeoperasjoner den viktigste faktoren som påvirker nøyaktigheten.
- Konsekvent romlig posisjoneringMed den presise tilpasningen av A/C-rotasjonsaksene kan skjæreverktøyet nærme seg maskineringsområdet med den optimale geometriske vinkelen.
- Forbedre prosessstandarderOppnå automatisert kontroll over maskineringsprosedyren gjennom digital programmering, noe som reduserer avhengigheten av operatørers erfaring med tradisjonell maskinering betydelig.
Forbedrer overflatefinishen
- Optimaliser verktøy-arbeidsstykkeposisjonVed å justere den romlige vinkelen mellom verktøyet og den maskinerte overflaten i sanntid, holder du alltid verktøyet i den mest ideelle skjæregeometritilstanden.
- Kontinuerlig skjæremodusSammenlignet med den diskrete verktøytilkoblingsmetoden for 3-akset maskinering, oppnår 5-akset teknologi ekte kontinuerlig skjæring gjennom jevn overgang av verktøybaner.
- Stabile skjæreparametereVed intelligent justering av verktøyets hellingsvinkel, opererer skjærekanten alltid innenfor det optimale hastighetsområdet for skjærelinjen.
Bruksområder for 5-Axis CNC-maskinering
Luftfartsindustri
Dette er kjernefeltet for 5-akset maskinering. Den brukes til maskinering av flymotorblader, blisks, strukturelle komponenter i flykroppen osv. Disse delene er vanligvis laget av høyfaste varmebestandige legeringer.
5-akset maskinering kan presist forme disse lette og høyfaste komplekse komponentene i én omgang, og sikre deres pålitelighet og konsistens.
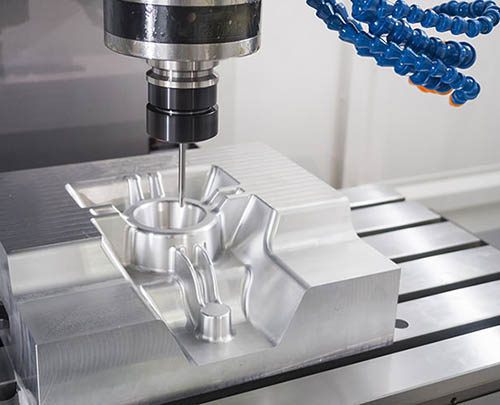
Presisjonsformproduksjon
5-akset maskinering er industristandarden for maskinering av sprøytestøpeformer, støpeformer og blåseformformer til bilindustrien.
Den kan effektivt maskinere komplekse hulrom, dype spor og inverterte strukturer i former.
Medisinsk industri
Den brukes til maskinering av kirurgiske føringer, ortopediske implantater og tannrestaureringer. Disse implantatene må passe perfekt til pasientens unike beinstruktur, ha komplekse former og ha ekstremt høye krav til biokompatibilitet.
5-akset maskinering kan frese disse personaliserte, komplekse, buede overflatene presist fra materialer som titanlegeringer, kobolt-krom-legeringer eller PEEK.
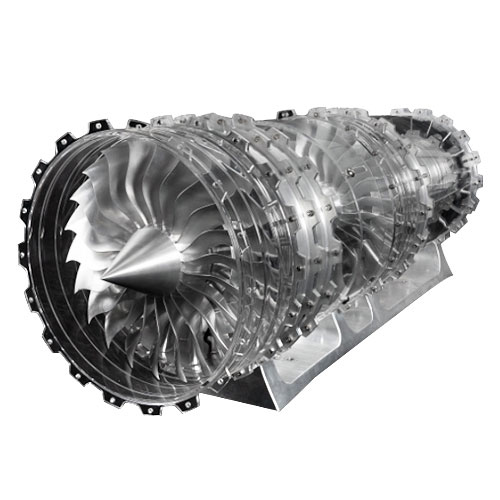
Tung industri
5-akset maskinering brukes i produksjonen av turbinblader, gassturbinkomponenter, olje- og gassventiler og pumpehus, etc. Disse delene er vanligvis store i størrelse, komplekse i form og må tåle høyt trykk, høy temperatur eller korrosive miljøer.
5-akset maskinering kan sikre at disse nøkkelkomponentene har den nødvendige styrken, tetningsytelsen og strømningskanalytelsen, og oppfyller de krevende arbeidsforholdene.
Vitenskapelig forskning og nasjonalt forsvar
I optisk utstyr, presisjonsmåleinstrumenter, radarsystemer og våpen har mange kjernekomponenter spesielle buede overflater og fine strukturer, som stiller ekstremt høye krav til presisjon og pålitelighet.
5-akset maskinering kan oppnå produksjon av disse komplekse prototypene og nøkkeldelene i små serier, og det er en viktig støtte for å fremme teknologisk forskning og utvikling og sikre nasjonal forsvarssikkerhet.
Ocuco bilindustrien
5-akset maskinering kan produsere sylinderhoder for bilmotorer, komplekse prototypedeler, samt utseende- og funksjonsdeler for eksklusive forbruksvarer.
5-akset maskinering kan raskt oppnå komplekse design, gi utmerket overflatekvalitet og brukes til å produsere presisjonsformene som kreves for produksjonen av disse produktene, noe som forbedrer produktenes generelle tekstur og ytelse.
NOBLE'5-akset maskinering
NOBLE er din pålitelige komplette løsning for skreddersydd produksjon, fra prototypedesign til produksjon, med enorme produksjonsressurser, passende teknologi, strømlinjeformet prosess, ekspertveiledning og en perfekt kvalitetsinspikkprosess for å gjøre ideene dine til virkelighet.
NOBLE oppfyller masseproduksjonsbehov gjennom streng toleransekontroll, kvalitetsinspeksjon og en komplett forsyningskjede, og leverer raskt kostnadseffektive deler med høy presisjon.
NOBLE kombinerer førsteklasses presisjonsteknologi for delebehandling med utmerkede CNC-behandlingstjenester av høy kvalitet. Velg våre førsteklasses 5-aksede maskineringstjenester for å fremme CNC-maskineringsprosjektene dine.
- ISO 9001- og ISO13485-sertifisert fabrikk
- Kostnadseffektiv pris og rask leveringstid
- 10+ år med CNC-maskinering av deler
- Smal toleranse på 0.001 mm
- Rask leveringstid på 7 dager
- 24/7 teknisk støtte
Spørsmål og svar
Hva er de viktigste fordelene med 5-akset maskinering?
Den tilbyr overlegen nøyaktighet, høyere effektivitet, bedre overflatefinish og muligheten til å produsere komplekse geometrier i ett enkelt oppsett, noe som reduserer produksjonstid og menneskelige feil.
Hvilke bransjer bruker vanligvis 5-akset maskinering?
Den er mye brukt innen luftfart, bilindustri, medisinsk utstyr, energi og støpeproduksjon, der presisjon, holdbarhet og komplekse delformer er avgjørende.
Hvilke typer deler er ideelle for 5-akset maskinering?
Deler med intrikate overflater, dype hulrom eller flere vinkler – som turbinblader, impeller, luftfartskomponenter og presisjonsformer – er perfekte kandidater for 5-akset maskinering.
Er 5-akset maskinering dyrere enn 3-akset maskinering?
Ja, det koster vanligvis mer på grunn av høyere maskininvesteringer og kompleks programmering. Det kan imidlertid redusere den totale produksjonstiden og forbedre kvaliteten, noe som ofte senker de totale prosjektkostnadene.
Hva er begrensningene ved 5-akset maskinering?
Høye utstyrskostnader, kompleks programmering, utfordringer med fiksturer og begrenset egnethet for enkle deler er vanlige begrensninger.






