
Hva er poleringsprosessen i CNC-maskinering?
Poleringsprosessen i CNC-maskinering er en endelig maskineringsmetode for overflaten av arbeidsstykker, som tar sikte på å fjerne mikroskopiske ujevnheter i overflaten gjennom mekaniske, kjemiske eller elektrokjemiske metoder for å forbedre overflatefinishen, glansen eller oppnå en speillignende effekt på arbeidsstykket.
Poleringsprosesser brukes vanligvis for å eliminere verktøymerker, grader eller mindre defekter etter tidligere prosesser som fresing og dreiing , samtidig som de forbedrer korrosjonsmotstanden, den estetiske appellen eller funksjonaliteten til arbeidsstykket.
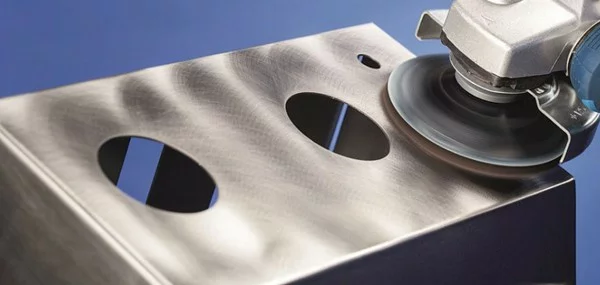
Polering kan blant annet klassifiseres i mekanisk polering (som bruk av sandpapir og poleringsskiver), kjemisk polering (korrodering av overflaten med kjemiske reagenser) og elektrolytisk polering (glatting av overflaten gjennom elektrokjemisk oppløsning). Poleringsprosesser er mye brukt i produksjon av presisjonsdeler, former, medisinsk utstyr og dekorative komponenter. Den riktige metoden bør velges basert på materialegenskaper og presisjonskrav.
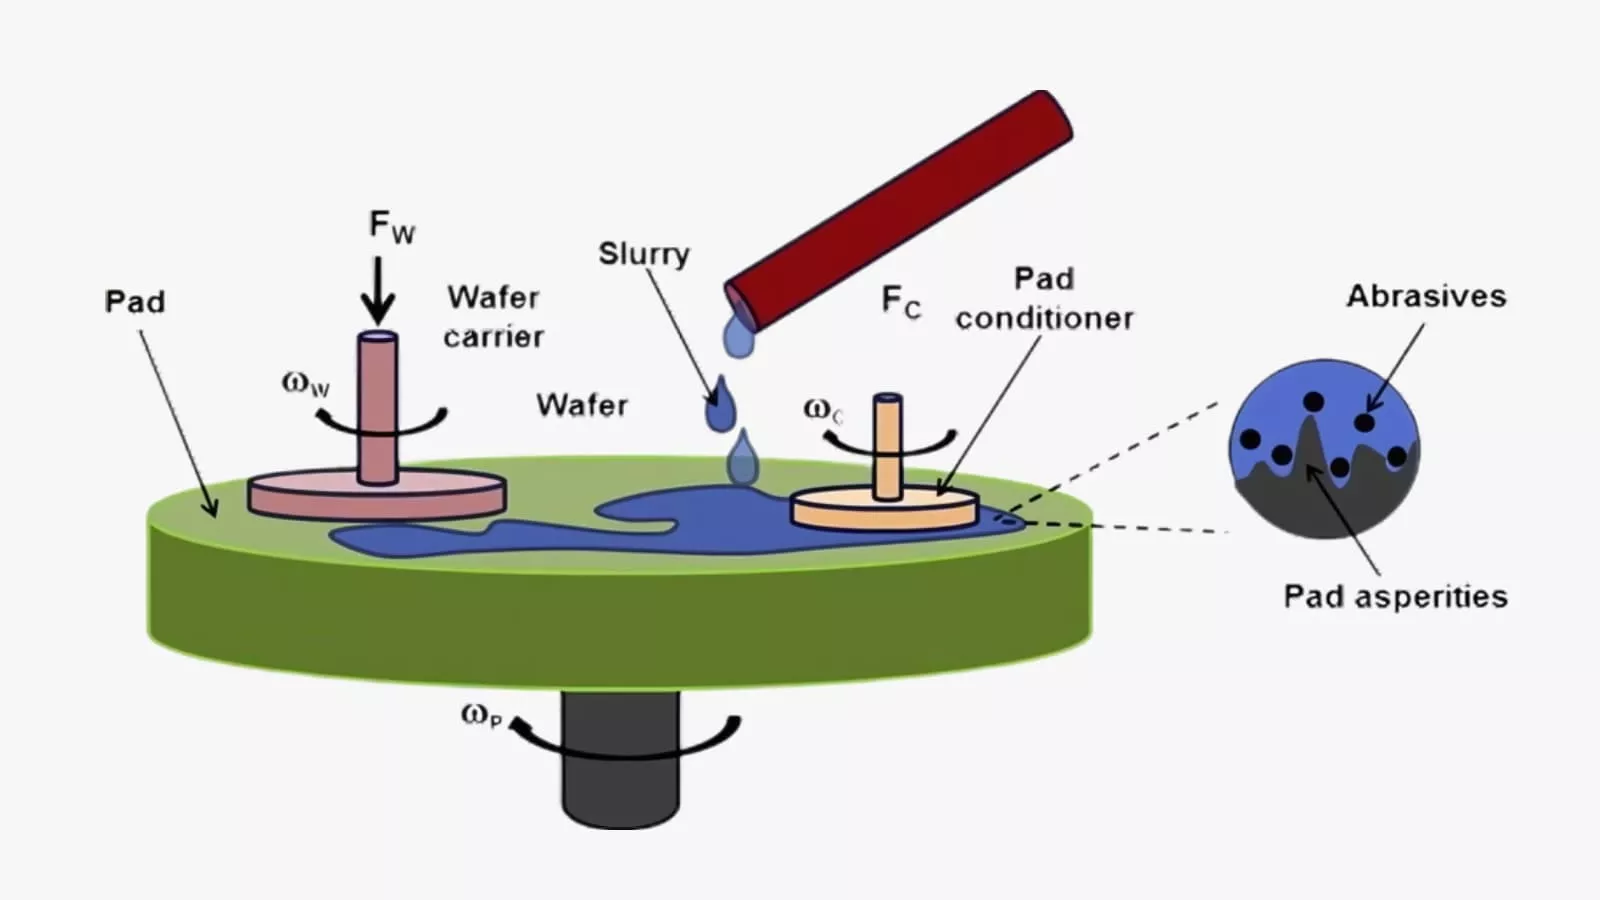
Hvordan fungerer poleringsprosessen?
avgrading
Avgrading er det første trinnet i polering, med hovedformålet å fjerne synlige verktøymerker, flekker, grader og store overflatedefekter som er igjen på arbeidsstykkets overflate etter maskinering.
Grovpolering bruker vanligvis grovkornede harde polerskiver eller slipebånd, i kombinasjon med slipemidler med sterk skjærekraft, som silisiumkarbid eller grovkornet diamantslipepasta.
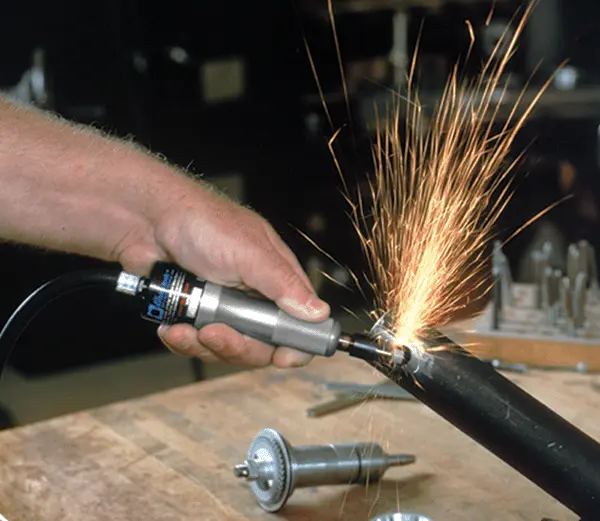
Kjernen i grovpolering er å raskt og effektivt oppnå utjevning av grunnformen, og dermed legge grunnlaget for påfølgende finmaskinering. Derfor ofrer man den fine overflatekvaliteten i bytte mot høyere materialfjerningseffektivitet.
Halvpolering
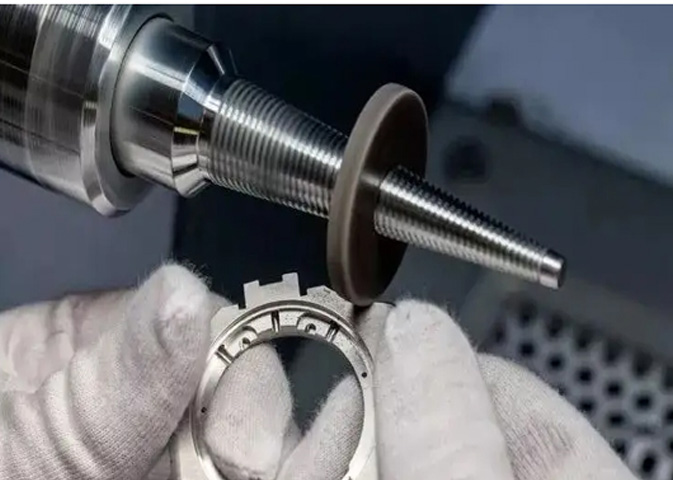
Halvfin polering er basert på grovpolering, og har som mål å eliminere nye riper og slitasjemerker som oppstår under grovpoleringsprosessen, slik at overflaten blir glattere.
Ved halvfin polering brukes i stedet en finere poleringsskive og slipemiddel, for eksempel mellomkornet diamantgips eller poleringsvæske. Denne prosessen er en overgangsfase. Den reduserer gradvis overflateruheten, erstatter de opprinnelig dypere ripene med finere og tettere, grunnere riper, forbereder den endelige glansen og fungerer som et viktig grunnlag for å oppnå en speillignende effekt.
Fin polering
Finpolering er kjernen i å oppnå høyglans eller speillignende effekter. På dette stadiet brukes svært myke poleringsskiver, som de som er laget av fløyel eller fine fibre, sammen med ekstremt finkornede poleringspastaer, som diamantgips i mikronstørrelse eller ceriumoksid.
Målet med finpolering er ikke lenger å fjerne åpenbare riper, men å fylle og eliminere de små feilene som etterlates av halvfinpolering gjennom ekstremt fin sliping og plastisk flyt, noe som minimerer høydeforskjellen mellom overflatens mikroskopiske topper og daler, og dermed genererer en høy grad av glans og refleksjonsklarhet.
Rengjøring og inspeksjon
Etter at alle poleringstrinnene er fullført, må arbeidsstykket rengjøres grundig for å fjerne all poleringspasta, slipepartikler og metallrester som fester seg til overflaten og sprekkene. Vanligvis er det nødvendig med en ultralydrenser i kombinasjon med et dedikert rengjøringsmiddel for å oppnå ønsket effekt.
Etter rengjøring må arbeidsstykket gjennomgå grundig inspeksjon under rikelig belysning ved hjelp av et forstørrelsesglass eller en profesjonell overflateruhetsmåler. Dette sikrer at finish, flathet og utseende oppfyller designspesifikasjonene, noe som er et uunnværlig trinn for å garantere sluttproduktets kvalitet.

Vanlige poleringsmetoder for CNC-metalldeler
Mekanisk polering
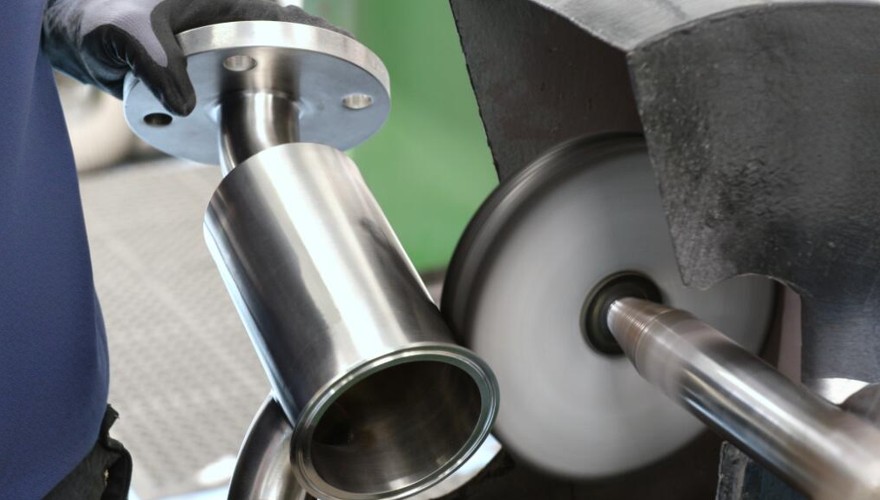
Mekanisk polering er for tiden den mest brukte poleringsteknikken. Den innebærer å bruke en roterende myk poleringsskive eller et slipebånd, i kombinasjon med poleringspasta som inneholder fine slipepartikler, for å utføre skjæring og plastisk maskinering på overflaten av arbeidsstykket gjennom fysisk friksjon.
Den høyhastighetsroterende poleringsskiven presser poleringspastaen mot overflaten av arbeidsstykket. Ved å bruke slipemidler som mikroverktøy fjernes de mikroskopiske utstikkerne og ripene på materialoverflaten gradvis, noe som kontinuerlig reduserer ruheten og til slutt oppnår en glatt eller speilblank effekt. Denne metoden er sterkt avhengig av operatørenes ferdigheter og erfaring.
Pros:
- Høy overflatekvalitet
- Bred materialanvendbarhet
- Fleksibel prosesskontroll
Cons:
- Ferdighetsavhengige resultater
- Lav effektivitet, høy kostnad
- Potensielle overflatefeil

Kjemisk polering
Kjemisk polering senker et arbeidsstykke ned i en spesifikk kjemisk løsning for å glatte overflaten gjennom selektiv kjemisk oppløsning, uten bruk av ekstern elektrisk energi. Mikroskopiske overflateutstikkere, med et større overflateareal og høyere kjemisk aktivitet, løses opp raskere enn konkave områder. Dermed elimineres overflatebølgene gradvis i den kontinuerlige reaksjonen, og danner en relativt glatt og blank overflate.
Kjemisk polering er egnet for maskinering av arbeidsstykker med komplekse former og er svært effektiv. Den har imidlertid begrensninger som store vanskeligheter med prosesskontroll, enkel generering av avløpsvæske, og overflatefinishen er vanligvis ikke like god som elektrolytisk polering.
Pros:
- Overlegen for komplekse geometrier
- Høy effektivitet, ingen spesialutstyr
- Ingen mekanisk stress
Cons:
- Relativt lavere overflatekvalitet
- Utfordrende prosesskontroll
- Begrenset materialanvendbarhet
Elektropolering
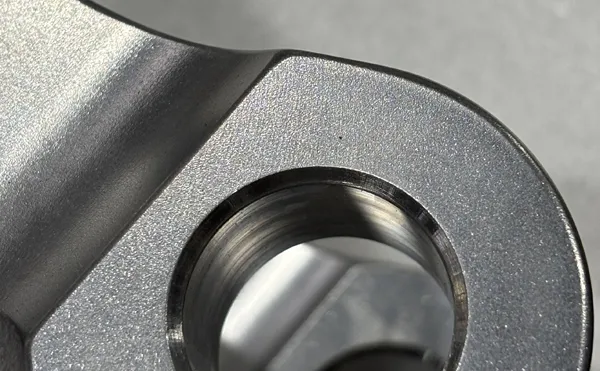
Elektrolytisk polering er en elektrokjemisk prosess der arbeidsstykket fungerer som anode og en elektrisk strøm påføres i en spesifikk elektrolytt. Atomer på metalloverflaten ioniserer og danner en viskøs slimhinne. Denne filmen er tynn ved mikroskopiske utstikkere, har høy strømtetthet og løses opp raskt. De konkave områdene er tykkere og løses opp saktere.
Gjennom denne selektive oppløsningen blir overflaten på arbeidsstykket raskt utjevnet, noe som oppnår høy glans og sterk korrosjonsbestandighet, spesielt egnet for komplekse strukturelle deler av harde metaller som rustfritt stål.
Pros:
- Eksepsjonell omfattende ytelse
- Høy effektivitet og overlegen konsistens
- Ingen fysisk skade eller ujevnheter
Cons:
- Høy initial investering og kostnad
- Kompleks prosesskontroll
- Begrenset anvendelighet
Fordeler og ulemper med poleringsprosessen
Fordeler
1. Forbedret overflatekvalitet
Polering kan effektivt fjerne mikroskopiske ujevnheter, riper, grader og oksidlag på overflaten av produkter, noe som gjør overflaten glatt, flat og jevn, og gir en speillignende effekt.
Den glatte overflaten forbedrer ikke bare produktets utseende, skjønnhet og tekstur betraktelig, men reduserer også friksjonskoeffisienten og slitasjen på overflaten. For presisjonsdeler med høye krav til glide- eller rullekontakt, som lagre og former, kan den effektivt forlenge levetiden og forbedre driftskomforten.
2. Forbedret korrosjonsbestandighet
Arbeidsstykker som utsettes for polering, spesielt de som er behandlet med elektrolytisk polering, viser eliminerte mikrogroper og riller, noe som reduserer overflatearealet. Dette gjør det vanskelig for forurensninger, fuktighet og etsende stoffer å feste seg og akkumulere. Samtidig fjerner selve poleringsprosessen en rekke potensielle kilder til overflateforurensning.
For medisinsk utstyr, matbearbeidingsutstyr og kjemiske komponenter er denne glatte og tette overflaten enklere å rengjøre og desinfisere, og kan forbedre korrosjonsmotstanden betydelig, noe som sikrer produktenes hygieniske sikkerhet og miljømessige holdbarhet.
3. Pålitelig funksjon og sikkerhet
Polering kan fjerne mikroskopiske sprekker og grader på overflaten av materialer, som kan bli årsaken til utmattingssprekker under belastning. Ved å eliminere disse potensielle risikoene kan polering forbedre utmattingsstyrken og den generelle påliteligheten til deler.
For overflater på skjøter som krever høy tetningsevne, reflekterende overflater på optiske komponenter og halvlederskiver som krever ekstremt høy renhet, er poleringsprosessen et uunnværlig trinn for å oppnå deres funksjonalitet.
Ulemper
1. Bekymringer om kostnad og effektivitet
Polering, spesielt mekanisk polering med høy presisjon, er vanligvis en arbeidsintensiv prosess som er sterkt avhengig av fagarbeidernes tekniske ferdigheter og erfaring, noe som resulterer i høye lønnskostnader. Samtidig er selve poleringsprosessen tidkrevende, spesielt når den involverer flere trinn fra grov til fin overflatebehandling, noe som fører til lav produksjonseffektivitet generelt.
Spesialisert poleringsutstyr, forbruksvarer og vedlikehold av badeløsninger som kreves for elektrolytisk og kjemisk polering utgjør til sammen størstedelen av produksjonskostnadene.
2. Potensiell dimensjonal unøyaktighet
Polering er en materialfjerningsprosess. Selv om mengden som fjernes hver gang er liten, kan den akkumulerte mengden som fjernes påvirke dimensjonstoleransen til høypresisjonsdeler, noe som fører til dimensjonsavvik.
Enda viktigere er det at for myke materialer eller komplekse overflater, hvis operasjonen er feil eller trykket er ujevnt, kan poleringskraften lett føre til at kantene og hjørnene blir avrundede, at planet kollapser eller at den geometriske konturen forvrenges, noe som i stedet ødelegger arbeidsstykkets opprinnelige designnøyaktighet.
3. Miljø- og sikkerhetsutfordringer
Kjemisk polering og elektrolytisk polering vil produsere avfallsvæske og avgass som inneholder tungmetallioner og kjemiske reagenser, som må gjennomgå streng og kostbar miljøvernbehandling. Mekanisk polering vil generere støv- og støyforurensning.
Det er vanskelig å garantere ensartet poleringseffekt. Det kan være forskjeller i forskjellige partier eller til og med forskjellige deler av samme arbeidsstykke. Ustabiliteten ved manuell drift er hovedårsaken. Å oppnå helautomatisert intelligent polering er fortsatt en teknisk utfordring for komplekse deler.

Hvordan polering forbedrer overflatefinishen i CNC-maskinering
Fysisk skjæreaksjon
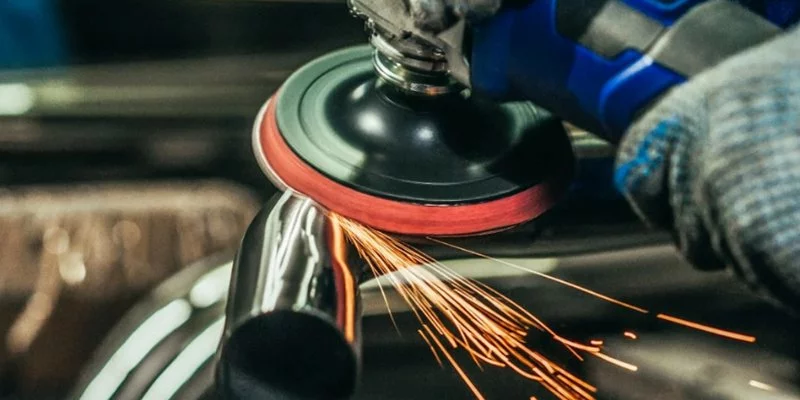
Når poleringsverktøy og fine slipemidler gnir mot overflaten av arbeidsstykket med høy hastighet, fungerer disse slipepartiklene, som er mye hardere enn arbeidsstykket, som utallige små skjæreverktøy.
Gjennom skjæring og riping fjerner de fortrinnsvis de mikroskopiske fremspringene på overflatekonturen. Gjennom kontinuerlig maskinering fjernes disse fremspringene gradvis, og høydeforskjellen mellom overflatens topper og bunner reduseres effektivt. Makroskopisk blir overflaten glattere.
Overflateplastisk strømning
Under poleringsprosessen genereres det lokale høye temperaturer og trykk på grunn av friksjon, noe som fører til at overflatematerialet på arbeidsstykket går inn i en lett smeltet eller svært plastisk tilstand. I denne tilstanden fjernes ikke materialet bare, men gjennomgår plastisk deformasjon og flyt, og presses ut av det utstikkende området og fylles inn i de tilstøtende mikroskopiske gropene.
Denne «toppskjærings- og dalfyllingseffekten» reduserer fysisk ujevnheter i overflaten, og forbedrer dermed glattheten og legger et jevnt grunnlag for videre finpolering.
Selektiv oppløsningsutjevning
Selektiv oppløsningsutjevning er hovedprinsippet for kjemisk polering og elektrolytisk polering. Den utnytter egenskapen at de mikroskopiske fremspringene på overflaten har høyere kjemisk aktivitet og et større overflateareal.
Ved kjemisk polering kommer de hevede delene i tettere kontakt med løsningen og reagerer raskere. Ved elektrolytisk polering er strømtettheten ved de utstikkende delene høyere. Begge disse situasjonene fører til at metallatomene ved de utstikkende delene løses opp i løsningen eller elektrolytten, fortrinnsvis og raskere. Gjennom denne differensierte og selektive oppløsningen dannes en overflate som til slutt er flatere og glattere som helhet.
Omfattende etterbehandling
Avanserte poleringsmetoder, som ultralydpolering og slipende flytpolering, utfører jevn mikrosliping på overflaten av arbeidsstykket ved hjelp av høyfrekvente mikroslag- eller flytende slipemidler.
Slipeprosessen kan ikke bare eliminere mikroskopiske ujevnheter og grader, men også avrunde skarpe korngrenser og mikrosprekker, noe som gjør overflateteksturen mer jevn og glatt. På denne måten optimaliseres overflatemorfologien på mikroskopisk nivå, noe som ikke bare forbedrer glattheten, men også forbedrer delenes utmattingsmotstand og korrosjonsmotstand.
Tips for poleringsprosessen i CNC Maskinering
Programmert mekanisk polering
Programmert mekanisk polering refererer til bruk av myke verktøy på CNC-maskiner og skriving av spesifikke programmer for polering. Ved å kontrollere trykket, banen og hastigheten til poleringsverktøyet gjennom CNC-banen presist, kan man oppnå jevn og repeterende polering av komplekse buede overflater.
Programmert mekanisk polering kan effektivt redusere problemet med hjørnekollaps forårsaket av manuell polering, forbedre konsistensen betydelig og redusere avhengigheten av erfarne teknikere. Det er et balansert valg mellom overflater av høy kvalitet og høyeffektiv produksjon.
Magnetisk slipebehandling
Magnetsliping bruker et magnetfelt for å kontrollere den magnetiske slipenålen for å børste overflaten av arbeidsstykket. Den er spesielt egnet for rengjøring av mikrograd og hvite lag som er produsert etter CNC-fresing eller elektrisk utladningsmaskinering.
Slipende flytpolering
Slipemiddelstrømmen tvinger det halvflytende slipemiddelet til å presse seg gjennom arbeidsstykkets indre hulrom og strømningskanalen, noe som kan polere alle kontaktflatene jevnt. Denne metoden kan effektivt håndtere tverrhull og komplekse strømningskanaler som er vanskelige å nå for hånd. Samtidig som den fjerner mikroskopiske ujevnheter, endrer den knapt arbeidsstykkets dimensjonsnøyaktighet.
Vibrasjons- og fatpolering
Arbeidsstykket, sammen med slipemidler og tilsetningsstoffer, plasseres i en vibrasjonstank eller trommel. Gjennom kontinuerlig og langsom valsing og friksjon oppnås jevn og mikrosliping av alle ytre overflater på delene. Denne metoden kan effektivt håndtere titusenvis av små deler og oppnå en jevn poleringseffekt. Det er imidlertid nødvendig å være oppmerksom på å kontrollere tid og slipeforhold for å forhindre nye riper forårsaket av gjensidige kollisjoner mellom delene.
Verktøydesign
Forbedre den elektrolytiske poleringseffekten ved å optimalisere verktøydesignet og strømfordelingen. For komplekse CNC-deler bør spesielle festeanordninger utformes for å sikre jevn strømtetthet, og hjelpeelektroder bør legges til dype hull, smale slisser og andre områder for å forhindre ujevn polering på grunn av "skjermingseffekten".
Ved å kontrollere de elektrolytiske parametrene nøyaktig kan overflaten raskt utjevnes uten å generere mekanisk stress, og en korrosjonsbestandig passiveringsfilm kan dannes.
Veiplanlegging
Til tross for den økende graden av automatisering, er den endelige finpoleringen av eksklusive produkter fortsatt ofte avhengig av erfaring.
Operatøren må planlegge en krysspoleringsbane i en viss vinkel i forhold til verktøybanens tekstur som etterlates av CNC-maskinen, basert på den, for effektivt å dekke over de opprinnelige sporene.
Samtidig er det nødvendig å mestre kontrollen av kraft og temperatur for hånd for å unngå at det oppstår «appelsinskall»-defekter eller overbrenning. Dette er et avgjørende skritt for å heve overflaten fra «god» til «utmerket», noe som er sterkt avhengig av arv av erfaring.
Sekvensiell anvendelse av hybridprosesser
Den mest effektive teknikken er ikke avhengig av én enkelt metode, men av en vitenskapelig kombinasjon. For eksempel brukes først programmert mekanisk polering for raskt å fjerne de fleste verktøymerkene, deretter brukes magnetisk sliping for å fjerne grader, og til slutt suppleres en kort periode med vibrasjonspolering eller elektrolytisk polering for å oppnå en jevn matt eller speillignende effekt. Denne kombinasjonen kan utnytte hverandres styrker fullt ut, maksimere den totale effektiviteten samtidig som kvaliteten sikres.
Slik vedlikeholder du overflaten på polerte deler
Grundig rengjøring
Etter polering må komponentene rengjøres grundig umiddelbart med et nøytralt vaskemiddel og avionisert vann eller et organisk løsemiddel med høy renhet for å fjerne alle spor av poleringsmiddel, slipepartikler og fettrester.
Komponenter bør tørkes raskt med en lofri klut eller trykkluft for å forhindre vannmerker eller sekundær forurensning, noe som er grunnleggende for å unngå påfølgende punktkorrosjon og flekker.
Påføring av beskyttende belegg
Å påføre et beskyttende belegg på rengjorte overflater er en av de mest effektive metodene, i henhold til brukskravene.
- Passiveringsbehandling: For metaller som rustfritt stål danner passiveringsløsninger en kromrik oksidfilm på overflaten, noe som forbedrer korrosjonsmotstanden betydelig.
- Påføring av rustforebyggende olje/middel: Før Ved korttidslagring eller transport isolerer et tynt, jevnt lag med rustforebyggende olje eller et middel mot fingeravtrykk overflaten effektivt fra luft og fuktighet.
- Avsetning av funksjonelle belegg: For komponenter med høy spesifikasjon kan metoder som fysisk dampavsetning (PVD) eller kjemisk dampavsetning (CVD) brukes til å påføre ultraharde, slitesterke filmer (f.eks. diamantlignende karbonbelegg) samtidig som overflatens utseende bevares.
Segregert lagring
Det er strengt forbudt å oppbevare polerte deler sammen med upolerte deler eller komponenter laget av forskjellige metallmaterialer. Hvert arbeidsstykke må isoleres individuelt med skillevegger, skum, bobleplast eller lofritt papir for å forhindre kontakt med harde gjenstander og gjensidig riping.
Bruk av dedikerte verktøy
Ved håndtering og montering av polerte komponenter må operatører bruke rene hvite bomullshansker eller nitrilhansker. Direkte kontakt med bare hender kan etterlate svettemerker og fingeravtrykk, noe som kan føre til lokal korrosjon. Spesialklemmer eller ikke-metalliske verktøy bør brukes for å unngå direkte metall-mot-metall-kontakt.
Regelmessig inspeksjon og vedlikehold
Etabler et regelmessig inspeksjonsprogram for raskt å identifisere og håndtere tidlig stadium av korrosjonspunkter, slitasje eller mindre riper. For komponenter med beskyttende belegg bør ny belegg eller repassivering utføres i henhold til deres livssyklus for å opprettholde langsiktig beskyttelse.
Anvendelser av poleringsprosessen i CNC-maskinering
Formproduksjonsindustrien
Formindustrien er det feltet der poleringsprosesser er mest brukt og har de høyeste kravene. Enten det er en plastsprøytestøpeform eller en støpeform, bestemmer glattheten i hulrommets overflate direkte produktets utseende, kvalitet og avformingsevne. Høygradig polering kan redusere støpemotstanden betydelig og forhindre defekter som riper og at produktet fester seg til formen. Det er en sentral del av prosessen med å sikre formens levetid og produksjonseffektiviteten.
Produksjon av medisinsk utstyr
Medisinsk utstyr har ekstremt strenge krav til overflatekvalitet. For eksempel må komponenter i kirurgiske roboter, ortopediske implantater og endoskopdeler gjennomgå perfekt poleringsbehandling. Dette er ikke bare for å redusere friksjonsmotstand, men også for å eliminere mikroskopiske defekter og bakterielle skjulesteder, sikre biokompatibilitet, motstand mot korrosjon av kroppsvæsker og legge til rette for streng rengjøring og desinfeksjon.
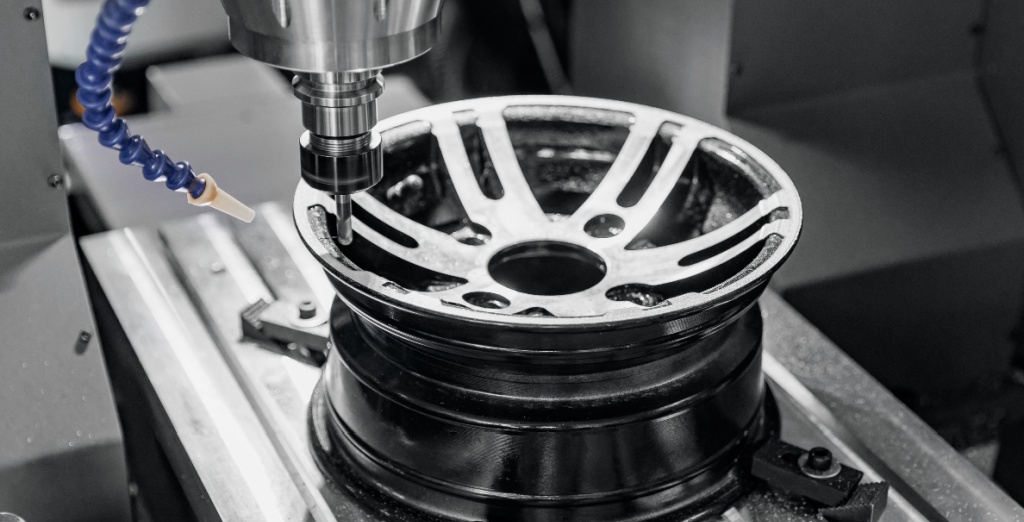
bilindustrien
Innen bil- og luftfartsbransjen kombinerer polering funksjonalitet og sikkerhet. Etter polering kan kjernekomponentene i motoren, drivstoffsystemdelene og det hydrauliske systemet redusere strømningsmotstanden betydelig, forbedre tetningsytelsen og eliminere spenningskonsentrasjonspunkter, og dermed forbedre effektivitet og pålitelighet. Enda viktigere er det at en overflate av høy kvalitet kan forlenge utmattingslevetiden til nøkkelkomponenter betydelig under høyt trykk og høye sykliske belastninger.
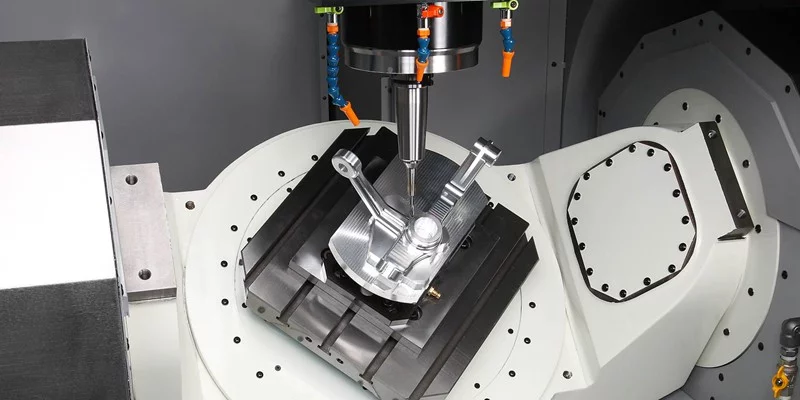
Halvleder og elektronikk
På mikroskopisk skala er polering grunnlaget for å oppnå kretsproduksjon. For chipsubstrater, ledningsrammer, RF-enheter og kontakter, osv., er en ultraglatt overflate en forutsetning for å sikre kretsintegritet, signaloverføringskvalitet og enhetspålitelighet. Enhver mikroskopisk ujevnhet kan forårsake kortslutning i kretsen eller signaldemping.
Emballasjemaskineriindustrien
Alle overflater på utstyr som kommer i direkte eller indirekte kontakt med mat må gjennomgå en poleringsbehandling av høy kvalitet. Den glatte og sømløse overflaten kan effektivt forhindre materialrester og bakterievekst, og oppfyller strenge forskrifter for mathygiene og -sikkerhet. Samtidig er det praktisk for grundig rengjøring, noe som sikrer mattryggheten.
NOBLE'Poleringsprosess i CNC-maskinering
NOBLE spesialiserer seg på avansert polering av overflater, og tilbyr et omfattende utvalg av teknikker, inkludert mekanisk polering, elektropolering og slipende flytmaskinering, for å møte ulike industrielle krav.
Vi følger nøye en flertrinnsprosess – fra grov avgrading og halvfinish til finpolering og sluttrengjøring – som sikrer fullstendig fjerning av ujevnheter og oppnåelse av en overlegen overflatefinish. Denne strenge tilnærmingen forbedrer komponentenes estetiske appell, korrosjonsbestandighet og generelle funksjonalitet betydelig.
Ved å utnytte vår ekspertise og toppmoderne utstyr leverer vi konsekvent høy kvalitet og pålitelige resultater som forlenger produktets levetid og ytelse. Dette gjør oss til den pålitelige partneren for dine mest krevende presisjonsproduksjonsbehov.
Spørsmål og svar
Hva er de viktigste poleringstypene som brukes for CNC-maskinerte deler?
De vanligste typene er mekanisk polering (ved bruk av slipeskiver eller -pasta for en blank overflate), elektropolering (en elektrokjemisk prosess ideell for rustfritt stål, som fjerner materiale jevnt for en avgradet, korrosjonsbestandig overflate) og slipende flytmaskinering (for polering av komplekse indre passasjer og geometrier). Valget avhenger av materiale, delgeometri og den nødvendige endelige overflatekvaliteten.
Kan polering påvirke dimensjonsnøyaktigheten til en CNC-maskinert del?
Ja, det kan det. Polering er en materialfjerningsprosess. Selv om mengden er minimal (ofte bare mikrometer), må den nøye tas i betraktning i design- og maskineringsfasen, spesielt for deler med små toleranser. En dyktig produsent vil planlegge dimensjonene før polering for å sikre at den endelige polerte delen oppfyller alle spesifiserte dimensjonale og geometriske toleranser.
Hvilke materialer er best egnet for elektropolering?
Elektropolering er mest effektivt for ledende metaller, med austenittisk rustfritt stål (som 304 og 316) som det vanligste og gir utmerkede resultater. Det brukes også med hell på aluminium, titan, kobberlegeringer og noen verktøystål. Det er ikke egnet for ikke-ledende materialer som plast eller kompositter.
Hva er forskjellen mellom en matt, sateng og speilblank finish?
Disse begrepene beskriver nivået av refleksjonsevne. En matt overflate har lav refleksjonsevne med en jevn, ikke-retningsbestemt tekstur. En sateng (eller børstet) overflate har en myk glans med en fin, retningsbestemt struktur. En speilblank overflate er den høyeste glansen, og gir en klar, uforvrengt refleksjon. Finishen oppnås ved å bruke stadig finere slipemidler under poleringsprosessen.
Er polering en manuell eller automatisert prosess?
Begge metodene brukes. Manuell polering er avhengig av dyktige teknikere for komplekse geometrier eller produksjon med lavt volum og høy blanding. Automatisert polering (ved bruk av robotarmer eller dedikerte maskiner) foretrekkes for produksjon av konsistente deler i høyt volum, noe som gir bedre repeterbarhet, lavere kostnad per del og redusert menneskelig variasjon. Mange verksteder bruker en hybrid tilnærming.






