
Hva er Shæl Methal Cutting?
Plateskjæringsteknologi er en vanlig teknikk for å separere og maskinere metallplater. Den kutter hovedsakelig hele platen i deler med ønsket form og størrelse ved hjelp av mekaniske, termiske eller spesielle metoder. Vanlige tradisjonelle metoder inkluderer skjæring og stansing, mens moderne prosesser i stor grad bruker høypresisjonsteknologier som laserskjæring, plasmaskjæring og vannstråleskjæring, som effektivt kan håndtere metaller i forskjellige tykkelser og materialer.
Kjernen i teknologien for platemetallskjæring ligger i å velge riktig metode basert på materialegenskaper og produksjonskrav. For eksempel er laserskjæring egnet for komplekse profiler og glatte snittflater, plasmaskjæring er egnet for tykkere plater, og vannstråleskjæring kan unngå termiske effekter. Den tjener direkte den første prosessen i platemetallproduksjon, og gir presise emner for påfølgende bøying, sveising og andre koblinger, og er mye brukt innen felt som mekanisk utstyr, bilproduksjon og luftfart.
S' historiehæl Methal Cutting
Historien om metallskjæring begynte med tradisjonelle manuelle og mekaniske metoder. Tidlige håndverkere brukte verktøy som saks og meisler for manuell skjæring. Etter den industrielle revolusjonen dukket det opp mekaniske skjæremaskiner og stansepresser, som oppnådde skjæring gjennom fysiske former og trykk. Dette forbedret effektiviteten betraktelig, men fleksibiliteten og presisjonen var begrenset.
Revolusjonen innen moderne skjæreteknologi startet på midten av 20-tallet. Fremveksten av oksygenskjæring og plasmaskjæreteknologier har løst problemet med å skjære tykke metallplater. Deretter har laserskjæreteknologi blitt vanlig på grunn av sin høye presisjon og fleksibilitet, mens vannstråleskjæring tilbyr en kaldskjæreløsning uten termiske effekter.
Hvordan gjør Shæl Methal Cutting Arbeid?
Tegningsanalyse
Ingeniører må nøye analysere deltegningene, forstå deres geometriske former, dimensjonstoleranser, tekniske krav og påfølgende maskineringsbehov nøyaktig. På dette grunnlaget planlegger de skjærebanen, velger den mest passende skjæreprosessen, bestemmer platenes layoutskjema for å maksimere materialutnyttelsesgraden og setter sammen et detaljert maskineringsprogram.
Materialforberedelse
I henhold til tegningskravene, velg riktig metallplate og kontroller om materiale, tykkelse og overflatetilstand oppfyller standardene. Plasser deretter platen nøyaktig på arbeidsbenken og fest den godt med beslag, magnetiske sugekopper eller vakuumadsorpsjonsbord og andre enheter.
Oppsett av utstyr
Før den formelle skjæringen må skjæreutstyret finjusteres. Dette inkluderer installasjon og kalibrering av riktig skjærehode, kontroll av om hjelpegasstrykket oppfyller standarden, og innstilling av optimale kjerneparametre som effekt, hastighet og frekvens i henhold til materialtype og tykkelse.
For laserskjæring må også fokusposisjonen kalibreres. For plasmaskjæring er det nødvendig å bestemme riktig strøm og høyden på skjæredysen.
Skjæreutførelse
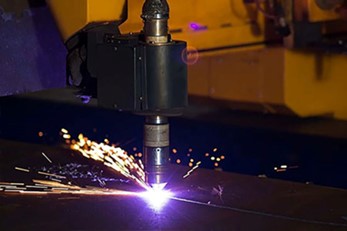
Etter at materialene og utstyret er klart, start utstyret og utfør det forhåndsinnstilte maskineringsprogrammet. Under denne prosessen må operatøren nøye overvåke skjærestatusen, observere formen på gnistene og om slaggutkastningen er normal, og lytte etter eventuelle unormale lyder under drift av utstyret.
Moderne automatisert utstyr er vanligvis utstyrt med sanntidsovervåkingssystemer som automatisk kan oppdage om perforeringen er vellykket, om det er risiko for kollisjon, og finjustere skjæreparametrene i henhold til situasjonen.
Post-prosessering
Etter at skjæringen er fullført, flyttes arbeidsstykket til det påfølgende maskineringsområdet. Først må grader, slagg og andre stoffer på arbeidsstykket fjernes. Om nødvendig bør sliping utføres for å gjøre kantene glatte og flate. Deretter kontrolleres arbeidsstykkets nøkkeldimensjoner, konturnøyaktighet og overflatekvalitet nøye ved hjelp av verktøy som skyvelærer, projektorer eller trekoordinatmålemaskiner for å sikre at de fullt ut overholder kravene i tegningen.
Bare kvalifiserte deler som består inspeksjonen kan gå videre til neste produksjonsprosess, som bøying og sveising, som er et viktig kontrollpunkt for å sikre kvaliteten på sluttproduktet.
Metallmaterialer brukt i Shæl Methal Cutting
Rustfritt stål
Rustfritt stål er et av de mest populære materialene for skjæring av metallplater på grunn av sin utmerkede korrosjonsbestandighet, holdbarhet og attraktive overflatefinish.
Bruksområder:
Brukes i medisinsk utstyr, kjøkkenapparater, billister og arkitektoniske paneler.
Lett stål
Karbonstål er kjent for sin styrke, hardhet og kostnadseffektivitet. Det er lett å bearbeide og egnet for konstruksjonsdeler.
Bruksområder:
Mye brukt i maskiner, bilrammer, konstruksjon og industrielt utstyr.
Aluminum
Aluminium er lett, korrosjonsbestandig og har utmerket termisk og elektrisk ledningsevne. Det er imidlertid reflekterende og krever spesifikke laserbølgelengder for presis skjæring.
Bruksområder:
Brukes i luftfartskomponenter, elektroniske hus, bilpaneler og forbrukerelektronikk.
Kobber
Kobber gir overlegen elektrisk og termisk ledningsevne, noe som gjør det essensielt for elektriske komponenter. Det er reflekterende og kan være utfordrende å laserskjære.
Bruksområder:
Brukes i elektriske kontakter, samleskinner, varmevekslere og dekorative paneler.
Messing
Messing er en legering av kobber og sink, som gir god maskinbearbeidbarhet, korrosjonsbestandighet og et attraktivt gyllent utseende.
Bruksområder:
Ideell for dekorative deler, navneskilt, instrumenter og arkitektonisk maskinvare.
Galvanisert stål
Galvanisert stål har et sinkbelegg som beskytter mot rust og korrosjon. Det kombinerer holdbarhet med en relativt lav kostnad.
Bruksområder:
Vanlig i HVAC-kanaler, bildeler og husholdningsapparater.
Titanium
Titan har et eksepsjonelt styrke-til-vekt-forhold, høy korrosjonsbestandighet og utmerket biokompatibilitet. Det er dyrere, men ideelt for kritiske applikasjoner.
Bruksområder:
Brukes i luftfart, medisinske implantater og høyytelsesmaskineri.
| Materiale | Hovedskjæremetoder | Viktige fordeler |
| Rustfritt stål | Laser, vannstråle | Korrosjonsbestandighet, styrke |
| Karbonstål | Laser, plasma | Sterk, rimelig |
| Aluminum | Laser, vannstråle | Lett, ledende |
| Kobber | Vannstråle, fiberlaser | Ledende, slitesterk |
| Messing | Laser, vannstråle | Estetisk, maskinbearbeidbar |
| Galvanisert stål | Laser, plasma | Rustbeskyttelse, lav kostnad |
| Titanium | Vannstråle, laser | Høy styrke, biokompatibel |
Typer av platemetallskjæringsprosesser
Laserskjæring av metallplater
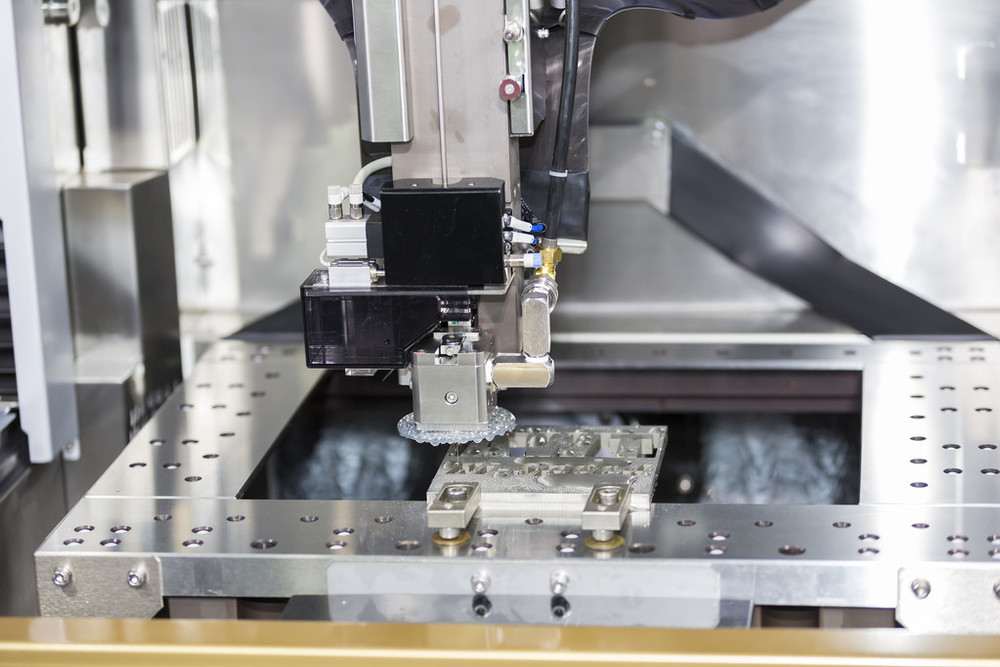
Laserskjæring bruker en fokusert laserstråle med høy energitetthet som varmekilde for å oppnå skjæring ved å smelte, fordampe eller antenne materialet. Dette er en kontaktløs maskineringsmetode med høy presisjon og fleksibilitet, som er spesielt egnet for maskinering av komplekse konturer og fine deler. Skjærehastigheten er høy, den varmepåvirkede sonen er liten, og tverrsnittskvaliteten er vanligvis veldig jevn.
I henhold til lasertypen kan den hovedsakelig deles inn i fiberlaserskjæring og CO2-laserskjæring. Laserskjæring brukes på nesten alle metallplater, og utmerker seg spesielt innen mellomstore og tynne plater.
Metallplater Plasmaskjæring
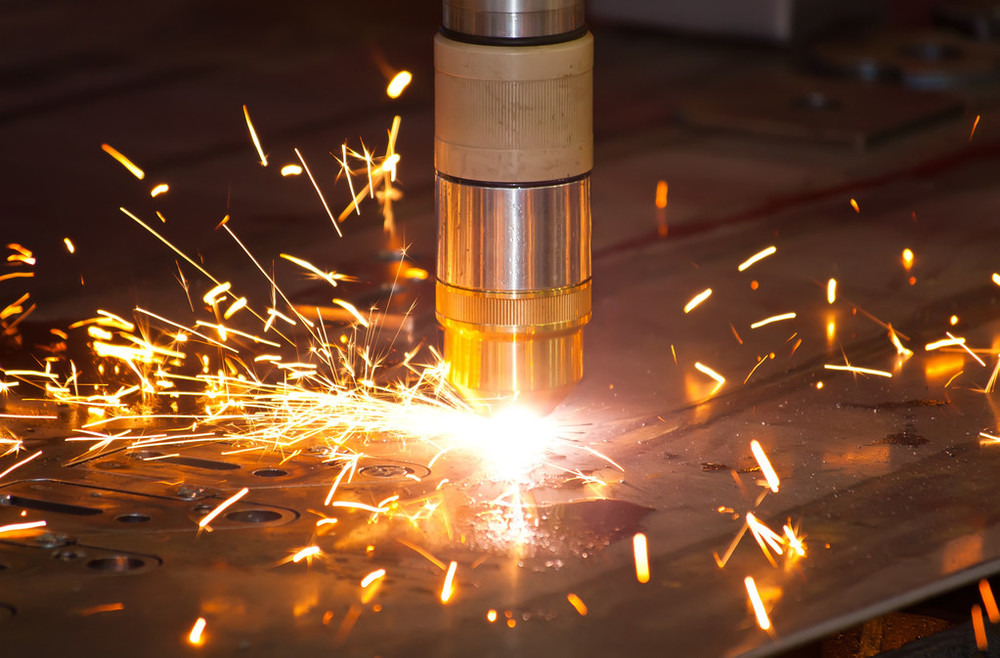
Plasmaskjæring smelter materialet gjennom en komprimert plasmabue og bruker en høyhastighets gasstrøm for å blåse bort det smeltede metallet, slik at det dannes et kutt. Hovedfordelen med plasmaskjæring ligger i dens evne til effektivt å kutte mellomstore og tykke plater samt svært ledende metaller, med en ekstremt rask skjærehastighet. Skjærenøyaktigheten og tverrsnittsglattheten er imidlertid vanligvis ikke like god som laserskjæring, og den varmepåvirkede sonen er også større.
Plasmaskjæringsteknologi er mye brukt i tungt maskineri, skipsbygging, stålkonstruksjoner og andre felt, og det er en økonomisk og effektiv løsning for maskinering av tykke plater.
Metallplater Waterjet Cutting
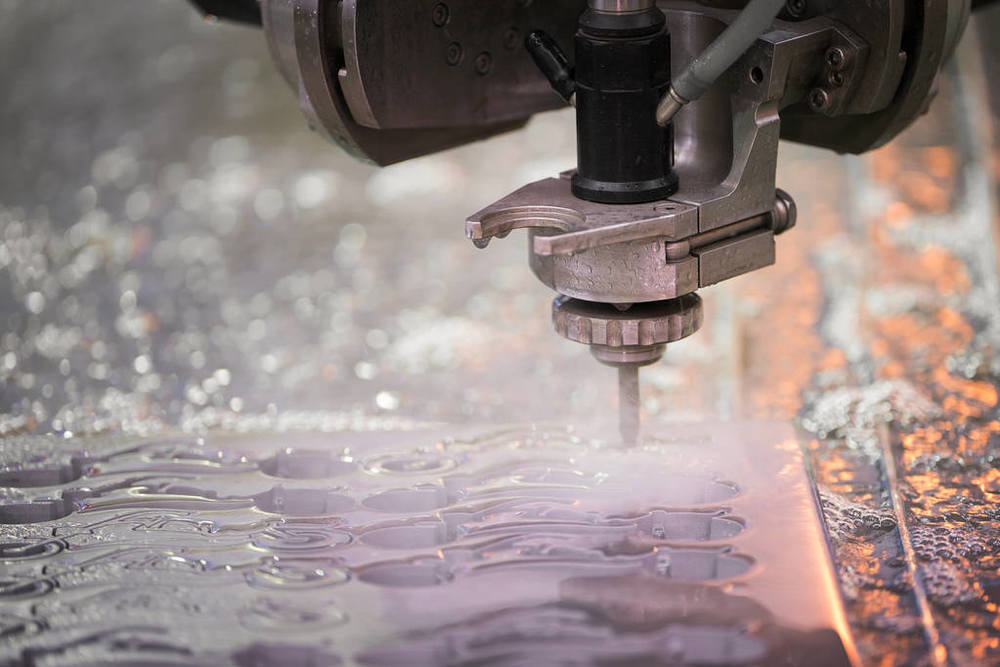
Vannstråleskjæring er en kaldskjæreprosess. Den bruker vannstrøm med ultrahøyt trykk eller vannstrøm blandet med slipemidler for å erodere materialer for å oppnå skjæring. Den største fordelen er at det ikke genereres varme under skjæreprosessen, så det er ingen varmepåvirket sone, termisk deformasjon eller metallografisk endring av materialet i det hele tatt.
Vannstråleskjæring kan skjære i alle materialer, fra metall og stein til glass og komposittmaterialer, og utgangspunktet er vilkårlig, med ekstremt høy fleksibilitet. Ulempene er at skjærehastigheten er relativt lav og driftskostnadene for utstyret er høye. Det brukes ofte til maskinering av varmefølsomme eller komposittmaterialer med forskjellige teksturer.
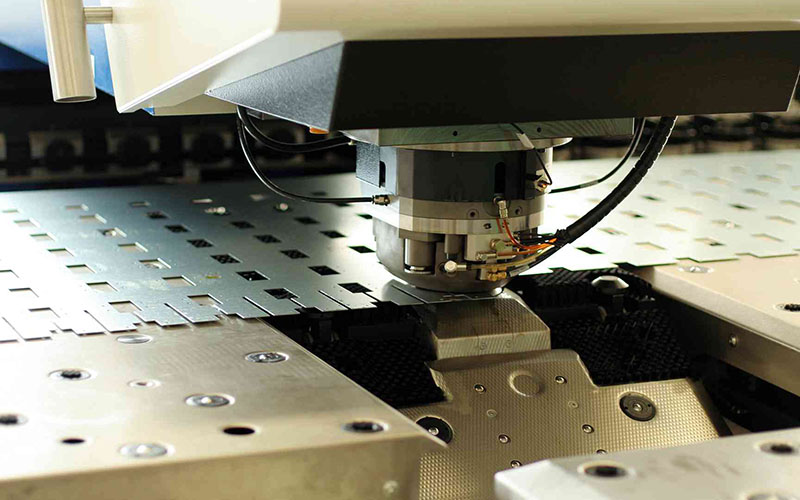
Metallplater Bokse
Stansing er en tradisjonell mekanisk maskineringsmetode som bruker en dyse montert på en presse for å skjære, stanse eller blankplatemetall med sterkt mekanisk trykk. Den er egnet for produksjon av store mengder deler med relativt standardiserte former. Maskineringshastigheten er ekstremt rask, og den kan formes i en enkelt stempling. Kostnaden for former er relativt høy, men maskineringskostnaden per stykk er svært lav.
For deler som krever et stort antall standardhull eller enkle former, som chassisskap og elektriske komponenter, er stempling fortsatt det mest effektive og økonomiske valget.
Fordeler av Shæl Methal Cutting
Høy presisjon
Moderne teknikker for skjæring av metallplater, spesielt laserskjæring, kan oppnå ekstremt høy dimensjonsnøyaktighet, med toleranser som enkelt kontrolleres innenfor ±0.1 millimeter eller enda mindre. Dette betyr at de bearbeidede delene har presise dimensjoner og god utskiftbarhet.
Utmerket repeterbarhet
På grunn av bruk av digital programmeringskontroll kan de samme delene produseres like mange ganger når programmet er satt opp. Dette sikrer stabilitet og konsistens i kvaliteten i storskalaproduksjon og legger et solid grunnlag for påfølgende automatisert montering.
Overlegen fleksibilitet
Plateskjæring, spesielt berøringsfrie maskineringsmetoder som laser og vannstråle, gir enestående fleksibilitet. Det er ikke nødvendig å lage dyre fysiske former. Bare ved å modifisere datategninger og programmer er det mulig å raskt bytte og bearbeide deler i forskjellige former og størrelser, noe som er svært egnet for småskalaproduksjon, flervariantproduksjon og rask prototyping.
I tillegg kan disse prosessene håndtere et bredt spekter av metallmaterialer, fra karbonstål, rustfritt stål, aluminium, kobber til titanlegeringer og til og med ikke-metalliske materialer. Vannstråleskjæring kan håndtere nesten alle materialer og oppfyller materialkravene i alle bransjer.
Høy effektivitet
Sammenlignet med tradisjonell manuell eller mekanisk maskinering er automatisert skjæring ekstremt rask, spesielt ved laserskjæring av tynne plater; det kan forkorte produksjonssyklusen betydelig.
Materialutnyttelse
Plateskjæring kan utføres gjennom et datamaskinoptimalisert intelligent layoutsystem for å arrangere deler på den mest kompakte og rimelige måten på platen, minimere svinn i hjørnene og forbedre utnyttelsesgraden av platen betydelig. Dette reduserer råvarekostnadene direkte, og effekten av slike besparelser er spesielt forbløffende i storskala produksjon.
Høyt Kvalitetskutt
Mange avanserte skjæreteknikker kan direkte oppnå svært glatte og vertikale skjæreflater. Tverrsnittsglattheten ved laserskjæring er svært høy, mens vannstråleskjæring kan opprettholde materialets opprinnelige egenskaper.
Etter kutting krever deler ofte ikke, eller bare svært få, sekundære slipe- og etterbehandlingsprosesser, og kan gå direkte inn i bøyings-, sveise- eller monteringsfasen. Dette sparer ikke bare tid og arbeidskostnader, men unngår også dimensjonsavvik eller overflateskader som kan være forårsaket av sekundær maskinering, noe som oppnår høyere total produksjonseffektivitet og kvalitet.
Utfordringer i Shæl Methal Cutting
Materielle utfordringer
Ulike materialer krever spesifikke skjæremetoder på grunn av deres unike egenskaper. For eksempel absorberer reflekterende metaller som aluminium og kobber svært lite laserenergi. Dette gjør dem vanskelige å skjære i. De kan også reflektere lys og skade laserutstyret. På den annen side reduserer harde materialer som spesiallegert stål og titanlegeringer skjærehastigheten. De sliter også ned blader og forbruksvarer raskere.
Overflateforholdene er også viktige. Belegg, rust eller oljeflekker kan forstyrre skjæringen. Dette fører ofte til ujevne kanter eller slaggrester. Å sette riktige skjæreparametere for hvert materiale er fortsatt en viktig utfordring.
Problemer med termisk forvrengning
Termiske skjæreprosesser, som laser- og plasmaskjæring, tilfører uunngåelig en stor mengde varme til materialet. Hvis parametrene ikke kontrolleres riktig, vil varmen akkumuleres for mye og spre seg til materialet utenfor skjæreområdet, noe som forårsaker lokal spenning og termisk deformasjon, noe som resulterer i dimensjonsavvik og formforvrengning av delene. Dette er spesielt fremtredende ved tynnplatemaskinering.
For å kontrollere den varmepåvirkede sonen og minimere deformasjon, er det nødvendig å balansere parametere som effekt, hastighet og lufttrykk nøyaktig, og bruke en rimelig skjærebanedesign for å spre varme. Dette stiller høye krav til operatørens erfaring og utstyrets stabilitet.
Tykkelse vs. presisjon
Alle skjæremetoder har en begrensning. Skjæring av tykke materialer betyr lavere presisjon. For eksempel er laserskjæring svært presis på tynne ark. Men med tykkere plater blir kuttet bredere og grovere. Plasmaskjæring fungerer bra på tykke plater, men skjærekvaliteten er dårlig.
Å senke farten forbedrer kvaliteten, men svekker effektiviteten. Å øke hastigheten kan føre til et ufullstendig snitt eller skape slagg. Å finne riktig metode for hver tykkelse og balansere hastighet, presisjon og kvalitet er den største utfordringen.
Kostnadseffektivitetsbalanse
Kostnadsstrukturen for metallskjæring er kompleks og dekker utstyr, energi, gasser, utskifting av deler og arbeidskraft. Laserskjæring tilbyr for eksempel høy presisjon, men innebærer høye investerings-, vedlikeholds- og kontinuerlige gasskostnader.
Derfor avhenger lønnsomheten av nitid optimalisering. Dette inkluderer forbedring av materialbruk gjennom bedre nesting, forlenget levetid for deler med optimale parametere og økt utstyrseffektivitet via smart produksjonsplanlegging. Slike tiltak er avgjørende for å forbedre den totale lønnsomheten.
Kostnadsfaktorer i metallskjæring – hva påvirker prisen?
Materiell kostnad
Kostnaden for anskaffelse av råvarer danner grunnlaget for den totale kostnaden. Prisene på metallplater av forskjellige materialer og spesifikasjoner varierer mye. Enda viktigere er det materialutnyttelsesgraden, det vil si hvordan man arrangerer delene på en enkelt plate.
Å optimalisere layouten, kutte ut så mange nyttige deler som mulig, og redusere svinn i kanter og hjørner kan direkte redusere materialkostnadene som er allokert til hver del. Dette er den mest effektive måten å kontrollere kostnadene på.
Prosessvalg
Driftskostnadssammensetningen for ulike skjæreprosesser varierer mye. Laserskjæring er avhengig av sårbare deler som elektrisitet, hjelpegass og linser. Plasmaskjæring bruker elektroder og dyser; vannstråleskjæring sliter ut høytrykkstetninger og skjærehoder.
Valg av prosess påvirker direkte energiforbruk, gassforbruk og hyppigheten av utskifting av sårbare deler.
Arbeids- og driftseffektivitet
Maskineringstiden er direkte relatert til arbeidskraft og maskinkostnader. Lengden avhenger av graden av optimalisering av skjærebanen, innførings- og skjærehastigheten, samt utstyrets tomgangsdriftstid. Operatørenes ferdighetsnivå er også av avgjørende betydning.
Erfarne operatører kan programmere, klemme materialer og håndtere uventede feil raskere, og dermed forbedre utstyrets totale effektivitet, redusere nedetid og indirekte senke lønnskostnadene per produkteenhet.

Post-prosessering
Kostnadene som påløper etter at skjæringen er fullført, bør heller ikke ignoreres. Hvis skjærekvaliteten er høy, tverrsnittet er glatt og det ikke henger slagg, kan arbeidskraften og tiden til sekundær maskinering, som sliping og etterbehandling, spares eller reduseres.
Toleranser og nøyaktighetsstandarder for skjæring av metallplater
For å sikre manøvrerbarhet og presisjon for produserte prototyper og deler, er våre standarder for tilpasset metallskjæring som følger:
| Dimensjonsdetalj | Toleranse |
| Kant til kant, enkelt overflate | +/- 0.010" |
| Kant til hull, enkelt overflate | +/- 0.010" |
| Hull til hull, enkelt overflate | +/- 0.010" |
| Hulldiameter, enkelt overflate | +/- 0.010" |
| Kant til funksjon, flere overflater | +/- 0.030" |
| Overformert del, flere overflater | +/- 0.030" |
| Bøy vinkel | +/- 1 grad |
Tips for Shæl Methal Cutting
Bruk PPE
Når man utfører skjæring av metallplater, er det viktig å bruke et komplett sett med verneutstyr gjennom hele prosessen og på en standardisert måte.
Høykvalitets vernebriller eller ansiktsskjerm kan effektivt blokkere metallrester og gnister som flyr i høy hastighet. Robuste og slitesterke arbeidshansker kan beskytte hendene mot kutt forårsaket av skarpe kanter på platen og brannskader fra høye temperaturer under maskinering.
Ettersom mange skjæreenheter genererer ekstremt høye støynivåer under drift, er det avgjørende å bruke profesjonelt hørselsvern for å forhindre permanent hørselsskade.
Sørg for ventilasjon
Skjæreprosessen, spesielt laserskjæring, plasmaskjæring eller flammeskjæring, genererer store mengder giftige metalldamper, skadelige gasser og svevende partikler. Derfor må operasjoner utføres i verksteder utstyrt med kraftige avtrekks- og støvfjerningssystemer for å sikre luftsirkulasjon og raskt fjerne skadelig røyk utendørs.
Vedlikehold av verktøy
Enten det er manuelle verktøy eller forbruksvarer i automatisert utstyr, er det å opprettholde skarpheten på skjærekantene hjørnesteinen for å sikre effektivitet og sikkerhet.
Sløve skjæreverktøy vil øke skjæremotstanden betydelig, ikke bare ved å kreve større kraft og forårsake utmattelse, men også ved å gjøre dem mer utsatt for glidning, tilbakeslag og andre ukontrollerte situasjoner, noe som lett kan føre til alvorlige ulykker. I tillegg vil slitte skjæreverktøy gi dårlige skjæreflater, noe som øker vanskeligheten med påfølgende maskinering.
Sikre materialer
Før skjæringen begynner, må verktøy som benktang, C-formet tang, spesialfester eller magnetiske chucker brukes til å feste metallplaten stabilt på arbeidsplattformen. Dette trinnet kan fullstendig forhindre at platen forskyver seg, vibrerer eller vipper når den utsettes for skjærekraft, og dermed sikre nøyaktigheten av skjæredimensjonene.
Enda viktigere er det at stabil fastspenning effektivt kan forhindre farer som avvik i verktøybanen og at arbeidsstykket kastes ut forårsaket av plutselig bevegelse av platen, noe som fundamentalt eliminerer mange potensielle mekaniske skaderisikoer.
Bruk utstyret riktig
Det må utvises stor årvåkenhet overfor alt elektroverktøy og CNC-utstyr. Før du starter en enhet, må du kontrollere at strømledningen, bryteren og beskyttelsesdekselet er intakte. Under drift må man være svært konsentrert og følge driftsprosedyrene strengt.
Hendene skal holdes unna bevegelige deler og skjærehodet. Før du fullfører oppdraget eller foretar justeringer eller rengjøring, må du sørge for at utstyret er helt slått av og ikke er i gang.
Hvorfor velge NOBLEs tjeneste for skjæring av metallplater?
Med mange års rik erfaring innen plateskæreing, tilbyr NOBLE kundene uovertruffen høypresisjonsdeler til plateskæreing. Få et tilbud på minutter og deler på dager.
NOBLEs tjenester for plateskæreing kan skjære nesten alle materialer ved hjelp av laser- og vannstrålefunksjoner. NOBLE tilbyr en komplett løsning for ethvert prosjekt, med umiddelbare tilbud, en rekke materialer og en rekke alternativer for plateskæreprosess.
NOBLE er din pålitelige komplette løsning for skreddersydd produksjon, fra prototypedesign til produksjon, med enorme produksjonsressurser, passende teknologi, strømlinjeformet prosess, ekspertveiledning og en perfekt kvalitetsinspikkprosess for å gjøre ideene dine til virkelighet.
Spørsmål og svar
Hva er den mest presise metoden for skjæring av metallplater?
Laserskjæring, spesielt fiberlaserskjæring, er allment ansett som den mest presise metoden for metallplater. Den kan oppnå toleranser så små som ±0.1 mm og produserer ekstremt rene, gradfrie kanter med en minimal varmepåvirket sone. Dette gjør den ideell for komplekse konturer og intrikate design der høy nøyaktighet er avgjørende.
Hvor tykk metallplate kan en laserskjærer skjære?
Maksimal tykkelse avhenger av laserens effekt og materialtypen. En typisk industriell fiberlaser med høy effekt kan skjære gjennom bløtt stål opptil omtrent 25 mm, rustfritt stål opptil 20 mm og aluminium opptil 12 mm. For optimal hastighet og skjærekvalitet på tynnere materialer (under 15–20 mm) er lasere imidlertid betydelig mer effektive enn plasma- eller flammeskjæring.
Er laserskjæring dyrere enn plasmaskjæring?
Det avhenger av bruksområdet. Laserskjæring har en høyere initial utstyrskostnad og kan være dyrere i drift per time på grunn av gass og vedlikehold. For tynne til middels tykke materialer kan imidlertid den overlegne hastigheten, presisjonen og reduserte behovet for sekundær etterbehandling gjøre det mer kostnadseffektivt totalt sett. Plasma er generelt et bedre budsjettalternativ for å skjære tykt konstruksjonsstål der ekstrem presisjon ikke er det primære problemet.
Kan du skjære aluminium med vannstråle?
Absolutt. Vannstråleskjæring er et utmerket valg for skjæring av aluminium. Som en kaldskjæreprosess introduserer den ingen varme, noe som betyr at det ikke er noen varmepåvirket sone som kan endre materialets egenskaper eller forårsake vridning, spesielt i varmefølsomme aluminiumslegeringer. Den kan skjære rent gjennom alle tykkelser av aluminium som er kommersielt tilgjengelig.
Hva er den maksimale tykkelsen en laserskjærer kan håndtere?
Maksimal tykkelse avhenger av laserens effekt og materialet. En industriell fiberlaser med høy effekt kan vanligvis kutte:
- Bløt stål: Opptil 25–30 mm
- Rustfritt stål: Opptil 20–25 mm
- Aluminium: Opptil 12–15 mm
For tykkelser utover disse er plasma- eller vannstråleskjæring ofte mer effektivt.







