

Les composants de votre robot d'assistance (articulations, boîtier et châssis) doivent répondre à des normes strictes. Mais quelle méthode de fabrication et quels matériaux offrent le meilleur compromis ? Choisir les méthodes et les matériaux pour les composants d'un robot d'assistance est une décision importante. Sécurité, précision et coût sont des critères essentiels. Cet article compare l'usinage CNC, le moulage par injection, la tôlerie, la fabrication additive par fusion laser directe (DMLS) et l'impression 3D. Vous découvrirez également les performances de l'acier inoxydable 17-4 PH et du Ti-6Al-4V. Nous partagerons des conseils de conception pour la fabrication et un guide comparatif des composants sur mesure et des composants standard pour robots d'assistance. Ainsi, votre robot passera du prototype à la production en série en toute sérénité.
Exigences relatives aux composants clés du robot de soins
Normes de sécurité et de conformité
Réglementation relative aux dispositifs médicaux et biocompatibilité
Les composants des robots d'assistance sont soumis à des règles strictes. La FDA classe de nombreux systèmes robotiques comme dispositifs de classe II ou III. Une autorisation 510(k) ou PMA est donc requise pour leur commercialisation. L'Europe applique des règles similaires via le règlement MDR, et la norme ISO 13485 définit les standards de qualité. La norme IEC 60601 couvre la sécurité électrique, et la norme ISO 14971 contribue à la gestion des risques tout au long du cycle de vie du produit. La norme ISO 62304 encadre les logiciels. Ces normes guident chaque choix de conception.
La biocompatibilité est également essentielle. Toute pièce en contact avec un patient ne doit provoquer aucune réaction indésirable. Le choix du matériau est déterminant. L'acier inoxydable 17-4 PH et le Ti-6Al-4V réussissent tous deux les tests de biocompatibilité. De plus, ils supportent des stérilisations répétées sans s'altérer.
Nettoyabilité et résistance chimique
Les hôpitaux nettoient constamment leur matériel. Votre robot doit pouvoir manipuler des produits chimiques puissants sans se fissurer ni rouiller. Des surfaces lisses sont donc essentielles. Il en va de même pour des matériaux comme le fluoroprène XP, qui résiste aux solvants, aux lubrifiants et aux produits de nettoyage. L'EPDM conserve sa flexibilité même par basses températures et résiste bien au vieillissement. Les joints fabriqués à partir de ces matériaux assurent l'étanchéité et le maintien de l'indice de protection IP65 en conditions réelles d'utilisation.
Précision et tolérances
Exigences de tolérance pour les articulations mobiles
La précision des articulations détermine la précision du robot. Les tolérances typiques des articulations sont de ± 0.01 mm, soit un niveau IT5 ou IT6. L'état de surface doit être inférieur à Ra 0.8 micromètre. L'usinage cinq axes garantit une précision de ± 0.005 à 0.01 mm. Les alésages des paliers utilisent des ajustements H6 ou H7. Ces tolérances serrées assurent un mouvement fluide et répétable.
Impact sur le coût de fonctionnement et d'assemblage
Les erreurs d'empilement nuisent aux performances. Lorsque chaque pièce présente un jeu de ± 0.05 mm, le jeu radial total peut atteindre 0.2 mm, ce qui réduit la répétabilité des joints. Le GD&T (tolérancement géométrique et dimensionnel) garantit la concentricité, la position exacte et le parallélisme. Un empilement correct reste inférieur à 0.05 mm. Cette méthode permet d'optimiser les coûts d'assemblage. Elle évite un serrage excessif de chaque pièce tout en assurant la précision requise par le robot.
Durabilité et longévité des matériaux
Résistance à l'usure dans les applications à cycles élevés
L'utilisation intensive use rapidement les pièces. Les élastomères de silicone se détériorent après 10 000 à 50 000 cycles d'impact. Le TPU offre de meilleures performances grâce à sa résistance à la traction supérieure à 40 MPa et à sa résistance à l'abrasion accrue. Le TPU OMRON, renforcé par une maille de fibres, supporte des forces supérieures à 100 N et sa durée de vie est jusqu'à 40 % supérieure. La norme ISO/TS 15066 exige une performance constante sur au moins 100 000 cycles d'impact. Privilégiez les matériaux à haute résistance à la déchirure et à la fatigue.
Résistance environnementale (humidité, température, UV)
Les robots d'assistance fonctionnent dans des conditions variées. L'humidité provoque le gonflement et la dégradation de certains matériaux. Les rayons UV en détériorent d'autres. Les revêtements protecteurs et l'encapsulation sont utiles, tout comme les matériaux auto-réparateurs qui réparent d'eux-mêmes les petits dommages.
Procédés de fabrication des composants des robots d'assistance
La façon dont vous fabriquez les pièces de votre robot influe sur le coût, la précision et la rapidité de mise sur le marché. Chaque procédé de fabrication présente des avantages pour des applications spécifiques. Examinons les principales méthodes et leurs domaines d'application.
Usinage CNC pour pièces métalliques de précision
L'usinage CNC demeure le choix privilégié pour les pièces nécessitant des dimensions précises et des matériaux robustes. Il est particulièrement adapté aux structures, assemblages et supports soumis à des charges répétées sans déformation.
Applications : Structures, assemblages et supports
Le châssis de votre robot supporte son poids. Les articulations contrôlent ses mouvements. Les supports maintiennent les capteurs et les actionneurs en place. Ces pièces nécessitent rigidité et stabilité. L'usinage CNC offre ces qualités. Il permet d'usiner l'acier inoxydable 17-4 PH ou le Ti-6Al-4V avec une grande précision. Les machines cinq axes créent des géométries complexes en une seule opération, éliminant ainsi les erreurs liées aux multiples serrages. Ce procédé permet de réaliser des trous taraudés, des emplacements de goujons et des logements de roulements, des performances impossibles à atteindre avec d'autres méthodes.
Tolérances et états de surface réalisables
Voici un aperçu des résultats obtenus grâce à l'usinage CNC pour les pièces robotiques :
| Opération d'usinage / Fonctionnalité | Tolérance réalisable / État de surface |
| Fraisage général | ± 0.01 mm |
| Tournage de précision et usinage cinq axes | ± 0.005 mm ou plus serré |
| Sièges de palier et faces d'étanchéité | Rugosité de surface Ra 0.4–0.8 |
| Caractéristiques critiques du robot (avec échelles linéaires et palpage intégré) | ±0.002–0.005 mm |
| Boîtiers de servomoteur et d'encodeur (concentricité) | ≤0.01 mm TIR |
| Rondeur à paroi mince à entraînement harmonique flexspline | ≤0.005 mm |
| Réducteur de jeu | ≤1 minute d'arc |
| Appel de cylindricité GD&T | ⌭0.004 mm |
| Appel de concentricité GD&T | ◎0.005 mm |
| Mouvement répétable — robots chirurgicaux | ≤0.01 mm |
| dimensions critiques de la production en volume | Cpk ≥ 1.33 avec un échantillonnage conforme à l'AQL 1.0 |
La rugosité de surface standard pour les surfaces planes est de 63 micro-pouces. Pour les surfaces courbes, elle est de 125 micro-pouces ou moins. Un léger microbillage améliore l'aspect esthétique. Les contrôles GD&T courants, tels que la position, la planéité et la perpendicularité, sont appliqués. La précision de l'usinage CNC garantit l'exactitude requise par les systèmes robotisés.
Pour la production en série, NOBLE (un fabricant leader en Chine) associe l'usinage CNC de composants de haute précision à d'autres procédés de fabrication afin de maîtriser les coûts. Son expertise en production permet à ses clients de passer rapidement du prototype à la production de masse. Cette approche intégrée est essentielle à la fabrication moderne pour la robotique.
Procédés de fabrication des pièces de robots de manipulation de liquides
Les pièces des robots de manipulation de liquides nécessitent une attention particulière. Ces composants sont en contact avec les fluides, doivent assurer une étanchéité parfaite et résister à la corrosion. Deux procédés de fabrication clés répondent à ces exigences : la découpe laser avec soudage et le surmoulage pour les joints. Le choix des procédés de fabrication appropriés pour les pièces des robots de manipulation de liquides influe directement sur les performances de l’assemblage final en conditions réelles d’utilisation.
Découpe et soudage laser pour les circuits de fluides
Les circuits de fluides doivent être lisses et étanches. La découpe et le pliage laser permettent de créer des rainures précises dans la tôle. Le laser garantit des bords nets, sans bavures. Le soudage assemble les sections sans ajout de matière susceptible de retenir des résidus. L'acier inoxydable résiste à la corrosion causée par les réactifs et les solutions de nettoyage. L'ensemble reste facile à nettoyer et chimiquement sûr. Ceci est essentiel pour les systèmes de manipulation de liquides utilisés pour les tests de diagnostic ou la préparation de médicaments. Ces machines de manipulation de liquides exigent une fiabilité élevée sur des milliers de cycles.
Surmoulage et moulage par insertion pour joints et connecteurs
Les joints et connecteurs utilisent souvent deux matériaux. Le surmoulage consiste à coller un élastomère souple sur un substrat rigide. La couche souple assure l'étanchéité, tandis que la partie rigide fournit la structure et les points de fixation. Le moulage par insertion consiste à placer un insert métallique ou plastique préformé dans le moule, puis à injecter du matériau autour. On obtient ainsi des inserts filetés, des contacts électriques ou des boîtiers de capteurs avec étanchéité intégrée. Ces procédés de fabrication réduisent les étapes d'assemblage et améliorent la fiabilité des pièces de robots de manipulation de liquides, qui restent exemptes de contamination sur de nombreux cycles. Pour la manipulation automatisée de liquides, l'intégrité des joints est essentielle. Elle garantit la précision et prévient la contamination croisée dans les flux de production à haut débit.
Procédés de fabrication clés pour la robotique : injection, tôlerie et fabrication additive
Au-delà des procédés CNC et de manipulation de liquides, trois autres méthodes complètent la fabrication pour la robotique.
Moulage par injection pour composants plastiques en grande série
Le moulage par injection excelle lorsqu'il s'agit de produire des milliers de pièces plastiques identiques. Boîtiers, couvercles et supports s'y prêtent parfaitement. Si le coût initial de l'outillage est élevé, le coût unitaire diminue rapidement avec la production en série. L'intégration directe de systèmes d'encliquetage, de charnières intégrées et de bossages de fixation dans le moule permet un gain de temps considérable lors de l'assemblage. Les plastiques techniques tels que l'ABS, le polycarbonate et le nylon offrent une excellente résistance aux chocs et une finition esthétique de qualité. Des variantes de qualité médicale assurent la biocompatibilité lorsque nécessaire. Ce procédé répond aux besoins de production en grande série de pièces pour l'automatisation robotique.
Fabrication de tôlerie pour châssis et structures de support
La tôle constitue l'ossature de nombreux systèmes robotiques. La découpe laser, le pliage et le soudage transforment le métal plat en châssis rigides. Ce procédé est rapide et économique pour les petites et moyennes séries. Les zones de fortes contraintes sont renforcées par des goussets ou des nervures profilées. Les panneaux plats facilitent le montage des composants électroniques, du câblage et des capteurs. Les services de tôlerie de NOBLE comprennent la découpe et le pliage laser, puis le soudage et la finition. On obtient ainsi un châssis robuste et léger pour votre robot.
DMLS et impression 3D pour les géométries complexes et les prototypes
Le frittage laser direct de métal (DMLS) et l'impression 3D offrent une liberté de conception inégalée par l'usinage. Ils permettent d'imprimer des canaux internes complexes, des formes organiques et des structures en treillis. Ces caractéristiques favorisent un refroidissement conforme, un allègement du poids et la consolidation des pièces.
Le principal atout de l'impression 3D métal réside dans sa capacité à créer des pièces aux géométries complexes et optimisées. Elle est donc idéale pour la fabrication de pièces hautes performances.
Pour les prototypes, l'impression 3D permet d'itérer rapidement sans les délais liés à l'outillage. On peut ainsi tester l'ajustement, le fonctionnement et l'assemblage avant la production. Pour les pièces finales, la fusion laser directe de métal (DMLS) réduit le nombre de composants. Plusieurs pièces usinées sont combinées en une seule pièce imprimée, plus résistante et plus légère. Cette approche s'inscrit dans les tendances de la fabrication moderne pour la robotique, où la complexité n'entraîne pas de surcoût. La précision de la DMLS garantit l'exactitude requise par les systèmes robotiques avancés. Ces méthodes de fabrication additive sont des outils essentiels dans le domaine de la robotique.
Matériaux pour composants de robots d'assistance
Le choix du matériau adapté aux composants de votre robot d'assistance a des conséquences sur tout le reste. Il influe sur la durée de vie des pièces, leur résistance aux produits chimiques et votre budget. Certaines pièces doivent être extrêmement robustes, d'autres doivent présenter un faible coefficient de frottement ou être sans danger pour le corps. Examinons les principales familles de matériaux et leurs domaines d'application respectifs.
Pièces pour robots de manipulation de liquides : choix des matériaux
Les pièces des robots de manipulation de liquides sont soumises à des exigences strictes. Elles entrent en contact avec des réactifs, des solvants et des échantillons biologiques. Elles doivent résister à la corrosion et être parfaitement étanches aux produits chimiques. De plus, elles nécessitent souvent un faible coefficient de frottement pour assurer un écoulement fluide des liquides. Trois familles de matériaux dominent dans ce domaine : le PTFE, le PEEK et l’acier inoxydable 316L. Chacune présente des avantages spécifiques.
Acier inoxydable pour une résistance à la corrosion au contact des fluides
L'acier inoxydable 316L est reconnu pour sa résistance à la corrosion. Sa teneur en molybdène le protège des chlorures, des sels et des produits chimiques industriels. Il supporte l'eau de Javel, l'acide peracétique et le peroxyde d'hydrogène vaporisé sans se dégrader. C'est pourquoi il est privilégié pour les aiguilles en contact avec les fluides corporels. Il convient également aux pièces soumises à des stérilisations répétées. Son module d'élasticité de 193 GPa est environ trois fois supérieur à celui de l'aluminium. Cette rigidité empêche la déformation des aiguilles de précision lors de leur utilisation. Dans des conditions d'hygiène strictes, l'acier inoxydable 316L garantit une performance fiable pour les pièces de robots de manipulation de liquides.
Plastiques techniques pour circuits de fluides à faible frottement
Le PTFE et le PEEK offrent des avantages différents pour le contact avec les fluides. Le PTFE résiste à presque tous les produits chimiques. Aucun réactif de laboratoire courant ne le dégrade. Son coefficient de frottement est très faible et il possède des propriétés antiadhésives. Cela le rend idéal pour les joints, les embouts et les pièces statiques en contact avec le fluide. Son inconvénient ? La résistance à la traction du PTFE est faible, entre 20 et 35 MPa. Il se déforme sous pression et ne peut donc pas supporter de charges structurelles. Le PEEK comble cette lacune. Il possède une résistance à la traction élevée, de l’ordre de 90 à 100 MPa. Il conserve sa forme sous une pression constante. Le PEEK résiste à la plupart des liquides organiques et aqueux, bien que l’acide sulfurique concentré et certains halogènes puissent l’endommager. Pour les pièces mobiles nécessitant des tolérances serrées, le PEEK est parfaitement adapté. Pour les systèmes de distribution de produits chimiques et les joints exposés à des réactifs agressifs, le PTFE est le choix le plus sûr. Ces deux plastiques sont utilisés conjointement dans les systèmes de manipulation de liquides où la sécurité chimique et la résistance mécanique sont toutes deux essentielles.
Voici un bref comparatif de ces trois matériaux pour les pièces de robots de manipulation de liquides :
| Source | Résistance à la corrosion / aux produits chimiques | Propriétés de friction et antiadhésives | Force mécanique | Utilisation optimale dans les robots de manipulation de liquides |
| PTFE | Résiste à presque tous les produits chimiques ; aucun réactif de laboratoire courant ne le décompose. | Très faible friction et antiadhésif | Faible résistance à la traction (20–35 MPa) ; se déforme sous pression | Systèmes d'administration de produits chimiques, joints et embouts exposés à des réactifs agressifs |
| PEEK | Résiste à la plupart des liquides organiques et aqueux ; est endommagé par l’acide sulfurique concentré et certains halogènes. | Idéal pour les pièces mobiles nécessitant des tolérances serrées. | Résistance à la traction élevée (90–100 MPa) ; conserve sa forme sous pression constante. | Bras robotiques structurels, dispositifs de positionnement et pièces mobiles à charge élevée |
| 316L Acier inoxydable | Résistance exceptionnelle à la corrosion ; le molybdène protège contre les chlorures, les sels et les produits chimiques industriels. | Réputé pour son faible frottement | Module d'élasticité 193 GPa (environ 3 fois plus rigide que l'aluminium) | Aiguilles en contact avec des fluides corporels, parties en cours de stérilisation |
Métaux à haute résistance : 17-4 PH et Ti-6Al-4V
Lorsque votre robot nécessite des pièces métalliques capables de supporter des charges importantes ou de résister à l'usure, deux alliages se distinguent : l'acier inoxydable 17-4 PH et le titane Ti-6Al-4V. Tous deux sont compatibles avec l'usinage CNC et la fabrication additive par fusion laser directe (DMLS). Ils offrent tous deux une excellente résistance à la corrosion. Cependant, ils diffèrent en termes de résistance mécanique, de dureté et d'usinabilité.
Propriétés mécaniques et usinabilité
L'acier inoxydable 17-4 PH présente des performances remarquables. À l'état H900, sa résistance à la traction atteint 1275 MPa. Sa limite d'élasticité est de 1060 MPa. Sa résistance à la flexion s'élève à 1380 MPa. Son module d'élasticité est de 200 GPa. Sa dureté est de 38 HRC. Son allongement à la rupture est de 10 %. Sa densité est de 7.75 g/cm³. Après usinage, sa rugosité de surface est de Ra 1.0 µm. Ces propriétés font du 17-4 PH un excellent candidat pour la fabrication de structures, d'assemblages et de supports pour les composants de robots d'assistance médicale.
Le Ti-6Al-4V présente un profil différent. Sa résistance à la traction varie de 936 à 1014 MPa, selon l'orientation et l'emplacement. Sa ductilité est également variable. Testée perpendiculairement aux couches de dépôt, elle se situe entre 14 et 21 %. Parallèlement aux couches, elle chute à 6-11 %. Son module d'élasticité est de 110 GPa. Sa dureté se situe entre 302 et 340 HB à l'état recuit. Sa température maximale d'utilisation atteint 315 °C. La température de transition β se situe aux alentours de 999 °C.
L'usinabilité distingue ces deux alliages. L'alliage 17-4 PH s'usine bien avec une méthode appropriée. Utilisez des outils en carbure multicouches, revêtus de TiAlN ou de PVD, avec un angle de coupe positif. Cela réduit les efforts de coupe. Les plaquettes à revêtement céramique sont performantes pour le tournage, notamment à l'état H900. Elles dissipent la chaleur et prolongent la durée de vie de l'outil. Maintenez des avances et des vitesses de coupe constantes pour éviter l'écrouissage. Un refroidissement adéquat préserve la précision dimensionnelle. L'état de dureté maximale H900 rend l'usinage plus difficile. L'usure de l'outil s'accélère en cas de dérive des paramètres.
L'usinage du Ti-6Al-4V est plus difficile. Sa conductivité thermique n'est que de 6.7 W/m·K, soit environ 25 fois inférieure à celle de l'aluminium 6061 et six fois inférieure à celle de l'acier 4140. La chaleur se concentre au niveau de l'arête de coupe, ce qui entraîne la formation d'une arête rapportée et un écrouissage. La vitesse d'ébauche doit être comprise entre 80 et 120 SFM (24 à 37 m/min). La pression du liquide de refroidissement doit dépasser 500 psi (35 bar). L'avance par copeaux doit être supérieure ou égale à 0.002 in/dent (0.05 mm/dent). Ces paramètres permettent d'éviter l'écrouissage et de garantir une coupe stable.
Traitements de surface contre l'usure et la corrosion
Les traitements de surface prolongent la durée de vie des pièces métalliques. Le choix du traitement approprié dépend de l'application. Voici un guide :
| Exigence | Traitement de surface recommandé |
| Usure/fatigue élevée | Grenaillage combiné à un revêtement PVD ou DLC |
| Exposition extérieure / à la corrosion | revêtement en poudre plus anodisation ou passivation |
| besoins cosmétiques et légers | Anodisation |
| contact alimentaire ou pharmaceutique | Passivation ou électropolissage |
| Zones à forte chaleur | revêtement en chrome dur ou en céramique |
La passivation utilise de l'acide nitrique ou citrique. Elle élimine le fer libre et forme une couche passive d'oxyde de chrome, offrant une excellente résistance à la corrosion. Elle convient aux robots alimentaires, aux cobots médicaux, aux unités extérieures et aux articulations. L'anodisation (types II et III) est applicable aux profilés en aluminium extrudé et aux pièces pliées ou embouties. Elle crée une couche d'oxyde dure et résistante à l'usure. Ses avantages incluent la résistance à la corrosion, l'isolation électrique et un choix de couleurs esthétiques. Elle s'applique aux longerons de châssis, aux boîtiers, aux supports, aux fixations de capteurs et aux bras. Les revêtements PVD et CVD, tels que TiN, TiAlN et DLC, sont utilisés sur les engrenages, les arbres et les surfaces de glissement. Extrêmement durs (2 000 à 3 000 HV), ils présentent un faible coefficient de frottement et une excellente résistance à l'usure. Les dents d'engrenage, les paliers, les articulations coulissantes et les effecteurs terminaux en bénéficient particulièrement.
Dans le domaine des dispositifs médicaux, les traitements de surface doivent répondre à des exigences strictes de biocompatibilité et de résistance à la corrosion. L'anodisation des implants forme un film d'oxyde d'aluminium biocompatible, réduisant ainsi les réactions indésirables avec les tissus humains. L'oxydation par micro-arc produit des revêtements céramiques présentant une excellente résistance à l'usure et une bonne biocompatibilité. Ce procédé convient aux dispositifs médicaux tels que les prothèses articulaires.
Plastiques techniques pour boîtiers et composants structuraux
Toutes les pièces ne nécessitent pas de métal. Les boîtiers, couvercles et supports sont souvent plus adaptés aux plastiques techniques. Ces matériaux permettent de réduire le poids, résistent aux chocs et offrent une grande flexibilité esthétique. De plus, leur coût est inférieur à celui des pièces métalliques usinées pour les grandes séries.
ABS, polycarbonate et nylon : résistance aux chocs et aspect esthétique
L'ABS est un matériau très polyvalent. Il offre une bonne résistance aux chocs et se prête bien à la peinture, à la texturation et à la coloration. Le polycarbonate offre une résistance aux chocs supérieure et supporte également les hautes températures. Le nylon offre une excellente résistance à l'usure et aux produits chimiques. Il est idéal pour les engrenages, les roulements et les fixations structurelles. Chaque plastique a son utilité dans la conception des robots. L'ABS convient aux revêtements et boîtiers esthétiques. Le polycarbonate est adapté aux pièces nécessitant transparence ou une haute résistance aux chocs. Le nylon est idéal pour les pièces mobiles soumises au frottement ou au glissement.
Variantes de qualité alimentaire et de qualité médicale
Les plastiques standards peuvent ne pas répondre aux normes de sécurité. Les plastiques de qualité alimentaire et médicale comblent cette lacune. Ces matériaux réussissent les tests de biocompatibilité. Ils résistent aux nettoyages répétés et ne libèrent pas de substances chimiques nocives. L'ABS et le polycarbonate de qualité médicale sont couramment utilisés dans les composants des robots de soins qui entrent en contact avec les patients ou évoluent dans des environnements stériles. Le nylon de qualité alimentaire est utilisé dans les machines de manipulation de liquides servant à la préparation de médicaments ou au traitement d'échantillons. Vérifiez toujours le certificat du matériau. Il doit attester de sa conformité à la norme ISO 10993 ou aux réglementations de la FDA relatives aux matériaux en contact avec les aliments.
Considérations de conception pour les composants des robots d'assistance
Contraintes de fabrication et géométrie des pièces
Angles de dépouille, épaisseur des parois et contre-dépouilles
L'angle de dépouille est important pour les pièces moulées. Il permet un démoulage sans marques. Le nylon ne nécessite pas d'angle de dépouille minimal, mais 1 degré est optimal. Le polycarbonate requiert au moins 1.5 degré, et 2 degrés sont préférables. Les surfaces texturées nécessitent une dépouille plus importante car la texture crée de petites contre-dépouilles. En règle générale, on ajoute 1.5 degré de dépouille par tranche de 0,025 mm (0.001 pouce) de profondeur de texture.
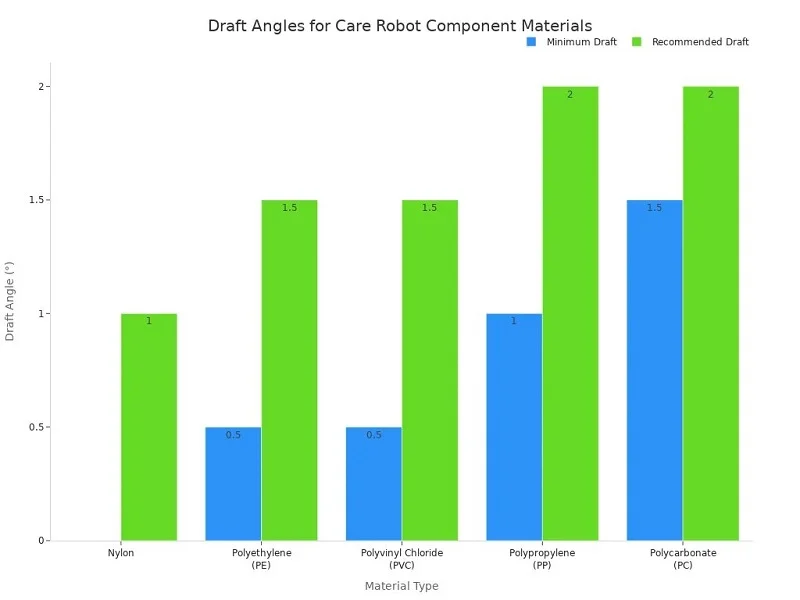
L'épaisseur de paroi varie selon la profondeur de l'élément. Un élément de 6,35 mm (0.25 pouce) de profondeur nécessite une épaisseur de paroi de 1 mm (0.040 pouce) et un angle de dépouille de 0.5 degré. Pour une profondeur de 50,8 mm (2 pouces), il faut une épaisseur de paroi supérieure à 2,54 mm (0.100 pouce) et un angle de dépouille de 2 degrés. Arrondissez tous les bords avec des congés intérieurs d'au moins la moitié de l'épaisseur de paroi. Les congés extérieurs doivent atteindre 1.5 fois l'épaisseur de paroi.
Optimisation pour l'usinage CNC, le moulage par injection ou la tôlerie
Chaque procédé a ses propres règles. L'usinage CNC permet d'obtenir des tolérances serrées sans angle de dépouille. Le moulage par injection exige une dépouille et des parois planes. Le travail de la tôle est optimal avec des pliages simples et des rayons réguliers. Choisissez votre procédé dès le début. Ce choix détermine la géométrie de votre pièce et vous évite des modifications ultérieures.
Méthodes d'assemblage et d'assemblage
Fixations, soudage et collage
Les fixations facilitent le démontage. Le soudage crée des joints permanents et robustes. Le collage répartit les contraintes sur une plus grande surface. Chaque méthode convient à différents composants du robot d'assistance. Utilisez des fixations pour accéder aux pièces nécessaires à la maintenance. Soudez les structures pour une solidité à toute épreuve.
Conception modulaire pour faciliter la maintenance
La conception modulaire concentre l'usure et la contamination. Le remplacement d'un élément de mouvement s'effectue sans intervention sur le châssis. Les fixations et connecteurs standardisés réduisent le temps de réparation. Les points de test et les codes d'erreur facilitent les interventions de maintenance. Si le remplacement d'une pièce d'usure bon marché vous oblige à démonter un ensemble de grande valeur, la conception présente des lacunes en matière de facilité d'entretien.
Optimisation des coûts et sélection des matériaux
Concilier le coût des matériaux et les exigences de performance
Les matériaux composites légers permettent de réduire le poids et la consommation d'énergie. Les alliages à haute résistance comme le titane et l'aluminium sont utilisés pour les applications structurelles. Les polymères de pointe conviennent aux boîtiers et aux pièces non structurelles. Les systèmes hybrides associent des métaux pour les zones fortement sollicitées à des composites pour les sections où le poids est un facteur déterminant. La demande régionale joue également un rôle important. Les marchés asiatiques privilégient le coût, tandis que les marchés nord-américains se concentrent sur la performance.
Réduction des déchets grâce aux procédés de mise en forme quasi-nette
Les procédés de fabrication de pièces quasi-finales réduisent les rebuts. Le DMLS et l'impression 3D permettent de produire des pièces proches de leur forme finale, ce qui diminue le gaspillage de matière et le temps d'usinage. Les principes de conception pour la fabricabilité guident ces choix et permettent d'équilibrer tolérances serrées et coûts de production. Une bonne conception garantit des tolérances serrées là où elles sont critiques et les assouplit ailleurs.
Composants de robots de soins personnalisés vs. standard
Pour chaque composant de votre robot d'assistance, vous avez le choix : concevoir une pièce sur mesure ou opter pour une solution standard ? Votre calendrier, votre budget et les performances finales dépendent de cette réponse.
Quand choisir la fabrication sur mesure
Géométries uniques, conceptions exclusives ou tolérances serrées
Certaines pièces ne figurent dans aucun catalogue. Votre bras robotisé nécessite peut-être un support de fixation spécifique. Votre effecteur terminal a peut-être une forme incompatible avec les pièces standard. Vous avez peut-être besoin de tolérances très serrées pour une articulation clé — de l'ordre de ± 0.005 mm —, ce que les roulements standard ne peuvent garantir. Dans ces cas-là, la fabrication sur mesure est votre seule option. Les pièces de précision sur mesure vous permettent de contrôler chaque dimension et chaque matériau. Vous obtenez exactement ce que votre conception exige. La fabrication sur mesure protège également votre propriété intellectuelle. Les pièces standard exposeraient votre approche de conception à vos concurrents. Les pièces sur mesure préservent la confidentialité de vos idées au sein de votre entreprise.
Production en grande série avec outillage dédié
Le volume de production change radicalement la donne. Pour les petites séries, l'usinage CNC est une solution idéale. Des entreprises comme NOBLE proposent ces services pour le prototypage. Mais dès lors qu'il faut des milliers de composants identiques pour robots d'assistance, le moulage par injection modifie considérablement le coût. L'outillage initial représente un investissement important. Le coût unitaire diminue rapidement avec l'augmentation de la production. L'outillage dédié est rentabilisé au fil du temps. Chaque pièce est identique. Cette constance est essentielle pour les composants critiques de robots d'assistance qui doivent fonctionner de la même manière à chaque cycle.
Tirer parti des composants standard pour un développement plus rapide
Roulements, fixations et boîtiers de capteurs
Les composants standardisés permettent de gagner des mois de développement. Roulements, fixations et boîtiers de capteurs sont disponibles en des milliers de dimensions. Il suffit de choisir celui qui vous convient dans un catalogue. Les roulements à capteurs actuels fournissent des données en temps réel sur la charge et l'usure. Un grand constructeur automobile a constaté une baisse de 25 % de ses coûts de maintenance après l'intégration de ces roulements. Les déploiements SKF et Schaeffler permettent de réduire les temps d'arrêt jusqu'à 30 %. Ces données vous aident à concevoir des composants robotiques plus intelligents pour l'assistance aux patients. Les composants configurables disponibles sur étagère simplifient le travail d'ingénierie. Les roulements et arbres standardisés éliminent totalement les coûts d'outillage. Ils permettent de tester et d'itérer rapidement lors du prototypage.
Réduire les délais et l'investissement initial
Le délai de livraison est crucial lorsqu'on se précipite sur le marché. Un roulement standard est expédié en quelques jours. Un composant sur mesure nécessite des semaines, voire des mois. Vous économisez ainsi du temps de conception, d'outillage et de tests. Votre investissement initial reste limité. Vous lancez un robot fonctionnel minimal, le testez sur le terrain et l'améliorez ultérieurement. Les composants standard utilisent des conceptions éprouvées et validées par d'autres, ce qui réduit considérablement votre risque technique.
Équilibrer performance, délai de livraison et budget
Matrice de décision pour les approches hybrides
La plupart des robots performants utilisent une combinaison judicieuse de composants. Les pièces structurelles critiques peuvent être fabriquées sur mesure. Les roulements et les fixations restent des pièces standard . Cette approche hybride offre le meilleur des deux mondes : une précision sur mesure là où l’exactitude est primordiale et des économies grâce aux pièces standard là où elles conviennent parfaitement. Une matrice de décision simple vous aide à choisir :
- Si la pièce comporte une conception exclusive ou nécessite tolérances serrées, optez pour la personnalisation
- Si la pièce est de taille et de fonction standard, allez-y sur l'étagère
Cet équilibre vous permet de maîtriser votre budget. Les services de NOBLE s'adaptent parfaitement à cette approche hybride. Leur division Smart Manufacturing propose le moulage par injection sur mesure ainsi que la fabrication de tôlerie standard. Vous développez vos composants sur mesure et vos pièces standard au sein d'une même structure.
Validation des pièces standard pour les exigences de charge et de sécurité
Un roulement standard peut sembler convenir sur le papier. Il est impératif de le valider pour vos conditions de charge spécifiques. Vérifiez la charge nominale, la limite de vitesse et la plage de température. Effectuez une analyse du coefficient de sécurité pour votre application. Assurez-vous que la pièce est conforme aux normes ISO 13485 ou IEC 60601 si elle est destinée à un robot médical. Ne présumez jamais qu'une pièce de catalogue répond à vos besoins simplement parce qu'elle s'adapte physiquement. Testez-la en conditions réelles d'utilisation. Si le test est concluant, vous gagnez du temps et de l'argent. Dans le cas contraire, repensez la conception et optez pour une solution sur mesure. Cet équilibre – sur mesure là où c'est crucial, standard là où ce n'est pas nécessaire – vous offre la voie la plus rapide vers un robot d'assistance fiable.
Collaboration avec NOBLE pour les composants des robots d'assistance

Transformation complète des métaux et des plastiques
Usinage CNC, moulage par injection et travail de la tôle
NOBLE prend en charge la fabrication de composants métalliques et plastiques pour robots de soins, en un seul lieu. L'usinage CNC garantit la précision requise pour vos articulations et fixations. Le moulage par injection répond à vos besoins en boîtiers et couvercles pour les productions en série. Le travail de la tôle permet de réaliser des châssis et des cadres de support robustes. Plus besoin de gérer trois fournisseurs différents ni de rechercher des pièces manquantes : une seule équipe gère l'ensemble du processus.
Surmoulage et DMLS pour assemblages complexes
Certaines pièces nécessitent plusieurs procédés. Le surmoulage permet de fixer des joints souples sur des connecteurs rigides. La fabrication additive par laser direct (DMLS) permet d'imprimer des formes métalliques complexes impossibles à réaliser par usinage. NOBLE propose ces procédés en complément de ses services principaux. Ainsi, votre assemblage multi-matériaux vous est livré en une seule unité finie. Vous évitez les problèmes de coordination et les retards de livraison.
Certifications de qualité : ISO 9001:2015 et ISO 13485:2016
Gestion rigoureuse de la qualité pour des composants sûrs et fiables
NOBLE est certifiée ISO 9001:2015 et ISO 13485:2016. La première concerne la gestion de la qualité en général. La seconde s'applique spécifiquement aux dispositifs médicaux. Ces certifications de qualité sont essentielles lorsque votre robot d'assistance est en contact avec des patients. Chaque processus est régi par des procédures écrites. Chaque pièce répond aux mêmes exigences, lot après lot.
Traçabilité et documentation pour les audits
Les audits se déroulent plus facilement lorsque votre fournisseur tient une documentation rigoureuse. NOBLE fournit la documentation de conformité et de traçabilité dans le cadre de ses services qualité. L'entreprise prend également en charge les documents PPAP et APQP. Vous obtenez les certificats de matériaux, les rapports d'inspection et les enregistrements de processus nécessaires. Cette traçabilité vous protège lors des contrôles réglementaires.
Assistance complète, de la conception à l'assemblage
Revue technique pour la DFM et la DFA
Une conception optimisée pour la fabrication commence dès les premières étapes. L'équipe d'ingénierie de NOBLE vérifie vos plans avant la découpe du métal. Elle identifie les éléments susceptibles d'augmenter les coûts ou d'engendrer des défauts. Sa collaboration en simulation numérique (CAE) couvre l'analyse des tolérances cumulées et les contrôles d'assemblage. Vous détectez les problèmes à l'écran, et non en production.
Prototypage, production et intégration finale sous un même toit
NOBLE vous accompagne de l'idée initiale à la réalisation finale. Ses services d'ingénierie comprennent la conception de produits et de systèmes, la modélisation 3D et les jumeaux numériques. Côté fabrication, l'entreprise prend en charge la programmation CNC, l'outillage, les montages et la planification des processus. Ses services qualité incluent la programmation CMM, la numérisation et la métrologie. Ce modèle de service complet assure la progression de votre projet robotique. Vous bénéficiez d'un interlocuteur unique pour le prototypage, la production et l'intégration. Vous gagnez ainsi du temps et garantissez la cohérence de vos systèmes robotiques du début à la fin.
Choisir les méthodes et les matériaux pour les composants d'un robot d'assistance implique de trouver un équilibre entre sécurité, précision, durabilité et coût. Il n'existe pas de solution unique. Une combinaison des deux approches est généralement la plus efficace. Optez pour du sur-mesure pour les articulations critiques et les structures où des tolérances serrées sont essentielles. Choisissez des roulements, des fixations et des boîtiers de capteurs standard pour gagner du temps et de l'argent. Ce compromis vous garantit la précision là où elle compte et des économies là où elle est superflue. Vous réduisez également les délais de livraison et vos coûts initiaux. Prêt à aller de l'avant ? Contactez les ingénieurs de NOBLE pour une analyse de conception. Ils vous aideront à trouver le juste équilibre entre le sur-mesure et les options standard. Demandez un devis dès aujourd'hui et faites fabriquer vos composants de robot d'assistance dans les règles de l'art.
FAQ sur les composants des robots d'assistance
Quelles sont les tolérances nécessaires pour les articulations mobiles des composants d'un robot de soins ?
La précision des articulations détermine la précision du robot. La plupart des articulations nécessitent des tolérances de ± 0.01 mm, soit un niveau IT5 ou IT6. L'état de surface doit être inférieur à Ra 0.8 micromètre. L'usinage cinq axes permet d'atteindre une précision de ± 0.005 à 0.01 mm. Les alésages des roulements utilisent des ajustements H6 ou H7. Ces valeurs garantissent un mouvement fluide et répétable.
Quels métaux sont les plus adaptés aux composants structurels des robots de soins ?
L'acier inoxydable 17-4 PH et le Ti-6Al-4V sont les matériaux les plus adaptés. À l'état H900, le 17-4 PH atteint une résistance à la traction de 1275 MPa et une dureté de 38 HRC. Le Ti-6Al-4V présente un module d'élasticité inférieur de 110 GPa et une température maximale d'utilisation de 315 °C. Ces deux aciers se prêtent parfaitement à l'usinage CNC et à la fabrication additive par fusion laser directe (DMLS).
Pourquoi la biocompatibilité est-elle importante pour les composants des robots d'assistance ?
Toute pièce en contact avec un patient ne doit provoquer aucune réaction indésirable. L'acier inoxydable 17-4 PH et le Ti-6Al-4V réussissent les tests de biocompatibilité. Ils résistent également à des stérilisations répétées sans s'affaiblir. Les plastiques de qualité médicale, comme l'ABS et le polycarbonate, remplissent la même fonction pour les boîtiers et les couvercles.
Quand devrais-je choisir le moulage par injection plutôt que l'usinage CNC ?
Le volume de production est déterminant. L'usinage CNC convient parfaitement aux prototypes et aux petites séries. Le moulage par injection prend le dessus lorsqu'il faut produire des milliers de pièces en plastique identiques. L'outillage représente un investissement initial important, mais le coût unitaire diminue rapidement avec l'augmentation de la production. De plus, le moule intègre des systèmes d'emboîtement et des bossages de fixation.
Qu'est-ce qui différencie les pièces d'un robot de manipulation de liquides des autres composants ?
Ces pièces étant en contact avec des fluides, elles doivent être parfaitement étanches et résistantes à la corrosion. Le PTFE supporte la quasi-totalité des produits chimiques, mais sa résistance à la traction est faible. Le PEEK conserve sa forme sous pression. L'acier inoxydable 316L résiste aux chlorures et aux sels. Le soudage laser et le surmoulage garantissent des circuits de fluides propres et étanches.
Comment savoir si une pièce standard fonctionnera en toute sécurité ?
Ne présumez jamais qu'une pièce de catalogue répond à vos besoins simplement parce qu'elle s'adapte. Vérifiez la charge nominale, la limite de vitesse et la plage de température. Effectuez une analyse des coefficients de sécurité pour votre application. Assurez-vous de sa conformité aux normes ISO 13485 ou IEC 60601 si elle est destinée à un robot médical. Testez-la en conditions réelles.
Quelles certifications un fournisseur de composants pour robots d'assistance doit-il posséder ?
Recherchez les normes ISO 9001:2015 et ISO 13485:2016. La première couvre le management de la qualité en général. La seconde s'applique spécifiquement aux dispositifs médicaux. Ensemble, elles garantissent des procédures écrites, la constance de la qualité entre les lots et la documentation de traçabilité requise lors des audits réglementaires.
Un seul fournisseur peut-il gérer à la fois les composants de robots de soins personnalisés et standard ?
Oui, et cela permet de gagner du temps. Une approche hybride est optimale : fabrication sur mesure pour les assemblages et les châssis critiques, utilisation de roulements et de fixations standard pour le reste. NOBLE propose une gamme complète de services, incluant l’usinage CNC, le moulage par injection, le travail de la tôle, le surmoulage et la fabrication additive par laser direct (DMLS). Vous évitez ainsi de jongler avec plusieurs fournisseurs.






