
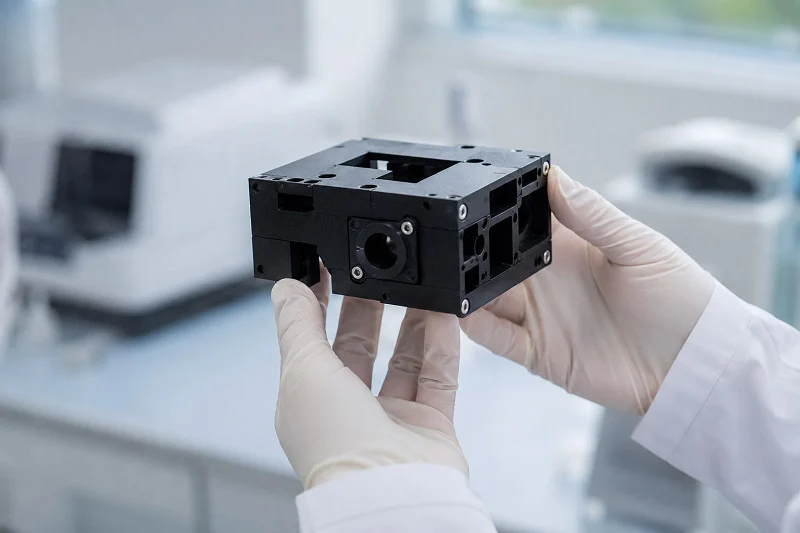
Le boîtier d'un appareil PCR protège ses composants optiques et thermiques sensibles. Qu'est-ce qu'un boîtier PCR usiné CNC ? De nombreux développeurs privilégient l'usinage CNC pour sa précision, la diversité des matériaux disponibles et sa rapidité de production. Ce procédé CNC convient aussi bien au prototypage qu'à la production. Le boîtier d'un appareil PCR exige une grande précision. Notre guide aborde le choix des matériaux, les règles de conception, les facteurs de coût, le contrôle qualité et le choix d'un partenaire. Le boîtier d'une machine PCR doit être fiable. La fabrication CNC garantit une qualité constante. L'usinage CNC requiert un savoir-faire. L'équipement doit être robuste. La technologie CNC assure la précision. Le boîtier doit résister aux cycles de fonctionnement. Un équipement de haute qualité est indispensable.
Exigences clés pour Boîtier CNC PCR
Considérations relatives à la CEM et au blindage
Un appareil PCR fonctionne dans un laboratoire à forte activité. Il ne doit ni capter ni émettre d'interférences. Le boîtier de l'équipement PCR constitue la première ligne de défense. Un bon boîtier nécessite des joints étanches pour un blindage efficace, bloquant ainsi les champs électromagnétiques. L'usinage CNC permet de réaliser ces joints étanches. Un boîtier métallique agit comme une cage de Faraday. De petits interstices peuvent compromettre le blindage. L'usinage CNC offre la précision nécessaire pour les éliminer. L'appareil requiert également une mise à la terre correcte. L'usinage garantit un contact uniforme des pièces, créant ainsi un blindage fiable. Sans usinage de précision, des interstices apparaissent, laissant passer les interférences et entraînant des données de test erronées. Pour un boîtier PCR usiné CNC, la qualité d'usinage influe directement sur l'efficacité du blindage.
Biocompatibilité (ISO 10993) et sécurité électrique
L'équipement PCR entre en contact avec des échantillons biologiques. Le boîtier peut entrer en contact avec la peau. Les matériaux doivent être conformes à la norme ISO 10993. Cette norme couvre plusieurs tests : des tests de cytotoxicité vérifient si les matériaux sont nocifs pour les cellules ; des tests de sensibilisation détectent les réactions allergiques ; et des tests d'irritation évaluent les réactions cutanées. Ces règles de sécurité sont obligatoires. Les dispositifs médicaux doivent respecter la réglementation. Le boîtier protège les utilisateurs contre les chocs électriques et doit empêcher les fuites de courant. L'usinage CNC contrôle l'épaisseur des parois, ce qui est essentiel pour l'isolation. La sécurité électrique constitue une couche de protection supplémentaire. La conception privilégie la sécurité de l'opérateur. L'usinage crée des surfaces lisses, plus faciles à nettoyer et réduisant ainsi le risque de contamination. L'appareil doit prévenir toute contamination, car celle-ci peut fausser les résultats des tests. L'industrie pharmaceutique exige ce niveau de propreté.
Résistance à la dissipation de chaleur et aux cycles thermiques
C'est là que la PCR se complexifie. L'appareil fonctionne par cycles de 4 °C à 95 °C. Le boîtier ne doit pas se déformer ni se détériorer après des milliers de cycles. La résistance chimique est également essentielle. Les laboratoires utilisent de l'éthanol et de l'eau de Javel ; le matériau doit donc y résister. La dissipation de la chaleur représente un défi majeur. Le bloc thermique doit transférer la chaleur rapidement, ce qui influe sur la durée des cycles de PCR. Les performances des différentes options varient.
| Source | Conductivité thermique (W/mK) | Notes sur les performances |
| Argent (Ag) | 429 | Conductivité thermique maximale ; permet des vitesses de chauffage jusqu'à 8 °C/s et des vitesses de refroidissement jusqu'à 5.5 °C/s. |
| Cuivre (Cu) | 401 | Conductivité thermique élevée, une alternative viable à l'argent. |
| Or (Au) | 315 | Conductivité thermique élevée, mais moins courante en raison de son coût. |
| Aluminium (Al) | ~ 205 | Inférieure à celle de l'argent, mais avec une capacité thermique volumétrique similaire, ce qui conduit à un comportement thermique similaire en dessous de 100 °C. |
| Chrome (Cr) | 94 | Conductivité thermique plus faible, entraînant une réponse thermique plus lente. |
| Al₂O₃ (Céramique) | 35 | Une faible diffusivité thermique entraîne des vitesses de chauffage lentes et une lente décroissance des gradients de température. |
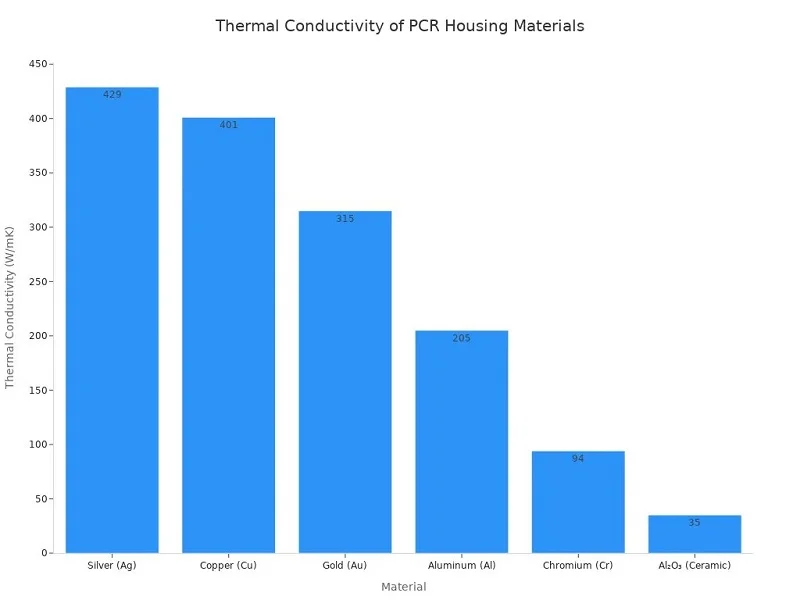
Les fabricants utilisent des blocs d'argent car leur conductivité thermique nettement supérieure à celle de l'aluminium permet des vitesses de chauffage (jusqu'à 8 °C/s) et de refroidissement (jusqu'à 5.5 °C/s) plus rapides, réduisant directement les temps de cycle PCR.
Le choix du matériau du bloc thermique influe directement sur les performances. L'argent possède la meilleure conductivité thermique, mais son coût est élevé. L'aluminium offre un bon compromis : il est moins cher et performant en dessous de 100 °C. Le boîtier doit également dissiper la chaleur sans la transmettre à l'utilisateur. L'usinage CNC permet de concevoir des dissipateurs thermiques précis. Ailettes et canaux peuvent être usinés directement dans la pièce, ce qui améliore la dissipation de la chaleur. Le boîtier doit éloigner la chaleur des composants sensibles et résister aux chocs thermiques. Les variations de température entraînent dilatation et contraction. Le processus de fabrication permet de créer des structures qui gèrent les contraintes. Des tests rigoureux garantissent la conformité de la pièce. Le dispositif doit pouvoir fonctionner dans des conditions extrêmes. L'industrie pharmaceutique s'appuie sur ces tests pour la validation.
Usinage CNC pour les logements PCR
Avantages de l'utilisation de la commande numérique par ordinateur (CNC)
Haute précision et tolérances serrées
Une machine PCR exige un alignement précis. Le trajet optique doit rester parfaitement en place. Le bloc thermique doit reposer à plat contre les échantillons. L'usinage CNC offre ce niveau de contrôle. Une machine 3 axes est idéale pour les formes simples. Elle déplace l'outil selon les axes X, Y et Z. Cela convient aux boîtiers basiques. Une machine 4 axes ajoute la rotation. Elle peut usiner des formes angulaires sans déplacer la pièce. Une machine 5 axes offre une plus grande liberté. Elle incline l'outil pour atteindre des angles complexes. Chaque axe augmente les capacités, mais aussi le coût. Pour un boîtier PCR usiné CNC, on a rarement besoin d'un usinage 5 axes complet. La plupart des conceptions utilisent des configurations 3 ou 4 axes. La précision de la fabrication CNC est reproductible. Chaque pièce est identique à la précédente. Cette constance est essentielle pour les équipements médicaux. Le boîtier doit s'ajuster parfaitement à chaque fois.
Géométries complexes et prototypage rapide
L'usinage CNC est idéal en phase de développement. Il permet de tester un prototype, de détecter un défaut et de le corriger rapidement, sans moules coûteux. Cette rapidité est un atout majeur : plusieurs versions peuvent être testées en une semaine, chacune apportant une amélioration au prototype. Le procédé gère parfaitement les éléments complexes. Il est possible d'usiner des ailettes de dissipateur thermique directement dans le boîtier, de créer des bossages de fixation et des entretoises, et de réaliser des ouvertures précises pour les ports et les écrans. Cette flexibilité rend le CNC idéal pour le prototypage, mais aussi pour les petites et moyennes séries. On peut commencer par 10 unités, les tester, puis augmenter la production jusqu'à 500. Le même processus s'applique à chaque étape. Cette flexibilité réduit les risques lors du développement produit.
Limitations et stratégies d'atténuation
Considérations relatives aux coûts pour les volumes élevés
L'usinage CNC devient coûteux à grande échelle. Chaque pièce nécessite du temps machine, et ce temps s'accumule. Les chiffres sont éloquents : commander une unité coûte 134 £, ce prix incluant la mise en place complète. Pour 10 unités, le prix unitaire chute à 38 £, soit une réduction de 70 %. Pour 100 unités, il descend à 13 £, soit une réduction de 90 %. Cette tendance se poursuit avec l'augmentation du volume. À 1 10,000 unités, le coût par pièce est bien inférieur, mais reste supérieur au moulage par injection à ce volume. Les principaux facteurs de coût évoluent avec la production. Au stade du prototypage, la mise en place et la programmation sont prépondérantes. En grande série, ce sont le temps de cycle et le coût des matériaux qui prennent le dessus. Une conception intelligente permet de réduire les coûts. Privilégiez les composants standard (COTS) autant que possible. Engrenages, bagues, roulements, arbres et fixations coûtent moins cher que les pièces usinées sur mesure, grâce aux économies d'échelle. Cela permet de réduire le nombre de caractéristiques spécifiques. Cela réduit le temps de cycle et le coût unitaire.
Concevez des pièces dont les dimensions sont inférieures d'au moins 3 mm à celles de la plaque standard la plus proche. Cela permet de réduire le gaspillage de matière et les coûts. Par exemple, une pièce de 30 x 30 x 30 mm nécessite une plaque de 35 mm, tandis qu'une pièce de 27 x 27 x 27 mm peut être réalisée avec une plaque de 30 mm, ce qui permet d'économiser de la matière et de réduire le coût unitaire.
Plusieurs stratégies de conception permettent de réduire davantage les coûts. Simplifiez la géométrie en la réduisant à des plans, des cylindres et des cônes. Cela diminue la densité des trajectoires d'outils et le temps de cycle. Évitez les trous profonds qui nécessitent des cycles d'usinage par à-coups et des outils spéciaux. N'appliquez des tolérances serrées que là où la fonction l'exige. Ouvrez les zones non critiques aux capacités des processus standard. Repensez la conception des pièces longues et fines pour éviter leur déformation. Éliminez les éléments difficiles d'accès comme les cavités profondes et les âmes fines. Chaque stratégie réduit le temps d'usinage et, par conséquent, le prix final.
Contraintes de conception vs. moulage par injection
L'usinage CNC présente des limites de conception. Il est difficile de réaliser certaines formes. Les angles internes doivent être arrondis. L'outil de coupe est rond. Les angles vifs nécessitent des techniques spécifiques. L'épaisseur des parois doit rester uniforme. Les parois fines peuvent se déformer pendant l'usinage. Les cavités profondes sont difficiles à usiner. L'outil doit atteindre le fond. Sa longueur limite la profondeur d'usinage. Le moulage par injection gère mieux certaines de ces contraintes. Il permet de créer des formes internes complexes, de produire des parois fines de manière constante et de reproduire des textures complexes. Cependant, le moulage par injection nécessite un moule, dont le coût s'élève à plusieurs milliers d'euros et dont la fabrication prend des semaines. L'usinage CNC ne présente pas de tels coûts initiaux. Pour les petites séries, l'usinage CNC est plus avantageux. Pour les grandes séries, le moulage par injection devient plus économique. Le point de basculement dépend de la complexité et de la quantité des pièces.
CNC vs. Méthodes de fabrication alternatives
Comparer avec Impression 3D et Fabrication de tôle
L'impression 3D offre une grande liberté de conception. Elle permet de créer des canaux internes et des structures en treillis. Elle ne nécessite aucun outillage. Cependant, sa précision laisse à désirer. Les lignes de couches engendrent une rugosité de surface. La précision dimensionnelle est inférieure à celle de l'usinage CNC. Le choix des matériaux est limité. De nombreuses pièces imprimées en 3D sont moins résistantes que les pièces usinées. La fabrication en tôle convient aux boîtiers simples. Elle est rapide et économique pour les boîtes basiques. Mais elle ne permet pas de réaliser des formes complexes. Il est impossible d'usiner des ailettes de dissipateur thermique dans de la tôle. Les tolérances serrées ne sont pas possibles. L'assemblage de la tôle nécessite également du soudage ou des fixations. Ces joints peuvent être sources d'interférences électromagnétiques. La fabrication CNC offre le meilleur compromis. Elle garantit précision, variété de matériaux et intégrité structurelle. Pour un boîtier d'équipement PCR, cette combinaison est essentielle.
Quand passer au moulage par injection
Le seuil de transition varie selon le projet. Un boîtier simple peut passer à l'usinage CNC à partir de 1 000 unités. Une pièce complexe peut rester usinée par CNC jusqu'à 10 000 unités. Le tableau ci-dessous illustre l'évolution des facteurs de coûts :
| Bande de volume | Principal facteur de coût | Comportement en matière de coûts |
| Prototype (<10) | Installation et programmation | Coût unitaire le plus élevé ; les coûts fixes sont prédominants. |
| Faible (10–100) | Configuration de la propagation + stabilisation du processus | Le coût diminue rapidement à mesure que l'installation est amortie. |
| Moyen (100–1 000) | Durée du cycle et usure des outils | Les coûts se stabilisent ; les installations deviennent justifiables |
| Élevé (1,000+) | Temps de cycle, matériau, durée de vie de l'outillage | Réduction du coût unitaire ; le retour sur investissement du traitement par lots et des équipements devient crucial |
Soyez attentif au point de bascule. Lorsque les devis de moulage par injection deviennent plus avantageux que ceux de l'usinage CNC, il est temps de changer de procédé. Le coût du moule est alors réparti sur un plus grand nombre d'unités, ce qui réduit considérablement le prix unitaire. Cependant, ne précipitez pas la transition. L'usinage CNC permet des modifications de conception, tandis que le moulage par injection fige le design. Assurez-vous que votre conception est définitive avant de vous engager dans la fabrication d'un moule. Un partenaire comme NOBLE, entreprise manufacturière chinoise, peut vous accompagner dans cette décision. NOBLE propose des services d'usinage CNC et de moulage par injection. Son équipe vous guidera tout au long de la transition et comprendra les compromis nécessaires. Elle vous aidera à choisir la méthode la plus adaptée à votre volume de production. Son expertise couvre le prototypage et la production en série, ce qui en fait un partenaire précieux pour le développement de dispositifs médicaux.
Matériaux pour boîtier CNC PCR
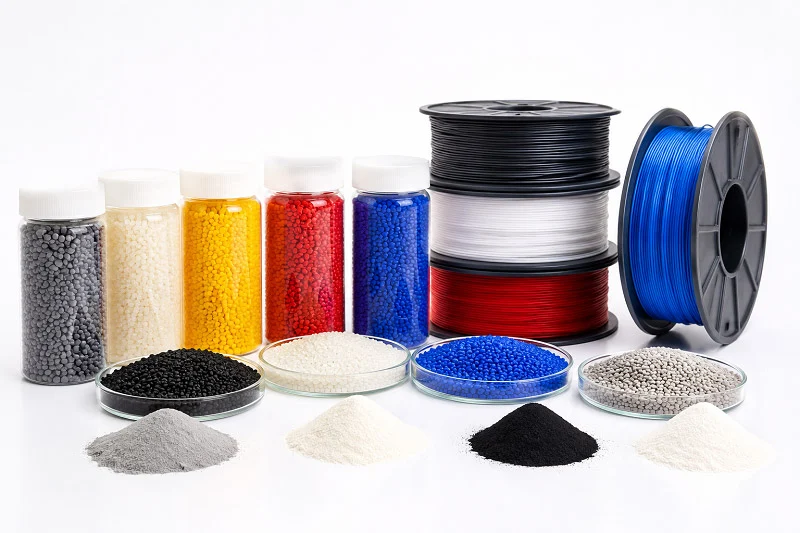
Choisir le bon matériau pour le boîtier de votre machine CNC PCR est un exercice d'équilibre. Il vous faut un matériau résistant aux cycles thermiques et aux produits chimiques agressifs, et conforme aux normes de sécurité. Ce choix influe sur les performances, le coût et la durée de vie de l'équipement. Examinons les différentes options.
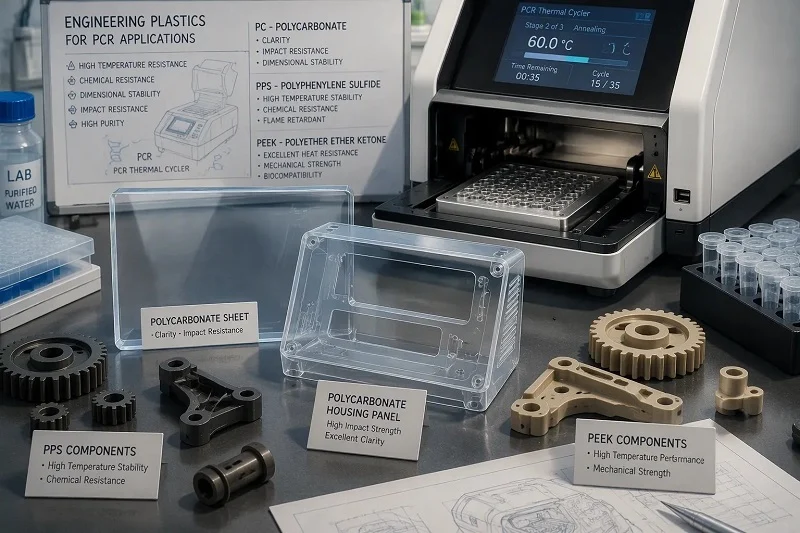
Plastiques techniques pour boîtiers
Les plastiques offrent une isolation électrique et une grande flexibilité de conception. Ils ne conduisent pas l'électricité, ce qui renforce la sécurité. Ils sont également plus légers que les métaux. Cependant, tous les plastiques ne réagissent pas de la même manière à la chaleur.
Polycarbonate (PC) pour une clarté et une résistance aux chocs optimales
Le polycarbonate se distingue par sa robustesse. Il résiste bien aux chocs, un atout essentiel dans un laboratoire où les objets sont fréquemment heurtés. Le PC offre également une transparence optique remarquable : on peut observer l'intérieur de l'équipement sans l'ouvrir, ce qui facilite les contrôles visuels en cours d'utilisation. Cependant, le PC présente des limites en matière de dissipation thermique. Sa conductivité thermique, comprise entre 0.19 et 0.22 W/m·K, est relativement faible et ne contribue pas à la dissipation de la chaleur du bloc thermique. Le PC est donc idéal pour les panneaux et les couvercles externes. Il protège les composants internes sans conduire la chaleur. De plus, il résiste à de nombreux produits chimiques de laboratoire courants. L'éthanol et les nettoyants doux ne l'endommagent pas facilement. Pour un boîtier d'équipement PCR, le PC offre une coque extérieure solide, assurant la protection des composants internes tout en restant léger.
PPS et PEEK pour une stabilité à haute température
Le PPS et le PEEK gèrent bien mieux la chaleur. Ces plastiques techniques conservent leur forme à haute température et résistent au fluage et à la déformation. Ils sont donc idéaux pour les composants internes proches du bloc thermique. Le PEEK offre également une résistance chimique exceptionnelle et supporte l'exposition à des solvants agressifs. Sa conductivité thermique est d'environ 0.25 W/m·K, ce qui reste faible comparé aux métaux. Cependant, la force du PEEK réside dans sa stabilité, et non dans le transfert de chaleur. Il ne se déforme pas et ne se dégrade pas, même après des milliers de cycles thermiques. Le PPS offre des avantages similaires à moindre coût. Ces deux matériaux s'usinent facilement avec l'outillage approprié, permettant des coupes nettes et des tolérances serrées. Pour les pièces devant conserver des dimensions précises sous l'effet de la chaleur, ces plastiques sont performants. Ils répondent également aux exigences de biocompatibilité, ce qui les rend adaptés aux applications médicales.
Métaux pour composants structuraux et thermiques
Les métaux offrent résistance et performance thermique. Ils conduisent efficacement la chaleur et assurent une rigidité structurelle optimale. Pour un boîtier de circuit imprimé CNC, les métaux sont les matériaux les plus robustes.
Aluminium 6061 pour dissipateurs thermiques et châssis
L'aluminium 6061 est le matériau de prédilection pour l'usinage CNC. Il offre une excellente conductivité thermique d'environ 167 W/m·K, soit environ 668 fois supérieure à celle du PEEK. De ce fait, l'aluminium est le choix idéal pour la dissipation thermique. Il est possible d'usiner directement les ailettes du dissipateur thermique dans le châssis. Ces ailettes évacuent la chaleur du bloc thermique, assurant ainsi la stabilité et l'efficacité du processus PCR. L'aluminium s'usine également très bien. Il offre une coupe nette et des tolérances serrées. Léger et robuste, il résiste bien à la corrosion, notamment avec une finition appropriée. L'anodisation renforce la protection et améliore la résistance à l'usure. Pour le châssis principal et les dissipateurs thermiques, l'aluminium 6061 est le matériau de choix. Il offre un équilibre optimal entre performance, coût et usinabilité.
Acier inoxydable pour sa résistance à la corrosion et sa durabilité
L'acier inoxydable offre une durabilité exceptionnelle. Il résiste à la corrosion causée par les produits chimiques agressifs. L'eau de Javel et les désinfectants puissants ne l'altèrent pas, un atout essentiel pour les protocoles de nettoyage en laboratoire. L'acier inoxydable présente également une grande résistance. Il conserve sa forme sous contrainte et ne se plie ni ne se déforme facilement. Cela le rend idéal pour les supports structurels et les plaques de montage, ainsi que pour les composants soumis à des manipulations répétées. Ses inconvénients résident dans son poids et son coût : l'acier inoxydable est plus lourd que l'aluminium et son usinage est plus onéreux. Cependant, pour les pièces exigeant une durabilité maximale, cet investissement est justifié. L'acier inoxydable répond également aux normes d'emballage pharmaceutiques et alimentaires, ce qui le rend adapté aux applications nécessitant une propreté rigoureuse.
Critères de sélection des matériaux
Le choix entre plastique et métal dépend de vos besoins spécifiques. Chaque matériau présente des avantages différents. Le bon choix repose sur un équilibre entre plusieurs facteurs.
Équilibre entre usinabilité, coût et performance
Commencez par définir les exigences fonctionnelles. La pièce doit-elle conduire la chaleur ? Si oui, l’aluminium est le matériau idéal. A-t-elle besoin d’isolation électrique ? Dans ce cas, un plastique comme le PC ou le PEEK est approprié. Tenez compte de l’environnement d’utilisation. La pièce sera-t-elle exposée à des produits chimiques agressifs ? L’acier inoxydable offre la meilleure résistance. Pensez également au volume de production. Les plastiques sont plus économiques à l’unité pour les grandes séries. Les métaux sont plus chers, mais offrent de meilleures performances. La complexité d’usinage influe aussi sur le coût. Les formes simples s’usinent plus rapidement et à moindre coût. Les formes complexes augmentent le temps et le coût d’usinage. Collaborez avec votre partenaire de fabrication pour trouver le juste équilibre. Il pourra vous suggérer des modifications de conception permettant de réduire les coûts sans compromettre les performances.
Options de finition de surface et de post-traitement
L'état de surface influe à la fois sur la fonctionnalité et l'esthétique. Une finition lisse réduit la friction et l'usure, et facilite le nettoyage, ce qui est essentiel pour prévenir la contamination. Les surfaces rugueuses peuvent retenir les particules et les bactéries. Pour les équipements médicaux, les surfaces lisses sont indispensables. Les options de post-traitement varient selon le matériau. L'aluminium peut être anodisé pour une meilleure résistance à la corrosion ou thermolaqué pour une finition durable. Les plastiques peuvent être polis ou texturés. Les finitions texturées masquent les traces de doigts et les rayures, et améliorent la prise en main. Il est également important de prendre en compte les exigences esthétiques : un aspect soigné et professionnel inspire confiance. Votre partenaire de fabrication peut vous recommander la finition la plus adaptée à chaque matériau et prendre en charge les opérations secondaires telles que le taraudage et le filetage. Cela simplifie le processus de production et garantit la qualité.
Le matériau que vous choisissez détermine l'ensemble du boîtier de votre équipement PCR. Il influe sur ses performances thermiques, sa sécurité et sa durée de vie. Prenez le temps d'évaluer vos options. Testez les matériaux en conditions réelles. Cette validation garantit le bon fonctionnement de votre équipement. Un matériau adapté, associé à une fabrication CNC de précision, permet de créer un boîtier durable.
Règles de conception pour le boîtier CNC PCR
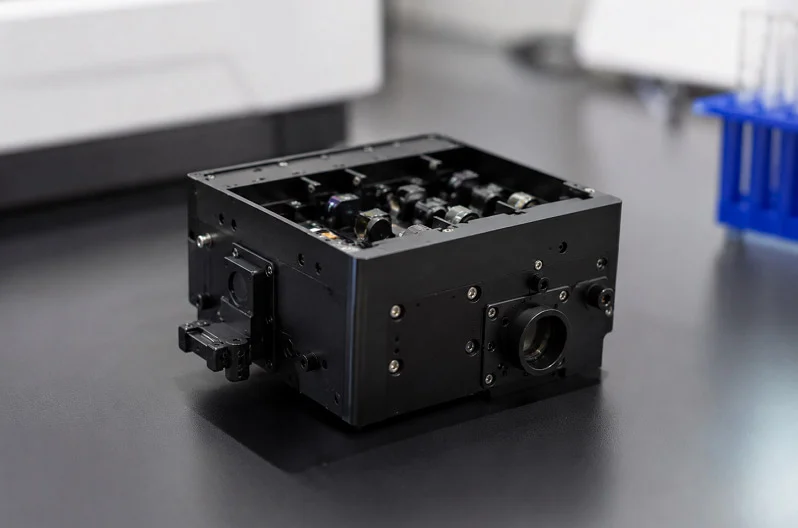
Une bonne conception fait toute la différence entre une production sans accroc et des problèmes coûteux. Les règles ci-dessous vous aideront à concevoir un boîtier pour équipement PCR facile à usiner, à assembler et fiable.
Éviter les poches profondes et les angles internes vifs
Les cavités profondes posent problème en usinage CNC. Les outils de coupe ont une profondeur limitée. Une cavité profonde nécessite un outil long, qui se courbe pendant la coupe. Cette courbure engendre des vibrations et une surface rugueuse, tout en ralentissant le processus. Il est recommandé de ne pas dépasser quatre fois le diamètre de l'outil pour la profondeur de la cavité. Cette règle garantit la rigidité de l'outil et une coupe nette.
Les angles internes vifs posent un autre problème. Tous les outils de coupe sont arrondis. Un angle droit nécessiterait un outil à arête vive, ce qui n'existe pas. Il faut donc concevoir des angles arrondis. Le diamètre de l'arrondi doit correspondre à celui d'un outil standard. Les diamètres courants sont 0.5 mm, 1 mm et 2 mm. L'utilisation de dimensions standard permet à l'opérateur de choisir un outil standard. Pas de commandes spéciales, pas de surcoût. Un arrondi plus large renforce également l'angle. Les contraintes s'accumulent aux angles vifs. Un arrondi répartit ces contraintes sur une plus grande surface. C'est important pour un boîtier d'équipement PCR soumis à des cycles thermiques.
Optimisation de l'épaisseur des parois et des angles de tirage
L'épaisseur des parois influe sur la résistance et le coût. Les parois fines se déforment lors de l'usinage et peuvent se casser lors de la manipulation. Les parois épaisses entraînent un gaspillage de matière et augmentent le poids. Visez une épaisseur minimale de 1.5 mm pour les plastiques et de 1 mm pour les métaux. Ces valeurs conviennent à la plupart des conceptions de boîtiers. Veillez à ce que l'épaisseur des parois soit constante sur toute la pièce. Une épaisseur uniforme évite la déformation lors du refroidissement et réduit les points de contrainte.
L'angle de dépouille est moins important pour l'usinage CNC que pour le moulage par injection. Les outils d'usinage permettent de réaliser facilement des parois droites. Cependant, un léger angle de dépouille, de l'ordre de 1 à 2 degrés, reste bénéfique. Il facilite le démoulage et améliore la qualité de l'état de surface. Cet angle n'engendre aucun gain de temps d'usinage et permet un gain de temps lors de l'assemblage et de la finition.
Spécification GD&T pour l'ajustement fonctionnel
Le dimensionnement et le tolérancement géométriques (GD&T) permettent de visualiser clairement les intentions de conception. Ils indiquent précisément à l'usinier quelles surfaces sont critiques et comment elles interagissent. Pour un boîtier PCR usiné CNC, concentrez-vous sur les points de contact critiques. La surface de montage du bloc thermique doit présenter une planéité parfaite. Les éléments d'alignement du chemin optique requièrent des tolérances de position très précises. Le reste peut être moins rigide.
Évitez de réduire chaque dimension à l'extrême. Chaque tolérance plus faible augmente le temps d'usinage et les coûts de contrôle. Une tolérance d'usinage standard de ±0.1 mm convient à la plupart des applications. Réduisez la tolérance à ±0.05 mm uniquement lorsque la fonction l'exige. Réservez ±0.01 mm aux surfaces véritablement critiques. Cette méthode permet de maîtriser les coûts sans compromettre la qualité. Votre partenaire de fabrication peut examiner le dessin et suggérer des modifications.
Rugosité de surface pour l'étanchéité et l'esthétique
L'état de surface influe à la fois sur l'étanchéité et sur l'aspect esthétique. Une surface rugueuse crée des voies d'infiltration dans les joints. Elle retient également la saleté, ce qui complique le nettoyage en laboratoire. Spécifiez une rugosité de surface Ra de 1.6 µm pour les surfaces d'étanchéité. Cette finition garantit une bonne étanchéité sans surcoût de polissage.
Pour les surfaces extérieures visibles, l'esthétique est primordiale. Une finition Ra 0.8 µm offre un aspect lisse et professionnel, tout en résistant aux traces de doigts et aux salissures. Les surfaces intérieures peuvent conserver une rugosité plus importante, autour de Ra 3.2 µm, ce qui permet de réduire les coûts et les délais d'usinage. Des traitements ultérieurs, tels que le microbillage ou l'anodisation, peuvent encore améliorer l'aspect final et renforcer la résistance à la corrosion.
Inspection en cours de processus et vérification CMM
Le contrôle qualité commence pendant l'usinage, et non après. Les ateliers performants contrôlent les pièces à des étapes clés. Ils mesurent les dimensions critiques directement sur la pièce, sans intervention de l'autre côté de la machine. Cela permet de détecter les problèmes au plus tôt, évitant ainsi le gaspillage de matériaux et de temps. Après l'usinage, une machine à mesurer tridimensionnelle (MMT) vérifie la forme finale. La MMT palpe de nombreux points de la pièce et les compare au modèle CAO. On obtient ainsi des données de mesure précises pour les caractéristiques critiques.
Renseignez-vous auprès de votre partenaire de fabrication sur son processus d'inspection. Un atelier de confiance consigne chaque contrôle et fournit des rapports d'inspection pour chaque lot. Ces documents sont essentiels à la validation des dispositifs médicaux : ils attestent de la conformité des pièces aux spécifications.
Certifications et traçabilité des matériaux
Les dispositifs médicaux nécessitent une traçabilité. Chaque lot de matériaux doit être enregistré. Le fabricant doit fournir des certificats de conformité des matériaux, ou des certificats d'usine, pour chaque livraison. Ces certificats attestent de la nuance et de la composition du matériau. Ils indiquent également le numéro de coulée pour les métaux. Cette chaîne de traçabilité est essentielle au respect des réglementations. En cas de problème ultérieur, il est possible de remonter jusqu'au matériau d'origine.
Choisissez un partenaire qui assure la conservation automatique de ces documents. Il doit stocker les certificats au format numérique et les fournir sur demande. Ces documents sont essentiels à votre système de gestion de la qualité et facilitent les audits et les soumissions réglementaires. Pour un équipement PCR, une traçabilité complète est indispensable : elle est essentielle à la fabrication de dispositifs médicaux.
En partenariat avec NOBLE pour votre Boîtier CNC PCR

Nos capacités de fabrication
De l'assistance à la conception à l'assemblage final
NOBLE ne se contente pas de découper des pièces. Nous vous accompagnons de la conception initiale au produit final. Nos ingénieurs analysent votre projet dès les premières étapes. Nous identifions les éventuels problèmes d'usinage avant qu'ils n'entraînent des coûts supplémentaires. Nous vous proposons des modifications pour simplifier la fabrication de votre enceinte PCR. Gain de temps et réduction des déchets garantis. Une fois la conception validée, nous lançons la production. Notre atelier prend en charge l'intégralité du processus : usinage, finition et assemblage de votre enceinte. Vous recevez un ensemble complet, et non un lot de pièces détachées. Cette méthode simplifie votre chaîne d'approvisionnement. Un seul partenaire gère tout. Vous évitez ainsi les complications liées à la gestion de plusieurs fournisseurs. Résultat : moins de retards et moins de confusion. Pour un produit complexe comme une machine PCR, c'est essentiel. Chaque pièce doit s'emboîter parfaitement. Nous nous en assurons.
Expertise dans le domaine des métaux et Usinage plastique
Nous travaillons avec tous les matériaux nécessaires à votre conception. Aluminium 6061 pour les dissipateurs thermiques et les châssis. Acier inoxydable pour les pièces résistantes à la corrosion. Polycarbonate, PPS et PEEK pour les pièces en plastique. Nos machinistes maîtrisent parfaitement le comportement de chaque matériau et adaptent leurs vitesses de coupe et leurs outils en conséquence. Ce savoir-faire se reflète dans le produit fini : tolérances serrées et surfaces lisses. Nous réalisons également en interne les étapes supplémentaires : anodisation, revêtement en poudre et microbillage. Ainsi, votre boîtier CNC PCR arrive prêt à être assemblé. Inutile d'envoyer les pièces en sous-traitance pour la finition. Vous gagnez ainsi du temps et réduisez vos frais de transport. Notre équipe traite chaque projet avec le plus grand soin. Nous comprenons les exigences du matériel médical. La précision n'est pas une option, c'est une exigence fondamentale.
Certifications et assurances de qualité
Processus certifiés ISO 9001:2015 et ISO 13485:2016
Nos certifications témoignent de notre engagement envers la qualité. NOBLE est certifiée ISO 9001:2015 et ISO 13485:2016. Il ne s'agit pas de simples plaques commémoratives : elles façonnent nos méthodes de travail au quotidien. La norme ISO 9001 couvre le management de la qualité en général. La norme ISO 13485 va plus loin pour les dispositifs médicaux. Elle ajoute des exigences spécifiques essentielles pour l'enceinte de votre équipement PCR. Les différences sont significatives :
| Région | ISO 9001: 2015 | Exigences supplémentaires de la norme ISO 13485:2016 |
| Documentation du système de gestion de la qualité | Générique, applicable à toute organisation | Nécessite l'inclusion des documents réglementaires, du dossier maître du dispositif et des normes spécifiques de conservation des données en fonction de la durée de vie du produit. |
| Responsabilité de la direction | Permet l'affectation sans définir de rôles | Exige un membre de la direction désigné pour chaque aspect du système de management de la qualité, un engagement en matière de conformité réglementaire et un examen des nouvelles réglementations. |
| Gestion des ressources | Concentrez-vous sur les équipements, les bâtiments et l'informatique. | Exige une documentation sur l'entretien, la santé et la propreté du personnel, le contrôle de la contamination et la gestion des risques. |
| Réalisation du produit | Axé sur le client et orienté processus | Exige la traçabilité, des procédures opératoires normalisées (PON) d'étiquetage et d'emballage, des dossiers de lots, la propreté des dispositifs stérilisés, des dossiers d'installation et de vérification, ainsi que la gestion des produits retournés. |
| Mesure, analyse, amélioration | Amélioration continue axée sur les processus | Nécessite un système de retour d'information pour l'alerte précoce, l'examen des non-conformités, le suivi de la qualité des produits, la documentation des retouches, les avis consultatifs, la justification des actions correctives et préventives (CAPA) et la notification réglementaire. |
Cette norme exige des décisions fondées sur l'analyse des risques tout au long du processus. Nous documentons tout. Nous assurons le suivi de chaque lot. Nous conservons les enregistrements pendant toute la durée de vie de votre produit. Cela vous permet d'avoir l'esprit tranquille lors des audits et des soumissions aux organismes de réglementation.
Contrôle qualité rigoureux et traçabilité
Notre contrôle qualité va bien au-delà d'une simple vérification finale. Nous inspectons les pièces pendant leur usinage. Nous mesurons leurs caractéristiques essentielles directement sur la machine, ce qui permet de détecter les problèmes au plus tôt. Après l'usinage, nous vérifions les dimensions à l'aide d'une machine à mesurer tridimensionnelle. Chaque pièce est comparée au modèle CAO. Nous vous fournissons des certificats de matériaux pour chaque expédition. Vous pouvez ainsi retracer l'origine de chaque pièce. Cette traçabilité est essentielle pour la fabrication de dispositifs médicaux. Si un problème survient ultérieurement, nous pouvons identifier le lot exact. Cela protège vos patients et votre réputation. Notre processus de contrôle qualité est rigoureux et vous garantit une totale tranquillité d'esprit.
Pourquoi choisir NOBLE comme partenaire ?
Une source unique pour les projets complexes
Travailler avec un seul partenaire simplifie tout. Vous évitez les délais de six mois liés à la gestion de plusieurs fournisseurs. Notre équipe prend en charge les retours sur la conception, l'usinage, la finition et l'assemblage. Ce processus fluide permet une mise sur le marché plus rapide de votre produit. Un client du secteur des dispositifs médicaux nous a confié que nous l'aidons à commercialiser des produits révolutionnaires plus efficacement et avec une qualité supérieure. Notre objectif est de livrer dans les délais à 99 %. Nous vous fournissons un devis sous 24 à 48 heures, alors que la moyenne du secteur est d'une à deux semaines. Nous livrons les pièces en deux fois moins de temps que d'habitude. Ces chiffres témoignent de notre engagement à respecter vos délais.
Soutien dédié à l'innovation dans le domaine des dispositifs médicaux
Nous maîtrisons l'univers des dispositifs médicaux. Nous connaissons les normes de sécurité et le cadre réglementaire. Notre équipe se tient constamment informée des dernières évolutions, notamment en matière de conformité à la norme ISO 13485. Nous vous accompagnons dans la mise sur le marché de votre nouvelle machine PCR. Du prototype à la production en série, nous sommes à vos côtés. Nous proposons des services d'usinage CNC et de moulage par injection. Ainsi, nous pouvons vous accompagner à mesure que votre volume de production augmente. Commencez par des pièces usinées pour les tests. Passez au moulage par injection lorsque la demande le justifie. Nous assurons une transition en douceur. Notre expertise couvre l'intégralité du cycle de vie du produit. C'est ce qui fait de nous plus qu'un simple fournisseur : nous sommes un véritable partenaire de votre réussite.
Votre boîtier PCR usiné CNC nécessite un équipement et une méthode de production adaptés. Ce boîtier PCR utilise des machines CNC à commande numérique pour une précision optimale. Le processus de fabrication CNC exige une sélection rigoureuse des matériaux. Le respect des règles de conception permet de maîtriser les coûts. Pour la production en grande série, le moulage par injection est une solution performante. Cette méthode utilise des moules et requiert une conception précise. Le moulage par injection garantit des pièces homogènes et permet de réaliser des économies à grande échelle. Après le prototypage CNC, le moulage par injection offre une grande fiabilité. Lorsque les volumes augmentent, le moulage par injection devient la méthode de référence. Le contrôle qualité est essentiel pour le moulage par injection, qui est souvent associé à la production CNC. Contactez NOBLE pour vos besoins en boîtiers d'équipements PCR. Nous proposons des solutions complètes, de la production CNC au moulage par injection.
FAQ sur les boîtiers CNC PCR
Quel est le rôle principal de l'enceinte PCR ?
Le boîtier PCR protège les composants sensibles et empêche toute contamination. Il doit bloquer les interférences et résister aux variations de température. L'usinage CNC garantit un ajustement précis pour des performances fiables.
Pourquoi la norme ISO 13485 est-elle importante pour la fabrication d'équipements PCR ?
La certification ISO 13485 garantit des normes de qualité strictes pour les tests des équipements PCR et leur enceinte. Elle assure la traçabilité et la conformité du produit aux normes, ce qui est essentiel pour les laboratoires pharmaceutiques.
Comment le choix du matériel influence-t-il les tests PCR et le respect des règles dans les laboratoires de dépistage de stupéfiants ?
Le choix du matériau influe sur les résultats des tests PCR. La norme ISO 13485 exige que le matériau ait démontré son efficacité. L'aluminium 6061 est un bon conducteur de chaleur. Les plastiques comme le PEEK résistent aux produits chimiques. Ces éléments garantissent le bon fonctionnement du boîtier.
Quelles caractéristiques de conception permettent de réduire la contamination dans les enceintes PCR des laboratoires de dépistage de drogues ?
Des caractéristiques de conception telles que les coins arrondis réduisent le risque de contamination dans l'enceinte PCR. Ceci est important pour une utilisation en laboratoire de toxicologie. Une bonne conception facilite également le respect des règles.
Comment l'usinage CNC contribue-t-il au respect des normes relatives à l'enceinte de confinement ?
L'usinage CNC garantit des tolérances serrées pour le boîtier de l'équipement PCR. Il contribue au respect des exigences réglementaires relatives aux dispositifs médicaux. La norme ISO 13485 impose cette précision.
Pourquoi le contrôle qualité est-il très important pour les pièces PCR ?
Le contrôle qualité est primordial pour les composants des équipements PCR. La norme ISO 13485 exige un contrôle rigoureux, ce qui permet d'éviter les défaillances lors des tests critiques. L'industrie pharmaceutique a besoin de cette qualité.
Comment l'enceinte gère-t-elle les variations de température dans un laboratoire de recherche pharmaceutique ?
L'enceinte PCR doit résister aux variations de température inhérentes aux laboratoires d'analyses pharmaceutiques. Elle est conçue pour être indéformable et incassable. Le choix des matériaux et de la conception est essentiel pour garantir la fiabilité à long terme de l'équipement PCR.







