

Quelles sont les principales composantes structurelles d'un robot mobile autonome (AMR) et comment sont-elles fabriquées ? Les éléments les plus courants sont le châssis, le cadre, les supports de roulettes, les supports de capteurs et le boîtier de batterie. Les fabricants utilisent l'usinage CNC, le moulage par injection, la tôlerie et des technologies de fabrication additive comme l'impression 3D polymère. Contrairement aux AGV, les AMR se déplacent de manière flexible ; chaque pièce doit donc être à la fois légère et robuste. Le moulage composite, qui utilise des moules ouverts ou fermés, est de plus en plus utilisé pour les composants haute résistance. Ce guide fournit des conseils pratiques pour choisir un procédé en fonction du volume, du coût et de la résistance.
Composants structurels courants des robots mobiles autonomes et leurs fonctions
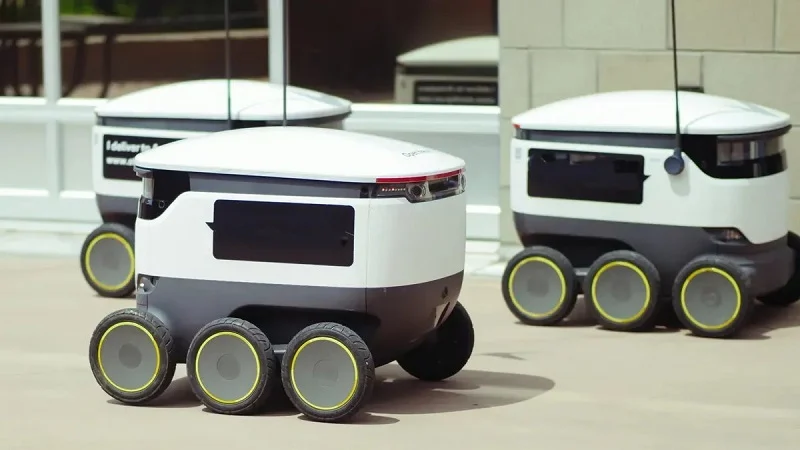
Chaque robot mobile autonome (AMR) repose sur un ensemble de pièces structurelles principales fonctionnant de concert. Chaque pièce a un rôle précis à jouer pour assurer la stabilité, la précision et la sécurité du robot face à son environnement. La connaissance de ces rôles permet aux ingénieurs de faire les meilleurs choix en matière de conception et de production.
Châssis et cadre : support de charge et rigidité
Le châssis constitue le principal support de tout AMR. Il supporte la totalité de la charge utile et maintient en place tous les autres composants. Un châssis de conception robuste résiste aux torsions et aux flexions lors des accélérations, des freinages et des virages. Cette rigidité assure l'alignement des capteurs et prévient les erreurs de navigation.
Conception pour la charge utile, l'amortissement et l'alignement
La capacité de charge influence la conception du châssis dès le départ. Un robot transportant des marchandises lourdes nécessite des parois plus épaisses et des articulations plus robustes qu'un modèle léger. L'amortissement est également crucial. Les vibrations des moteurs et des roues peuvent perturber les mesures des capteurs. Les ingénieurs ajoutent des isolateurs en caoutchouc ou des supports spécifiques pour absorber les chocs. L'alignement est tout aussi important. Si le châssis se tord, même légèrement, un scanner laser risque de ne pas viser la cible. Ce défaut d'alignement engendre des risques pour la sécurité et réduit la visibilité des stocks.
Intégration des points de fixation pour les moteurs, les batteries et les capteurs
Les points de fixation doivent être précis et reproductibles. Les supports moteur doivent présenter des tolérances serrées pour garantir le parallélisme des roues motrices. Les supports de batterie doivent supporter le poids et permettre un remplacement rapide. Les supports de capteurs requièrent des surfaces planes et une configuration de perçage précise. Une petite erreur dans le positionnement des trous peut modifier le champ de vision d'une caméra. Cette intégration exige une conception rigoureuse dès les premières esquisses.
Fonction et intégration des éléments structurels
Au-delà du châssis, plusieurs petites pièces assurent le fonctionnement et la détection fiables d'un robot mobile autonome (AMR). Chacune a une fonction bien définie.
Supports de roulettes et moyeux de roues pour une mobilité stable
Les supports de roulettes supportent le poids du robot à l'avant ou à l'arrière. Ils pivotent librement et permettent au robot mobile autonome (AMR) de manœuvrer dans des espaces restreints. Les moyeux des roues relient les moteurs d'entraînement aux roues. Ces deux pièces doivent résister à l'usure et aux chocs répétés. Un support de roulette défectueux peut se fissurer après des milliers de cycles. Cette défaillance interrompt immédiatement la manutention des matériaux.
supports de capteurs et plaques de montage
Les supports de capteurs maintiennent les lidars, les caméras et les capteurs de proximité. Ils doivent être suffisamment rigides pour absorber les vibrations tout en étant assez légers pour ne pas alourdir l'ensemble. Les plaques de montage offrent des surfaces planes et stables pour ces supports. La précision de leur installation influe directement sur la précision de la navigation et la sécurité. Un support qui fléchit même d'une fraction de millimètre peut engendrer des erreurs coûteuses.
Potentiel de fabrication additive pour les supports complexes
Les formes complexes des supports mettent souvent à l'épreuve les méthodes de production traditionnelles. Les technologies de fabrication additive offrent une solution.
Fabrication additive de polymères
L'impression 3D polymère permet de fabriquer des supports couche par couche. Ce procédé permet de réaliser des formes organiques, des canaux internes et des structures en treillis que les méthodes soustractives peinent à créer. Les ingénieurs l'utilisent pour les prototypes et les petites séries. Cette technologie excelle lorsqu'un support nécessite des caractéristiques personnalisées ou des poches permettant d'alléger la pièce.
Considérations relatives à l'intégrité structurelle
La conception des supports imprimés doit être soignée pour garantir leur résistance. L'orientation des couches influe sur la capacité de charge. Un support imprimé avec des couches perpendiculaires à la direction principale des contraintes risque de se décoller sous charge. Les ingénieurs doivent également tenir compte des propriétés des matériaux. Certains polymères absorbent l'humidité et perdent de leur rigidité avec le temps. Les tests et la validation restent indispensables avant d'utiliser des pièces imprimées dans des applications exigeantes.
D'un point de vue pratique, des entreprises comme NOBLE, leader de la fabrication en Chine, apportent à ce secteur des services exceptionnels et une expertise pointue en usinage. Elles accompagnent leurs clients dans le passage efficace du prototypage à la production en série de pièces structurelles pour robots mobiles autonomes (AMR). Leur expérience des différents procédés garantit que chaque pièce répond aux exigences du terrain.
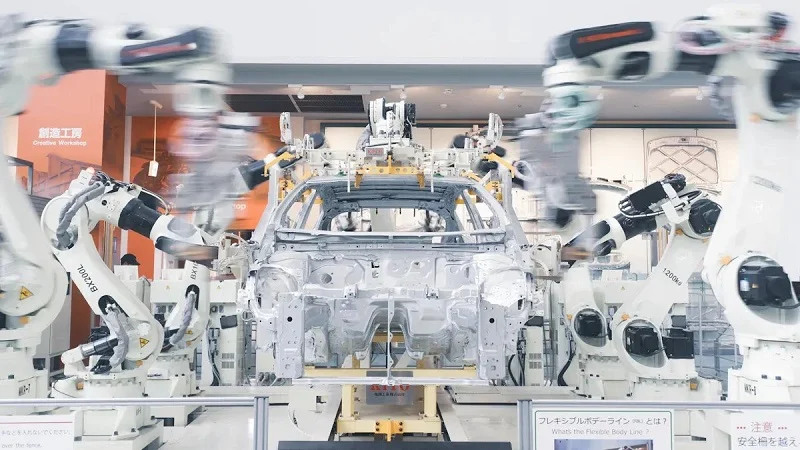
Fabrication des pièces structurelles des robots mobiles autonomes : Processus clés
Usinage CNC pour composants de précision
Idéal pour les pièces sur mesure en faible à moyenne série avec des tolérances serrées.
L'usinage CNC est idéal pour les pièces structurelles des robots mobiles autonomes (AMR) en petites et moyennes séries. Pour les productions inférieures à 500 unités, ce procédé offre une grande précision sans investissements initiaux importants en outillage. Le coût de la première pièce et celui de la centième sont sensiblement les mêmes. Cette stabilité des prix est un atout précieux pour tester de nouveaux modèles ou constituer une flotte pilote. Pour un support en acier d'environ 1 kg, un lot de 50 pièces coûte entre 100 et 300 dollars pièce. À partir de 1 000 unités, ce prix chute entre 50 et 100 dollars pièce. Le principal avantage réside dans la précision. L'usinage CNC garantit des positions à ±0.025 mm près. Ce niveau de précision assure l'alignement parfait des supports de capteurs et des supports de moteurs. Cette précision est essentielle pour la navigation sécurisée d'un robot nécessitant un positionnement précis des capteurs. Ces composants techniques reposent sur la programmation numérique et des outils de coupe standard. L'utilisation de moules coûteux est inutile. L'usinage CNC est donc parfaitement adapté aux travaux sur mesure où les formes évoluent fréquemment. Ce procédé convient également aux productions en petites et moyennes séries.
Matériaux en aluminium, en acier et en plastique
L'aluminium 6061 est le matériau de prédilection pour la plupart des pièces usinées CNC. Il offre un excellent compromis entre résistance et légèreté. Les temps de réglage sont courts, les cycles rapides et l'usure des outils réduite. Pour les supports et composants de châssis d'usage courant, l'aluminium offre le meilleur rapport performance/prix. Le laiton convient parfaitement aux petites séries où fonctionnalité et esthétique sont essentielles. L'acier inoxydable et le titane sont plus difficiles à usiner. Ils nécessitent des temps de réglage plus longs, une vitesse de coupe plus faible et des outils plus coûteux, ce qui augmente les coûts pour les petites séries. Les plastiques comme l'ABS et le nylon sont également compatibles avec les machines CNC. Plus légers et moins chers, ils ne sont cependant pas assez rigides pour de nombreuses applications structurelles. Le gaspillage de matière est important avec l'usinage CNC : environ 60 % à 80 % de la matière première est mise en copeaux. Ce facteur est particulièrement important avec les alliages coûteux. Néanmoins, pour les formes complexes en petites et moyennes séries, l'usinage CNC reste une solution difficile à égaler pour les applications de précision.
Fabrication additive de polymères et de composites
FDM et SLS pour les supports, les boîtiers et les prototypes
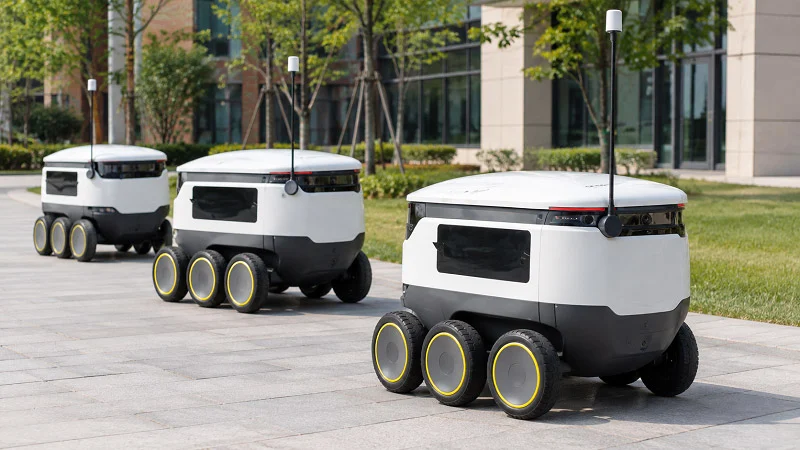
Les technologies de fabrication additive offrent une grande flexibilité pour la production de pièces. Le dépôt de fil fondu (FDM) et le frittage sélectif par laser (SLS) sont les deux principales méthodes de fabrication de pièces en polymère. Le FDM utilise un filament qui fond et forme des couches successives. Les pièces en ABS fabriquées par FDM présentent une bonne résistance aux chocs (environ 40.0 kJ/m² IZOD avec entaille). Le SLS utilise de la poudre de nylon et un laser. Les pièces SLS en PA12 ont une résistance aux chocs IZOD avec entaille d'environ 34 kJ/m². Ces deux technologies offrent une résistance à la flexion d'environ 56 à 58 MPa et un module de flexion proche de 1.8 GPa. Le nylon se distingue par sa robustesse et sa résistance à la chaleur. Il supporte bien les carburants, les huiles et les graisses, ce qui le rend idéal pour les pièces soumises à des conditions difficiles. Le principal avantage des technologies d'impression 3D réside dans l'absence de coûts d'outillage. Il n'y a ni moules ni matrices à acheter. Le délai de production est de quelques heures ou jours, au lieu de plusieurs semaines. Ces méthodes sont donc parfaites pour les prototypes et les petites séries de 1 à 500 unités. Il est possible de réaliser des géométries complexes avec des canaux internes et des structures en treillis. Aucun autre procédé n'offre une telle liberté géométrique. Cependant, les coûts unitaires restent stables et relativement élevés. Pour les volumes de production plus importants, d'autres technologies de fabrication deviennent plus économiques.
Comparaison des coûts pour différents volumes
| Processus | Description de la pièce | Coût par pièce pour de faibles volumes | Coût par pièce pour un volume élevé |
| Usinage CNC | support en acier de 1 kg | 100 $ à 300 $ (lot de 50) | 50 à 100 $ (pour 10 000 unités) |
| Moulage par Injection | pièce en plastique de 0.1 kg | 20 à 50 $ (pour 10 000 unités) | 0.50 à 2 $ (pour 10 000 unités) |
| Coulée sous pression | pièce métallique de 0.5 kg | 50 à 100 $ (pour 10 000 unités) | 5 à 15 $ (pour 10 000 unités) |
Procédés composites à moule ouvert et fermé
Le moulage composite oriente la fabrication additive vers une approche différente. Les procédés à moule ouvert déposent manuellement la fibre de verre ou la fibre de carbone. Les procédés à moule fermé utilisent des matrices adaptées et la pression. Ces méthodes permettent de créer des pièces présentant d'excellents rapports résistance/poids. Elles conviennent parfaitement aux châssis et panneaux structuraux haute performance. Le coût de l'outillage est modéré. Les temps de cycle sont plus longs qu'avec le moulage par injection. Mais pour les applications où chaque gramme compte, les composites offrent une réelle valeur ajoutée. Les ingénieurs les utilisent lorsque l'aluminium est trop lourd et le plastique trop fragile.
Tôlerie et moulage par injection pour la production en série
Supports de châssis découpés au laser et pliés
La fabrication de tôlerie est parfaitement adaptée à la production en série. La découpe et le pliage laser permettent de créer rapidement et à moindre coût des supports de châssis. Les coûts d'outillage sont faibles à modérés. La mise en place est relativement simple. Les temps de cycle sont courts. Pour des séries de 500 à 5 000 unités, la tôlerie est souvent la solution la plus rentable. Le gaspillage de matière est moindre qu'avec l'usinage CNC grâce à l'imbrication des pièces sur une tôle. Les tolérances sont raisonnables, de l'ordre de ±0.1 à 0.5 mm. Bien que moins précises qu'avec l'usinage CNC, elles conviennent à de nombreuses applications de châssis. La tôlerie s'intègre facilement dans une ligne de production automatisée. Une fois programmées, les machines fonctionnent avec une intervention humaine minimale. Cette automatisation réduit les coûts de main-d'œuvre et garantit une qualité constante. Lorsque vous avez besoin de centaines de supports de châssis, la tôlerie est une solution fiable. Le processus de fabrication s'adapte facilement, du prototype à la production en série.
Supports et couvercles en plastique moulé par injection
Le moulage par injection change complètement la donne en matière de coûts. L'outillage est onéreux : un moule en acier peut coûter entre 2 000 et 50 000 $ (voire plus). Pour 100 pièces, ce moule à 10 000 $ représente un surcoût de 100 $ par pièce. Mais pour 10 000 unités, le coût du moule chute à seulement 1 $ par pièce. Le coût unitaire devient alors négligeable. Les temps de cycle sont très courts. Le procédé se prête bien à une automatisation poussée. C'est pourquoi le moulage par injection domine pour les volumes supérieurs à 5 000 unités. Les supports, couvercles et boîtiers en plastique sont produits de manière constante. Les matériaux disponibles incluent le nylon, l'ABS et le polycarbonate. Chacun offre un équilibre différent entre résistance, résistance aux chocs et coût. Le moulage par injection est optimal à partir de 1 000 unités. En dessous de ce seuil, le coût de l'outillage devient un frein. Mais une fois engagé dans une production à haut volume, rien ne vaut ce procédé pour un faible coût par pièce. Un environnement de production automatisé, équipé de presses à injecter, fonctionne avec un minimum de main-d'œuvre par pièce.
Recommandations relatives aux plages de volume sonore
| Bande de volume | Le plus rentable | Raisonnement |
| 1-50 | Impression 3D, CNC | Coût de revente minimal ; apprentissage rapide. |
| 50-500 | CNC, tôlerie | Répétabilité sans risque élevé lié à l'outillage. |
| 500-5,000 | Tôlerie, moulures de pont | Zone de transition : la répétabilité commence à porter ses fruits. |
| 5,000 | Moulage par injection, moulage sous pression | Les coûts de développement élevés sont entièrement amortis ; la vitesse est primordiale. |
D'un point de vue pratique, des entreprises comme NOBLE possèdent une expertise pointue dans tous ces processus. NOBLE, entreprise manufacturière de premier plan en Chine, aide ses clients à choisir la méthode la plus adaptée à chaque pièce structurelle de leur robot mobile autonome (AMR). Son expérience en usinage CNC, en fabrication additive, en tôlerie et en moulage par injection garantit un prototypage efficace et une production en série optimale.
Conception de pièces structurelles AMR pour la performance
Une bonne conception transforme une pièce fonctionnelle en une pièce performante. Chaque gramme gagné et chaque fonctionnalité ajoutée influent sur l'autonomie de la batterie, la précision du capteur et les coûts de maintenance. Faire les bons choix dès le départ facilite également grandement la fabrication.
Optimisation du poids pour une meilleure efficacité de la batterie
Le poids de la batterie influe sur l'autonomie des robots mobiles autonomes (AMR). Un robot plus lourd consomme plus d'énergie pour se déplacer, ce qui implique des batteries plus volumineuses et donc un poids encore plus important. Pour sortir de ce cercle vicieux, il faut concevoir sa structure de manière intelligente.
Utilisation de nervures, de poches et de structures en nid d'abeille
Le nervurage renforce la pièce sans l'alourdir. Imaginez les rainures d'un bouchon de bouteille en plastique. Un panneau plat de 8 mm d'épaisseur est nécessaire pour résister à la flexion. En ajoutant quelques nervures, on peut réduire cette épaisseur à 4 mm. La résistance reste inchangée et le poids est presque divisé par deux. Le principe est le même pour les pièces usinées CNC : on retire de la matière aux endroits où les contraintes sont faibles. La pièce conserve sa forme extérieure, mais son intérieur est creux. Les structures en nid d'abeille poussent le concept plus loin. Elles sont idéales pour les couvercles et les boîtiers. La difficulté réside dans l'adaptation de la conception au procédé. Les nervures sont parfaitement adaptées au moulage par injection. Le nervurage fonctionne aussi bien en CNC qu'en impression 3D. Les motifs en nid d'abeille sont possibles grâce aux technologies de fabrication additive. Chaque procédé a ses propres limites. N'hésitez pas à consulter un partenaire comme NOBLE dès le début. Ils pourront vous indiquer les caractéristiques les plus pertinentes. Leur accompagnement en conception pour la fabrication vous permettra de gagner du temps et de l'argent.
Résistance par rapport au coût des matériaux
Les matériaux plus légers coûtent plus cher au kilogramme. La fibre de carbone allège la pièce, mais augmente le budget. L'aluminium 6061 offre un excellent compromis : il est résistant, léger et abordable. Pour les pièces soumises à de fortes contraintes, l'acier peut s'avérer nécessaire, mais il est lourd. La solution idéale consiste à opter pour des conceptions hybrides : utiliser l'acier uniquement aux points de charge et privilégier l'aluminium ou le plastique partout ailleurs. On obtient ainsi un poids réduit sans se ruiner. Le procédé de fabrication a également son importance. Le moulage par injection permet de mélanger les matériaux au sein d'une même pièce. Le surmoulage assure une meilleure prise en main ou une étanchéité optimale. L'impression 3D permet de moduler la densité à l'intérieur d'une même pièce. Ces astuces d'ingénierie permettent de gagner de précieux grammes dans les applications concrètes.
Gestion thermique et étanchéité environnementale
Les robots mobiles autonomes fonctionnent pendant des heures. Leurs moteurs, batteries et composants électroniques génèrent de la chaleur. Dans les entrepôts, la poussière et l'humidité sont omniprésentes. Une conception bien pensée permet de résoudre ces deux problèmes.
Intégration des dissipateurs thermiques et de la ventilation
Les dissipateurs thermiques évacuent la chaleur des composants les plus chauds. Les plus performants sont dotés d'ailettes qui augmentent la surface d'échange thermique. On peut les usiner en aluminium ou les imprimer en polymères conducteurs. Des canaux de ventilation permettent à l'air de circuler à travers le châssis. Un ventilateur bien positionné évacue l'air chaud. La difficulté réside dans l'intégration de ces éléments sans augmenter l'encombrement. L'intégration est primordiale. Un support moteur faisant également office de dissipateur thermique permet un gain de place. Ce type de conception multifonctionnelle est courant dans les systèmes avancés. Chaque gramme gagné sur les composants de refroidissement profite directement à la charge utile ou à la batterie.
Étanchéiser les supports de capteurs contre la poussière et l'humidité
Les capteurs sont les yeux du robot. Une lentille sale entraîne des données erronées. L'étanchéité empêche la poussière de pénétrer. Les joints toriques et les joints d'étanchéité sont efficaces, tout comme les joints surmoulés. La conception nécessite une rainure ou un rebord pour le logement du joint. Cela complexifie légèrement la pièce, mais réduit considérablement les coûts de maintenance. Pour les robots mobiles autonomes (AMR) d'extérieur, les exigences d'étanchéité sont plus strictes. Un indice de protection IP65 ou supérieur est requis. Cela implique des tolérances serrées sur toutes les surfaces de contact. Un partenaire maîtrisant l'usinage CNC peut garantir ces tolérances. NOBLE, entreprise manufacturière leader en Chine, offre cette précision. Son expertise en usinage garantit des joints fonctionnels dès la première utilisation.
Facilité d'entretien et assemblage modulaire
La maintenance sur le terrain assure le bon fonctionnement des robots. Les temps d'arrêt coûtent cher. Les pièces difficiles d'accès ou à remplacer sont source de problèmes.
Systèmes de fixation rapide et passages de câbles
Les assemblages boulonnés sont fiables mais lents. Les fixations à dégagement rapide permettent de changer une pièce en quelques secondes. Les fixations quart de tour et les clips à ressort sont des solutions courantes. Les goulottes de câblage assurent une bonne organisation des câbles. Une rainure pratiquée dans le châssis guide le câble, prévient l'abrasion et facilite son repérage. Ces caractéristiques allongent légèrement le temps d'usinage, mais permettent de gagner des heures sur le terrain. Une bonne automatisation des lignes de production peut gérer ces détails. Programmer la CNC pour réaliser une rainure nécessite quelques lignes de code supplémentaires, mais le gain en termes de facilité d'entretien est considérable.
Conception facilitant le démontage pour la maintenance sur site
Les pièces à enclenchement se cassent au démontage, contrairement aux vis. Concevez chaque joint pour qu'il puisse s'ouvrir et se fermer au moins trois fois. Utilisez de la visserie en acier inoxydable pour éviter la corrosion. Étiquetez chaque connecteur. Cela paraît évident, mais de nombreux modèles négligent cette étape. Un assemblage modulaire permet de remplacer une pièce sans tout démonter. Les boîtiers de batterie doivent être coulissants et les supports de capteurs amovibles. Ces choix facilitent la manutention et réduisent les besoins en stock : quelques pièces courantes suffisent, au lieu de nombreuses pièces spécifiques. La sécurité s'en trouve également améliorée : un technicien peut remplacer un capteur défectueux en deux minutes au lieu de vingt.
Matériaux pour les pièces structurelles AMR
Le choix du matériau influe sur le poids, le coût et le procédé de fabrication. Chaque méthode de fabrication est plus adaptée à certains matériaux. Ce choix détermine également la durée de vie de la pièce.
Alliages d'aluminium : légers et usinables
L'aluminium est utilisé dans de nombreuses applications robotiques. Deux qualités se distinguent particulièrement.
6061-T6 et 7075
L'alliage 6061-T6 est généralement privilégié pour la plupart des pièces. Sa limite d'élasticité est de 276 MPa et sa résistance à la fatigue de 97 MPa à 500 millions de cycles. Ces valeurs conviennent parfaitement aux châssis et aux supports. Pour des charges plus importantes, l'alliage 7075-T6 présente une limite d'élasticité de 503 MPa, ce qui est avantageux pour les pièces soumises à de fortes contraintes. Son principal inconvénient réside dans son coût. L'alliage 6061-T6 coûte entre 2 et 5 dollars le kilogramme. Avec un usinage CNC, chaque pièce coûte entre 50 et 500 dollars. Ce procédé de fabrication est particulièrement adapté aux petites séries.
| Propriétés | 6061-T6 | 7075-T6 |
| Résistance au rendement | 276 MPa | 503 MPa |
| Résistance à la fatigue | 97 MPa | 159 MPa |
| Résistance à la traction | 310 MPa | 572 MPa |
Anodisation et autres traitements de surface
L'anodisation protège chaque pièce en aluminium contre l'usure. L'anodisation de type II crée une couche de 0.0001 à 0.001 mm d'épaisseur. L'anodisation de type III, d'une épaisseur de 0.004 mm, offre une meilleure protection contre l'usure, mais réduit la résistance à la fatigue. Pour les pièces soumises à de nombreux cycles, privilégiez l'anodisation de type I. Ces traitements prolongent la durée de vie des pièces.
Plastiques techniques : avantages en termes d’impact et de coûts
Les matières plastiques permettent de réduire le poids et le coût de chaque pièce. De plus, elles résistent à la rouille sans traitement supplémentaire.
Nylon et ABS
Le nylon 6/6 coûte entre 1 et 2 dollars le kilogramme. Grâce à l'impression 3D, chaque pièce coûte entre 10 et 50 dollars, soit bien moins que l'usinage CNC de l'aluminium. Le nylon résiste bien aux chocs. L'ABS est moins cher, mais moins résistant. Ces deux matériaux sont compatibles avec les procédés de fabrication additive comme le FDM et le SLS. L'impression 3D est particulièrement adaptée aux petites séries.
| Source | Coût par kg | Processus | Coût par pièce |
| 6061-T6 | 2 à 5 $/kg | CNC | $ 50 – 500 |
| Nylon 6 / 6 | 1 à 2 $/kg | Impression 3D | $ 10 – 50 |
Le coût de l'aluminium (50 à 500 $ par pièce) est supérieur à celui de l'impression 3D en nylon (10 à 50 $). Le nylon est plus adapté aux projets à faible coût.
Polycarbonate
Le polycarbonate est plus résistant que le nylon et supporte bien les chocs. Il convient à de nombreux systèmes pour les applications exigeant une grande robustesse. L'impression 3D de cette pièce utilise des procédés de fabrication additive.
Matériaux composites et acier pour conditions extrêmes
Certaines applications nécessitent une très haute résistance. Les matériaux composites répondent à ces besoins.
fibre de carbone moulée ouverte/fermée
La fibre de carbone offre le meilleur rapport résistance/poids. Les méthodes de moulage ouvert permettent de fabriquer des pièces robustes. La production est plus longue, mais les résultats sont optimaux pour les cadres. Ce procédé de fabrication utilise des technologies additives. L'impression 3D de chaque pièce requiert une grande précision. Ces applications techniques nécessitent des matériaux résistants.
Acier Inoxydable
L'acier inoxydable résiste à la rouille. Il convient aux robots d'extérieur. Sa fabrication se fait par usinage CNC ou par travail de la tôle. Cette pièce coûte plus cher que l'aluminium, mais elle est plus durable. Pour les pièces de sécurité, elle offre une fiabilité accrue.
NOBLE, une entreprise manufacturière de premier plan en Chine, possède une connaissance approfondie de ces matériaux. Ses conseils aident les clients à choisir le matériau le plus adapté aux pièces corporelles des robots robotisés. Ceci garantit que la méthode de fabrication respecte les objectifs de volume et de coût.
Partenariat avec NOBLE pour la fabrication de pièces structurelles AMR

Expertise complète en matière de transformation des métaux et des plastiques
Usinage CNC, moulage par injection, tôlerie et impression 3D
NOBLE maîtrise toutes les techniques essentielles à la fabrication de pièces structurelles pour véhicules robotisés autonomes (AMR). Leur équipe réalise l'impression 3D, l'usinage CNC, le moulage par injection et le travail de la tôle sur un seul site. Ces méthodes répondent à tous vos besoins. Pour un prototype, l'impression 3D est rapide. Pour une production en série, ils utilisent le moulage par injection. Une ligne automatisée permet de traiter de grandes quantités. Pour les châssis, ils utilisent la tôle découpée au laser. Le procédé est choisi en fonction du nombre de pièces et du matériau souhaités. Des experts sélectionnent le procédé et le matériau les plus adaptés à chaque pièce, en tenant compte de son utilisation. Les robots nécessitent des pièces précises, tandis que les engins de manutention requièrent des pièces robustes. L'équipe met à profit son expertise en ingénierie pour chaque pièce. L'automatisation réduit les coûts et permet la production en grande série. L'impression 3D et les méthodes traditionnelles sont complémentaires pour les pièces complexes.
Service complet, de la conception en vue de la fabrication à l'assemblage final
Ils interviennent dès les premières étapes de la conception. NOBLE analyse votre modèle 3D et propose des solutions pour faciliter la production. Ils arrondissent les angles vifs et renforcent les parois fines. Ces petites modifications permettent de réaliser des économies et d'éviter la casse des pièces. Le service va au-delà de la conception. NOBLE prend en charge l'approvisionnement en matériaux, l'usinage, la finition et l'assemblage des pièces. Vous recevez des pièces finies, prêtes à l'emploi. Cette solution clé en main réduit le besoin de gérer plusieurs fournisseurs. Une seule équipe gère l'ensemble du processus. Pour les projets complexes de robots mobiles autonomes (AMR), où les pièces doivent s'emboîter parfaitement, ce soutien est précieux. Le processus se déroule sans accroc du début à la fin. Les projets les plus exigeants tirent pleinement parti de cette approche.
Certifications de qualité : ISO 9001:2015 et ISO 13485:2016
Gestion rigoureuse de la qualité pour des pièces précises et constantes
La norme ISO 9001:2015 définit le niveau de qualité minimal. Chaque étape du processus est contrôlée : dimensions, état de surface, etc. Un système de traçabilité permet d’identifier les pièces. En cas de défaillance, il est possible de retrouver le lot d’origine, ce qui est crucial pour les composants critiques de sécurité. Un capteur mal fixé peut immobiliser un robot. La qualité est essentielle pour éviter ce problème. Chaque pièce est conforme aux spécifications. Cette fiabilité est indispensable pour les applications exigeantes. Le processus garantit des résultats constants.
Contrôle des processus de qualité médicale applicable à la robotique exigeante
La norme ISO 13485:2016 impose des contrôles plus rigoureux. NOBLE possède cette certification, garantissant ainsi des exigences très élevées pour les composants AMR. Dans le domaine de la robotique critique, cette norme est un gage de confiance. Le même processus de contrôle utilisé pour les pièces chirurgicales est appliqué aux trous de fixation des moteurs. Cette précision assure une navigation précise au robot. L'équipe suit des règles strictes et chaque pièce répond à des normes de qualité élevées. Le processus est documenté et contrôlé. Les pièces nécessitant cette précision en bénéficient grandement.
Assistance complète pour le développement de la résistance aux antimicrobiens
Conseils sur le choix des matériaux et optimisation de la conception
Le choix du matériau influe sur le coût, le poids et la durée de vie. Les ingénieurs de NOBLE vous accompagnent dans ce choix. Pour une pièce légère, privilégiez l'aluminium 6061 ou la fibre de carbone. Pour une résistance aux chocs optimale, optez pour le nylon ou le polycarbonate. Pour une rigidité élevée, l'acier peut convenir. L'équipe analyse vos besoins en matière de charge et vous propose le matériau le plus adapté. Elle conçoit la pièce en fonction du procédé choisi. Une pièce destinée au moulage par injection présente une épaisseur de paroi uniforme. Une pièce pour l'impression 3D possède des angles qui ne nécessitent pas de supports. Ces adaptations simplifient la production. La maîtrise du procédé permet une conception optimisée. L'impression 3D offre une liberté de conception unique. Le choix du matériau a un impact direct sur la pièce finale.
Responsabilité unique du prototype à la production
Une seule entreprise prend en charge l'intégralité du processus. Pour les prototypes, elle utilise l'impression 3D afin d'apporter rapidement des modifications. Une fois la conception finalisée, elle passe à l'usinage CNC ou au moulage par injection. NOBLE gère cette transition. Inutile d'envoyer des fichiers à différents ateliers ou de contacter de nouveaux fournisseurs. Les mêmes ingénieurs qui ont travaillé sur le prototype supervisent la production, ce qui permet de résoudre les problèmes au plus tôt. Cette fiabilité est essentielle pour les robots de manutention qui doivent fonctionner parfaitement à chaque utilisation. L'équipe est impliquée du début à la fin. Un seul interlocuteur est responsable de tout. Cela permet de gagner du temps et de réduire les risques liés au choix des matériaux et à la fabrication des pièces.
Le choix du procédé de fabrication dépend du volume, de la résistance et du coût. Les pièces complexes en petites séries sont adaptées à l'usinage CNC. Les pièces en plastique en grande série conviennent au moulage par injection. Les prototypes et les géométries complexes sont plus adaptés à la fabrication additive, comme l'impression 3D polymère ou le moulage composite. Les châssis robustes nécessitent des procédés de tôlerie ou de composites. Les choix de conception relatifs au poids, à la gestion thermique et à la facilité d'entretien déterminent la méthode de fabrication la plus appropriée. Le choix des matériaux est tout aussi important. Avant de choisir, évaluez vos volumes requis, vos exigences en matière de résistance et vos objectifs de coût. Collaborez avec un fabricant comme NOBLE. Son expertise des procédés de transformation des métaux et des plastiques garantit une production efficace des pièces structurelles des véhicules tout-terrain.
FAQ sur la fabrication des pièces structurelles AMR
Qu'est-ce qui différencie les pièces structurelles des robots AMR des pièces de robots classiques ?
Les composants structurels des robots mobiles autonomes (AMR) doivent s'adapter à une navigation flexible et à des environnements en constante évolution. Ils doivent être légers pour préserver l'autonomie de la batterie, tout en étant suffisamment robustes pour résister à l'usure quotidienne. Contrairement aux robots fixes, ces composants sont soumis à des mouvements constants, des vibrations et des charges variables. Cela exige une conception soignée et un processus de fabrication adapté à chaque application.
Quel procédé de fabrication est le plus adapté à la production en petites séries ?
L'usinage CNC est idéal pour les petites et moyennes séries. Il permet d'obtenir des tolérances serrées sans investissements importants en outillage. Pour les lots de moins de 500 unités, ce procédé garantit une qualité constante à des coûts prévisibles. Les technologies additives, comme l'impression 3D, conviennent également au prototypage. Chaque méthode présente des avantages et des inconvénients en termes de rapidité, de coût et de matériaux.
Quel rôle joue l'impression 3D dans la production de pièces AMR ?
L'impression 3D excelle dans la réalisation de formes complexes et de modifications rapides. Les technologies FDM et SLS sont particulièrement adaptées à la fabrication de supports, de boîtiers et de prototypes. Elle permet de supprimer les coûts d'outillage, ce qui la rend idéale pour les conceptions sur mesure. Cependant, les coûts unitaires restant fixes, l'impression 3D convient mieux aux petites séries qu'à la production de masse. De nombreux fabricants l'utilisent en complément des méthodes traditionnelles.
Quand dois-je choisir le moulage par injection plutôt que d'autres procédés ?
Le moulage par injection est avantageux pour les volumes supérieurs à 5 000 unités. Si le coût initial de l'outillage est élevé, le coût unitaire diminue considérablement. Les supports, couvercles et boîtiers en plastique sont produits rapidement et de manière homogène. Pour la production en grande série, ce procédé est plus économique que l'usinage CNC et l'impression 3D. En dessous de 1 000 unités, la rentabilité est rarement au rendez-vous.
Quels matériaux sont les plus adaptés aux pièces structurelles des AMR ?
L'aluminium 6061-T6 offre un excellent rapport résistance/poids pour les châssis et les supports. Les plastiques techniques comme le nylon et le polycarbonate permettent de gagner du poids et résistent aux chocs. Les composites en fibre de carbone offrent la plus grande résistance pour les applications exigeantes. L'acier inoxydable convient aux robots d'extérieur qui doivent résister à la corrosion. Le choix du matériau influe à la fois sur la méthode de fabrication et sur les performances finales.
La fabrication additive peut-elle supporter des charges structurelles ?
Oui, à condition de bien concevoir le dispositif. L'impression 3D polymère permet de réaliser des supports robustes lorsque l'orientation des couches est alignée avec les directions de contrainte. Les pièces en nylon SLS présentent une bonne résistance aux chocs. Pour des charges plus élevées, le moulage composite avec fibre de carbone offre d'excellents résultats. Les tests et la validation restent indispensables avant d'utiliser des pièces fabriquées par impression 3D dans des applications critiques.
Comment optimiser le poids des pièces structurelles AMR ?
Les nervures, les poches et les structures en nid d'abeille permettent d'éliminer de la matière aux endroits où les contraintes sont faibles. Ces techniques fonctionnent différemment selon les procédés de fabrication. Le moulage par injection est particulièrement adapté aux nervures. L'usinage CNC excelle dans la réalisation de poches. Les technologies de fabrication additive permettent de créer des structures en treillis complexes. L'objectif est de gagner quelques grammes sans compromettre la résistance ni la sécurité.
Pourquoi choisir NOBLE comme partenaire pour les pièces structurelles des AMR ?
NOBLE possède une expertise pointue en usinage CNC, moulage par injection, tôlerie et impression 3D. Ses certifications ISO garantissent une qualité constante. L'équipe accompagne ses clients dans le choix des matériaux et l'optimisation de la conception, du prototype à la production. En tant que leader de la fabrication en Chine, NOBLE aide ses clients à optimiser leurs processus de production.





