
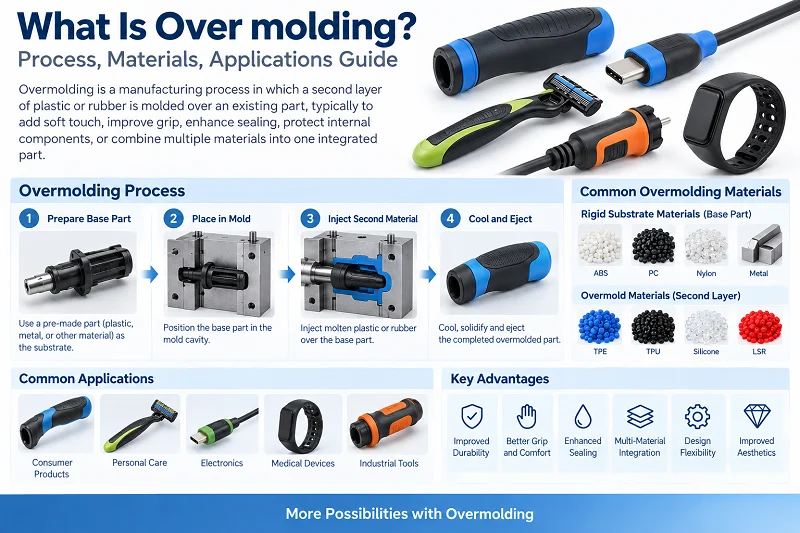
Le surmoulage est un procédé de moulage par injection qui permet d'assembler deux matériaux de manière optimale. Chaque matériau remplit une fonction spécifique. Ce procédé est largement utilisé dans de nombreux secteurs d'activité émergents, tels que l'aérospatiale, la robotique et la fabrication de dispositifs médicaux. Ce guide offre une vue d'ensemble complète du surmoulage. Il aborde le principe du procédé, ses applications, les matériaux couramment utilisés et les opérations spécifiques. Il répond à toutes vos questions.

1. Qu'est-ce que le surmoulage ?
Le surmoulage est un procédé de moulage par injection en deux étapes. On commence par fabriquer une pièce de base en plastique, appelée substrat. Ce substrat est ensuite placé dans un second moule, sur lequel est moulée une fine couche extérieure, généralement en plastique souple ou en caoutchouc. On obtient ainsi une pièce unique, rigide à l'intérieur et souple à l'extérieur. Les deux matériaux remplissent généralement des fonctions différentes au sein de cette pièce. Le surmoulage est largement utilisé dans de nombreux secteurs industriels pour diverses applications.
2. Comment fonctionne le surmoulage ??
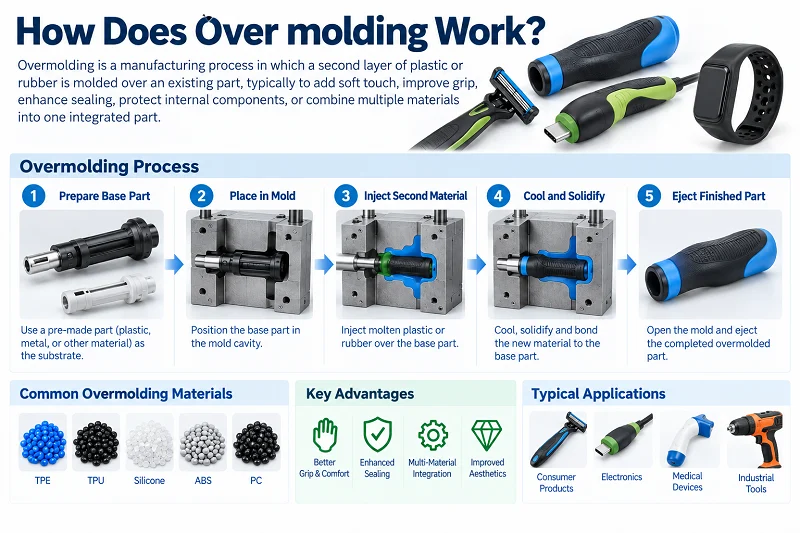
Le surmoulage se fait en deux étapes.
Première étape : une pièce de base est fabriquée à partir d’une seule matière plastique. Cette pièce est appelée le substrat. Le substrat peut être en plastique rigide ou en métal.
Deuxième étape : Le substrat est placé dans un autre moule. Un second matériau, généralement du plastique souple ou du caoutchouc, est ensuite injecté. Il enveloppe la surface du substrat et forme une fine couche extérieure.
Point essentiel : les deux matériaux doivent adhérer chimiquement ou mécaniquement. Sinon, la couche extérieure risque de se détacher facilement.
Combinaisons courantes : plastique dur + plastique souple, métal + caoutchouc.
Résultat final : Une des pièces combine les avantages des deux matériaux. Par exemple, elle est dure à l’intérieur et souple à l’extérieur. Elle est à la fois résistante et antidérapante.
3. Conception du surmoulage
Le respect des bonnes pratiques suivantes contribue à la réussite du surmoulage. Il permet d'obtenir des produits de haute qualité, à la fois fonctionnels et esthétiques.
- Compatibilité des matériaux. Choisissez des matériaux qui adhèrent bien et qui ont des points de fusion similaires. Cela garantit une liaison solide et fiable entre les couches.
- Conception pour le collage. Créez des reliefs de surface appropriés, des contre-dépouilles et des structures d'emboîtement. Cela favorise l'adhérence mécanique entre la pièce moulée et le matériau de surmoulage.
- Épaisseur de paroi appropriée. Veillez à maintenir une épaisseur de paroi constante et appropriée. Cela garantit un écoulement régulier du matériau et prévient les défauts tels que les retassures ou les vides.
- Angle de dépouille. Un angle de dépouille facilite le démoulage de la pièce. Il réduit le risque d'endommagement de la pièce lors de l'éjection.
- Évitez les angles vifs. Les angles arrondis contribuent à prévenir la concentration des contraintes. Ils facilitent également l'écoulement du matériau lors du surmoulage.
- Intégrez des dispositifs de ventilation dans la conception. Cela permet à l'air et aux gaz de s'échapper pendant l'injection, évitant ainsi la formation de vides et de bulles d'air emprisonnées.
- Mise en place du matériau de surmoulage. Éloignez le point d'injection du matériau de surmoulage des éléments et arêtes critiques. Cela évite tout piégeage ou dommage du matériau.
- Conception du moule. Concevez le moule avec des systèmes d'alimentation, de canaux et de refroidissement adaptés. Cela garantit un flux de matière régulier et une productivité élevée.
- Tenir compte du rétrécissement. Tenez compte de la différence de retrait du matériau entre la pièce moulée et le matériau de surmoulage. Cela permet d'éviter les déformations et les variations dimensionnelles.

4. Matériaux de surmoulage
4.1 Substrat (Matériau de base)
Le substrat est généralement un matériau dur et très résistant. Il assure le support structurel.
Les substrats courants comprennent :
- Plastiques durs : Des matériaux tels que l'ABS, le PC, le PA (nylon), le PBT et le PP présentent une bonne rigidité et des dimensions stables. Ce sont les substrats les plus couramment utilisés en surmoulage.
- Les métaux: comme l'acier inoxydable et l'alliage d'aluminium. Les substrats métalliques sont utilisés lorsqu'une résistance ou une conductivité plus élevée est nécessaire, comme pour les cadres de poignées ou les connecteurs.
- Élastomères: comme le TPE et le TPU. Utilisés pour les substrats nécessitant une certaine flexibilité.
4.2 Matériau de surmoulage (matériau de la couche extérieure)
La couche de surmoulage est généralement plus souple. Elle assure l'adhérence, l'étanchéité, l'amortissement ou une sensation de confort. Les matériaux couramment utilisés sont :
- TPE (élastomère thermoplastique) : Le matériau de surmoulage le plus courant. Doux au toucher. Dureté ajustable. Adhère bien à de nombreux plastiques durs.
- TPU (polyuréthane thermoplastique) : Excellente résistance à l'usure. Convient aux applications à forte usure.
- Silicone (LSR) : Résistance aux hautes températures. Bonne biocompatibilité. Fréquemment utilisé dans les produits médicaux et pour bébés.
- PVC souple : Peu coûteux, mais peu performant sur le plan environnemental. Il est progressivement remplacé par le TPE.
- Caoutchouc: comme l'EPDM et le NBR. Utilisés lorsqu'une résistance aux intempéries ou aux huiles est nécessaire.
4.3 Principes clés de l'association des matériaux
Les deux matériaux doivent pouvoir se lier. Il existe deux méthodes de liaison :
- Une liaison chimique: Les deux matériaux sont compatibles au niveau moléculaire. L'adhérence est élevée. Exemples : TPE sur ABS, TPU sur PC.
- Liaison mécanique : Le matériau extérieur est physiquement fixé par des bosses et des rainures en surface, ou par des contre-dépouilles, sur le substrat.
4.4 Exemples d'appariement courants
| · Substrat | · Surmoulage | · Application |
| · ABS | · TPE | · Poignées d'outils électriques |
| · PC | TPU | · Étuis de téléphone |
| · PA | · Silicone | · Poignées pour dispositifs médicaux |
| · Métal | · Caoutchouc | · Supports d'amortissement des vibrations |

5. Opérations de surmoulage spécifiques
5.1 Surmoulage manuel
Le surmoulage manuel est la méthode la plus simple. Le procédé est le suivant :
- Mouler le substrat : Tout d'abord, une pièce à substrat rigide est moulée à l'aide d'un moule.
- Retirer le substrat : Le substrat est retiré du moule et refroidi.
- Placement manuel : Un opérateur place manuellement le substrat dans la cavité d'un deuxième moule.
- Deuxième injection : Le moule se ferme et injecte le matériau de surmoulage. Celui-ci enveloppe la surface du substrat.
- Retirez la pièce finie : Après refroidissement, le moule s'ouvre et la dernière pièce est retirée.
Caractéristiques :
- Nécessite deux moules et deux machines à injection (ou une machine avec changement de moules).
- Le substrat doit refroidir avant d'être mis en place, il faut donc prévoir un temps d'attente.
- Cela dépend d'une opération manuelle, la régularité varie donc selon l'opérateur.
- Convient aux petits lots, à de nombreux types de produits ou à des structures complexes.
Avantages :
Structure de moule simple, faible investissement, grande flexibilité.
Inconvénients :
Cycle de production long, coût de main-d'œuvre élevé, substrat facile à contaminer.
5.2 Moulage par injection bi-matière
Le moulage par injection bi-matière est une méthode plus automatisée. Elle utilise une machine d'injection bi-matière et un moule rotatif.
Le processus est le suivant:
- Premier tir : Le matériau du substrat est injecté à un poste du moule.
- Faire pivoter le moule : Le moule pivote de 180 degrés. Le substrat se déplace vers la deuxième station.
- Deuxième prise : Le matériau de surmoulage est injecté à la deuxième station. Il enveloppe directement le substrat.
- Refroidir et éjecter : La pièce finie refroidit puis est éjectée. Le cycle suivant commence alors.
Caractéristiques :
- Le substrat et le surmoulage sont réalisés dans le même moule. Aucune manipulation manuelle n'est nécessaire.
- Le surmoulage se produit avant que le substrat ne refroidisse complètement. La force d'adhérence est plus élevée.
- Cycle de production court. Convient à la production en grande série.
- Structure du moule complexe. Coût d'investissement élevé.
Avantages : Haute efficacité, bonne homogénéité, forte adhérence, convient aux lignes automatisées.
Inconvénients :
Coût élevé des moules, modèles difficiles à modifier, ne convient pas aux petites séries.
5.3 Comparaison des deux méthodes
| Article de comparaison | Surmoulage manuel | Moulage par injection à deux coups |
| Nombre de moules | 2 séries | 1 jeu (moule rotatif) |
| Intervention manuelle | Haute | Low |
| Cycle de production | Long | Court |
| Résistance d'adhésion | Modérée | Haute |
| Taille de lot appropriée | Petit lot | Grand lot |
| Investissement dans les moisissures | Low | Haute |

6. Quels sont les avantages du surmoulage ?
6.1 Meilleure prise en main, confort et résistance au glissement
En surmoulant une couche extérieure d'un matériau souple (comme du TPE, du TPU ou du silicone), la surface du produit est plus douce au toucher et offre une meilleure adhérence. L'utilisateur peut ainsi le tenir sans risque de glissement. Ce procédé réduit également la fatigue lors d'une utilisation prolongée. C'est pourquoi on le retrouve fréquemment sur les outils électriques, les brosses à dents et les poignées d'appareils médicaux.
6.2 Amélioration de l'étanchéité et de l'imperméabilité
La couche extérieure souple adhère parfaitement au support et assure une étanchéité efficace. Elle empêche l'humidité, la poussière et les produits chimiques de pénétrer. Ceci est particulièrement utile pour les produits nécessitant une protection contre l'eau ou la poussière, tels que les appareils électroniques d'extérieur et les boîtiers d'instruments médicaux.
6.3 Adhérence forte, difficile à détacher
La couche de surmoulage forme une liaison chimique ou mécanique avec le substrat lors du moulage. La résistance de cette liaison est bien supérieure à celle des matériaux souples collés ou enfilés ultérieurement. Elle ne se décolle pas, ne se détache pas et ne se sépare pas facilement, même après une utilisation prolongée.
6.4 Moins de pièces, assemblage simplifié
Les méthodes traditionnelles nécessitent la fabrication et l'assemblage d'un couvercle souple séparé. Le surmoulage combine ces deux étapes en une seule. Cela réduit le nombre de pièces et d'étapes d'assemblage, et diminue les coûts de main-d'œuvre ainsi que la complexité de la gestion des stocks.
6.5 Conception flexible, meilleure apparence
Il est possible de surmouler différentes couleurs et duretés sur le substrat. On obtient ainsi des effets bicolores ou des zones offrant une prise en main douce. La liberté de conception est accrue. Le produit est plus esthétique et agréable au toucher.
6.6 Durabilité améliorée
La couche extérieure souple absorbe les chocs et les vibrations. Elle protège la structure intérieure rigide et sert d'amortisseur en cas de chute ou de collision, prolongeant ainsi la durée de vie du produit.

7. Quels sont les inconvénients du surmoulage ?
Le surmoulage nécessite deux moules ou une presse à injection bi-matière. L'investissement en équipement est élevé. Le substrat et le surmoulage doivent être chimiquement et mécaniquement compatibles. Le choix des matériaux est limité. Les deux matériaux ont des coefficients de dilatation thermique différents. Ils peuvent se déformer ou se séparer après refroidissement. Le cycle de production est long. Les méthodes manuelles sont gourmandes en main-d'œuvre. La régularité est faible. Les pièces défectueuses sont difficiles à retravailler. Le substrat et le surmoulage ne peuvent être séparés. Le coût de production des petites séries est élevé. Changer de modèle est difficile.

8. Surmoulage vs. Moulage par insertion
8.1 Différence fondamentale
Le surmoulage est un procédé en une seule étape. Il consiste à insérer un insert préfabriqué (généralement en métal) dans le moule. Du plastique est ensuite injecté pour envelopper l'insert. Le résultat final est une pièce unique combinant métal et plastique. L'insert assure la résistance, le filetage ou la conductivité.
Le surmoulage est un procédé en deux étapes. On commence par mouler un substrat plastique. Ce substrat est ensuite placé dans un autre moule. Un second matériau est alors injecté pour recouvrir sa surface. On obtient ainsi une pièce à la fois dure à l'intérieur et souple à l'extérieur, présentant une structure bicouche. La couche de surmoulage assure une meilleure prise en main, une étanchéité optimale et un toucher plus agréable.
8.2 Comparaison des processus
| Article de comparaison | Moulage par insertion | Sur moulage |
| Étapes du processus | Un pas | Deux étapes |
| Soutien | Insert en métal ou non en plastique | Substrat en plastique |
| Matériau extérieur | Plastique | plastique souple ou caoutchouc |
8.3 Comment choisir ?
Si vous avez besoin de résistance ou de conductivité métallique, optez pour le surmoulage par insertion. Si vous avez besoin d'une couche extérieure souple pour une meilleure prise en main ou une étanchéité optimale, choisissez le surmoulage par insertion.
Ces deux techniques peuvent être utilisées conjointement. On commence par le surmoulage par insertion pour obtenir un substrat avec des inserts métalliques. On procède ensuite au surmoulage pour obtenir une pièce finale alliant résistance et confort d'utilisation.

9. Quels secteurs utilisent le surmoulage ?
Dispositifs médicaux 9.1
Les manches d'instruments chirurgicaux, les poignées d'endoscopes, les outils dentaires et bien d'autres dispositifs utilisent le surmoulage pour améliorer le confort de prise en main et l'adhérence. Les couches de surmoulage en silicone sont également biocompatibles et résistent à la stérilisation à haute température.
9.2 outils électriques
Les boîtiers des perceuses, meuleuses d'angle, marteaux et autres outils similaires utilisent généralement un substrat en plastique rigide surmoulé en TPE souple. Ce matériau offre une résistance au glissement, une absorption des chocs et une isolation thermique, améliorant ainsi la sécurité d'utilisation.
9.3 Consumer Electronics
Les coques de téléphone, les boîtiers d'écouteurs, les bracelets de montres connectées et bien d'autres accessoires utilisent le surmoulage pour un rendu bicolore et un toucher doux. Ce procédé améliore également l'étanchéité à l'eau et à la poussière.
9.4 Industrie automobile
Le surmoulage est utilisé pour les volants, les leviers de vitesse, les poignées de porte et les joints. Ce procédé améliore la prise en main, réduit le bruit et renforce l'étanchéité.
9.5 Biens de consommation courante
Les manches de brosses à dents, les rasoirs, les poignées d'ustensiles de cuisine, les bouteilles de sport et bien d'autres objets utilisent un surmoulage souple pour améliorer le confort et l'adhérence.
9.6 Équipement industriel
Les panneaux de commande, les poignées d'instruments, les poignées industrielles et bien d'autres éléments utilisent le surmoulage pour améliorer la durabilité et la sécurité d'utilisation.

10. Pourquoi choisir NOBLE comme fabricant de surmoulage
NOBLE offre un soutien complet pour vos projets de surmoulage. Nous vous accompagnons de la revue de conception au choix des matériaux. Nous fournissons des retours d'expérience en matière de fabricabilité (DFM) pour optimiser la conception des pièces. Nous réalisons des moules de précision pour le substrat et le surmoulage. Nous proposons le surmoulage manuel et bi-injection. Nous assurons également un contrôle qualité en ligne pour garantir la qualité de l'assemblage. Notre équipe prend en charge les petites séries comme la production en grande série. Nous conservons une documentation complète du processus pour une traçabilité optimale, conforme aux exigences de la norme ISO 13485 pour les projets médicaux. Du prototype à la production, nous vous accompagnons tout au long du processus.
FAQ sur Surmoulage :
1. Quelle est la différence entre le surmoulage et moulure d'insertion?
Le moulage par insertion consiste à insérer une pièce métallique dans le moule, puis à injecter du plastique autour. Le surmoulage, quant à lui, consiste à créer d'abord une base en plastique, puis à mouler une couche souple par-dessus. Le moulage par insertion se fait en une seule étape, tandis que le surmoulage en comporte deux.
2. Qu'est-ce que le surmoulage ?
Le surmoulage est un procédé de moulage par injection en deux étapes. Il consiste à mouler une couche extérieure souple sur une pièce de base rigide.
3. Le surmoulage est-il coûteux ?
Le surmoulage coûte plus cher que le moulage par injection standard. Il nécessite deux moules ou une machine à deux injections. Cependant, il permet de réduire les coûts d'assemblage pour les grandes séries.
4. Votre pièce nécessite-t-elle un surmoulage ou des inserts ?
Optez pour le surmoulage pour une meilleure prise en main, une étanchéité optimale ou un toucher plus agréable. Choisissez des inserts pour les filetages métalliques, la robustesse ou les contacts électriques.
5. Quels sont les cinq types de moulures ?
Moulage par injection, moulage par soufflage, moulage par compression, moulage rotationnel et moulage par transfert.






