
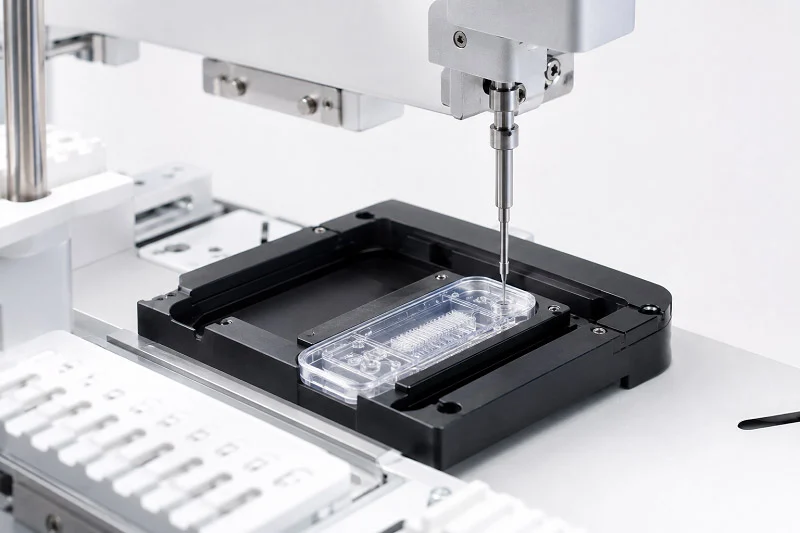
Les composants de laboratoire sur puce sont des dispositifs miniatures qui intègrent toutes les fonctions d'un laboratoire sur une seule puce. Les matériaux et les méthodes de fabrication que vous choisissez influent sur les performances, le coût et l'évolutivité. Quelle combinaison est la plus adaptée à votre application ? Cette question guide chaque décision, du prototypage à la production en série.
Le marché démontre l'importance de ce phénomène. Selon Spherical Insights, le marché mondial des dispositifs de laboratoire sur puce a atteint environ 6.01 milliards de dollars en 2024, tandis que Grand View Research avance un chiffre proche de 6.61 milliards de dollars. Market.us prévoit une croissance annuelle composée de 9.5 % entre 2023 et 2033.
Réfléchissez bien aux compromis à faire. Un procédé de fabrication adapté peut accélérer le développement du produit.
Un mauvais choix de matériaux peut ralentir un projet de laboratoire sur puce prometteur.
Matériaux pour Composants de laboratoire sur puce
Choisir les matériaux pour les composants de laboratoire sur puce implique de trouver un compromis. Il faut comparer le coût et la précision, la flexibilité et la résistance chimique. Chaque choix influe sur le processus de fabrication et sur les performances du dispositif final.
Polymères : flexibilité et rentabilité en microfluidique
Les polymères sont le matériau de prédilection en microfluidique, et ce pour une bonne raison : ils sont peu coûteux, faciles à mettre en forme et parfaitement adaptés au prototypage rapide.
Polymères courants (PDMS, PMMA, COC, PC)
Le PDMS (polydiméthylsiloxane) est le matériau de prédilection dans les laboratoires de recherche. Le PMMA, le COC et le PC sont des thermoplastiques particulièrement adaptés à la production industrielle. Chacun présente des avantages spécifiques pour les applications microfluidiques.
Avantages
| Faible coût | Les matériaux polymères coûtent beaucoup moins cher que le verre ou le silicium. C'est un point important pour la fabrication de composants de laboratoire sur puce. |
| Facilité de prototypage | Avec le PDMS, vous pouvez passer de la conception à la fabrication d'une puce fonctionnelle en quelques heures. Cette rapidité change radicalement le rythme de vos recherches. |
| Clarté optique | La plupart des polymères permettent de voir à l'intérieur de leurs canaux. C'est essentiel pour l'imagerie et la détection optique. |
Limites
| Perméabilité aux gaz | Le PDMS est perméable aux gaz, ce qui est idéal pour la culture cellulaire, mais pose problème pour les écoulements sous pression. |
| Résistance limitée aux solvants | De nombreux polymères gonflent ou se décomposent au contact de solvants organiques. Cela limite les réactions chimiques utilisables. |
Verre et silicium : haute précision et résistance chimique
Le verre et le silicium offrent le compromis inverse : précision et robustesse. Mais cela coûte plus cher et demande plus d’efforts.
Fabrication du substrat et du canal
Les méthodes de fabrication du verre et du silicium sont issues du traitement des semi-conducteurs. On utilise la photolithographie, la gravure et le collage pour créer des canaux. Pour les matériaux transparents comme le verre, la micro-usinage laser UV picoseconde à 355 nm génère très peu de microfissures et offre une qualité de bord submicronique. La micro-usinage laser femtoseconde, qui utilise des impulsions ultracourtes de l'ordre de 10⁻¹⁵ s, permet un traitement sans masque de haute précision avec des zones affectées thermiquement très réduites et peut atteindre des dimensions submicroniques. Elle est donc parfaitement adaptée à la fabrication 3D de dispositifs micro-optiques et microfluidiques.
Avantages
| Stabilité thermique | Le verre et le silicium peuvent supporter des températures élevées sans se déformer. Cela ouvre la voie aux cycles thermiques et à la stérilisation. |
| Inertie | Ces matériaux résistent à la plupart des produits chimiques. Votre appareil ne libérera aucune substance dans les échantillons et ne réagira pas avec eux. |
| Microfabrication établie | De nombreuses années de recherche sur les semi-conducteurs vous offrent des méthodes éprouvées. Vous ne partez pas de zéro. |
Limites
| Coût plus élevé | Les coûts des matières premières et de transformation sont bien plus élevés que pour les polymères. C'est un inconvénient majeur pour les productions en grande série. |
| Traitement plus complexe et fragilité | Le silicium est fragile et peut se fissurer sous la contrainte. Le verre nécessite une manipulation soigneuse lors du collage et de la découpe. |
Papier, céramique et hydrogels pour composants de laboratoire sur puce
Toutes les applications ne nécessitent pas de puce en plastique ou en verre. Le papier, la céramique et les hydrogels répondent chacun à des besoins spécifiques.
Microfluidique sur papier pour des diagnostics à faible coût
Les dispositifs à base de papier sont désormais un outil essentiel pour les diagnostics au point de soins. Ils sont robustes et simples, contrairement aux dispositifs microfluidiques. Les tests de grossesse à domicile en sont un exemple classique. Des chercheurs ont également mis au point un test rapide d'amplification des acides nucléiques au point de soins, qui combine la préparation et l'amplification des échantillons par électrocinétique sur supports papier. Ce test utilise l'isotachophorèse et l'amplification par polymérase recombinase simultanées pour extraire, amplifier et détecter les acides nucléiques cibles à partir de sérum et de sang total en moins de 20 minutes, avec des matériaux peu coûteux. Il s'avère ainsi utile pour le dépistage des maladies infectieuses et le suivi des infections virales dans les régions aux ressources limitées.
| Champ d'application | Exemples spécifiques |
| Immuno-essais à flux latéral | Tests de grossesse à domicile |
| Tests d'amplification des acides nucléiques | Test d'amplification des acides nucléiques (TAAN) rapide au point de soins pour les maladies infectieuses |
| Analyse des fluides corporels | Urine, salive, sang, larmes |
| Diagnostic précoce de la maladie | sécheresse oculaire, infarctus aigu du myocarde |
| Détection intégrée de biomarqueurs | Dosage de l'ACE et de l'AFP dans le sérum par FICA-μPAD |
Céramiques et hydrogels pour des applications biomédicales spécifiques
Les hydrogels sont particulièrement efficaces lorsqu'un environnement biocompatible est requis. Ils utilisent des protéines de la matrice extracellulaire naturelle, telles que le collagène, la fibrine, l'acide hyaluronique, le Matrigel, la fibronectine, l'agarose et le diacrylate de PEG, pour reproduire le microenvironnement in vivo. Les structures 3D en Matrigel, collagène de type I, gélatine et alginate ont amélioré la viabilité cellulaire et réduit la dédifférenciation. La culture microfluidique 3D d'hépatocytes est restée fonctionnelle pendant 4 semaines. La co-culture avec des cellules nourricières dans l'alginate a duré jusqu'à 3 mois, avec une amélioration des fonctions hépatiques, notamment la sécrétion d'albumine et la synthèse d'urée. Les cellules bêta pancréatiques placées dans des hydrogels à base de PEG ont vu leur viabilité passer de 20 % à 90 %, les cellules se liant par des jonctions d'E-cadhérine et conservant leur sécrétion d'insuline. Des interrogations subsistent quant à la disponibilité de matériaux biocompatibles en quantité suffisante et à la capacité des cultures cellulaires microfluidiques à se maintenir suffisamment longtemps pour fournir des résultats cliniques exploitables.
Les systèmes de matériaux hybrides repoussent encore ces limites. Un empilement PDMS/PC/verre avec quatre électrodes placées dans des microcanaux permet la mesure directe de la résistance transépithéliale (TEER) et reproduit la barrière hémato-encéphalique pour les applications d'organes sur puce. Un dispositif PDMS/membrane polyester/verre utilise une membrane poreuse comme couche cellulaire, avec deux couches distinctes pour la co-culture de cellules épithéliales intestinales et hépatiques. Des structures multicouches PDMS/verre/membrane poreuse/PMMA assemblent cinq couches de PDMS par vissage et collage plasma. Les macromères PDMS-méthacrylate imprimables en 3D utilisent la stéréolithographie avec une lumière UV de 385 nm et conservent la transparence optique, la perméabilité aux gaz, l'élasticité et la biocompatibilité. Les systèmes à base de thermoplastiques (PS, PC, COC) reposent sur l'ablation laser, le moulage par injection, le moulage par compression et le gaufrage à chaud pour un faible coût, une bio-inertie et une faible fluorescence intrinsèque.
La chimie de surface et la biocompatibilité sont des facteurs déterminants dans tous ces choix. Un matériau peut présenter une grande stabilité dimensionnelle, mais se révéler inutilisable si des protéines s'y fixent ou si les cellules ne peuvent pas s'y développer. Il est donc essentiel de toujours tester votre matériau avec votre échantillon réel avant de lancer une production en série.
Procédés de fabrication des composants de laboratoire sur puce
Choisir les bons matériaux n'est qu'une partie du travail. Il faut aussi les intégrer dans des systèmes fonctionnels. Le procédé de fabrication choisi influe sur le temps de production et la qualité du dispositif. Certaines méthodes sont idéales pour réaliser rapidement des prototypes, tandis que d'autres permettent de fabriquer des pièces à bas coût en grande série. Passons en revue les principales techniques utilisées aujourd'hui dans la fabrication de puces microfluidiques. Ces techniques couvrent de nombreuses applications.
Méthodes de moulage : Moulage par injection, Gaufrage à chaud et Coulée à froid
Les méthodes de moulage consistent à reproduire un modèle maître dans un substrat polymère. Elles sont privilégiées pour la production en série de pièces identiques. Le choix de la méthode de fabrication dépend de vos objectifs de production. Les matériaux utilisés doivent être fluides à chaud. Parmi les matériaux courants, on trouve les thermoplastiques comme le PMMA et le COC. La conception de la puce influe sur la complexité de l'outillage nécessaire.
Temps de cycle, coûts d'outillage et fidélité de réplication
Le moulage par injection est rapide. On injecte du thermoplastique fondu dans un moule en acier. Chaque cycle s'achève en quelques secondes. L'investissement initial est important : un bon moule coûte plusieurs dizaines de milliers de dollars, et les moules complexes peuvent dépasser les 100 000 $. Mais ce coût est amorti sur le prix de chaque puce. Le coût des matériaux par puce se réduit à quelques centimes à grande échelle. C'est pourquoi le moulage par injection est la solution la plus rentable pour des productions de plusieurs milliers, voire millions d'unités.
Le gaufrage à chaud se situe entre les deux. Il consiste à presser un moule chauffé sur une feuille de polymère. La mise en place est plus simple. Les temps de cycle sont plus longs et le processus est moins automatisé. Le coût initial est modéré. Le gaufrage à chaud convient aux moyennes séries, de quelques centaines à quelques milliers de composants de laboratoire sur puce.
Pour les petites séries de pièces en matériaux élastomères comme le PDMS, on utilise des méthodes de moulage à partir d'un moule maître. Cette approche est simple pour les petits lots.
| Méthode | Coût initial | Coût unitaire à volume élevé | Temps de cycle |
| Moulage par Injection | Élevé (10 000 $ à 100 000 $ et plus) | Très faible (en centimes par dollar) | Secondes par cycle |
| Gaufrage à chaud | Modérée | Faible à modéré | Plus long qu'une injection |
Matériaux appropriés (thermoplastiques, PDMS) et géométries typiques
Le moulage par injection et le gaufrage à chaud sont particulièrement adaptés aux thermoplastiques comme le PMMA, le COC, le PC et le PS. Ces matériaux se déforment facilement sous l'effet de la chaleur et reproduisent fidèlement les détails les plus fins. De nombreux matériaux conviennent à la fabrication de dispositifs microfluidiques. Parmi les formes courantes, on trouve les canaux droits, les mélangeurs en serpentin et les générateurs de gouttelettes. La géométrie de la puce microfluidique influence l'écoulement du fluide. Le PDMS est naturellement adapté aux méthodes de moulage, permettant de reproduire des détails de l'ordre du micron. Chaque matériau présente des avantages spécifiques pour la fabrication de puces microfluidiques.
Méthodes de prototypage : Lithographie souple, Impression 3D et l'usinage direct
Lors de la phase d'exploration d'un concept, il est préférable d'éviter les moules coûteux. Les méthodes de prototypage permettent de tester rapidement et à moindre coût des idées. La lithographie douce est une technique essentielle pour les premières étapes de la fabrication de dispositifs microfluidiques.
Lithographie souple avec PDMS pour une itération rapide en R&D
La lithographie douce est la méthode classique pour les dispositifs de laboratoire sur puce. On part d'un moule en silicium réalisé par photolithographie. On coule ensuite du PDMS sur ce moule, on retire la couche polymérisée, on perce des trous et on la colle sur du verre. L'ensemble du processus prend un ou deux jours. Cette rapidité rend la lithographie douce idéale pour les itérations rapides. Un problème ? Il suffit de modifier le fichier CAO et de couler une nouvelle puce.
Le PDMS reste populaire en raison de sa facilité de manipulation. Il est transparent, perméable aux gaz et biocompatible. Son principal inconvénient réside dans la main-d'œuvre nécessaire. Chaque puce requiert une attention particulière, ce qui limite la production en grande série par lithographie souple. Cette technique demeure néanmoins l'une des plus accessibles pour la fabrication de puces microfluidiques.
Micro-fraisage, ablation laser et usinage laser pour des conceptions sur mesure
L'usinage direct offre un contrôle précis. Le micro-fraisage utilise des outils de coupe minuscules pour creuser des canaux dans le polymère ou le métal. Il est particulièrement adapté aux formes 3D complexes et à la fabrication de moules.
L'ablation laser enlève de la matière grâce à un faisceau focalisé. Les lasers UV picosecondes à 355 nm produisent des canaux avec très peu de microfissures et une qualité de bord inférieure au micron. Les lasers femtosecondes utilisent des impulsions ultracourtes pour usiner sans pratiquement aucun dommage thermique. Ces techniques sont sans masque : on passe directement de la conception assistée par ordinateur à la puce sans photomasques.
L'impression 3D a révolutionné le prototypage microfluidique en offrant une plus grande flexibilité de conception et des résultats plus rapides. Des chercheurs ont utilisé des imprimantes SLA pour créer des moules destinés à des composants de laboratoire sur puce en PDMS, avec des détails haute résolution. D'autres systèmes d'impression 3D permettent de produire des dispositifs fluidiques étanches à partir de matériaux comme le COC. Ils peuvent ainsi réaliser des formes de canaux difficiles à obtenir par gravure.
Techniques de collage de puces pour une étanchéité fiable
Une puce nécessite une étanchéité parfaite. Plusieurs techniques de collage sont disponibles. Le collage permet de lier la couche de canaux à un substrat, créant ainsi des canaux fermés et sans fuites. La technique de collage appropriée dépend des matériaux utilisés. Chaque matériau requiert une méthode de collage compatible. L'étape finale de la fabrication d'une puce microfluidique est souvent la plus critique.
Collage thermique, collage adhésif et collage anodique
Le collage thermique consiste à chauffer une puce thermoplastique à une température proche de sa température de transition vitreuse, puis à appliquer une pression. Les couches fusionnent alors entre elles. Le risque est la déformation des canaux si la température n'est pas maîtrisée. Cette étape de fabrication est cruciale pour la qualité.
Le collage utilise une fine couche de colle. Les adhésifs polymérisables aux UV durcissent à température ambiante en quelques secondes. La difficulté réside dans l'absence de colle dans les canaux. Ces techniques de collage s'appliquent à de nombreux dispositifs microfluidiques.
Le collage anodique permet d'assembler le verre au silicium. On applique une haute tension à l'interface à haute température. La liaison est forte, hermétique et permanente. Cette technique est issue de la fabrication des semi-conducteurs. Chaque technique de collage convient à des applications microfluidiques spécifiques.
Compatibilité avec différentes paires de matériaux
La méthode de collage doit être adaptée aux matériaux utilisés. Le PDMS adhère au verre ou à lui-même après traitement au plasma d'oxygène. Les thermoplastiques se collent par voie thermique ou par solvant. Le verre et le silicium se collent par voie anodique. Pour les systèmes hybrides, par exemple une couche de PDMS sur du verre, on peut utiliser le collage plasma ou un adhésif mince.
L'intégration multi-matériaux est en plein essor. Les applications émergentes en diagnostic et administration de médicaments combinent polymères, verre et membranes poreuses sur une même puce. Chaque paire de matériaux requiert une stratégie de liaison spécifique. Une mauvaise conception entraîne des fuites, tandis qu'une conception réussie garantit une étanchéité durable. Le choix judicieux des matériaux est déterminant pour l'ensemble du processus de fabrication.
Conception de composants de laboratoire sur puce
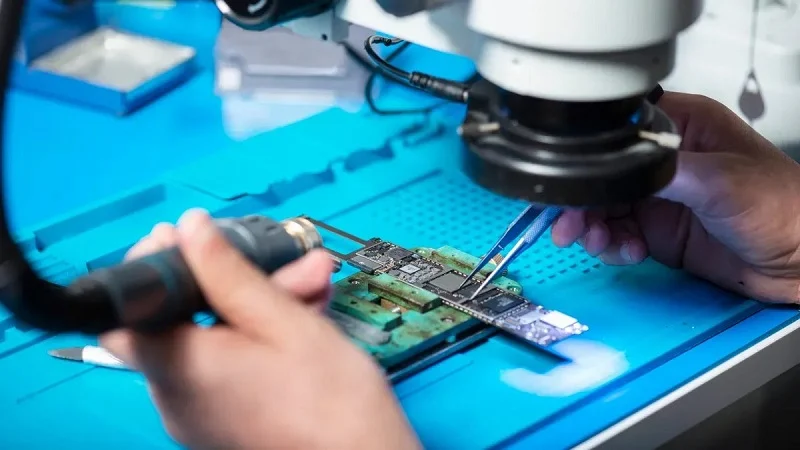
Une bonne conception détermine le bon fonctionnement de vos composants de laboratoire sur puce dans des conditions réelles. Géométrie, emplacement des capteurs et coût sont autant de facteurs qui s'opposent. Il est impossible d'optimiser tous les facteurs simultanément.
Géométrie des canaux microfluidiques et écoulement des fluides
La forme du canal détermine tout ce qui se produit en aval. La vue de dessus, la section transversale et le profil longitudinal définissent le trajet de l'écoulement. Une section transversale plus petite engendre une montée en pression rapide, et cette relation n'est pas linéaire en raison des effets de la couche limite. La longueur influe sur la pression. Le débit, quant à lui, suit la même loi linéaire.
Rapport d'aspect, virages et volumes morts
Les canaux profonds et étroits se comportent différemment des canaux peu profonds et larges. Les virages serrés créent des zones mortes où le fluide stagne. Ces poches nuisent au mélange et entraînent un gaspillage d'échantillon. L'angle de dépouille est également important, car il détermine la rectitude des parois après fabrication. L'empilement des canaux, du plus large au plus étroit, contribue à une répartition uniforme du flux.
Impact sur le mélange, la cinétique de réaction et l'efficacité de séparation
Des canaux plus longs augmentent la pression ; réduire leur longueur la diminue en conséquence. Un moule bicouche présentant une section transversale plus large loin de la jonction peut réduire considérablement la pression d'entrée. Ces gains sont importants pour la cinétique des réactions et la séparation. Les concepteurs de dispositifs microfluidiques prennent constamment en compte ces compromis lors de la fabrication des puces microfluidiques.
Intégration des capteurs et des électrodes
La pose d'électrodes paraît simple jusqu'à ce qu'on essaie. Plusieurs problèmes apparaissent rapidement :
- Le câblage et les billes de soudure créent des irrégularités de surface qui rendent difficile l'obtention de la surface plane requise pour les canaux microfluidiques.
- Les composants CMOS de laboratoire sur puce n'occupent que quelques millimètres carrés, tandis que les canaux, les vannes et les pompes nécessitent beaucoup plus d'espace.
- Une erreur d'enregistrement du positionnement provoque des fuites, et le décalage latéral est difficile à contrôler.
- Un décalage vertical entre la puce et le support peut interrompre le flux électrique et fluidique.
- L'assemblage de la puce CMOS à des structures microfluidiques sans fuites reste un véritable défi.
- Les connexions fluidiques entre le monde et la puce doivent assurer une étanchéité fiable.
Intégration d'électrodes pour la détection électrochimique
La détection électrochimique nécessite un contact direct entre l'échantillon et les électrodes. Ce contact exige une interface plane, ce que les irrégularités d'interconnexion peuvent perturber. Placer des plots de connexion sur deux faces opposées améliore légèrement la situation, mais le rendement reste faible.
Défis d'alignement et d'emballage
Un alignement précis est indispensable pour une intégration sans fuite. Les méthodes de fabrication par lots pour les dispositifs multicanaux sur CMOS n'ont pas encore été décrites. Ces contraintes d'encapsulation influencent l'approche de la fabrication des dispositifs microfluidiques.
Évolutivité et contraintes de coût
Les coûts augmentent par paliers, et non de façon linéaire. À grande échelle, le moulage par injection exige un investissement initial important pour le moule, mais le coût unitaire des matériaux chute à moins d'un dollar. Le moulage en série fait passer le coût des matériaux sous la barre du dollar par pièce. Faire appel à un prestataire de services pour une petite production peut coûter beaucoup plus cher par unité.
Principes de conception pour la fabrication (DFM)
La conception pour la fabrication (DFM) consiste à concevoir en fonction du processus que vous utiliserez réellement. Évitez les rainures plus longues que nécessaire. Conservez des angles de dépouille constants. Prévoyez le collage dès le début, car le choix des matériaux limite vos options.
Équilibrer la résolution, le débit et le coût unitaire
Une résolution plus élevée implique généralement des cycles de production plus longs et un outillage plus coûteux. Les composants microfluidiques polymères pour laboratoires sur puce privilégient la vitesse et un faible coût unitaire au détriment de la précision dimensionnelle. Le verre offre une plus grande finesse, mais un débit inférieur. Chaque décision de fabrication d'une puce microfluidique repose sur cet équilibre. Ces techniques sont utilisées pour le diagnostic, l'administration de médicaments et bien d'autres applications. Choisir les matériaux adaptés aux besoins dès le départ permet de réaliser des économies par la suite. Ce principe s'applique à tous les types de dispositifs de laboratoire sur puce.
Production à grande échelle de composants de laboratoire sur puce
Le passage à l'échelle industrielle transforme un prototype fonctionnel en production stable. Ce chemin réserve bien des surprises. Examinons les principales décisions à prendre.
Recherche à faible volume vs. Production à volume élevé
Passer de quelques composants de laboratoire sur puce à des milliers change tout. Il faut des matériaux différents, des outils différents et une approche différente.
Quand choisir les méthodes de prototypage plutôt que les techniques de production de masse
Les méthodes à petite échelle, comme la lithographie douce, conviennent aux conceptions évolutives. On peut tester une nouvelle puce en une journée, ce qui permet aux chercheurs d'apprendre rapidement. Cependant, la lithographie douce ne se prête pas à une production à grande échelle : chaque unité nécessite une manipulation manuelle. Les méthodes de production de masse, comme le moulage par injection, sont adaptées à des conceptions fixes. Le coût initial est élevé : l'outillage de prototypage peut coûter des dizaines de milliers de dollars, et les moules multi-empreintes en acier trempé peuvent coûter 100 000 $ ou plus. Le coût unitaire diminue rapidement avec la production en grande série. L'essentiel est de savoir quand changer de matériau. Il est préférable d'utiliser dès le départ des matériaux commerciaux pour la production de masse. Si vous réalisez un prototypage en PDMS mais optez ensuite pour des thermoplastiques, vous devrez repenser la conception. Les propriétés de surface, la perméabilité aux gaz et les méthodes de liaison diffèrent. Choisissez vos matériaux rapidement pour éviter les retouches.
Transition de la lithographie douce au moulage par injection
La transition prend du temps. Le développement des puces comprend plusieurs étapes et peut s'étaler sur plusieurs années. La fabrication à échelle intermédiaire permet de combler cet écart. L'utilisation d'outillages familiaux ou d'outillage en aluminium tendre permet de réaliser des essais quasi industriels sans investir dans des moules en acier coûteux. Cette phase révèle les problèmes cachés. Les propriétés des matériaux, telles que les contraintes internes ou l'autofluorescence, peuvent être affectées par le processus de moulage et doivent être évaluées. Détecter ces problèmes avant la fabrication de l'outillage final permet de réaliser des économies. Un fabricant de précision, expert en usinage CNC et en moulage par injection, peut accompagner la transition du prototype à la production en série.
Compromis entre résolution, coût et débit
Aucun matériau ne peut tout offrir. Il faut toujours échanger une propriété contre une autre. L'astuce consiste à adapter son choix à son utilisation.
Le choix du matériau influe sur la résolution des détails et le temps de cycle.
La lithographie douce avec PDMS permet de reproduire des détails d'une finesse de 10 µm, ce qui est idéal pour la recherche. Cependant, le PDMS ne convient pas à la production de masse. Les thermoplastiques sont performants pour la production à grande échelle, mais limitent la résolution à petite échelle. Le verre et le silicium permettent d'atteindre des dimensions de canaux submicrométriques avec une grande reproductibilité. Le principal inconvénient réside dans le coût : la fabrication de ces matériaux nécessite des installations onéreuses et du personnel qualifié.
Exemples de compromis : verre (haute résolution, faible débit) vs polymère (résolution inférieure, débit élevé)
Le verre permet d'obtenir des détails d'une grande finesse. Des canaux inférieurs au micron sont possibles. La fabrication fait appel à la photolithographie et à des produits chimiques dangereux. Le débit reste faible. Le coût par puce demeure élevé.
Les composants polymères pour laboratoires sur puce privilégient la vitesse au détriment de la résolution. Le moulage par injection permet de produire des milliers d'unités par jour. Les détails sont plus grands, généralement de l'ordre de la dizaine de microns. Pour de nombreuses applications microfluidiques, cette résolution est suffisante. Un coût réduit permet de fabriquer des dispositifs de laboratoire sur puce jetables.
Exemples concrets de fabrication de puces microfluidiques
Des projets concrets de fabrication de puces microfluidiques illustrent comment ces choix se concrétisent.
Composants de laboratoire sur puce pour diagnostic au point de soins utilisant des thermoplastiques moulés par injection
Une entreprise développant un test de diagnostic rapide a opté pour des thermoplastiques moulés par injection. La puce devait être suffisamment bon marché pour un usage unique. L'équipe a rapidement déterminé le matériau : le COC, un thermoplastique offrant une excellente transparence optique. La conception était prévue dès le départ pour le moulage par injection. Le coût initial de l'outillage était important. Le coût unitaire est descendu sous la barre du dollar pour les productions en grande série. Le dispositif final est adapté aux applications de diagnostic au point de soins, où le coût est un facteur primordial. Cette méthode de fabrication de puces microfluidiques répond aux besoins de production en grande série.
Composants de laboratoire sur puce de recherche utilisant le collage PDMS et verre
Un laboratoire universitaire étudiant le comportement cellulaire a opté pour une approche différente. Il leur fallait tester rapidement de nombreux prototypes. La lithographie souple PDMS leur a permis d'itérer rapidement. Ils ont collé la couche de PDMS sur une lame de verre à l'aide d'un plasma d'oxygène. Les composants du laboratoire sur puce étaient transparents, perméables aux gaz et biocompatibles. Chaque lot nécessitait une journée de fabrication. Le coût par puce était plus élevé, mais la flexibilité en valait la peine. Pour la recherche, la rapidité et l'itération sont plus importantes que le coût unitaire. Cette méthode de fabrication de puces microfluidiques est particulièrement adaptée aux productions en petites séries.
Ces exemples illustrent comment des applications différentes requièrent des approches différentes. Le choix de la méthode de fabrication dépend de vos volumes, de votre budget et de vos exigences en matière de performance. Anticiper ces compromis vous permettra d'éviter des erreurs coûteuses par la suite. Que vous ayez besoin de quelques prototypes de recherche ou de millions d'unités de production, adapter votre stratégie de fabrication à vos objectifs est la clé du succès.
NOBLE: Fabrication de précision pour les composants de laboratoire sur puce

Le passage du prototype à la production en série nécessite un partenaire maîtrisant les deux étapes. Un fabricant expert en transformation des métaux et des plastiques peut répondre aux besoins de fabrication des dispositifs de laboratoire sur puce. La combinaison de différentes méthodes rationalise le processus de fabrication des puces microfluidiques, de la conception à l'assemblage.
Capacités complètes de traitement des métaux et des plastiques
Usinage CNC, moulage par injectionet estampage de précision
Les techniques d'usinage peuvent accélérer les premières phases de développement. Un procédé de microfraisage, par exemple, débute par un modèle CAO, génère des trajectoires d'outils et usine les pièces immédiatement. Aucun moule maître n'est nécessaire.
L'usinage ne nécessite pas de salle blanche, ce qui lui confère un avantage sur la lithographie douce. Cela permet de gagner du temps et de l'argent pour les travaux en microfluidique.
Nos capacités incluent l'usinage de dispositifs adaptés aux générateurs de gouttelettes et aux canaux de mélange. Le choix des matériaux est crucial : les thermoplastiques comme le PMMA, le polycarbonate et le COC se découpent facilement et conservent leur transparence. Les métaux tels que l'acier inoxydable, l'aluminium et le titane sont durables et résistants aux produits chimiques.
| Type d'ouvrage | Avantages | Qualité de surface |
| Thermoplastiques (PMMA, PC, COC) | Découpes nettes, coût réduit, clarté optique | Le PMMA crée des canaux à l'aspect miroir ; le COC présente une faible autofluorescence. |
| Métaux (acier, aluminium, titane) | Durable, stérilisable, résistant aux produits chimiques | Nécessite un polissage supplémentaire pour obtenir la même surface lisse que le plastique. |
Une approche hybride permet de combiner l'impression 3D pour les géométries internes complexes et l'usinage pour des tolérances serrées et des surfaces lisses. Le moulage par injection est adapté aux grandes séries, les moules en acier trempé permettant des productions en grande quantité. Le coût unitaire diminue considérablement avec l'augmentation de la production. Ces méthodes sont compatibles avec une large gamme de composants microfluidiques pour laboratoires sur puce.
Expertise en conception de moules microfluidiques et en micro-usinage
La conception de moules pour la microfluidique exige des connaissances spécialisées. La surface du moule doit reproduire fidèlement les détails les plus fins dans toutes les cavités.
Une équipe qualifiée conçoit des moules assurant un remplissage uniforme et un démoulage impeccable, pour une durabilité optimale. Grâce à leur expertise en micro-usinage, des moules d'essai sont directement usinés dans le métal, permettant ainsi la validation de la conception avant la production en série. Ce procédé réduit les risques lors du passage du prototype à la production en grande série.
Certifications et assurance qualité
Certification pour la gestion de la qualité
La certification de gestion de la qualité atteste de la mise en place d'un système qualité documenté. Chaque étape suit un flux de travail défini. Ceci est essentiel pour la fabrication de puces microfluidiques, où de petites bavures ou des variations de forme peuvent affecter l'étanchéité des canaux. Une qualité constante permet d'obtenir des rendements de production élevés.
Certification pour les applications de dispositifs médicaux
Pour les dispositifs de laboratoire sur puce utilisés en diagnostic ou en applications cliniques, la certification des systèmes de qualité des dispositifs médicaux est essentielle. Elle couvre la gestion des risques, la traçabilité et le contrôle des processus.
Un modèle de service complet, de la conception à l'assemblage, offre un interlocuteur unique pour le processus de fabrication. Des conseils sur les choix de fabrication, les matériaux et les méthodes d'assemblage réduisent les erreurs de communication et accélèrent le développement du produit.
Aucun matériau ni aucune méthode de fabrication ne convient à tous les dispositifs de laboratoire sur puce. Le choix des matériaux dépend du coût, de la biocompatibilité et du nombre de composants nécessaires. Chaque méthode de fabrication présente des compromis entre coût et précision. La meilleure solution dépend de vos besoins et de votre budget.
Les nouvelles tendances telles que l'automatisation, la miniaturisation et l'analyse pilotée par l'IA ouvrent de nouvelles perspectives. De nouvelles méthodes comme la fabrication additive transforment radicalement la planification de la production. Ces avancées vous permettent d'adapter précisément la conception de votre puce microfluidique.
Votre puce microfluidique nécessite une méthode de fabrication spécifique pour sa production à grande échelle. Contactez un fabricant pour obtenir des conseils sur la fabrication de votre puce. Son équipe sélectionnera les techniques les plus adaptées à l'utilisation de votre puce et vous accompagnera à chaque étape de sa fabrication.
FAQ sur les composants de laboratoire sur puce
Quel matériau choisir pour mes premiers dispositifs de laboratoire sur puce ?
Cela dépend de ce que vous souhaitez faire. Le PDMS est idéal pour les prototypes rapides. Les thermoplastiques comme le COC ou le PMMA conviennent parfaitement aux productions en série. Le verre et le silicone offrent les meilleures finitions. Testez votre matériau avec des échantillons réels avant de vous engager.
Comment choisir entre le moulage par injection et la lithographie douce ?
La lithographie douce convient aux petites séries et aux conceptions évolutives. Le moulage par injection, quant à lui, est adapté aux conceptions fixes en grande série. Le coût initial du moule est élevé, mais le coût par puce diminue rapidement. Optez pour cette technique lorsque votre conception devient stable.
Qu’est-ce qui provoque une fuite dans une puce microfluidique ?
Un mauvais collage est généralement la cause du problème. La méthode de collage doit être adaptée aux matériaux. Le PDMS se colle au verre après traitement plasma. Les thermoplastiques nécessitent un collage thermique ou par solvant. Le verre et le silicium se collent par voie anodique. Un collage incompatible ne fonctionnera pas.
Puis-je réaliser un prototype en PDMS puis passer au plastique ?
C'est possible, mais prévoyez une refonte. Les propriétés de surface, la perméabilité aux gaz et les méthodes de collage diffèrent. Définissez votre choix de matériau dès le début. Le prototypage avec votre matériau de production vous évitera des retouches ultérieures.
Quelles dimensions minimales chaque méthode de fabrication permet-elle d'atteindre ?
La lithographie souple PDMS permet de reproduire des détails jusqu'à environ 10 µm. Les thermoplastiques limitent la résolution à petite échelle. Le verre et le silicium permettent d'atteindre des dimensions submicrométriques. Choisissez en fonction des besoins spécifiques de votre application.
Pourquoi la géométrie des canaux est-elle si importante ?
La forme du canal influence l'écoulement, le mélange et la pression. Les virages serrés créent des zones mortes. Les canaux plus longs augmentent la pression. Une section transversale plus petite permet une montée en pression rapide. Une géométrie optimale garantit le bon fonctionnement de votre puce microfluidique.
Quand dois-je passer du prototype à la production de masse ?
Passez à la production finale lorsque votre conception est stable et que le volume augmente. L'outillage de prototypage coûte moins cher que les moules en acier trempé. L'outillage intermédiaire permet de faire la transition. Surveillez les problèmes cachés, comme les contraintes internes ou une modification de l'autofluorescence, avant la fabrication de l'outillage final.
Le collage a-t-il une incidence sur l'ensemble du processus de fabrication ?
Oui. Le collage est souvent la dernière étape, et il peut compromettre tout ce qui précède. Chaque paire de matériaux nécessite une stratégie spécifique. Une stratégie réussie garantit une étanchéité durable pour toute la durée de vie du dispositif. Une stratégie ratée, et votre puce microfluidique fuit.







