
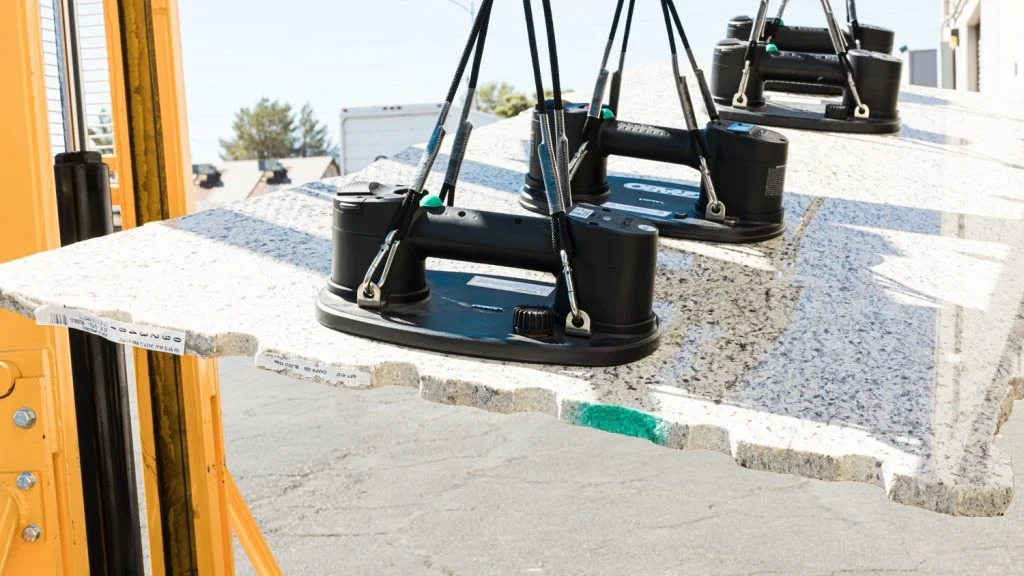
Begiratu apaleko edozein produkturi. Auto baten ateko panela. Haragi-erretilu itxi bat. Zirkuitu-plaka bat da. Ekoizpen-prozesuko une batean, industria-hutsunezko kopa batek altxatu, eutsi edo mugitu egin zuen. Kopa hauek nonahi daude automatizazio modernoan. Automatikoki funtzionatzen dute. Huts egin arte.
Gida honek nola egin behar diren erakutsiko dizu. Osagai bakoitza arretaz aztertzen dugu.
Zer atalez osatuta daude industria-hutseko bentosak?
Industria-hutsunezko kopak bereizi. Hiru kategoria nagusi agertzen dira. Almohadillak produktua ukitzen du. Konexioa makinara konektatzen da. Gainerakoa hardwarea da.
Bentosa (Kolpea)
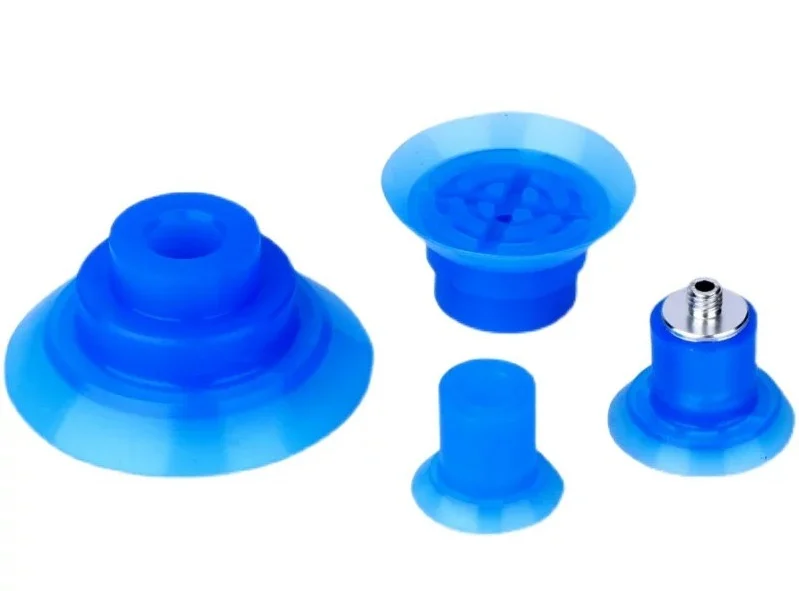
Hau da negozioaren amaiera. Bi lan egiten dira hemen. Lehenik, piezaren gainazalaren kontra zigilatzea. Bigarrenik, erori gabe altxatzeko bezain gogor heltzea. Forma desberdinak lan desberdinetara egokitzen dira.
Alfonbra lauak gainazal leun eta lauetan funtzionatzen dute, hala nola beira edo metalezko xafletan. Kontaktu-eremu handiena. Ona da tolestu ezin diren material meheetarako.
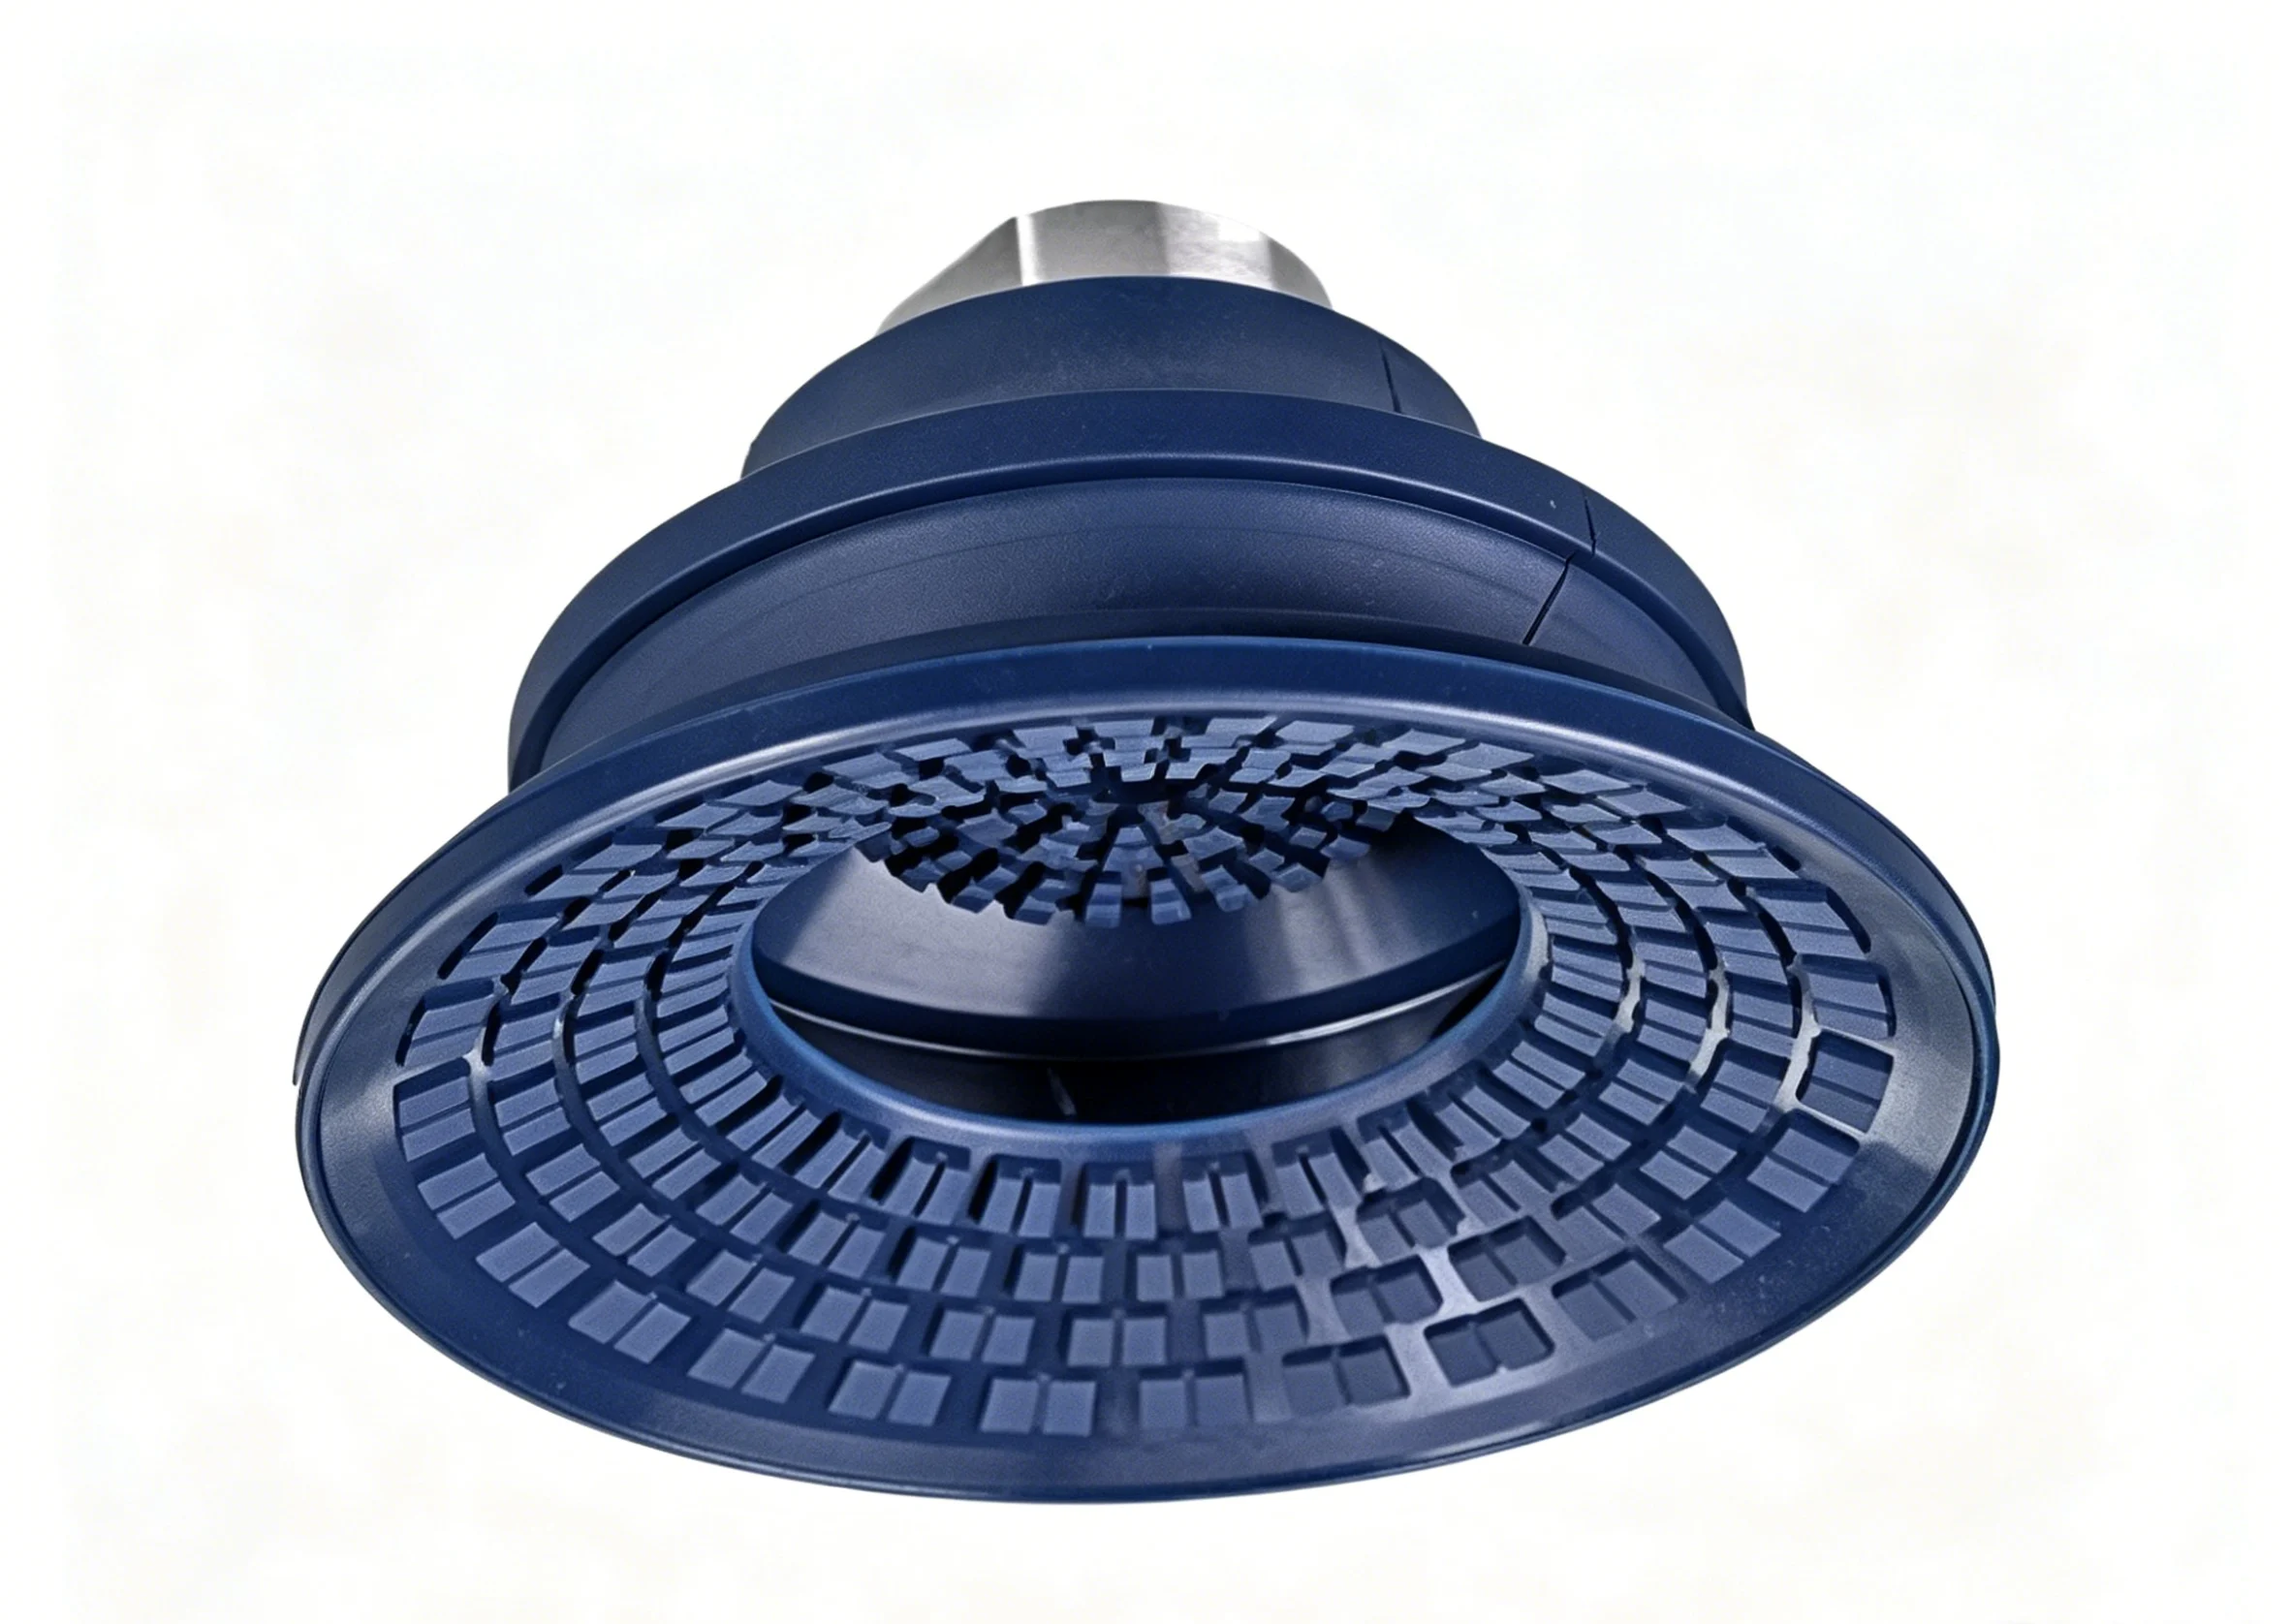
Hauspo-kopak tolestutako paretak dituzte. Tolestu eta luzatu egiten dira. Horrek altuera konpentsatzea ahalbidetzen du. Aukeratu ohol okertu bat edo kaxa irregular baten goiko aldea. Hauspoak aldea xurgatzen du.
Kopa obalek pieza luze eta estuak maneiatzen dituzte. Pentsa ezazu egurrezko apaingarri bat edo kanal formako osagai bat. Kopa biribil batek gainazalaren erdia galduko luke. Kopa obale batek luzera estaltzen du.
Euskarria / Egokitzea (Konektorea)
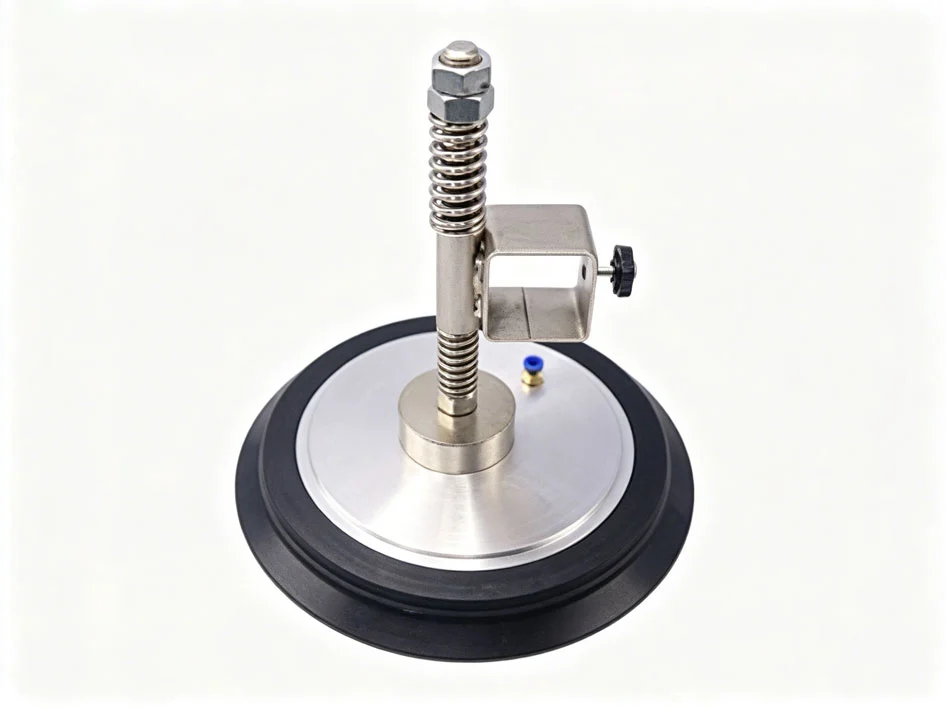
Alfonbra bera ez da ezertarako balio. Robot besoari edo pick-and-place sistemari lotu behar zaio.
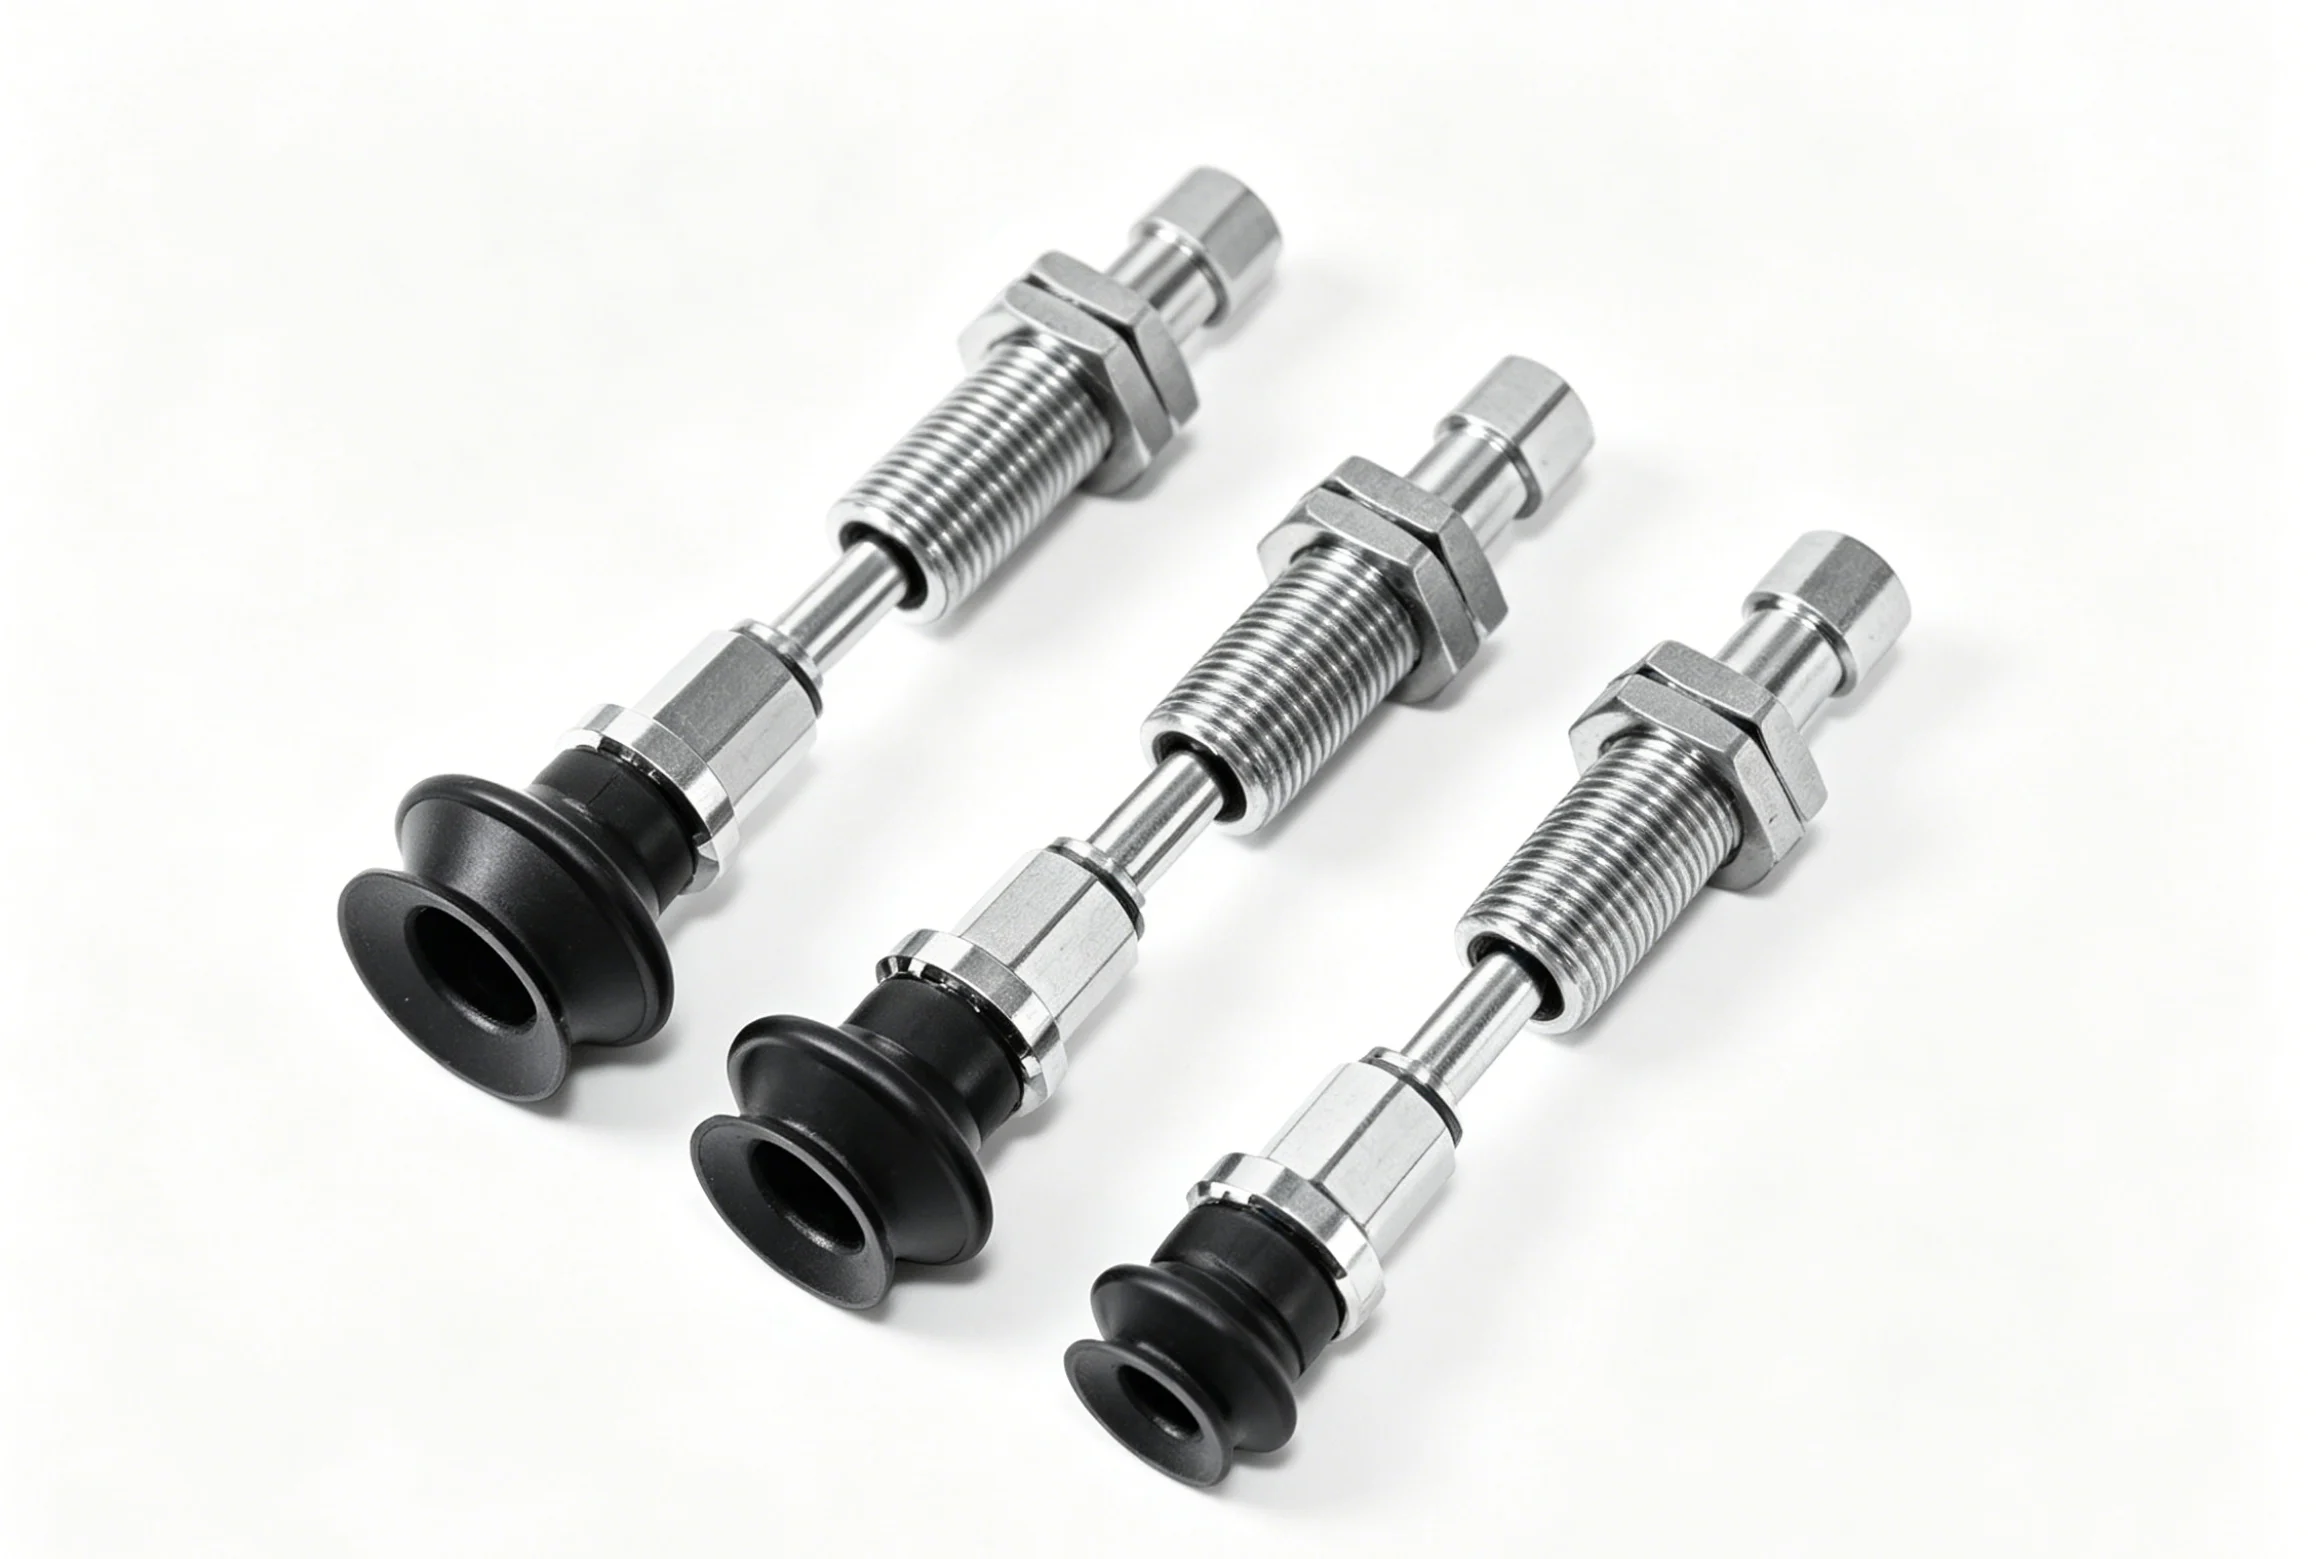
Metalezko zurtoin bat sartzen da alfonbran. Askotan letoiz edo aluminioz mekanizatua; kasu honetan, huts-kopetarako CNC mekanizazioak zehaztasun-hariak eta zigilatzeko gainazalak sortzen ditu. Batzuetan, zurtoinak malguki-mekanismo bat dauka. Horrek malgutasun bertikala ematen dio. Kopa astiro ukitzen da piezaren kontra talka egin beharrean.
Errotazioaren aurkako ezaugarriak ere gehigarri dira. Torloju hexagonal lau batek edo giltza-zulo batek kopa bihurritzea eragozten du azkoina estutzean. Xehetasun txiki bat. Alde handia ekoizpenean.
Osagai osagarriak
Muntaketa ez da zurtoinean eta almohadillan gelditzen.
Hutseko hodia konektatzen dute osagarriek. Hodi bigunetarako osagarri arantzadunak. Hodi zurrunetarako osagarri haridunak.
Murriztaileek diametroaren tamaina murrizten dute. Kopa handi batek konexio txiki bat behar izan dezake. Murriztaileak konexioa posible egiten du.
Balbula-zurtoinak diseinu batzuen barruan sartzen dira. Fluxu-kontrol edo askapen-balbulak dira. Hutsuneari azkar hausten diote pieza erori behar denean.
Hutsune-koparen pieza hauek guztiek elkarrekin lan egin behar dute. Gaizki mekanizatutako zurtoin batek zigilua hondatzen du. Gaizki moldeatutako alfonbra bat modu irregularrean erortzen da. Hutsune-koparen fabrikazio-prozesu osoa pieza bakoitza ondo lortzearen mende dago.
Nola fabrikatzen dira industria-hutseko kopako piezak?
Prozesu desberdinak pieza desberdinetarako. Gomazko alfonbrak bide bat jarraitzen du. Metalezko euskarriak beste bat jarraitzen du. Plastikozko zati txikiek hirugarren bide bat hartzen dute.
Gomazko bentosaren fabrikazioa
Hiru moldeo-metodo nagusitzen dira hemen. Bakoitza bolumen eta errendimendu behar desberdinetara egokitzen da.
Konpresiozko moldekatzeak alfonbra handietarako edo kantitate txikietarako balio du. Kautxuzko aurreforma bat berotutako barrunbe batean jartzen da. Prentsa ixten da. Estutzeak eta beroak egiten dute lana. Tresneria sinplea. Abiarazteko kostu baxua. Baina ziklo-denborak luzeak dira.
Injekzio bidezko moldeoa da bolumen handiko produktuetarako gai nagusia. Kautxuzko materiala —normalean nitriloa, silikona edo uretanoa— presiopean molde itxi batean jaurtitzen da. Ziklo azkarragoak. Tolerantzia estuagoak. Milaka piezatan koherentzia hobea. Tamaina estandarretarako hutseko kopa fabrikazio gehienek metodo hau erabiltzen dute.
Bi osagaiko moldekatzeak, edo 2K moldekatzeak, durometro bikoitzeko kopak egiten ditu. Lehenik eta behin, goma gogor baten oinarria moldeatzen da. Ondoren, goma bigun baten ezpaina gainmoldeatzen zaio gainean. Zati gogorrak forma mantentzen du. Zati biguna zigilatzen da. Plastikozko injekzio bidezko bentosa-kopa diseinu aurreratu bat da hau. Makina bat. Bi material. Pieza amaitu bat.
Metalezko euskarrietarako CNC mekanizazioa
Kautxuzko alfonbrek metalezko zurtoinak behar dituzte makineriara konektatzeko. Hori da txirbil-ebaketa.
CNC tornuek zurtoinak eta hariztak ekoizten dituzte. Barra sartzen da. Ardatzak biratzen du. Ebakitzaile batek kanpoaldea moldatzen du. Ondoren, hariztatzeko tresna batek barneko edo kanpoko hariztak mozten ditu. Garbia, zehatza, errepikagarria.
CNC fresatzeak ezaugarri ez-biribilak gehitzen ditu. Giltza hexagonal lauak. Biraketa-kontrako giltza-bideak. Torloju finkoetarako puntu lauak. Askotan, pieza bat tornu batetik fresatzeko makina batera mugitzen da. Batzuetan, ardatz anitzeko makina bakar batek bi eragiketak egiten ditu konfigurazio berean.
Euskarri hauetarako hutseko kopa material ohikoenak hauek dira: letoia korrosioarekiko erresistentzia eta mekanizazio erraztasuna bermatzeko, aluminioa pisu arinerako eta altzairu herdoilgaitza elikagaietarako edo gela garbietarako. Metal bakoitzak modu ezberdinean mekanizatzen du. Bakoitza aplikazio desberdin baterako egokia da.
Plastikozko injekzio moldeatzea Osagarrietarako
Pieza txikiak —konexioak, erreduktoreak, balbula-gorputzak— gutxitan mekanizatzen dira metalez. Garestiegia. Motelegia.
Horren ordez, plastikozko injekzio bidezko bentosa osagaiak ingeniaritza-plastikoz ekoizten dira. PEEK-ak bero handia eta produktu kimiko oldarkorrak jasaten ditu. POM-ak, azetal izenez ere ezaguna, marruskadura txikia eta zurruntasun ona eskaintzen ditu. Nylonak gogortasuna eta nekearekiko erresistentzia eskaintzen ditu. Hutsean dagoen bentosa pieza hauek barrunbe anitzeko erremintetan moldeatzen dira. Kolpe bakarrean lau, zortzi edo hamasei pieza egiten dira. Pieza bakoitzeko kostu baxua. Koherentzia handia.
Hutseko kopa fabrikazioan zein prozesuri dagokion jakitea da erdia. Kautxua moldatu behar da. Metala mekanizatu behar da. Plastikozko zati txikiek injekzioa behar dute. Nahastu eta kostuak espiral bihurtzen dira.
Industria-hutsunezko kopek berezitasunik behar al dute? Postprozesatzea?
Bai. Pieza bat moldatzea edo mekanizatzea ez da amaiera. Erremintatik ateratzen den pieza gordina da. Fidagarritasunez funtzionatu aurretik akabera behar du.
Gomazko edalontzietarako post-prozesamendua
Bi urrats ia beti erabiltzen dira moldeatutako gomazko alfonbretarako.
Lehenik, desbastatzea. Kautxua moldearen barrunbera isurtzen da. Batzuk beti amaitzen dira moldearen erdien artean estututa. Gehiegizko mehe hori kentzea da. Joan egin behar da. Pieza txiki eta delikatuei dagokienez, kriogenikoki moztea da bidea. Beraz, piezak upelean bueltaka ibiltzen dira. Nitrogeno likidoak kentzea hauskor bihurtzen du. Erabili plastikozko pellet txikiak kentzeko. Kopa bera osorik mantentzen da, egina dagoen materiala lodiagoa eta gogorragoa delako.
Bigarrenik, sendotze osteko prozesua. Moldeatutako kopa berria labean sartzen da. Beroak kautxua lotura gurutzatuagoak egiten ditu. Honi bulkanizazio osteko prozesua deritzo. Urrats hau saltatzen baduzu, koparen propietateak aldatu egingo dira denborarekin. Gauzak zailagoak izan daitezke denborak aurrera egin ahala. Konpresio-multzoek gauzak okerrera egiten dituzte. Labeko tratamenduak dena egonkor mantentzen du.
Hutseko kopak egiterakoan urrats hauek ahazten badituzu, eremu-unitate akastunak izango dituzu. Flashak zigilatzea hondatu dezake. Goma sendotu gabeak ez du asko irauten.
Metalezko euskarrietarako postprozesamendua
Mekanizatutako zurtoina ondo dago tornutik aterata. Oraindik ez dago amaituta.
Estaldura da lehen urratsa. Zink edo nikelezko estaldurak korrosioarekiko erresistente egiten ditu. Estaldurarik gabeko altzairuzko zurtoina herdoilduko da fabrika-ingurune heze batean. Herdoilak zigilatzeko gainazala kaltetu dezake. Gainera, konexioa euskarrian blokeatzen du. Zink estaldura estandarra da. Nikelezko estaldurak garestiagoa da, baina produktu kimiko gogorragoak jasan ditzake.
Ondoren, hariztatzeko desbarbadurak kentzeari ekingo diogu. Hariztaketak ertz zorrotzak utzi ditzake. Desbarbadura horiek gomazko alfonbra moztu dezakete muntaketa bitartean. Are okerrago, hariztadura gurutzatzen da bat egiten duten osagarriekin. Alanbrezko gurpil bat edo bibrazio-ebakigailu bat erabil ditzakezu desbarbadurak kentzeko.
Hariztadura-biribilketa alternatiba bikaina da erresistentzia handiko zurtoinetarako. Mozketaren ordez, hariztadurak biribilkatuz eratzen dira. Txirbilik gabe. Eta ez dago bizarrik. Hariztadurak sendoagoak dira, metalezko aleak profilaren inguruan isurtzen direlako. Hau nahiko estandarra da hutseko kopa eragiketetarako CNC mekanizazio premium-ean.
Gela Garbi Bereziak eta Elikagaietarako Akabera
Aplikazio batzuek urrats gehigarri batzuk behar dituzte.
Gela garbietan erabiltzeari dagokionez, erdieroaleen manipulazioan eta muntaketa medikoan adibidez, ultrasoinuen bidezko garbiketa da aukerarik onena. Piezak ur desionizatuaren bainu batean sartzen dira. Maiztasun handiko soinu-uhinek burbuila txikiak sortzen dituzte, gainazal guztiak erori eta igurtziz. Hautsak, olioak eta partikula solteak kentzen ditu.
Elikagaietarako aplikazioek FDAk arautzen duen garbiketa gehitzen dute. Garbiketa-agenteek eta azken garbiketa-urak FDAren araudia bete behar dute. Hondakin-produktu kimikoek ezin dituzte elikagaiak kutsatu. Batzuetan, pieza horietarako bakarrik erabiltzen da ekoizpen-lerro bereizi eta dedikatu bat.
Automobilgintza lantegi bateko industria-hutseko kopa normal bat erabiltzen da xaflak kentzeko eta bizarra kentzeko. Gailetak ontziratzeko lerroan erabiltzen den kopa ultrasoinuen bidez garbitzen da eta FDAk onartutako likidoekin ureztatzen da. Oinarrizko hutseko koparen materialak berdinak izan daitezke. Postprozesamendua da aldea eragiten duena.
Zein material erabiltzen dira normalean industria-hutseko kopetarako?
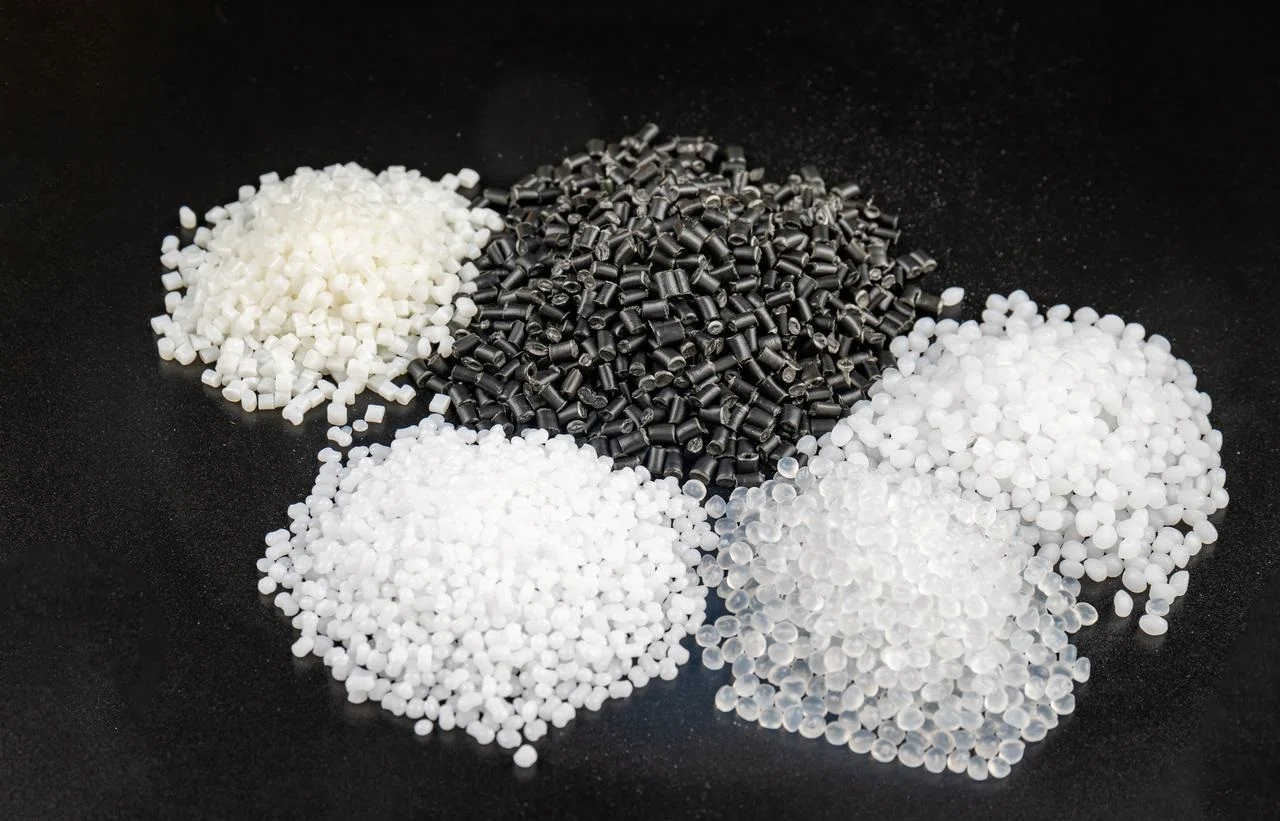
Kautxua izen okerra da. Konposatu desberdinek modu guztiz desberdinean jokatzen dute. Huts-koparako material okerrak aukeratzen badituzu, huts egingo du, kopa zein ondo egina egon arren.
Kautxua ez da gauza bakarra. Konposatu desberdinek guztiz modu ezberdinean jokatzen dute. Hutseko koparako material okerrak aukeratzeak porrota bermatzen du, kopa zein ondo moldatu den kontuan hartu gabe.
| Material | Gako-propietateak | Aplikazio onenak |
| Nitriloa (NBR) | Olioarekiko erresistentzia, urradura ona, helburu orokorrekoa | Mekanizazio tailerrak, automobilen muntaketa, gainazal koipetsuak |
| Silikona (VMQ) | Tenperatura-tarte muturrekoa (-60 °C-tik 230 °C-ra), elikagaietarako mailak eskuragarri | Labeko lerroak, izozkailu aplikazioak eta gailu medikoak |
| Poliuretanoa (PU) | Marruskaduraren aurkako erresistentzia bikaina, malkoen erresistentzia handia, iraunkorra | Gainazal zakarrak, hormigoi blokeak, birziklatutako materialak |
| Kautxu Naturala (NR) | Marruskadura-koefiziente handia, elastikotasun ona, merkea | Kartoizko kaxak, kartoi korrugatua, paper-ondasunak |
Nola aukeratu: Hautaketa gida praktikoa
Hiru galderek bultzatzen dute erabakia.
- Ingurunea beroa edo hotza da? Silikonak tarte zabalenean funtzionatzen du. Nitriloa -20 °C-tik behera gogortzen da. FKM beroa jasaten du, baina hotzean huts egiten du.
- Gainazaleko ehundura. Beira leunak hormigoi lodiak baino material desberdina behar du. Poliuretanoak gainazal zorrotz edo zakarretan ebakitzeari eusten dio. Kautxu naturalak kartoi leunari heltzen dio hobeto.
- Zer produktu kimiko daude bertan? Olioak nitriloa edo FKM behar ditu. Kanpoko esposizioak EPDM eskatzen du. Janari-kontaktuak FDA mailako silikona eskatzen du.
Hutseko kopa egokiak aplikaziora egokitzen dira. Ez dago konposatu unibertsalik. Motor-bloke oliotsu batean ezin hobeto funtzionatzen duen kopa bat berehala huts egiten du janari izoztuen kaxa batean. Egokitu materiala lanerako.
NOBLEri buruz: Zure bazkidea zehaztasun-fabrikazioan
Oinarrizko Fabrikazio Gaitasunak
- CNC Doitasun Mekanizazioa (Metalezko euskarri eta osagarrietarako)
CNC ardatz anitzeko torneaketa eta fresaketa. Suitzako tornuak zurtoin txiki eta konplexuetarako. Tresna motorizatuek hexagono lauak eta zulo gurutzatuak konfigurazio bakarrean sortzea ahalbidetzen dute.
Eskuragarri dauden materialak: letoia (mekanizazio librea), aluminioa (arina), altzairu herdoilgaitza (304 eta 316 korrosioarekiko erresistentziarako) eta aleaziozko altzairua (erresistentzia handiko aplikazioetarako).
Ezaugarri kritikoetan ±0.005 mm-ko tolerantziak. Bost mikroi dira. Alderatzeko, giza ile bat 75 mikroi ingurukoa da.
- Plastikozko Mekanizazioa eta Injekzio moldeatzea
Osagai zurrunek plastiko zurrunak behar dituzte. Gorputz haridunak. Balbula-zurtoinak. Konektore-karkasak.
Prototipoak lehenik CNC mekanizazio bidez egiten dira . Diseinuaren baliozkotzea azkarra da. Diseinua blokeatu ondoren, ekoizpena injekzio bidezko moldeoetara pasatzen da pieza bakoitzeko kostu txikiagoak lortzeko.
Eskuragarri dauden materialak: PEEK (beroarekiko eta produktu kimikoekiko erresistentzia handia), POM/Delrin (marruskadura txikia), Nylon PA6/66 (gogorra), ABS (erabilera orokorrekoa), Polikarbonatoa (talkarekiko erresistentea).
Hutseko kopekin zuzeneko konexioa
Pieza horiek guztiak —zurruta mekanizatua, plastikozko konexio moldeatua, egokitzaile haridunak— zuzenean sartzen dira bentosa multzoetan. Neurrira egindako bentosa tresneria proiektu bat askotan metalezko zurtoinaren diseinuarekin hasten da. Hor sartzen da NOBLE.
Kalitate Ziurtagiriak
ISO 9001:2015 arauak kalitate koherentea esan nahi du industria-pieza orokorretarako. Automobilgintza. Ontziratzea. Elektronika. Prozesu errepikakorrak. Nazioarteko estandarrak. Alemaniako bezero batek Texasko bezero batek bezalako pieza jasotzen du.
ISO 13485:2016 arauak eskakizunak areagotzen ditu. Kalitate medikoa. Trazabilitate osoa lehengaien multzotik hasi eta amaitutako piezaraino. Garbitasun protokoloak. Arriskuen kudeaketa dokumentazioa. Hutseko kopa gailu medikoen muntaketan edo ontzi farmazeutikoetan sartzen bada, ziurtagiri hau garrantzitsua da.
Zergatik egin bazkidetza NOBLErekin?
- Integrazio bertikala. Lehengaiak ate batetik sartzen dira. Amaitutako piezak beste batera doaz. CNC mekanizazioa, plastikozko injekzioa, ikuskapena eta bidalketa, dena teilatu beraren azpian egiten da. Ez da beharrezkoa azpikontratista ezezagunei eskualdatzea.
- Ingeniaritza Laguntza. Diseinu berri guztietan DfM analisi bat egiten da. Euskarria azkarrago mekanizatu al daiteke? Plastikozko pieza tresneria errazagoekin moldatu al daiteke? Analisia aurrekontua egin aurretik egiten da. Ondorioz, bezeroek kostu txikiagoak eta entrega-epe laburragoak lortzen dituzte.
- MOQ presiorik ez. Ikerketa talde batek bost pieza behar ditu prototipo bat egiteko. Ekoizpen-lerro batek berrogeita hamar mila behar ditu. NOBLEk biak kudeatzen ditu. Txiki hasi. Eskalatu. Hasieran bolumen txikiagatik ez dago zigorrik.
Gure Kalitatearekiko Konpromisoa
Ikuskapen ekipamendua. CMM (koordenatuen bidezko neurketa makina) geometria konplexuetarako. Hari-profiletarako konparadore optikoak. Mikrometro digitalak eta zulo-neurgailuak eguneroko egiaztapenetarako.
Trazabilitatea. ISO 13485 piezen kasuan, lote bakoitzak zenbaki bakarra du. Materialen ziurtagiriak artxiboan geratzen dira. Prozesuaren parametroak erregistratzen dira. Erretiratze egoera bat —inoiz gertatuz gero— kontrolatuta eta kontrolatuta dago.
Gainazaleko akabera. Mekanizatutako pieza guztietan desbarbatzea estandar gisa egiten da. Estaldura (zinka, nikela) etxean eskuragarri. Ultrasoinuen bidezko garbiketa gela garbietarako. Ez da beharrezkoa piezak hirugarren bati bidaltzea eta onena espero izatea.
Hau da eskaintza. Industria-hutsunezko kopa-muntaketarako zehaztasun-osagaiak. Gomarik gabe. Promesa hutsik gabe. Egokitzen, zigilatzen eta irauten duten mekanizatutako eta moldatutako piezak besterik ez.
ohiko galderak
Ezin dut 3D inprimatzea hutsean egindako bentosa bat?
Bai, prototipoak egiteko. Erabili TPU harizpia. Material malguak balio du.
Baina ez erabili inprimatutako edalontziak ekoizpenean. Geruza-lerroek kanal mikroskopikoak sortzen dituzte. Airea zeharkatzen da. Edalontziak hutsunea galtzen du. Moldeatutako edalontzi batek horma sendoak ditu. Inprimatutako edalontzi batek milaka hutsune txiki ditu.
Zein da kopa lau baten eta kopa hauspo baten arteko aldea?
Kopa lauak gainazal leun eta lau baten kontra zigilatzen du. Beira. Metalezko xafla. Plastikozko panelak. Ezpainak modu uniformean kontaktuan jartzen dira. Hori da egiten duen guztia.
Hauspo-kopa batek tolestutako paretak ditu. Hauspo hauek konprimitu eta luzatu egiten dira. Horrek altuera konpentsatzea ahalbidetzen du. Aukeratu ohol okertu bat. Altxatu goiko alde irregularra duen kaxa bat. Hauspoak aldea xurgatzen du. Kopak ere altxatzen du mugimendu bertikal labur batekin. Horrek pieza hauskorrekin laguntzen du.
Nola eragotzi dezaket silikonazko edalontziak beiraren gainean markak uztea?
Silikona estandarrak hondakinak uzten ditu. Sendotze prozesuko olioak beiraren gainazalera transferitzen dira. Emaitza eraztun lainotsu bat edo orban koipetsu bat da.
Konpontzailea silikona halogenatua da. Hornitzaile batzuek "arrastorik gabekoa" edo "markarik gabekoa" tratatua deitzen diote. Gainazala moldaketa prozesuan aldatzen da. Ez du olio migraziorik. Ez du markarik. Kristala garbi mantentzen da.
Letoizko edo altzairu herdoilgaitzezko euskarriak hobeak dira?
Letoia erraz mekanizatzen da. Fabrika-aire lehorrean korrosioari aurre egiten dio. Merkeagoa da. Plastikozko piezak biltzeko muntaketa-kate estandar baterako, letoia ondo funtzionatzen du.
Altzairu herdoilgaitzak baldintza hezeak jasaten ditu. Garbiketa-inguruneak. Elikagaiak prozesatzeko lineak. Garbiketa-agente oldarkorrak dituzten gela garbiak. 304 altzairu herdoilgaitzak herdoilaren aurka egiten du. 316 altzairu herdoilgaitzak gatza eta produktu kimiko indartsuagoak jasaten ditu.
Aukeratu letoia lehor eta merkeagoa izateko. Aukeratu altzairu herdoilgaitza heze eta arauzkoetarako. Ez dago "hobeto" unibertsalik. Aplikaziorako egokia dena bakarrik.







