
Anodisieren ist im Grunde ein cleveres elektrochemisches Verfahren, das die natürliche Oxidschicht auf Metallen, vor allem Aluminium, verstärkt. Dadurch wird das Metall widerstandsfähiger gegen Rost und Kratzer und die Oberfläche eignet sich perfekt zum Färben oder Versiegeln. Anders als beim Lackieren oder Galvanisieren verbindet sich die Oxidschicht fest mit dem Metall und blättert daher nicht so leicht ab.
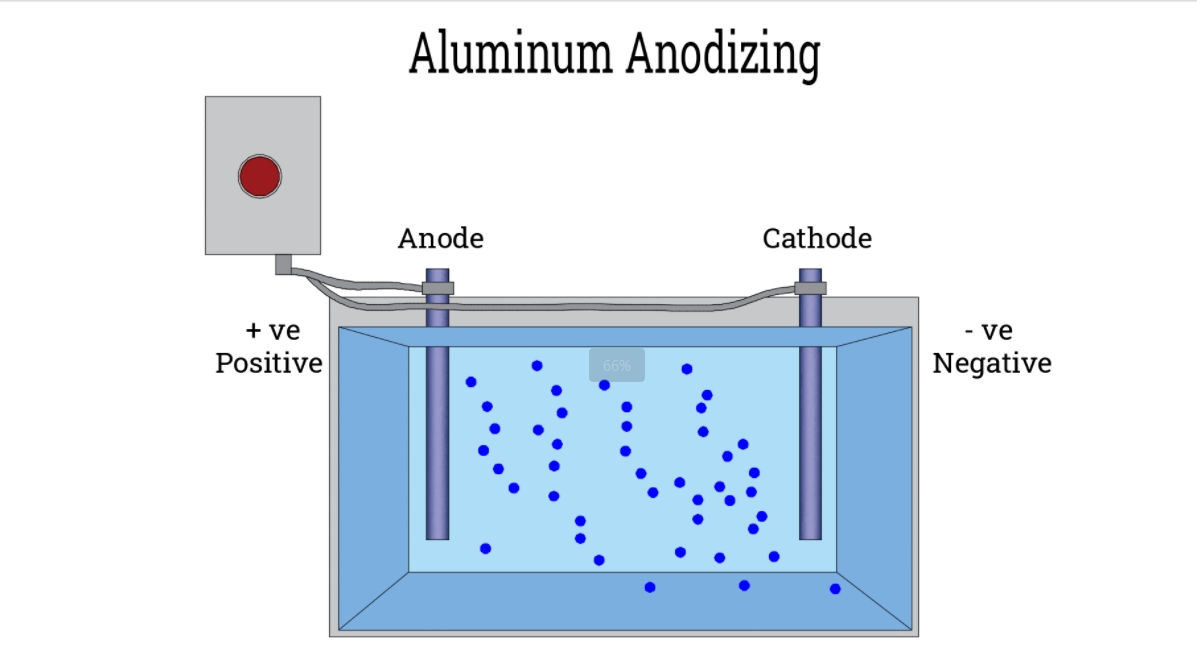
So funktioniert es: Das Metallteil fungiert wie die Anode in einer Elektrolytanlage. Beim Durchlaufen eines Säurebads mit Strom werden Sauerstoffionen freigesetzt, die sich mit der Metalloberfläche verbinden und eine dicke, poröse Oxidschicht bilden. Diese Schicht ist fest integriert und nicht nur aufgetragen, wodurch das Metall deutlich besser vor Umwelteinflüssen geschützt ist.
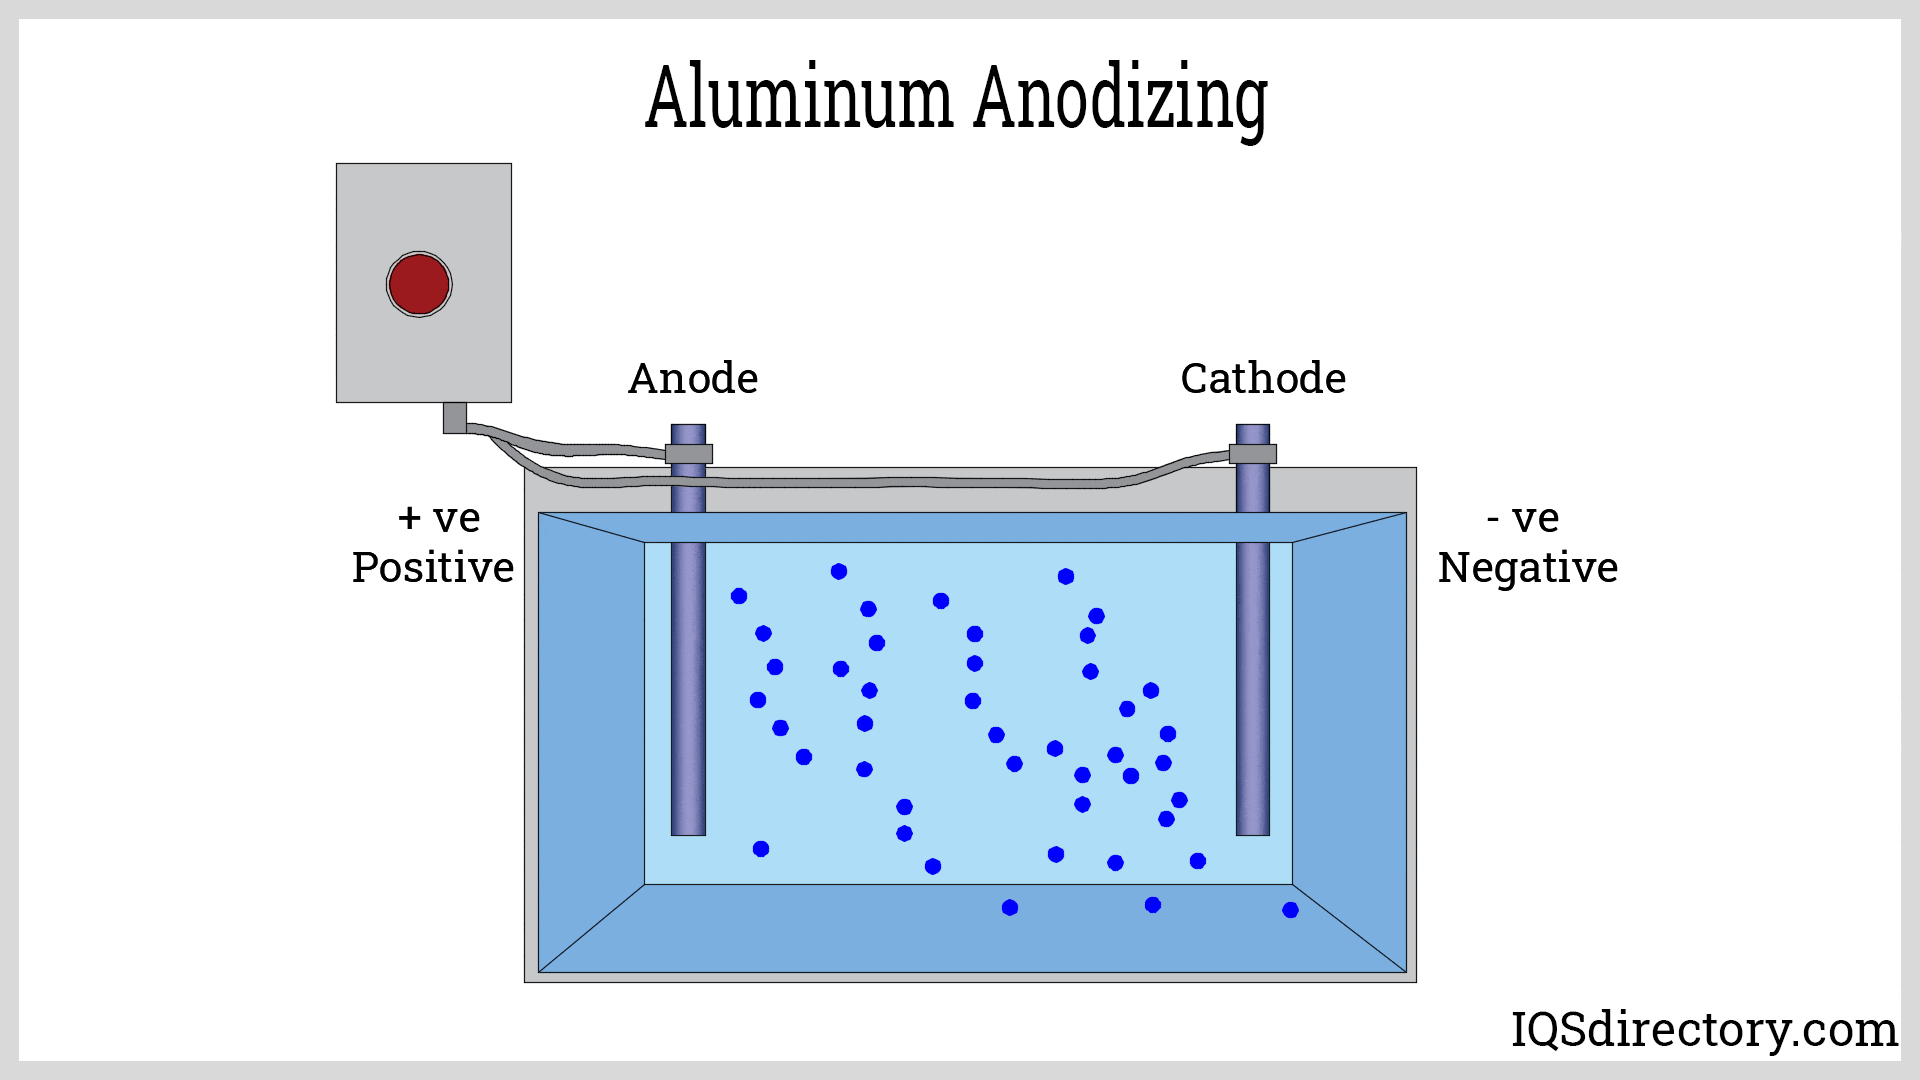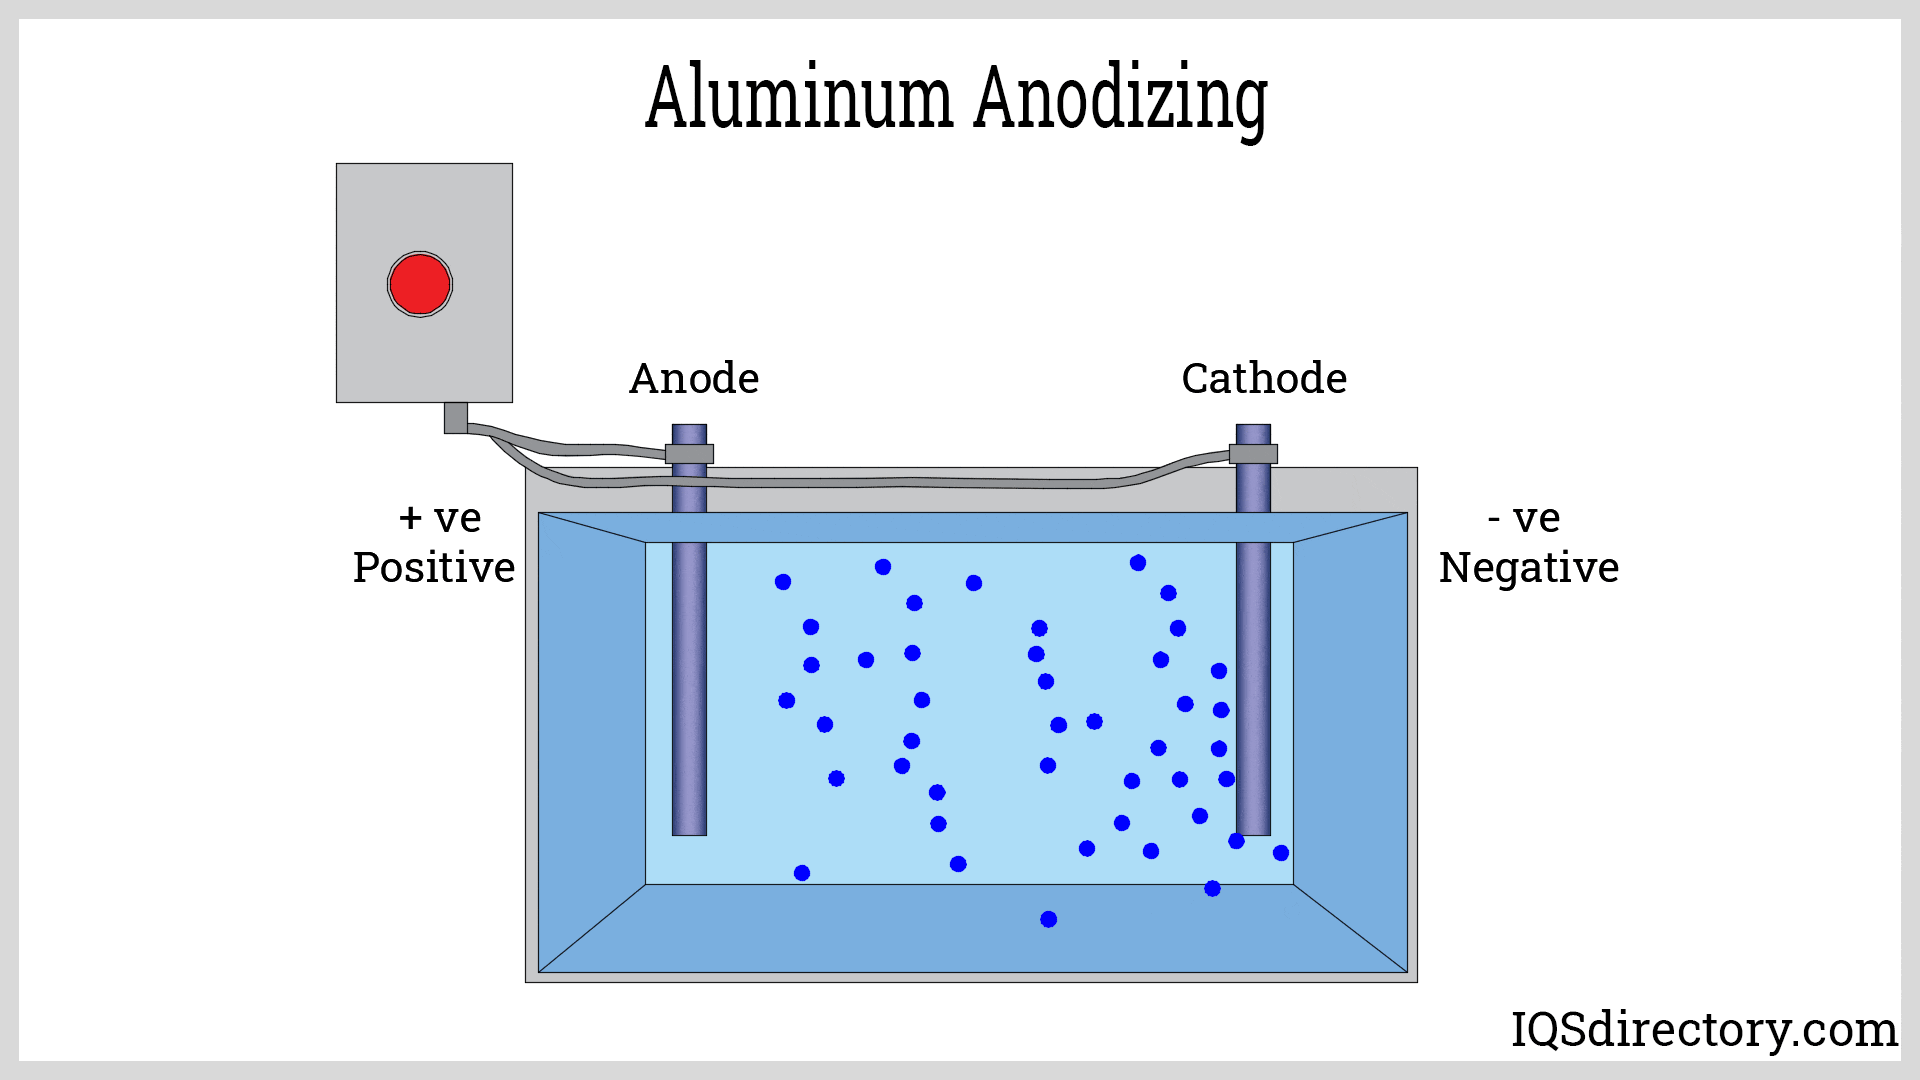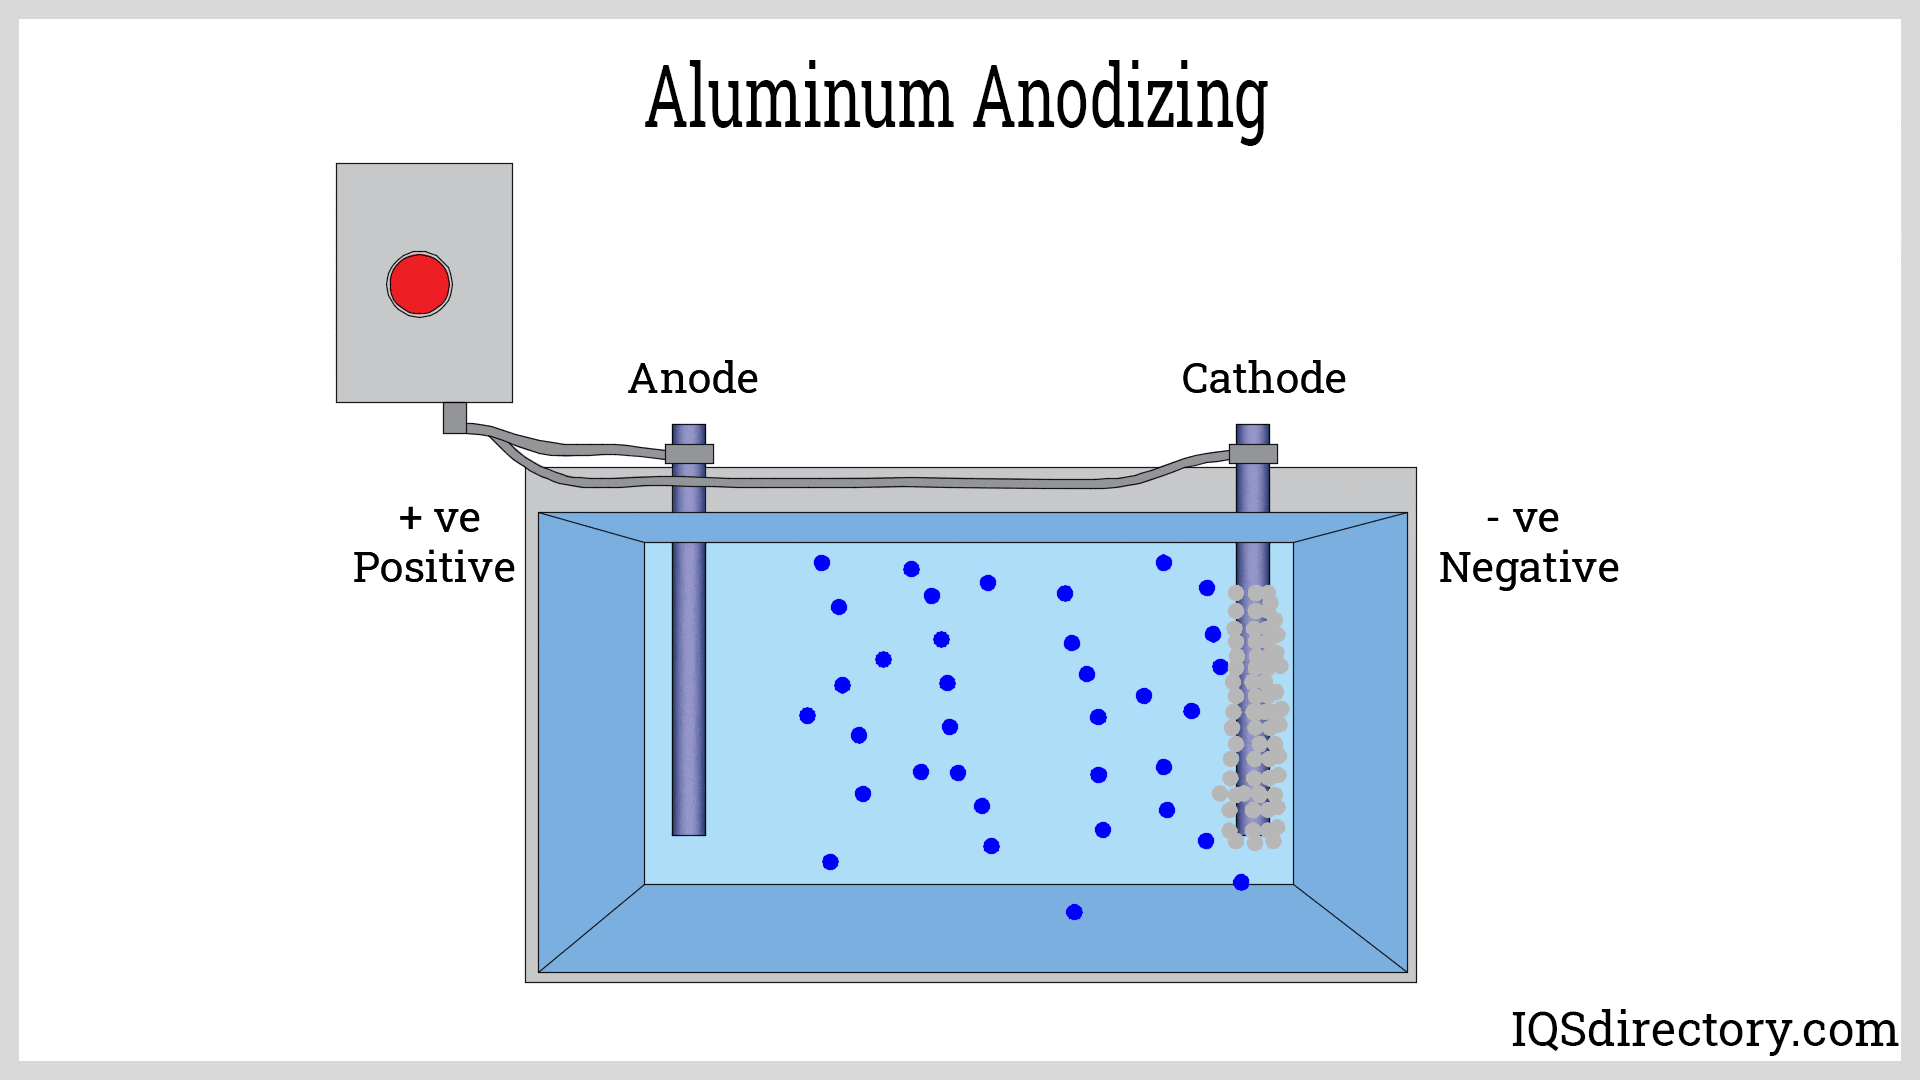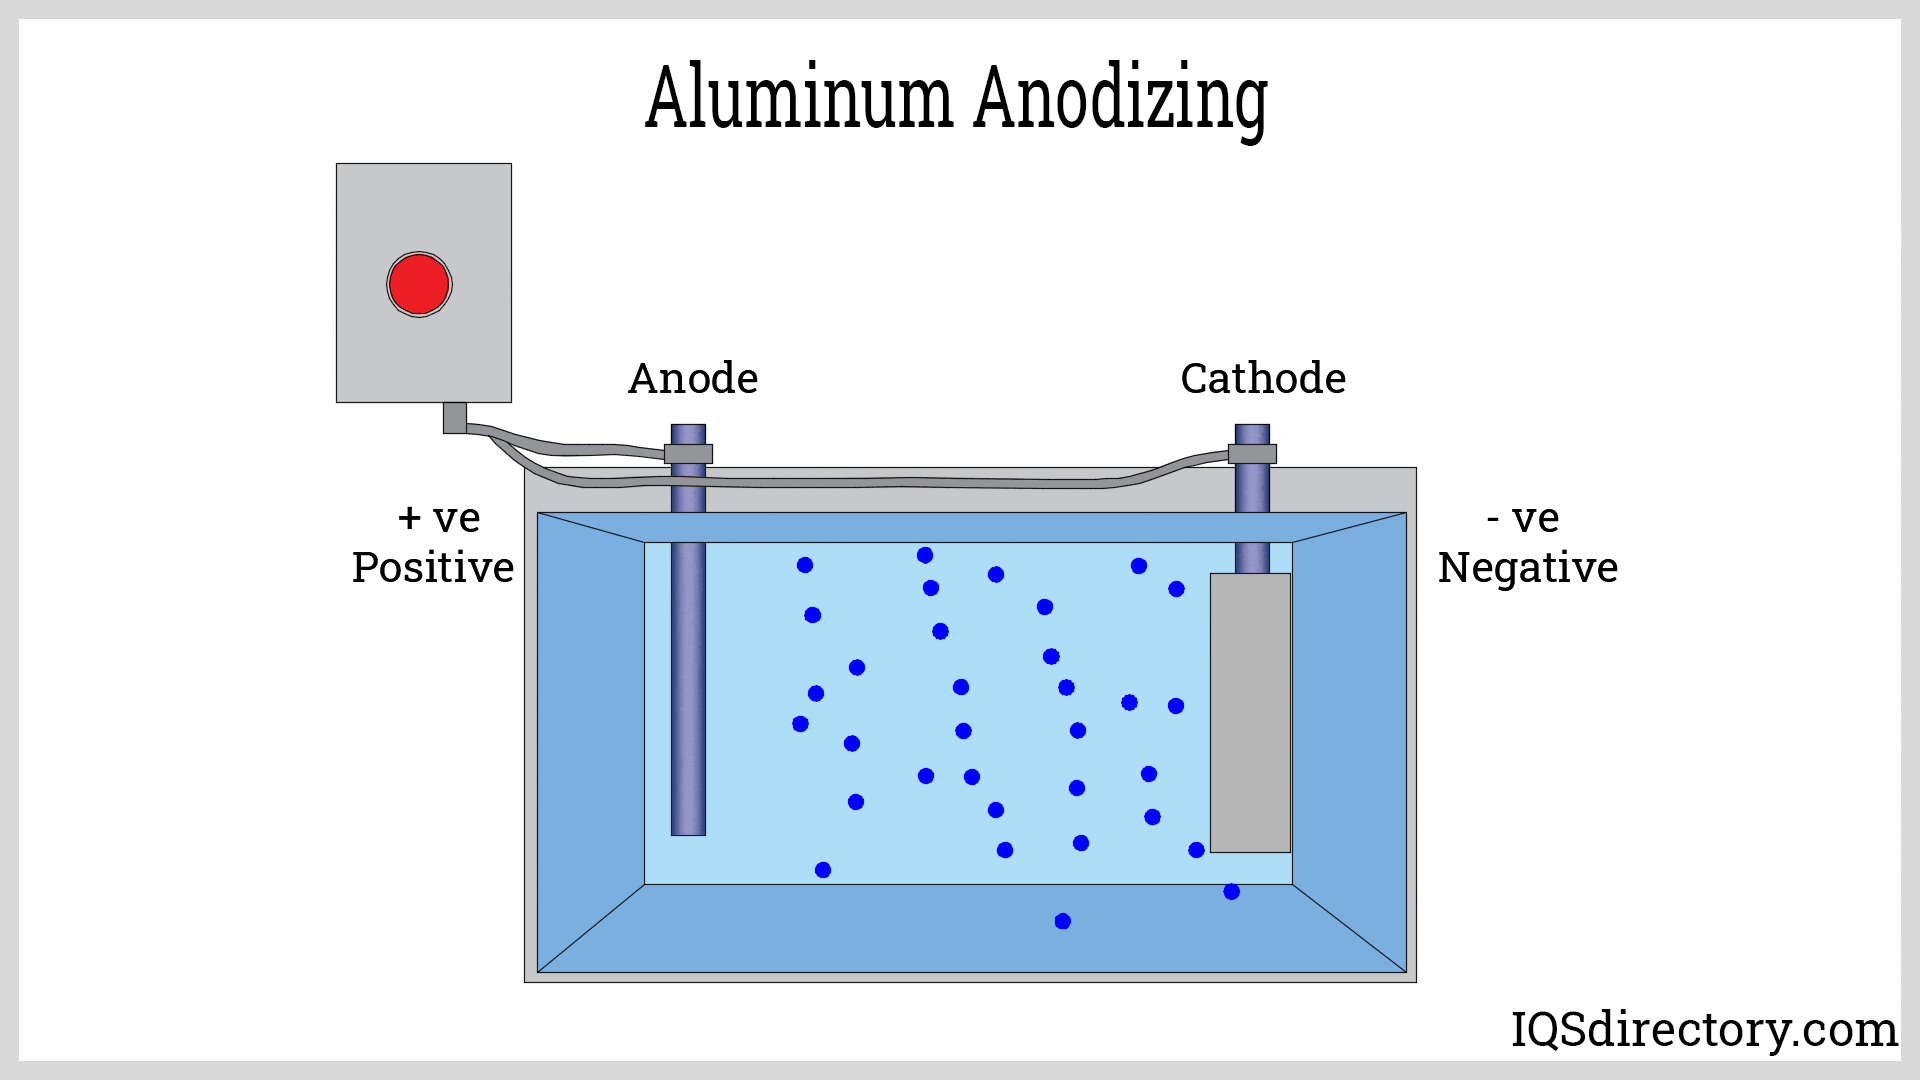
How Anodisierungsarbeiten
1. Oberflächenvorbereitung
Vor dem Anodisieren müssen die Aluminiumteile ordnungsgemäß vorbereitet werden – dieser Schritt ist entscheidend für das Endergebnis.
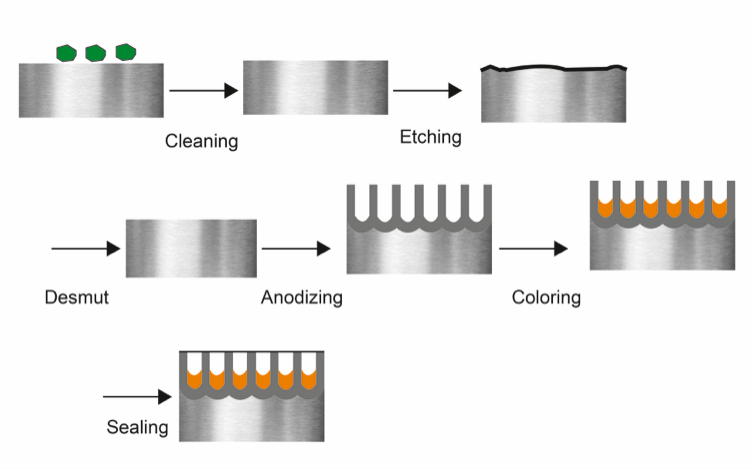
Entfetten : Zuerst müssen Öl, Fett und Schmutz gründlich entfernt werden. Dazu verwendet man üblicherweise alkalische Reiniger oder organische Lösungsmittel. Wenn keine Schmutzpartikel entfernt werden, haftet die Anodisierung nicht richtig.
Ätzen : Tauchen Sie das Aluminium anschließend in ein Natriumhydroxidbad. Dadurch wird die Oxidation entfernt und die Oberfläche geglättet, wodurch ein schönes, mattes Aussehen entsteht. Außerdem verbessert es die Haftung der Anodisierung. Achten Sie nur darauf, das Aluminium nicht zu lange oder zu kurz im Bad zu lassen!
Entschmutzen : Nach dem Ätzen können noch Rußreste vorhanden sein, insbesondere bei Legierungen mit Siliziumanteil. Ein kurzes Abspülen mit Salpetersäure entfernt diese vollständig. Manchmal werden umweltfreundlichere Alternativen verwendet.
Abspülen : Vergessen Sie nicht, nach jedem Arbeitsschritt gründlich mit klarem Wasser nachzuspülen, um alle Chemikalienreste zu entfernen. So bleibt alles sauber und bereit für den nächsten Schritt.
2. Anodisieren (Elektrolytische Oxidation)
Zum Anodisieren werden die gereinigten Aluminiumteile in ein Elektrolytbad getaucht und mit einem elektrischen Strom durchflossen.
Elektrolytlösung: Das Anodisierungsbad enthält üblicherweise Schwefelsäure in einer Konzentration von etwa 15 bis 20 %. Diese Säure eignet sich gut zur Bildung einer widerstandsfähigen Oxidschicht auf Aluminium. Gelegentlich werden Aluminiumionen zugesetzt, um den Prozess zu beschleunigen. Für spezielle Anwendungen, die einen erhöhten Korrosionsschutz erfordern, kann stattdessen Chromsäure verwendet werden.
Spannung und Stromstärke: Je nach gewünschter Schichtdicke und Art der Anodisierung wird eine Gleichspannung (DC) zwischen 12 und 30 Volt angelegt. Die Stromdichte liegt typischerweise zwischen 12 und 25 Ampere pro Quadratfuß (ASF). Höhere Stromdichten führen zu schnellerem Oxidwachstum, können aber bei unachtsamer Überwachung das Risiko einer Beschädigung des Werkstücks erhöhen.
Temperaturkontrolle: Die Elektrolyttemperatur muss zwischen 20 und 30 °C (68–86 °F) gehalten werden, um eine gleichmäßige Oxidschicht zu erhalten. Dies wird üblicherweise durch Wärmetauscher erreicht, die das Bad kühlen und durchrühren. Eine präzise Temperaturkontrolle trägt zu einer gleichmäßigen Stromverteilung bei und verhindert die Bildung von Hotspots.
Prozessdauer: Die Dauer des Anodisierens hängt von der gewünschten Dicke der Oxidschicht ab. In der Regel dauert es zwischen 30 Minuten und einigen Stunden. Je länger die Einwirkzeit, desto dicker und widerstandsfähiger wird die Schicht, was die Korrosionsbeständigkeit und Verschleißfestigkeit verbessert. Für die meisten Standard-Anodisierungsarbeiten reichen 20 bis 60 Minuten aus. Bei einer Hartanodisierung mit einer dickeren Beschichtung kann der Prozess jedoch über zwei Stunden dauern.
Bewegung: Durch sanftes Umrühren des Bades werden Stromstärke und Temperatur gleichmäßig verteilt, wodurch Hotspots vermieden und eine gleichmäßige Oxidschichtbildung sichergestellt wird. Dies kann mechanisch oder durch Durchblasen mit Luft erfolgen. Die Bewegung muss genau richtig sein – ausreichend, um eine gleichmäßige Verteilung zu gewährleisten und verbrauchte Lösung aus schwer zugänglichen Stellen zu entfernen, aber nicht so stark, dass die Teile von den Gestellen fallen.
3. Färben (optional)
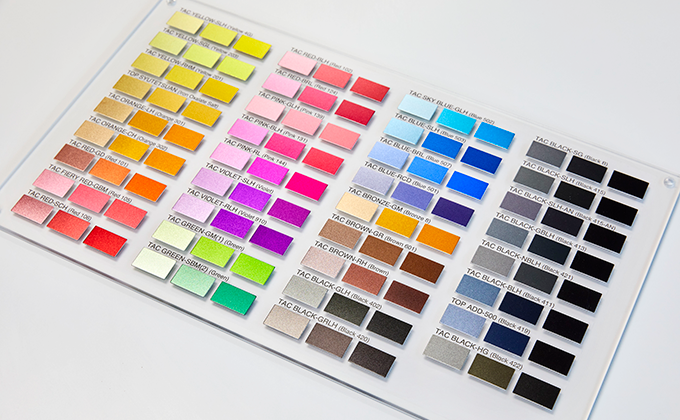
Nach dem Eloxieren können Aluminiumteile eingefärbt werden, um ihr Aussehen zu verbessern und zusätzliche praktische Vorteile zu erzielen.
Farbstoffauswahl: Die Wahl des richtigen Farbstoffs ist wichtig und hängt von der gewünschten Farbe, der Art der Verwendung im Außenbereich und der erforderlichen Härte ab. Im Allgemeinen lassen sich Anodisierungsfarbstoffe in einige Hauptkategorien einteilen:
- Organische FarbstoffeDiese Farbstoffe sind in vielen leuchtenden Farben wie Rot, Blau, Grün und Lila erhältlich. Sie sind wasserlöslich und werden üblicherweise in niedrigen Konzentrationen von etwa 0.025 % bis 1.0 % verwendet. Der Nachteil ist ihre geringe UV-Beständigkeit, wodurch die Farbe bei längerer Sonneneinstrahlung verblassen kann. Daher eignen sie sich am besten für den Innenbereich oder für Dekorationsgegenstände, bei denen eine leuchtende Farbe im Vordergrund steht.
- Anorganische FarbstoffeDiese Farbstoffe sind widerstandsfähiger und halten UV-Strahlung sowie rauen Umgebungsbedingungen besser stand. Häufig sieht man Farben wie Schwarz, Bronze und Gold. Sie sind eine hervorragende Wahl, wenn Sie eine langlebige Farbe benötigen, die auch anspruchsvollen Bedingungen standhält.
Färbeverfahren: Das anodisierte Teil wird für etwa 10 bis 30 Minuten in ein Färbebad getaucht, das üblicherweise zwischen 40 und 60 °C (104–140 °F) warmgehalten wird. Da die Anodisierungsschicht porös ist, dringt der Farbstoff ein und färbt das Metall.
Spülen: Nach dem Färben wird der eloxierte Bereich mit deionisiertem Wasser gespült, um überschüssige Farbe zu entfernen und Flecken zu vermeiden. Gründliches Spülen ist wichtig, damit die Farbe gleichmäßig bleibt und keine Farbreste den nächsten Versiegelungsschritt beeinträchtigen.
4. Versiegelung
Das Versiegeln ist der letzte Schritt beim Anodisieren und entscheidend dafür, das Aluminium korrosionsbeständiger zu machen, die Farbstoffe einzuschließen und die Gesamthaltbarkeit zu verbessern. Es gibt verschiedene Versiegelungsverfahren, die jeweils ihre Vor- und Nachteile haben.
Heißwasserversiegelung: Dies ist eine der ältesten und gebräuchlichsten Versiegelungsmethoden. Die anodisierten Teile werden für etwa 15 bis 30 Minuten in kochendes, deionisiertes Wasser – üblicherweise zwischen 85 und 100 °C – getaucht. Die Hitze bewirkt eine Reaktion, die die Oxidschicht in eine hydratisierte Form, das sogenannte Böhmit, umwandelt. Dieses quillt auf und verschließt die Poren. Es ist eine zuverlässige Methode, um die Korrosionsbeständigkeit zu erhöhen und die Haftung der Farbe zu verbessern.
Nickelacetat-Versiegelung : Bei diesem Verfahren werden eloxierte Aluminiumteile etwa 30 Minuten lang in eine heiße Lösung mit Nickelacetat getaucht, die üblicherweise auf 85 bis 95 °C erhitzt wird. Dabei wandeln sich Nickelionen in Nickelhydroxid um, welches die Poren der Eloxalschicht füllt und versiegelt. So entsteht eine starke Versiegelung mit hervorragender Korrosionsbeständigkeit. Daher eignet sich dieses Verfahren ideal für Teile, die unter anspruchsvollen Bedingungen bestehen müssen. Die Lösung enthält üblicherweise 1.4 bis 1.8 Gramm Nickelacetat pro Liter und hat einen pH-Wert zwischen 5.5 und 6.0.
Kaltversiegelung : Die Kaltversiegelung ist eine energieeffizientere Option, da sie bei Raumtemperatur erfolgt. Die anodisierten Teile werden in eine Lösung getaucht, die Metallsalze wie Nickelacetat oder Cobaltacetat enthält. Diese Metallionen wandeln sich in Hydroxide um, die sich in den Poren absetzen und diese verschließen. Es ist ein schnelleres und kostengünstigeres Verfahren als die Heißwasserversiegelung, bietet aber möglicherweise nicht ganz so hohen Korrosionsschutz. Es eignet sich gut für Projekte, bei denen Energieeinsparung und Kostenreduzierung im Vordergrund stehen.
Spülen und Trocknen : Nach dem Versiegeln müssen die eloxierten Teile gründlich mit deionisiertem Wasser abgespült werden, um alle Versiegelungsreste zu entfernen. Anschließend sollten sie an einem sauberen Ort an der Luft getrocknet werden, um Verunreinigungen zu vermeiden und die versiegelte Oberfläche in optimalem Zustand zu erhalten.
5. Inspektion und Qualitätskontrolle
Die Einhaltung hoher Qualitätsstandards bei eloxierten Aluminiumteilen ist entscheidend für deren Leistungsfähigkeit und Lebensdauer. Deshalb setzen wir verschiedene Prüf- und Qualitätskontrollverfahren ein, um sicherzustellen, dass der Eloxalprozess ordnungsgemäß verlaufen ist.
Sichtprüfung : Im ersten Schritt werden die Teile sorgfältig geprüft, um sicherzustellen, dass sie eine gleichmäßige Farbe und eine glatte Oberfläche aufweisen und keine sichtbaren Mängel wie Streifen, Flecken oder Verfärbungen vorhanden sind.
Dickenmessung : Wir verwenden ein Schichtdickenmessgerät, um die Dicke der Anodisierungsschicht zu überprüfen. Diese liegt bei Standardanodisierung üblicherweise zwischen 10 und 25 Mikrometern. Dadurch stellen wir sicher, dass die Schicht dick genug ist, um die erforderliche Korrosionsbeständigkeit und Haltbarkeit zu gewährleisten.
Haftungsprüfung : Wir prüfen die Haftung der Eloxalschicht auf dem Aluminium mithilfe von Tests wie Klebebandabzug und Ritzprüfung. Diese Tests zeigen, ob die Beschichtung Belastungen standhält, ohne sich abzulösen oder abzublättern.
Vorteile der Eloxierung von Aluminium
Verbesserte Haltbarkeit
Durch Anodisieren wird die Oberfläche von Aluminium deutlich härter, wodurch es widerstandsfähiger gegen Kratzer, Abnutzung und allgemeine Beanspruchung wird. Da die Anodisierungsschicht ein fester Bestandteil des Aluminiums ist, haftet sie fest und blättert nicht ab. Daher eignet sich eloxiertes Aluminium ideal für anspruchsvolle Anwendungen wie Autoteile, Baumaterialien und Outdoor-Ausrüstung.
Korrosionsbeständigkeit
Durch Anodisieren bildet sich auf Aluminium eine dicke, schützende Oxidschicht, die wie ein Schutzschild gegen Feuchtigkeit, Salz und Chemikalien wirkt. Diese erhöhte Korrosionsbeständigkeit ist besonders vorteilhaft für Bauteile, die in der Schifffahrt, der Luft- und Raumfahrt sowie in anderen Branchen eingesetzt werden, wo sie rauen, korrosiven Bedingungen ausgesetzt sind.
Ästhetische Flexibilität
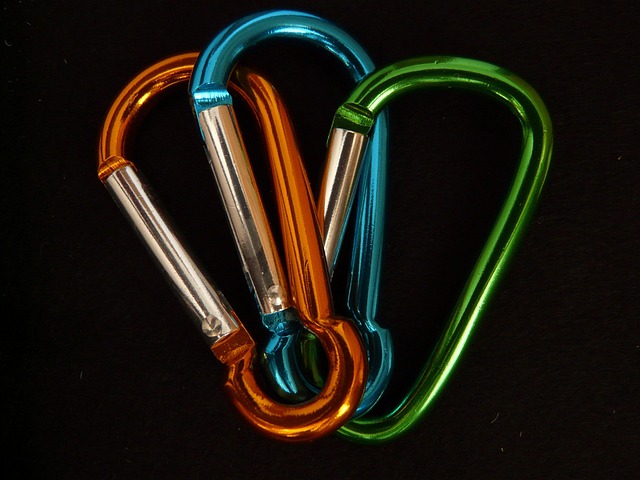
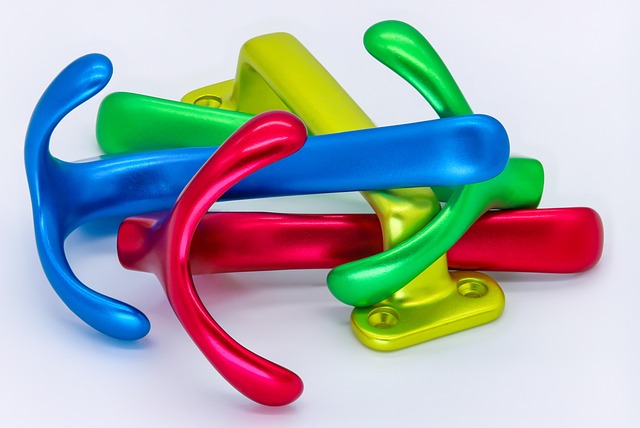
Durch Anodisieren entsteht auf Aluminium eine poröse Oxidschicht, die sich in vielen verschiedenen Farben einfärben lässt. Man erhält leuchtende Farbtöne wie Rot, Blau, Gold und Schwarz oder sanftere Farben wie Bronze und Grau. Da die Farbe Teil der Oxidschicht selbst ist, blättert sie nicht ab und verblasst nicht. Dadurch eignet sich eloxiertes Aluminium hervorragend für Produkte, bei denen sowohl Aussehen als auch Leistung wichtig sind, wie Elektronik, Gebäude und Autoteile.
Verbesserte Haftung
Die poröse Oberfläche von eloxiertem Aluminium vergrößert die Oberfläche und verbessert so die Haftung von Lacken, Grundierungen und Klebstoffen. Diese stärkere Verbindung ist besonders vorteilhaft für Bauteile, die eine dauerhafte Beschichtung benötigen, beispielsweise in der Luft- und Raumfahrt, der Automobilindustrie und der Elektronik. Dank der hervorragenden Haftung der Eloxalschicht ist diese langlebiger und blättert seltener ab.
Umwelterwägungen
Anodisieren ist umweltfreundlicher als viele andere Metallveredelungsverfahren, da keine schädlichen Chemikalien wie Chrom oder Nickel verwendet werden und die entstehenden Abfälle oft recycelt werden können. Es verbraucht außerdem weniger Energie als Verfahren wie Lackieren oder Pulverbeschichten. Darüber hinaus kann eloxiertes Aluminium immer wieder recycelt werden, ohne an Qualität einzubüßen, was es zu einer hervorragenden Wahl für mehr Nachhaltigkeit macht.
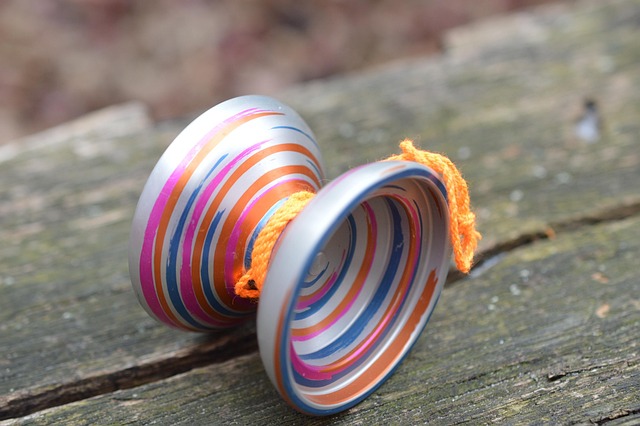
Arten von eloxiertem Aluminium
Typ I – Chromsäureanodisierung
Dieses spezielle Anodisierungsverfahren, bekannt als Typ I gemäß MIL-A-8625, verwendet Chromsäure (CrO₃) als Elektrolyt. Es ist besonders in Branchen gefragt, in denen minimale Dimensionsänderungen bei gleichzeitig hervorragender Korrosionsbeständigkeit wichtig sind.
Schichtdicke : Die Oxidschicht ist üblicherweise zwischen 0.00005″ und 0.0002″ (1.27 bis 5.08 Mikrometer) dick und damit recht dünn.
Korrosionsbeständigkeit : Es bietet einen ausgezeichneten Schutz vor Korrosion, insbesondere an Stellen, an denen Teile Chemikalien und Feuchtigkeit ausgesetzt sind.
Dimensionsstabilität : Da die Oxidschicht dünn ist, verändert sie die Größe des Bauteils kaum, was ideal für Anwendungen ist, die enge Toleranzen erfordern.
Haftungseigenschaften : Diese Schicht schafft eine gute Oberfläche, an der Grundierungen und Farben haften, wodurch die Haftung nachfolgender Beschichtungen verbessert wird.
Elektrische Isolierung : Die anodisierte Schicht leitet keinen Strom und dient daher auch als elektrischer Isolator.
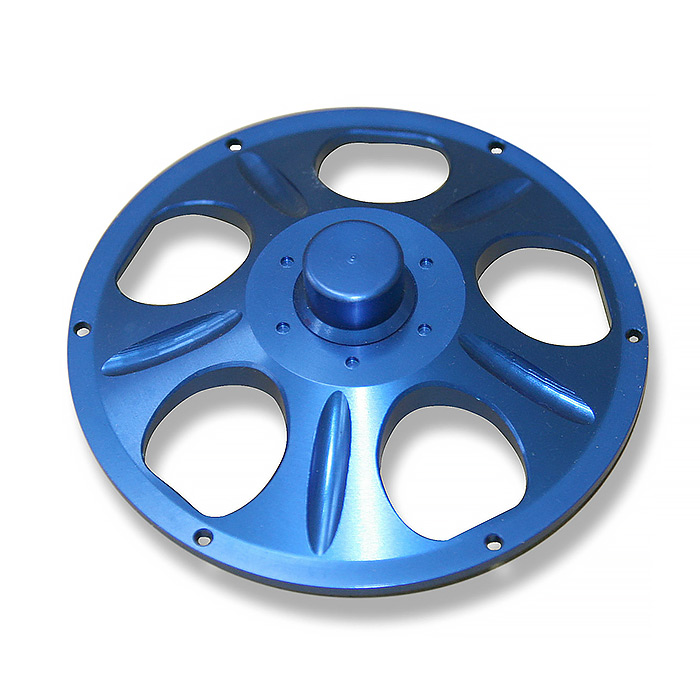
Typ II – Schwefelsäureanodisierung
Dies ist das gängigste Anodisierungsverfahren für Aluminium und wird gemäß MIL-A-8625 als Typ II bezeichnet. Dabei wird Schwefelsäure als Elektrolyt verwendet, um eine schützende Oxidschicht auf der Aluminiumoberfläche zu erzeugen. Diese Schicht erhöht die Haltbarkeit und Korrosionsbeständigkeit und bietet vielfältige Möglichkeiten für Farbe und Oberflächengestaltung.
Schichtdicke : Die Oxidschicht ist üblicherweise zwischen 0.0002 und 0.0012 Zoll (5.1 bis 30.5 Mikrometer) dick. Etwa zwei Drittel der Beschichtung dringen in das Metall ein, während das restliche Drittel nach außen wächst.
Korrosionsbeständigkeit : Diese Schicht bietet einen starken Schutz vor Umwelteinflüssen und trägt so zu einer längeren Lebensdauer der Aluminiumteile bei.
Verschleißfestigkeit : Die dickere Oxidschicht erhöht die Oberflächenhärte und macht das Aluminium widerstandsfähiger gegen Kratzer und Verschleiß.
Färbbarkeit : Da die Oxidschicht porös ist, nimmt sie Farbstoffe leicht auf, was eine große Vielfalt an Farboptionen ermöglicht.
Elektrische Isolierung : Wie andere anodisierte Schichten leitet sie keinen Strom und dient daher auch als elektrischer Isolator.
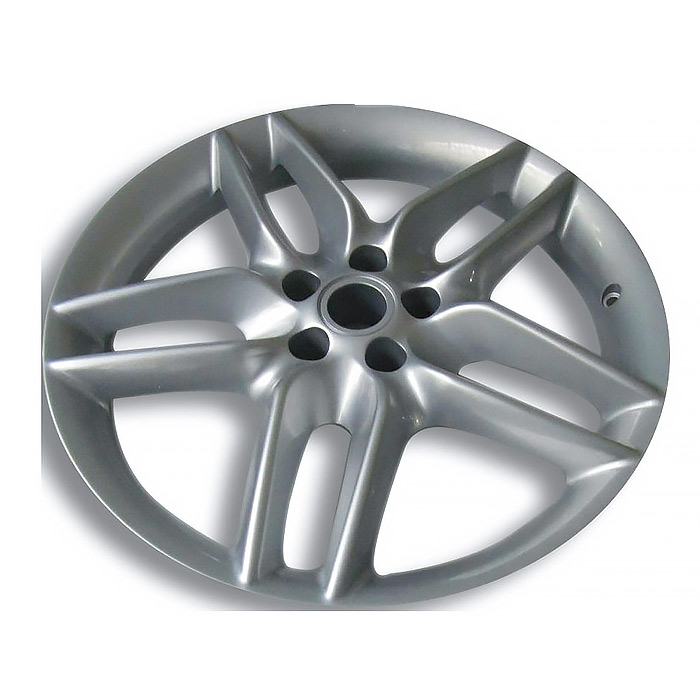
Typ III – Harteloxieren
Dieses auch als Harteloxieren bekannte Spezialverfahren nutzt Schwefelsäure, arbeitet jedoch mit hoher Stromdichte und niedrigen Temperaturen, um eine dicke, dichte und sehr harte Aluminiumoxidschicht zu erzeugen. Es verbessert die Verschleiß- und Korrosionsbeständigkeit erheblich und eignet sich daher ideal für Bauteile, die extremen Bedingungen ausgesetzt sind.
Schichtdicke : Die Oxidschicht liegt typischerweise zwischen 0.0005 und 0.003 Zoll (12.7 bis 76.2 Mikrometer), wobei bei einigen Verfahren Schichtdicken von bis zu 0.0045 Zoll (114.3 Mikrometer) erreicht werden.
Härte : Diese Beschichtung erreicht eine Oberflächenhärte von etwa 60 bis 70 auf der Rockwell-C-Skala, ähnlich wie gehärtete Werkzeugstähle.
Korrosionsbeständigkeit : Es bietet hervorragenden Schutz vor Umwelteinflüssen und weist eine Salzsprühbeständigkeit auf, die in ASTM B117-Tests 1,000 Stunden überschreiten kann.
Elektrische Isolierung : Die anodisierte Schicht leitet keinen Strom und weist eine hohe Durchschlagsfestigkeit von bis zu 2,000 VDC auf.
Wärmedämmung : Sie trägt auch zur Wärmeableitung bei, was bei Hochtemperaturanwendungen von Vorteil ist.
Typ IC – Anodisierung mit Bor-Schwefelsäure
Bei diesem Verfahren entsteht üblicherweise eine klare, transparente Oxidschicht, die zur Farbgebung weiterbehandelt werden kann. Da sie jedoch von Natur aus transparent ist, bietet sie nicht die gleiche Farbvielfalt wie einige andere Anodisierungsverfahren.
Dünne Oxidschicht : Die Schicht ist sehr dünn, etwa 0.0001 Zoll (2.5 Mikrometer), was bedeutet, dass sie fast keine Veränderung der Abmessungen des Bauteils verursacht.
Korrosionsbeständigkeit : Trotz seiner geringen Dicke bietet es dennoch einen guten Schutz vor Umwelteinflüssen.
Lackhaftung : Es bietet außerdem eine ausgezeichnete Haftung und ist somit eine hervorragende Basis für Lacke oder andere Beschichtungen.
Anodisieren mit Phosphorsäure
Bei diesem Verfahren wird Phosphorsäure als Elektrolyt zur Behandlung von Aluminiumoberflächen verwendet. Es eignet sich besonders gut zur Vorbereitung von Aluminium für Klebeverbindungen. Es findet häufig Anwendung in der Luft- und Raumfahrt sowie der Verteidigungsindustrie, wo starke Verbindungen unerlässlich sind.
Oberflächenstruktur: Durch die Anodisierung entsteht eine poröse Oxidschicht, die die Oberfläche vergrößert und Haftstellen für Klebstoffe bietet. Die Oxidschicht ist üblicherweise dünn und porenfrei und eignet sich daher ideal zum Verkleben.
Umweltaspekte: PAA gilt als umweltfreundlichere Alternative zur Chromsäureanodisierung, da es kein sechswertiges Chrom verwendet, das umweltschädlich ist.
Anodisieren im Vergleich zu anderen Metallveredelungsverfahren
Bei der Wahl eines Metallveredelungsverfahrens ist es wichtig, Aspekte wie die Materialverträglichkeit, die gewünschten Eigenschaften, die Umweltverträglichkeit und die Kosten zu berücksichtigen. Hier ein kurzer Vergleich der Anodisierung mit anderen gängigen Metallveredelungstechniken:
| Funktion | Eloxieren | Galvanisierung (z. B. Verchromung, Vernickelung) | Pulverbeschichtung | Lackierung |
| Prozess | Elektrolytische Oxidation der Metalloberfläche | Elektrochemische Abscheidung einer Metallschicht | Elektrostatische Applikation von Trockenpulver, anschließende Aushärtung | Auftragen des flüssigen Pigments mittels Sprühgerät oder Pinsel |
| Beschichtungsdicke | Dünn (Mikrometer) | Dünn bis mittel | Dicker, gleichmäßiger | Dünn bis mittel |
| Korrosionsbeständigkeit | Hoch (besonders für Aluminium) | Hoch (abhängig von der Beschichtungsart) | Sehr hoch (Schlag- und Verschleißfestigkeit) | Mäßig (abhängig von der Art der Farbe) |
| Verschleißschutz | Moderat bis hoch | Sehr hoch (insbesondere bei Hartchrom) | Sehr hoch (abriebfest) | Niedrig bis mäßig |
| Elektrische Leitfähigkeit | Nicht leitend | Kann die Leitfähigkeit verbessern (z. B. durch Vergoldung) | Nicht leitend | Nicht leitend |
| Ästhetische Optionen | Begrenzte Farbauswahl (Erdtöne) | Glänzende, metallische Oberflächen (Chrom, Gold usw.) | Große Auswahl an Farben und Texturen | Große Auswahl an Farben und Ausführungen |
| Ökologische Verantwortung | Niedrig (minimale VOCs, recycelbare Nebenprodukte) | Hoher Einsatz giftiger Chemikalien wie sechswertiges Chrom | Niedrig (lösungsmittelfrei, recycelbares Pulver) | Mäßig (lösemittelbasierte Farben emittieren VOCs) |
| Kosten | Moderat bis hoch | Moderat bis hoch | Moderat | Niedrig bis mäßig |
| Am besten geeignet für | Luft- und Raumfahrt, Automobilindustrie, Architektur | Dekorationsartikel, elektrische Bauteile und Werkzeuge | Outdoor-Ausrüstung, Industriemaschinen, Möbel | Konsumgüter, Haushaltsgeräte und Bauwesen |
Empfehlungen
- Wählen Sie EloxierenDies ist die beste Option bei der Verarbeitung von Aluminium- oder Magnesiumlegierungen, insbesondere wenn eine hohe Korrosionsbeständigkeit erforderlich ist und Dimensionsänderungen minimiert werden sollen.
- Entscheiden Sie sich für die Galvanisierung.Wählen Sie diese Option, wenn Sie eine glänzende, metallische Oberfläche mit hoher Härte und guter elektrischer Leitfähigkeit benötigen. Beachten Sie jedoch die Umweltauflagen für Beschichtungsverfahren.
- Pulverbeschichtung auswählenEntscheiden Sie sich für eine Pulverbeschichtung, wenn Sie eine robuste, stoßfeste Oberfläche wünschen, die in vielen Farben erhältlich ist und sich ideal für den Außen- oder Industrieeinsatz eignet.
- Erwägen Sie FarbeLack ist eine kostengünstige Wahl, wenn Sie eine große Farbauswahl wünschen und die Teile keinen rauen Bedingungen ausgesetzt sind.
gemeinsam Anwendungen
Durch Anodisieren werden die natürlichen Eigenschaften von Aluminium hervorgehoben, wodurch es sich hervorragend für viele Branchen eignet. Hier sind einige der häufigsten Anwendungsgebiete:
Luft- und Raumfahrt & Verteidigung
Anodisiertes Aluminium findet aufgrund seines geringen Gewichts, seiner Korrosionsbeständigkeit und seiner hohen Langlebigkeit breite Anwendung in der Luft- und Raumfahrt sowie im Verteidigungsbereich. Durch die Anodisierung wird die Aluminiumoxidschicht verdickt, wodurch zusätzlicher Schutz vor rauen Umgebungsbedingungen geboten wird. Zu den wichtigsten Anwendungsgebieten zählen:
Flugzeugkomponenten: Teile wie Fahrwerk, Rumpfverkleidungen und Triebwerkskomponenten profitieren von der Anodisierung, die dazu beiträgt, Verschleiß zu widerstehen und ihre Lebensdauer zu verlängern.
Thermische Steuerung von Raumfahrzeugen: Durch die Schwarzanodisierung wird die Wärmeentwicklung reguliert, indem die Art und Weise, wie Oberflächen Energie absorbieren und abgeben, angepasst wird. Dies trägt zur Temperaturkontrolle im Inneren des Raumfahrzeugs bei.
Militärische Ausrüstung: Von Fahrzeugpanzerungen bis hin zu Waffenteilen bietet eloxiertes Aluminium die Haltbarkeit und Korrosionsbeständigkeit, die in rauen militärischen Umgebungen erforderlich sind.
Architektur
Eloxiertes Aluminium ist dank seiner ansprechenden Optik und langen Lebensdauer eine beliebte Wahl in der Architektur. Das Eloxierungsverfahren ermöglicht eine Vielzahl von Oberflächen und Farben und trägt so zur optischen Aufwertung von Gebäuden bei. Zu den gängigen Anwendungsbereichen gehören:
Gebäudefassaden: Für die Außenverkleidung werden Aluminiumpaneele mit eloxierter Oberfläche verwendet, die den Gebäuden ein elegantes, modernes Aussehen verleihen und gleichzeitig vor Witterungseinflüssen und Abnutzung schützen.
Fensterrahmen und Türen: Da die Anodisierung die Korrosionsbeständigkeit verbessert, ist sie perfekt für Rahmen geeignet, die ständig den Witterungseinflüssen ausgesetzt sind.
Innenausstattung: Elemente wie Handläufe, Aufzugsverkleidungen und Zierleisten profitieren von der Kombination aus Stil und Robustheit des eloxierten Aluminiums.
Consumer Elektronik
Eloxiertes Aluminium findet in der Unterhaltungselektronik breite Anwendung, da es Festigkeit, geringes Gewicht und ein ansprechendes Aussehen vereint. Die eloxierte Oberfläche ist widerstandsfähig genug, um den Belastungen des Alltags standzuhalten. Typische Anwendungsbereiche sind beispielsweise:
Smartphones und Tablets: Die Gehäuse aus eloxiertem Aluminium verleihen diesen Geräten ein hochwertiges Aussehen und schützen sie vor Kratzern.
Laptops und Audiogeräte: Produkte wie Laptops, Kopfhörer und Lautsprecher verwenden eloxiertes Aluminium aufgrund seiner Langlebigkeit und seines eleganten Designs.
Wearable Devices: Smartwatches und Fitness-Tracker profitieren von den leichten und korrosionsbeständigen Eigenschaften von eloxiertem Aluminium.
Automobil & Schifffahrt
Eloxiertes Aluminium ist in der Automobil- und Schifffahrtsindustrie beliebt, da es ein hervorragendes Verhältnis von Festigkeit zu Gewicht aufweist und sehr korrosionsbeständig ist. Hier einige Anwendungsbeispiele:
Automobilteile: Räder, Zierteile und Motorkomponenten werden häufig eloxiert, um Gewicht zu sparen und gleichzeitig die Haltbarkeit zu erhöhen.
Schiffsausrüstung: Teile wie Bootsrümpfe, Klampen und Deckbeschläge werden eloxiert, um der rauen Salzwasserumgebung standzuhalten und länger zu halten.
Geländefahrzeuge: Bauteile, die harten Bedingungen ausgesetzt sind, benötigen eloxiertes Aluminium für Festigkeit und Schutz vor Umwelteinflüssen.
Medizintechnik
Anodisiertes Aluminium ist im medizinischen Bereich wichtig, da es biokompatibel, langlebig und leicht zu sterilisieren ist. Zu den gängigen Anwendungsgebieten gehören:
Chirurgische Instrumente: Werkzeuge wie Pinzetten und Skalpelle bestehen aus eloxiertem Aluminium, wodurch eine reaktionsarme Oberfläche entsteht, die dazu beiträgt, das Kontaminationsrisiko zu verringern.
Gehäuse für medizinische Geräte: Geräte wie MRT-Geräte und Diagnosegeräte verfügen über eloxiertes Aluminium, um Festigkeit zu gewährleisten und Schutz vor Umwelteinflüssen zu bieten.
Implantate und Prothetik: Für Zahnimplantate und Gelenkersatz wird eloxiertes Aluminium gewählt, weil es leicht und korrosionsbeständig ist.
Fazit
Zusammenfassend lässt sich sagen, dass die Anodisierung nicht nur die Leistung und Haltbarkeit von Metallteilen verbessert, sondern auch den heutigen Anforderungen an Nachhaltigkeit und Wirtschaftlichkeit gerecht wird. Ihre Vielseitigkeit in so vielen Branchen, von der Luft- und Raumfahrt bis zur Unterhaltungselektronik, zeigt, wie wichtig sie für den Fortschritt von Technologie und Design ist.
Wenn Sie möchten, dass Ihre Aluminiumteile besser funktionieren und auch gut aussehen, ist Anodisieren eine bewährte und effektive Wahl!
Warum sollten Sie uns wählen?
Bei NOBLE konzentrieren wir uns auf erstklassige CNC-Bearbeitung und Oberflächenveredelung für diverse Branchen wie Luft- und Raumfahrt, Automobilindustrie, Elektronik und Konsumgüter. Präzision, Langlebigkeit und herausragende Ästhetik stehen bei uns an erster Stelle. Wir stellen sicher, dass jedes von uns gefertigte Teil höchsten Ansprüchen an Leistung und Aussehen genügt.
Von Prototyping bis zur Fertigung
NOBLE ist Ihr zuverlässiger Partner für kundenspezifische Fertigung und deckt alle Aspekte ab – vom Prototypendesign bis zur Serienproduktion. Mit unseren umfassenden Fertigungsressourcen, der richtigen Technologie, optimierten Prozessen, kompetenter Beratung und sorgfältigen Qualitätskontrollen setzen wir Ihre Ideen in die Realität um.
Prototypenbearbeitung
Bei NOBLE erhalten Sie innerhalb weniger Stunden ein Online-Angebot inklusive kostenloser Designanalyse, um Ihre CNC-gefrästen Prototypen innerhalb weniger Tage fertigzustellen.
- Modernste Ausstattung
- Mehr als 10 Jahre Erfahrung in der CNC-Bearbeitung
- Wettbewerbsfähiger und erschwinglicher Preis
- Angebot: Innerhalb von 24 Stunden
- Kostenloses DFM-Feedback
- Schnelle Bearbeitung in 7 Tagen
Wir von NOBLE freuen uns darauf, mit Ihnen an Ihrem nächsten Projekt zusammenzuarbeiten. Ob Sie Fragen zu unseren CNC-Bearbeitungs- und Oberflächenveredelungsdienstleistungen haben , ein individuelles Angebot benötigen oder Ihre spezifischen Anforderungen besprechen möchten – wir helfen Ihnen gerne.
Kontaktieren Sie uns – Lassen Sie uns Ihre Ideen verwirklichen!







