
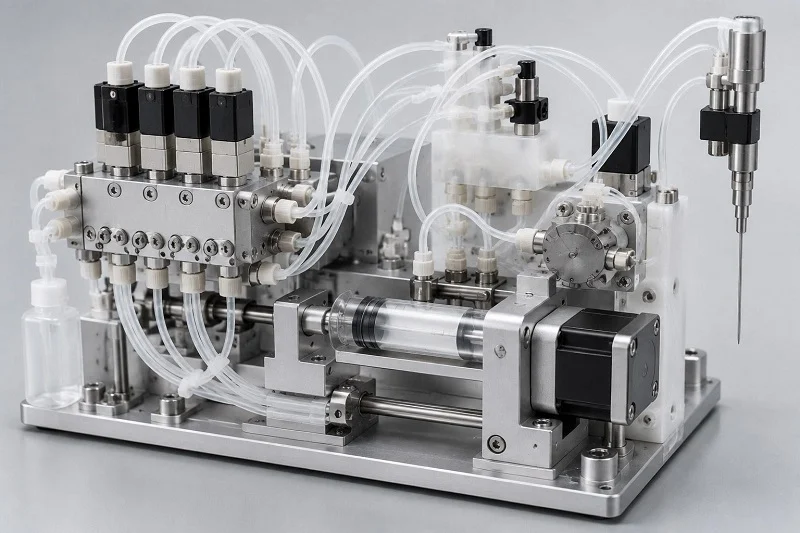
Die Entwicklung eines zuverlässigen Medizinprodukts beginnt mit einer wichtigen Erkenntnis: Ihr gesamtes System hängt von der Präzision seiner Komponenten für die Flüssigkeitshandhabung in In-vitro-Diagnostika (IVD) ab. Erfolg stellt sich nicht ein, indem man zuerst die Materialien auswählt und sich erst später um die Produktion kümmert. Sie benötigen von Anfang an einen vernetzten Prozess. Die Frage lautet also: Wie entwickelt man IVD-Komponenten für die Flüssigkeitshandhabung, die gut funktionieren, einfach herzustellen sind und auch in großen Stückzahlen kostengünstig bleiben? Dieser Leitfaden führt Sie durch die wichtigsten Entscheidungen für Ihr medizinisches Diagnosegerät. Wir behandeln die Auswahl des richtigen Polymers für Ihre medizinische Anwendung und die Optimierung der Werkzeuge für die Fertigung. Der Schlüssel zum Erfolg liegt in der frühzeitigen Einbindung Ihres Produktionspartners. Diese Zusammenarbeit beugt kostspieligen Nachbesserungen und Verzögerungen vor.
Materialauswahlkriterien für Komponenten für die Flüssigkeitsförderung in der In-vitro-Diagnostik
Die Wahl des richtigen Materials für Teile zur Flüssigkeitshandhabung in In-vitro-Diagnostika (IVD) erfordert die gleichzeitige Berücksichtigung dreier Anforderungen. Ihr Medizinprodukt benötigt transparente Materialien für Detektionssysteme. Sie benötigen formstabile Materialien für die präzise Montage der Teile. Außerdem benötigen Sie Materialien, die den in Tests verwendeten aggressiven Chemikalien widerstehen. Das gewählte Polymer beeinflusst alle drei Anforderungen. In jedem medizinischen System müssen Kompromisse eingegangen werden. Ein transparentes Material könnte sich beim Formen verbiegen. Ein anderes, chemikalienbeständiges Material könnte zu viel Licht blockieren. Die Kunst besteht darin, zu wissen, welche Eigenschaften für Ihre IVD-Anwendung am wichtigsten sind. Die Funktion jedes Teils bestimmt, welche Eigenschaft Priorität hat. Stimmt diese Balance nicht, sind spätere Neukonstruktionen unumgänglich.
Optische Klarheit und Dimensionsstabilität
Anforderungen an die optische Detektion
Viele In-vitro-Diagnostiktests (IVD) benötigen Lichtdurchlässigkeit. Küvetten und Kartuschen benötigen transparente Fenster für Absorptions- oder Fluoreszenzmessungen. Das Material muss bestimmte Lichtwellenlängen durchlassen, ohne das Signal zu verändern. PMMA ist sehr transparent, blockiert aber einen Teil des UV-Lichts. COC- und COP-Materialien eignen sich gut, da sie ein breites Lichtspektrum durchlassen. Polycarbonat ist ebenfalls geeignet, kann aber mit der Zeit vergilben. Die Wahl des Materials hängt davon ab, wie Ihr IVD-Medizinprodukt die Ergebnisse erfasst. Dies ist besonders wichtig für Küvetten, die in Absorptionsmessungen im klinischen Alltag eingesetzt werden. Unterschiedliche Nachweismethoden erfordern unterschiedliche Transparenzgrade. Das richtige Polymer für die Fenster beeinflusst direkt die Sensitivität und Reproduzierbarkeit des Tests.
Die Wandstärke spielt ebenfalls eine wichtige Rolle. Dickere Bereiche streuen mehr Licht und schwächen das Signal. Dies beeinträchtigt die Empfindlichkeit bei Proben mit niedriger Konzentration. Für die Detektion kleiner Volumina sind dünne, gleichmäßige Wände wünschenswert. Dünne Wände sind jedoch beim Spritzgießen schwieriger zu füllen. Dieser Zielkonflikt erfordert frühzeitige Einbindung Ihres Fertigungsteams. Ein guter Fertigungspartner unterstützt Sie dabei, die optische Leistung mit der Spritzgießbarkeit des Bauteils in Einklang zu bringen.
Umgang mit Toleranzen und Verzug
Präzision ist bei In-vitro-Diagnostikgeräten von entscheidender Bedeutung. Kleinste Leckagen können einen gesamten Test ruinieren. Die Schrumpfungsrate des Materials bestimmt, wie gut enge Toleranzen eingehalten werden können. Halbkristalline Polymere wie Polypropylen schrumpfen stärker als amorphe Polymere wie Polystyrol. Dies beeinflusst die Endabmessungen unmittelbar. Ihre Medizinproduktenormen erfordern hier eine sorgfältige Kontrolle.
Verzug entsteht, wenn sich Teileabschnitte unterschiedlich schnell abkühlen. Ungleichmäßige Wandstärken verstärken den Verzug. Scharfe Kanten tragen zusätzlich zum Problem bei. Eine gleichmäßige Wandstärke hilft, diese Probleme zu reduzieren. Entformungsschrägen erleichtern das Entformen. Ohne sie verbiegen oder brechen die Teile. Eine korrekte Angussplatzierung senkt ebenfalls die inneren Spannungen und sorgt für planare Teile. Ihre Spezifikation muss das Abkühlverhalten des Materials berücksichtigen. Die Konstruktion sollte für jeden Materialtyp Schwindzugaben enthalten. Berücksichtigen Sie außerdem die Wärmeausdehnung des Polymers. Jede Anwendung im Bereich Medizinprodukte erfordert diese Sorgfalt.
Chemische Kompatibilität und Biokompatibilität
Resistenz gegenüber Testreagenzien
Verbrauchsmaterialien für die In-vitro-Diagnostik (IVD) kommen täglich mit zahlreichen Chemikalien in Kontakt. Puffer, Enzyme und Detergenzien fließen durch die Kanäle, die Flüssigkeiten transportieren. Das Material muss beständig gegen Zersetzung sein. Quellen oder Risse verfälschen die Ergebnisse. Auch Auswaschungen kontaminieren die Probe. Dies ist für jedes Bauteil des Systems relevant.
Bei aggressiven Chemikalien reichen Standardpolymere nicht aus. Hier kommen Hochleistungspolymere zum Einsatz. PEEK ist beständig gegen starke Säuren und Basen. PVDF ist beständig gegen aggressive Lösungsmittel. Diese Materialien sind zwar teurer, bieten aber die für manche IVD-Tests erforderliche chemische Beständigkeit. Die Genauigkeit Ihres Medizinprodukts hängt von dieser Materialwahl ab. Andere IVD-Verbrauchsmaterialien benötigen möglicherweise andere Eigenschaften. Bewerten Sie jedes Bauteil einzeln, je nachdem, mit welchen Substanzen es in Kontakt kommt. Testen Sie die Materialverträglichkeit mit Ihren spezifischen Reagenzien immer, bevor Sie das Design finalisieren. Dieser Schritt kann später im Projekt viel Zeit und Kosten sparen.
Minimierung der Proteinbindung und der Auswaschung
Proteine in biologischen Proben haften an Oberflächen. Dies wird als Proteinbindung bezeichnet. Sie verringert die Menge des für den Nachweis verfügbaren Analyten und kann zu Verschleppungen zwischen Tests führen. Wählen Sie Materialien mit geringen Bindungseigenschaften. COC und COP eignen sich gut. Polypropylen ist ebenfalls recht gut geeignet. Einige Materialien erfordern eine Oberflächenbehandlung. Ihre Kartuschen müssen dieselben Standards erfüllen, um zuverlässige Ergebnisse zu gewährleisten. Plasmabehandlungen oder spezielle Beschichtungen können die Proteinhaftung deutlich reduzieren. Die Oberflächenenergie spielt eine wichtige Rolle bei der Wechselwirkung von Proteinen mit dem Kunststoff. Ziel ist es, die Proben intakt zu halten und konsistente Ergebnisse bei jedem Lauf sicherzustellen.
Auslaugbare Stoffe stellen ein weiteres Problem während der Entwicklung dar. Kleine Moleküle wandern aus dem Kunststoff in die Probe und können die Testergebnisse beeinträchtigen. Die Vorschriften für Medizinprodukte schreiben Tests auf auslaugbare Stoffe vor. Jede medizinische Komponente muss diese Standards erfüllen, um die Konformität zu gewährleisten. Dies ist insbesondere für In-vitro-Diagnostika (IVD) im Zulassungsverfahren relevant. Eine dritte Art von IVD-Verbrauchsmaterialien erhöht die Komplexität des Auswahlprozesses. Ihr medizinisches Team muss die Materialauswahl sorgfältig prüfen. Diese Anwendung für Medizinprodukte erfordert besondere Aufmerksamkeit.
Gängige Polymere für Komponenten zur Flüssigkeitsförderung in der In-vitro-Diagnostik
In der Praxis werden für IVD-Systeme häufig einige wenige gängige Kunststoffe verwendet. Jeder Kunststoff hat seine spezifischen Stärken und Schwächen. Die Wahl des Kunststoffs beeinflusst alles, von der optischen Klarheit bis hin zu den Produktionskosten. Sehen wir uns die gängigsten Optionen an und betrachten wir ihre jeweiligen Vorteile.
Polypropylen (PP) und Polystyrol (PS)
Polypropylen dominiert die In-vitro-Diagnostik aus gutem Grund. Es ist beständig gegen die meisten gängigen Reagenzien, hält der Autoklavierung stand und ist sehr kostengünstig. Viele Diagnostikkartuschen verwenden PP für ihren Korpus, da es gegenüber Puffern und milden Detergenzien ausreichend beständig ist. Das Material bietet zudem eine gute chemische Beständigkeit für Routineuntersuchungen. PP hat jedoch einen Nachteil: Es trübt sich ein oder wird durchsichtig, wodurch der Detektionslichtweg blockiert wird. Daher findet man PP selten in Küvetten oder Detektionsfenstern. Seine teilkristalline Struktur führt außerdem zu einer stärkeren Schrumpfung beim Abkühlen, was die Einhaltung enger Toleranzen erschwert.
Polystyrol verhält sich genau umgekehrt. Es ist glasklar und kostengünstig und eignet sich daher ideal für optische Bauteile. Viele Küvetten und Testplatten bestehen aus PS, da Licht es problemlos durchlässt. Das Material lässt sich zudem formen und weist eine ausgezeichnete Dimensionsstabilität auf. Allerdings neigt PS unter chemischer Belastung zu Rissen. Starke Lösungsmittel oder aggressive Reagenzien zerstören es schnell. Daher eignet sich PS am besten für einfache Tests mit milden chemischen Reaktionen. Viele medizinische Verbrauchsmaterialien verwenden PS für Probenvertiefungen und Sichtfenster, bei denen die Transparenz wichtiger ist als die chemische Beständigkeit.
PMMA, Polycarbonat (PC) und cyclische Olefin-Copolymere (COC/COP)
PMMA bietet eine sehr gute Transparenz und Witterungsbeständigkeit. Es lässt Licht im gesamten sichtbaren Bereich gut durch. Allerdings saugt PMMA Wasser auf und kann sich in feuchter Luft verbiegen. Es ist zudem bruchempfindlich, sodass dünne Wände beim Hantieren reißen können. Polycarbonat (PC) ist robust. Es hält starker Beanspruchung stand und ist stoßfest. PC verträgt außerdem höhere Temperaturen als PS oder PMMA. Allerdings vergilbt PC mit der Zeit unter UV-Licht, was die optische Leistung bei der Detektion beeinträchtigt.
Cyclische Olefin-Copolymere und -Polymere, oft als COC oder COP bezeichnet, haben sich als bevorzugte Materialien für moderne IVD-Flüssigkeitshandhabungskomponenten etabliert. Diese Werkstoffe vereinen hervorragende Transparenz mit geringer Proteinadhäsion und wenigen Auslaugungen. Zudem sind sie deutlich wasserbeständiger als PMMA. Viele Diagnosekartuschen verwenden COC für kleinste Kanäle und optische Fenster. Das Material fließt beim Spritzgießen gut, was die Herstellung feinster Strukturen ermöglicht. COC ist zwar teurer als PP oder PS, seine Leistungsfähigkeit rechtfertigt jedoch den Preis für anspruchsvolle Anwendungen. Entwickler medizinischer Geräte entscheiden sich häufig für COC, wenn sowohl optische Genauigkeit als auch chemische Stabilität erforderlich sind.
Hochleistungspolymere (PEEK, PVDF)
Manche In-vitro-Diagnostiktests verwenden sehr aggressive Chemikalien. Herkömmliche Kunststoffe sind gegenüber starken Säuren, Basen oder bestimmten organischen Lösungsmitteln resistent. Hier kommen Hochleistungspolymere zum Einsatz. PEEK widersteht nahezu allen gängigen Chemikalien und behält seine physikalischen Eigenschaften auch bei hohen Temperaturen. Dadurch eignet sich PEEK ideal für Armaturen, Ventile und Pumpenteile, die immer wieder aggressiven Reagenzien ausgesetzt sind. Der Nachteil? PEEK ist deutlich teurer als herkömmliche Kunststoffe und erfordert bei der Herstellung höhere Verarbeitungstemperaturen.
PVDF bietet eine ähnliche chemische Beständigkeit, weist jedoch andere Eigenschaften auf. Es ist sehr beständig gegenüber Halogenen und starken Oxidationsmitteln. Viele Systeme zur Förderung von Flüssigkeiten verwenden PVDF für Schläuche und Verteiler, die aggressive Medien transportieren. Das Material weist zudem geringe Extraktionswerte auf, was für empfindliche Tests von Bedeutung ist. Sowohl PEEK als auch PVDF bieten deutliche Vorteile, erfordern jedoch eine sorgfältige Werkzeugkonstruktion und Prozesskontrolle. Die Kosten pro Bauteil sind höher, doch die Zuverlässigkeitsgewinne überwiegen bei kritischen medizinischen Anwendungen häufig die Mehrkosten.
Design for Manufacturing (DFM)-Regeln für IVD-Fluidhandhabungskomponenten
Gute Konstruktionsregeln bringen Ihr Projekt voran. Sie verbinden die Zeichnung mit dem fertigen Produkt. Bei Komponenten für die Flüssigkeitsförderung in In-vitro-Diagnostika (IVD) sind diese Regeln besonders wichtig. Ihre Bauteile transportieren kleinste Flüssigkeitsmengen durch enge Kanäle. Schon ein kleiner Fehler in der Wandstärke oder der Angussplatzierung führt zu einem Fehlschlag im Test. Die Entwicklung von Medizinprodukten erfordert Präzision in jedem Schritt. Zulassungsbehörden prüfen genau, wie Sie Ihren Fertigungsprozess kontrollieren. Sie fordern den Nachweis, dass Ihre Bauteile über Millionen von Einheiten hinweg konsistent sind. Lassen Sie uns also die wichtigsten DFM-Regeln (Design for Manufacturing) durchgehen, die Ihr Projekt auf Kurs halten.
Optimierung der Wandstärke und der Entformungswinkel
Die Wandstärke ist beim Spritzgießen entscheidend. Gleichmäßige Wände sorgen für einen gleichmäßigen Kunststofffluss im Formhohlraum und tragen zu einer gleichmäßigen Abkühlung des Bauteils bei. Kühlt ein Bereich schneller ab als ein anderer, verzieht sich das Bauteil. Dünne Wände füllen sich zwar schnell, kühlen aber zu schnell ab. Dicke Wände benötigen länger zum Abkühlen und führen zu Einfallstellen. Für Diagnosekartuschen sind Wandstärken zwischen 1 mm und 2 mm ideal. Dieser Bereich bietet ein optimales Verhältnis zwischen Festigkeit und Formbarkeit. Mikrofluidische Kanäle hingegen erfordern deutlich dünnere Wandstärken. Diese feinen Strukturen erfordern eine sorgfältige Strömungsanalyse, bevor der Stahl geschnitten wird.
Die Entformungsschräge ist ebenso wichtig. Sie sorgt dafür, dass sich das fertige Teil ohne Anhaften aus der Form löst. Ist die Entformungsschräge zu klein, können die Auswerferkräfte das Teil verkratzen oder verbiegen. Der richtige Winkel hängt von der gewünschten Oberflächenbeschaffenheit ab. Hier eine kurze Übersicht für Polystyrolteile:
| Oberflächenfinish | Empfohlener Entformungswinkel | Notizen |
| Hochglanz (poliert) | 1 ° - 2 ° | Verhindert Druckstellen; vereint Ästhetik und Funktion |
Für eine glatte Oberfläche reichen 1 bis 2 Grad Entformungsschräge aus. Strukturierte Oberflächen benötigen mehr, oft 3 bis 5 Grad pro Seite. Ihr Werkzeugkonstrukteur sollte den Winkel während der Konstruktionsprüfung bestätigen. Ein Fehler führt später zu kostspieligen Nacharbeiten am Werkzeug.
Strategische Torplatzierung und Schweißnahtmanagement
Der Anguss ist die Stelle, an der das geschmolzene Plastik in den Formhohlraum eintritt. Seine Position beeinflusst den Materialfluss und bestimmt auch die Bildung von Schweißnähten. Schweißnähte entstehen, wenn zwei Fließfronten aufeinandertreffen und miteinander verschmelzen. Diese Nähte schwächen das Bauteil und hinterlassen sichtbare Spuren auf der Oberfläche. Bei IVD-Verbrauchsmaterialien sind Schweißnähte in der Nähe von Fluidkanälen gefährlich, da sie unter Druck reißen und Leckagen verursachen können.
Platzieren Sie die Anschnitte dort, wo der Strömungsweg möglichst einfach ist. Vermeiden Sie die Nähe zu dünnen Wänden oder scharfen Ecken. Für kleine Teile ist ein einzelner Anschnitt optimal. Größere Teile benötigen möglicherweise mehrere Anschnitte, wobei jeder Anschnitt eine zusätzliche Schweißnaht erzeugt. Ihr Team sollte daher jede Schweißnaht bereits in der Konstruktionsphase erfassen. Fragen Sie sich: Liegt diese Schweißnaht in der Nähe einer Dichtfläche? Durchquert sie ein Messfenster? Falls ja, verschieben Sie den Anschnitt oder passen Sie den Strömungsweg an.
Die Position des Angusses beeinflusst auch die Ästhetik. Sichtbare Angussmarken auf optischen Oberflächen beeinträchtigen die Bildqualität. Platzieren Sie Angüsse an verdeckten Flächen oder in unkritischen Bereichen. So bleiben Ihre Sichtfenster frei und Ihre Teile sehen professionell aus. Beachten Sie, dass jede Änderung der Angussposition die Fließdynamik beeinflusst. Führen Sie frühzeitig Formfüllsimulationen durch, um Probleme vor Beginn der Werkzeugfertigung zu erkennen.
Berücksichtigung von Materialschwund und Toleranzketten
Alle Polymere schrumpfen beim Abkühlen. Die Schrumpfungsrate variiert je nach Material. Halbkristalline Kunststoffe wie Polypropylen schrumpfen stärker als amorphe Kunststoffe wie COC. Ihre Konstruktionsspezifikation muss für jedes Material Schrumpfungszuschläge berücksichtigen. Andernfalls entspricht das fertige Bauteil nicht der Zeichnung.
Toleranzüberlagerungen erhöhen die Komplexität zusätzlich. Jedes Merkmal Ihres Bauteils hat seine eigene Toleranz. Wenn mehrere Merkmale interagieren, addieren sich die Fehler. Bei Presspassungen oder Schnappverbindungen kann diese Toleranzüberlagerung zum Bruch der Baugruppe führen. Ihr Entwicklungsteam sollte den schlimmsten Fall berechnen. Passen die Teile noch, wenn jede Abmessung an ihrer Toleranzgrenze liegt? Falls nicht, verringern Sie die kritischen Toleranzen oder überarbeiten Sie die Verbindung.
COC-Materialien bieten eine hervorragende Maßgenauigkeit für mikrofluidische Anwendungen. Reale Produktionsdaten zeigen, was möglich ist:
| Parameter | Erreichte Toleranz | Prozessfähigkeit (Cpk) |
| Breite des Mikrofluidikkanals | 100 μm ± 5 μm | 1.67 |
| Kanaltiefe | ±3 μm | Mindestwert von 1.33 überschritten |
Diese Zahlen belegen, dass enge Toleranzen realisierbar sind. Sie erfordern jedoch eine sorgfältige Prozesskontrolle und validierte Werkzeuge. Ein Cpk-Wert von 1.67 bedeutet, dass der Prozess deutlich innerhalb der Grenzwerte liegt. Die meisten Normen für Medizinprodukte fordern für kritische Merkmale einen minimalen Cpk-Wert von 1.33. Ihr Fertigungspartner sollte während der Validierung Leistungsdaten bereitstellen. Diese Tests belegen, dass Ihre Teile die Spezifikationen jederzeit erfüllen.
Aus praktischer Sicht empfiehlt es sich, mit realistischen Toleranzen zu beginnen. Geben Sie nicht für jede Dimension ±5 μm an. Nur kritische Merkmale erfordern diese Präzision. Für alle anderen Teile können Standardtoleranzen verwendet werden. Dieser Ansatz senkt die Werkzeugkosten und erhöht die Produktionsausbeute. Ihr Bauteildesign sollte dieses Gleichgewicht zwischen Präzision und Praktikabilität widerspiegeln.
Die übergeordnete Erkenntnis lässt sich auf die Entwicklung von Medizinprodukten zurückführen. Aufsichtsbehörden fordern den Nachweis, dass Ihr Fertigungsprozess kontrolliert wird. Die DFM-Regeln liefern diesen Nachweis. Sie reduzieren Abweichungen, verhindern Fehler und dokumentieren Ihre Vorgehensweise. Bei Einhaltung dieser Regeln arbeiten Ihre Komponenten für die In-vitro-Diagnostik zuverlässig. Ihre Kartuschen funktionieren vom ersten bis zum tausendsten Tag gleich. Diese Beständigkeit schafft Vertrauen bei Ärzten und Patienten.
Kostenoptimierung und Partnerschaften für IVD-Fluidik
Die Kosten bestimmen jede Entscheidung in der Entwicklung medizinischer Produkte. Selbst das beste Design auf dem Papier nützt nichts, wenn jedes einzelne Bauteil zu teuer ist – das Projekt gerät ins Stocken. Intelligente Einsparungen beginnen bereits in der Designphase. Wer bis zum Produktionsbeginn wartet, verpasst die größten Einsparmöglichkeiten.
Strategien zur Reduzierung der Teilekosten
Teilekonsolidierung und Designvereinfachung
Jedes Merkmal Ihres Bauteils erhöht die Werkzeugkosten. Denken Sie beispielsweise an Hinterschneidungen. Jede einzelne benötigt einen seitlichen Betätigungsmechanismus. Diese Schieber oder Auswerfer erhöhen die Werkzeugkosten um 1,000 bis 2,000 US-Dollar oder mehr. Außerdem verlängern sie die Zykluszeit und bergen Wartungsrisiken.
Die Korrektur ist in der Konstruktionsphase kostenlos. Sie können die Trennfläche neu gestalten, die Entformungsschrägen anpassen und mechanische Eingriffe durch Durchlaufkerne ersetzen. Diese Änderungen beseitigen Hinterschnitte, ohne die Funktion zu beeinträchtigen.
Durch fertigungsgerechte Designänderungen lassen sich die Stückkosten um 30 bis 50 Prozent senken. Je früher diese Änderungen vorgenommen werden, desto höher sind die Einsparungen. Sobald die Form gefertigt ist, werden Änderungen deutlich teurer.
Für interne Strukturen bieten zusammenklappbare Kerne eine weitere Lösung. Sie formen die Struktur während des Spritzgießens in voller Größe. Anschließend ziehen sie sich zum Auswerfen nach innen zusammen. Dadurch werden in vielen Anwendungen seitliche Bewegungen vermieden. Dies reduziert den Werkzeugbedarf, verbessert die Wiederholgenauigkeit und verkürzt die Zykluszeiten. Die Medizintechnik nutzt dieses Verfahren für Verbrauchsmaterialien, bei denen enge Toleranzen entscheidend sind.
Die Form des Bauteils beeinflusst auch den Materialverbrauch. Einfachere Formen lassen sich schneller füllen und benötigen weniger Harz. Das senkt die Materialkosten pro Bauteil direkt. Jedes eingesparte Gramm summiert sich bei Millionen von medizinischen Verbrauchsmaterialien.
Der Wert von Outsourcing im Vergleich zur Eigenproduktion
Viele medizinische Teams diskutieren darüber, ob sie die Produktionskapazitäten intern aufbauen oder mit einem Spezialisten zusammenarbeiten sollen. Beide Wege haben Vor- und Nachteile.
Die Eigenproduktion bietet Ihnen direkte Kontrolle. Sie legen den Produktionsplan fest und führen die Qualitätskontrolle selbst durch. Allerdings erfordert sie hohe Investitionen. Sie benötigen Reinraumflächen, Spritzgussmaschinen und qualifizierte Fachkräfte. Bei kleinen bis mittleren Stückzahlen ist diese Investition schwer zu rechtfertigen.
Outsourcing verlagert die Kapitallast auf den Partner. Sie bezahlen für Bauteile, nicht für Maschinen. Ihr Team konzentriert sich auf Kernaufgaben wie die Designverifizierung. Ein guter Partner bringt Erfahrung aus ähnlichen Medizintechnikprojekten mit. Er optimiert Durchlaufzeiten und Ausbeute. Zudem kümmert er sich um die für die Medizintechnikproduktion erforderlichen behördlichen Dokumente.
Bei der Herstellung von Diagnosekartuschen und Verbrauchsmaterialien in großen Stückzahlen ist Outsourcing oft die beste Lösung. Die Größe des Partners senkt die Stückkosten. Er bietet Produktionsausfallsicherheit. Fällt eine Maschine aus, wird auf eine andere umgeschaltet. So vermeiden Sie das Ausfallrisiko einer internen Produktionslinie.
Die Bedeutung der frühzeitigen Einbindung von Fertigungspartnern
Montagegerechte Konstruktion (DFA) und Wertanalyse
Die frühzeitige Einbindung Ihres Fertigungspartners verändert alles. Anstatt ihm ein fertiges Design zu übergeben, arbeiten Sie von Anfang an zusammen. Hier ermöglichen Design-as-a-Planung (DFA) und Wertanalyse echte Einsparungen.
Die Montageplanung untersucht, wie Bauteile zusammenpassen. Benötigt Ihre Kartusche separate Teile? Können zwei Teile zu einem kombiniert werden? Jede Verbindung erhöht die Montagezeit und die Prüfkosten. Durch die Reduzierung dieser Schritte werden Arbeitsaufwand und Fehlerraten gesenkt.
Die Wertanalyse untersucht das Verhältnis von Funktion zu Kosten. Der Partner fragt: Erfüllt dieses Merkmal einen Zweck? Lässt sich dasselbe Ergebnis mit einer einfacheren Geometrie erzielen? Eine kleine Änderung an einem Kanal kann die Zykluszeit verkürzen, ohne die Leistung zu beeinträchtigen.
Ihre Spezifikation definiert kritische Abmessungen. Diese müssen genau eingehalten werden. Für alle anderen Abmessungen können Standardtoleranzen verwendet werden. Ein Partner, der Ihr Medizinprodukte-Design versteht, hilft Ihnen, die unverzichtbaren von den wünschenswerten Anforderungen zu unterscheiden.
Der ganzheitliche Ansatz betrachtet Ihr System als Ganzes. Anstatt einzelne Komponenten zu optimieren, optimieren Sie die gesamte Baugruppe. Dies kann beispielsweise bedeuten, einen Ventilanschluss so anzupassen, dass der Schlauchweg kürzer wird. Oder es kann bedeuten, ein Verbindungsstück für eine schnellere Installation zu verändern. Kleine Änderungen summieren sich zu großen Einsparungen. Jedes Team im Bereich Medizintechnik sollte diesen Ansatz für sein nächstes Projekt nutzen.
Eine frühzeitige Einbindung erleichtert auch die Materialauswahl im Hinblick auf die Kosten. Ein Partner, der viele Arten von Medizinteilen formt, weiß, welche Kunststoffe gut fließen und welche die Zykluszeit verlängern. Er kann Ihnen kostengünstigere Alternativen vorschlagen, die Ihre Anforderungen erfüllen. Diese Expertise ist schwer zu finden, wenn Sie alleine arbeiten. Die Kosteneinsparungen durch eine frühzeitige Einbindung gehen über die Werkzeugkosten hinaus. Sie beeinflussen Ausbeute, Montagezeit und regulatorisches Risiko für jedes einzelne Produkt.
NOBLEs Kompetenzen in der Herstellung von IVD-Flüssigkeitshandhabungskomponenten

Mit NOBLE an Ihrer Seite gewinnen Sie einen Partner für Ihre IVD-Flüssigkeitshandhabungskomponenten, der das Gesamtbild im Blick hat. Wir begleiten Ihr Team vom ersten Designmeeting an. Wir erkennen Probleme, bevor teure Nachbesserungen nötig werden. So sparen Sie Zeit und reduzieren den Stress bei der Entwicklung Ihrer Medizinprodukte.
Expertise in Präzisionsbearbeitung und Spritzguss
Vom Prototyp zur Serienproduktion
Jedes gute Produkt beginnt mit einem Prototyp. NOBLE fertigt mithilfe von CNC-Bearbeitung exakte Teile für Ihre ersten Tests. Mit diesen gefrästen Teilen können Sie Ihr Design überprüfen, bevor Sie in Produktionswerkzeuge investieren. Sie können reale Tests durchführen und die Passform und Funktion der Teile prüfen. Änderungen sind in dieser Phase deutlich günstiger als nach Beginn der Werkzeugfertigung.
Sobald das Design steht, beginnen wir mit dem Spritzgießen. Unsere Ingenieure optimieren jedes Detail des Prozesses. Sie achten auf die Position der Angüsse, die Kühlkanäle und die Zykluszeiten. Das Ergebnis sind gleichbleibende Teile, die Ihre Spezifikationen stets erfüllen. Diese Zuverlässigkeit ist entscheidend für medizinische Produkte wie Kartuschen und Küvetten.
Für Großserien verwendet NOBLE Mehrfachformwerkzeuge. Diese fertigen Tausende von Teilen pro Stunde. Jede Form bleibt identisch. Jedes Teil entspricht dem nächsten. Wir überwachen die Bedingungen in Echtzeit, um Abweichungen frühzeitig zu erkennen, bevor sie die Qualität beeinträchtigen. Diese Kontrolle ist besonders wichtig für medizinische Anwendungen, bei denen Konsistenz entscheidend ist. Diese hohe Genauigkeit erwarten die Entwickler medizinischer Geräte.
Wir bieten auch Brückenwerkzeuge für kleinere Serien an. Benötigen Sie beispielsweise Teile für klinische Studien? Mit Brückenwerkzeugen erhalten Sie Teile in Serienqualität, ohne in eine vollständige Werkzeugausstattung investieren zu müssen. So bleiben Sie im Zeitplan.
Zertifizierte Qualitätsmanagementsysteme
Einhaltung der Normen ISO 9001:2015 und ISO 13485:2016
Qualität bildet die Grundlage der Medizintechnikfertigung. NOBLE arbeitet nach zwei zertifizierten Systemen. ISO 9001:2015 deckt unsere allgemeinen Prozesse ab. ISO 13485:2016 ergänzt die Regeln für die Herstellung von Medizinprodukten.
Diese Zertifizierungen gewährleisten, dass Ihre Teile in einem kontrollierten System gefertigt werden. Jeder Arbeitsschritt ist schriftlich dokumentiert. Jeder Mitarbeiter befolgt klare Anweisungen. Jedes Problem wird untersucht. Diese Disziplin sichert eine gleichbleibende Produktion.
Die Validierung ist ein zentraler Bestandteil unseres Systems. Wir validieren jedes Werkzeug und jeden Prozess vor Produktionsbeginn. Die Prozessvalidierung umfasst die Schritte IQ, OQ und PQ. Diese Schritte belegen, dass der Prozess stets Teile gemäß den Spezifikationen fertigt.
Interne Audits überprüfen unsere Systeme regelmäßig. Externe Prüfer bewerten uns jährlich. Diese Überwachung stellt sicher, dass wir die medizinischen Standards jederzeit einhalten.
Für Ihr Medizinprodukt bedeutet dies dokumentierte Qualität. Ihre Audits werden einfacher. Ihre Zulassungsanträge werden aussagekräftiger.
Integrierte Dienstleistungen von der Planung bis zur Montage
NOBLE fertigt nicht nur Formteile. Wir unterstützen Sie bei der Entwicklung, Herstellung und Montage. Dieser integrierte Ansatz reduziert Schnittstellen und verbessert die Kommunikation.
Unsere Konstruktionsingenieure arbeiten eng mit Ihrem Team an der Bauteilform. Wir schlagen Änderungen vor, die den Spritzguss optimieren, ohne die Funktion zu beeinträchtigen. Wir analysieren Strömungsmuster, um Schwachstellen in kritischen Bereichen zu vermeiden. Die Wandstärke wird für eine gleichmäßige Kühlung angepasst.
Nachdem die Teile die Presse verlassen haben, bieten wir zusätzliche Arbeitsschritte an. Ultraschallschweißen verbindet die Teile zu Baugruppen. Laserbeschriftung bringt Etiketten an. Reinigung und Verpackung bereiten die Teile für den Versand vor.
Unsere Reinraum-Montagelinie erfüllt die Anforderungen für Medizinprodukte. Die Bediener befolgen detaillierte Arbeitsschritte. Jedes Bauteil wird vor Verlassen der Linie geprüft.
Unsere Prüfdienstleistungen bestätigen die einwandfreie Funktion Ihres Geräts. Wir führen Dichtigkeitsprüfungen an den Flüssigkeitswegen durch und messen die optische Klarheit der Detektionsfenster. Alle Daten werden erfasst und weitergegeben.
Diese Komplettbetreuung bedeutet, dass ein einziger Partner Ihre gesamte Produktion abwickelt. Sie benötigen weniger Lieferanten, haben kürzere Lieferketten und eine bessere Kontrolle über Qualität und Lieferzeiten.
Von Ihrem ersten Prototypen bis zum millionsten Teil – NOBLE liefert. Wir investieren in Werkzeuge und Mitarbeiter, um Medizinprodukte herzustellen, auf die Sie sich verlassen können. Die Leistungsfähigkeit Ihres Produkts hängt von jedem Detail ab. Wir sorgen dafür, dass diese Details stimmen.
Die Herstellung von Komponenten für die Flüssigkeitshandhabung in In-vitro-Diagnostika (IVD) gelingt am besten, wenn Teams von Anfang an eng zusammenarbeiten. Machen Sie sich zunächst mit Ihren Materialien vertraut. Berücksichtigen Sie Ihre optischen Anforderungen, die chemische Belastung und die Toleranzvorgaben. Binden Sie Ihren Fertigungspartner frühzeitig ein. Dessen Werkzeug-Know-how verhindert kostspielige Überraschungen. Seine Prozesskontrolle gewährleistet die gleichbleibende Qualität jedes Medizinprodukts. Diese Teamarbeit reduziert Nachbesserungen und beschleunigt Ihren Zeitplan. Jedes medizinische Verbrauchsmaterial profitiert von diesem Ansatz. Ihr medizinisches Team kann sich darauf verlassen, dass die Produktion dem Design entspricht. Ihr Medizinprodukt erreicht die Patienten schneller. Vermeiden Sie isolierte Arbeitsabläufe. Wählen Sie einen Partner, der Sie bei Prototyping, Spritzguss und Endmontage unterstützt. Fragen Sie nach seinen Validierungsprotokollen und Testmöglichkeiten. Der richtige Partner verwandelt Komponentenprobleme in zuverlässige Produkte. Ihr nächstes Projekt verdient diesen vernetzten Weg vom Konzept bis zur fertigen Kartusche.
Häufig gestellte Fragen zu Komponenten für die Flüssigkeitshandhabung in der In-vitro-Diagnostik
Welches Polymer bietet die beste optische Klarheit für Detektionsfenster?
Cyclische Olefin-Copolymere (COC/COP) lassen Licht in einem breiten Wellenlängenbereich durch. Sie absorbieren zudem weniger Wasser als PMMA. Für die meisten medizinischen Diagnosesysteme bietet COC die beste Kombination aus Transparenz und Stabilität. Polycarbonat ist ebenfalls geeignet, kann sich aber in medizinischen Instrumenten mit der Zeit vergilben.
Wie kann ich verhindern, dass Proteine an meinen Kanälen haften bleiben?
Wählen Sie Materialien, die der Proteinadhäsion widerstehen. COC und COP eignen sich hierfür gut. Polypropylen ist für viele medizinische Tests recht gut geeignet. Oberflächenbehandlungen wie Plasmabeschichtung können die Proteinadhäsion ebenfalls verringern. Testen Sie Ihre spezifischen Reagenzien stets mit dem gewählten Material, bevor Sie das Design Ihres Medizinprodukts endgültig festlegen.
Welche Wandstärke sollte ich für meine Kartusche verwenden?
Streben Sie nach Möglichkeit eine Wandstärke von 1 bis 2 mm an. Dieser Bereich bietet ein optimales Verhältnis zwischen Festigkeit und Formbarkeit. Mikrofluidische Kanäle erfordern dünnere Wandstärken, oft unter 0.5 mm. Diese feinen Strukturen erfordern eine sorgfältige Strömungsanalyse vor dem Formenbau. Ihr Fertigungspartner sollte frühzeitig Simulationen durchführen, um Füllprobleme zu erkennen.
Wann sollte ich meinen Produktionspartner in das Projekt einbeziehen?
Binden Sie sie bereits in der Designphase ein, nicht erst später. Frühe Zusammenarbeit im Team verhindert kostspielige Nacharbeiten an den Formen. Ein Partner mit Kenntnissen der Anforderungen an Medizinprodukte kann Materialänderungen und Geometrieanpassungen vorschlagen, die Kosten sparen. Wenn Sie bis zum Werkzeugbau warten, verpassen Sie die größten Einsparmöglichkeiten für Ihr Medizinprodukt.
Wie beeinflussen Schweißnähte die Leistung meines Bauteils?
Schweißnähte entstehen dort, wo zwei Fließfronten aufeinandertreffen. Sie schwächen das Bauteil und hinterlassen sichtbare Spuren. In der Nähe von Fluidkanälen besteht Leckagegefahr. Ihr Werkzeugkonstrukteur sollte jede Schweißnaht während der Konstruktionsprüfung erfassen. Versetzen Sie Angüsse oder passen Sie die Fließmuster an, wenn Schweißnähte kritische Dichtflächen Ihrer medizinischen Kartusche kreuzen.
Welche Toleranzen kann ich realistischerweise für mikrofluidische Strukturen akzeptieren?
Kanalbreiten um 100 µm mit einer Toleranz von ±5 µm sind möglich. Ein Prozessfähigkeitswert (Cpk) von 1.67 ist bei sorgfältiger Prozesskontrolle erreichbar. Die meisten Normen für Medizinprodukte fordern für kritische Merkmale einen minimalen Cpk-Wert von 1.33. Enge Toleranzen sollten nur dann spezifiziert werden, wenn sie für Ihre medizinische Anwendung funktionell erforderlich sind.
Wie entscheide ich mich zwischen COC und Polycarbonat?
COC bietet eine bessere Transparenz, geringere Proteinbindung und weniger Auswaschungen. Polycarbonat zeichnet sich durch höhere Schlagfestigkeit und Hitzebeständigkeit aus. Für medizinische Kartuschen mit optischer Detektion ist COC in der Regel die bessere Wahl. Für Teile, die starker Beanspruchung ausgesetzt sind, kann Polycarbonat besser geeignet sein. Berücksichtigen Sie die spezifischen Anforderungen Ihrer Anwendung.
Welche Zertifizierungen sollte mein Fertigungspartner besitzen?
Achten Sie auf die Zertifizierungen nach ISO 9001:2015 und ISO 13485:2016. Diese gewährleisten kontrollierte Prozesse und eine ordnungsgemäße Dokumentation. Fragen Sie nach den Validierungsprotokollen. Die Prozessvalidierung mit IQ-, OQ- und PQ-Schritten belegt, dass das Unternehmen Teile fertigen kann, die den Spezifikationen konstant entsprechen. Diese Dokumentation stärkt Ihre Zulassungsanträge.







