
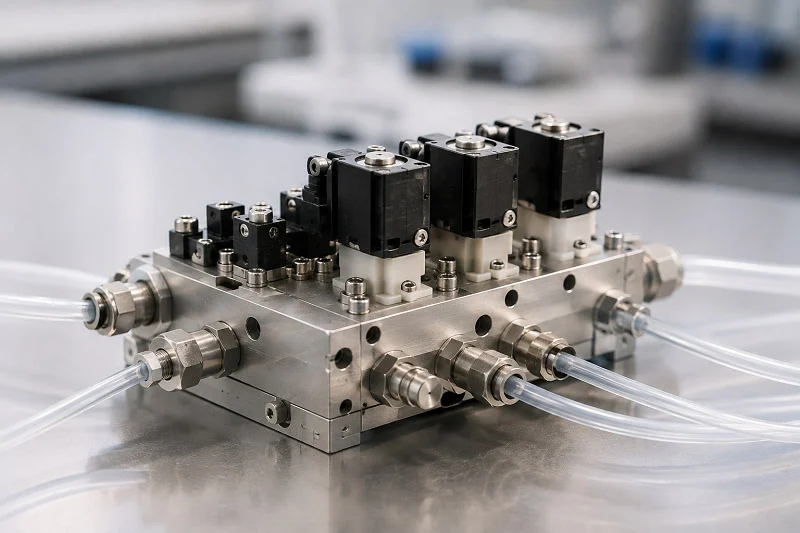
Die Wahl der richtigen Hydraulikventilblöcke ist entscheidend für den Erfolg Ihres gesamten Systems. Diese eine Entscheidung beeinflusst Leistung, Kosten und langfristige Zuverlässigkeit. Der Hydraulikmarkt verzeichnet hier ein starkes Wachstum – Prognosen zufolge wird der weltweite Markt für diese Bauteile im Jahr 2024 ein Volumen von rund 2.2 Milliarden US-Dollar erreichen.
| Gemeldete Quelle | Marktgröße 2024 (in Millionen USD) |
| Berichtsattributtabelle | 2190.4 |
| FAQ-Bereich | 2304.3 |
Jede Hydraulikanwendung erfordert unterschiedliche Kompromisse. Manche Anwendungen konzentrieren sich auf Gewichtsreduzierung, andere müssen extremen Drücken standhalten. Die Systemumgebung, der Betriebszyklus und der Wartungsplan beeinflussen die optimale Konstruktion des Hydraulikventilblocks. Kenntnisse über die Funktionsweise von Hydraulikventilblöcken unter realen Bedingungen helfen Ihnen, teure Nachkonstruktionen zu vermeiden. Die richtige Materialauswahl und präzise Fertigung verwandeln ein einfaches Ventil in ein zuverlässiges Arbeitstier. Dieser Leitfaden führt Sie Schritt für Schritt durch diese Entscheidungen.
Definition des Fluidventilblocks und seiner Kernfunktion
Stellen Sie sich einen Hydraulikventilblock als die zentrale Steuereinheit Ihres Systems vor. Er übernimmt die komplexen Aufgaben des Flüssigkeitstransports, der Druckregelung und der Ansteuerung von Aktuatoren – alles in einem kompakten Gehäuse. Die Hauptaufgaben von Hydraulikventilblöcken sind einfach: Sie steuern den Flüssigkeitsfluss, den Druck und den Zeitpunkt der Ankunft. Ohne diese zentrale Steuereinheit bräuchte Ihr System viele separate Leitungen und Verbindungsstücke. Das würde Gewicht und Kosten erhöhen und potenzielle Leckstellen schaffen. Hydraulikventilblöcke tragen maßgeblich zum reibungslosen Betrieb dieser Systeme bei.
Die Rolle eines Verteilers in Fluidkraftsystemen
Ein Verteilerblock bildet die Basis jedes modernen Hydrauliksystems. Er fixiert die Komponenten und verbindet sie über interne Kanäle. Diese Konstruktion reduziert die Anzahl der externen Leitungen. Dadurch bleibt die gesamte Anlage kompakter. Hydraulikventilblöcke dienen als Hauptträger und strukturieren das Schlauchgewirr zu einer übersichtlichen Einheit. Das System profitiert von der geringeren Komplexität.
Lenkung der Strömungswege und Regulierung des Drucks
Die Hauptaufgabe von Hydraulikventilblöcken besteht darin, das Fluid an den gewünschten Ort zu leiten. Verschiedene interne Bauteile blockieren oder lassen den Fluidfluss durch. Einige lassen bei Bedarf Druck ab. Andere verhindern einen Rückfluss, der Bauteile beschädigen könnte. Automatisierte Steuerungsoptionen ermöglichen die präzise Regelung komplexer Vorgänge. Alle diese Bauteile arbeiten im Inneren des Blocks zusammen.
Die Druckregelung ist ebenso wichtig. Druckregelkomponenten sorgen für einen gleichmäßigen Druck. Druckminderer halten den Druck stromabwärts auf einem festgelegten Niveau. Überdruckleitungen leiten überschüssige Flüssigkeit zurück in den Tank, wenn der Druck zu hoch wird. Steuerungskomponenten warten, bis ein bestimmter Druck erreicht ist, und leiten den Durchfluss dann an eine andere Stelle. Einige Systeme verwenden vorgesteuerte Komponenten für eine noch präzisere Regelung. Dies verhindert Leckagen und Rohrbrüche.
Komponentenkonsolidierung zur Reduzierung von Leckstellen
Eine einfache Wahrheit über Hydrauliksysteme lautet: Jede Leckstelle kann zu einem Ausfall führen. Jede Armatur, jede Verbindung, jede Verschraubung kann mit der Zeit verschleißen. Indem man viele Teile in einem Block zusammenfasst, reduziert man die Anzahl der externen Verbindungen erheblich. Das bedeutet weniger Stellen, an denen Flüssigkeit austreten kann. Hydraulikventilblöcke bieten mit ihrem Gehäuse aus Aluminium oder Gusseisen zudem strukturelle Stabilität. Rohrverbindungen sorgen für einen sauberen Ablauf von Zulauf, Rücklauf und Entleerung. Das Ergebnis ist ein System, das länger zuverlässig arbeitet und weniger Wartung benötigt. Optimale Leistung basiert auf intelligenter Integration.
Wichtige Leistungskennzahlen für Ventilblöcke
Nicht alle Hydraulikventilblöcke funktionieren gleich. Sie müssen einige wichtige Kennzahlen überprüfen. Durchflussmenge, Nenndruck, Leckagetoleranz und erwartete Lebensdauer sind entscheidend. Die Leistungsfähigkeit von Hydrauliksystemen hängt davon ab, für jede Anwendung die richtigen Werte auszuwählen. Die Überwachung dieser Kennzahlen trägt zur Verbesserung der Gesamteffizienz bei.
Durchflusskapazität und Druckwerte
Die Durchflussrate gibt an, wie viel Flüssigkeit der Block fördern kann. Bei einem maximalen Durchflussbedarf von 25 l/min wählen Sie ein Bauteil mit einer Nennleistung von 30 bis 40 l/min. Die zusätzlichen 25 bis 50 % über dem Maximalwert ermöglichen eine bessere Regelung bei niedrigen Einstellungen. Die Druckfestigkeit ist ebenso wichtig. Für ein System mit 40 bar Betriebsdruck wählen Sie Bauteile mit einer Nennleistung von mindestens dem 1.5-Fachen, also 60 bar. Der Berstdruck sollte mehr als das Dreifache des Betriebsdrucks betragen. Verschiedene Typen decken unterschiedliche Bereiche ab. Bauteile für niedrige Durchflussraten fördern bis zu 50 l/min bei 64 bis 200 bar. Bauteile für hohe Durchflussraten können bis zu 100 l/min bei 400 bis 700 bar bewältigen. Bauteile für geringen Druckverlust fördern bis zu 1000 l/min.
Leckagetoleranz und Lebensdauererwartung
Die Leckagetoleranz hängt von der Anwendung ab. Das System einer Fabrikpresse verträgt gewisse interne Leckagen. Ein medizinisches Gerät oder ein Bauteil für die Luft- und Raumfahrt hingegen nicht. Ventilblockkonstruktion, Dichtungsmaterialien und Oberflächenbeschaffenheit tragen maßgeblich zur Leckagekontrolle bei. Die Lebensdauer gibt an, wie oft der interne Mechanismus öffnen und schließen kann, bevor er verschleißt. Hochwertige Hydraulikventilblöcke verwenden gehärtete Schieber und enge Toleranzen, um diese Lebensdauer zu verlängern. Je nach Konstruktion und Betrieb können Tausende bis Millionen von Zyklen erwartet werden. Hydrauliksysteme arbeiten optimal, wenn der Ventilblock optimal auf die Arbeitsumgebung abgestimmt ist. Hohe Effizienz und starke Leistung hängen von der korrekten Umsetzung dieser Details ab.
Materialien für einen Fluidventilblock
Die Wahl des richtigen Materials für einen Hydraulikventilblock ist die halbe Miete. Das Material bestimmt Gewicht, Festigkeit, Kosten und Druckbeständigkeit des Blocks. Unterschiedliche Hydraulikanwendungen erfordern unterschiedliche Rohstoffe. Manche Systeme sind in mobilen Geräten verbaut, wo jedes Gramm zählt. Andere befinden sich in Fabriken, wo Langlebigkeit wichtiger ist als Gewichtsersparnis. Das Verständnis dieser Wechselwirkungen hilft Ihnen, den passenden Block für die jeweilige Anwendung auszuwählen.
Aluminiumlegierungen: Der Industriestandard
Aluminium dominiert aus gutem Grund den Markt für Hydraulikventilblöcke. Es bietet ein Festigkeits-Gewichts-Verhältnis, das Stahl einfach nicht erreichen kann. Ein typischer Aluminiumblock wiegt nur etwa ein Drittel eines vergleichbaren Stahlblocks. Diese Gewichtsersparnis ist bei mobilen Anwendungen wie Baggern, Gabelstaplern und Landmaschinen von enormer Bedeutung. Weniger Gewicht bedeutet einen geringeren Kraftstoffverbrauch und eine einfachere Montage.
Aluminium leitet Wärme gut. Hydrauliksysteme erzeugen Wärme, wenn Flüssigkeit durch enge Kanäle fließt. Aluminium leitet diese Wärme von kritischen Dichtungen und Ventilen ab und verlängert so deren Lebensdauer. Das Material ist von Natur aus korrosionsbeständig und bildet eine dünne Oxidschicht, die vor Feuchtigkeit und vielen Chemikalien schützt.
| Eigenschaft | Wertebereich |
| Zugfestigkeit | 185 – 250 MPa (27 – 36 ksi) |
| Streckgrenze | 125 – 185 MPa (18 – 27 ksi) |
Diese Zahlen belegen, warum Aluminium für die meisten Hydraulikanwendungen bestens geeignet ist. Die Streckgrenze gibt an, ab wann sich das Material dauerhaft verformt. Bei einem für einen Betriebsdruck von 250 bar ausgelegten Block bietet die Streckgrenze von Aluminium eine komfortable Sicherheitsreserve.
Nicht alle Aluminiumlegierungen weisen die gleichen Eigenschaften auf. Die Wahl der Legierung beeinflusst die Bearbeitbarkeit, die Festigkeit und die Umweltverträglichkeit.
- Legierung 6042: Wird in pneumatischen und hydraulischen Verteilerblöcken und Ventilblöcken eingesetzt und bietet verbesserte Bearbeitbarkeit und RoHS-Konformität.
- Legierung 6061Wird häufig für Hydraulikventilgehäuse, Ventile und Ventilteile verwendet und ist bekannt für sein gutes Verhältnis von Festigkeit zu Gewicht und seine Korrosionsbeständigkeit.
- Legierung 6262: Speziell für die maschinelle Bearbeitung entwickelt, wird in Hydraulikventilblöcken verwendet, enthält jedoch Blei und erfüllt nicht die RoHS/ELV-Anforderungen.
Die RoHS-Kennzeichnung gewinnt jedes Jahr an Bedeutung. Vorschriften in Europa und anderen Ländern beschränken den Einsatz gefährlicher Stoffe. Wenn Ihr Produkt international versendet wird, wählen Sie 6042 oder 6061, um die Vorschriften einzuhalten. Die Bearbeitbarkeit dieser Legierungen beeinflusst auch die Produktionskosten. Bessere Bearbeitbarkeit bedeutet kürzere Zykluszeiten und geringeren Werkzeugverschleiß.
Stahl und Edelstahl für Hochdrucksysteme
Manche Hydraulikanwendungen gehen weit über die Belastbarkeit von Aluminium hinaus. Extreme Drücke, aggressive Chemikalien und abrasive Umgebungen erfordern Stahl. Kohlenstoffstahl und legierter Stahl bieten hierfür eine hohe Festigkeit. Ein Blockkörper aus Kohlenstoffstahl hält Drücken bis zu PN500 (7250 PSI) stand. Aluminium würde sich bei einem solchen Druck schnell verformen.
Stahl ist zudem ermüdungsbeständiger als Aluminium. Wiederholte Druckzyklen erzeugen Spannungen im Inneren des Blocks. Stahl übersteht Millionen von Zyklen ohne zu reißen. Diese Langlebigkeit macht Stahl zum Standardmaterial für Industriepressen, Bergbaumaschinen und Offshore-Bohranlagen.
Edelstahl erhöht die Korrosionsbeständigkeit. Salzwasser, chemische Reinigungsmittel und feuchte Umgebungen greifen Kohlenstoffstahl mit der Zeit an. Edelstahl enthält Chrom, das eine Schutzschicht gegen Rost bildet. Dadurch eignet er sich ideal für Schiffshydraulik, Lebensmittelverarbeitungsanlagen und die pharmazeutische Produktion.
Der Kompromiss liegt im Gewicht und den Kosten. Stahlblöcke wiegen deutlich mehr als Aluminium. Auch die Bearbeitung ist aufwendiger, da das Material die Schneidwerkzeuge stärker beansprucht. Für stationäre Anlagen, bei denen das Gewicht keine Rolle spielt, ist Stahl sinnvoll. Bei mobilen Anwendungen ist das höhere Gewicht jedoch oft ein Ausschlusskriterium.
Alternative Werkstoffe: Messing, Kunststoffe und Verbundwerkstoffe
Neben den beiden Hauptmaterialien gibt es noch einige andere Rohstoffe für spezielle Hydraulikanwendungen. Messing bietet eine kostengünstige Option für Niederdrucksysteme. Es lässt sich gut bearbeiten, ist korrosionsbeständig und hält mittleren Drücken stand, ohne das Budget zu sprengen. Viele pneumatische Systeme und Niederdruck-Hydraulikkreisläufe nutzen Messingblöcke erfolgreich.
Technische Kunststoffe wie PEEK eröffnen völlig neue Möglichkeiten. Diese Werkstoffe sind beständig gegen Chemikalien, die Metallblöcke zerstören würden. PEEK widersteht Säuren, Laugen, Kohlenwasserstoffen und anderen korrosiven Medien ohne Schutzbeschichtungen. Diese chemische Beständigkeit macht zusätzliche Dichtungssysteme überflüssig, vereinfacht die Ventilkonstruktion und reduziert die Fertigungskomplexität.
Chemische Kompatibilitätsbetrachtungen zeigen, dass PTFE zwar eine breitere Beständigkeit gegenüber aggressiven Medien aufweist, PEEK jedoch eine ausreichende Kompatibilität mit den meisten Industrieflüssigkeiten bietet und gleichzeitig überlegene mechanische Eigenschaften aufweist. Der Kompromiss zwischen chemischer Inertheit und thermomechanischer Stabilität ist der entscheidende Faktor bei der Materialauswahl für Anwendungen über 200 °C.
PEEK erfüllt zudem die Flammschutzklasse UL94 V-0. Dadurch eignet es sich für Anwendungen, die sowohl chemische Beständigkeit als auch Sicherheit erfordern. Das Material ist deutlich leichter als Metall, was insbesondere in der Luft- und Raumfahrt sowie bei tragbaren Geräten von Vorteil ist.
Verbundwerkstoffe mischen Fasern mit Polymermatrices, um maßgeschneiderte Eigenschaften zu erzielen. Sie bieten hohe Festigkeit bei sehr geringem Gewicht. Allerdings sind Verbundwerkstoffe teurer und erfordern spezielle Fertigungsprozesse. Die meisten Hydraulikventilblöcke bestehen aus Aluminium oder Stahl, es sei denn, spezielle Anforderungen erfordern eine andere Wahl.
Die Auswahl der Rohmaterialien hängt letztendlich von den Anforderungen Ihres Systems ab. Druckfestigkeit, Gewichtsbudget, Chemikalienbeständigkeit und Kosten spielen dabei eine wichtige Rolle. Ein kompetenter Fertigungspartner unterstützt Sie bei der Auswahl. NOBLE, ein führender Fertigungspartner in China, ist auf Materialauswahl und -verarbeitung spezialisiert. Das Unternehmen verfügt über umfassende Expertise in der Metall- und Kunststoffverarbeitung und begleitet seine Kunden sicher vom Prototyp zur Serienproduktion. NOBLE versteht das Verhalten der einzelnen Materialien unter realen hydraulischen Bedingungen und empfiehlt Ihnen die optimale Lösung für Ihre spezifische Anwendung.
Auch der Gießprozess beeinflusst die Materialwahl. Manche Legierungen lassen sich besser gießen als andere. Aluminium ist leicht zu gießen und daher ideal für die Serienfertigung. Stahl erfordert komplexere Gießverfahren. Ein frühzeitiges Verständnis dieser Fertigungsbeschränkungen beugt späteren, kostspieligen Umkonstruktionen vor.
Geeignete Prozesse für Herstellung von Fluidventilblöcken
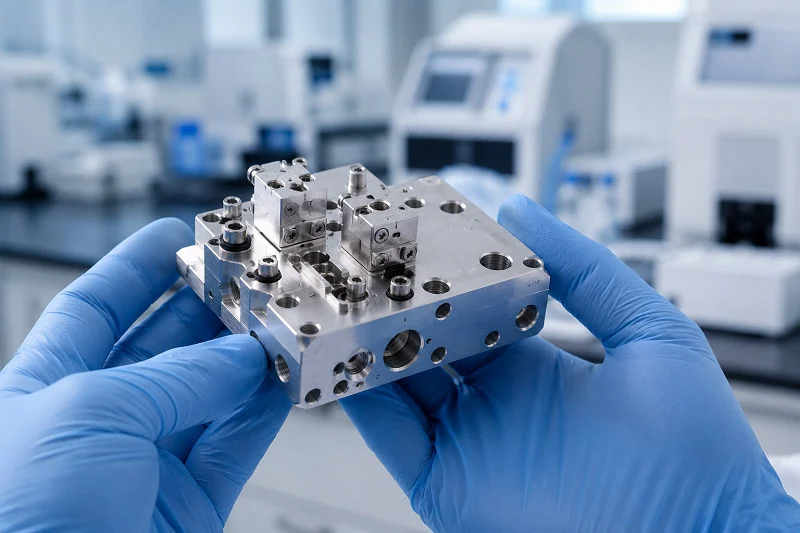
Die Wahl des besten Materials allein genügt nicht. Sie benötigen auch das richtige Herstellungsverfahren. Wie Sie aus Rohmaterial einen fertigen Block herstellen, beeinflusst Kosten, Genauigkeit und Funktion. Es gibt drei Hauptschritte: die Grobformgebung, das Zuschneiden auf die exakte Größe und die Oberflächenbehandlung. Jeder Schritt baut auf dem vorherigen auf. Wenn Sie alle drei Schritte korrekt ausführen, funktioniert Ihr Hydrauliksystem wie geplant.
Gießen und Schmieden: Die Herstellung des Rohlings
Jeder Hydraulikventilblock beginnt als Rohling. Ein Rohling hat die grobe Form des fertigen Bauteils. Es gibt zwei Hauptverfahren zur Herstellung dieser Rohlinge: Gießen und Schmieden. Jedes Verfahren eignet sich für unterschiedliche Produktionsmengen und Leistungsanforderungen.
Druckguss ist die beste Wahl für die schnelle Fertigung vieler Teile. Heißes Aluminium wird unter hohem Druck in eine Stahlform gepresst. Das Ergebnis ist ein Formteil, das dem Endprodukt sehr nahe kommt. Dadurch reduziert sich der Nachbearbeitungsaufwand. Druckguss liefert glattere Oberflächen und präzisere Abmessungen als Schmieden. Bei Ventilblockrohlingen bedeutet dies sauberere Innenkanäle. Weniger Strömungsturbulenzen führen zu besserer Leistung. Die Tabelle unten zeigt die wichtigsten Unterschiede.
| Prozess | Oberflächenbeschaffenheit (RMS) | Maßtoleranz |
| Druckguss | Glatter als Schmieden | Fester als Schmieden |
| Schmieden | 125 – 250 Mikroinch | ±0.020 Zoll |
Schmieden funktioniert anders. Dabei wird das Metall unter Hitze und Druck geformt. Die Kornstruktur des Metalls passt sich der Form des Werkstücks an. Das macht den Block fester. Schmieden eignet sich hervorragend für Hochdruck-Hydrauliksysteme, bei denen Festigkeit wichtiger ist als Oberflächenglätte. Der Nachteil liegt auf der Hand: Geschmiedete Rohlinge benötigen mehr Nachbearbeitung, um die gleiche Genauigkeit wie Druckgussteile zu erreichen. Außerdem sind sie bei größeren Stückzahlen pro Stück teurer.
Die Wahl zwischen diesen beiden Verfahren hängt von der benötigten Stückzahl und der geforderten Festigkeit ab. Druckguss eignet sich gut für die Fertigung von Tausenden von Teilen. Schmieden ist besser geeignet für kleinere Stückzahlen oder Anwendungen mit sehr hohem Druck. Viele Hersteller nutzen je nach Auftrag beide Verfahren. Die Kenntnis dieser Optionen hilft Ihnen, den richtigen Weg für Ihre Ventilgussfertigung zu finden.
CNC DienstleisterPräzision erreichen
Der Rohling ist nur der Anfang. Wahre Präzision wird durch CNC-Bearbeitung erreicht. Dieses Verfahren verwandelt ein grobes Guss- oder Schmiedeteil in einen fertigen Hydraulikventilblock mit exakten Abmessungen. Ohne diese Bearbeitung würden die inneren Kanäle nicht korrekt ausgerichtet sein. Das gesamte System würde undicht werden oder ausfallen.
CNC-Bearbeitungszentren nutzen rotierende Schneidwerkzeuge zum Materialabtrag. Sie fräsen ebene Flächen, bohren Löcher und fertigen komplexe Innenkanäle. Diese Kanäle sind die Adern des Hydrauliksystems. Sie transportieren die Flüssigkeit mit geringem Widerstand von einem Anschluss zum anderen. Die Genauigkeit dieser Kanäle entscheidet über die Funktionsfähigkeit des Blocks.
Die typischen Toleranzen für Hydraulikventilblöcke liegen bei wichtigen Merkmalen zwischen ±0.001 und ±0.005 Zoll. Die Bohrungsgrößen für Ventilschieber erfordern oft noch engere Vorgaben. Die Oberflächen der Dichtflächen müssen so glatt sein, dass Leckagen ausgeschlossen sind. Eine gute CNC-Maschine kann diese Vorgaben bei Hunderten oder Tausenden von Teilen einhalten.
Moderne Bearbeitungszentren können auch komplexe Formen verarbeiten. Ingenieure können Innenkanäle konstruieren, die den Druckverlust reduzieren. Sie können Anschlüsse exakt an den benötigten Stellen platzieren. Die Maschine folgt dem CAD-Modell exakt. Kein Rätselraten, keine manuellen Justierungen.
Für die Serienfertigung arbeiten mehrere Bearbeitungszentren gleichzeitig. Eine Maschine übernimmt die Schruppbearbeitung des Werkstücks. Eine andere bearbeitet die wichtigsten Oberflächen. Eine dritte bohrt die tiefen Bohrungen für die Kühlkanäle. Diese Arbeitsteilung sorgt für kurze Zykluszeiten und gleichbleibende Qualität. Jede Maschine ist auf einen bestimmten Bearbeitungstyp spezialisiert. Dieser Ansatz reduziert Rüstzeiten und erhöht die Genauigkeit.
Nachbearbeitung und Oberflächenbearbeitung
Die maschinelle Bearbeitung hinterlässt scharfe Kanten und Metallgrate. Diese Grate müssen entfernt werden, bevor der Block in Betrieb genommen wird. Ein loser Grat in einem Hydrauliksystem kann Dichtungen beschädigen, Ventile verstopfen und zu schwerwiegenden Ausfällen führen. Das Entgraten ist daher unerlässlich und ein entscheidender Schritt im Herstellungsprozess.
Der erste Schritt ist das Entgraten. Arbeiter entfernen mit Handwerkzeugen, Schleifbürsten oder Hitze alle scharfen Kanten. Automatisierte Entgratungsmaschinen bearbeiten größere Mengen. Für komplexe Innenkanäle kommen Spezialwerkzeuge zum Einsatz, die jede Ecke erreichen. Ziel ist ein Block ohne scharfe Kanten.
Als Nächstes folgt die Reinigung. Bearbeitungsflüssigkeiten, Metallspäne und Schmutz müssen vollständig entfernt werden. Ultraschallreinigungsbecken nutzen hochfrequente Schallwellen, um jede Oberfläche gründlich zu reinigen. Hochdruckwasserstrahlen entfernen hartnäckigen Schmutz. Ziel ist ein perfekt sauberer Block, der bereit für die Beschichtung oder Montage ist.
Oberflächenbehandlungen bilden die letzte Schutzschicht. Anodisieren ist ein gängiges Verfahren für Aluminiumblöcke. Dabei entsteht eine harte, rostbeständige Oxidschicht auf der Oberfläche. Die Anodisierung verbessert zudem die Verschleißfestigkeit. Bei Stahlblöcken bietet die Verzinkung oder Vernickelung Rostschutz. Edelstahl wird passiviert, um seine natürliche Oxidschicht zu verstärken.
Manche Anwendungen erfordern Spezialbeschichtungen. Hartanodisierung schützt vor extremer Abnutzung. Chemisches Nickel sorgt für Chemikalienbeständigkeit. PTFE-Beschichtung reduziert die Reibung. Die richtige Behandlung hängt von den Einsatzbedingungen ab. Ein erfahrener Fertigungspartner unterstützt Sie bei der Auswahl.
Die Qualitätskontrolle begleitet jeden Produktionsschritt. Maßprüfungen bestätigen, dass der Block den Vorgaben der Zeichnung entspricht. Drucktests überprüfen, ob der Block dem Betriebsdruck standhält und dicht ist. Durchflusstests messen die Leistungsfähigkeit der inneren Kanäle. Jeder Block, der diese Tests nicht besteht, wird aussortiert.
NOBLE vereint all diese Kompetenzen unter einem Dach. Ihr Fertigungs-Know-how umfasst sowohl die Metall- als auch die Kunststoffverarbeitung. Sie übernehmen Prototypenbau, Kleinserien und die Serienfertigung. Ihr Team versteht, wie sich jeder Prozessschritt auf das Endprodukt auswirkt. Sie können Ihnen das passende Gussverfahren, den optimalen Bearbeitungsplan und die geeignete Oberflächenbehandlung für Ihr Projekt vorschlagen. Eine solche Partnerschaft spart Zeit und minimiert Risiken.
Präzisionsanforderungen an einen Fluidventilblock
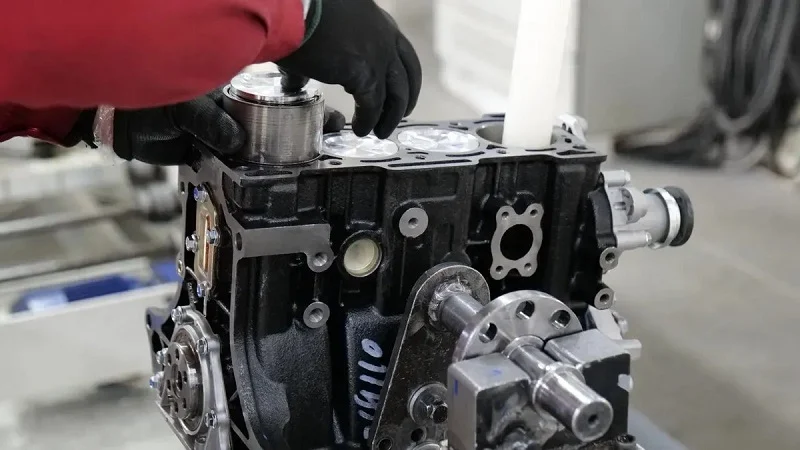
Präzision ist entscheidend für die Zuverlässigkeit eines Hydraulikventilblocks. Die Innenform bestimmt die Dichtigkeit der Dichtungen, die Leichtgängigkeit der Bauteile und die Lebensdauer des Systems. Kleine Bearbeitungsfehler können bei steigendem Druck zu großen Problemen führen. Korrekte Maße von Anfang an beugen späteren Schwierigkeiten vor.
Kritische Toleranzen und Geometrien
Der Bohrungsdurchmesser ist das wichtigste Messkriterium. In der Bohrung befindet sich der Schieber, der den Hydraulikfluss steuert. Ist die Bohrung zu groß, fließt Hydraulikflüssigkeit am Schieber vorbei und tritt aus. Ist sie zu klein, klemmt der Schieber und das Ventil blockiert. Typische Toleranzen für Bohrungen liegen je nach Anwendung zwischen ±0.001 und ±0.005 Zoll. Systeme mit vielen Schaltzyklen benötigen die engeren Toleranzen.
Die Oberflächenbeschaffenheit ist ebenso wichtig. Raue Oberflächen beschädigen Dichtungen und lassen Flüssigkeit austreten. Die Dichtfläche eines Hydraulikventilblocks sollte eine Rauheit (Ra) von ≤ 0.8 μm aufweisen. Diese Glätte gewährleistet den korrekten Sitz von O-Ringen und Dichtungen. Metallisch-metallische Dichtflächen benötigen dieselbe Oberflächenbeschaffenheit, um ein Austreten von Flüssigkeit unter Druck zu verhindern.
Ebenheit und Parallelität bestimmen die Verbindung des Blocks mit anderen Bauteilen. Eine verzogene Montagefläche führt zu einer Verzerrung des Kanalmusters und damit zu internen Leckagen. Die Ebenheitstoleranz der Dichtfläche sollte bei ±0.003–0.005 mm liegen. Dieser enge Toleranzbereich gewährleistet einen gleichmäßigen Kontakt über die gesamte Fläche. Für die Montagefläche verhindert eine Ebenheitstoleranz von 0.002 Zoll (0.0508 mm) im Bereich des Kanalmusters Verformungen, die die Dichtung beeinträchtigen würden.
Parallelität und Planheit bedingen einander. Die Ober- und Unterseite des Blocks müssen parallel verlaufen. Weichen sie ab, verdreht sich der Block beim Verschrauben. Diese Verdrehung belastet die Dichtungen und verkürzt deren Lebensdauer. Eine präzise Bearbeitung gewährleistet, dass Parallelität und Planheit im gleichen Bereich liegen.
Die Rolle der Metrologie in Qualitätskontrolle
Was man nicht messen kann, kann man nicht managen. Die Messtechnik liefert die Daten, um zu bestätigen, dass jeder Hydraulikventilblock den Konstruktionsvorgaben entspricht. Koordinatenmessgeräte (KMG) übernehmen die komplexe Arbeit. Ein KMG tastet den Block an Dutzenden von Punkten ab und vergleicht die Messwerte mit dem CAD-Modell. Es prüft Bohrungsdurchmesser, Lochpositionen, Ebenheit und Parallelität in einer einzigen Aufspannung.
CMM-Daten decken Probleme auf, bevor die Teile versendet werden. Eine Bohrung, die außerhalb der Toleranz liegt, wird frühzeitig aussortiert. Eine Montagefläche, die nicht plan ist, wird nachbearbeitet oder verschrottet. Diese Prüfung schützt Ihr System vor vorzeitigem Ausfall.
Maßprüfungen liefern nur einen Teil der Information. Funktionstests bestätigen das Verhalten im realen Einsatz. Bei Drucktests wird der Block mit Flüssigkeit gefüllt und unter Betriebsdruck gehalten. Der Block muss diesem Druck ohne äußere Leckagen standhalten. Durchflusstests messen die durch jeden Anschluss fließende Flüssigkeitsmenge und prüfen auf interne Bypass-Effekte. Zusammen bestätigen diese Tests die ordnungsgemäße Funktion des Blocks.
Die Ventilleistungsprüfung verbindet alle relevanten Faktoren. Dabei wird das montierte Ventil über seinen gesamten Bewegungsbereich getestet, während Ansprechzeit, Druckabfall und Leckage überprüft werden. Diese Prüfung deckt Probleme auf, die bei reinen Maßprüfungen übersehen werden, wie beispielsweise einen Schieber, der bei hohen Temperaturen klemmt, oder eine Dichtung, die unter Vibrationen undicht wird.
Jede Charge von Hydraulikventilblöcken durchläuft dieselben strengen Messprüfungen. Die Erstmusterprüfung verifiziert die korrekte Einrichtung. Prozessbegleitende Kontrollen decken Abweichungen frühzeitig auf. Die Endprüfung bestätigt das fertige Bauteil. Dieser mehrstufige Ansatz gewährleistet eine gleichbleibende Qualität über Tausende von Teilen hinweg. Ein Fertigungspartner mit umfassender Messtechnikkompetenz minimiert Ihr Risiko und liefert Blöcke, die im praktischen Einsatz zuverlässig funktionieren.
Wichtige Konstruktionsüberlegungen für einen Fluidventilblock
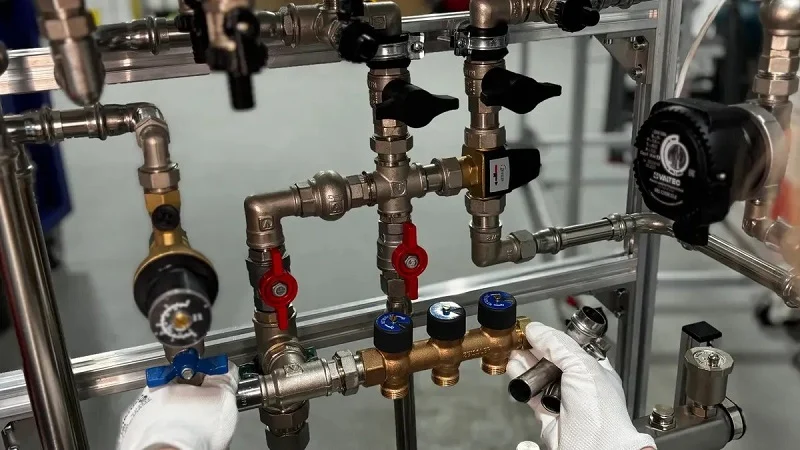
Gutes Design erfordert Planung. Ingenieure müssen sich Gedanken darüber machen, wie der Block hergestellt wird, wie die Wärme durch ihn geleitet wird und wie er mit dem restlichen System verbunden ist. Wenn diese drei Bereiche optimal gestaltet sind, läuft ein Hydrauliksystem reibungslos und verursacht nicht ständig Probleme.
Design for Manufacturability (DFM)
DFM verfolgt ein einfaches Ziel: Das Bauteil soll leicht herzustellen sein und gleichzeitig seine Funktion erfüllen. Jeder zusätzliche Schnitt, jede enge Toleranz und jeder ungewöhnliche Winkel verursacht Kosten. Intelligentes Design senkt diese Kosten.
Beginnen wir mit den Toleranzen. Nur Flächen, die Dichtungen oder Führungsspulen berühren, erfordern die engsten Toleranzwerte. Der Rest des Blocks kann weniger streng sein. Eine Reduzierung der Toleranz von ±0.01 mm auf ±0.05 mm an einer nicht zusammenpassenden Fläche kann die Kosten dieses Bauteils halbieren. Das spart bares Geld bei jedem Teil.
Als Nächstes sollten Sie die Werkzeugzugänglichkeit berücksichtigen. Innenecken benötigen einen Radius. Eine gute Faustregel ist, diesen Radius mindestens 1/8 der Kavitätentiefe zu wählen. Dadurch kann der Fräser ein kürzeres, steiferes Werkzeug verwenden. Weniger Rattern bedeutet eine bessere Oberflächengüte und längere Werkzeugstandzeit.
Wandstärke und Merkmalsverhältnisse sind ebenfalls wichtig. Bei Metallblöcken sollte die Wandstärke über 0.8 mm liegen, bei Kunststoffblöcken über 1.5 mm. Die Bohrungstiefe sollte maximal das Zehnfache des Durchmessers betragen. Die Merkmalshöhe sollte das Vierfache der Breite nicht überschreiten. Diese Regeln verhindern Vibrationen, Verformungen und Werkzeugbruch. Hochwertige Hydraulikventilblöcke berücksichtigen diese Richtlinien von Anfang an. Die beste Ventilkonstruktion berücksichtigt Fertigungsgrenzen frühzeitig. Eine gute Durchflussregelung beginnt mit intelligenter Toleranzplanung.
Wärmemanagement und Fluiddynamik
Hitze ist der größte Feind aller Hydrauliksysteme. Die Flüssigkeit wird dünnflüssiger, wenn sie sich erhitzt. Dichtungen verschleißen schneller. Das gesamte System verliert an Effizienz. Eine gute Ventilkonstruktion reguliert diese Wärmeentwicklung.
Kanalgröße und -form bestimmen die Strömungsgeschwindigkeit. Ein breiterer Kanal reduziert den Druckabfall, benötigt aber auch mehr Platz und ist schwerer. Die Kunst besteht darin, die richtige Balance zu finden. Scharfe Kurven erzeugen Turbulenzen, die wiederum Wärme erzeugen. Sanfte, gleichmäßige Kurven sorgen für eine gleichmäßige und kühle Strömung. Die richtige Konstruktion trägt zur Temperaturkontrolle des Fluids bei.
Das Blockmaterial spielt ebenfalls eine Rolle. Aluminium leitet Wärme vom Fluid ab. Dadurch bleibt die Systemtemperatur stabil. Stahl speichert Wärme länger. Bei Kreisläufen mit hohem Durchfluss ist eine größere Kanalbreite von Vorteil. Mehr Oberfläche bedeutet, dass mehr Wärme vom Fluid abgegeben wird.
Die Optimierung des Strömungswegs ist ein zentraler Bestandteil moderner Hydraulikventilblöcke. Ingenieure nutzen Simulationssoftware, um verschiedene Kanalanordnungen zu testen. Sie suchen nach Stellen, an denen der Durchfluss zu stark verlangsamt oder beschleunigt wird. Jede Verbesserung des Durchflusses bedeutet höhere Leistung und längere Lebensdauer der Komponenten. Die Hydraulikauslegung muss ein optimales Verhältnis zwischen Effizienz und Herstellungskosten gewährleisten. Gut konstruierte Hydraulikventilblöcke leiten Wärme besser ab. Effektive Hydrauliksysteme basieren auf intelligenten Strömungswegen.
Integration mit Systemkomponenten
Ein Ventilblock existiert nicht isoliert. Er ist mit Pumpen, Aktuatoren und anderen Bauteilen verbunden. Die Schnittstellen zwischen diesen Teilen müssen exakt zusammenpassen. Standardisierung ermöglicht dies.
Die gängigste Montagenorm ist ISO 4401. Sie ist auch unter den Bezeichnungen NFPA D03, CETOP 3 oder NG6 bekannt. Alle diese Bezeichnungen beziehen sich auf dasselbe. Die Norm definiert die Position der Anschlüsse, deren Größe und die Position der Schrauben. Ein nach ISO 4401 gefertigter Block ist mit Ventilen vieler verschiedener Hersteller kompatibel. Diese Flexibilität spart Zeit und Kosten.
Die Schnittstellenanordnung für eine Unterplatte der Größe 03 entspricht ISO 4401. Diese Norm umfasst auch CETOP 3 (NG6, D03)- und CETOP 5 (NG10, D05)-Ventile. Dies sind die gängigsten Bauformen in der Branche. Durch deren Verwendung ist Ihr Block mit Standardbauteilen kompatibel.
Modulare Hydraulikventilblöcke bauen auf diesem Prinzip auf. Sie ermöglichen das Kombinieren von Funktionen ohne individuelle Bearbeitung. Benötigen Sie eine zusätzliche Funktion? Fügen Sie einfach einen weiteren Block hinzu. Dieser Ansatz verkürzt die Entwicklungszeit und vereinfacht zukünftige Änderungen. Diese Systeme passen sich flexibel an veränderte Anforderungen an. Integrierte Hydraulikventilblöcke verfolgen den umgekehrten Weg. Sie vereinen viele Funktionen in einem einzigen, individuell angepassten Block. Das spart Platz und Gewicht, legt die Konstruktion aber fest. Unterschiedliche Systeme haben unterschiedliche Anforderungen.
Beide Ansätze haben ihre Berechtigung. Entscheidend ist, den passenden für Ihr System zu finden. Standardisierte Anschlüsse, Dichtungen und Montagebilder gewährleisten die reibungslose Integration aller Komponenten. Ohne sie wird jede Verbindung zur Sonderanfertigung. Das treibt die Kosten in die Höhe und verzögert jedes Projekt. Standardisierte Hydraulikventilblöcke lassen sich einfacher verbinden. Standardisierte Teile ermöglichen eine präzisere Kontrolle über die Endmontage. Zuverlässige Hydrauliksysteme basieren auf einer guten Integration. Integrierte Hydraulikventilblöcke eignen sich gut für feste Konstruktionen. Die Hydraulikleistung verbessert sich durch die richtige Wahl der Komponenten.
Partner von NOBLE für Ihre Anforderungen an Fluidikventilblöcke

Unsere umfassenden Fertigungskapazitäten
NOBLE bietet Ihnen alles, was Sie für Hydraulikventilblöcke benötigen. Sie verarbeiten sowohl Metalle als auch Kunststoffe. Das bedeutet, dass Sie alles aus einer Hand erhalten. Sie müssen nicht verschiedene Anbieter kontaktieren. Ob Sie einen einfachen Verteilerblock oder einen komplexen Hydraulikventilblock benötigen – NOBLE hilft Ihnen weiter.
Ihr Fertigungsteam weiß, wie man die richtigen Materialien auswählt. Sie verstehen die Vor- und Nachteile verschiedener Hydrauliksysteme. Für Hochdruckanwendungen empfehlen sie Stahl. Für mobile Geräte schlagen sie Aluminium vor. Für Chemikalienbeständigkeit greifen sie zu PEEK. Dieses Wissen ist für jedes Hydraulikprojekt von unschätzbarem Wert.
Die Produktionshalle ist auf die Fertigung von Hochleistungsventilen spezialisiert. Dort werden Druckgussanlagen für Großaufträge betrieben. CNC-Bearbeitungszentren gewährleisten höchste Präzision. Oberflächenbehandlungen werden im eigenen Haus durchgeführt. Anodisieren, Galvanisieren und Reinigen erfolgen unter einem Dach. Die Qualität jedes einzelnen Ventilblocks wird streng kontrolliert.
Verpflichtung zu Qualität und Zertifizierungen
Qualität ist bei NOBLE ein System. Das Unternehmen ist nach ISO 9001:2015 für allgemeines Qualitätsmanagement zertifiziert. Diese Norm deckt alle Prozesse von der Wareneingangsprüfung bis zur Endprüfung ab. Darüber hinaus verfügt NOBLE über die Zertifizierung nach ISO 13485:2016 für Medizinprodukte. Diese Zertifizierung erfordert eine strengere Kontrolle der Produktionsprozesse. Die Qualitätssysteme von NOBLE erfüllen alle Anforderungen. Benötigen Ihre Hydraulikventilblöcke Standards für Medizinprodukte? Dann ist NOBLE der richtige Partner.
Die Prüfung ist ein zentraler Bestandteil ihres Arbeitsablaufs. Jeder Block wird auf seine Abmessungen geprüft. Koordinatenmessgeräte verifizieren kritische Merkmale. Druckprüfungen bestätigen, dass der Block die Nennleistung erbringt. Durchflussprüfungen messen die Leistung der internen Kanäle. Durch die Prüfungen werden Probleme frühzeitig erkannt. Jede Prüfung verbessert die hydraulische Gesamtleistung.
Die Tests gehen noch weiter. Sie führen Leistungstests an montierten Ventilen durch. Sie überprüfen Ansprechzeit und Lebensdauer. Sie messen die Leckagetoleranz. Sie prüfen, wie der Block Hydraulikflüssigkeit unter Druck handhabt. Diese Daten helfen Ihnen, Ihre Hydraulikkonstruktion zu validieren. Sie geben Ihnen Vertrauen in die Bauteile. Sie behalten jeden Schritt durch sorgfältige Überprüfung im Griff.
Eine Full-Service-Partnerschaft von der Konzeption bis zur Montage
NOBLE fertigt nicht nur Bauteile, sondern unterstützt Sie auch bei deren Entwicklung. Die Ingenieure von NOBLE prüfen Ihr CAD-Modell, schlagen Verbesserungen im Konstruktionsprozess vor, suchen nach Möglichkeiten, Bearbeitungsschritte zu reduzieren und empfehlen bessere Materialien. Dieses frühzeitige Feedback spart Kosten und steigert die Effizienz.
Der wahre Mehrwert liegt in einem einzigen Partner für das gesamte Projekt. NOBLE liefert komplette, integrationsfertige Hydraulikventilblöcke. Sie übernehmen Prototyping, Tests und Produktion. Sie managen das gesamte Projekt. Sie müssen sich nicht mit verschiedenen Lieferanten abstimmen. Ein einziger Hydraulikpartner vereinfacht alles. Das reduziert den Verwaltungsaufwand und verbessert die Systemeffizienz. Sie kümmern sich um alle Hydraulikanforderungen und -komponenten aus einer Hand.
Sie verfolgen jedes Projekt anhand der Ziele. Leistung, Kosten und Zeitplan werden genau gemessen. Regelmäßige Updates halten Sie auf dem Laufenden. Bei Änderungen reagieren sie umgehend. Ziel ist ein Produkt, das wie gewünscht funktioniert – termingerecht und im Budget. Sie verstehen komplexe Fluidsysteme. Genau das bietet eine Full-Service-Partnerschaft.
Ihr Hydrauliksystem benötigt Hydraulikkomponenten. Erfahrene Hydraulikingenieure wählen die Materialien sorgfältig aus. Der Hydraulikdruck ist entscheidend, ebenso wie die Durchflussmenge. Hydraulikventilblöcke optimieren die Wege und reduzieren potenzielle Fehlerquellen. Eine gute Hydraulikkonstruktion berücksichtigt thermische Effekte. Hydrauliksysteme erfordern Planung. Wählen Sie Hydraulikventile mit Bedacht. Die Position beeinflusst den Durchfluss. Jedes Ventil muss entsprechend ausgelegt werden. Systemintegration erfordert Planung. Systeme benötigen Konstruktion. Moderne Hydrauliksysteme nutzen additive Fertigung. Marotta Controls verwendet selektives Lasersintern. Ihre Konstruktionen reduzieren die Masse um 79 Prozent, während die Durchflusseffizienz um 60 Prozent steigt. Ein Fluidikventilblock profitiert von dieser Innovation. Hydraulikventilblöcke gewinnen neue Funktionen und werden leichter. Ein Partner wie NOBLE unterstützt Sie bei diesen Entscheidungen.
Häufig gestellte Fragen zur Herstellung von Fluidventilblöcken
Welches Material sollte ich für meinen Ventilblock wählen?
Aluminium eignet sich gut für die meisten Hydrauliksysteme. Es ist leicht und leitet Wärme gut ab. Stahl hält höheren Drücken stand und ist unter Belastung langlebiger. Wählen Sie das Material anhand Ihres Betriebsdrucks, der Gewichtsbeschränkungen und der Umgebungsbedingungen. Ein Fertigungspartner kann Sie bei der Abwägung dieser Vor- und Nachteile für Ihren Hydraulikventilblock unterstützen.
Was ist der Unterschied zwischen Druckguss und Schmieden?
Beim Druckguss wird heißes Aluminium in eine Stahlform gepresst. So lassen sich schnell viele Teile mit glatten Oberflächen herstellen. Schmieden formt erhitztes Metall unter Druck. Dadurch entsteht ein festeres Gefüge, allerdings ist eine intensivere Nachbearbeitung erforderlich. Für größere Stückzahlen eignet sich Druckguss, für höhere Festigkeit Schmieden.
Wie eng müssen die Toleranzen sein?
Die Bohrungsdurchmesser liegen üblicherweise zwischen ±0.001 und ±0.005 Zoll. Dichtflächen erfordern eine Oberflächenrauheit von Ra ≤0.8 μm. Die Ebenheit liegt innerhalb von ±0.003–0.005 mm. Nur kritische Flächen erfordern die engsten Toleranzwerte. Durch die Lockerung der Toleranzen an nicht zusammenpassenden Flächen lassen sich die Kosten deutlich senken.
Wie kann ich Leckagen in meinem Ventilblock verhindern?
Beginnen Sie mit einer sorgfältigen Konsolidierung. Weniger externe Verbindungen bedeuten weniger Leckstellen. Kontrollieren Sie anschließend die Oberflächenbeschaffenheit der Dichtflächen. Verwenden Sie geeignete Dichtungsmaterialien für Ihr Fluid. Führen Sie abschließend vor dem Versand eine Druckprüfung jedes Blocks durch. Diese Schritte helfen, hydraulische Probleme frühzeitig zu erkennen.
Kann ich für meinen Ventilblock Kunststoff verwenden?
Ja, für bestimmte Anwendungen. PEEK ist beständig gegen Chemikalien, die Metall angreifen. Es erfüllt außerdem die Flammschutznorm UL94 V-0. Kunststoffblöcke sind deutlich leichter als Metallblöcke. Sie sind jedoch teurer und erfordern andere Herstellungsverfahren. Verwenden Sie sie, wenn es vor allem auf Chemikalienbeständigkeit oder Gewicht ankommt.
Wie lange ist die Lebensdauer meines Ventilblocks?
Die Lebensdauer hängt von der Konstruktion und den Betriebsbedingungen ab. Gehärtete Spulen und enge Toleranzen verlängern die Lebensdauer. Rechnen Sie mit Tausenden bis Millionen von Zyklen. Hochwertige Blöcke aus besseren Materialien halten länger. Wählen Sie den Block passend zu Ihrem Betriebszyklus, um optimale Ergebnisse zu erzielen.
Welche Zertifizierungen sollte mein Hersteller besitzen?
Orientieren Sie sich an ISO 9001:2015 als Grundlage. Diese Norm deckt das allgemeine Qualitätsmanagement ab. Für Medizinprodukte bietet ISO 13485:2016 zusätzliche, strengere Kontrollen. Diese Zertifizierungen belegen, dass ein Hersteller dokumentierte Prozesse einhält und in jeder Produktionsphase Prüfungen durchführt.
Wie wähle ich den richtigen Fertigungspartner aus?
Suchen Sie einen Partner, der sowohl Metalle als auch Kunststoffe verarbeitet. Achten Sie auf hauseigene Prüf- und Oberflächenbehandlungsverfahren. Fragen Sie nach den Qualitätszertifizierungen. Ein einziger Partner für Design, Prototyping und Produktion vereinfacht Ihre Lieferkette. Das reduziert den Koordinierungsaufwand und senkt das Risiko.







