
Was ist Vakuumgießen
Beim Vakuumgießen wird das flüssige Material in eine Form gegeben und härtet dort aus. Durch das Absaugen der Luft aus der Form mittels Vakuum wird sichergestellt, dass das Endprodukt die korrekte Form annimmt. Gummi- und Kunststoffteile werden häufig im Vakuumgießverfahren hergestellt. Da es schneller und kostengünstiger als andere Verfahren wie das Spritzgießen ist, wird es oft für Prototypen oder Kleinserien eingesetzt. Hohe Genauigkeit und Wiederholbarkeit sind weitere Vorteile, die es ideal für Anwendungen mit exakten Abmessungen machen. Im Vergleich zum Spritzgießen ermöglicht es zudem das Gießen komplexerer Designs. Allerdings können wärme- oder druckempfindliche Materialien nicht im Vakuumgießverfahren verarbeitet werden.
Das Prinzip des Vakuumgießens
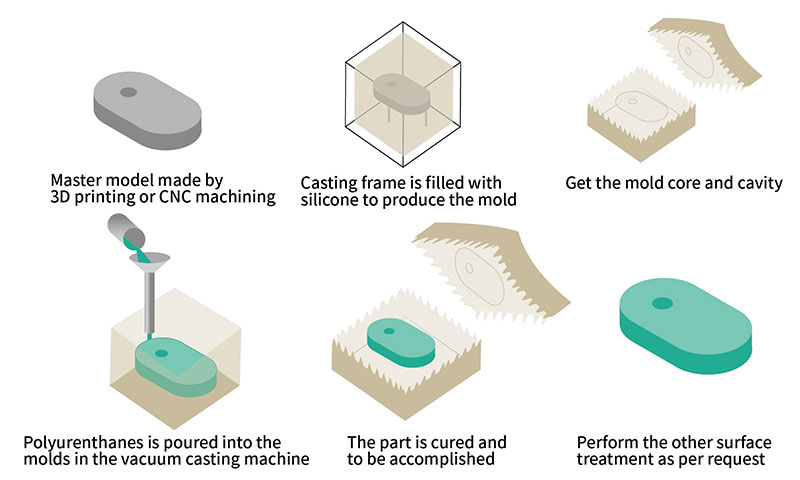
Vakuumgießen ist ein physikalisches Modellierverfahren, das Vakuumtechnologie mit dem Sandformguss kombiniert. Dabei werden die Kavität und die Rückseite der Sandform mit einer Kunststofffolie abgedichtet. Mithilfe einer Vakuumpumpe wird ein Unterdruck erzeugt, der den Formsand aufgrund des Druckunterschieds zwischen der Innen- und Außenseite der Form verdichtet. Nach dem Einlegen des Sandkerns wird der Formsand verdichtet, um das Gussteil zu erhalten. Im nächsten Schritt wird die Form geschlossen, der Gussvorgang durchgeführt, das Erstarren des Gussteils abgewartet und anschließend der Unterdruck abgelassen bzw. die Luftabsaugung gestoppt. Anwendung des Vakuumgießens in Formen.
Wie funktioniert Vakuumguss
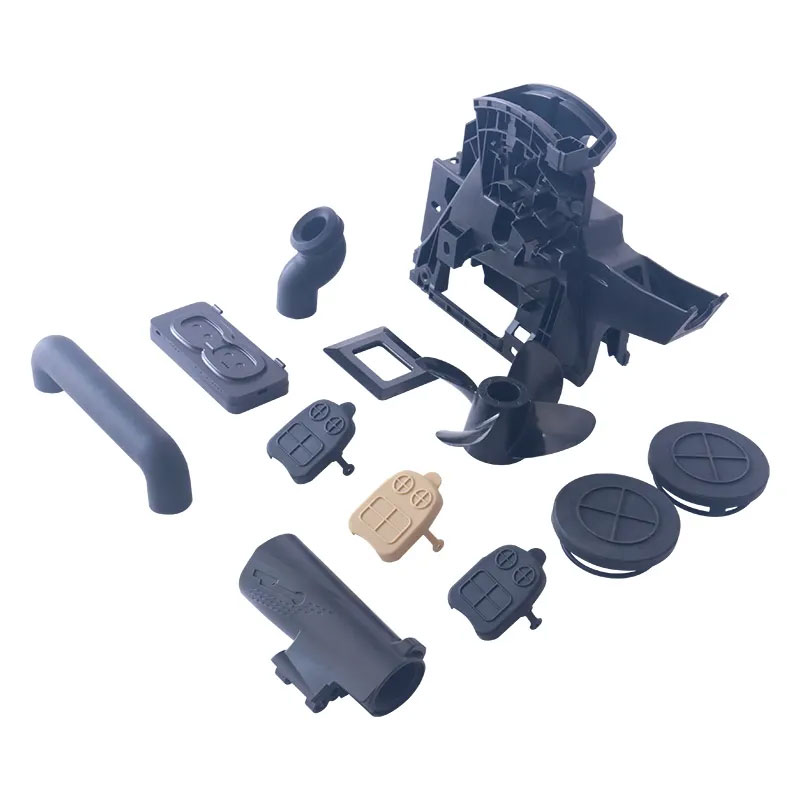
Vakuumgießen ist ein Fertigungsverfahren zur Herstellung hochwertiger, detailreicher Kunststoff- oder Elastomerteile. Es wird häufig für Rapid Prototyping und Kleinserienfertigung eingesetzt. Es ähnelt dem herkömmlichen Spritzgießen. Hier ein Überblick über die Funktionsweise des Vakuumgießens:
Erstellen Sie ein 3D-Modell
Der erste Schritt in den meisten modernen Produktionsverfahren ist die Erstellung eines 3D-Modells der gewünschten Form. Objekte, die für den Vakuumguss vorgesehen sind, sollten im Spritzgussverfahren hergestellt werden, um optimale Ergebnisse zu erzielen. Dies kann mit jeder gängigen Konstruktionssoftware wie AutoCAD, Solidworks oder CATIA erfolgen.
Hauptmuster
Das 3D-Modell wird erstellt und anschließend in ein hochwertiges Urmodell umgewandelt. Dieses Urmodell ist typischerweise ein Prototyp, der entweder 3D-gedruckt oder gefräst wird und aus einem bestimmten Material wie Wachs oder Harz besteht. Das Urmodell repräsentiert das endgültige Bauteil, das reproduziert wird.
Stelle die Silikonform her
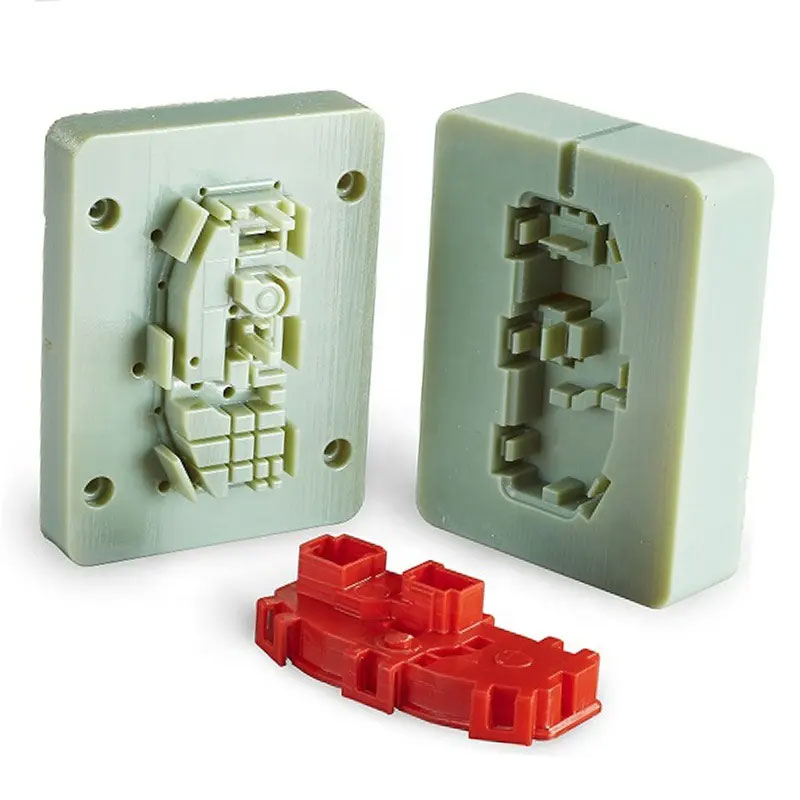
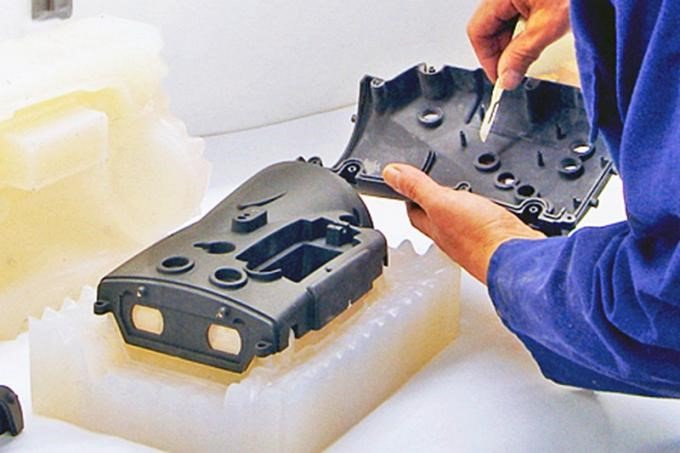
Sobald das Urmodell erstellt ist, wird eine Silikonform gegossen. Das Urmodell wird zusammen mit Kern, Einsätzen und Angüssen in die Gießform eingehängt. Anschließend wird flüssiges Silikon um das Modell gegossen und füllt alle Details aus. Das geformte Teil wird in eine Vakuumgießkammer eingesetzt und je nach Größe der Silikonform 8–16 Stunden lang in einem vorgeheizten Ofen bei 40 °C ausgehärtet. Nach dem Trocknen und Aushärten des Silikons werden die Gießkammer und der Steiger entfernt. Abschließend wird die Form vorsichtig mit einem Messer geöffnet, um den Hohlraum des Bauteils freizulegen.
Vermischung
Vor dem Mischen werden Polyurethanharze für den Gießprozess üblicherweise auf etwa 40 °C erwärmt. Die Maschine mischt ein Zweikomponenten-Gießharz präzise mit dem gewünschten Farbpigment und gießt die Mischung anschließend in einen Behälter. Danach werden die Angüsse am Misch- und Gießgefäß befestigt und die Form wieder positioniert. Während des automatischen Gießvorgangs werden Vakuumgießharz und Farbpigmente 50–60 Sekunden lang gründlich vermischt und vakuumentlüftet. Anschließend wird in der Form ein Vakuum erzeugt und das Harz eingefüllt. Durch die Vakuumtechnik füllt die Schwerkraft die Form vollständig, indem sie die Lufteinschlüsse im Werkzeug entfernt, die sonst den Harzfluss behindern würden.
Entformen
Die Form wird geöffnet, und das neu entstandene Kunststoffteil wird entnommen, sobald das Harz vollständig ausgehärtet ist. Normalerweise kann die Form für mehrere Gießvorgänge wiederverwendet werden.
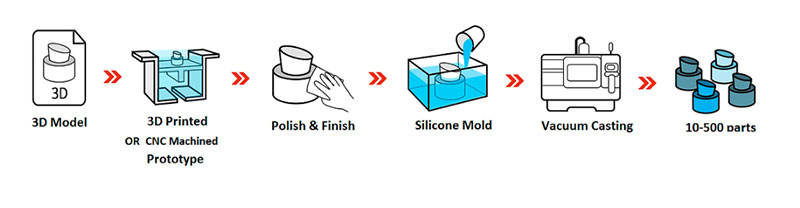
Wie stellt man eine Gussform für einen Vakuumguss her?
Beim Vakuumgießen wird das flüssige Material in eine Form gegeben und härtet dort aus. Durch das Absaugen der Luft aus der Form mittels Vakuum wird sichergestellt, dass das Endprodukt die korrekte Form annimmt. Gummi- und Kunststoffteile werden häufig im Vakuumgießverfahren hergestellt. Da es schneller und kostengünstiger als andere Verfahren wie das Spritzgießen ist, wird es oft für Prototypen oder Kleinserien eingesetzt. Hohe Genauigkeit und Wiederholbarkeit sind weitere Vorteile, die es ideal für Anwendungen mit exakten Abmessungen machen. Im Vergleich zum Spritzgießen ermöglicht es zudem das Gießen komplexerer Designs. Allerdings können wärme- oder druckempfindliche Materialien nicht im Vakuumgießverfahren verarbeitet werden.
Wichtige Komponenten des Vakuumgießens
Silikonformen: Silikonformen sind bekannt für ihre Flexibilität und Langlebigkeit und wurden entwickelt, um feinste Details abzubilden, wodurch sie sich ideal für präzise Gießanwendungen eignen.
Polyurethanharze: Diese Harze sind in verschiedenen Zusammensetzungen erhältlich, sodass Hersteller die Eigenschaften unterschiedlicher Materialien wie Kunststoffe, Gummi oder Metalle nachbilden können.
Vakuumkammer: Die Vakuumkammer entfernt die Luft aus der Form, wodurch Unregelmäßigkeiten und Luftblasen beseitigt werden und somit qualitativ hochwertige, fehlerfreie Teile entstehen.
Vorteile des Vakuumgießens
Geringere anfängliche Einrichtungskosten
Im Vergleich zur CNC-Bearbeitung und anderen Rapid-Prototyping- Verfahren ist Vakuumgießen deutlich kostengünstiger. Denn die Herstellung einer Form dauert nur wenige Stunden und diese kann wiederholt verwendet werden. Für die CNC-Bearbeitung hingegen werden teure Geräte und Materialien benötigt.
Hohe Präzision
Es lassen sich Bauteile mit komplexen Formen und höchster Präzision herstellen. Mithilfe des SLA-Verfahrens kann das Formurmodell erstellt werden, wobei die Flexibilität und die überlegene Oberflächenqualität der additiven Fertigung genutzt werden.
Kürzere Vorlaufzeit
Es handelt sich auch um eine Branche, die Formen herstellt. Für das Vakuumgießen ist keine Formprobe erforderlich. Mit neuen Formen bietet das Vakuumformen kürzere Lieferzeiten – typischerweise 10–12 Tage. Die Anlaufkosten für Formen werden reduziert. Mit dieser Technologie lassen sich größere Kunststoffteile herstellen.
Flexibilität
Der 3D-Druck bietet eine hohe Designflexibilität, da er nahezu jede beliebige Geometrie erzeugen kann. Vakuumgießen ermöglicht die Herstellung von Teilen, die mit anderen Methoden nicht realisierbar sind.
Dünnwandiges Gussstück
Die technischen Anforderungen an dünnwandige Gussteile sind höher, sie sind jedoch leichter und benötigen weniger Material. Dies ist in bestimmten Sonderfällen erforderlich. Für eine optimale Wirkung müssen Produkte, einschließlich funktionaler Gehäuse, geringe Wandstärken aufweisen. Die Wärmeleitung zwischen dünnwandigen Bauteilen ist für Produkte mit komplexen internen Systemen unerlässlich. Einer der Hauptgründe für die hohen Ausfallraten in der konventionellen Fertigung ist die Schwierigkeit, dünnwandige Gussteile herzustellen. Das gefertigte Teil kann eine dicke Struktur aufweisen, aber unter kontinuierlichem Vakuumdruck dünne Wände besitzen.
Vergleich mit anderen Fertigungsprozessen
Vakuumgießen eignet sich für die Fertigung kleiner bis mittlerer Stückzahlen. Es stellt eine Methode dar, die zwischen Kunststoffspritzguss (Großserien) und 3D-Druck (Einzel- und Kleinserienfertigung) liegt. Im Vergleich zum 3D-Druck ist das Verfahren weniger flexibel, aber aufgrund der benötigten Form weniger schnell. Die herstellbare Bauteilkomplexität ist geringer als bei additiven Fertigungsverfahren, da weniger Hinterschneidungen erforderlich sind, um das Teil aus der Form zu entnehmen (Entformen). Umgekehrt ist die additive Fertigung in dieser Hinsicht begrenzt, während Vakuumgießen eine exzellente Oberflächenqualität bietet, die in Kombination mit einer größeren Materialvielfalt und hohen Festigkeitswerten wirklich bemerkenswert ist.
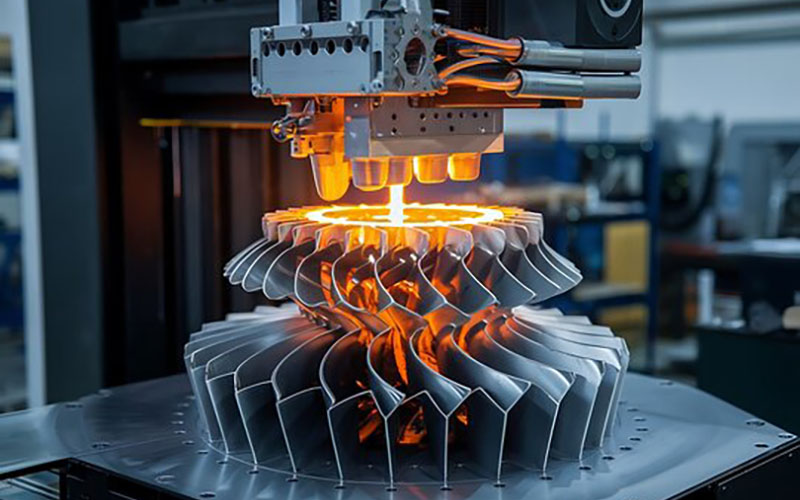
1. Ist Vakuumgießen günstiger als 3D-Druck?
Die beiden Methoden unterscheiden sich je nach mehreren Faktoren. Die Hauptkostenfaktoren sind der Umfang des Vorhabens und die Komplexität der Konstruktion.
Menge und Maßstab
Die Kosten für die ursprüngliche Konstruktion und die Formgebung steigen beim Spritzgießen. 3D-Druck hingegen erfordert weniger Kapital. Bei sehr großen Projekten mit mehr als 2,000 Stück können sich die anfänglichen Investitionskosten jedoch durch die Serienfertigung schnell amortisieren. Für große Stückzahlen ist Spritzgießen kostengünstiger und schneller. Selbst nach Abzug der anfänglichen Formkosten ist 3D-Druck pro Einheit bei der Herstellung großer Stückzahlen eines Teils oder Produkts deutlich teurer. Vakuumgießen oder 3D-Druck können wirtschaftlicher sein, wenn Sie kleine bis mittelgroße Produkte fertigen oder Zwischenfertigungsdienstleistungen benötigen. Obwohl der Stückpreis höher erscheinen mag als beim Spritzgießen, sind die Endkosten bei kleinen Produktionsserien niedriger, da keine hohen Vorabinvestitionen in die Form anfallen. Benötigen Sie nur ein oder zwei Artikel, ist 3D-Druck die bessere Wahl.
Komplexität des Designs
3D-Druck ist die beste Option, wenn Ihr Design komplex ist oder Sie es während der Produktion aktualisieren und ändern möchten. Spritzgussformen lassen sich nicht ohne Weiteres austauschen. Jede Änderung erfordert eine neue Form. Jeder Neustart erhöht die Projektkosten. Daher ist 3D-Druck in der Produktentwicklungs- oder Prototypenphase kostengünstiger, wenn mehrere Designüberarbeitungen notwendig sind oder das Projekt komplex ist.
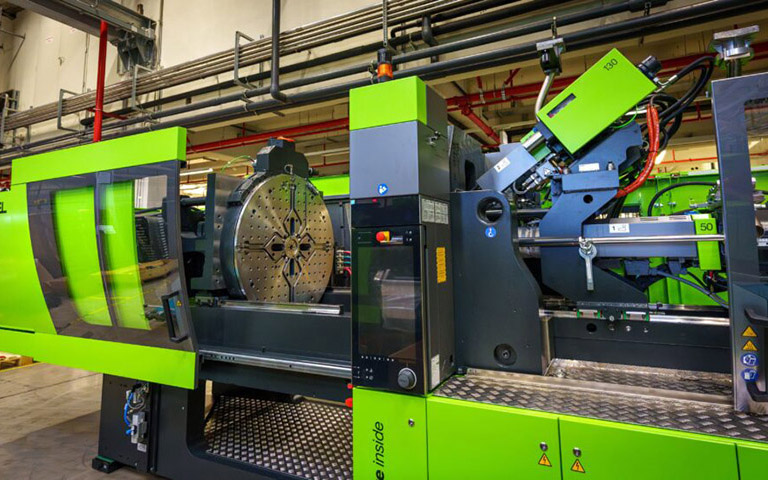
2. Ist Vakuumgießen günstiger als Spritzgießen?
Vakuumgießen und Spritzgießen sind zwei unterschiedliche Fertigungsverfahren, deren Kostenvergleich stark von den jeweiligen Projektanforderungen abhängt. Im Allgemeinen ist Spritzgießen bei der Massenproduktion kostengünstiger, während Vakuumgießen Vorteile bei kleinen bis mittleren Produktionsmengen oder wenn Flexibilität und individuelle Anpassung wichtig sind, bieten kann.
Werkzeugkosten
Beim Spritzgießen werden kostspielige Formen hergestellt, die üblicherweise aus Stahl oder Aluminium bestehen. Dies führt zu höheren anfänglichen Formkosten. Die Formen sind so konstruiert, dass sie hohen Temperaturen und Drücken standhalten. Im Gegensatz dazu werden beim Vakuumgießen kostengünstigere Formen aus Silikonkautschuk oder Polyurethan verwendet. Dieses Verfahren ist wirtschaftlicher, insbesondere bei kleineren Produktionsmengen.
Produktionsmenge
Mit steigenden Produktionsmengen wird Spritzgießen kostengünstiger. Die höheren Werkzeugkosten verteilen sich auf mehr Teile, was zu geringeren Stückkosten führt. Vakuumgießen eignet sich besser für kleinere Produktionsmengen oder bei schwankender Teilenachfrage.
Design
Spritzgießen ermöglicht die Herstellung äußerst komplexer Teile mit feinsten Details und präzisen Abmessungen. Es eignet sich gut für die Fertigung großer Stückzahlen in zuverlässiger Qualität. Auch wenn Vakuumgießen nicht ganz so präzise oder filigran ist wie andere Gießverfahren, lassen sich damit dennoch detailreiche Teile herstellen.
Welche Alternative gibt es zum Vakuumgießen?
Ähnlich wie beim Vakuumformen ist das Druckformen ein weit verbreitetes Verfahren zur Herstellung von thermogeformten Kunststoffteilen. In beiden Verfahren wird ein Ofen verwendet, um eine thermoplastische Platte zu fixieren und zu erhitzen. Die Technik, mit der Druck oder Vakuum auf die erhitzte Kunststoffplatte ausgeübt wird, um sie in die gewünschte Form zu bringen, ist jedoch unterschiedlich.
Unsere Toleranzen beim Vakuumgießen
NOBLE bietet Ihnen eine breite Palette an Vakuumguss-Toleranzen, um auch Ihre komplexen, kundenspezifischen Anforderungen zu erfüllen. Abhängig vom Urmodell und der Teilegeometrie erreichen wir Maßtoleranzen zwischen 0.2 und 0.4 mm. Nachfolgend finden Sie die technischen Spezifikationen unserer kundenspezifischen Vakuumguss-Dienstleistungen.
| Typ | Info |
| Genauigkeit | Höchste Präzision bis zu +0.05 mm |
| Maximale Teilegröße | +/- 0.025 mm
+/-0.001 Zoll |
| Mindestwandstärke | 1.5mm ~ 2.5mm |
| Mengen | 20-25 Exemplare pro Form |
| Farbe & Verarbeitung | Farbe und Textur können individuell angepasst werden |
| Typische Vorlaufzeit | Bis zu 20 Teile in 15 Tagen oder weniger |
Materialien für das Vakuumgießen
 |
ABS | ABS ist ein thermoplastisches Polymer, das aufgrund seiner außergewöhnlichen Beständigkeit gegenüber Stößen, Temperaturen und Chemikalien weit verbreitet ist. Es bietet zudem eine glatte Oberfläche und ist einfach zu verarbeiten und zu handhaben. |
 |
POM | POM, auch bekannt als Acetal oder Delrin, ist ein technischer Thermoplast, der sich durch außergewöhnliche Dimensionsstabilität, Steifigkeit, Temperaturbeständigkeit und Schlagfestigkeit auszeichnet. |
 |
PP (Polypropylen) | Polypropylen (PP) ist ein typischerweise weißes und durchscheinendes Material, das korrosionsbeständig und gleichzeitig zäh ist. Seine herausragendste Eigenschaft ist seine Vielseitigkeit, da es sich für eine Vielzahl von Verarbeitungsverfahren und Anwendungen eignet. |
 |
PE (Polyethylen) | Polyethylen ist geruchlos, ungiftig, fühlt sich wachsartig an, besitzt eine ausgezeichnete Kältebeständigkeit (die minimale Betriebstemperatur kann -100 bis -70 °C erreichen), eine gute chemische Stabilität und ist beständig gegen die meisten Säuren und Laugen (nicht oxidationsbeständig). |
 |
PC (Polycarbonat) | Polycarbonat (PC) ist ein amorpher thermoplastischer Kunststoff, der für seine außergewöhnliche Transparenz und Schlagfestigkeit bekannt ist. Er besitzt zudem starke elektrische Isolationseigenschaften und eine moderate chemische Beständigkeit. |
 |
PMMA (Polymethylmethacrylat) | Polymethylmethacrylat, auch bekannt als Acryl. Acryl ist ein äußerst vielseitiger Werkstoff, der für seine außergewöhnliche Transparenz, chemische Stabilität und Beständigkeit gegenüber Hitze, Kälte und Korrosion bekannt ist. |
 |
PEEK | PEEK zeichnet sich durch außergewöhnliche mechanische Festigkeit, Selbstschmierung, Schlagfestigkeit und Flammwidrigkeit aus. Es ist zudem hochbeständig gegen Säuren, Laugen und andere chemische Korrosion, Hydrolyse, Verschleiß, Ermüdung, Ablösung und Strahlung. |
 |
Kunststoffbälle | Nylon besitzt beeindruckende mechanische Eigenschaften wie Hitzebeständigkeit, Verschleißfestigkeit, Chemikalienbeständigkeit und Selbstschmierung. Polyamidfasern sind zudem flammhemmend, haben einen niedrigen Reibungskoeffizienten und lassen sich leicht verarbeiten. |
 |
PS (Polystyrol) | Polystyrol (PS) ist ein Polymer, das aus dem Monomer Styrol, einem flüssigen Kohlenwasserstoff, hergestellt wird, der industriell aus Erdöl gewonnen wird. Bei Raumtemperatur ist PS normalerweise ein fester Thermoplast, kann aber bei höheren Temperaturen zum Formen oder Extrudieren geschmolzen und anschließend wieder verfestigt werden. Es handelt sich um ein schlagfestes, kostengünstiges Harz mit vielfältigen Anwendungsmöglichkeiten. |
 |
Elastomer | Elastomere sind Polymere mit Viskosität und Elastizität und werden daher als viskoelastisch bezeichnet. Die Moleküle von Elastomeren, die durch schwache intermolekulare Kräfte zusammengehalten werden, weisen im Allgemeinen einen niedrigen Elastizitätsmodul und eine hohe Streckgrenze bzw. eine hohe Bruchdehnung auf. Beispiele hierfür sind Naturkautschuk, Silikon, Polyurethane und Polybutadien (Polyurethan-Kunststoff). |
Oberflächenveredelungen für Vakuumguss
NOBLE fertigt einzigartige Oberflächenschichten für Ihre Vakuumgussteile mit einer breiten Palette an Oberflächenveredelungen. Diese Veredelungen helfen Ihnen, die Anforderungen an Ästhetik, Robustheit und chemische Beständigkeit Ihrer Produkte zu erfüllen. Abhängig von Ihrer Materialauswahl und dem Anwendungsbereich Ihres Teils bieten wir Ihnen folgende Oberflächenveredelungen an:
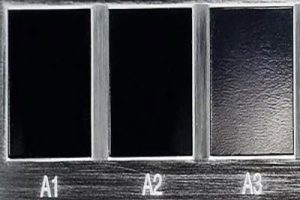 |
Glanz | A-Grad-Oberflächen werden mit einem Diamantpolierverfahren hergestellt und ergeben glänzende und glänzende Oberflächen auf Spritzgussteilen. |
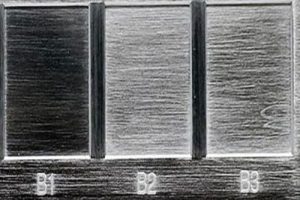 |
Halbglänzend | Oberflächenbearbeitungen der Güteklasse B verwenden Schleifpapier mit einer etwas raueren Oberfläche als Teile der Güteklasse A. Kundenspezifisch geformte Kunststoffteile, die einer Oberflächenbearbeitung der Güteklasse B unterzogen werden, weisen eine matte Oberflächenstruktur auf. |
 |
Matt | Oberflächenbearbeitungen der Güteklasse C verwenden Schleifsteine, um eine raue, unebene Oberfläche zu erzeugen. Spritzgussteile aus Kunststoff, die einer solchen Oberflächenbearbeitung unterzogen werden, weisen eine matte Oberflächenstruktur auf. |
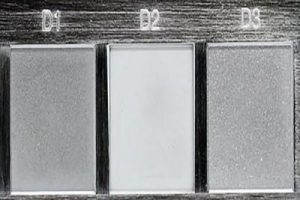 |
Strukturiert | Oberflächenbehandlungen der Güteklasse D verwenden Schleifmittel und trockene Glasperlen oder Oxid, um eine sehr raue Oberflächenstruktur zu erzeugen. Je nach verwendetem Material können die Produkte eine seidenmatte oder matte Oberfläche aufweisen. |
Unser komplettes Vakuumgießverfahren
Vakuumgießen für flexible und wirtschaftliche
Vakuumgießen, auch Urethangießen genannt, ist ein hochmodernes Verfahren, bei dem Silikonformen und ein 3D-gedrucktes Urmodell verwendet werden, um steife, hochwertige Kleinserienteile herzustellen. Das thermoplastische Polyurethan härtet in Silikon- oder Epoxidformen aus, wodurch die Endprodukte die gleiche Form wie die ursprünglichen Urmodelle erhalten. Die Abmessungen der Teile hängen letztendlich vom Urmodell, der Teilegeometrie und der Materialwahl ab. Unsere Vakuumgießdienstleistungen bieten eine umfassende Lösung für die Herstellung hochwertiger Prototypen und Kleinserienteile.
Vakuumgießen von der Prototypenentwicklung bis zur Serienfertigung
Das Vakuumgießen ist ein vielseitiges Verfahren, das nahtlos vom Prototypenbau zur Kleinserienfertigung übergeht und in jeder Phase zahlreiche Vorteile bietet.
- Prototyping
Vakuumgießen ist ein kostengünstiges Fertigungsverfahren, das im Vergleich zu anderen Methoden zur Prototypenerstellung zugänglicher und wirtschaftlicher ist. Durch die Verwendung verschiedener Materialien und Designvarianten lassen sich hochwertige Prototypen herstellen. Anschließend können Sie Ihre Entwürfe testen und für Funktionstests vorbereiten. - Markttests
Vakuumgegossene Teile eignen sich für Markttests und die erste Markteinführung. So können Sie die Kundenreaktion einschätzen, Feldversuche durchführen und die Marktnachfrage validieren, bevor Sie in die Serienfertigung investieren. - On-Demand-Produktion
Das Vakuumgussverfahren eignet sich für kundenspezifische Anpassungen und Kleinserienfertigung. Da die Formen leicht modifiziert werden können, ermöglicht es die bedarfsgerechte Produktion maßgeschneiderter Teile, um spezifische Kundenanforderungen oder Nischenmarktbedürfnisse zu erfüllen. - Schnelle Bereitstellung
Wir bieten Ihnen nicht nur schnellere technische Unterstützung, sondern verfügen auch über ein leistungsstarkes Lieferkettensystem und moderne Vakuumgießanlagen, sodass Sie unübertroffene Vakuumgussteile mit stabiler Leistung erhalten und Ihren Produktentwicklungszyklus verkürzen können.
Anwendung des Vakuumgusses
Ähnlich wie beim Vakuumformen ist das Druckformen ein weit verbreitetes Verfahren zur Herstellung von thermogeformten Kunststoffteilen. In beiden Verfahren wird ein Ofen verwendet, um eine thermoplastische Platte zu fixieren und zu erhitzen. Die Technik, mit der Druck oder Vakuum auf die erhitzte Kunststoffplatte ausgeübt wird, um sie in die gewünschte Form zu bringen, ist jedoch unterschiedlich.
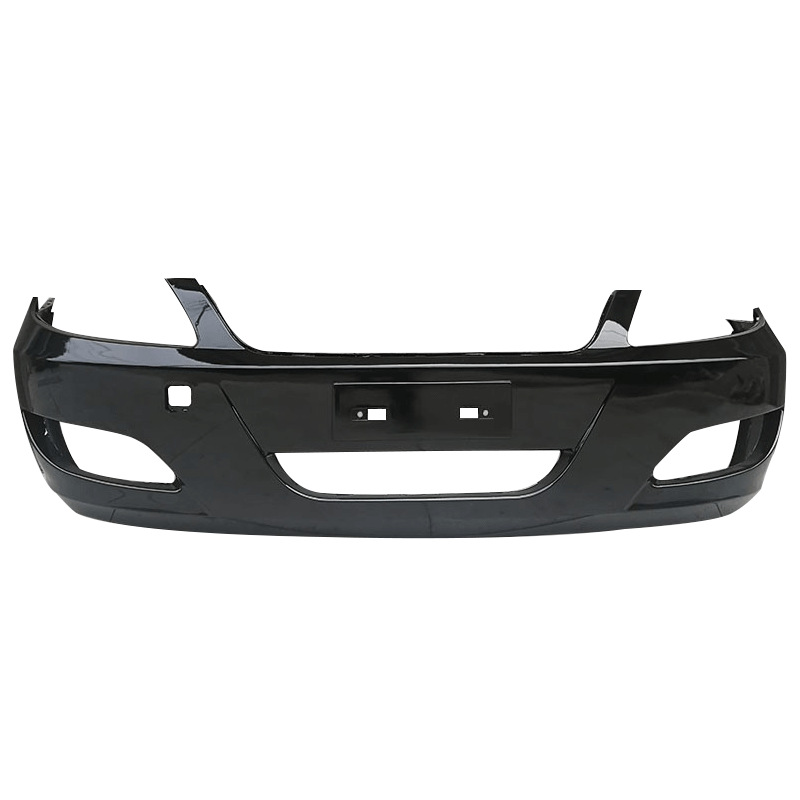
Vakuumgießen in der Automobilindustrie
- Ansaugsysteme: Vakuumgießen ist ein Fertigungsverfahren, das bei der Herstellung von Ansaugsystemen für Automobile eingesetzt wird. Diese Systeme benötigen Bauteile mit präzisen Formen, um Luftdurchsatz und Leistung zu optimieren. Vakuumgießen ermöglicht die Produktion komplexer Ansaugkrümmer, Luftkanäle und Drosselklappengehäuse mit glatten Innenflächen und gewährleistet so einen effizienten Luftstrom.
- Innenausstattungskomponenten: Türgriffe, Knöpfe, Instrumententafeln und andere Innenausstattungskomponenten können mittels Vakuumguss hergestellt werden.
- Beleuchtungskomponenten: Linsen für Scheinwerfer, Rücklichter und andere Beleuchtungskomponenten können mit hoher Präzision mittels Vakuumguss hergestellt werden.
- Äußere Bauteile: Automobilhersteller können äußere Bauteile wie Kühlergrills, Embleme und Plaketten mittels Vakuumguss herstellen.
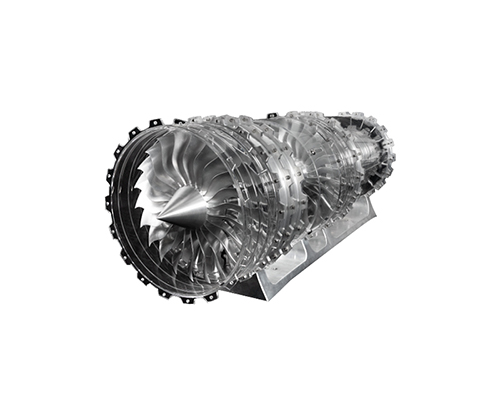
Vakuumgießen in der Luft- und Raumfahrtindustrie
In der Luft- und Raumfahrt ist das Vakuumgießen ein unverzichtbares Verfahren, da es die Herstellung filigraner, leichter und robuster Bauteile ermöglicht. Es wird neben der Prototypenfertigung auch für die Herstellung von Verbundkonstruktionen, Triebwerksteilen, Innenausstattungselementen, Drohnen, unbemannten Luftfahrzeugen und Satellitenkomponenten eingesetzt. In der Luft- und Raumfahrt trägt das Vakuumgießen zur Verbesserung der Gesamtsicherheit, der Treibstoffeffizienz und der Flugleistung bei.
- Prototyping: Eine gängige Technik zur schnellen Prototypenerstellung von Luftfahrtkomponenten ist das Vakuumgießen. Es ermöglicht die Herstellung funktionsfähiger Prototypen mit Oberflächenqualität und Materialeigenschaften, die den Endprodukten sehr ähnlich sind. So können Ingenieure die Funktion, Passgenauigkeit und Leistung der Teile umfassend testen und bewerten, bevor die Serienproduktion beginnt.
- Verbundstrukturen: Vakuumgießen ist ein gängiges Verfahren zur Herstellung von Verbundstrukturen. Verbundwerkstoffe wie kohlenstofffaserverstärkte Polymere (CFK) werden aufgrund ihrer außergewöhnlichen Dauerfestigkeit und ihres hohen Festigkeits-Gewichts-Verhältnisses für diese Strukturen verwendet. Die optimale Ausrichtung und Verdichtung der Fasern wird durch die präzise Platzierung der Verstärkungselemente, die durch das Vakuumgießen ermöglicht wird, gewährleistet. Die so hergestellten leichten, robusten und langlebigen Bauteile werden häufig in Flugzeugrümpfen, Tragflächen und anderen wichtigen Strukturen eingesetzt.
- Innenausstattung: Innenverkleidungen, Sitzkonstruktionen und Gepäckfächer sind nur einige Beispiele für solche Bauteile. Die Möglichkeit, leichte, skalierbare Teile mit hervorragender Oberflächengüte und Maßgenauigkeit herzustellen, ist einer der größten Vorteile des Vakuumgussverfahrens. Darüber hinaus bietet dieses Verfahren die Option, die Bauteile mit zusätzlichen Funktionen wie Schalldämmung oder integrierter Elektronik auszustatten.
- UVA- und Drohnenteile: Die Teile für diese Fluggeräte müssen häufig aerodynamisch und leicht sein. Die Optimierung der Flugleistung und der Ladekapazität wird durch die einfache Herstellung komplexer Formen und dünnwandiger Strukturen mittels Vakuumguss ermöglicht.
Vakuumgießen in der Medizintechnik
Dank des Vakuumgussverfahrens lassen sich individuell angepasste, hochwertige und funktionale chirurgische Instrumente, Implantate, medizinische Geräte, Diagnoseinstrumente und Rehabilitationshilfen herstellen. Der Einsatz dieser Technik hat chirurgische Methoden, die Patientenversorgung und die medizinische Ausbildung verbessert.
- Prothetik und Orthetik: Dank Vakuumgussverfahren lassen sich individuell angefertigte Teile herstellen, die der Anatomie des Patienten sehr genau entsprechen. Vakuumguss ermöglicht die Produktion komplex gestalteter Prothesen und Orthesen wie Schäfte, Orthesen und Stützvorrichtungen, die leicht, stabil und komfortabel sind.
- Chirurgische Instrumente und Werkzeuge: Die Herstellung von chirurgischen Instrumenten mit komplexen Formen, ergonomischem Design und hoher Präzision ist durch Vakuumguss möglich. Dadurch entstehen komplexe Griffe, Griffe und andere Werkzeuge mit exzellenter Oberflächengüte, Maßgenauigkeit und Funktionalität.
- Implantate und medizinische Komponenten: Implantate wie Gelenkersatz (z. B. Hüft- oder Knieimplantate) oder Zahnprothesen können im Vakuumgussverfahren hergestellt werden. Dieses Verfahren ermöglicht die Produktion von Implantaten mit maßgeschneiderten mechanischen Eigenschaften, Biokompatibilität und Oberflächenbeschaffenheit.
- Diagnostische Geräte: Durch Vakuumgießen entstehen präzise geformte und langlebige Bauteile für medizinische Testgeräte wie Gehäuse, Einhausungen und Spezialkammern für bildgebende Geräte und diagnostische Analysegeräte.
- Rehabilitations- und Hilfsmittel: Beispiele hierfür sind individuell angepasste Schienen, Orthesen und Stützvorrichtungen. Das Vakuumgussverfahren ermöglicht die Herstellung von Hilfsmitteln, die komfortabel und leicht sind und Patienten während der Rehabilitation die notwendige Unterstützung und Funktionalität bieten.
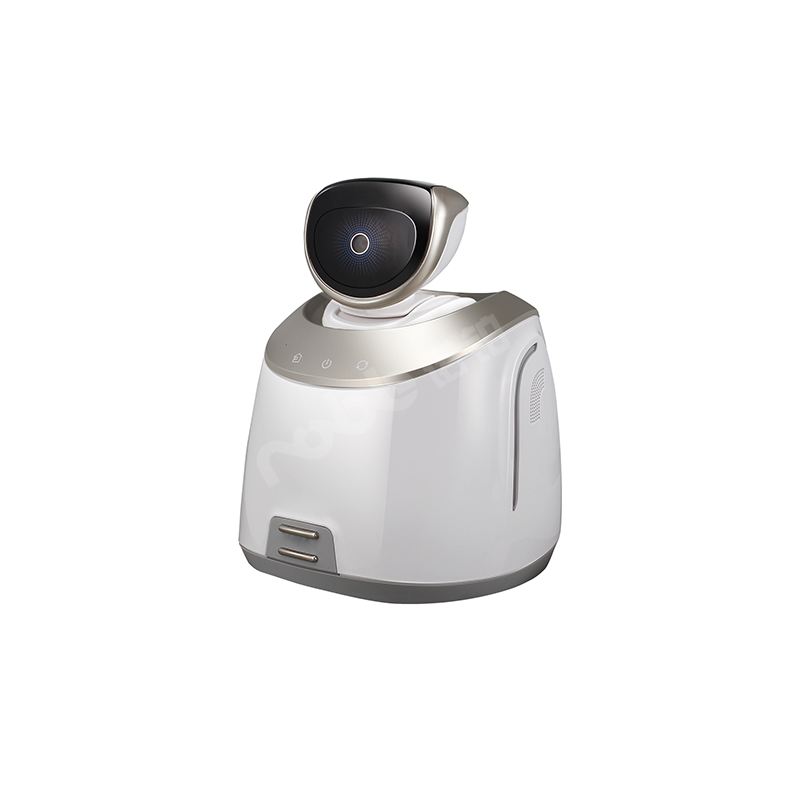
Vakuumgießen in der Roboterindustrie
Es empfiehlt sich, einen Prototyp eines aus vakuumgegossenem Urethan gefertigten Roboters auf den Markt zu bringen, um Risiken zu minimieren und die Kosten Ihres Unternehmens zu stabilisieren. So kann Ihr Unternehmen das Potenzial einer neuen Robotergeneration ausloten, die über monotone und repetitive Aufgaben hinaus ein breiteres Aufgabenspektrum abdecken kann.
- Robotergreifer und Endeffektoren: Vakuumgießen wird zur Herstellung von Robotergreifern und Endeffektoren eingesetzt. Greifer dienen der Manipulation von Objekten und der Ausführung von Aufgaben in der Robotik. Das Vakuumgießen ermöglicht die Fertigung von Greiferkomponenten mit präzisen Formen, komplexen internen Kanälen und anpassbaren Eigenschaften wie weichen oder nachgiebigen Oberflächen für die Handhabung empfindlicher Objekte.
- Gehäuse und Verkleidungen: Vakuumgießen ist ein gängiges Verfahren zur Herstellung von Gehäusen und Verkleidungen für Roboter. Diese Gehäuse schützen die interne Elektronik, Sensoren und Aktoren des Roboters. Mit dem Vakuumgießverfahren lassen sich kundenspezifische Gehäuse fertigen, die spezifische Merkmale wie integrierte Kabelführung, Befestigungspunkte und Wartungsklappen aufweisen können.
- Roboterstrukturen und -rahmen: Rahmen für Roboter und andere Strukturbauteile werden im Vakuumgussverfahren hergestellt. Diese Teile verleihen dem Robotersystem seine Struktur und Stabilität. Das Vakuumgussverfahren ermöglicht die Fertigung von Strukturen mit komplexen Geometrien, die robust, leicht und den Belastungen im Roboterbetrieb gewachsen sind.
Zukunftstrends beim Vakuumgießen
Hochleistungskunststoffe: Die kontinuierliche Weiterentwicklung von Hochleistungskunststoffen ist entscheidend für die Verbesserung der Gesamteigenschaften gefertigter Teile und führt zu verbesserter Festigkeit, Haltbarkeit und Funktionalität.
Umweltfreundliche Alternativen: Die Umstellung auf nachhaltige und biologisch abbaubare Materialien in den Herstellungsprozessen steht im Einklang mit den globalen Bemühungen, die Umweltbelastung zu reduzieren und gleichzeitig hohe Produktstandards aufrechtzuerhalten.
Automatisiertes Gießen: Die Integration von Robotern in den Gießprozess verbessert die Effizienz deutlich, reduziert manuelle Eingriffe und steigert die Gesamtproduktivität.
KI und maschinelles Lernen: Der Einsatz von KI und maschinellem Lernen ermöglicht prädiktive Analysen, wodurch Hersteller Prozesse optimieren, Fehler reduzieren und die Qualität des Endprodukts verbessern können.
Kombination von Techniken: Durch die Kombination von Vakuumgießen mit 3D-Druck und CNC-Bearbeitung können Hersteller komplexere und geometrisch anspruchsvollere Teile herstellen, die mit herkömmlichen Verfahren oft schwer zu realisieren sind.
Rapid Prototyping: Die Integration dieser fortschrittlichen Techniken ermöglicht ein schnelleres Prototyping mit hoher Präzision, was schnellere Iterationen und verfeinerte Produktdesigns ermöglicht.
Warum Sie sich für NOBLE entscheiden sollten Vakuumguss-Service?
NOBLE ist ein chinesisch-britisches Joint Venture, das von der Regierung als „Nationales Hightech-Unternehmen“ ausgezeichnet wurde. Wir sind ein umfassendes Unternehmen mit der Fähigkeit, eigenständige Forschung und Entwicklung, Produktion und Vertrieb zu betreiben.
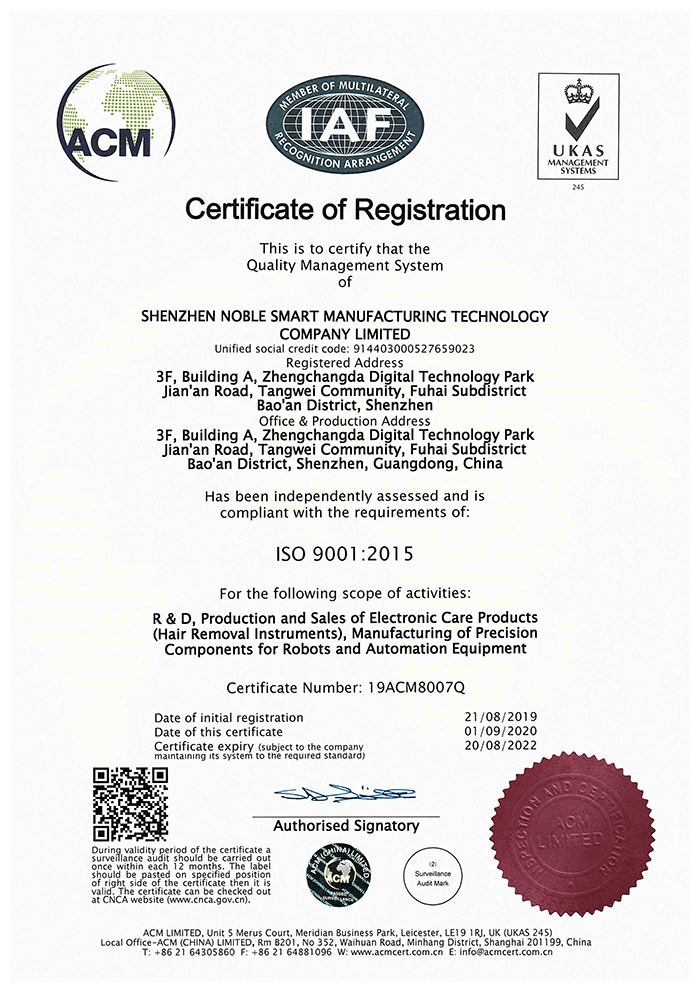
Wir sind nach ISO 9001:2015 und ISO 13485:2016 zertifiziert und besitzen eine Zulassung zur Herstellung von Medizinprodukten der Klasse II. Unsere Produkte haben zahlreiche wichtige Zertifizierungen erhalten, darunter die Zulassung als Medizinprodukt der Klasse II und die FDA-510(k)-Zulassung.
Vakuumgießen ist eine hervorragende Methode zur Herstellung von Prototypen, Vorserienteilen und Serienteilen in kleinen Stückzahlen. Es macht Investitionen in Stahlwerkzeuge überflüssig, und die Lieferzeit für die ersten Teile ist relativ kurz, in der Regel etwa 10 Tage, abhängig von Größe und Form des Teils. Durch die Kombination modernster Technologie mit dem Know-how unserer qualifizierten Mitarbeiter stellt NOBLE die Kundenzufriedenheit in den Mittelpunkt. Unser Vakuumgießverfahren ist präzise, effizient und kostengünstig und liefert herausragende Ergebnisse. Entscheiden Sie sich für unser Vakuumgießen und erreichen Sie mit Ihrem Unternehmen neue Erfolgsdimensionen.
- Wettbewerbsfähige Preise:
Wir wissen, wie wichtig die Einhaltung Ihres Projektbudgets ist. Unser Preissystem ist wettbewerbsfähig und auf die Bedürfnisse von Unternehmen jeder Größe und mit unterschiedlichen Ressourcen zugeschnitten. Unser Team berät Sie gerne zu Ihrem Budget und bietet Ihnen maßgeschneiderte Lösungen, die Ihrem Unternehmen zugutekommen. - Professioneller Experte für Vakuumguss:
Profitieren Sie von zuverlässigen, kundenspezifischen Vakuumguss-Dienstleistungen unserer qualifizierten und erfahrenen Ingenieure. Mit über zehn Jahren Erfahrung im Vakuumguss unterstützen wir unsere Kunden bei der Optimierung von Designs, der Auswahl geeigneter Verfahren, der Kostenreduzierung und der schnellen Serienfertigung. - Unterstützung komplexer Geometrien
Wir verwenden hochwertige Elastomere, um die Fertigung von vakuumgegossenen Kunststoffteilen mit komplexen Strukturen zu wettbewerbsfähigen Preisen zu gewährleisten. Erfahrene Ingenieure bieten Ihnen rund um die Uhr Projektunterstützung, damit Ihre Prototypen und Kleinserien dem gewünschten Endprodukt möglichst nahekommen. - Termingerechte Produktion:
Wir verfügen über eine hohe Produktionskapazität und ein Team aus erfahrenen Ingenieuren und Vertriebsmitarbeitern, die Wert auf offene Kommunikation und Just-in-Time-Produktion für Ihre Bestellung legen. So können wir Ihnen schnellstmögliche Lieferzeiten bieten und auch dringende Bedürfnisse erfüllen. - Unübertroffene Lieferzeiten:
Wir kombinieren umfangreiche Erfahrung mit Vakuumgussprojekten und modernste Ausrüstung, um qualitativ hochwertige Vakuumgussdienstleistungen mit kürzeren Lieferzeiten anzubieten. - Flexible Farboptionen:
Wir mischen sorgfältig verschiedene Pigmente, um den gewünschten Effekt auf Ihrem Endprodukt zu erzielen. Sie können aus unserer umfangreichen Farbpalette wählen.
Häufig gestellte Fragen zum Vakuumguss
1. Ist Vakuumgießen teuer?
Der Preis hängt von der Komplexität des Bauteils, den verwendeten Formmaterialien, der Menge usw. ab. Vakuumgießen kann zwar bei kleinen Serien teurer sein als andere Verfahren, bietet aber Vorteile wie eine hochwertige Oberflächengüte, feine Details und die Möglichkeit zur schnellen Prototypenerstellung. Daher müssen die Kosten im Hinblick auf die spezifischen Anforderungen und Vorteile des Projekts bewertet werden.
2. Ist Vakuumgießen präzise?
Die Genauigkeit des Vakuumgießens kann weiterhin durch Faktoren wie Formdesign, Materialauswahl und Prozesssteuerung beeinflusst werden. Die sorgfältige Berücksichtigung dieser Faktoren trägt dazu bei, höchste Genauigkeit bei den fertigen Gussteilen zu gewährleisten.
3. Ist Vakuumguss dauerhaft?
Vakuumgießen ist ein Verfahren, bei dem Formen hergestellt und anschließend Teile mithilfe dieser Formen gegossen werden. Die beim Vakuumgießen verwendeten Formen bestehen üblicherweise aus Silikonkautschuk, wodurch mehrere Gießvorgänge möglich sind. Es ist jedoch wichtig zu beachten, dass Vakuumgießen ein temporäres Verfahren ist, da die Formen mit der Zeit verschleißen.
4. Was ist die Mindestdicke für das Vakuumgießen?
Obwohl es schwierig ist, ohne Berücksichtigung spezifischer Materialien und Konstruktionsmerkmale eine exakte Mindestwandstärke festzulegen, gilt als Faustregel eine Mindestwandstärke von etwa 0.5–1 mm. Um die genauen Einschränkungen und Empfehlungen für Ihr individuelles Projekt zu erfahren, ist es unerlässlich, sich mit dem Vakuumgießdienstleister oder dem Materialhersteller in Verbindung zu setzen.
5. Welches Vakuum wird zum Vakuumformen benötigt?
Beim Vakuumformen kann der erforderliche Vakuumdruck je nach Material, Bauteilkomplexität und gewünschtem Detaillierungsgrad variieren. Typischerweise wird beim Vakuumformen ein Vakuumdruck von 10–25 Zoll Quecksilbersäule (inHg) bzw. 340–850 mbar (Millibar) verwendet.






