
Was ist CNC-Bearbeitung von Magnesiumlegierungen?
Die CNC-Bearbeitung von Magnesiumlegierungen bezeichnet den Einsatz computergesteuerter Werkzeugmaschinen zum Schneiden, Formen und Veredeln von Bauteilen aus Magnesiumlegierungen. Dieses Verfahren ermöglicht die präzise, wiederholgenaue und effiziente Fertigung von leichten Magnesiumteilen für Branchen wie Luft- und Raumfahrt, Automobilindustrie, Medizintechnik und Elektronik.
Vorteile der CNC-Bearbeitung von Magnesiumlegierungen
Obwohl die CNC-Bearbeitung von Magnesiumlegierungen mit hohen Risiken verbunden ist, können sie bei Einhaltung der Sicherheitsrichtlinien durchaus CNC-bearbeitet werden. Vor allem aufgrund ihres geringen Gewichts, der exzellenten Oberflächengüte und der hervorragenden Bearbeitungseigenschaften eignen sich Magnesiumlegierungen ideal für die CNC-Bearbeitung.
1. Leichtes Material :
Magnesium ist das leichteste Konstruktionsmetall, das in der Zerspanung verwendet wird, mit einer Dichte von etwa zwei Dritteln der von Aluminium. Dadurch eignet es sich ideal für Bauteile, bei denen eine Gewichtsreduzierung entscheidend ist (z. B. Luft- und Raumfahrt, Automobilindustrie).
2. Hervorragende Bearbeitbarkeit :
Magnesiumlegierungen zeichnen sich durch geringe Schnittkräfte und gute Spanbildung aus, wodurch sie sich leicht und schnell bearbeiten lassen. Im Vergleich zu härteren Metallen wie Titan oder Edelstahl verursachen sie weniger Werkzeugverschleiß.
Eine Hochgeschwindigkeitsbearbeitung ist möglich, wodurch sich die Zykluszeiten verkürzen.
3. Hohes Festigkeits-Gewichts-Verhältnis :
Trotz ihres geringen Gewichts bieten Magnesiumlegierungen eine gute mechanische Festigkeit, insbesondere für nicht tragende Strukturbauteile.
4. Gute thermische und elektrische Leitfähigkeit :
Diese Eigenschaft macht Magnesium geeignet für Elektronikgehäuse, Kühlkörper und Komponenten für das Wärmemanagement.
5. Ausgezeichnete Oberflächenbeschaffenheit :
CNC-gefräste Magnesiumbauteile benötigen aufgrund der glatten Oberflächenbeschaffenheit, die bei der Bearbeitung entsteht, oft nur eine minimale Nachbearbeitung.
6. Recyclingfähigkeit :
Magnesium ist in hohem Maße recycelbar, was es zu einer umweltfreundlichen Wahl für nachhaltige Herstellungsverfahren macht.
7. Schwingungsdämpfung :
Magnesiumlegierungen besitzen eine gute Dämpfungskapazität, was dazu beiträgt, Geräusche und Vibrationen in mechanischen Systemen zu reduzieren und so die Leistung und den Komfort in Endanwendungen (z. B. Armaturenbretter in Automobilen, Verkleidungen in der Luft- und Raumfahrt) zu verbessern.
8. Kompatibilität mit Beschichtungen :
Magnesiumoberflächen sind sehr aufnahmefähig für Oberflächenbehandlungen (Anodisieren, Lackieren, Galvanisieren), die die Korrosionsbeständigkeit und das ästhetische Erscheinungsbild verbessern.
9. Kürzere Zykluszeiten :
Die Kombination aus hohen Abtragsraten und geringerem Werkzeugverschleiß ermöglicht kürzere Produktionszeiten und führt somit zu einer höheren Produktivität bei CNC-Bearbeitungen.
Risiken und Lösungen bei der Bearbeitung von Magnesiumlegierungen
🔥1. Brand- und Explosionsgefahr
Magnesium ist leicht entzündlich, insbesondere in Form von feinen Spänen, Staub oder Pulver.
Trockenbearbeitung, hohe Spindeldrehzahlen oder mangelhafte Spanabfuhr können das Brandrisiko erhöhen.
Magnesiumbrände brennen bei sehr hohen Temperaturen und können nicht mit Wasser gelöscht werden – dies könnte zu heftigen Reaktionen führen.
Entsprechende Lösungen :
Verwenden Sie nicht entflammbare Kühlschmierstoffe (vermeiden Sie wasserbasierte Kühlmittel, es sei denn, diese sind ausdrücklich zugelassen).
Halten Sie einen Feuerlöscher der Klasse D (Metallfeuerlöscher) in der Nähe bereit.
Konstruktion für effiziente Späneabfuhr und minimale Staubansammlung.
Bei Bedarf Nassbearbeitung anwenden oder für eine ordnungsgemäße Belüftung und Späneabsaugung sorgen.
Haben Sie schon einmal versucht, einen Magnesiumbrand mit Wasser zu löschen? Wenn es bei der Magnesiumverarbeitung zu einem Brand kommt, wird davon abgeraten, Wasser zum Löschen zu verwenden. Dies ist kontraproduktiv, da Wasser das Feuer nur verschlimmern würde.
🛠️2. Werkzeugverschleiß und -beschädigung
Magnesium lässt sich zwar leicht schneiden, aber eine falsche Werkzeugwahl oder ein zu hoher Vorschub/eine zu hohe Drehzahl können zu Ablagerungen oder Fressen führen, was vorzeitigen Werkzeugverschleiß oder Oberflächenbeschädigung zur Folge hat.
Entsprechende Lösungen :
Verwenden Sie scharfe Hartmetall- oder beschichtete Werkzeuge.
Optimieren Sie die Schnittparameter (geringer Vorschub und mittlere Schnittgeschwindigkeit) für saubere Schnitte.
🌬️3. Staubentwicklung und Atemwegsrisiko
Bei der maschinellen Bearbeitung können feine, in der Luft befindliche Partikel entstehen, die ein Risiko für die Atemwege darstellen und die Brandgefahr erhöhen.
Entsprechende Lösungen :
Sorgen Sie für ausreichende Belüftungs- und Staubabsaugungssysteme.
In schlecht belüfteten Umgebungen müssen die Bediener mit geeigneter Atemschutzausrüstung ausgestattet werden.
🌧️4. Korrosionsanfälligkeit
Magnesiumlegierungen sind anfälliger für Korrosion als Aluminium oder Edelstahl, insbesondere in feuchten oder salzhaltigen Umgebungen.
Entsprechende Lösungen :
Nach der Bearbeitung Schutzschichten, Anodisierung oder Passivierung auftragen.
Den Kontakt mit Feuchtigkeit während Lagerung und Handhabung minimieren.
⚖️5. Dimensionsinstabilität
Magnesium hat einen hohen Wärmeausdehnungskoeffizienten, was bedeutet, dass es sich bei der Bearbeitung durch Wärmeentwicklung verformen kann.
Entsprechende Lösungen :
Um die Wärmeentwicklung zu minimieren, sollten Kühlmittel oder kontrollierte Schneidverfahren eingesetzt werden.
Wenn Präzision von entscheidender Bedeutung ist, sollten nach der Bearbeitung Alterungs- oder Spannungsabbauprozesse in Betracht gezogen werden.
🧩6. Begrenzte Auswahl an Legierungen
Nicht alle Magnesiumlegierungen eignen sich für jede Anwendung; manche weisen eine begrenzte mechanische Festigkeit oder eine schlechte Korrosionsbeständigkeit auf.
Entsprechende Lösungen :
Wählen Sie die richtige Legierung je nach Anwendungsfall (z. B. AZ31, AZ91, AM60 für allgemeine Anwendungen).
Nicht alle Magnesiumlegierungen eignen sich für jede Anwendung; manche weisen eine begrenzte mechanische Festigkeit oder eine schlechte Korrosionsbeständigkeit auf.
Entsprechende Lösungen :
Wählen Sie die richtige Legierung je nach Anwendungsfall (z. B. AZ31, AZ91, AM60 für allgemeine Anwendungen).
⏱️7. Kurze Werkzeugstandzeit unter ungeeigneten Bedingungen:
Bei Verwendung falscher Bearbeitungsparameter kann Magnesium Vibrationen oder Rattern verursachen, was die Werkzeugstandzeit verkürzt und die Oberflächenqualität beeinträchtigt.
Entsprechende Lösungen :
Am besten verwendet man Hartmetallwerkzeuge, da diese auch bei hohen Temperaturen ihre Härte beibehalten, was die Lebensdauer verlängert und die Wahrscheinlichkeit einer Funkenbildung und damit einer Entzündung verringert.
✅Zusammenfassung der Risikolösungen für Magnesiumlegierungen Maschinenbearbeitung
| Risiken | Lösungsstrategien |
| Brandgefahr | Verwenden Sie Feuerlöscher der Klasse D, Späneabwehrsysteme und nicht-wasserbasierte Kühlmittel. |
| Staub und Explosion | Absaugsysteme, Schutzausrüstung und ordnungsgemäße Reinigung verwenden. |
| Korrosion | Beschichtungen auftragen und ordnungsgemäß lagern |
| Werkzeugverschleiß | Verwenden Sie scharfe Werkzeuge und achten Sie auf korrekte Vorschübe/Drehzahlen. |
| Dimensionsinstabilität | Wärmeregulierung, Kühlmittel verwenden |
| Exposition über die Atemwege | Persönliche Schutzausrüstung + gute Belüftung |
Auswahl von Werkzeugen für die Bearbeitung von Magnesiumlegierungen
Die Auswahl der richtigen Werkzeuge für die Bearbeitung von Magnesiumlegierungen ist entscheidend für hochwertige Ergebnisse, die Gewährleistung der Sicherheit und maximale Effizienz. Magnesium ist relativ weich und gut zerspanbar, dennoch müssen bei der Werkzeugauswahl seine besonderen Eigenschaften berücksichtigt werden, insbesondere seine Entflammbarkeit und die Neigung zum Fressen oder zur Bildung von Aufbauschneiden unter ungünstigen Bedingungen.
1. Werkzeugmaterial :
| Werkzeugmaterial | Eignung | Notizen |
| Hartmetall (Hartmetall) | ✅ Ausgezeichnet | Beste Wahl für die Hochgeschwindigkeitsbearbeitung, ausgezeichnete Verschleißfestigkeit |
| Schnellarbeitsstahl (HSS) | ✅ Gut (für Arbeiten mit niedriger Geschwindigkeit) | Preisgünstiger, verschleißt aber schneller |
| Beschichtetes Hartmetall (TiAlN, TiN, DLC) | ✅ Ausgezeichnet | Reduziert Reibung und Verschleiß, verbessert die Hitzebeständigkeit |
| Polykristalliner Diamant (PCD) | ✅ Hervorragend (für die Endbearbeitung) | Ideal für hochpräzise oder abrasive Anwendungen |
Hinweis: Die geringe Härte von Magnesium ermöglicht eine breite Palette an Werkzeugen, jedoch sind Schärfe und Kantenstabilität entscheidend, um Spanverschweißung und Verschmieren zu verhindern.
2. Werkzeuggeometrie
- Scharfe SchneidkantenVerhindert das Verschmieren von Material und reduziert die Wärmeentwicklung.
- Große Neigungswinkel (Positiver Spanwinkel): Verbessert die Spanbildung und reduziert die Schnittkräfte.
- Hohe SpiralwinkelVerbessert die Spanabfuhr beim Bohren und Fräsen.
- Große Entlastungswinkel: Hilft dabei, Werkzeugreibung und Reibung zu minimieren.
- Polierte Werkzeugoberflächen: Verringert die Späneanhaftung und verbessert die Oberflächenbeschaffenheit.
3. Werkzeuggeometrie
- CNC-Drehen: Hartmetall Wendeschneidplatten mit positivem Spanwinkel und scharfen Kanten
- CNC-Fräsen: Vollhartmetall-Schaftfräser, Ausführung mit hoher Spirale
- CNC-Bohren: HSS- oder Hartmetallbohrer mit geteilter Spitze, Tiefbohrstrategie empfohlen
- CNC-Gewindeschneiden: Spiralspitzenabgriffe, vorzugsweise aus HSS mit guter Späneabfuhr
- CNC-Bohrung: Scharfe Hartmetall-Bohrstangen mit großen Freiwinkeln
4. Kühlschmierstoffe / Schmierstoffe
-
-
-
Die Trockenbearbeitung ist bei Magnesium aufgrund seines geringen Schnittwiderstands üblich.
-
Verwenden Sie Druckluft oder Inertgas, um Späne zu entfernen und Werkzeuge zu kühlen.
-
Falls eine Schmierung erforderlich ist, verwenden Sie nicht wasserbasierte, feuerbeständige Flüssigkeiten (z. B. Kühlmittel auf Mineralöl- oder Esterbasis).
-
-
5. Überwachung des Werkzeugverschleißes:
Magnesium verursacht relativ geringen Werkzeugverschleiß, es können sich jedoch Aufbauschneiden bilden.
Achten Sie auf Oberflächenrauheit oder erhöhte Schnitttemperaturen – diese können auf eine Abstumpfung oder unzureichende Spanabfuhr hinweisen.
6. Bearbeitung von Magnesium im Vergleich zu anderen Werkstoffen:
| Metall | wird rau | Drehfertigstellung | Fräsen 100 mm Fräser 1 mm Schnitt | Bohrgeschwindigkeit (5-10 mm Bohrer) m/min | |
| Magnesium | max. 1200 | 1800-2400 | 200-500 | 150-500 | |
| Gusseisen Kochgeschirr | 30-90 | 60-120 | 15-20 | 10-40 | |
| Aluminium | 75-750 | 120-1200 | 200-300 | 60-400 | |
| Stahl | 40-200 | 60-300 | 20-25 | 15-30 |
Magnesiumlegierungen sind die leichtesten Metallkonstruktionswerkstoffe. Ihre Dichte beträgt nur 1.8 g/cm³, im Vergleich zu 2/3 von Aluminium und 1/4 von Eisen. Ihre Festigkeit erreicht jedoch 133 N/cm³, steht der von Aluminium in nichts nach. Zudem weisen sie eine hohe Stoßfestigkeit, elektromagnetische Abschirmung, Wärmeleitfähigkeit, elektrische Leitfähigkeit und weitere hervorragende Eigenschaften auf und sind vollständig und umweltfreundlich recycelbar.
Magnesiumlegierungen sind die leichtesten Metallwerkstoffe und zeichnen sich durch hohe spezifische Festigkeit, gute Vibrationsdämpfung und eine im Vergleich zu Aluminiumlegierungen höhere Stoßfestigkeit aus. Dadurch bieten sie der Luft- und Raumfahrtindustrie enorme Vorteile bei der Gewichtsreduzierung und der Verbesserung der Kampfleistung von Flugzeugen. Sie werden häufig für Fahrwerke, Luken, Verstärkungen, Triebwerksteile, Propeller, tragende Strukturen usw. verwendet.
Elektronikprodukte, Transportwesen und andere Bereiche, die leichte Materialien erfordern, spielen ebenfalls eine wichtige Rolle. Magnesiumlegierungen der Klasse 3C eignen sich für Elektronikprodukte, da sie leichter, glänzend und farbintensiv sind und somit den individuellen ästhetischen Ansprüchen gerecht werden. Gleichzeitig erfüllen sie dank ihrer Recyclingfähigkeit die heutigen Umweltauflagen. Neben Notebooks, Walkmans und Digitalkameras wird Magnesiumlegierung derzeit auch in den meisten anderen Produktbereichen eingesetzt: Militärcomputer, Kommunikationsgeräte wie Mobiltelefone, Fernseher, Plasma-Displays, Festplatten, moderne audiovisuelle Geräte, LED-Beleuchtung und andere Beleuchtungstechnologien.
Die gute Biokompatibilität und Abbaubarkeit von Magnesiumlegierungen machen sie zu einem wichtigen Forschungsgebiet in der Medizin und ziehen die Aufmerksamkeit immer mehr Forscher im In- und Ausland auf sich. Magnesium ist eines der häufigsten Spurenelemente im menschlichen Körper und an nahezu allen Stoffwechselprozessen beteiligt. Seine guten mechanischen Eigenschaften, die dem Elastizitätsmodul des menschlichen Knochens sehr nahekommen, können unerwünschte Reaktionen aufgrund von Elastizitätsmodulunterschieden zwischen Implantat und Knochen reduzieren und so die Knochenheilung fördern. Da die Legierung biologisch abbaubar ist, entfallen die Schmerzen und die psychische Belastung einer sekundären chirurgischen Entfernung.
Durch die Kombination all dieser Eigenschaften entsteht ein umweltfreundliches Material, das leichter, stärker und weiter verbreitet ist als Aluminium.
Woher stammen Magnesium und Magnesiumlegierungen?
Magnesium gehört zu den zehn am weitesten verbreiteten Elementen in der Natur (Magnesium ist das achthäufigste Element in der Erdkruste und macht etwa 2 % der Masse aus; außerdem ist es das neunthäufigste Element im Universum).
Das derzeitige Verfahren zur Magnesiumgewinnung umfasst zwei Hauptprozesse: das elektrolytische Verfahren und das Silizium-Heißverfahren.
1. Bei der thermischen Reduktion von aus Carbonaterz durch Kalzinierung gewonnenem Magnesiumoxid wird Ferrosilicium verwendet. Dieses Verfahren wird als thermische Reduktion (auch bekannt als Lijiang-Verfahren) bezeichnet. Das Lijiang-Verfahren ist ein gängiges Verfahren zur Magnesiumherstellung. Es benötigt Rohstoffe wie Dolomit, Flussspat, Quarzspat, Koks und Alteisen. Im Produktionsprozess wird das Dolomit im Drehrohrofen zu Albit kalziniert, anschließend zerkleinert und der Flussspat ebenfalls zerkleinert. Beides wird in eine Mischkugel gegeben. Quarzspat, Koks und Alteisen werden zur Reaktion in einen Lichtbogenofen gegeben und anschließend zu Ferrosiliciumpulver zerkleinert. Dieses Pulver wird zusammen mit der Mischung im Mischer in eine Kugelformmaschine gegeben und anschließend in den Reduktionsofen gefüllt. Dort werden die Ferrosilicium-Fluorit-haltigen Pellets hinzugefügt. Nach der Reduktionsreaktion entstehen Magnesiumkristalle, die anschließend eingeschmolzen und gereinigt werden, um Magnesiummetall zu gewinnen. Die Produktionszeit bei diesem Verfahren beträgt etwa 10 Stunden. Der Prozess ist in drei Phasen unterteilt: die Vorheizphase, die Niedrigvakuum-Heizphase und die Hochvakuum-Heizphase.
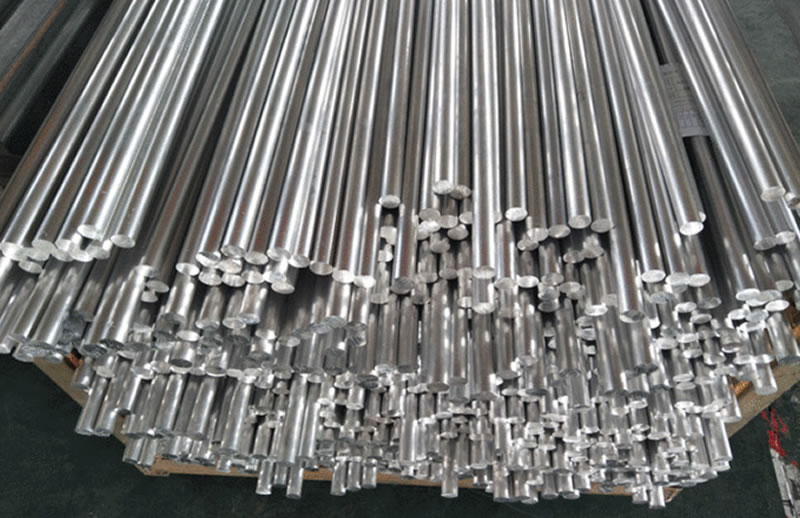
2. Durch Dehydratisierung oder Erhitzen der Magnesiumchloridschmelze aus Spinell, Sole oder Meerwasser wird eine magnesiumchloridhaltige Lösung gewonnen und anschließend elektrolysiert. Dieses Verfahren wird als Elektrolyse bezeichnet. Das Prinzip der Magnesiumraffination beruht auf der Elektrolyse von geschmolzenem, wasserfreiem Magnesiumchlorid bei hoher Temperatur, wodurch es sich in Magnesiummetall und Chlorgas zersetzt. Die Elektrolyse ist aufgrund ihres fortschrittlichen Produktionsprozesses und des geringen Energieverbrauchs ein vielversprechendes Verfahren zur Magnesiumraffination. Gegenwärtig werden in Industrieländern über 80 % des Magnesiummetalls elektrolytisch hergestellt. Magnesiumlegierungen entstehen durch die Zugabe anderer Elemente zum raffinierten Magnesiummetall. Die gängigsten Magnesiumlegierungen sind Platten, Knüppel, Stäbe, Rohre, Bleche, Stangen und Drähte. Diese werden anschließend in verschiedene Formen und Größen geschnitten und an andere Unternehmen oder Hersteller geliefert, die sie zu verschiedenen Produkten weiterverarbeiten.
In welche Arten von Magnesiumlegierungen lassen sich diese unterteilen?
Wie allgemein bekannt, basiert Magnesiumlegierung auf Magnesiummetall. Durch die Zugabe weiterer Elemente entsteht eine Legierung, deren Hauptbestandteile Al, Zn, Mn, Si, x, Cu, Li sowie einige Seltenerdelemente sind. Magnesiumlegierungen lassen sich nicht nur nach ihrer Zusammensetzung, sondern auch nach ihren Verarbeitungsmethoden und Eigenschaften klassifizieren. Grundsätzlich lassen sie sich in drei Hauptgruppen einteilen.
1. Gemäß der Klassifizierung der Zusammensetzung von Magnesiumlegierungen.
Nach der chemischen Zusammensetzung, basierend auf den fünf Hauptlegierungselementen Mn, Al, Zn, Zr und seltenen Erdenbestandteilen, können sie unterteilt werden in Mg-Mn, Mg-Al-Mn, Mg-Al-Zn-Mn, Mg-Zr, Mg-Zn-Zr, Mg-Re-Zr, Mg-Ag-Re-Zr, Mg-Y-Re-Zr.
2. Klassifizierung nach dem Verarbeitungsverfahren der Magnesiumlegierung.
Magnesiumlegierungen lassen sich nach ihren Verarbeitungsmethoden in drei Kategorien einteilen: Guss-, Umform- und Feuerverzinkungslegierungen. Guss- und Umformlegierungen sind die gängigsten Verfahren. Diese beiden Legierungstypen unterscheiden sich deutlich in ihrer Zusammensetzung und ihren metallurgischen Eigenschaften. Gusslegierungen werden hauptsächlich für den Druckguss von Transportausrüstung, Maschinen, Elektro- und Elektronikprodukten sowie anderen Ersatzteilen verwendet. Druckguss-Werkstücke aus Magnesiumlegierungen zeichnen sich durch hohe Gießeffizienz, exzellente Oberflächenqualität und ein feines, gleichmäßiges Korn aus und ermöglichen die Herstellung dünnwandiger Werkstücke mit komplexen Formen. Umformlegierungen werden hauptsächlich zum Schmieden und Strangpressen eingesetzt. Sie weisen eine hohe Festigkeit und sehr gute Plastizität auf.
3. Klassifizierung nach Leistung und Verwendung von Magnesiumlegierungen.
Man kann sie unterteilen in kriechfeste Magnesiumlegierungen, Magnesiumlegierungsformen, verschleißfeste Magnesiumlegierungen, korrosionsbeständige Magnesiumlegierungen und Strukturmagnesiumlegierungen.
Welche Arten von Magnesiumlegierungen werden bei der CNC-Bearbeitung verwendet?
Nach der Klassifizierung des Formgebungsverfahrens lassen sich Magnesiumlegierungen in gegossene und umgeformte Magnesiumlegierungen unterteilen; in ihrer Zusammensetzung und ihren Gefügeeigenschaften bestehen große Unterschiede.
1. CNC-Bearbeitung von Magnesiumlegierungen.
Magnesiumgusslegierungen basieren auf Magnesium, das mit Legierungselementen zu einer für die Teilefertigung geeigneten Legierung vermischt wird. Die am häufigsten verwendete Magnesiumlegierung ist der Magnesiumguss. Zu den wichtigsten Gießverfahren für Magnesiumlegierungen zählen Sandguss, Metallguss, Strangpressguss und Schmelzguss. Magnesiumgusslegierungen finden vor allem Anwendung in der Automobilindustrie, im Maschinenbau, bei Gehäusen, elektrischen Bauteilen usw. Besonders häufig wird Magnesiumguss im Druckgussverfahren hergestellt. Dessen Hauptmerkmale sind hohe Produktionseffizienz, hohe Präzision und qualitativ hochwertige Gussteile.
2. CNC-Bearbeitung von verformter Magnesiumlegierung.
Obwohl derzeit mehr Magnesiumguss als ungegossene Magnesiumlegierungen hergestellt werden, lassen sich durch Umformung von Magnesiumlegierungen Strukturfehler reduzieren, höhere Festigkeit, bessere Duktilität und vielfältigere mechanische Eigenschaften erzielen. Dadurch können die Anforderungen verschiedener technischer Bauteile erfüllt werden. Die wichtigsten Umformverfahren für Magnesiumlegierungen sind Strangpressen, Walzen und Schmieden. Umgeformte Magnesiumlegierungen sind aufgrund ihrer überlegenen mechanischen Eigenschaften und ihrer höheren strukturellen Integrität im Vergleich zu Gusslegierungen das am häufigsten verwendete Material bei der CNC-Bearbeitung. Sie lassen sich leichter bearbeiten, weisen eine bessere Oberflächengüte auf und verursachen weniger Werkzeugverschleiß.
3. Arten der Magnesiumlegierungsverarbeitung:AZ31: Gute Bearbeitungseigenschaften, vielseitig einsetzbar.
AZ91: Hohe Festigkeit, Korrosionsbeständigkeit.
AM60: Ausgezeichnete Energieabsorptionseigenschaften, verwendet für Automobilteile.
Welche CNC-Bearbeitungsverfahren sind für Magnesiumlegierungen üblich?
1. CNC-Fräsmaschine für die CNC-Bearbeitung von Magnesiumlegierungen:
Die CNC-Fräsmaschine ist die gebräuchlichste und vielseitigste Methode zur Bearbeitung von Teilen aus Magnesiumlegierungen. Die Maschine verwendet ein rotierendes Schneidwerkzeug, um Material effizient und präzise von einem stationären Materialblock abzutragen.
CNC-Fräsmaschinen eignen sich zur Bearbeitung von ebenen Flächen, Innen- und Außenkonturen, Bohrungen, Gewinden usw. von Werkstücken. Die Bearbeitung ebener Konturen erfolgt mittels Zwei-Achs-Systemen, die Bearbeitung räumlicher Flächen mittels Zwei-, Drei- oder Mehr-Achs-Systemen. Aufgrund der Bewegungsverteilung der Werkzeugmaschine kann eine CNC-Fräsmaschine auch als CNC-Bohrmaschine eingesetzt werden und Fräs-, Bohr-, Reib-, Gewindeschneid- und weitere Bearbeitungsprozesse durchführen.
2. Laserschneiden von Magnesiumlegierungen, CNC-Bearbeitung:
Eine CNC-Laserschneidmaschine nutzt die Bestrahlung der Metallplatte mit einem Laserstrahl. Bei der Freisetzung der Energie schmilzt die Metallplatte.
Das Material schmilzt und wird anschließend durch ein Gas weggeblasen, um die Schlacke aufzulösen. Die Platte wird flach auf den Schneidtisch gelegt, und der Computer steuert den Strahl des Hochleistungslasers. Laserschneidmaschinen verbrauchen weniger Energie und arbeiten präziser als Plasmaschneidmaschinen, wodurch sie sich besser zum Schneiden dünner Bleche eignen. Nur die leistungsstärksten und teuersten Laserschneidmaschinen können dicke oder dichte Materialien schneiden.
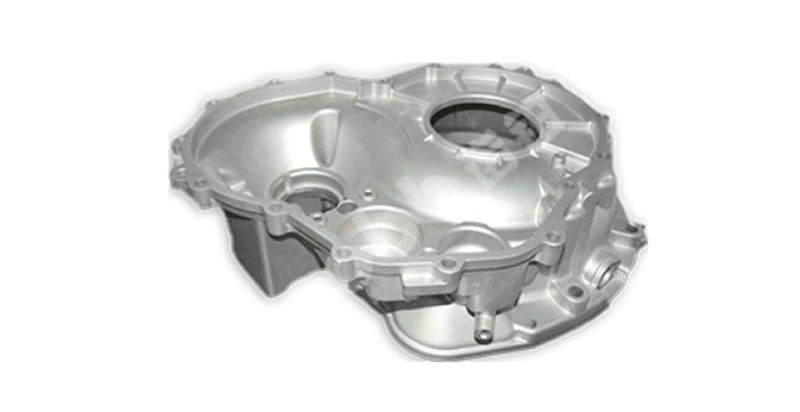
3. Wasserstrahlschneiden und CNC-Bearbeitung von Magnesiumlegierungen:
CNC-Wasserstrahlschneidmaschinen nutzen Hochdruckwasserstrahlen, die durch eine enge Düse gepresst werden, um das Material zu schneiden. Computergesteuert kann sie das Werkstück präzise bearbeiten und ist selbst bei feinen Materialstrukturen unempfindlich. Beim Wasserstrahlschneiden handelt es sich um ein Kaltbearbeitungsverfahren, bei dem dem Metall Abrasivmittel zugesetzt werden. Es finden keine chemischen Reaktionen oder thermische Verformungen statt, und die physikalischen und chemischen Eigenschaften des Materials bleiben unverändert.
Worin besteht der Unterschied zwischen Aluminiumlegierung und Magnesiumlegierung?
1. Die Zugfestigkeit von Magnesium- und Aluminiumlegierungen ist unterschiedlich.
Die gleiche Menge an Magnesiumlegierungsmaterial, aus dem ein Rahmen gefertigt ist, weist eine geringere Festigkeit auf als eine Aluminiumlegierung. Vom Gewicht her sind Aluminium- und Magnesiumlegierung vergleichbar, die Zugfestigkeit der Aluminiumlegierung ist jedoch höher.
2. Magnesiumlegierungen und Aluminiumlegierungen haben unterschiedliche spezifische Dichten.
Im Allgemeinen verhalten sich Magnesiumlegierungen bei gleichem Volumen wie Aluminiumlegierungen; dies ist ein Vorteil von Magnesiumlegierungen. Daher ist dies ein Vorteil bei der Verarbeitung von Autoteilen aus Magnesiumlegierungen: Sie können das Gewicht der Karosserie reduzieren, höhere Geschwindigkeiten ermöglichen und Energie sparen.
3. Die Oxidation von Magnesium- und Aluminiumlegierungen verläuft unterschiedlich.
Aus dem Periodensystem der Elemente lässt sich schließen, dass Magnesiumlegierungen anfälliger für Oxidation und Korrosion sind als Aluminiumlegierungen. Daher werden Aluminiumlegierungen häufiger verwendet als Magnesiumlegierungen und sind korrosionsbeständiger.
4. Die Kosten für die CNC-Bearbeitung von Magnesium- und Aluminiumlegierungen unterscheiden sich.
Da Magnesiumlegierungen reaktive Metalle sind, werden hohe Anforderungen an die Fertigungsanlagen und die Umgebung gestellt, was zu relativ hohen Verarbeitungskosten für Magnesiumlegierungen führt. Die Verarbeitung von Magnesiumlegierungen zu Fahrradrahmen ist jedoch weit weniger kosteneffektiv als die Verarbeitung von Aluminiumlegierungen zu Fahrradrahmen.
5. Die Ermüdungsfestigkeit von Magnesiumlegierungen und Aluminiumlegierungen ist unterschiedlich.
Im Allgemeinen ist die Haltbarkeitsleistung eines Rahmens bei gleicher Verarbeitungsmenge von Magnesiumlegierungen schlechter als bei der Verarbeitung von Aluminiumlegierungen. Dies ist auch ein fataler Nachteil von Magnesiumlegierungen als Verarbeitungsmaterial, weshalb die Anwendungsbereiche der Aluminiumlegierungsverarbeitung weiter verbreitet sind als die der Magnesiumlegierungsverarbeitung.
Welche Nachbehandlungen werden üblicherweise bei der Bearbeitung von Magnesiumlegierungsoberflächen durchgeführt?
Aufgrund ihrer geringen Dichte und hohen Festigkeit ist Magnesiumlegierung stoßfester als Aluminiumlegierungen und wird aufgrund ihrer Eigenschaften als umweltfreundlicher Werkstoff häufig in der Automobilzulieferindustrie eingesetzt. Allerdings weisen Magnesiumlegierungen eine geringe Hochtemperaturbeständigkeit und Korrosionsbeständigkeit auf, weshalb Oberflächenmodifikationen oder Schichtbehandlungen zur Verbesserung dieser Eigenschaften erforderlich sind. Die Oberflächenbehandlung von Magnesiumlegierungen erfolgt im Wesentlichen durch folgende Verfahren.
1. Vorbehandlung der Magnesiumlegierung.
Um die isolierende Wirkung der darunterliegenden Schicht auf die Umwelt zu erzielen, werden Öl, Rost und andere Fremdkörper von der Oberfläche der Magnesiumlegierung entfernt; die gängigen Behandlungsmethoden sind die mechanische und die chemische Reinigung.
2. Galvanische/chemische Beschichtung von Magnesiumlegierungen.
Der Schutz des Magnesiumlegierungssubstrats verbessert die elektrische Leitfähigkeit der Magnesiumlegierung, die Verschleißfestigkeit, die Korrosionsbeständigkeit und die Oxidationsbeständigkeit.
3. Behandlung mit einer Konversionsschicht aus Magnesiumlegierung.
Wir führen eine Konversionsfilmbehandlung der Magnesiumlegierung durch, um auf der Oberfläche der Magnesiumlegierung eine stabile, unlösliche Verbindungsschicht zu bilden; im Folgenden wird das Verfahren der Konversionsfilmbehandlung der Magnesiumlegierung beschrieben:
3.1. Chemische Umwandlung von Magnesiumlegierungen: einfache Durchführung, niedrige Kosten, jedoch ist die Qualität des entstehenden Schutzfilms spröde und porös und eignet sich nicht als Langzeit-Korrosionsschutzfilm für Magnesiumlegierungen.
3.2. Anodische und Mikrolichtbogenoxidation von Magnesiumlegierungen: Anodische Oxidation mittels Elektrolyse zur Bildung eines Oxidfilms auf der Oberfläche der Magnesiumlegierung; Mikrolichtbogenoxidation ist eine bahnbrechende Technologie der anodischen Oxidation, die sowohl die Eigenschaften eines anodischen Oxidfilms als auch die einer Keramikbeschichtung aufweist, jedoch ist die Technologie noch nicht ausgereift genug und bedarf weiterer Forschung.
3.3. Magnesiumlegierungs-E-Beschichtung: Durch dieses Verfahren kann die Oberfläche der Magnesiumlegierung eine gute Korrosionsbeständigkeit erreichen.
4. Beschichtung aus Magnesiumlegierung.
4.1. Thermisches Spritzen von Magnesiumlegierungen: Durch Flammen, Laser, Lichtbogen, Plasma und andere Wärmequellen wird das Spritzmaterial erhitzt und geschmolzen, wobei ein Strahl mit bestimmter Geschwindigkeit die Oberfläche der Magnesiumlegierung führt, um eine Schutzschicht zu bilden.
4.2. Organische Beschichtung der Magnesiumlegierung, Pulverbeschichtung: Die organische Schicht ist dünn und löst sich leicht ab; die Pulverbeschichtung ist an einigen verdeckten Stellen nicht leicht zu erreichen.
4.3. Dampfabscheidung von Magnesiumlegierungen: Verbesserung der Korrosionsbeständigkeit von Magnesiumlegierungen
5. Oberflächenmodifizierung von Magnesiumlegierungen.
Die Oberflächenmodifizierung von Magnesiumlegierungen wird in Magnesiumlegierungsexpansion, -infiltration und Magnesiumlegierungsioneninjektion unterteilt.
6. Hochenergie-Strahlbearbeitung von Magnesiumlegierungen.
Die Anwendung von Laser, Plasma usw. auf der Oberfläche von Magnesiumlegierungen zur schnellen Wärmebehandlung, um Abschrecken, schnelle Erstarrung oder Verschmelzung der Oberflächenschicht zu erreichen.
Wie wählt man das geeignete Kühlschmierstoff für die Bearbeitung von Magnesiumlegierungen aus?
1. Die Rolle des Kühlschmierstoffs beim Bearbeitungsprozess von Magnesiumlegierungen:
Beim Zerspanen und Schleifen von Magnesiumlegierungen dient das Kühlschmiermittel der Kühlung und Schmierung des Werkstücks und reinigt gleichzeitig die beim Zerspanen entstehenden Späne, Schleifspäne und Schlämme usw., um Rostbildung zu verhindern.
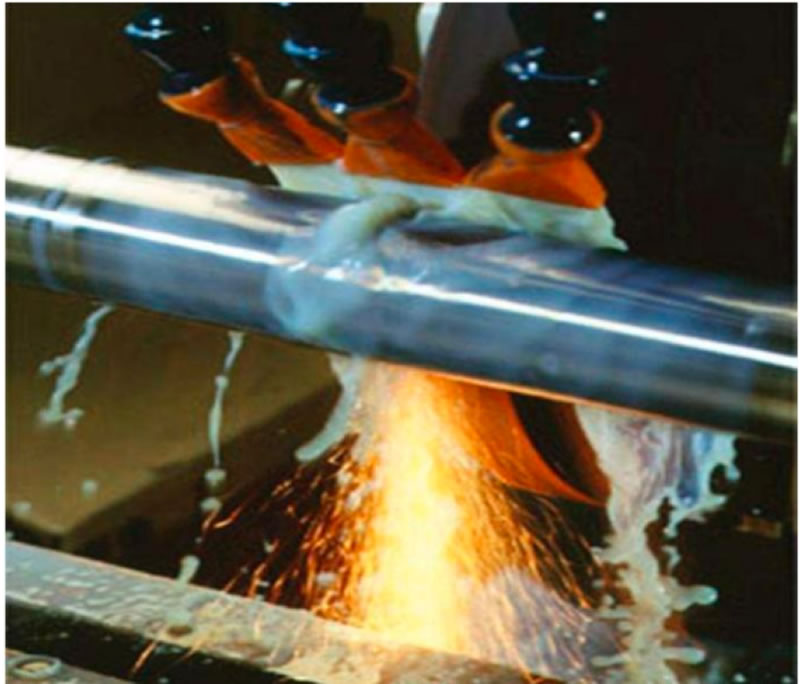
2. Die Klassifizierung von Kühlschmierstoffen für Magnesiumlegierungen.
Wir können zunächst nach der Art des Schneidöls für Magnesiumlegierungen vorgehen und in ölbasierte und wasserbasierte Schneidöle unterteilen.
2.1 Ölbasierte Schneidflüssigkeit für Magnesiumlegierungen: Auch als Schneidöl bekannt, bietet sie Schmier- und Korrosionsschutz, jedoch geringe Kühl- und Reinigungseigenschaften. Beim Schneiden von Magnesiumlegierungen kann es leicht zu Spanverklemmung am Werkzeug und sogar zu Verbrennungen kommen. Daher wird sie heutzutage selten verwendet. 2.2 Wasserbasierte Schneidflüssigkeit für Magnesiumlegierungen: Diese werden in Emulsionen, halbsynthetische und vollsynthetische Typen unterteilt.
2.2.1 Magnesiumlegierungsemulsion: Gute Schmierfähigkeit, niedriger Preis, aber geringe antibakterielle Eigenschaften. Bei der Bearbeitung von Magnesiumlegierungen kann die Kühlleistung nicht effektiv zur Temperaturreduzierung beitragen; es kommt leicht zu Ausfällungen, die zu verklebten Werkzeugen und geruchsbildenden Bakterien führen. Die Reinigungsleistung ist gering, und die Oberfläche des Werkstücks kann leicht verkratzt werden.
2.2.2 Halbsynthetische Schneidflüssigkeit aus Magnesiumlegierung: Sie liegt zwischen emulgierten und vollsynthetischen Produkten und ähnelt in ihren Eigenschaften einer Emulsion; ihre Kühl- und Reinigungsleistung ist schlecht, beim Schneidprozess entstehen durch die Reaktion von Magnesiumlegierung und Wasser zahlreiche Magnesiumionen, was zu einer Destabilisierung der Schneidflüssigkeit, einer Verschlechterung der Bearbeitungsleistung und anderen unerwünschten Phänomenen führt.
2.2.3 Vollsynthetisches Schneidöl für Magnesiumlegierungen: ohne Basisöl und Emulgator, gute Kühlleistung, kann die Temperatur im Schneidbereich schnell senken, reduziert den Werkzeugverschleiß, hoher Gehalt an oberflächenaktiven Substanzen, gute Reinigungsleistung, gute Stabilität.
3. Die Wahl des Kühlschmierstoffs beim Zerspanungsprozess von Magnesiumlegierungen.
Angesichts der oben genannten Eigenschaften von Kühlschmierstoffen für Magnesiumlegierungen sollte für die Bearbeitung von Magnesiumlegierungen je nach Bedarf ein vollsynthetischer Kühlschmierstoff gewählt werden. Die Wahl des Kühlschmierstoffs ist selbstverständlich wichtig; ebenso entscheidend ist die Wahl eines kompetenten Fertigungsbetriebs für die Bearbeitung von Magnesiumlegierungen. Ein solcher Betrieb mit eigener CNC-Bearbeitung für Magnesiumlegierungen verbessert nicht nur die Qualität der Bearbeitung, sondern bietet auch einen umfassenden Kundendienst.
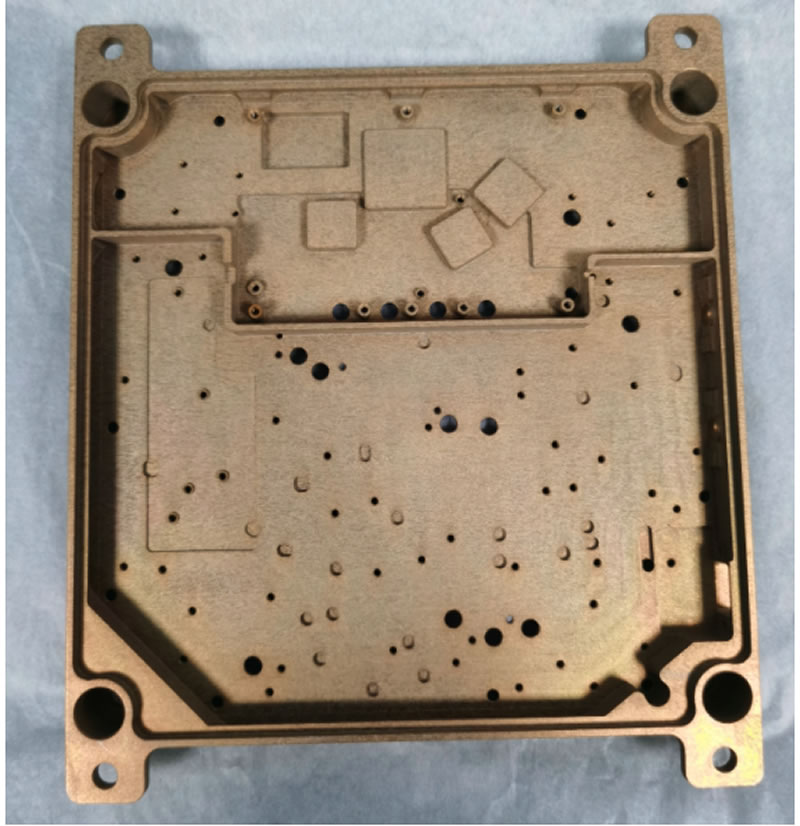
Welche Vorsichtsmaßnahmen sind beim CNC-Bearbeitungsprozess von Magnesiumlegierungen erforderlich?
1. Halten Sie Schneidwerkzeuge aus Magnesiumlegierungen scharf.
Beim Nachschärfen des Werkzeugs und beim Vergrößern des Rückenwinkels und Freiwinkels dürfen keine stumpfen, klebrigen Späne oder abgebrochenen Werkzeuge verwendet werden; das Werkzeug darf nicht mitten im Werkstück stecken bleiben.
2. Größerer Vorschub. Verwenden Sie beim CNC-Bearbeiten von Magnesiumlegierungen generell größere Vorschübe. Vermeiden Sie zu kleine Vorschübe, da diese zu dicken Spänen führen. Reduzieren Sie die Kühlleistung durch geringe Schnittvolumina und den Einsatz von Mineralöl als Kühlmittel. Bei Magnesiumlegierungsteilen mit Stahlkern ist darauf zu achten, dass das Werkzeug den Stahlkern nicht berührt, um Funkenbildung zu vermeiden.
3. Auswahl des Kühlschmierstoffs für die Bearbeitung von Magnesiumlegierungen.
Bei der Produktion ist auf die Wahl des Kühlschmierstoffs zu achten; brennbare Flüssigkeiten dürfen nicht verwendet werden. Die meisten Werkzeugmaschinenteile sind mit Schmierstoffen versehen, die auch andere brennbare Flüssigkeiten enthalten können. Achten Sie daher auf die Sicherheitsvorkehrungen, um ein Entzünden der Magnesiumlegierung zu verhindern. Sollte es zu einem Brand von Magnesiumspänen kommen, darf kein Wasser verwendet werden. Kohlendioxid als Löschmittel führt zu einer chemischen Reaktion, bei der große Mengen an Wärmeenergie freigesetzt werden, wodurch der Brand verstärkt wird. Verwenden Sie zum Löschen des Brandes einen Pulverlöscher, um ihn effektiv zu bekämpfen.
4. CNC-Bearbeitung von Magnesiumlegierungen in Produktionsumgebungen zur Oberflächenbearbeitung.
Halten Sie die Umgebung sauber und ordentlich. Rauchen, Wohnen und Schweißen im Bearbeitungsbereich sind strengstens verboten. Im Arbeitsbereich müssen ausreichend Feuerlöschmittel vorhanden sein.
🏭Anwendungen der CNC-Bearbeitung von Magnesiumlegierungen

✈️ Luft-und Raumfahrtindustrie:
Magnesiumlegierungen werden aufgrund ihres geringen Gewichts und ihrer hohen Festigkeit sehr geschätzt, was dazu beiträgt, das Gewicht von Flugzeugen zu reduzieren und die Treibstoffeffizienz zu verbessern.
Strukturhalterungen: Befestigungspunkte für interne und externe Bauteile.
Gehäuse: Avionikgehäuse, Getriebe und Aktuatorabdeckungen.
Innenausstattung: Sitzgestelle, Verkleidungen und Bediengehäuse.
Schwingungsdämpfende Bauteile: Bauteile, die zur Reduzierung von Vibrationen und Geräuschen eingesetzt werden.
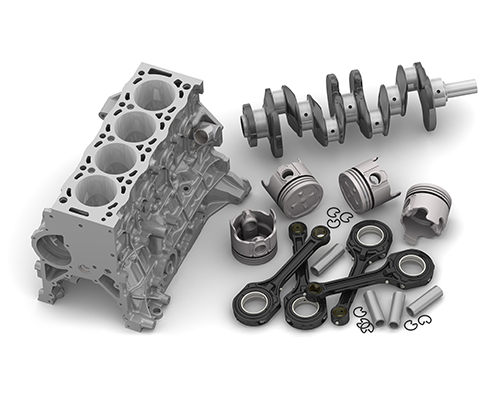
🚗 Automobilindustrie:
Wird verwendet, um die Leistung zu verbessern, Emissionen zu reduzieren und den Kraftstoffverbrauch zu senken.
Lenksäulen: Robuste und leichte Bauteile, die für die Fahrzeugsteuerung unerlässlich sind.
Getriebe: Reduzierung des Antriebsgewichts bei gleichzeitiger Beibehaltung der Haltbarkeit.
Räder: Leichter als Aluminium, was Beschleunigung und Effizienz verbessert.
Armaturenbrettrahmen und -halterungen: Strukturelle Unterstützung für Instrumente und Infotainmentsysteme.
Druckabsorbierende Strukturen: Die Energieabsorption von Magnesium kann in Sicherheitsbereichen genutzt werden.
💻 Elektronikindustrie:
Die elektromagnetischen Abschirmungseigenschaften (EMI), die Wärmeleitfähigkeit und das geringe Gewicht von Magnesiumlegierungen machen sie ideal für moderne elektronische Geräte.
Leichte Gehäuse: für Laptops, Smartphones, Tablets und Kameras.
Kühlkörper: effiziente Wärmeableitung in kompakter Elektronik.
Abschirmung: Schutz vor elektromagnetischen Störungen (EMI).
Steckergehäuse: robuste leitfähige Strukturen für Anschlüsse und Stecker.
🏥 Medizinprodukteindustrie:
Bestimmte Magnesiumlegierungen sind biokompatibel und biologisch abbaubar und eignen sich daher für externe chirurgische Instrumente und interne Implantate.
Orthopädische Instrumente: Griffe, Führungen und chirurgische Instrumente.
Implantate (Forschung und Erprobung): biologisch abbaubare Schrauben, Stifte und Platten, die sich mit der Zeit im Körper auflösen und so die Notwendigkeit von Folgeoperationen verringern.
Komponenten für die Bildgebungssicherheit: Magnesiumlegierungen sind MRT-kompatibel und können in chirurgischen Instrumenten aus Nichteisenmetallen verwendet werden.
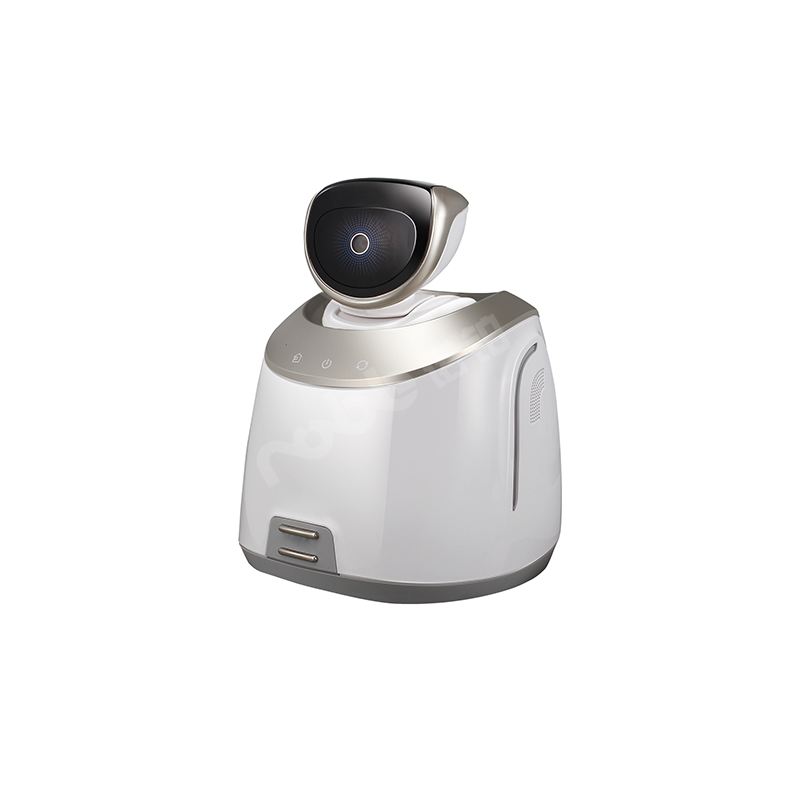
🔩 Robotik- und Drohnenindustrie:
Leichte Rahmen und Gehäuse für verbesserte Leistung und Effizienz.
Industriemaschinen: Maßgefertigte Halterungen, Befestigungen oder Abdeckungen zur Gewichtsreduzierung tragen zur Verbesserung der Automatisierungsgeschwindigkeit und -effizienz bei.
Warum NOBLE für die Bearbeitung von Magnesiumlegierungen wählen?
1. Profil eines chinesischen Herstellers von kundenspezifischen CNC-Bearbeitungen.
Noplato Ltd. ist ein chinesisch-britisches Joint Venture, das von der Regierung als „Nationales Hightech-Unternehmen“ ausgezeichnet wurde. Das Unternehmen konzentriert sich auf zwei Hauptgeschäftsfelder: intelligente Fertigung und Produktentwicklung. Der Geschäftsbereich intelligente Fertigung von Noplato ist spezialisiert auf die CNC-Bearbeitung hochpräziser Teile (Aluminium, Magnesium etc.) und bedient Kunden in neuen Hightech-Bereichen wie der CNC-Bearbeitung von Roboterteilen, Automobilteilen, Teilen für die zivile Luft- und Raumfahrt, Medizinteilen und Automatisierungsteilen. Noplato unterstützt seine Kunden bei der Optimierung des Designs, der Auswahl des richtigen Verfahrens, der Kostenreduzierung und der schnellen Massenproduktion.
2. Auszeichnungen und Zertifikate für die kundenspezifische CNC-Bearbeitung von Bauteilen in China.
Noplato China Parts, gegründet 2012, ist ein führender Anbieter von CNC-Bearbeitungsdienstleistungen für Präzisionsteile. Das Unternehmen begann mit der Fertigung innovativer Produkte für die manuelle Bearbeitung von Plattenmodellen sowie der CNC-Bearbeitung von Klein- und Mittelserien. Nach jahrelanger Entwicklung und Anstrengungen hat sich Noplato von einem Hersteller von Präzisionsteilen mit umfassender Branchenunterstützung zu einem Dienstleistungsunternehmen gewandelt, das Kunden bei ihren gesamten CNC-Bearbeitungsprojekten umfassend unterstützt. Noplato verfügt über umfangreiche Erfahrung und erfolgreiche Ergebnisse in vielen innovativen Bereichen, darunter die Bearbeitung von Teilen für intelligente Medizintechnik, Automobilindustrie, Robotertechnik, Luft- und Raumfahrt sowie Automatisierungstechnik.

Seit 2015 bietet das Unternehmen Projektunterstützungsleistungen an und pflegt eine stabile Zusammenarbeit mit vielen in- und ausländischen Kunden, wie beispielsweise dem neuen amerikanischen Robotikunternehmen und dem Unternehmen für intelligente Medizintechnik, dem britischen Forschungs- und Entwicklungsteam für intelligente Autos, den führenden inländischen Robotikunternehmen, Huawei und anderen bekannten inländischen Unternehmen, der Tsinghua-Universität und dem Xiangya-Krankenhaus sowie anderen Universitäten und Forschungseinrichtungen.
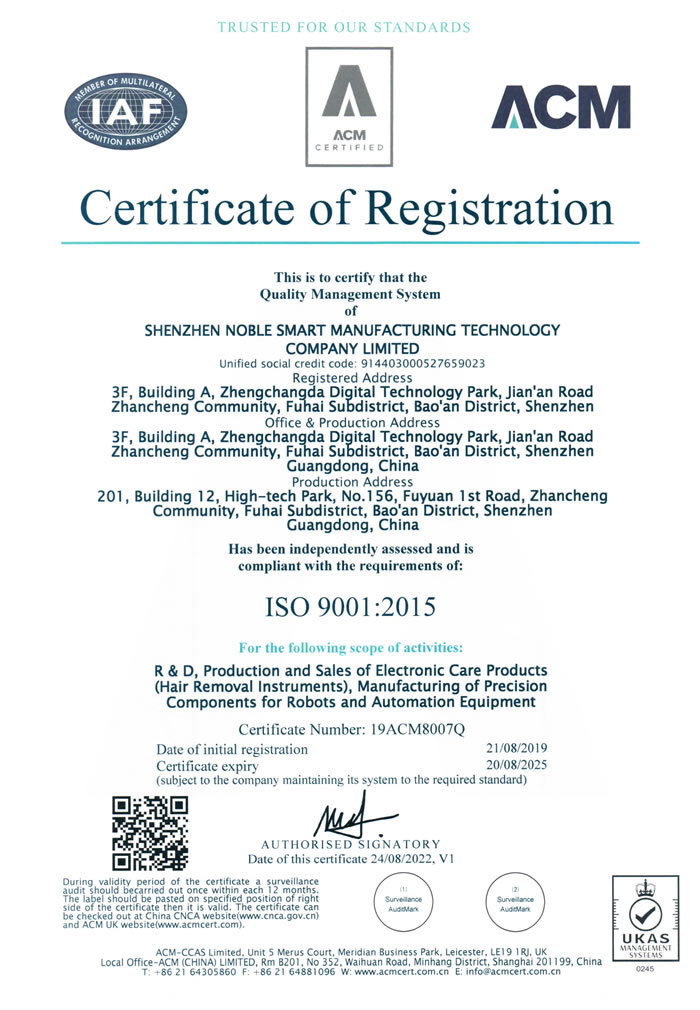
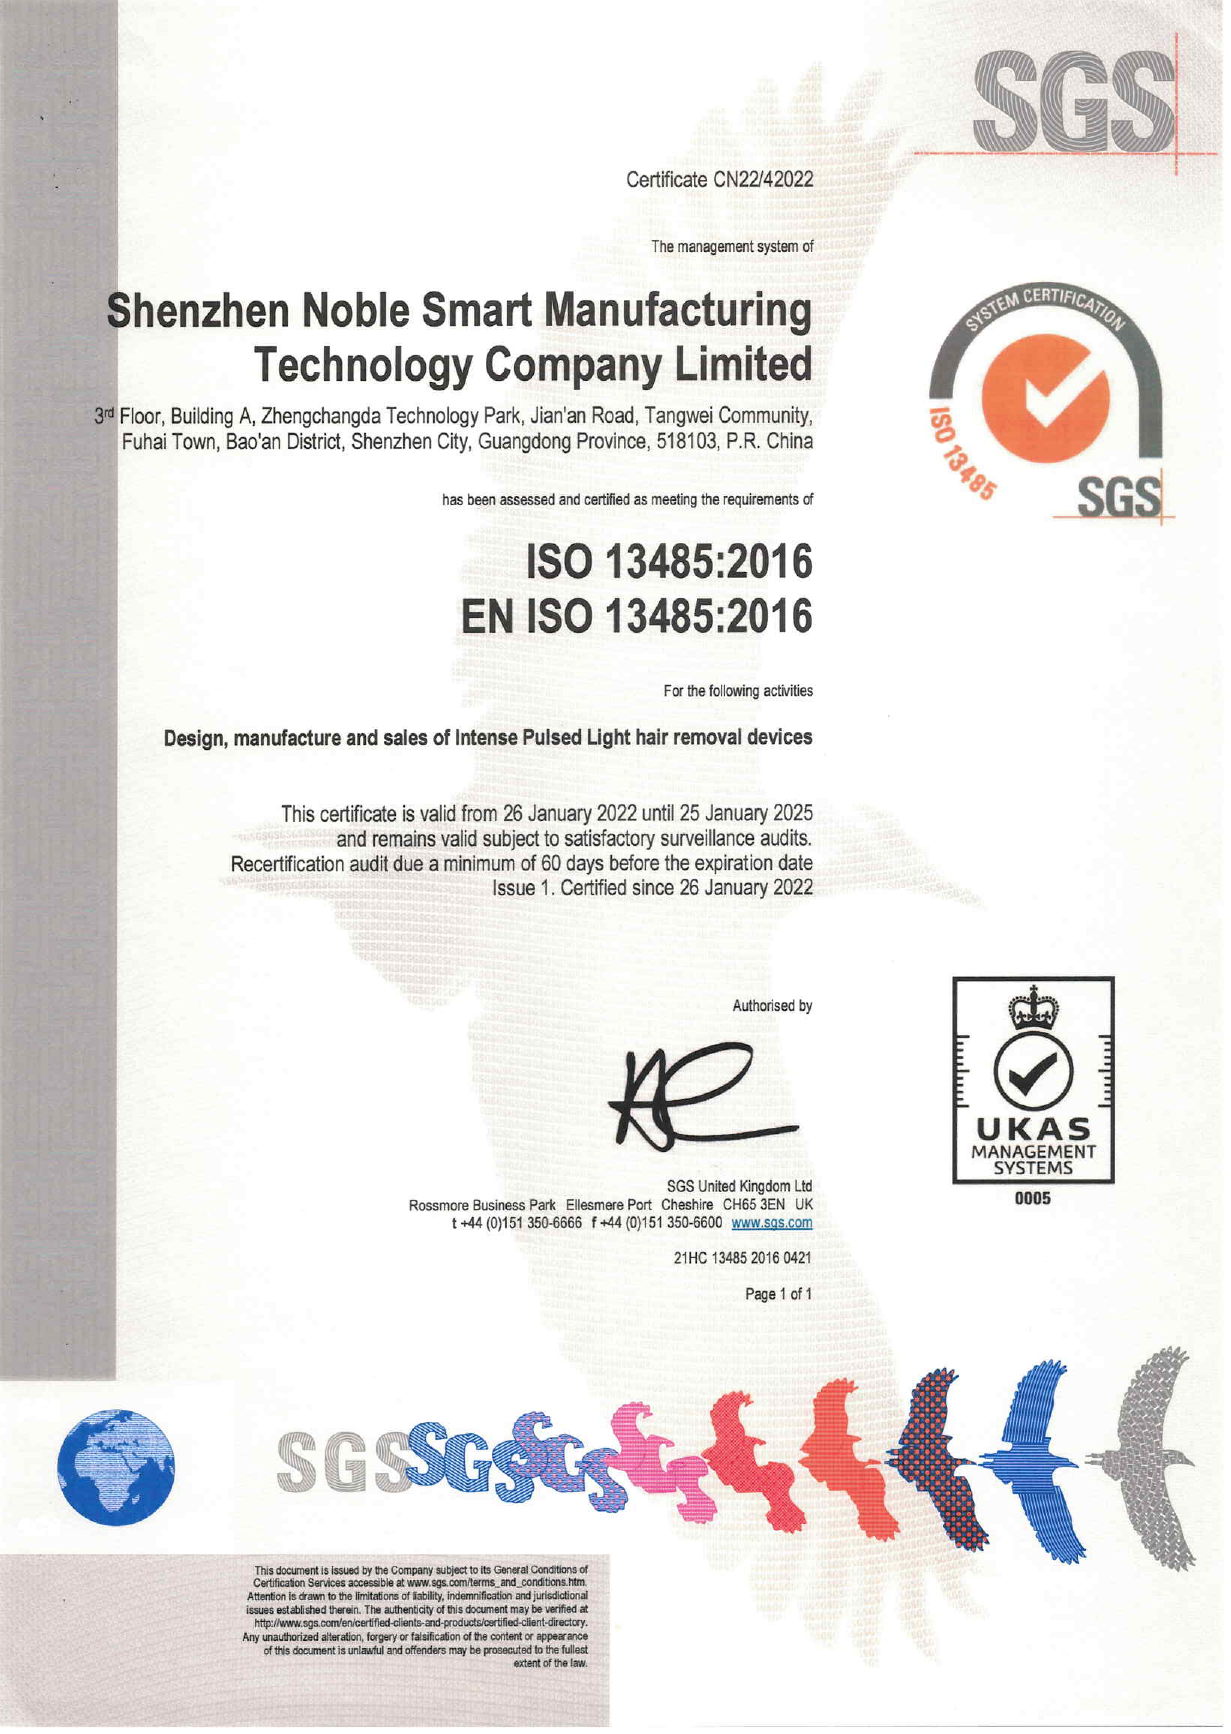
Das Unternehmen hat sein Management standardisiert und die Zertifizierungen ISO9001-2015 und ISO13485-2016 erhalten. In Kürze wird es außerdem eine Zulassung zur Herstellung von Medizinprodukten der Klasse II erhalten.
3. Vorteile der chinesischen Fabrik für kundenspezifische CNC-Bearbeitung von Ersatzteilen.
| Noble CNC Service | Umfassen |
| Hauptservice | 1. Optimierung der Strukturkonstruktion;
2. CNC-Bearbeitung: zur Herstellung von Metallteilen in mittleren und niedrigen Stückzahlen 3. Schnelles Prototyping : CNC, 3D-Druck (SLA, SLS); Darüber hinaus können wir Ihnen folgende Dienstleistungen anbieten, um Ihren Bedarf zu decken: Rapid Tooling, Druckguss, Extrusionsformen, Vakuumgießen mit Silikonformen usw. |
| Zeichnungen | 3D: step/stp, igs, prt, sld usw.
2D: .dwg . pdf . cdr . AI, andere Bildformate. |
| 3D-Software | Pro-e (Creo)
UG Solide Werke Catia Rhinozeros 3dmax |
| 2D-Software | AutoCAD
Photoshop CorelDraw Adobe Illustrator |
| Kunststoff Material | ABS, Acryl/PMMA, PP (Polypropylen), PC (Polycarbonat), PU (Polyurethan), POM (Delran, Acetyl), PVC, PE (Polyethylen), PA (Nylon, Polyamid), PEEK (Polyetheretherketon), Chemieholz usw.; |
| Metal Material | Aluminium, Aluminium-Magnesium-Legierung, Aluminium-Zink-Legierung, Kupfer, Messing, Bronze, Edelstahl, SUS303, SUS304, Stahl 45, Eisen, verzinktes Stahlblech, Blech, SPCC usw. |
| Herstellungsprozess | 1. CNC-Bearbeitungszentrum: Fräsen, Bohren, Drehen, Gewindeschneiden, Gewindebohren, Ausdrehen, Plandrehen, Anspitzen, Senken.
2. CNC-Fräsen : Hochpräzisionsfräsen, numerisch gesteuertes Schnitzen und Fräsen, CNC-Gravieren und Fräsen. 3. Blechbiegen : Biegen – Hochpräzises nahtloses Biegen, Blechbiegen. 4. CNC-Stanzen: Stanzen/Prägen – Hochpräzise Blechbearbeitung. 5. Blechschweißen : GMAW, MIG, Laserschweißen. 6. Laserschneiden von Blechen : Hochpräzisionsschneiden. 7. Formenbau/Werkzeugbau: Rapid Tooling , Druckguss , Extrusionsformen, Vakuumgießen mit Silikonformen usw. 8. 3D-Druckdienstleistungen : SLA, SLS, FDM. |
4. Die NOBLE-Ersatzteilfabrik in China bietet kundenspezifische CNC-Bearbeitungsdienstleistungen an.
Aus einem Unternehmen, das hochpräzise CNC-Bearbeitungsteile herstellte und über eine perfekte, die gesamte Wertschöpfungskette umfassende Serviceleistungen verfügte, entwickelte sich Nobu schrittweise zu einem serviceorientierten Unternehmen, das Kunden bei kompletten CNC-Bearbeitungsprojekten unterstützt.
Fertigung von CNC-Teilebearbeitung: Schwerpunkt auf der Bearbeitung von Aluminiumteilen, Edelstahlteilen, Magnesiumlegierungsteilen, Messing- und Kupferteilen, Kunststoffteilen und Metallteilen.
Projektunterstützungsleistungen: Wir verfügen über umfangreiche Erfahrung in der CNC-Bearbeitung von Teilen und Komponenten für neue Energiefahrzeuge , der Bearbeitung von Teilen für medizinische Geräte, der Bearbeitung von Teilen für Serviceroboter , der Bearbeitung von Teilen und Komponenten für Drohnen, der Bearbeitung von Teilen und Komponenten für automatische Mess- und Regelungstechnik, der Bearbeitung von Teilen und Komponenten für intelligente Körperpflegegeräte usw.






