

Die CNC-Bearbeitung von Exoskeletten fertigt Bauteile für tragbare Robotersysteme. Dieses Verfahren gewährleistet die Präzision und Wiederholgenauigkeit, die diese Systeme zur Unterstützung des Menschen benötigen. Medizinische Exoskelette unterstützen Rehabilitation und Mobilität, während industrielle Ausführungen das Verletzungsrisiko verringern. Ein hohes Verhältnis von Festigkeit zu Gewicht ist dabei entscheidend. Wie erfüllt das Verfahren die besonderen Anforderungen dieser Systeme? Die Antwort liegt in der Materialauswahl und in Designstrategien, die Leistung und Kosten in Einklang bringen. Komplexe Formen reduzieren das Gewicht bei gleichbleibender struktureller Integrität, und enge Toleranzen sorgen für eine reibungslose Bewegung.
Was ist CNC-Bearbeitung mit Exoskeletten?
Definition und Kern-Workflow
Subtraktive Fertigung für tragbare Roboter
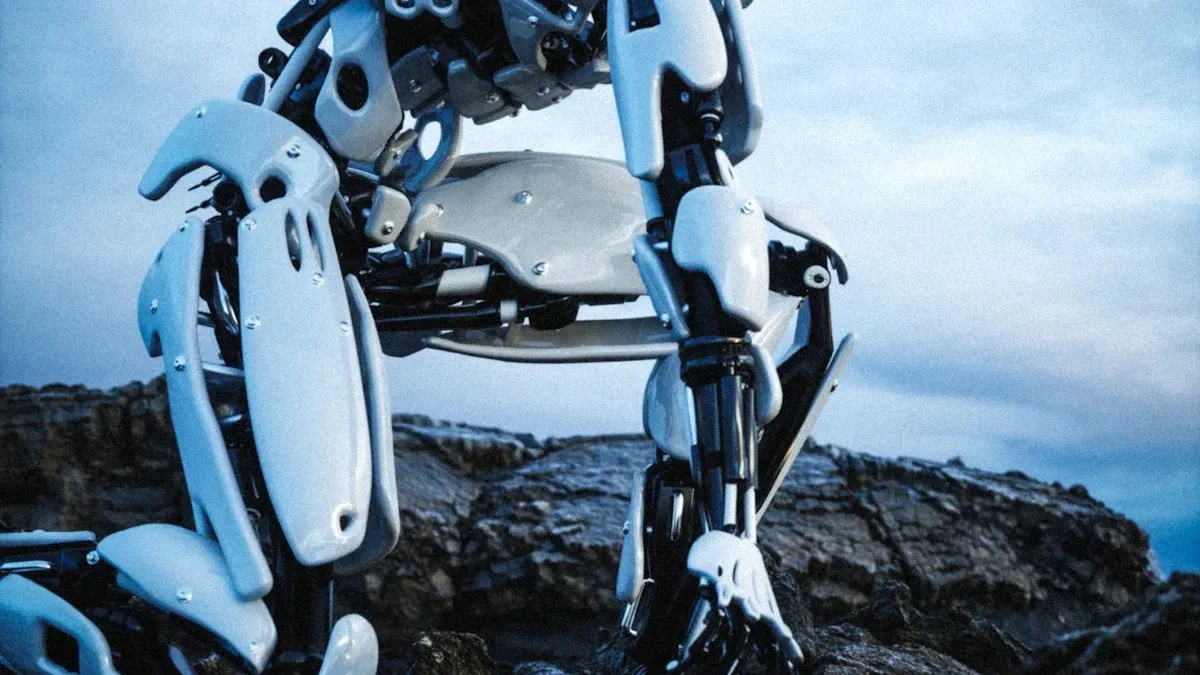
Die CNC-Bearbeitung von Exoskeletten trägt Material von einem massiven Block ab, um die endgültige Form zu erzeugen. Dieses subtraktive Verfahren ermöglicht es Ingenieuren, jede Dimension und Oberfläche präzise zu steuern. Der Ansatz eignet sich besonders für tragbare Robotersysteme, da die Passform Komfort und Funktion beeinflusst. Der Prozess beginnt mit einem Metall- oder Kunststoffblock. Die Maschine entfernt alles, was nicht dem 3D-Modell entspricht. Zurück bleibt ein präzises Bauteil, das zur Montage bereit ist. Ingenieure bevorzugen subtraktive Verfahren, da massive Blöcke keine inneren Defekte oder Schichtgrenzen aufweisen. Die Materialstruktur bleibt im gesamten Bauteil unverändert.
Automatisiertes Schneiden, Bohren und Schleifen
CNC-Maschinen bearbeiten Schneid-, Bohr- und Schleifvorgänge selbstständig nach digitalen Programmen. Die Maschine liest die Werkzeugwege und bewegt die Schneidwerkzeuge entlang dieser. Während des Zyklus sind keine manuellen Eingriffe erforderlich. Diese Automatisierung gewährleistet gleichbleibende Qualität bei jedem Bauteil. Der Bediener legt das Material ein und startet das Programm. Die Maschine erledigt den Rest ohne menschliches Eingreifen. Jedes Teil entspricht exakt der Konstruktionsvorgabe. Das Programm steuert Spindeldrehzahl, Vorschubgeschwindigkeit und Schnitttiefe für jeden Bearbeitungsschritt. Unterschiedliche Werkzeuge werden für Schrupp-, Schlicht- und Detailbearbeitungen verwendet.
Das Projekt der HEI Junia Engineering School liefert ein konkretes Beispiel. Das Team fertigte ein Bewegungsexoskelett aus Aluminium mithilfe eines CNC-Bearbeitungsprozesses. Der automatisierte Prozess ermöglichte die Herstellung zuverlässiger Bauteile mit exakten Abmessungen. Das Projekt demonstrierte, wie subtraktive Verfahren leichte Strukturen für die menschliche Leistungsfähigkeit schaffen.
CNC-Bearbeitung für Roboter-Exoskelette
3-Achs-Schruppen und 5-Achs-Schlichten
Die Hersteller unterteilen den Bearbeitungsprozess in zwei Phasen. Zuerst erfolgt das 3-Achs-Schruppen. Dabei wird schnell viel Material abgetragen. Größere Werkzeuge führen dicke Schnitte durch, um die Endform zügig zu erreichen. Kürzere Werkzeuglängen sorgen anschließend für eine höhere Stabilität der Aufspannung. Im Anschluss daran verfeinert das 5-Achs-Schlichten jede Oberfläche, um die Konstruktionsvorgaben zu erfüllen.
Der 5-Achs-Bearbeitungssystem bietet deutliche Vorteile. Das Werkzeug kann aus jedem Winkel heranfahren. Das Bauteil bleibt in einer Position fixiert. Dadurch werden Fehler beim Verschieben zwischen den Aufspannungen vermieden. Typische 5-Achs-Bearbeitungen weisen Toleranzen von ca. ±0.01 mm für verbundene Bauteile auf. Komplexe Strukturen erfordern möglicherweise einen Bereich von ±0.005 mm bis ±0.05 mm. Diese engen Toleranzen gewährleisten einen reibungslosen Ablauf der Montage während des Betriebs.
5-Achsen-Fähigkeiten für anatomische Formen
Die simultane 5-Achs-Bearbeitung ermöglicht die Herstellung von Formen, die der menschlichen Anatomie nachempfunden sind. Das Werkzeug bewegt sich gleichzeitig entlang fünf Achsen. So entstehen gekrümmte Skelettstrukturen, hohle Kanäle und asymmetrische Gehäuse. Mit einfacheren Bearbeitungsmethoden wären diese Teile nicht realisierbar. Die Maschine kann Hinterschneidungen und komplexe Konturen in einem einzigen Arbeitsgang bearbeiten. Das Werkzeug neigt und dreht sich, um auch verdeckte Oberflächen zu erreichen, ohne mit dem Werkstück zu kollidieren. Diese Fähigkeit macht die 5-Achs-Bearbeitung zur optimalen Wahl für tragbare Robotik.
Maschinentypen und Konfigurationen
Vertikale und horizontale Bearbeitungszentren
Vertikale Zentrierspitzen eignen sich für kleinere Werkstücke. Sie sind einfach zu bestücken und zu bedienen. Horizontale Zentrierspitzen sind für größere Rahmenprofile geeignet. Die Schwerkraft entfernt die Späne aus tiefen Aussparungen. Beide Typen haben je nach Bauteilgröße und -geometrie ihre Berechtigung.
| Maschinentyp | Rolle bei der Herstellung von Exoskelett-Komponenten mit anatomischen Geometrien | Unterstützende Details |
| 5-Achs-Bearbeitung | Primäres Rückgrat für anatomische Geometrien | Ermöglicht das Anfahren des Werkzeugs aus jedem Winkel, eliminiert mehrere Aufspannungen und hält das Werkstück fest, sodass geometrische Beziehungen fixiert bleiben. |
| 3-Achsen-Maschine | Nicht empfohlen für anatomische Geometrien | Mehrere Aufspannungen führen zu Stapelfehlern, die eine kritische Bohrung außerhalb ihres Toleranzbereichs bringen können; Hinterschneidungen können nicht erreicht werden. |
| Drehmaschinen / Langdrehmaschinen | Sekundär, für Aktuatorkomponenten | Schweizer Präzisionsdrehen ist unerlässlich für kleine, lange, dünne Bauteile wie Aktuatorwellen, Drehzapfen und Gewindeeinsätze. |
| Präzisionsdrehzentren mit angetriebenen Werkzeugen | Für Harmonic-Drive-Komponenten | Ermöglicht das Fräsen von Flächen, das Bohren von Querlöchern und das Schneiden von Gewinden in derselben Aufspannung. |
Mehrachsensysteme und Langdrehmaschinen
Das 5-Achs-Bearbeitungszentrum ist das wichtigste Werkzeug für die Bearbeitung anatomischer Details. Es gewährleistet die präzise Ausrichtung der Bauteile, da das Werkstück nicht zwischen verschiedenen Aufspannungen bewegt wird. Standardmäßige 3-Achs-Maschinen sind hierfür ungeeignet. Mehrere Aufspannungen führen zu Stapelfehlern, die eine kritische Bohrung außerhalb ihrer Toleranzgrenzen bringen können. Das 5-Achs-System eliminiert dieses Risiko vollständig. Die Maschine fixiert das Werkstück auf einem schwenkbaren Drehtisch. Dadurch kann das Werkzeug in einer einzigen Aufspannung fünf Seiten des Werkstücks erreichen. Für komplexe Winkel sind keine speziellen Vorrichtungen erforderlich.
Langdrehautomaten bearbeiten kleine Drehteile. Sie fertigen Motorgehäuse, Lagerringe und Drehzapfen. Diese erfordern eine hohe Rundlaufgenauigkeit. Beim Langdrehverfahren wird das Werkstück nahe am Schneidwerkzeug fixiert. Dies verhindert ein Durchbiegen während des Schnitts.
Drehzentren mit angetriebenen Werkzeugen bieten mehr Flexibilität. Sie fräsen Flächen, bohren Querlöcher und schneiden Gewinde in derselben Aufspannung. Das verkürzt die Zykluszeit und verbessert die Genauigkeit. Die 5-Achs-Methode ermöglicht die Bearbeitung komplexer Roboterformen in einer einzigen Aufspannung. Die Kombination dieser Maschinentypen bietet Herstellern das gesamte Spektrum, das für die Produktion tragbarer Roboter benötigt wird.
Werkstoffe für die CNC-Bearbeitung von Exoskeletten
Titanlegierungen
Klasse 5 und Klasse 23
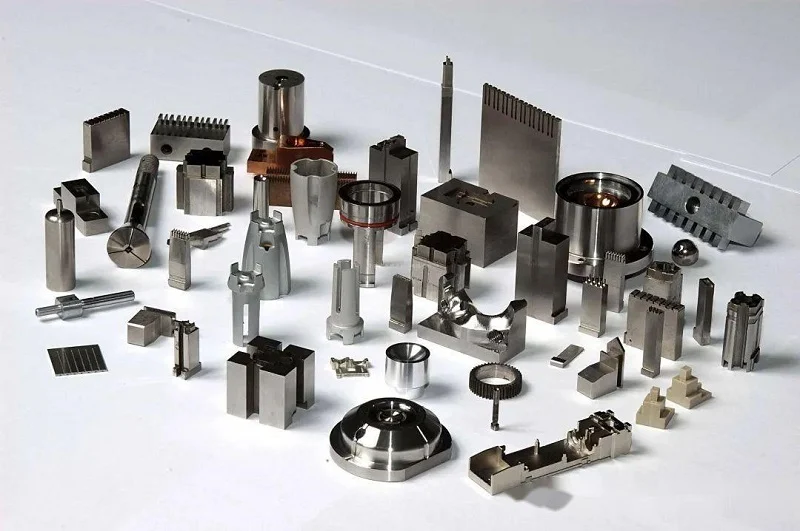
Titan eignet sich hervorragend für Exoskelett-Teile, die Gewicht tragen. Die Güteklasse 5 ist die am häufigsten verwendete Sorte. Sie ist robust und rostbeständig. Die Güteklasse 23 ist weicher und hautverträglicher. Sie löst bei Hautkontakt seltener Allergien aus. Beide Sorten behalten ihre Festigkeit auch nach häufigem Gebrauch.
Tragende Verbindungen und Rahmen
Diese Legierungen eignen sich hervorragend für Verbindungen und Rahmen. Sie weisen ein ausgezeichnetes Verhältnis von Festigkeit zu Gewicht auf. Die Bauteile sind daher stabil, aber nicht schwer. Titan ist zudem beständig gegen Schweiß und Nässe und somit sicher zu tragen. Der Nachteil liegt im Preis und der schwierigen Bearbeitung. Es ist schwerer zu bearbeiten als Aluminium. Werkzeuge verschleißen schneller, und der Schnitt muss langsamer erfolgen.
Aluminiumlegierungen
6061 und 7075 für Rahmen
Aluminium ist ein bewährtes Material für Exoskelett-Rahmen. Das Projekt der HEI Junia Engineering School verwendete Aluminium für sein Bewegungsexoskelett. Die Güteklasse 6061 lässt sich leicht schneiden und schweißen. Die Güteklasse 7075 ist fester, aber schwieriger zu formen. Beide sind leicht, was für tragbare Geräte wichtig ist.
Eloxieren und Oberflächenbehandlung
Durch Anodisieren erhält Aluminium eine Schutzschicht. Dies erhöht die Verschleißfestigkeit und ermöglicht die Farbgebung. Außerdem beugt es Rost vor. Eine glatte Oberfläche ist wichtig für Komfort und Hygiene. Zusätzliche Bearbeitungsschritte wie Kugelstrahlen oder Polieren können die Haptik weiter verbessern.
Kohlenstofffaser und technische Kunststoffe
Herausforderungen bei der Bearbeitung von CFK
Kohlenstofffaserverbundwerkstoffe sind sehr fest und steif. Sie sind sehr leicht. Diese Eigenschaften eignen sich gut für Prothesen und Rahmen. Allerdings ist CFK schwer zu bearbeiten. Die Fasern fransen schnell aus und stumpfen Werkzeuge ab. Schneidstaub muss sorgfältig gehandhabt werden. Beim Bohren kann es zu Delaminationen kommen.
PEEK-, Delrin- und Nylon-Schnittstellen
Technische Kunststoffe erfüllen unterschiedliche Aufgaben. PEEK eignet sich gut für heiße oder sterile Umgebungen. Delrin ist formstabil und leicht zu schneiden. Nylon dämpft Stöße und Vibrationen. Diese Materialien werden häufig zwischen Metallteilen und dem Körper eingesetzt. Sie reduzieren das Gewicht und erhöhen den Tragekomfort. Die Wahl des richtigen Materials beeinflusst die Kosten, die Bearbeitbarkeit und die erforderliche Oberflächenbehandlung. Jeder Kunststofftyp hat seine spezifischen Vor- und Nachteile.
Kritische Exoskelett-Komponenten, hergestellt mit Exoskelett-CNC-Bearbeitung
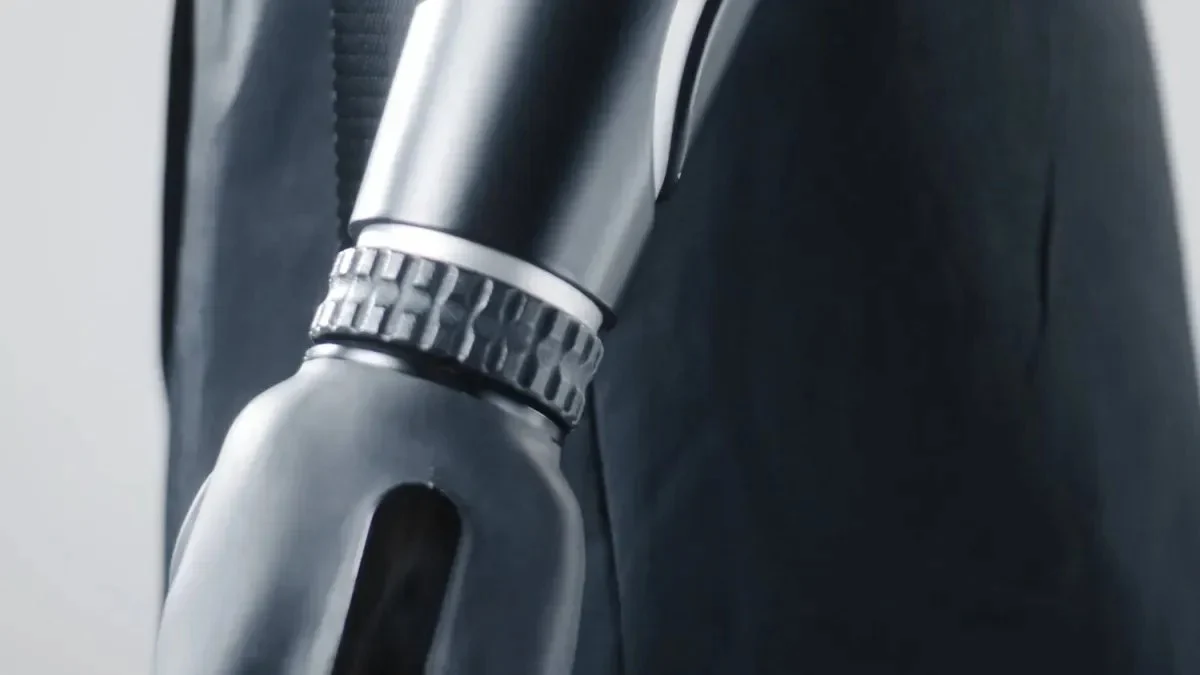
Die CNC-Bearbeitung von Exoskeletten ermöglicht die Funktion tragbarer Systeme. Gelenke, Halterungen, Gehäuse und Strukturbauteile entstehen in diesem Verfahren. Jedes einzelne Teil muss exakten Spezifikationen entsprechen. Das Indego-Projekt veranschaulicht dies eindrucksvoll. Die Ingenieure nutzten während der Entwicklung die CNC-Bearbeitung und den 3D-Druck von Protolabs. Mithilfe der CNC-Dienstleistungen fertigten sie Vorrichtungen, die die Komponenten für das Ultraschallschweißen fixierten. Dieser Schritt war entscheidend für den Bau des Roboter-Exoskeletts. Dieselbe Präzision wird in jedes einzelne Teil eines fertigen Exoskeletts einfließen.
Gelenke und Gelenkmechanismen
Scharnierbaugruppen und Drehgelenke
Scharnier- und Drehgelenke bilden den beweglichen Kern jedes Exoskeletts. Diese Bauteile sind ständiger Bewegung und Belastung ausgesetzt. Das Kugelgelenk eines Hüftgelenks muss Beugung, Streckung, Abduktion und Adduktion ermöglichen und trägt zudem das Körpergewicht. Dies erfordert hohe Stabilität und minimales Spiel. CNC-Bearbeitung in Kombination mit CAD-Modellierung ermöglicht es Ingenieuren, die Pfanne passgenau zu konstruieren und zu fertigen. Die Kugel kann mit Toleranzen von wenigen Mikrometern gefertigt werden. Die Pfanne wird entsprechend diesen Toleranzen bearbeitet. Die so erzielte Passgenauigkeit minimiert das Gelenkspiel. Die Folge ist eine reibungslose Beweglichkeit und eine zuverlässige biomechanische Funktion.
Toleranzanforderungen für reibungslose Bewegung
Die Einhaltung von Toleranzen ist entscheidend für die Qualität von Verbindungen. Die folgende Tabelle zeigt die Anforderungen an die verschiedenen Bauteile.
| Komponente | Präzisionsanforderung | Herstellungsdetails |
| Oberwellenreduzierer | ≤0.005 mm Elliptizität an den Nockenoberflächen | Kontrolle der Verformung von ultradünnwandigen Flexsplines (0.2–0.8 mm Wandstärke) durch Präzisionsschleifen |
| RV-Reduzierstücke | Positionsgenauigkeit ≤±0.01 mm | Toleranzen bei komplexen Zykloidzahnprofilen und Stiftgehäusebohrungen; kritisch für hochbelastbare Roboterbasen |
| Kreuzrollenlager | Rundheit ≤0.003 mm; Rauheit Ra ≤0.2 μm | Die Präzision der Kabelkanäle bleibt auch bei dünnwandigen Strukturen erhalten. |
| Gelenkgehäuse | ≤0.02 mm Positioniergenauigkeit bei mehreren Bohrungen | Ausgewogene Balance zwischen leichter 6061/7075 Aluminiumkonstruktion und struktureller Steifigkeit |
| Prozesskontrollen | CPK > 1.33 für die Produktion großer Mengen | Spezialvorrichtungen für die Verformungskontrolle dünnwandiger Bauteile, die maschinenintegrierte Messung und Verschleißkompensation, die statistische Prozesskontrolle (SPC) sowie Nachbearbeitungsverfahren wie Anodisieren und Präzisionsschleifen. |
Die präzise CNC-Bearbeitung ermöglicht die Herstellung exakter Gehäuse und komplexer Leitungsführungen für Sensoren und Steuerleitungen. Dies gewährleistet eine gleichmäßige Verteilung von Drucksensoren, beispielsweise unter den Füßen. Dadurch werden kleinste Bewegungen erfasst und die Reaktionsfähigkeit verbessert. Die mehrachsige Präzisionsbearbeitung erzeugt Schutzschichten aus Aluminium- und Polymerlegierungen. Diese Schichten werden an die jeweilige Gelenkgeometrie angepasst und schützen empfindliche Sensoren und Steuereinheiten vor Feuchtigkeit und Umwelteinflüssen. Bei Kugelgelenken unter Last reduzieren Oberflächenbearbeitungsverfahren wie physikalische und chemische Gasphasenabscheidung, Polieren und Präzisionsbearbeitung Verschleiß und Reibung. Hochglanzpolieren durch Präzisionsbearbeitung und Schleifprozesse minimiert Oberflächenfehler. Dies trägt zu einer dauerhaft reibungslosen Gelenkbewegung bei.
Tragwerksrahmen und Verbindungen
Topologieoptimierung zur Gewichtsreduzierung
Gewicht spielt bei tragbaren Systemen eine entscheidende Rolle. Jedes Gramm beeinflusst den Tragekomfort und die Ermüdung des Nutzers. Durch Topologieoptimierung wird Material an überflüssigen Stellen entfernt. Das Ergebnis ist ein stabiler Rahmen mit deutlich reduziertem Gewicht. Diese Optimierung erfolgt in Kombination mit der maschinellen Bearbeitung. Ingenieure simulieren zunächst Lastpfade und entfernen anschließend alle nicht belastenden Teile. Die endgültige Form wirkt oft organisch und folgt Kraftlinien anstelle einfacher geometrischer Formen.
Dünnwandige und komplexe Geometrien
Dünnwandige Profile und komplexe Geometrien bringen die Bearbeitung an ihre Grenzen. Diese Merkmale reduzieren das Gewicht, ohne die Steifigkeit zu beeinträchtigen. Allerdings geben sie beim Schneiden auch nach. Spezielle Vorrichtungen fixieren die dünnen Wände. Die maschinenintegrierte Messung erfasst Abweichungen sofort. Der Verschleißausgleich sorgt für scharfe und präzise Werkzeuge. CNC-Rahmen aus einem Stück kommen ohne Verbindungen und Befestigungselemente aus. Dies reduziert das Gewicht weiter und erhöht die Gesamtsteifigkeit. Tragbare Strukturrahmen profitieren von diesem Ansatz. Die Konstruktion fühlt sich leichter an und ist auch unter wiederholter Belastung langlebiger.
Halterungen, Gehäuse und Verbinder
Maßgefertigte Schnittstellen für die menschliche Anatomie
Halterungen und Verbindungsstücke müssen sich der Körperform anpassen. Jeder Anwender hat eine individuelle Statur. Maßgefertigte Schnittstellen lösen dieses Problem. Die CNC-Bearbeitung fertigt jede Halterung passgenau für den Träger. Dies verbessert die Ergonomie und reduziert Druckstellen. Gelenkgehäuse folgen demselben Prinzip. Sie umschließen die Gelenke und schützen die internen Mechanismen. Hüft- und Kniegelenkgehäuse benötigen eine präzise Kontur. Eine schlechte Passform verursacht Beschwerden und schränkt die Bewegungsfreiheit ein. Eine gute Passform fühlt sich natürlich an. Der Anwender vergisst, dass er das Gerät trägt.
Gewindeeinsätze und Befestigungselemente
Gewindeeinsätze und Befestigungselemente halten alles zusammen. Diese kleinen Details entscheiden darüber, ob ein Bauteil fest sitzt oder sich lockert. Die CNC-Bearbeitung schneidet Gewinde mit exakter Steigung und Tiefe. In derselben Aufspannung werden auch Querbohrungen gebohrt und Flächen gefräst. Dadurch ist jede Komponente präzise ausgerichtet. Aktuatorhalterungen erfordern diese Sorgfalt. Ein falsch ausgerichtetes Gewinde kann unter Last ausreißen. Ein präzise geschnittenes Gewinde hält Tausenden von Zyklen stand. Der Aktuator sitzt fest. Das gesamte System bleibt zuverlässig.
Vorteile der CNC-Bearbeitung mit Exoskelett
Präzisions-CNC-Bearbeitung und Wiederholgenauigkeit
Erreichen enger Toleranzen
Enge Toleranzen entscheiden darüber, ob sich ein tragbares Gerät reibungslos bewegt oder klemmt. Präzisions-CNC-Bearbeitung erreicht Werte, die mit anderen Verfahren nicht zu erzielen sind. Beim Schleifen liegen die typischen Werte bei ±0.005 mm, im besten Fall bei ±0.001 mm. CNC-Fräsen erreicht typische Werte von ±0.025 mm, im besten Fall ebenfalls ±0.005 mm. Drahterodieren (EDM) erzielt sogar noch engere Werte von ±0.0001 Zoll (0.0025 mm) oder besser. Diese Werte sind entscheidend für Gelenkschnittstellen und Aktuatorhalterungen. Eine ungenaue Bohrung beeinträchtigt die Ausrichtung. Eine präzise Bohrung sorgt für einen einwandfreien Lauf.
Konsistenz über Produktionsläufe hinweg
Wiederholgenauigkeit ist das, was Hobbyprojekte von Serienprodukten unterscheidet. Jedes einzelne Stück muss dem ersten entsprechen. CNC-Automatisierung gewährleistet dies. Die Maschine folgt in jedem Zyklus demselben Programm. Menschliche Abweichungen werden ausgeschlossen. Diese Konsistenz ermöglicht die Skalierung der CNC-Fertigung von Exoskeletten vom Prototyp bis zur Serienproduktion. Käufer erhalten in jeder Charge identische Geometrie und Passform.
Komplexe Geometrien und Designfreiheit
Undercuts, Konturen und organische Formen
Die simultane 5-Achs-Bearbeitung bewegt alle fünf Achsen gleichzeitig. Dadurch lassen sich Hinterschnitte und skulpturale Oberflächen realisieren. Ein italienischer Ingenieur entwickelte in Zusammenarbeit mit Lewei Precision mithilfe dieser Methode ein passives Ganzkörper-Exoskelett. Das Werkzeug nähert sich in einer Aufspannung aus verschiedenen Winkeln. Positionsfehler werden vermieden. Organische Formen, die der menschlichen Anatomie folgen, werden möglich.
Rapid Prototyping und Iteration
CNC-Bearbeitung und 3D-Druck ergänzen sich häufig. Das Indego-Projekt nutzte beide Verfahren während der Entwicklung. Die Ingenieure setzten auf CNC-Bearbeitung für Vorrichtungen und Präzisionsteile. Additive Fertigung ermöglichte die Herstellung komplexer Geometrien und die individuelle Anpassung. Diese Kombination beschleunigt die Iteration. Konstrukteure testen frühzeitig reale Metallteile und erkennen Probleme, bevor die Werkzeuge gefertigt werden.
Materialvielfalt und Oberflächenbeschaffenheit
Metalle, Kunststoffe und Verbundwerkstoffe
CNC-Bearbeitung eignet sich für eine Vielzahl von Materialien. Aluminium, Edelstahl, Titan, Messing, Kupfer und gehärtete Stähle lassen sich gut bearbeiten. Jedes Material bringt unterschiedliche Kompromisse hinsichtlich Gewicht und Festigkeit mit sich. Die folgende Tabelle zeigt, wie sich CNC im Vergleich zur additiven Fertigung schlägt.
| Kategorie | CNC Dienstleister | Additive Fertigung |
| Mechanische Festigkeit | Stabile, dichte Teile aus Vollmaterial | Durch die Schichtverbindung entstehen Schwachstellen. |
| Toleranzen | Sehr präzise und gleichmäßig. | Mäßig; variiert je nach Technologie |
| Oberflächenfinish | Glatt, oft montagefertig | Grober; möglicherweise Nachbearbeitung erforderlich |
| Skalierbarkeit | Lässt sich problemlos auf die volle Produktion skalieren. | Am besten geeignet für Läufe mit geringem Volumen |
| Materialoptionen | Breites Sortiment inklusive Titan | Bei einigen Metallen begrenzt |
| Strukturelle Integrität | Vollständig dicht; keine Stützkonstruktionen | Möglicherweise ist eine Wärmebehandlung erforderlich. |
| Teilegröße | Nicht beschränkt durch die Baukammer | Baukammerbegrenzungen Größe |
| Hitzebeständigkeit | Stabil bei hohen Temperaturen | Risiken durch thermische Verformung |
Oberflächenbeschaffenheit (unbearbeitet vs. poliert)
Die Oberflächenbeschaffenheit beeinflusst Komfort und Hygiene. Bearbeitete Oberflächen eignen sich gut für interne Halterungen und Gehäuse. Polierte Oberflächen sind für Hautkontaktstellen besser geeignet. Die Spiegel-EDM-Technik erreicht eine Genauigkeit von ±0.00005 Zoll (0.0013 mm) oder besser. Diese hohe Oberflächenglätte reduziert Reibung und Verschleiß und erleichtert die Reinigung im medizinischen Bereich.
Konstruktionsüberlegungen für die CNC-Bearbeitung von Exoskeletten
Präzision und Kosten im Gleichgewicht
Toleranzen beeinflussen Passform und Tragekomfort eines Wearables. Ein lockeres Gelenk wackelt und verursacht Unbehagen. Ein präzises Gelenk bewegt sich geschmeidig und fühlt sich natürlich an. Engere Toleranzen sind jedoch teurer, da die Maschinen langsamer laufen, Werkzeuge schneller verschleißen und die Inspektion länger dauert. Ingenieure müssen daher den optimalen Kompromiss finden. Kritische Schnittstellen wie Gelenkbohrungen erfordern engste Spezifikationen. Weniger kritische Halterungen können etwas mehr Spielraum haben. Dieses Gleichgewicht gewährleistet die Sicherheit des Geräts, ohne das Budget zu sprengen.
GD&T-Best Practices
GD&T (Geometrische Produktspezifikation und -prüfung) zeigt dem Zerspanungsmechaniker, worauf es wirklich ankommt. Es definiert Bezugspunkte, Form- und Lagetoleranzen sowie zulässige Abweichungen. Eine gute GD&T beginnt mit klaren Bezugspunkten durch die Auswahl stabiler Flächen. Verwenden Sie Positionstoleranzen für Lochmuster und Profiltoleranzen für gekrümmte Flächen. Vermeiden Sie überhöhte Toleranzen für funktionslose Merkmale. Dies vereinfacht die Prüfung und reduziert Ausschuss. Ziel ist es, die Konstruktionsabsicht ohne unnötige Kosten zu kommunizieren.
Ra-Werte für Komfort und Hygiene
Die Oberflächenbeschaffenheit beeinflusst das Tragegefühl des Geräts auf der Haut. Raue Oberflächen reizen die Haut und bieten Bakterien einen idealen Nährboden, während glatte Oberflächen sich angenehmer anfühlen und leichter zu reinigen sind. Der Ra-Wert misst die durchschnittliche Oberflächenrauheit. Je niedriger der Ra-Wert, desto glatter die Oberfläche. Die folgende Tabelle zeigt typische Anforderungen.
| Anwendung | Ra-Bereich | Notizen |
| Hautkontaktpunkte | Niedriges Ra | Angenehme Haptik, leicht zu reinigen |
| Interne Klammern | Mäßiger Ra | Funktionsfähig, unberührt |
| Gelenkschnittstellen | Niedriges Ra | Reduziert Reibung und Verschleiß |
Nachbearbeitung für medizinische und industrielle Anwendungen
Medizinische Exoskelette erfordern besondere Sorgfalt. Polieren entfernt Werkzeugspuren und erzeugt eine hygienische Oberfläche. Anodisieren bildet eine Schutzschicht auf Aluminium. Kugelstrahlen sorgt für ein gleichmäßiges, mattes Aussehen. Industrielle Anlagen verzichten mitunter auf kosmetische Schritte und konzentrieren sich stattdessen auf die Verschleißfestigkeit. Die geeignete Nachbearbeitung hängt vom Einsatzort des Geräts ab.
Rüstzeiten und Werkzeugwechsel
Jede Rüstvorgänge verursachen Kosten, da die Maschine anhält, der Bediener das Werkstück neu positioniert und die Genauigkeit schwanken kann. Die Fünf-Achs-Bearbeitung reduziert Rüstvorgänge, da das Werkstück eingespannt bleibt. Weniger Werkzeugwechsel sparen zudem Zeit. Ein gut konstruiertes Werkstück benötigt weniger Bearbeitungsschritte, wodurch Arbeits- und Maschinenstunden reduziert werden. Fertigungsgerechte Konstruktion bedeutet, dies frühzeitig zu berücksichtigen.
Einfluss der Materialauswahl auf die Kosten
Die Materialwahl beeinflusst die Kosten auf zweierlei Weise. Der Rohmaterialpreis variiert stark. Titan ist teurer als Aluminium. Auch die Bearbeitbarkeit spielt eine Rolle. Harte Materialien verschleißen Werkzeuge schneller und ermöglichen langsamere Bearbeitung. Ein Kostenmodell für Handexoskelett-Teile verwendet die Materialart als Eingangsgröße. Es berücksichtigt Materialkosten, Arbeitskosten, Maschinenwartung, Abschreibung und Bearbeitungszeit. Die Wahl des richtigen Materials sorgt für ein ausgewogenes Verhältnis zwischen Festigkeit, Gewicht und Budget. Ziel ist Langlebigkeit ohne Kostenüberschreitung.
NOBLE für die CNC-Bearbeitung von Exoskeletten auswählen

Komplettservice von der Konstruktion bis zur Montage
NOBLE verarbeitet Metall und Kunststoff. Wir bieten aber mehr als nur das Zuschneiden von Teilen. Wir übernehmen Design, Prototypenbau, Produktion und Montage. Ein Team betreut alles von Anfang bis Ende. Das spart Zeit und minimiert Fehler. Die Kommunikation ist vom ersten Entwurf bis zum fertigen Produkt stets transparent.
Ein tragbares System benötigt passgenaue Halterungen, Aktuatoraufnahmen und Elektronikgehäuse. NOBLE fertigt all diese Teile in eigener Werkstatt. Enge Toleranzen ziehen sich durch das gesamte System. Das fertige Gerät bewegt sich reibungslos. Jede Komponente entspricht dem Originaldesign. Die Montage gelingt auf Anhieb.
ISO 9001: 2015 und ISO 13485: 2016
Zertifizierungen sind für am Körper getragene Teile wichtig. NOBLE ist nach ISO 9001:2015 für allgemeines Qualitätsmanagement zertifiziert. Wir sind außerdem nach ISO 13485:2016 für Medizinprodukte zertifiziert. Diese Norm ist für tragbare Robotersysteme von zentraler Bedeutung. Sie umfasst Designkontrolle, Produktion und Endprüfung.
ISO 13485 ist zwar keine gesetzliche Pflicht für jeden Lieferanten, aber der globale Industriestandard, den Hersteller von Medizinrobotern erwarten. Er belegt, dass ein Partner ein Qualitätssystem mit kontrollierter, rückverfolgbarer und validierter Fertigung betreibt.
In verschiedenen Regionen gelten unterschiedliche Regeln. Die folgende Tabelle zeigt, was Partner für die medizinische Arbeit benötigen.
| Zertifizierung / Standard | Region | Erforderliche Standards |
| ISO 13485 | Globalen | Zertifiziertes Qualitätsmanagementsystem, validierte Parameter, Gerätehistorie |
| FDA 21 CFR Teil 820 | USA | Rückverfolgbarkeit des Designs, Prozessvalidierung (IQ/OQ/PQ), Chargenrückverfolgbarkeit |
| EU-MDR 2017/745 | Europa | Technische Dokumentation, Materialzertifikate, Risikomanagement (ISO 14971) |
| PMDA / MHLW | Japan | Herstellerregistrierung, JIS-konforme Zertifikate |
| TGA | Australien | Wesentliche Prinzipien, Zusammenfassungen zur Biokompatibilität |
NOBLE erfüllt diese Standards. Ihre Teile bestehen Audits schneller.
Industrien, die wir bedienen
Medizinische Anwendungen
Medizinische Exoskelette helfen Patienten, nach Verletzungen oder Krankheiten ihre Mobilität wiederzuerlangen. Diese Geräte benötigen präzise Gelenke und komfortable Kontaktpunkte. NOBLE-Maschinenkomponenten erfüllen beide Anforderungen. Glatte Oberflächen verhindern Hautirritationen auch bei längerem Tragen. Enge Toleranzen sorgen für eine gleichmäßige und natürliche Gelenkbewegung. Das Ergebnis ist ein sicheres und zuverlässiges Gerät, das die Genesung unterstützt.
Klinische Exoskelette unterliegen denselben Anforderungen. Sie werden sterilisiert und wiederholt verwendet. Wir arbeiten mit einem zertifizierten Partner zusammen, der über bewährte Verfahren verfügt, um sicherzustellen, dass jedes Gerät den Spezifikationen entspricht.
Industrielle und militärische Anwendungen
Industrielle Exoskelette reduzieren das Verletzungsrisiko in Fabriken. Arbeiter tragen sie, um schwere Lasten mühelos zu heben. Militärische Versionen helfen Soldaten, Ausrüstung über weite Strecken zu transportieren. Beide benötigen robuste, leichte Bauteile, die auch starker Beanspruchung standhalten. NOBLE verwendet für diese Anwendungen Aluminium und Titan. Komplexe Geometrien, die durch Designoptimierung entstehen, sind kein Problem. Das Ergebnis ist ein stabiler Rahmen, der den Träger nicht beschwert.
Unser umfassender Ansatz
Designunterstützung und Prototyping
Gutes Design senkt spätere Kosten. NOBLE unterstützt Ingenieure bei der Auswahl von Materialien und Bearbeitungsdetails. Wir berücksichtigen frühzeitig Toleranzen, Oberflächenanforderungen und Kostentreiber. Die Prototypenerstellung erfolgt zügig. Sie erhalten reale Bauteile, um Passform und Funktion vor der Serienproduktion zu testen. So lassen sich Probleme frühzeitig erkennen, solange Änderungen noch kostengünstig und schnell umsetzbar sind.
Produktion, Montage und Qualitätssicherung
Nach der Designfreigabe starten wir die Produktion. Unsere Maschinen durchlaufen in jedem Zyklus dasselbe Programm. Jedes Teil entspricht dem ersten. Wir prüfen jedes einzelne Teil vor der Montage. Anschließend setzen wir alles zusammen und kontrollieren das fertige Produkt. Die Qualitätsaufzeichnungen werden zu jeder Bestellung gespeichert. So haben Sie die volle Rückverfolgbarkeit vom Rohmaterial bis zum fertigen Produkt.
Die CNC-Bearbeitung von Exoskeletten liefert die präzisen, robusten und leichten Bauteile, die für medizinische und industrielle Exoskelette benötigt werden. Materialwahl, Designentscheidungen und Prozessauswahl beeinflussen Leistung und Kosten maßgeblich. Keine andere Methode erreicht die Präzision, Wiederholgenauigkeit und Designfreiheit der CNC-Bearbeitung. Deshalb ist die Wahl eines Partners, der sowohl die Anforderungen der maschinellen Bearbeitung als auch der Roboteranwendungen versteht, so wichtig. Zukünftig werden hybride Fertigungsverfahren, KI-gestützte Werkzeugwegoptimierung und fortschrittliche Materialien das Gewicht weiter reduzieren und die Oberflächenqualität verbessern. Sind Sie bereit für Ihr nächstes Exoskelett? Sprechen Sie noch heute mit NOBLE über Ihre Anforderungen an die CNC-Bearbeitung.
Häufig gestellte Fragen zur CNC-Bearbeitung von Exoskeletten
Wozu wird die CNC-Bearbeitung von Exoskeletten eingesetzt?
Es fertigt exakt die Teile, die tragbare Roboter benötigen. Gelenke, Rahmen, Halterungen und Gehäuse werden in diesem Verfahren hergestellt. Medizinische Geräte nutzen es, um Patienten bei der Genesung und Mobilität zu unterstützen. Industrielle und militärische Systeme verwenden es zum Tragen von Lasten und zur Vermeidung von Verletzungen. Das Verfahren gewährleistet enge Toleranzen und gleichbleibende Ergebnisse.
Welche Materialien eignen sich am besten für Exoskelett-Komponenten?
Es kommt auf den Anwendungsfall an. Titan Grad 5 und Grad 23 eignen sich gut für tragende Verbindungen. Aluminium 6061 und 7075 sind gut für Rahmen. Kohlefaser spart Gewicht, ist aber schwer zu bearbeiten. Kunststoffe wie PEEK und Delrin eignen sich für Schnittstellen und dämpfen Stöße. Jede Materialwahl beeinflusst die Kosten, die Bearbeitbarkeit und die Anforderungen an die Oberflächenbehandlung.
Warum ist die 5-Achs-Bearbeitung für Exoskelette besser als die 3-Achs-Bearbeitung?
Fünf-Achs-Maschinen bearbeiten körperförmige Teile in einer Aufspannung. Das Werkstück bleibt eingespannt, wodurch Bewegungsfehler vermieden werden. Drei-Achs-Bearbeitungen erfordern hingegen viele Aufspannungen, und Stapelfehler können dazu führen, dass eine Bohrung außerhalb der Toleranz liegt. Fünf-Achs-Maschinen bearbeiten auch Hinterschnitte und Hohlkanäle, die mit einfacheren Maschinen nicht erreichbar sind.
Wie eng können die Toleranzen bei der CNC-Bearbeitung von Exoskeletten sein?
Beim Schleifen werden typischerweise ±0.005 mm und optimalerweise ±0.001 mm Toleranzen erreicht. CNC-Fräsen erzielt typische ±0.025 mm und optimalerweise ±0.005 mm. Drahterodieren ist mit ±0.0001 Zoll oder besser noch präziser. Diese Genauigkeitswerte sind für Fügeflächen und Aktuatorhalterungen unerlässlich, um eine reibungslose Bewegung und exakte Ausrichtung zu gewährleisten.
Können CNC-Bearbeitung und 3D-Druck zusammen funktionieren?
Ja, und das kommt häufig vor. Das Indego-Projekt nutzte beides während der Entwicklung. CNC-gefertigte Vorrichtungen und exakte Metallteile wurden verwendet. Komplexe Formen und Sonderanfertigungen konnten durch additive Fertigung realisiert werden. Diese Kombination beschleunigt die Tests und ermöglicht es den Designern, reale Teile zu erproben, bevor die Serienproduktion beginnt.
Welche Oberflächenbeschaffenheit benötigen medizinische Exoskelette?
Hautkontaktstellen benötigen einen niedrigen Ra-Wert für Komfort und einfache Reinigung. Innenliegende Halterungen können eine moderate Oberflächengüte aufweisen, da sie nicht berührt werden. Auch Gelenkflächen benötigen einen niedrigen Ra-Wert, um Reibung und Verschleiß zu minimieren. Polieren, Anodisieren und Kugelstrahlen sind gängige Nachbearbeitungsschritte für medizinische Geräte.
Welche Zertifizierungen sollte ein Bearbeitungspartner besitzen?
Achten Sie auf ISO 9001:2015 für allgemeines Qualitätsmanagement. ISO 13485:2016 ist besonders relevant für Medizinprodukte. Sie umfasst Designkontrolle, Produktion und Inspektion. Regionale Vorschriften wie FDA 21 CFR Part 820 und EU MDR 2017/745 können ebenfalls Anwendung finden. Diese Normen belegen, dass ein Partner einen kontrollierten und nachvollziehbaren Produktionsprozess betreibt.
Wie kann ich die Kosten für die CNC-Bearbeitung von Exoskeletten senken?
Reduzieren Sie die Anzahl der Rüstvorgänge und Werkzeugwechsel. Die Fünf-Achs-Bearbeitung hält das Werkstück sicher eingespannt, was Zeit und Arbeitsaufwand spart. Wählen Sie Werkstoffe, die ein optimales Verhältnis von Festigkeit, Gewicht und Bearbeitbarkeit bieten. Verringern Sie die Toleranzen bei nicht kritischen Halterungen. Eine gute Fertigungsoptimierung senkt die Kosten, ohne die Präzision an entscheidenden Stellen zu beeinträchtigen.






