
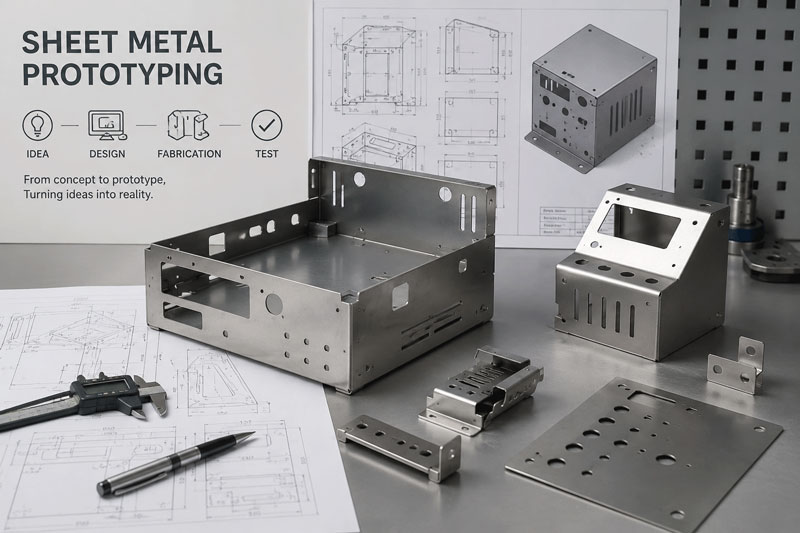
Einleitung: Das Tor zur Hardware-Innovation
Stellen Sie sich vor, Sie halten Ihr bahnbrechendes Produktkonzept zum ersten Mal in Händen – spüren sein Gewicht, testen seine Funktionsweise, präsentieren es Investoren oder erproben es unter realen Bedingungen. Dieser entscheidende Moment, in dem digitale Entwürfe physische Realität werden, wird durch die Fertigung von Prototypen aus Blech ermöglicht. In der heutigen schnelllebigen Hardwareentwicklung ist die Fähigkeit, funktionsfähige Prototypen schnell und präzise herzustellen, nicht nur ein Vorteil, sondern eine Notwendigkeit für Überleben und Erfolg.
Die Blechprototypenfertigung bildet die entscheidende Brücke zwischen Konzeptentwicklung und Serienproduktion. Sie ermöglicht es Innovatoren verschiedenster Branchen – von Start-ups in der Luft- und Raumfahrt bis hin zu Herstellern medizinischer Geräte – ihre Entwürfe zu validieren, zu verfeinern und zu perfektionieren, bevor sie in teure Produktionswerkzeuge investieren. Dieser umfassende Leitfaden beleuchtet jeden Aspekt der Blechprototypenfertigung und vermittelt Ihnen das nötige Wissen, um diese wichtige Phase der Produktentwicklung erfolgreich zu meistern.
Kapitel 1: Grundlagen der Blechprototypenerstellung
Was ist die Fertigung von Blechprototypen?
Die Prototypenfertigung aus Blech bezeichnet den spezialisierten Prozess der Herstellung funktionaler, maßgenauer Blechteile und -baugruppen in kleinen Stückzahlen für die Designvalidierung, Tests und Marktbewertung. Im Gegensatz zu Massenproduktionsverfahren, die auf Spezialwerkzeugen und Optimierung für hohe Stückzahlen basieren, priorisiert die Prototypenfertigung Geschwindigkeit, Flexibilität und Präzision für die Kleinserienfertigung.
Kernmerkmale der Prototypenfertigung:
- Fokus auf geringe LautstärkeTypischerweise 1 bis 100 Stück
- Schnelle AbwicklungTage oder Wochen statt Monate
- Design-FlexibilitätEinfache Anpassung von Designänderungen
- Kostengünstige WerkzeugeMinimale oder keine Investitionen in Werkzeuge
- Hohe PräzisionEinhaltung enger Toleranzen für Validierungszwecke
Die entscheidende Rolle des Prototypings in der Produktentwicklung
Risikominderung durch physische Validierung
Studien zeigen, dass Produkte, die mit funktionalen Prototypen validiert wurden, in der Produktion 67 % weniger designbedingte Probleme aufweisen und eine um 82 % höhere Marktakzeptanz erzielen. Prototyping ermöglicht:
- Identifizierung und Behebung von Konstruktionsfehlern vor Investitionen in Werkzeuge
- Überprüfung der Fertigungsmachbarkeit und Montageprozesse
- Validierung der Materialauswahl und der Leistungsmerkmale
- Demonstration der Produktfunktionalität gegenüber Stakeholdern und Investoren
Das Gebot der Kosteneinsparung
Die Herstellung von Prototypen stellt zwar eine Investition dar, diese ist jedoch im Vergleich zu den potenziellen Kosten folgender Punkte gering:
- Änderungen an den Produktionswerkzeugen (in der Regel 5- bis 15-mal teurer als Änderungen an Prototypen)
- Produktionsverzögerungen und verpasste Marktfenster
- Produktrückrufe aufgrund unentdeckter Konstruktionsfehler
- Verlust des Wettbewerbsvorteils durch verzögerten Markteintritt
Kapitel 2: Prototypenherstellungsverfahren und -technologien
Laserschneiden für Prototypen
Technologieübersicht:
Beim Laserschneiden werden fokussierte Laserstrahlen eingesetzt, um Material mit höchster Präzision zu schmelzen, zu verbrennen oder zu verdampfen. Moderne Faserlasersysteme bieten überlegene Geschwindigkeit und Qualität für Prototypenanwendungen.
Prototypspezifische Vorteile:
- Keine WerkzeugkostenEs werden keine physischen Werkzeuge benötigt.
- Extreme FlexibilitätSchnelle Designänderungen ohne Werkzeugmodifikationen
- Hervorragende Präzision: Toleranzen bis zu ±0.004″ (0.1 mm)
- Komplexe GeometrienKomplexe Formen und feine Details lassen sich problemlos erzielen
- Material VielseitigkeitSchneidet verschiedene Metalle, darunter Edelstahl, Aluminium und Kupfer.
Typische Anwendungen:
- Komplexe flache Muster und Profile
- Lüftungsgitter und dekorative Elemente
- Strukturbauteile mit aufwendigen Ausschnitten
- Halterungen und Montageplatten
- Gehäuseplatten und Abdeckungen
Technische Spezifikationen:
- Maximale DickeBis zu 1 Zoll (25 mm) für einige Materialien
- Positioniergenauigkeit: ±0.001″ (0.025 mm)
- Minimale Feature-Größe: 0.004″ (0.1 mm) Schnittfugenbreite
- KantenqualitätHervorragend mit minimaler Wärmeeinflusszone
CNC-Stanzen für die Prototypenfertigung
Technologieübersicht:
Beim CNC-Stanzen werden programmierbare Revolverpressen eingesetzt, um durch mechanische Kraft Löcher, Formen und Strukturen in Blechen zu erzeugen.
Wann man das Stanzen für Prototypen wählen sollte:
- Standard-Funktionen Wenn die Teile gängige Lochgrößen und -formen aufweisen
- UmformvorgängeFür Lüftungsschlitze, Senkungen und geprägte Elemente
- Mittlerer Bedarf: 10-50 Teile, bei denen die Einrichtungszeiten des Lasers ineffizient werden.
- KosteneffizienzWenn Standardwerkzeuge effektiv genutzt werden können
Vorteile der Prototypenerstellung:
- Integrierte Umformung: Erzeugt geformte Merkmale im selben Arbeitsgang
- Zugriff auf die WerkzeugbibliothekUmfangreiche Verfügbarkeit von Standardwerkzeugen
- Gute KantenqualitätSaubere Kanten mit minimalem Grat
- Angemessene Geschwindigkeit: Bei bestimmten Mustern schneller als Laser.
Einschränkungen:
- Werkzeugbeschränkungen: Begrenzt durch die verfügbaren Werkzeuggrößen und -formen
- Setup-Anforderungen: Für jeden Auftrag ist die entsprechende Werkzeugeinrichtung erforderlich
- geometrische EinschränkungenWeniger flexibel bei komplexen Konturen als Laser.
CNC-Abkantpressenformung
Technologieübersicht:
Moderne CNC-Abkantpressen verwenden computergesteuerte Hinteranschläge und Stößelpositionierung, um präzise Biegungen in Blechbauteilen zu erzielen.
Prototypspezifische Fähigkeiten:
- Quick SetupEinrichtung digitaler Werkzeuge und Laden von Programmen
- Hohe GenauigkeitWinkeltoleranzen von ±0.5° sind erreichbar
- Flexible WerkzeugeAnpassbar an verschiedene Materialien und Stärken
- Komplexe BiegungenMehrere Biegungen in einer einzigen Anordnung
Wichtige Überlegungen zum Biegen von Prototypen:
- MaterialrückfederungKompensationsberechnungen für verschiedene Materialien
- Optimierung der BiegefolgePlanung für Zugänglichkeit und Genauigkeit
- Werkzeugauswahl: Werkzeuge an Material- und Radiusanforderungen anpassen
- Prototypspezifische HerausforderungenBei kleinen Chargen ist besonderes Augenmerk auf die Konsistenz zu legen.
Erweiterte Funktionen für Prototypen:
- 3D BeugungKomplexe Mehrebenenbiegungen
- Automatischer WerkzeugwechselFür unterschiedliche Prototypanforderungen
- Laser-Winkelmessung: Winkelüberprüfung in Echtzeit
- Kollisionsvermeidung: Softwareschutz für komplexe Teile
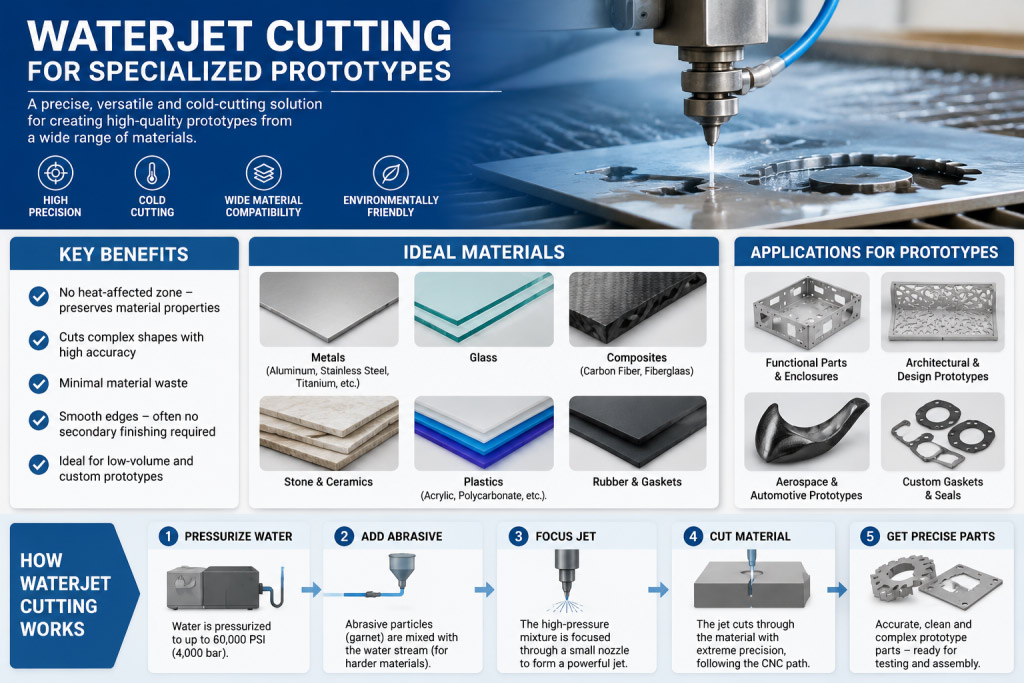
Wasserstrahlschneiden für Spezialprototypen
Technologieübersicht:
Beim Wasserstrahlschneiden wird unter hohem Druck stehendes Wasser mit Abrasivpartikeln vermischt, um Materialien ohne Wärmezufuhr zu durchtrennen.
Prototypanwendungen:
- Hitzeempfindliche Materialien: Wo thermische Verformung vermieden werden muss
- Dicke MaterialienBis zu einer Dicke von 150 mm (6 Zoll) möglich
- Kompositmaterialien: Schneiden von Mischmaterialien
- Empfindliche KomponentenWenn die Klemmkraft ein Problem darstellt
Vorteile:
- Keine WärmeeinflusszoneFür bestimmte Materialien und Anwendungen von entscheidender Bedeutung.
- Material VielseitigkeitSchneidet Metalle, Verbundwerkstoffe, Glas und Stein
- Vorteile für die UmweltKeine giftigen Dämpfe oder thermische Verformung
- PräzisionsfähigkeitGute Genauigkeit für die meisten Prototypenanforderungen
Integration der additiven Fertigung
Hybride Ansätze:
Die Blechprototypenfertigung nutzt zunehmend 3D-Druck für folgende Zwecke:
- Komplexe Halterungen und BefestigungenWo Blech unpraktisch ist
- Montagevorrichtungen und -vorrichtungenKundenspezifische Werkzeuge für die Prototypenmontage
- Nicht-strukturelle KomponentenDekorative oder stressarme Elemente
- Schnelle IterationSchnelle Designänderungen ohne Metallbearbeitung
Kapitel 3: Werkstoffe für Blechprototypen
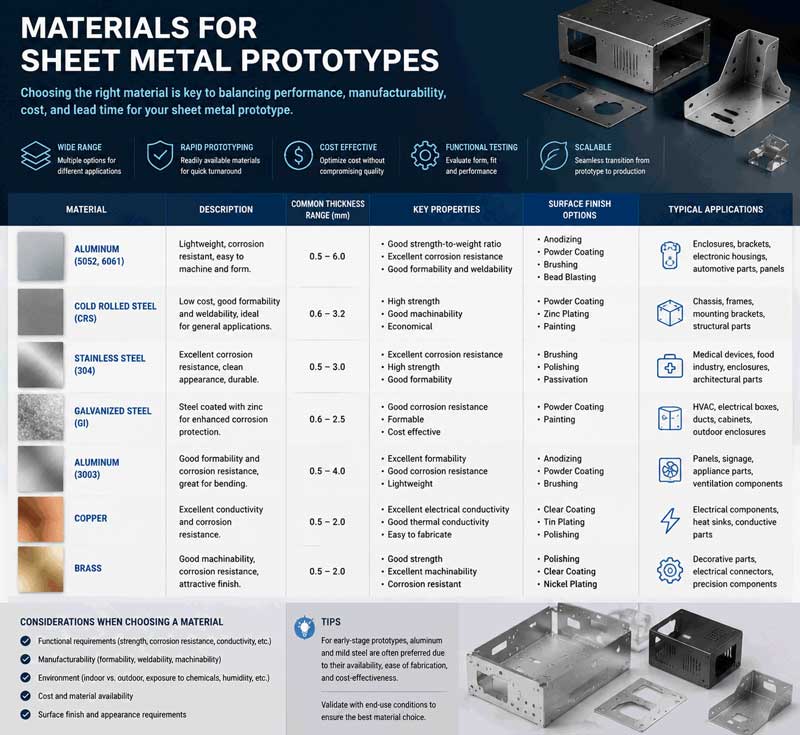
Häufig verwendete Materialien
Aluminiumlegierungen:
- 5052-H32Ausgezeichnete Korrosionsbeständigkeit, gute Umformbarkeit
- 6061-T6Hohes Festigkeits-Gewichts-Verhältnis, gute Bearbeitbarkeit
- 3003Hervorragende Umformbarkeit, gute Schweißbarkeit
- Überlegungen zum PrototypGeringere Schnittkräfte, leichtere Umformbarkeit als bei Stahl
Rostfreier Stahl:
- 304Am häufigsten verwendet, gute Korrosionsbeständigkeit und Umformbarkeit
- 316Hervorragende Korrosionsbeständigkeit, geeignet für maritime und chemische Anwendungen
- 430Magnetisch, gute Formbarkeit, geringere Kosten
- 17-4 PHAusscheidungshärtung, hohe Festigkeit nach Wärmebehandlung
Kaltgewalzte Stähle:
- 1018Universell einsetzbar, gute Schweißbarkeit und Bearbeitbarkeit
- CRS-NotenVerschiedene Härtegrade und Oberflächenausführungen erhältlich
- Vorteile des PrototypsKostengünstig, leicht verfügbar, einfach zu handhaben
Kupfer und Messing:
- Kupfer C110Ausgezeichnete elektrische und thermische Leitfähigkeit
- Messing 260Gute Korrosionsbeständigkeit, dekoratives Aussehen
- Spezielle AnwendungenElektrische Bauteile, Dekorationselemente, Wärmetauscher
Spezialmaterialien:
- FederstähleFür Clips und Halteelemente
- Vorbeschichtete MaterialienVerzinkte und feuerverzinkte Ausführungen
- Hochfeste LegierungenFür anspruchsvolle Anwendungen
- Exotische Legierungen: Titan, Inconel für spezielle Prototypen
Materialauswahlrichtlinien für Prototypen
Leistungsorientierte Auswahl:
- FestigkeitsanforderungenStreckgrenze und Zugfestigkeit werden benötigt
- Korrosionsbeständigkeit: Berücksichtigung der Umwelteinflüsse
- GewichtsbeschränkungenDichte und Festigkeits-Gewichts-Verhältnis
- Thermische EigenschaftenLeitfähigkeit und Ausdehnungskoeffizienten
Überlegungen zur Herstellung:
- FormbarkeitMinimale Biegeradien und Dehnungseigenschaften
- SchweißbarkeitKompatibilität mit geplanten Fügeverfahren
- OberflächenfinishAnforderungen an Erscheinungsbild und Nachbearbeitung
- VerfügbarkeitLieferzeiten und Mindestbestellmengen
Strategien zur Kostenoptimierung:
- StandardmessgeräteVerwendung leicht verfügbarer Dicken
- Gängige Legierungen: Nach Möglichkeit auf exotische Materialien verzichten.
- GrößenoptimierungMinimierung von Ausschuss durch Verschachtelung
- Alternative Materialien: Berücksichtigung von Ersatzstoffen mit ähnlichen Eigenschaften
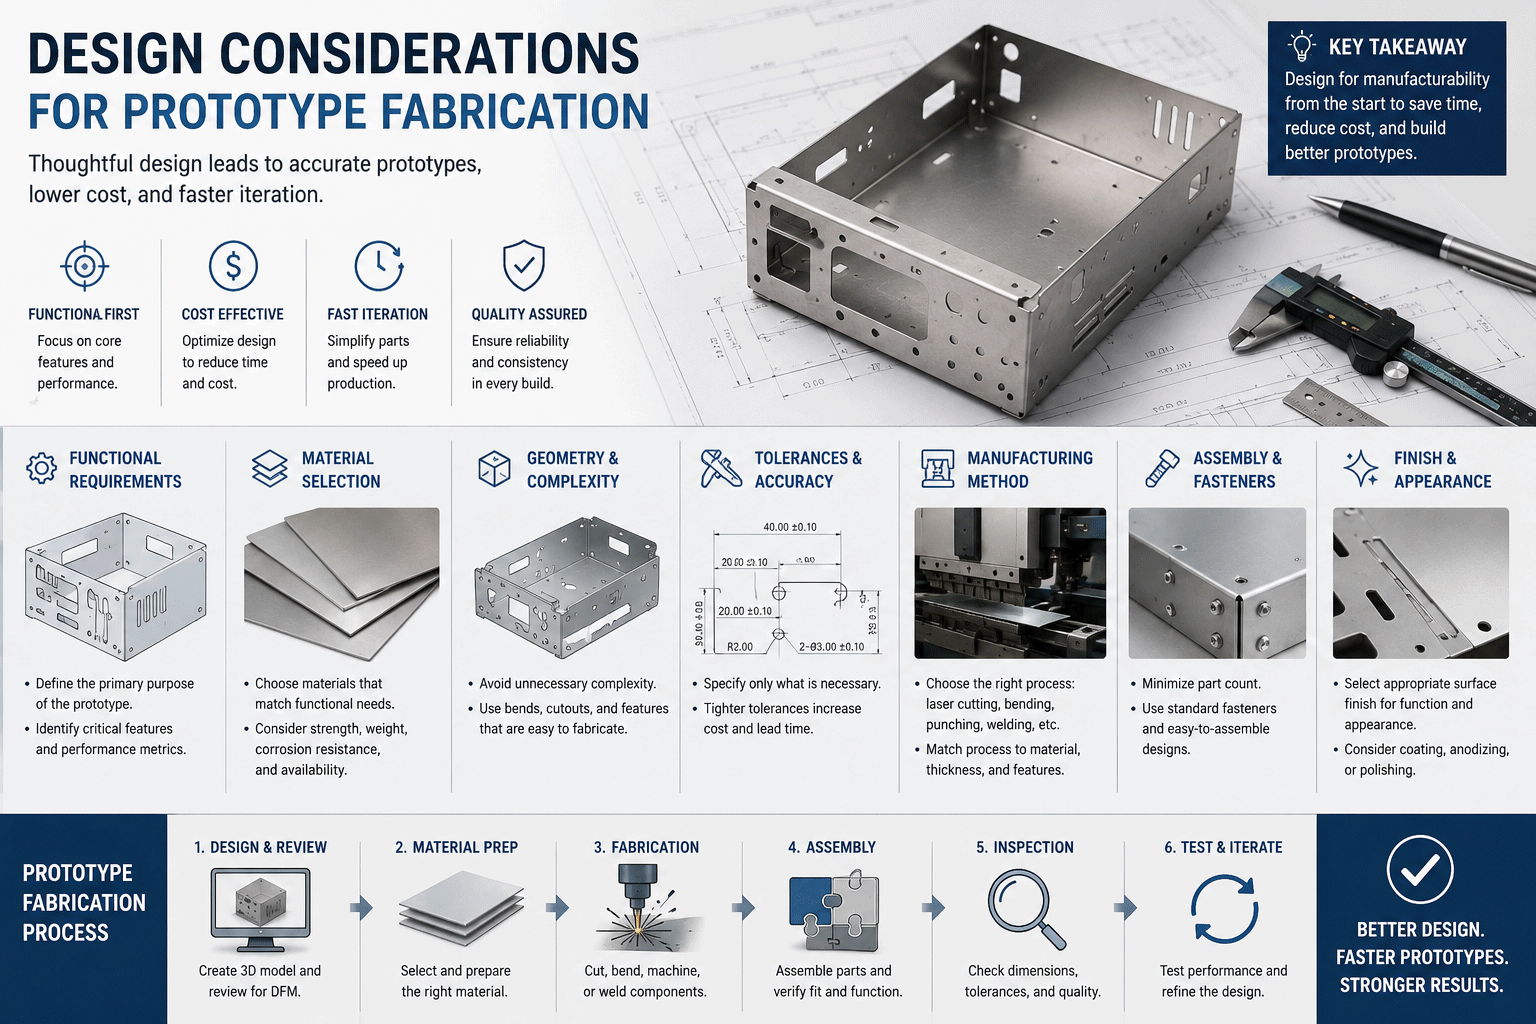
Kapitel 4: Konstruktionsüberlegungen für die Prototypenfertigung
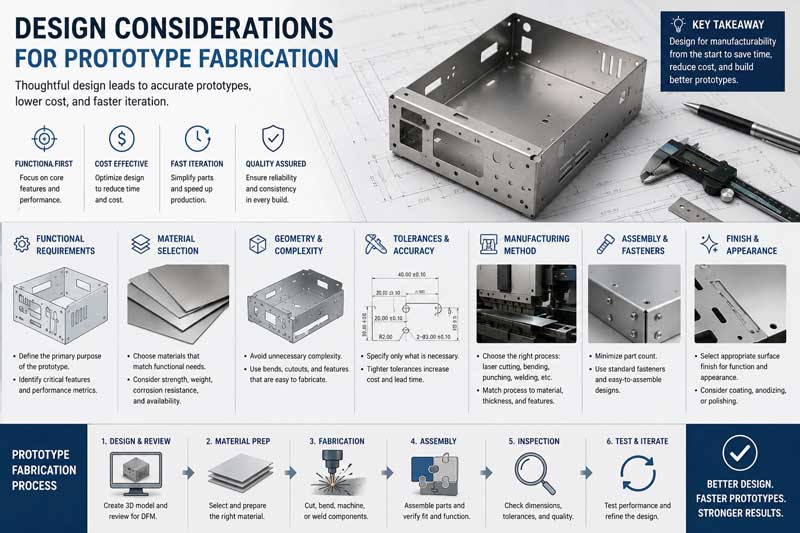
Prinzipien des Designs für die Herstellbarkeit (DFM)
Wichtige DFM-Richtlinien:
- Standardisierung von Funktionen
- Verwenden Sie gängige Lochgrößen und Biegeradien.
- Materialstärken nach Möglichkeit standardisieren.
- Auslegung unter Berücksichtigung der verfügbaren Werkzeuge und Fähigkeiten
2. Optimierung für Prototypenprozesse
- Auslegung für das Laserschneiden bei zu erwartenden schnellen Änderungen
- Bei moderaten Stückzahlen sollten Sie das Stanzen von Standardmerkmalen in Betracht ziehen.
- Planen Sie die Zugänglichkeit und Abfolge der Abkantpresse.
- Minimieren Sie die Komplexität
- Reduziere die Anzahl der einzigartigen Teile
- Montageanforderungen vereinfachen
- Standardisieren Sie Befestigungselemente und Beschläge.
Kritische Designelemente:
Überlegungen zur Biegekonstruktion
- Minimaler BiegeradiusTypischerweise die 1-fache Materialstärke für Stahl, das 1.5-fache für Aluminium.
- Biegeentlastung: Richtige Entlastungsschnitte, um ein Einreißen zu verhindern
- FlanschlängeMindestens 4x Materialstärke plus Biegeradius
- FaserrichtungBerücksichtigung anisotroper Materialien
Loch- und Ausschnittdesign
- Mindestlochgröße: Durchmesser gleich Materialstärke (praktisches Minimum 0.040″)
- KantenabstandMindestens die doppelte Materialstärke vom Loch bis zum Rand.
- SchlitzabmessungenBreite gleich Materialstärke
- Verschachtelungseffizienz: Gestaltung für optimale Materialnutzung
Formmerkmaldesign
- Lüftungsschlitze und Rippen: Ausreichende Freiräume für Werkzeuge
- Senkungen und PrägungenStandardgrößen und -tiefen
- Saum- und NahtdesignAngemessene Zulagen und Freigaben
- Premium Funktionen: Berücksichtigen Sie die Herstellbarkeit frühzeitig.
Toleranz- und Spezifikationsrichtlinien
Standard-Prototypentoleranzen:
- Lineare Abmessungen: ±0.010″ (0.25 mm) für die meisten Merkmale
- Loch-Standorte: ±0.005″ (0.13 mm) für Präzisionsanwendungen
- Biegewinkel: ±1° für Standardbiegungen
- Flatness: 0.010″ pro Zoll (0.25 mm pro 25 mm)
Wichtige Funktionsspezifikationen:
- Anforderungen an die Oberflächenbeschaffenheit: Geben Sie an, ob es sich um einen kritischen Fall handelt.
- GratkontrolleRichtung und maximal zulässiger Grat
- Randbedingungen: Anforderungen und Methoden zum Entgraten
- Kosmetische OberflächenBereiche, die eine besondere Behandlung erfordern
Kapitel 5: Der Prototypenherstellungsprozess
Schritt-für-Schritt-Workflow
Phase 1: Designprüfung und Vorbereitung
- Erste Entwurfsbewertung
- Überprüfung von CAD-Modellen und Zeichnungen
- DFM-Analyse und Empfehlungen
- Anleitung zur Materialauswahl
- Prozessauswahloptimierung
2. Technische Dokumentation
- Erstellung von Fertigungszeichnungen
- Entwicklung von Fertigungsanweisungen
- Dokumentation der Qualitätsanforderungen
- Spezielle Prozessspezifikationen
Phase 2: Programmierung und Einrichtung
- CAD/CAM-Programmierung
- Verschachtelungsoptimierung zur Steigerung der Materialeffizienz
- Werkzeugweggenerierung und -optimierung
- Maschinencode-Generierung und -Verifizierung
- Simulation und Kollisionsprüfung
- Maschineneinrichtung
- Materialauswahl und Vorbereitung
- Werkzeuginstallation und Kalibrierung
- Programm laden und überprüfen
- Einrichtungsverfahren für den ersten Artikel
Phase 3: Fertigungsvorgänge
- Schnittoperationen
- Laserschneiden oder Stanzen
- Qualitätsprüfung während des Schneidevorgangs
- Materialhandhabung und -verwaltung
- Schrottkontrolle und -management
2. Umformvorgänge
- Einrichtung und Programmierung der Abkantpresse
- Ausführung der Biegesequenz
- Prozessbegleitende Prüfung und Justierung
- Sekundäre Umformvorgänge
Phase 4: Sekundäroperationen
- Entgraten und Kantenbearbeitung
- Manuelles oder automatisches Entgraten
- Kantenbrechen und Glätten
- Oberflächenvorbereitung für die Endbearbeitung
- Qualitätsprüfung
2. Verbinden und Zusammenbauen
- Schweißvorbereitung und -ausführung
- Montage von Befestigungselementen
- Klebeverbindung bei Bedarf
- Erstellung von Unterbaugruppen
3. Oberflächenveredelung
- Reinigung und Vorbereitung
- Lackieren oder Pulverbeschichten
- Plattieren oder Anodisieren
- Spezielle Beschichtungen und Behandlungen
Phase 5: Qualitätssicherung und Lieferung
- Inspektion und Prüfung
- Maßprüfung
- Funktionsprüfung
- Materialzertifizierung
- Dokumentationsabschluss
- Verpackung und Versand
- Schutzverpackungsdesign
- Einbeziehung der Dokumentation
- Versandvorbereitung
- Sendungsverfolgung und Lieferkoordination
Kapitel 6: Qualitätskontrolle bei der Prototypenfertigung
Inspektionsmethoden
Erstmusterprüfung (FAI)
- Vollständige DimensionsprüfungAlle Merkmale wurden gemessen und dokumentiert.
- MaterialprüfungBestätigung der Materialspezifikationen
- ProzessvalidierungÜberprüfung der Fertigungsprozesse
- Dokumentation: Umfassende Inspektionsberichte
In-Prozess-Qualitätskontrolle
- Setup-Überprüfung: Bestätigung der Maschineneinstellungen
- ProzessüberwachungEchtzeit-Qualitätsparameterverfolgung
- ProbeninspektionRegelmäßige Teileprüfung während der Produktion
- Statistische Prozess KontrolleFür größere Prototypenserien
Protokolle der Endabnahme
- Visuelle InspektionOberflächenqualität und kosmetische Bewertung
- FunktionsprüfungMontage- und Funktionsprüfung
- DokumentationsprüfungVollständige Überprüfung der Datensätze
- KundenfreigabeMusterprüfung und Genehmigungsprozess
Messgeräte und -techniken
Standardmessinstrumente:
- Messschieber und MikrometerFür lineare Abmessungen
- HöhenmesserFür vertikale Messungen
- OberflächenplattenFür Flachheit und Parallelität
- Endmaße und StifteZur Überprüfung der Bohrung
Fortschrittliche Messsysteme:
- Koordinatenmessmaschinen (CMM)Für komplexe Geometrien
- Optische KomparatorenZur Profilverifizierung
- LaserscannerFür Freiformflächen
- Tragbare KoordinatenmessgeräteFür große oder unhandliche Teile
Spezielle Prototypenmessung:
- 3D-ScannenFür Reverse Engineering und Verifizierung
- Digitale WinkelmesserZur Winkelmessung
- Oberflächenrauheitsmessgeräte: Zur Überprüfung der Fertigstellung
- HärteprüferZur Überprüfung der Materialeigenschaften
Kapitel 7: Branchenübergreifende Anwendungen
Luft- und Raumfahrt und Verteidigung
Anforderungen an den Prototyp:
- Extreme PräzisionEnge Toleranzen und hohe Standards
- Materialkompetenz: Speziallegierungen und Verbundwerkstoffe
- DokumentationVollständige Rückverfolgbarkeit und Zertifizierung
- Tests: Strenge Leistungsvalidierung
Typische Anwendungen:
- Strukturhalterungen und Halterungen
- Avionikgehäuse und -gestelle
- Hitzeschilde und Komponenten für das Wärmemanagement
- Prüfvorrichtungen und Bodenunterstützungsgeräte
Entwicklung medizinischer Geräte
Besondere Überlegungen:
- Biokompatible MaterialienFDA-zugelassene Materialien und Oberflächen
- SauberkeitsanforderungenBesondere Handhabung und Verarbeitung
- Einhaltung von VorschriftenDokumentation für FDA-Einreichungen
- Sterilisationskompatibilität: Design für Sterilisationsmethoden
Gängige Prototypen:
- Chirurgische Instrumentenkomponenten
- Gerätegehäuse und -rahmen
- Implantat-Probekomponenten
- Ersatzteile für Diagnosegeräte
Consumer Elektronik
Anforderungen an den Prototyp:
- Ästhetische QualitätHervorragende Oberflächenbeschaffenheit
- Fit und fertig: Genaue Montageanforderungen
- Wärmemanagement: Überlegungen zur Wärmeableitung
- EMI / RFI-AbschirmungAnforderungen an die elektrische Leistung
Anwendungen:
- Gerätegehäuse und Chassis
- Kühlkörper und thermische Lösungen
- Halterungen und interne Befestigungen
- Anschlussfelder und Schnittstellen
Trainingsangebot
Anforderungen an den Prototyp:
- HaltbarkeitsprüfungKomponenten für Test und Validierung
- Form und PassformKarosserieteile und Strukturelemente
- Materialvalidierung: Testen neuer Materialien und Verfahren
- Montageüberprüfung: Entwicklung des Produktionsprozesses
Typische Anwendungen:
- Halterungen und Montagezubehör
- Testvorrichtungen und Prototypen
- Komponenten des Konzeptfahrzeugs
- Kundenspezifisches Zubehör und Modifikationen
Industrielle Ausrüstung
Überlegungen zum Prototyp:
- Funktion vor FormSchwerpunkt auf Leistung
- Anforderungen an die Haltbarkeit: Tests unter realen Bedingungen
- KostenoptimierungAusgewogenheit zwischen Leistung und Kosten
- Herstellbarkeit: Entwurf für die spätere Produktion
Anwendungen:
- Maschinenschutzvorrichtungen und Sicherheitsausrüstung
- Kundenspezifische Halterungen und Stützen
- Komponenten der Testausrüstung
- Prototypen-Maschinenteile
Kapitel 8: Kostenmanagement und Optimierung
Kostenstrukturanalyse
Direkte Kosten:
- MaterialkostenRohstoffbeschaffung und -verarbeitung
- ArbeitskostenProgrammier-, Einrichtungs- und Betriebszeit
- MaschinenzeitAnlagennutzung und Abschreibung
- Werkzeugkosten: Spezialwerkzeuge oder Vorrichtungen erforderlich
Indirekte Kosten:
- Engineering-ZeitDesignprüfung und -vorbereitung
- Qualitätssicherung: Inspektion und Prüfung
- VerwaltungsaufwandProjektmanagement und -koordination
- Kosten für die EinrichtungPlatz, Versorgung und Instandhaltung
Versteckten Kosten:
- Nacharbeit und Korrekturen: Designänderungen und -modifikationen
- Lieferung und Logistik: Versand-und Bearbeitungs
- KommunikationsaufwandKundengespräche und Koordination
- Risikomanagement: Notfallplan für unerwartete Probleme
Strategien zur Kostenoptimierung
Designoptimierung:
- Materialauswahl Auswahl kostengünstiger, geeigneter Materialien
- DesignvereinfachungKomplexität reduzieren, ohne die Funktionalität zu beeinträchtigen
- StandardisierungVerwendung gemeinsamer Merkmale und Dimensionen
- VerschachtelungseffizienzMaximierung der Materialausnutzung
Prozessoptimierung:
- TechnologieauswahlAuswahl der effizientesten Fertigungsmethoden
- Batch-OptimierungGruppierung ähnlicher Operationen
- Minimierung der EinrichtungReduzierung der Umrüstzeiten
- Automation: Implementierung automatisierter Prozesse, wo dies von Vorteil ist
Projektmanagementstrategien:
- Klare Spezifikationen: Reduzierung von Mehrdeutigkeiten und Nacharbeiten
- Effiziente KommunikationOptimierung des Informationsflusses
- Richtige PlanungAusreichend Zeit für jede Phase
- NotfallmanagementPlanung für erwartete Herausforderungen
Kapitel 9: Zeitplan und Projektmanagement
Typische Projektzeitpläne
Standardmäßige Prototypenfertigungszeiten:
- Einfache Teile: 3-5 Werktage
- Mäßige Komplexität: 5-10 Werktage
- Komplexe Baugruppen: 10-20 Werktage
- Sehr komplexe Projekte: 3-4 Wochen
Beschleunigte Dienstleistungen:
- SchnellprototypenBearbeitungszeit 24–48 Stunden möglich
- PrioritätsplanungBeschleunigte Warteschlangenplatzierung
- Überstundenbetrieb: Verlängerte Arbeitszeiten und Wochenendarbeit
- Parallelverarbeitung: Gleichzeitige Operationen, wo möglich
Aktivitäten auf dem kritischen Pfad
Entwurfsphase (1-3 Tage):
- Designprüfung und DFM-Analyse
- CAD-Vorbereitung und -Optimierung
- Materialauswahl und Beschaffungsplanung
- Prozessauswahl und -planung
Fertigungsphase (2-10 Tage):
- Programmierung und Einrichtung
- Schneidvorgänge
- Umformvorgänge
- Sekundäre Operationen
Endbearbeitung und Montage (1-5 Tage):
- Oberflächenveredelung
- Baugruppenmontage
- Qualitätskontrolle
- Verpackung und Zubereitung
Beschleunigungsstrategien
Beschleunigung der Entwurfsphase:
- Vollständige und präzise erste Entwürfe
- Schnelle Reaktion auf DFM-Empfehlungen
- Digitale Genehmigungsprozesse
- Klare Kommunikationskanäle
Fertigungsbeschleunigung:
- Erweiterte Terminplanung und Planung
- Koordination des Parallelbetriebs
- Effizientes Materialhandling
- Proaktives Qualitätsmanagement
Administrative Beschleunigung:
- Optimierte Genehmigungsprozesse
- Elektronische Dokumentation
- Proaktive Kommunikation
- Effiziente Logistikplanung
Kapitel 10: Oberflächenveredelung und -behandlungen
Mechanische Oberflächen
Standardausführungen:
- Mühle beendenOberflächenzustand im Herstellungszustand
- Gebürstetes FinishGleichmäßiges, gerichtetes Maserungsmuster
- PerlengestrahltGleichmäßige, matte Textur
- PoliertVerschiedene Glanz- und Glättegrade
Prototypspezifische Überlegungen:
- Kosten vs. Aussehen: Ästhetische Anforderungen und Budget in Einklang bringen
- ProzessauswahlAuswahl geeigneter Oberflächenbehandlungsmethoden
- Auswirkungen auf die Vorlaufzeit: Berücksichtigung der Dauer des Endbearbeitungsprozesses
- Funktionale Anforderungen: Erfüllung der Leistungsanforderungen
Chemische Behandlungen
Konversionsbeschichtungen:
- PhosphatbeschichtungenFür Lackhaftung und Korrosionsbeständigkeit
- ChromatumwandlungZum Schutz vor Aluminiumkorrosion
- EloxierenDekorative und schützende Aluminiumoberflächen
- Chemische Filme: Vorübergehender Korrosionsschutz
Überlegungen zum Prototyp:
- MindestmengenanforderungenViele Prozesse haben Mindestlosgrößen.
- VorlaufzeitenDauer chemischer Prozesse
- FarbabstimmungKonsistenz über verschiedene Chargen hinweg
- Umweltvorschriften: Compliance-Anforderungen
Lackierung und Pulverbeschichtung
Prototypenlackierung:
- Spritzspachtel auftragenFlexibel für geringe Mengen
- Farbabstimmung: Individuelle Farbentwicklung
- Mehrstufige LackierungenGrundierungs- und Decklacksysteme
- MaskierungsanforderungenFür selektive Beschichtungsanwendungen
Pulverbeschichtung für Prototypen:
- Langlebige OberflächenAusgezeichnete Verschleiß- und Chemikalienbeständigkeit
- FarbauswahlEine breite Palette an Standardfarben
- UmweltvorteileNiedrige VOC-Emissionen
- MindestmengenflexibilitätBesser für Prototypen als manche Nasslacke
Spezialbeschichtungen
Funktionsbeschichtungen:
- Teflon/Antihaftbeschichtung: Für Freigabeeigenschaften
- Leitfähige Beschichtungen: Zur EMI/RFI-Abschirmung
- Verschleißfeste BeschichtungenFür Anwendungen mit hoher Abriebbelastung
- Thermische BeschichtungenZur Wärmeregulierung
Dekorative Oberflächen:
- Strukturierte Oberflächen: Benutzerdefinierte Oberflächenmuster
- Metallische Effekte: Simulierte Metalloptiken
- Benutzerdefinierte GrafikenLogos und Kennzeichnungen
- SpezialeffekteEinzigartige visuelle Merkmale
Kapitel 11: Montage und Integration
Fügeverfahren für Prototypen
Mechanische Befestigung:
- SchraubbefestigungAm häufigsten bei Prototypen
- NieteninstallationFür dauerhafte Gelenke
- Spezielle VerbindungselementeKundenspezifische oder proprietäre Systeme
- PresspassungenFür Präzisionsmontagen
Schweißverfahren:
- WIG-SchweißenHöchste Qualität, beste Kontrollierbarkeit
- MIG-SchweißenSchneller, gut geeignet für dickere Materialien
- PunktschweißenFür die Verbindung von Blechen.
- LaserschweißenPräzise Fügung mit minimaler Verzerrung
Klebeverbindung:
- Strukturelle KlebstoffeFür hochfeste Bindungen
- DichtstoffeZum Umweltschutz
- Leitfähige KlebstoffeFür elektrische Anschlüsse
- Zeitlich befristete BürgschaftenFür Montage und Prüfung
Überlegungen zur Prototypenmontage
Konstruktion für die Montage:
- BarierrefreiheitWerkzeugfreigabe und Bedienerzugang
- SequenzplanungLogische Montagereihenfolge
- ToleranzstapelungUmgang mit kumulativen Variationen
- FehlervermeidungKonstruktionsmerkmale zur Vermeidung von Montagefehlern
Qualität bei der Montage:
- Passformprüfung: Überprüfung der Komponentenkompatibilität
- DrehmomentregelungRichtiges Anziehen der Befestigungselemente
- AusrichtungsüberprüfungSicherstellung der korrekten Positionierung der Komponenten
- Funktionsprüfung: Überprüfung des Montagevorgangs
Besondere Montageanforderungen
Reinraummontage:
- Für medizinische oder elektronische Anwendungen
- Anforderungen an die kontrollierte Umgebung
- Besondere Handhabungsverfahren
- Dokumentation und Verifizierung
Test- und Validierungsassemblies:
- Instrumentierungsintegration
- Zugänglichkeit des Testpunkts
- Modulares Design für Konfigurationsänderungen
- Dokumentation der Testkonfigurationen
Kapitel 12: Zukünftige Trends und Innovationen
Technologische Fortschritte
Digitale Fertigungstechnologien:
- KI-gesteuerte DesignoptimierungAutomatisierte DFM-Analyse
- Integration digitaler ZwillingeVirtuelles Prototyping und Validierung
- Cloudbasierte ZusammenarbeitDesignaustausch und Feedback in Echtzeit
- Erweiterte Simulation: Genauere Prozessmodellierung
Fortschrittliche Fertigungstechnologien:
- Hybride FertigungKombination additiver und subtraktiver Prozesse
- Intelligente WerkzeugeAdaptive Vorrichtungs- und Werkzeugsysteme
- Roboter Automatisierung: Erhöhte Automatisierung in Prototypenwerkstätten
- IoT-IntegrationVernetzte Geräte und Prozesse
Materialinnovationen:
- Fortschrittliche LegierungenNeue Materialien mit verbesserten Eigenschaften
- Intelligente MaterialienMaterialien mit reaktionsfähigen Eigenschaften
- Nachhaltige Materialien: Umweltfreundliche Optionen
- Composite Integration: Fertigung aus gemischten Materialien
Branchentrends
Beschleunigte Entwicklungszyklen:
- Steigende Nachfrage nach schnellerer Prototypenerstellung
- Just-in-Time-Entwicklungsmethoden
- Agile Hardwareentwicklungsansätze
- Schnelle Iterationsfähigkeit
Nachhaltigkeitsfokus:
- Materialeffizienz und Abfallreduzierung
- Energieeffiziente Prozesse
- Recycelbare und nachhaltige Materialien
- Berücksichtigung der Umweltauswirkungen
Demokratisierung der Prototypentwicklung:
- Kostengünstigere Einstiegspunkte
- Verbesserte Zugänglichkeit für Startups
- Auswirkungen der Bildungs- und Maker-Bewegung
- Crowdfunding-gestützte Entwicklung
Strategische Implikationen
Wettbewerbsvorteil:
- Markteinführungsgeschwindigkeit als primäres Unterscheidungsmerkmal
- Die Anforderungen an Qualität und Präzision steigen.
- Kostendruck treibt Effizienzinnovationen voran
- Trends bei Anpassung und Personalisierung
Partnerschaftsmodelle:
- Engere Zusammenarbeit zwischen Designern und Herstellern
- Integrierte Konstruktions- und Fertigungsteams
- Langfristige Partnerschaftsansätze
- Modelle der gemeinsamen Entwicklung und Risikoteilung
Kapitel 13: Auswahl eines Partners für die Prototypenfertigung
Evaluationskriterien
Technische Fähigkeiten:
- Verfügbare Fertigungstechnologien
- Materialkenntnisse und Verarbeitungserfahrung
- Qualitätskontrollsysteme und -fähigkeiten
- Technische Unterstützung und Designhilfe
Geschäftliche Faktoren:
- Erfahrung mit ähnlichen Projekten und Branchen
- Erfolgsbilanz bei pünktlicher Lieferung
- Transparente Preisgestaltung und Kommunikation
- Skalierbarkeit und Kapazität für zukünftige Bedürfnisse
Strategische Ausrichtung:
- Verständnis Ihrer Entwicklungsziele
- Bereitschaft zur Partnerschaft statt reiner Lieferung
- Flexibilität bei der Anpassung an Änderungen
- Langfristiges Beziehungspotenzial
Partnerschaftsentwicklung
Erstes Engagement:
- Bewertung der technischen Leistungsfähigkeit
- Projektprüfung und Machbarkeitsanalyse
- Referenzprüfung und Portfolio-Überprüfung
- Berücksichtigung eines Pilotprojekts
Beziehungsaufbau:
- Klare Kommunikationsprotokolle
- Festlegung von Leistungskennzahlen
- Zusammenarbeit zur kontinuierlichen Verbesserung
- Ausrichtung der strategischen Planung
Fazit: Ideen in die Realität umsetzen
Die Fertigung von Blechprototypen ist eine der entscheidendsten Phasen in der Hardware-Produktentwicklung. In dieser Phase werden abstrakte Konzepte zu greifbaren Produkten, Designs werden anhand realer Anforderungen validiert und Innovationen machen ihre ersten Schritte in Richtung Markterfolg. Im heutigen Wettbewerbsumfeld entscheidet die Fähigkeit, schnell und effektiv funktionsfähige Prototypen herzustellen, darüber, welche Produkte erfolgreich sind und welche nie auf den Markt kommen.
Die Entwicklung von Prototypenfertigungstechnologien erweitert stetig die Möglichkeiten. Von Laserschneidanlagen, die komplexe Teile innerhalb weniger Stunden herstellen, bis hin zu fortschrittlichen Umformtechnologien, die präzise Komponenten ohne starre Werkzeuge ermöglichen, verfügen moderne Prototypenhersteller über beispiellose Fähigkeiten zur Unterstützung der Produktentwicklung. Diese Fortschritte, kombiniert mit digitalen Design- und Kollaborationswerkzeugen, haben den Zeit- und Kostenaufwand für die Entwicklung vom Konzept zum physischen Prototyp drastisch reduziert.
Für eine erfolgreiche Prototypenfertigung sind neben technischem Know-how vor allem Partnerschaft, klare Kommunikation und strategisches Denken unerlässlich. Die effektivsten Kooperationen verbinden die Produktvision und Marktkenntnisse des Kunden mit der Fertigungskompetenz und dem Prozesswissen des Herstellers. Gemeinsam meistern sie die Herausforderungen der Prototypenentwicklung und finden das optimale Gleichgewicht zwischen Geschwindigkeit, Kosten, Qualität und Funktionalität.
Mit Blick auf die Zukunft werden mehrere Schlüsselprinzipien erfolgreiche Strategien zur Prototypenherstellung leiten:
Frühe Zusammenarbeit
Die frühzeitige Einbindung von Fertigungspartnern in den Designprozess bietet erhebliche Vorteile. Ihr Fertigungs-Know-how kann Designentscheidungen beeinflussen, kostspielige Fehler vermeiden und Designs sowohl für die Prototypenentwicklung als auch für die spätere Serienproduktion optimieren.
Iterativer Ansatz
Betrachten Sie Prototyping als iterativen Lernprozess. Jede Prototypversion liefert wertvolle Erkenntnisse, die in die nächste Iteration einfließen und letztendlich zu besseren Endprodukten führen.
Ganzheitliches Denken
Betrachten Sie die Prototypenfertigung als Teil einer integrierten Produktentwicklungsstrategie, die Design, Validierung, Tests und Produktionsvorbereitung umfasst. Jede Phase trägt zur Optimierung der anderen bei.
Strategische Investition
Betrachten Sie die Prototypenfertigung nicht als Kostenfaktor, sondern als strategische Investition in den Produkterfolg. Die vergleichsweise geringen Kosten einer sorgfältigen Prototypenentwicklung können weitaus teurere Probleme in der Produktion oder, schlimmer noch, auf dem Markt verhindern.
Für Unternehmen, die ihre Hardwareentwicklung beschleunigen möchten, bietet die Prototypenfertigung aus Blech einen bewährten Weg von der Idee zur Realität. Durch die Kombination von Geschwindigkeit, Präzision und Flexibilität ermöglicht sie Innovationen bei gleichzeitiger Risikominimierung – eine Kombination, die in den heutigen schnelllebigen und wettbewerbsintensiven Märkten unerlässlich ist.
Der Weg von der Idee zum Produkt war noch nie so spannend und einfach. Mit dem richtigen Partner für die Prototypenfertigung und dem passenden Ansatz können Unternehmen jeder Größe ihre Innovationen zum Leben erwecken, sie unter realen Bedingungen testen, sie anhand konkreten Feedbacks optimieren und so sicher in Richtung einer erfolgreichen Produktion und Markteinführung gehen.
Sind Sie bereit, Ihre Produktkonzepte in die Realität umzusetzen?
Die passende Prototypenfertigungslösung wartet auf Sie – eine Lösung, die Ihre spezifischen Anforderungen an Geschwindigkeit, Qualität, Menge und Budget optimal erfüllt und gleichzeitig den Weg für eine erfolgreiche Produktion und Markteinführung ebnet. Ihre nächste Innovation verdient auf ihrem Weg von der Idee zur Realität nichts weniger als eine kompetente Partnerschaft.
NOBLE ist ein chinesisch-britisches Joint Venture, das in der Lage ist, eigenständige Forschung und Entwicklung, Produktion und Vertrieb durchzuführen.
Wir verfolgen zwei Hauptgeschäftsfelder: „Pflegeprodukte“ und „Intelligente Fertigung“.
Der Geschäftsbereich „Pflegeprodukte“ hat sich zum Ziel gesetzt, ein führender Anbieter intelligenter Pflegeprodukte und -dienstleistungen zu werden, mit Fokus auf Schönheitspflege, Gesundheitspflege und Altenpflege. Derzeit vertreiben wir hauptsächlich IPL-Haarentfernungsprodukte.
Wir verfügen über langjährige Erfahrung in der Blechbearbeitung. Wir bieten Ihnen einen Komplettservice, von der Konstruktion über die Fertigung und Montage bis hin zu Prüfung, Test und Verpackung, um Ihre neuen Projekte optimal zu unterstützen. Kontaktieren Sie uns gerne bei Fragen oder Anforderungen. Wir sind jederzeit für Sie da. Bitte senden Sie uns Ihre Zeichnung, sowohl 3D- als auch 2D-Zeichnungen.







