
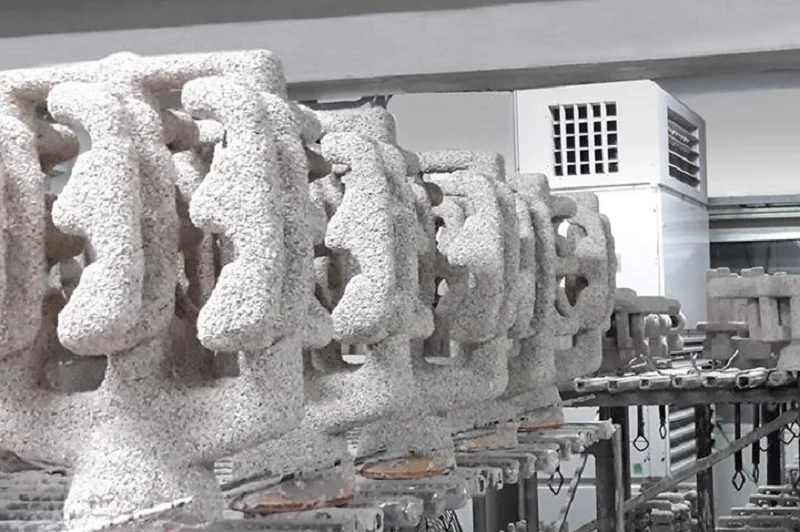
Einführung
Wird das falsche Verfahren gewählt, muss das Bauteil verschrottet werden. Dies liegt nicht unbedingt an einem Konstruktionsfehler, sondern vielmehr daran, dass das Verfahren die Konstruktionsanforderungen nicht erfüllen kann.
Das Vakuum-Feingussverfahren nimmt eine Sonderstellung ein. Dabei wird ein Wachsmodell in Keramik eingebettet, das Wachs ausgeschmolzen und anschließend unter Vakuumbedingungen Metall gegossen. Das so entstandene Bauteil zeichnet sich durch hohe Festigkeit, exzellente Oberflächengüte und enge Toleranzen aus.
Dieser Artikel behandelt zwei Aspekte. Erstens vergleicht er das Vakuum-Wachsausschmelzverfahren mit anderen Gießverfahren; zweitens stellt er das Gießen anderen, nicht gießenden Verfahren gegenüber. Ziel ist es, eine klare Grundlage für die Verfahrensauswahl zu schaffen.
Was ist Vakuum-Feinguss?
Auf das Wachsmodell wird eine Keramikschicht aufgetragen. Sobald die Keramik ausgehärtet ist, wird das Wachs ausgeschmolzen, wodurch ein Formhohlraum entsteht. In diesen Hohlraum wird flüssiges Metall gegossen, und nach dem Erstarren des Gussteils wird die Keramikschicht entfernt.
Dieses Verfahren wird als Wachsausschmelzverfahren bezeichnet. Wird dabei eine Vakuumkammer eingesetzt, spricht man von Vakuum-Wachsausschmelzverfahren. Das Metall wird in einer Vakuum- oder Schutzgasatmosphäre – frei von Sauerstoff, Stickstoff und Feuchtigkeit – geschmolzen und gegossen, wodurch die Reinheit des Gussteils gewährleistet wird.
Dieses Verfahren kombiniert zwei Technologien. Das Wachsausschmelzverfahren gewährleistet Maßgenauigkeit und Oberflächengüte, während die Vakuumumgebung die metallurgische Reinheit des Metalls sicherstellt. Bei reaktiven Werkstoffen ist das Verfahren ohne eines dieser Elemente unvollständig.
Wie das Vakuum-Feingießen funktioniert
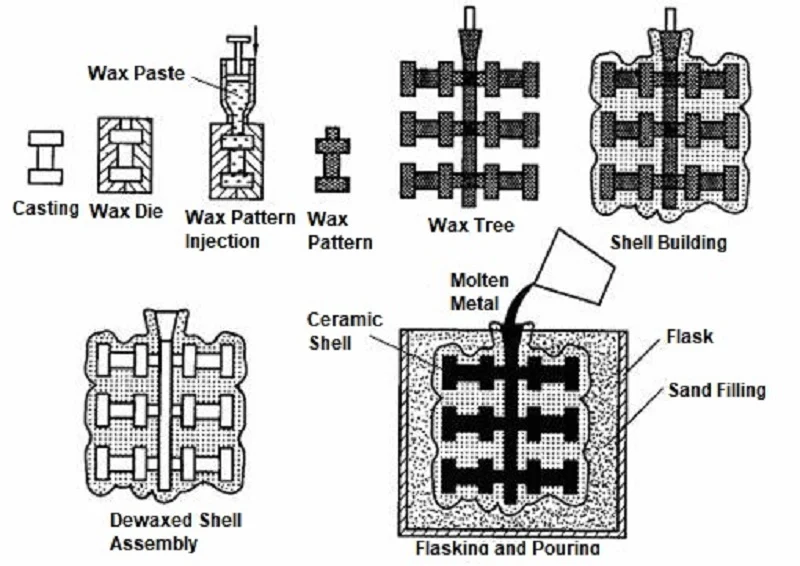
Der Prozess umfasst acht Schritte. Jeder einzelne muss korrekt ausgeführt werden. Ein Fehler in einem der ersten Schritte beeinträchtigt das Endergebnis.
Schritt 1 – Herstellung des Wachsmodells
Das Wachs wird in eine Präzisionsform eingespritzt. Nach der Bearbeitung entspricht die Form den Maßvorgaben des fertigen Bauteils. Das Wachsmodell bildet jedes Detail perfekt ab – hier beginnt die Maßgenauigkeit. Ist das Wachsmodell ungenau, ist auch das Metallteil ungenau.
Schritt 2 – Zusammenbau des Wachsbaums
Mehrere Formeinsätze sind mit einem zentralen Angusskanalsystem verbunden. Die Angusskanäle befördern das Metall in die einzelnen Kavitäten. Die Konstruktion des Gießsystems steuert den Fluss und die Erstarrung des Metalls. Der Wachsbaum ist eine clusterartige Struktur aus mehreren Teilen, die alle in einem einzigen Guss befüllt werden können.
Schritt 3 – Aufbau der Keramikschale
Tauchen Sie das Wachsmodell in die Keramikmasse und tragen Sie anschließend eine Schicht Kalksandputz auf. Lassen Sie die Beschichtung trocknen. Wiederholen Sie diesen Vorgang fortlaufend und bauen Sie so Schicht für Schicht auf. Die Keramikschale muss hohen Temperaturen und Temperaturschocks standhalten. Die Wahl des Schalenmaterials hängt von der zu gießenden Legierung ab.
Schritt 4 – Entwachsen
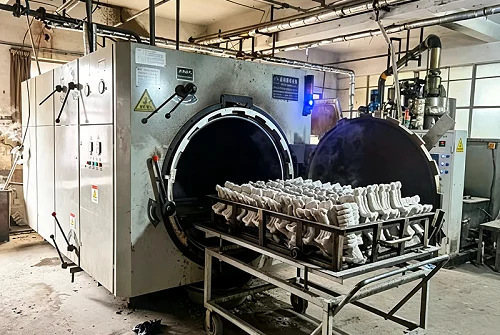
Der beschichtete Baum wird in einen Dampfautoklaven gegeben. Hochdruckdampf schmilzt das Wachs, sodass es herausfließt. Die Keramikhülle bleibt zurück, der Hohlraum ist vollständig leer. Dies ist der Schritt im Wachsausschmelzverfahren. Das Wachs ist verschwunden, und die Hülle ist nun fertig.
Schritt 5 – Granatenabschuss
Der Grünling wird in den Brennofen gegeben. Die hohe Temperatur verbrennt restliches Wachs und Feuchtigkeit. Die Keramik wird gesintert, wodurch ihre Festigkeit zunimmt. Der Grünling ist nun fest genug, um flüssiges Metall aufzunehmen.
Schritt 6 – Vakuumschmelzen
Die Legierung wird in einem Vakuuminduktionsofen geschmolzen. Es herrscht Luftausschluss. Das Vakuum saugt die Gase aus der Schmelze. Die Zusammensetzung der Legierung wird präzise gesteuert. Verunreinigungen steigen an die Oberfläche, sodass reines Metall zurückbleibt. Dieser Schritt ist entscheidend für reaktive und Hochtemperaturlegierungen.
Schritt 7 – Vakuumgießen
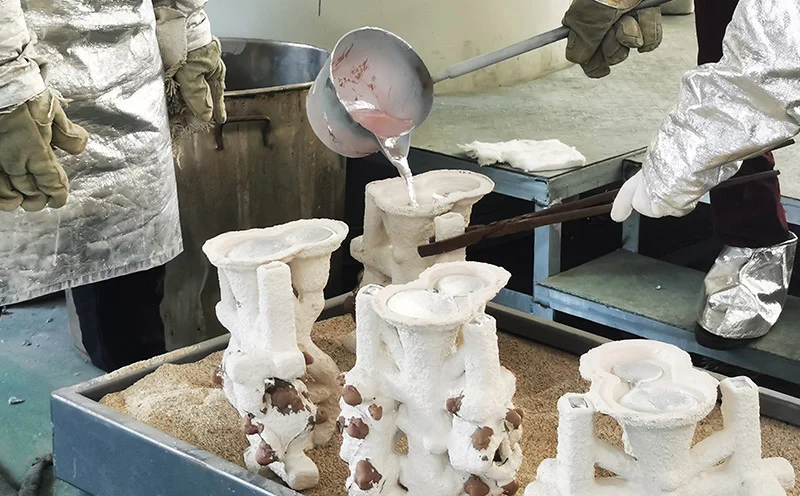
Geschmolzenes Metall wird in eine Keramikform gegossen. Der Gießvorgang findet in einer Vakuumkammer statt. Die Umgebung ist inert, um Oxidation und das Eindringen von Gasen zu verhindern. Das Metall erstarrt nach dem Füllen des Hohlraums, und die Form bleibt während des gesamten Prozesses intakt.
Schritt 8 – K.o. und Abschluss
Die Keramikschale wird abgebrochen. Der Baum wird gefällt. Die Einzelteile werden getrennt. Durch Wärmebehandlung können die mechanischen Eigenschaften angepasst werden. Die Oberflächenbearbeitung entfernt raue Kanten. Die maschinelle Bearbeitung bringt die kritischen Maße in den Toleranzbereich. Jedes Teil wird geprüft.
Das Vakuum-Feingießen ist eine Reihe kontrollierter Arbeitsschritte. Jeder Schritt baut auf dem vorherigen auf. Wird die Qualitätskontrolle in einem beliebigen Stadium vernachlässigt, können Fehler entstehen, die in den nachfolgenden Schritten nicht mehr korrigiert werden können. Die Vakuum-Prozessschritte – Schmelzen und Gießen – unterscheiden dieses Verfahren grundlegend vom herkömmlichen Feingießen. Erst diese Schritte ermöglichen den Einsatz reaktiver Legierungen.
Vakuum-Feinguss im Vergleich zu anderen Gießverfahren
Die Wahl des Verfahrens hängt von verschiedenen Faktoren ab – Präzision, Oberflächengüte, Materialverträglichkeit, Bauteilkomplexität, Produktionsvolumen und Kostenbeschränkungen. Kein einzelnes Verfahren ist in jeder Hinsicht optimal.
Vakuum-Feinguss vs. konventioneller Feinguss
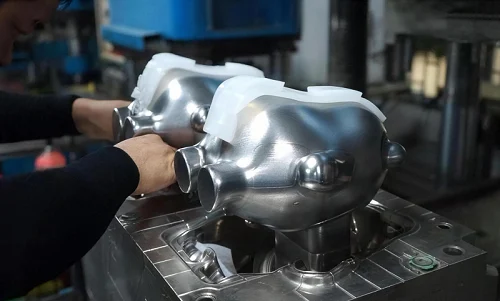
Der Unterschied liegt in der Umgebung. Beim Vakuum-Feinguss wird in einer Vakuumumgebung gegossen, während der traditionelle Guss an der Luft erfolgt.
Oxidation ist der entscheidende Unterschied zwischen den beiden Verfahren. Traditionelles Gießen führt zur Oxidation reaktiver Legierungen, was eine höhere Fehlerrate und beeinträchtigte mechanische Eigenschaften zur Folge hat. Vakuum-Feinguss hingegen erzeugt Metalle mit höherer Reinheit und überlegenen Eigenschaften.
Geeignete Legierungen: Das Vakuum-Feingussverfahren eignet sich für Titan, Nickelbasis-Superlegierungen und Zirkonium; das traditionelle Gießen ist auf Aluminium-, Stahl- und Kupferlegierungen beschränkt.
Typische Anwendungsgebiete: Vakuumverfahren werden für Turbinenschaufeln und Implantate eingesetzt. Konventionelle Verfahren finden Anwendung bei Industrieteilen und Schmuck.
Vakuum-Feinguss vs. Sandguss
Beim Sandguss werden gebundene Sandformen verwendet. Das Verfahren ist schnell und kostengünstig, da die Formkosten niedrig sind.
Der Kompromiss liegt in der Präzision und der Oberflächengüte. Unter idealen Bedingungen erreicht der Sandguss eine Toleranz von ±0.5 Millimetern. Die Oberfläche ist relativ rau. Der Vakuum-Feinguss hingegen erzielt eine Toleranz von ±0.1 Millimetern oder besser. Die Oberfläche ist glatt.
Bauteilgröße: Sandguss eignet sich für große Bauteile wie Motorblöcke und Ventilgehäuse. Vakuum-Feinguss hingegen ist auf kleinere Bauteile beschränkt.
Produktionsflexibilität: Sandguss ist sehr anpassungsfähig und ermöglicht schnelle Änderungen. Vakuum-Feinguss erfordert die Herstellung eines Wachsmodells, was zu längeren Lieferzeiten führt, aber eine höhere Präzision bietet.
Vakuum-Feinguss vs. Druckguss
Druckgießen ist ein Hochgeschwindigkeitsverfahren. Metall wird unter Druck eingespritzt. Die Zykluszeiten werden in Sekunden gemessen.
Die Legierungsbeschränkungen stellen das Problem dar. Druckguss eignet sich für Aluminium, Zink und Magnesium. Titan- oder Nickel-Superlegierungen lassen sich damit nicht verarbeiten. Die Werkzeugkosten sind hoch. Aufgrund der Porosität sind die mechanischen Eigenschaften geringer.
Das Vakuum-Feingießen ist langsamer, eignet sich aber für schwierige Legierungen. Es erzeugt dichtere Bauteile mit besserer Dauerfestigkeit. Die Wahl hängt von der Stückzahl und dem Material ab.
Vakuum-Feinguss vs. Kokillenguss
Beim Dauerformguss werden wiederverwendbare Metallformen verwendet. Das Verfahren bietet hervorragende Wiederholgenauigkeit, lange Formlebensdauer und hohe Produktionseffizienz.
Die Legierungsauswahl ist begrenzt. Reaktive Metalle können die Formoberfläche korrodieren und so die Form beschädigen. Beim Vakuum-Feinguss werden Einweg-Keramikformen verwendet. Reaktive Legierungen lassen sich damit problemlos verarbeiten.
Typische Anwendungen: Das Kokillengussverfahren eignet sich für Felgen und Zylinderköpfe; das Vakuum-Feingussverfahren eignet sich für Triebwerkskomponenten und medizinische Implantate.
Vakuum-Feinguss vs. Schleuderguss
Beim Schleudergießen wird die Form gedreht, um mithilfe der Zentrifugalkraft das Metall in den Formhohlraum zu pressen. Die so entstehenden Teile weisen eine hohe Dichte und ausgezeichnete innere Kompaktheit auf.
Die anwendbaren Geometrien beschränken sich auf rotationssymmetrische Bauteile wie Rohre, Ringe und Zylinder. Das Vakuum-Wachsausschmelzverfahren hingegen eignet sich für komplexe, asymmetrische Formen.
Das Hauptanwendungsgebiet des Schleudergusses sind lange, hohle Bauteile. Das Vakuum-Wachsausschmelzverfahren hingegen wird hauptsächlich zur Herstellung von Präzisionsbauteilen aus Aktivlegierungen eingesetzt. Die Verfahren bedienen unterschiedliche Märkte.
Vakuum-Feinguss vs. Schaumguss
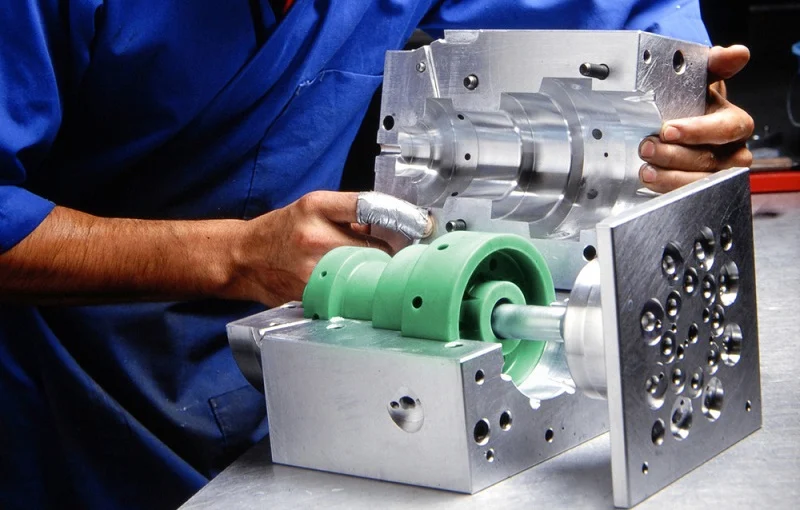
Beim Feingussverfahren werden Polystyrolmodelle verwendet. Diese Modelle werden beschichtet und in Sand eingebettet. Das geschmolzene Metall lässt den Schaum verdampfen und füllt so den Formhohlraum.
Die Formvorbereitung für das Feingussverfahren ist einfacher. Es ist nicht nötig, ein Wachsmodell anzufertigen oder eine Keramikform herzustellen.
Komplexität: Das Feingussverfahren eignet sich für Teile mittlerer Komplexität. Das Vakuum-Feingussverfahren eignet sich für Teile mit höherer Komplexität und feineren Details.
Oberflächenbeschaffenheit: Vakuum-Feinguss erzeugt glattere Oberflächen. Kosten: Bei großen Teilen ist der Feinguss kostengünstiger. Produktionseffizienz: Bei Teilen mit einfachen Formen ist der Feinguss schneller. Obwohl der Vakuum-Feinguss langsamer ist, liefert er qualitativ hochwertigere Teile. Bei der Entscheidung muss ein Kompromiss zwischen Kosten und Qualität gefunden werden.
Vakuum-Feinguss im Vergleich zu anderen Fertigungsverfahren
Die Ingenieure werden neben dem Gießen auch Schmieden, Zerspanen, additive Fertigung und Metallspritzguss bewerten. Jedes Verfahren hat seine eigenen Vorteile und Grenzen.
Vakuum-Feinguss vs. Schmieden
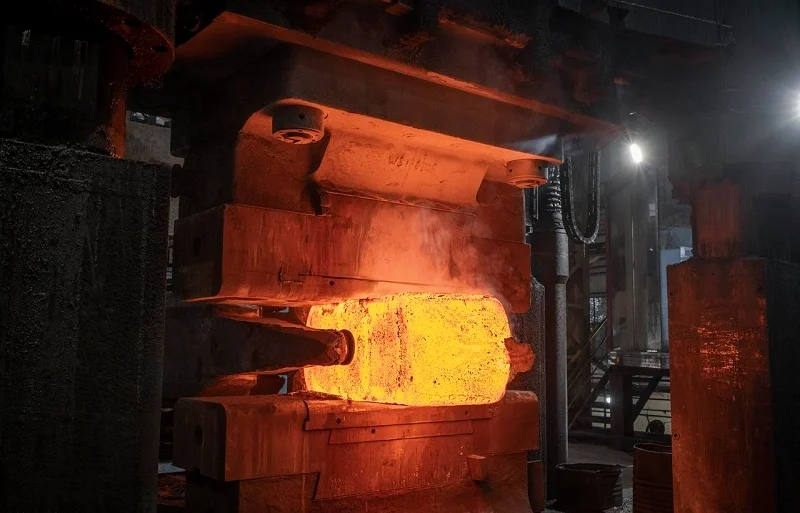
Schmieden ist ein Verfahren der plastischen Verformung von Metall. Die Kornstruktur passt sich der Geometrie des Werkstücks an. Es bietet hohe mechanische Festigkeit und ausgezeichnete Dauerfestigkeit.
Die geometrischen Beschränkungen stellen die größte Herausforderung dar. Durch Schmieden lassen sich keine komplexen Hohlräume oder tiefen Fasen erzeugen. Die Materialausnutzung ist gering – beim Bearbeiten wird ein erheblicher Teil des Metalls abgetragen.
Das Vakuum-Feingussverfahren ermöglicht die Herstellung von Bauteilen mit komplexen Geometrien in nahezu endgültiger Form. Es bietet eine hohe Materialausnutzung und ist für komplexe Bauteile kostengünstiger. Für einfache, hochfeste Formen ist Schmieden die bessere Wahl; für komplexe, formstabile Formen ist das Vakuum-Feingussverfahren die bessere Option.
Vakuum-Feinguss vs. CNC Dienstleister
Die Bearbeitung beginnt mit einem Rohling. Durch Schneiden wird Material abgetragen. Die Präzision hängt von den Fähigkeiten der CNC-Maschine ab; Toleranzen von nur ±0.005 Millimetern sind üblich.
Materialverschwendung ist ein Nachteil dieses Verfahrens. Späne gelten als Ausschuss, die Bearbeitung komplexer Geometrien ist kostspielig, und innere Merkmale sind schwer oder gar unmöglich zu bearbeiten.
Das Vakuum-Feingussverfahren ermöglicht die Herstellung von Bauteilen in Endformnähe. Der Materialverlust ist minimal. Komplexe Geometrien entstehen bereits im Gießprozess und nicht erst durch maschinelle Bearbeitung. Bei Kleinserien ist die maschinelle Bearbeitung schneller. Bei der Serienfertigung komplex geformter Teile ist das Gießen mit anschließender Nachbearbeitung kostengünstiger.
Vakuum-Feinguss vs. 3D-Druck
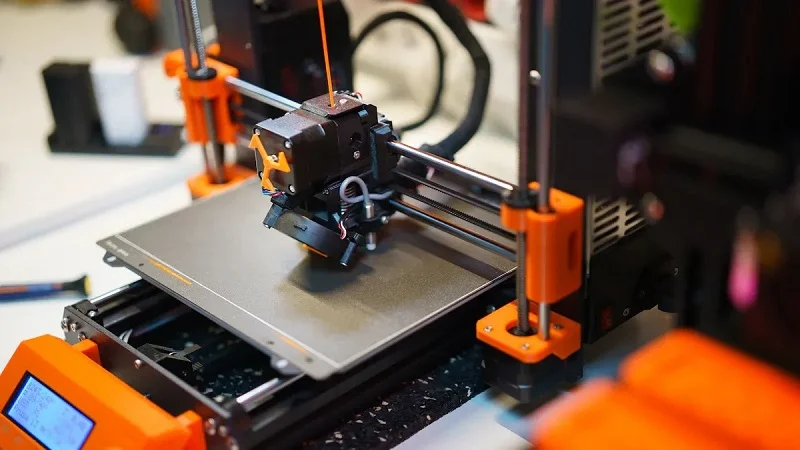
Beim 3D-Druck werden Bauteile durch das schichtweise Übereinanderlegen von Lagen hergestellt. Dies ermöglicht ein hohes Maß an Gestaltungsfreiheit und die Herstellung von internen Kanälen und Gitterstrukturen.
Die Produktionsgeschwindigkeit ist relativ gering – die Fertigung eines einzelnen Teils kann mehrere Stunden oder sogar Tage dauern. Die Oberflächenbeschaffenheit ist relativ rau. Die mechanischen Eigenschaften sind anisotrop – die Festigkeit variiert je nach Richtung. Eine Nachbearbeitung ist erforderlich. Die Kosten pro Teil sind relativ hoch.
Bei Produktionsmengen über wenige Stück hinaus ist das Vakuum-Feingussverfahren schneller, bietet eine bessere Oberflächengüte und gewährleistet isotrope mechanische Eigenschaften. Die Stückkosten sind bei der Massenproduktion niedriger. Für die Einzelteilfertigung ist der 3D-Druck im Vorteil; für die Massenproduktion hingegen das Vakuum-Feingussverfahren.
Vakuum-Feinguss vs. Metallspritzguss
Beim Metallspritzgießen wird ein Ausgangsmaterial aus Metallpulver und Bindemittel verwendet. Es entsteht spritzgegossener Kunststoff. Das Bindemittel wird entfernt. Das Teil wird gesintert.
Die Bauteile sind klein – unter 100 Gramm. Die Präzision ist hoch. Das Produktionsvolumen muss hoch sein, um die Werkzeugkosten zu rechtfertigen. Die Materialauswahl ist auf bestimmte Pulverqualitäten beschränkt.
Das Vakuum-Feingussverfahren eignet sich für größere Bauteile. Es verwendet Knetlegierungen, nicht Pulver. Die Materialeigenschaften entsprechen denen von Knetlegierungen. Die Kosten sind bei größeren Bauteilen geringer. MIM ist hervorragend für kleine Bauteile in großen Stückzahlen geeignet. Vakuum-Feinguss ist besser für größere Bauteile in kleineren Stückzahlen.
Wie man den richtigen Fertigungsprozess auswählt
Die Auswahl ist kein Ratespiel. Sechs Kriterien bestimmen die Entscheidung: Geometrie, Material, Leistungsanforderungen, Volumen, Budget, Lieferzeit und Nachbearbeitungsbedarf. Werden diese richtig priorisiert, wird die Prozesswahl eindeutig.
Entscheidungsleitfaden
| Anforderung | Empfohlener Prozess |
| Guss mit höchster Präzision | Vakuum-Feinguss |
| Niedrigste Kosten für große Teile | Sandguss |
| Aluminiumproduktion mit dem höchsten Produktionsvolumen | Druckguss |
| Maximale Stärke | Schmieden |
| Schneller Prototyp | CNC Dienstleister |
| Hochkomplexe innere Strukturen | Additive Fertigung |
Setzen Sie auf NOBLE für umfassende Fertigungslösungen.
Dieser Artikel bietet einen detaillierten Überblick über das Vakuum-Feingussverfahren. Die meisten Projekte gehen jedoch über den Gussvorgang hinaus und erfordern eine Kombination verschiedener Prozesse: Bearbeitung, Blechbearbeitung, Montage und Oberflächenbehandlung. Nur selten kann ein einzelnes Verfahren all diese Schritte abdecken.
NOBLE bietet umfassende Unterstützung über den gesamten Produktlebenszyklus hinweg. Präzisions-CNC-Bearbeitung erfüllt strengste Toleranzvorgaben; Blechbearbeitung dient der Herstellung von Gehäusen und Halterungen; Prototypenbau und Kleinserienfertigung werden zur Validierung von Designs eingesetzt; und die Serienproduktion lässt sich flexibel an das Produktionsvolumen anpassen. Die mechanische Montage verbindet die Komponenten. Sekundäre Oberflächenbehandlung und Endkontrolle runden das Projekt erfolgreich ab.
Von der Designunterstützung bis zum fertigen Produkt
Unser Service beginnt bereits vor Produktionsbeginn. DFM-Prüfungen (Design for Manufacturability) helfen, Probleme frühzeitig zu erkennen. Ingenieurberatung optimiert das Design. Rapid Prototyping validiert Designkonzepte. Beratung bei der Materialauswahl stellt sicher, dass die Legierung für die Anwendung geeignet ist.
Anschließend folgt die Präzisionsfertigung. Oberflächenbehandlungen schützen und verbessern gleichzeitig die Optik. Qualitätskontrollen überprüfen alle kritischen Maße. Montage und Verpackung bereiten das Produkt für den Versand vor. Die Logistik wird von der Lieferkette koordiniert.
Von der Konzeptentwicklung bis zur finalen Auslieferung betreut ein einziger Partner den gesamten Prozess. Das ist unser Modell.
FAQ
Welche Vorteile bietet das Vakuum-Feingussverfahren?
Höchste Reinheit, exzellente Oberflächengüte und die Möglichkeit, reaktive Legierungen wie Titan- und Nickel-Superlegierungen zu gießen. Die Porosität wird minimiert und die mechanischen Eigenschaften maximiert.
Worin unterscheidet sich das Vakuum-Feingießen vom herkömmlichen Feingießen?
Der Unterschied liegt in der Umgebung. Konventionelles Gießen erfolgt an der Luft, was zu Oxidation und Gasaufnahme führt. Vakuum-Feinguss hingegen findet im Vakuum statt, wodurch diese Mängel vermieden werden und die Verwendung von Hochleistungslegierungen ermöglicht wird.
Welches Gießverfahren bietet die beste Maßgenauigkeit?
Sowohl Vakuum- als auch Standard-Feingussverfahren zeichnen sich durch enge Toleranzen aus – typischerweise ±0.1 mm oder besser. Unter den Gießverfahren ist der Feinguss das präziseste.
Ist Vakuum-Feinguss besser als Druckguss?
Das hängt von der Anwendung ab. Druckguss ist für die Herstellung von Aluminiumteilen in großen Stückzahlen schneller und kostengünstiger. Vakuum-Feinguss eignet sich besser für reaktive Legierungen, komplexe Geometrien und Anwendungen, bei denen Porosität unerwünscht ist.
Wann sollten Hersteller das Schmieden dem Gießen vorziehen?
Wenn höchste Festigkeit und Dauerfestigkeit gefordert sind und die Geometrie einfach genug zum Schmieden ist, ist Schmieden die richtige Methode, da die Kornstruktur entlang des Lastpfades ausgerichtet wird. Für komplexe Formen eignet sich Gießen besser.
Kann Vakuum-Feinguss die CNC-Bearbeitung ersetzen?
Nein. Gießen erzeugt endkonturnahe Formen. Die Bearbeitung sorgt für die Einhaltung der endgültigen Toleranzen und die Bearbeitung kritischer Oberflächen. Die beiden Verfahren ergänzen sich, konkurrieren nicht miteinander. Die meisten Gussteile erfordern nach dem Gießen eine Nachbearbeitung.







