
Einführung
Für einfache Bauteile sind Standardgussverfahren bestens geeignet: Metall in eine Form gießen, abkühlen lassen und anschließend das Bauteil entnehmen. Dieses Verfahren erfüllt viele Anforderungen.
Sobald die Materialgrenzen überschritten werden, versagt das Vakuumgießen von Metall . Es kommt zu Oxidation, Gaseinschlüssen und Porosität. Die Teile versagen bereits vor Belastung. Das Problem liegt nicht im Metall selbst, sondern in der Gießumgebung.
Das Vakuum-Metallgussverfahren eliminiert diese Umwelteinflüsse – keine Luft, keine Feuchtigkeit und keine Oxidation. Das flüssige Metall bleibt rein, und die resultierenden Teile sind dicht. Für Bauteile, die keine inneren Fehler tolerieren, ist dies die bevorzugte Lösung.
Dieser Leitfaden behandelt drei Aspekte: Die Legierungen, die am meisten von diesem Verfahren profitieren; die Vorteile und Nachteile; und die praktischen Anwendungsfälle, in denen Vakuumguss unerlässlich ist.
Welche Legierungen eignen sich für das Vakuum-Metallgießen?
Manche Metalle reagieren mit Luft, was zu Oxidation und Gasaufnahme führt und letztendlich spröde oder poröse Gussteile zur Folge hat. Vakuumguss löst dieses Problem, indem er die reaktive Atmosphäre entfernt. Die folgenden Kategorien profitieren am meisten davon.
Reaktive Metalle
Titanlegierungen – mit Ti-6Al-4V als Standard – weisen eine hohe Affinität zu Sauerstoff auf. Auf ihrer Oberfläche bildet sich eine dünne Oxidschicht. Dies ist an sich kein Problem. Sauerstoff dringt jedoch auch in das Material ein, wodurch die Kristallstruktur spröde wird und die Dauerfestigkeit sinkt. Zirkonium verhält sich ähnlich. Beide Werkstoffe müssen ausnahmslos im Vakuum oder unter Schutzgasatmosphäre geschmolzen und gegossen werden.
Diese vakuumgegossenen Legierungen finden breite Anwendung in Bereichen mit extrem hohen Anforderungen an Gewicht und Festigkeit, wie beispielsweise in der Luft- und Raumfahrt, bei medizinischen Implantaten und Hochleistungs-Automobilkomponenten. Da diese Bauteile empfindlich auf Sauerstoffinfiltration reagieren, ist ihr hoher Preis vollkommen gerechtfertigt.
Hochtemperatur-Superlegierungen
Nickelbasierte Legierungen wie Inconel 625, 713C und 718 sind für extreme Temperaturen ausgelegt. Sie behalten ihre Festigkeit bis 700 °C und darüber. Allerdings reagieren sie empfindlich auf Gaseinschlüsse beim Schmelzen. Sauerstoff und Stickstoff bilden Carbide und Nitride an den Korngrenzen. Die Legierung wird spröde, und die Kriechfestigkeit nimmt ab.
Kobaltbasierte Legierungen (wie z. B. Stellite) werden in verschleißfesten Anwendungen eingesetzt, beispielsweise in Ventilen, Ventilsitzen und Schneidkanten. Um ihre Härte und Korrosionsbeständigkeit zu erhalten, benötigen diese Legierungen einen Schmelzprozess mit hoher Reinheit.
Das Vakuumgießen von Metallen ist unerlässlich für Turbinenschaufeln, Triebwerkskomponenten und Abgassysteme. Ohne Vakuumschutz können diese Legierungen die erforderlichen mechanischen Eigenschaften nicht erreichen.
Hochwertige Stähle
Edelstahl und niedriglegierter Stahl sind weniger reaktiv als Titan. Beim Schmelzen an der Luft absorbieren sie jedoch Wasserstoff. Dieser Wasserstoff löst sich im flüssigen Metall und entweicht beim Erstarren, was zu Porosität führt. Schlimmer noch: Wasserstoff versprödet das Metallgefüge und reduziert so die Dauerfestigkeit erheblich.
Beim Vakuumgießen wird Wasserstoff entfernt, bevor er zu einem Problem wird. Die Schmelze wird im Vakuum entgast, wodurch der Stahl rein bleibt und seine Dauerfestigkeit verbessert wird. Dies ist entscheidend für Zahnräder, Wellen und Fahrwerkskomponenten.
Aluminiumlegierungen
Aluminium ist nicht der naheliegendste Kandidat für das Vakuumschmelzen. Es oxidiert schnell, aber die Oxidschicht bietet Schutz. Das eigentliche Problem ist die Gasporosität. Wasserstoff löst sich leicht in geschmolzenem Aluminium. Beim Erstarren bilden sich dadurch Poren. Die mechanischen Eigenschaften leiden.
Legierungen wie AlSi10Mg und Aluminium-Lithium-Legierungen profitieren von der Vakuumverarbeitung. Die Schmelze entgast vollständig. Das Gussteil wird dichter. Bei Automobil-Druckgussteilen führt Porosität zu Druckverlusten und Bearbeitungsproblemen. Vakuummetallguss beseitigt diese Probleme.
Welches Metall wird am häufigsten beim Metall-Vakuumguss verwendet?
Nickelbasierte Superlegierungen, kobaltbasierte Superlegierungen und Titanlegierungen. Sie sind die am häufigsten verarbeiteten Werkstoffe im Vakuumgussverfahren. Nicht etwa, weil sie billig sind, sondern weil sie dieses Verfahren erfordern.
Der entscheidende Faktor
Die Reaktivität ist der entscheidende Faktor. Diese Metalle weisen eine sehr hohe Affinität zu Sauerstoff auf. Titan absorbiert Sauerstoff aktiv. Nickellegierungen reagieren bei hohen Temperaturen. Kobaltbasierte Legierungen bilden Oxide, welche die Festigkeit des Gefüges schwächen.
Die Reaktivität ist der entscheidende Faktor. Diese Metalle weisen eine sehr hohe Affinität zu Sauerstoff auf. Titan absorbiert Sauerstoff aktiv. Nickellegierungen reagieren bei hohen Temperaturen. Kobaltbasierte Legierungen bilden Oxide, welche die Festigkeit des Gefüges schwächen.
Das Vakuumgießen von Metallen eliminiert die Einflüsse der Atmosphäre. Die Schmelze bleibt rein und die Festphasenstruktur intakt, wodurch die metallurgische Integrität gewährleistet wird. Nur deshalb eignen sich diese Legierungen für kritische Anwendungen wie Turbinenschaufeln, Triebwerkskomponenten, medizinische Implantate und Hochleistungs-Automobilteile.
Kostenbegründung
Diese Metalle sind teuer. Das Vakuumverfahren treibt die Kosten zusätzlich in die Höhe. Andere Verfahren sind jedoch noch unvorteilhafter. Beim Gießen an der Luft läge die Ausschussquote bei 50 bis 80 %. Das ist keine Fertigung, sondern Materialverschwendung. Das Vakuumverfahren minimiert die Ausschussquote, verbessert die Ausbeute und senkt die Kosten pro Gutteil auf ein akzeptables Niveau.
Aus diesem Grund sind Nickel, Kobalt und Titan die gängigsten Werkstoffe für den Vakuumguss. Vakuumgießen ist keine Option, sondern die einzige Möglichkeit, die zuverlässige Leistung dieser Legierungen zu gewährleisten.
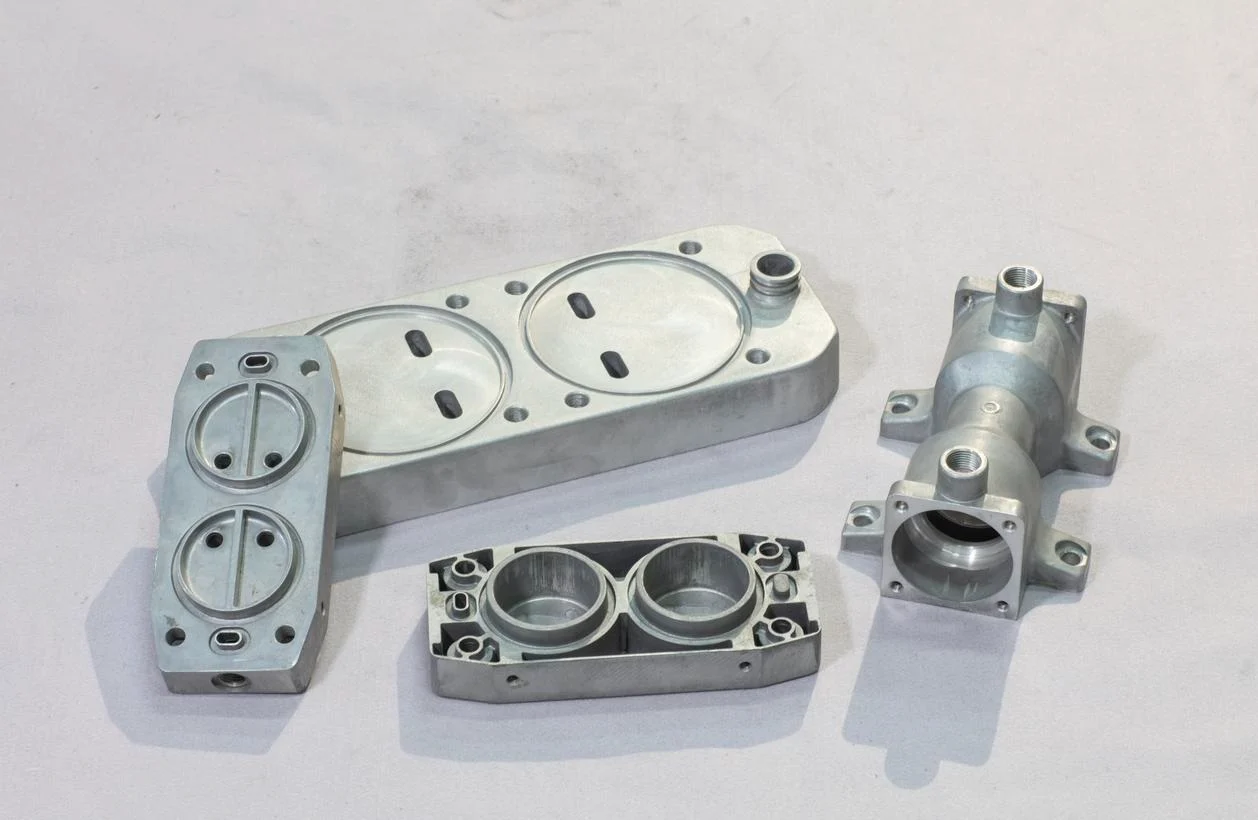
Vor- und Nachteile im Vergleich zu anderen Verfahren
Jedes Verfahren bringt Kompromisse mit sich. Auch das Vakuumgießen von Metall bildet da keine Ausnahme. Seine Vorteile sind offensichtlich, ebenso wie seine Kosten. Im Folgenden werden die jeweiligen Vor- und Nachteile erläutert.
Vorteile des Vakuum-Metallgusses
-
Überragende Reinheit
Kein Sauerstoff. Keine Feuchtigkeit. Keine Gaseinschlüsse. Die Schmelze bleibt rein. Die feste Phase bleibt dicht. Die Daten bestätigen dies. Bei Aluminiumlegierungen kann das Vakuumgießen die Zugfestigkeit um mehr als 6 % und die Duktilität um 25 % erhöhen.
-
Hervorragende Oberflächengüte und Genauigkeit
Die Form füllt sich sauber. Es bilden sich keine Oxidschichten auf der Oberfläche. Gasblasen verursachen keine Oberflächenfehler. Das Bauteil ist glatter. Die Toleranzen sind enger. Nachbearbeitungsschritte werden reduziert und können teilweise entfallen.
-
Komplexe Geometrien
Dünnwandige Bauteile werden gefüllt. Komplexe Querschnitte werden reproduziert. Ein Vakuum saugt das Metall in die Form. Keine Restluft behindert den Fluss. Teile, die mit Schwerkraftguss nicht herstellbar waren, sind heute Standard.
-
Vorteile für die Umwelt
Beim Sandgussverfahren werden die Sandpartikel mithilfe eines Vakuums miteinander verbunden. Es werden keine chemischen Bindemittel oder organischen Lösungsmittel benötigt, was zu weniger Abfall und einer saubereren Werkstattumgebung führt.
Dies sind die wichtigsten Vor- und Nachteile, die die Ingenieure von NOBLE bei der Entscheidung für das Vakuummetallgießen abwägen. Die Vorteile sind überzeugend. Doch die Nachteile sind ebenso wichtig. Sie entscheiden darüber, ob das Verfahren für ein bestimmtes Bauteil gerechtfertigt ist.
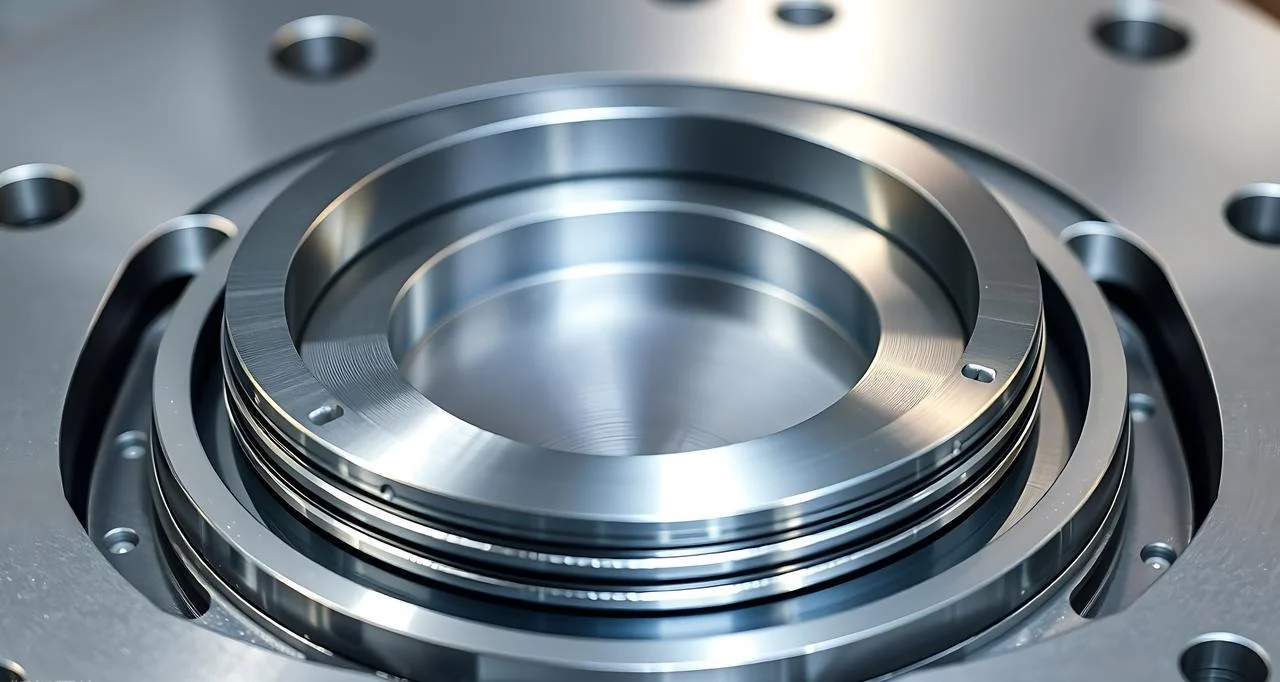
Nachteile des Vakuummetallgusses
-
Hohe Kosten
Anlagen zum Vakuumgießen von Metall sind teuer. Vakuumkammer, Pumpen und Dichtungssysteme verursachen hohe Kosten. Auch die Wartungskosten belasten das Betriebsbudget. Pumpen müssen überholt und Dichtungen ausgetauscht werden. Die Investitionskosten sind beträchtlich.
-
Langsamere Produktion
Die Zykluszeit ist länger als beim Schwerkraft- oder Druckgießen. Die Kammer muss evakuiert werden. Die Schmelze muss unter Vakuum gehalten werden. Die Abkühlgeschwindigkeit wird kontrolliert. Vakuummetallguss ist nicht für die Massenproduktion geeignet, sondern eignet sich am besten für kleine bis mittlere Serien.
- Prozessbeschränkungen
Einige Varianten bringen geometrische Einschränkungen mit sich. Das V-Verfahren stößt bei großen, plattenartigen Formen an seine Grenzen. Große Stahlblöcke entwickeln sogenannte Kronenfehler – eine Erhebung in der Mitte, die durch ungleichmäßige Erstarrung unter Vakuum entsteht. Diese Fehler sind zwar nicht unüberwindbar, stellen aber Einschränkungen dar, die Konstrukteure berücksichtigen müssen.
Entscheidungsmatrix:
Sobald das Anwendungsszenario klar ist, wird die Wahl offensichtlich.
Entscheiden Sie sich für Vakuumguss: Geeignet für kritische Bauteile in der Luft- und Raumfahrt oder Medizintechnik, bei denen Ausfälle absolut inakzeptabel sind. Turbinenschaufeln. Implantate. Strukturbauteile von Flugzeugen. Da diese Bauteile niemals ausfallen dürfen, ist der Preis gerechtfertigt.
Wählen Sie das traditionelle Gussverfahren: Es eignet sich für die Massenproduktion kostengünstiger Konsumgüterteile, bei denen eine gewisse Porosität akzeptabel ist. Beispiele hierfür sind Halterungen, Gehäuse und Zierteile. Wenn eine geringe Anzahl von Poren die Funktionalität nicht beeinträchtigt, ist es sinnvoll, Kosten zu sparen.
Die obigen Ausführungen erläutern die praktischen Vor- und Nachteile des Vakuumgießens aus produktionstechnischer Sicht. Vakuummetallguss ist nicht in allen Fällen überlegen, bietet aber bei geeigneten Anwendungen deutliche Vorteile. Eine Entscheidungsmatrix kann dabei helfen, das Verfahren an das jeweilige Bauteil anzupassen.
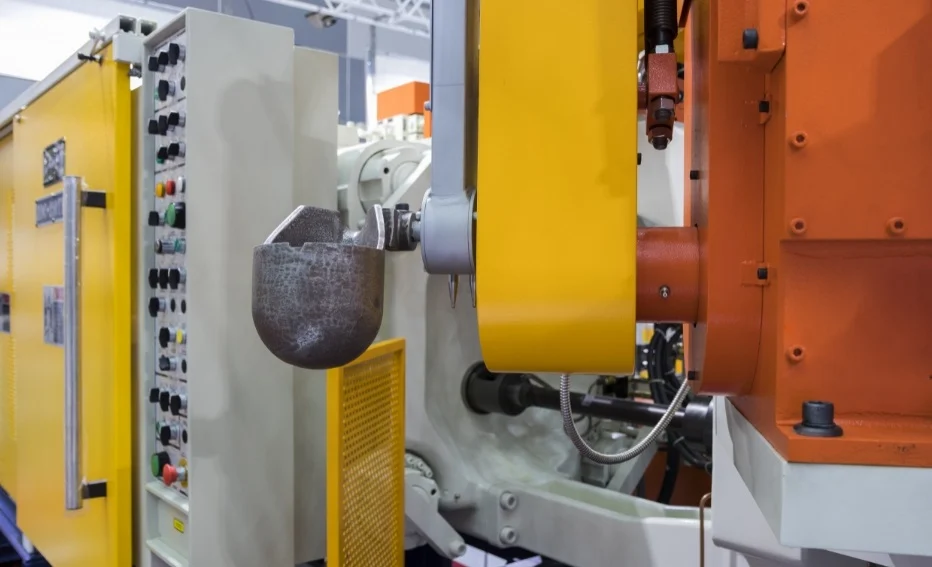
Praktische Anwendungen des Vakuum-Metalldruckgusses
Alle Anwendungen des Vakuumgießens basieren auf einem gemeinsamen Prinzip: Die Bauteile dürfen niemals ausfallen. Ob unter Belastung, im Langzeiteinsatz oder im laufenden Betrieb – sie dürfen niemals versagen. Die Kosten eines Ausfalls sind schlichtweg zu hoch. Genau aus diesem Grund wurde das Vakuumgießen von Metallen entwickelt.
Luft- und Raumfahrt & Verteidigung
Turbofan-Schaufeln rotieren mit hohen Geschwindigkeiten. Triebwerkskomponenten sind extremen Temperaturen ausgesetzt. Strukturbauteile tragen die Last des gesamten Flugzeugs. Nickelbasierte Superlegierungen wie Inconel und Waspaloy sind die bevorzugten Werkstoffe. Sie behalten ihre Festigkeit selbst bei 700 °C. Um ihr volles Leistungspotenzial auszuschöpfen, müssen sie jedoch einer Vakuumbehandlung unterzogen werden. Porosität kann zu Ausfällen führen, während Oxidation ihre Lebensdauer verkürzt. Vakuumguss erzeugt das für diese Bauteile erforderliche reine Mikrogefüge.
Medizintechnik
Implantate werden in den menschlichen Körper eingesetzt, während chirurgische Instrumente zum Schneiden und Greifen verwendet werden. Beide müssen biokompatibel sein und absolute Reinheit erfordern. Titanlegierungen dominieren diesen Bereich. Kleinserienfertigung ist weit verbreitet. Der Einsatz von Vakuumguss in der Medizintechnik nimmt zu, da er fehlerfreie Bauteile mit vorhersagbaren mechanischen Eigenschaften erzeugt. Die Abwesenheit von Porosität bedeutet, dass keine Korrosionsstellen vorhanden sind; die Abwesenheit von Einschlüssen bedeutet, dass keine Ermüdungsrisse entstehen können.
Automobilindustrie
Leichte Strukturbauteile können den Kraftstoffverbrauch senken. Das Laufrad eines Turboladers rotiert mit Drehzahlen von bis zu 150,000 Umdrehungen pro Minute. Beide Faktoren stellen hohe Anforderungen an Festigkeit und Dichte. Der Einsatz von Aluminium-Lithium-Legierungen und Titan wird immer üblicher. Vakuumguss ermöglicht dünnwandige Konstruktionen, während herkömmliche Gießverfahren solche Strukturen nicht zuverlässig füllen können.
Industrie Allgemein
Bauteile für schwere Maschinen – Pumpengehäuse, Ventilkörper, Hochdruckarmaturen – sind zyklischen Belastungen und korrosiven Flüssigkeiten ausgesetzt. Standardmäßig werden Edelstähle und Nickellegierungen verwendet. Das Vakuumgussverfahren gewährleistet, dass diese Teile frei von Poren sind, die zu Undichtigkeiten oder Rissen führen könnten.
Warum NOBLE für Vakuummetallguss wählen?
Unsere Kernkompetenzen
Die Metallverarbeitung umfasst Präzisionsbearbeitung, Gießen und Oberflächenbearbeitung. Die Kunststoffverarbeitung umfasst Spritzguss, CNC-Bearbeitung und kundenspezifische Fertigung. Es handelt sich dabei nicht um getrennte Abteilungen, sondern um integrierte Kompetenzen. Ein Teil kann gegossen und bearbeitet werden, ein anderes geformt und montiert. Der Übergang ist nahtlos.
Full-Service-Angebot
Die Fertigung ist nur ein Teil des Prozesses. Er beginnt viel früher: mit Designprüfungen, fertigungsgerechter Konstruktion (DFM) und Prototypenbau. Nach der Bearbeitung folgen Montage, Endbearbeitung und Verpackung. NOBLE bietet Komplettlösungen. Damit sind wir Ihr Full-Service-Fertigungspartner – nicht nur ein Hersteller.
Qualität, auf die Sie sich verlassen können
ISO 9001:2015 deckt Qualitätsmanagementsysteme für die allgemeine Fertigung ab. Prozesse sind einheitlich. Kontrollen sind dokumentiert. Prüfungen sind nachvollziehbar.
ISO 13485:2016 ergänzt die Anforderungen um strenge Vorgaben für Medizinprodukte. Dazu gehören eine lückenlose Rückverfolgbarkeit, eine umfassendere Prozessvalidierung und eine vollständige Dokumentation. Diese Zertifizierung bestätigt NOBLE als ISO 13485-zertifizierten Hersteller und qualifiziert das Unternehmen für die stark regulierte Medizinproduktebranche.
Werden Sie Partner von NOBLE
Ob Sie ein vakuumgegossenes Turbinenbauteil haben, das eine ultrapräzise 5-Achsen-Bearbeitung erfordert, ein Gehäuse für ein medizinisches Implantat, das eine makellose Oberflächenbeschaffenheit benötigt, oder eine komplexe Baugruppe, die Blech- und bearbeitete Teile kombiniert – NOBLE ist Ihre Komplettlösung.
FAQ
Lässt sich Aluminium im Vakuumgussverfahren herstellen?
Ja. Legierungen wie AlSi10Mg werden häufig auf diese Weise verarbeitet. Durch das Vakuum wird gelöster Wasserstoff entfernt, wodurch Porosität beseitigt und die mechanischen Eigenschaften verbessert werden.
Warum wird Titan im Vakuum gegossen?
Titan reagiert bei hohen Temperaturen heftig mit Sauerstoff und Stickstoff. Durch das Vakuum werden diese Gase entfernt, wodurch Versprödung verhindert und die Duktilität erhalten bleibt.
Ist Vakuumgießen teuer?
Die Kosten für Ausrüstung und Wartung sind hoch. Bei hochwertigen, kritischen Bauteilen rechtfertigen jedoch die Ertragssteigerung und die Reduzierung von Fehlern die Investition.
Worin besteht der Unterschied zwischen Vakuumgießen und Druckgießen?
Druckguss ist ein Verfahren für die Massenproduktion und schnelle Fertigung. Vakuummetallguss hingegen priorisiert die Qualität gegenüber der Geschwindigkeit und eliminiert Gaseinschlüsse, die beim Druckguss unvermeidbar sind.
Welche Branchen profitieren am meisten vom Vakuummetallguss?
Luft- und Raumfahrt, Medizintechnik, Automobilindustrie und Verteidigung. Diese Branchen verwenden kritische Bauteile, bei denen Porosität inakzeptabel ist.
Bietet NOBLE Designleistungen an?
Ja. Wir bieten Komplettlösungen von der Konstruktion bis zur Montage, nicht nur die Serienproduktion. DFM-Analyse, Prototypenbau und Montage gehören zu unserem Service.






