

Silikon-Vakuumgießen ist ein gängiges, modernes Verfahren, das sich für schnelles Prototyping und Kleinserienfertigung eignet. Die Teile lassen sich schnell entformen, weisen eine exzellente Oberflächengüte auf und die Materialeigenschaften entsprechen denen von Silikon in Serienproduktionsqualität.
Allerdings sind Fehler – wie Luftblasen, unvollständige Füllung, Oberflächenunebenheiten und Verformungen – unvermeidbar. Dieser Prozess ist relativ empfindlich; selbst geringfügige Änderungen an Materialien, Formen oder Vakuumwerten können schwerwiegende Probleme verursachen.
Häufige Mängel in Silikon-Vakuumguss
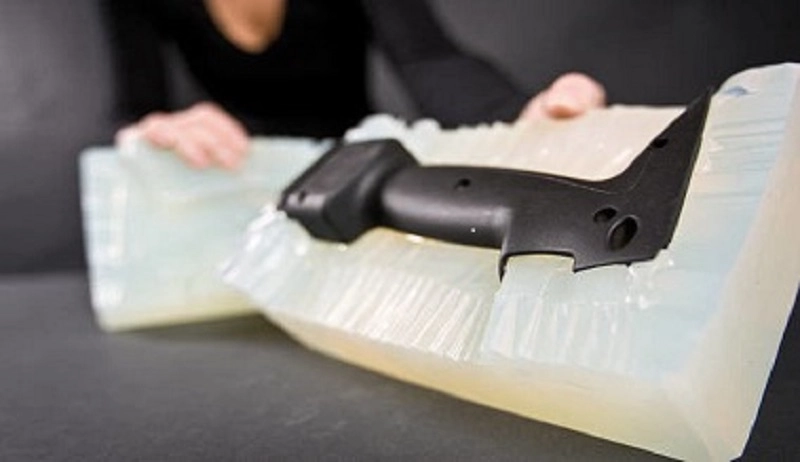
Sind Ihnen schon einmal Fehler beim Silikon-Vakuumgießen aufgefallen? Beispiele hierfür sind Blasen, Oberflächenrauheit und Gratbildung. Jeder dieser Fehler kann Aussehen, Abmessungen, mechanische Eigenschaften oder die Produktionseffizienz beeinträchtigen. Das Verständnis dieser Fehler ist der erste Schritt zu ihrer Beseitigung.
Luftblasen (Hohlräume)
Eingeschlossene Luft bildet Hohlräume. Innere Poren schwächen die Festigkeit des Bauteils, während Oberflächenporen die Oberflächengüte beeinträchtigen. Dafür gibt es mehrere Ursachen: unzureichende Entgasung, zu kurze Vakuumhaltezeit und eine ungeeignete Konstruktion der Formentlüftungskanäle.
Zu den vorbeugenden Maßnahmen gehört eine ordnungsgemäße Entgasung. Das Harz muss ausreichend lange unter Vakuum ruhen können. Die Form muss mit Entlüftungskanälen ausgestattet sein, damit die Luft während des Harzfüllvorgangs entweichen kann. Der Vakuumgrad muss den Materialanforderungen entsprechen.
Kurze Aufnahmen
Beim Öffnen der Form stellt man fest, dass sie nicht vollständig gefüllt ist, das Bauteil unvollständig ist und die Details schlecht wiedergegeben werden. Die Ursache ist einfach: Möglicherweise war die Harzviskosität zu hoch oder das Material wurde nicht ausreichend eingespritzt. Alternativ kann die Mischung auch bereits ausgehärtet sein, bevor der Formhohlraum vollständig gefüllt war.
Um unvollständige Füllungen zu beheben, sind Prozessanpassungen erforderlich. Erhöhen Sie das Materialvolumen. Reduzieren Sie die Harzviskosität durch Vorwärmen. Verkürzen Sie das Zeitintervall zwischen Mischen und Einspritzen.
Blinken (Flash)
Entlang der Trennlinie tritt eine dünne Harzschicht aus. Die Kanten des Bauteils sind uneben und weisen überschüssigen Grat auf. Werkzeugverschleiß kann zu Undichtigkeiten führen. Fehlausrichtung kann Harzüberlauf verursachen. Zu hoher Einspritzdruck kann ebenfalls Harzüberlauf begünstigen.
Gratbildung ist ein Anzeichen dafür, dass Ihre Form gewartet werden muss. Die Ausrichtung muss überprüft werden. Der Einspritzdruck muss an das Material und die Geometrie angepasst werden.
Verzug
Teile verformen sich nach dem Entformen. Große, dünne Bereiche sind besonders anfällig. Flache Bauteile verziehen sich, lange Teile biegen sich durch. Die Ursache liegt in unterschiedlichen Aushärtungs- oder Abkühlungsspannungen. Ein Bereich härtet schneller aus als ein anderer. Die entstehenden inneren Spannungen verformen das Teil.
Prävention zielt auf gleichmäßiges Aushärten ab. Passen Sie die Ofentemperatur an. Sorgen Sie für eine gleichmäßige Wärmeverteilung. Optimieren Sie die Bauteilgeometrie, um Materialübergänge zwischen dick und dünn zu minimieren.
Oberflächenfehler
Kratzer. Vertiefungen. Unebenheiten. Die Oberfläche ist nicht glatt. Das Urmodell kann Fehler aufweisen. Die Formoberfläche kann beschädigt sein. Das Harz selbst kann eine raue Oberfläche bilden.
Die Lösung ist Qualitätskontrolle in jeder Phase. Prüfen Sie das Urmodell. Schützen Sie die Formoberfläche. Kontrollieren Sie die Harzbedingungen.
Maßungenauigkeit
Die Teile weisen Abweichungen von den Toleranzen auf. Bohrungen sind nicht fluchtend. Schnittstellen passen nicht zusammen. Drei Faktoren verursachen das Problem: Schrumpfung der Silikonform, Schrumpfung des Harzes und Temperaturschwankungen während des Aushärtens.
Für die Kompensation sind empirische Daten erforderlich. Messen Sie die Schrumpfung der Form und des Harzes. Passen Sie die Abmessungen des Urmodells entsprechend an. Kontrollieren Sie die Aushärtungstemperatur.
Unvollständige Heilung
Die Teile bleiben weich und klebrig. Ihre mechanische Festigkeit lässt zu wünschen übrig. Die Ursache ist einfach: Das Harz hat nicht vollständig vernetzt. Falsches Mischungsverhältnis. Unzureichendes Mischen. Ungeeignete Aushärtungsbedingungen. Verunreinigung durch Trennmittel.
Die Lösung liegt in der Einhaltung der Prozessvorgaben. Überprüfen Sie das Harzverhältnis. Verlängern Sie die Mischzeit. Halten Sie die Ofentemperatur konstant. Reinigen Sie die Form zwischen den Zyklen.
Farbvariation
Teile derselben Charge sehen unterschiedlich aus. Eines ist hell, das andere dunkel. Die Pigmentmischung ist ungleichmäßig. Harzchargen variieren. Die Aushärtungsbedingungen beeinflussen die Farbe.
Standardisierung funktioniert. Verwenden Sie vorab gewogene Pigmentpackungen. Kalibrieren Sie die Mischanlage. Kontrollieren Sie den Aushärtungsprozess.
Diese acht Fehler decken die meisten Probleme beim Silikon-Vakuumgießen ab. Jeder Fehler hat eine Ursache und eine Lösung. Im nächsten Abschnitt wird die Umsetzung dieser Lösungen erläutert.
Ursachen von Fehlern beim Vakuumgießen
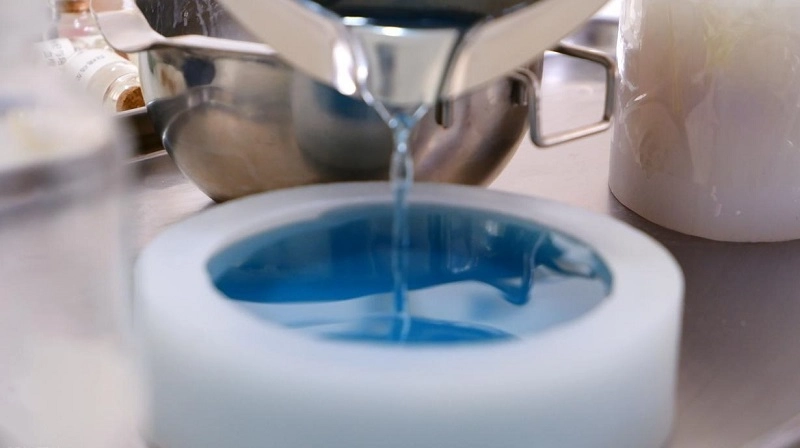
Defekte sind lediglich Symptome; die wahren Ursachen liegen tiefer. Werden nur die oberflächlichen Probleme behoben, tritt das Problem erneut auf; nur durch die Identifizierung der eigentlichen Ursache lässt es sich vollständig lösen. Die folgenden fünf Kategorien umfassen die meisten Fehlerursachen beim Silikon-Vakuumgießen.
Materielle Probleme
Das Harz ist der Schlüssel zum gesamten Prozess. Harz minderer Qualität führt zu minderwertigen Teilen.
Das abgelaufene Harz hat seine Reaktivität verloren, was zu einer unvollständigen Aushärtung führt und die Teile weich macht.
Falsche Mischungsverhältnisse können zu einem stöchiometrischen Ungleichgewicht führen. Zu viel Basispulver macht die Teile klebrig; zu viel Härter macht sie spröde.
Feuchtigkeitsverunreinigungen entstehen durch eine feuchte Lagerumgebung. Wasser reagiert mit dem Harz und bildet Blasen, die die mechanischen Eigenschaften beeinträchtigen.
Ungünstige Lagerbedingungen – hohe Temperaturen, Lichteinwirkung und Luft – können die Materialeigenschaften bereits vor dem Einbringen in die Form beeinträchtigen.
Materialunverträglichkeiten können zu Delaminationen oder Haftungsversagen zwischen Schichten oder Einsätzen führen.
Der erste Schritt besteht darin, das Material zu prüfen. Wenn das Harz von minderer Qualität ist, hilft auch nichts mehr.
Probleme bei der Formenkonstruktion
Die Form bestimmt die Gestalt des Bauteils. Eine fehlerhafte Konstruktion führt zwangsläufig zu einer mangelhaften Bauteilqualität.
Die Position des Angusskanals bestimmt den Fluss des geschmolzenen Materials. Eine ungeeignete Position kann Turbulenzen verursachen. Turbulenzen schließen Luft ein, was zur Bildung von Lufteinschlüssen führt.
Unzureichende Entlüftung verhindert das Entweichen von Luft. Die nicht entweichende Druckluft verursacht Lunker im Bauteil.
Eine unsachgemäße Trennliniengestaltung kann beim Entformen zu Gratbildung oder Einreißen des Teils führen.
Eine mangelhafte Formkonstruktion kann verhindern, dass das Harz gleichmäßig fließt, was zu unzureichender Füllung und folglich zu Verformungen des Bauteils führt.
Eine Form ist ein Produktionswerkzeug, und ihre Konstruktion muss den Prozessanforderungen entsprechen.
Prozessparameterfehler
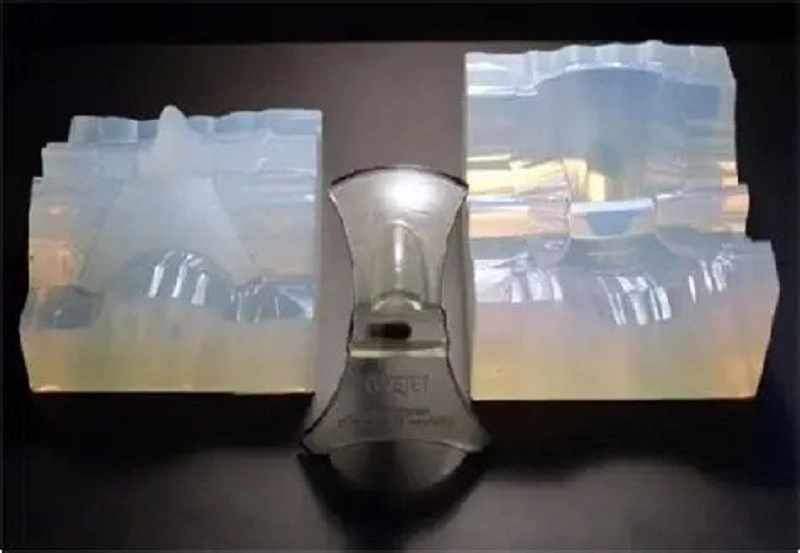
Die Maschine funktioniert ausschließlich nach Bedienungsanleitung; falsche Einstellungen führen zu falschen Ergebnissen.
Ist das Vakuum zu gering? Im Harz eingeschlossene Luft bildet Blasen.
Ist die Gießgeschwindigkeit zu hoch? Turbulenzen schließen Luft ein. Ist die Gießgeschwindigkeit zu niedrig? Das Harz härtet aus, bevor es die Form vollständig füllt.
Ist die Aushärtungstemperatur zu niedrig, verläuft die Reaktion unvollständig; ist sie zu hoch, verbrennt das Bauteil.
Ist die Aushärtungszeit zu kurz, härtet das Teil nicht ausreichend aus; ist sie zu lang, wird die Form beschädigt.
Wird das Teil zu früh entformt, reißt es; wird es zu spät entformt, klebt es an der Form fest.
Jeder Parameter hat einen optimalen Bereich. Solange er innerhalb dieses Bereichs bleibt, ist die Teilequalität zufriedenstellend; sobald er diesen Bereich überschreitet, treten Fehler auf.
Bedienerfehler
Der Silikon-Vakuumgießprozess kann automatisiert werden, aber der Bediener ist nach wie vor von großer Bedeutung.
Wenn die manuellen Arbeitsschritte nicht einheitlich sind, startet die Maschine jedes Mal von einem anderen Ausgangszustand. Folglich sind die Endprodukte nicht einheitlich.
Wird das Harz nicht genau abgemessen, stimmt das Mischungsverhältnis nicht und das Aushärtungsergebnis entspricht nicht den Erwartungen.
Wird das Harz nicht richtig vermischt, bleibt ungemischtes Harz am Boden des Behälters zurück. Dieses ungemischte Harz fließt dann in die Form, und das Bauteil härtet nicht richtig aus.
Zu den häufigsten Fehlern bei der Handhabung gehören Verunreinigungen durch Hautfette, die Verwendung von zu viel Trennmittel und das versehentliche Fallenlassen von Werkzeugen.
Diese Probleme lassen sich am besten durch angemessene Schulungen, standardisierte Arbeitsabläufe und sorgfältige Überwachung vermeiden.
Schimmel tragen
Silikonformen sind Verbrauchsmaterialien. Jeder Gießvorgang führt zu einem gewissen Verschleiß.
Das erste Anzeichen ist ein kurzer Aufblitzer. Die Trennlinie beginnt sich abzunutzen, und Harz tritt aus der Form aus. Dann treten Maßveränderungen auf. Die Form wird weicher und dehnt sich aus. Kritische Maße verändern sich.
Mit zunehmendem Verschleiß der Formoberfläche wird die Oberfläche des Bauteils rauer, und feine Details gehen allmählich verloren. Auch die Bauteilkonsistenz nimmt ab. Die ersten Teile sind in der Regel noch gut, die letzten jedoch oft Ausschuss.
Um diese Probleme zu vermeiden, sollten Sie die Lebensdauer der Form überwachen und sie rechtzeitig austauschen. Verwenden Sie sie nicht über ihre Nutzungsdauer hinaus.
Diese fünf Kategorien umfassen die Hauptursachen von Fehlern beim Silikon-Vakuumgießen. Durch die systematische Identifizierung und Behebung dieser Probleme lassen sich die Fehlerraten senken, die Ausbeute verbessern und die Produktion reibungsloser gestalten.
Wie man Fehler beim Silikon-Vakuumgießen vermeidet
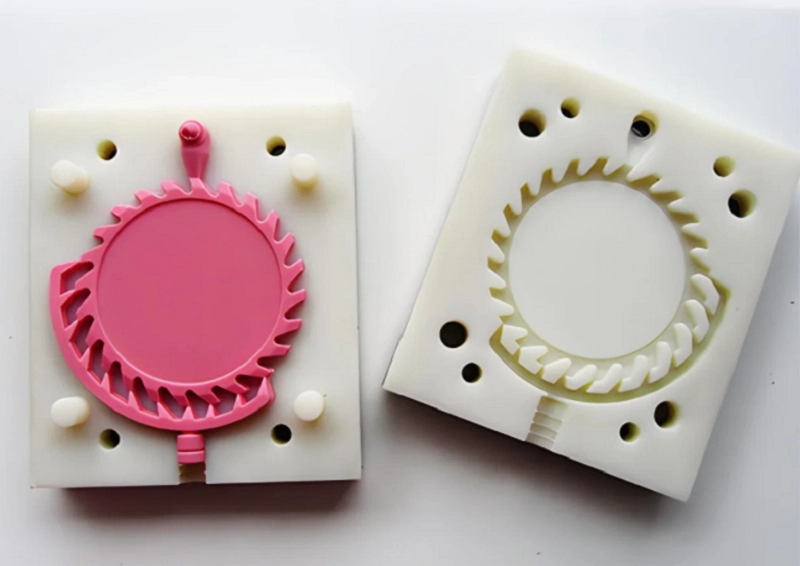
Vorbeugung ist wesentlich kostengünstiger als Nacharbeit. Durch die systematische Behebung der Fehlerursachen lässt sich die Ausbeute steigern. Die folgenden neun Bereiche umfassen praxiserprobte Methoden, die sich beim Silikon-Vakuumgießen bewährt haben.
Verbesserung der Schnittmusterqualität
Das Urmodell ist die Grundlage für alles. Seine Oberflächenbeschaffenheit bestimmt die Oberflächenbeschaffenheit des fertigen Bauteils, und seine Maßgenauigkeit legt die endgültigen Toleranzen fest. Ein mangelhaftes Urmodell führt zwangsläufig zu mangelhaften Bauteilen.
Fertigen Sie das Mastermuster sorgfältig an. Schleifen und polieren Sie die Oberfläche, um alle Kratzer zu entfernen.
Reinigen Sie das Urmodell gründlich. Staub und Fingerabdrücke können sich auf die Silikonform übertragen, und die Form überträgt diese Fehler auf jedes Gussteil.
Überprüfen Sie die Maßgenauigkeit. Messen Sie die kritischen Merkmale und vergewissern Sie sich, dass das Urmodell den Konstruktionsvorgaben entspricht. Dies ist die erste Qualitätskontrolle im Produktionsprozess. Ignorieren Sie sie nicht.
Optimieren Formendesign
Die Form ist die Grundlage des gesamten Prozesses. Eine gut konstruierte Form sorgt für eine reibungslosere Produktion, während eine schlecht konstruierte Form zu wiederholten Fehlern führt.
Platzieren Sie die Abzweige an den richtigen Stellen, damit das Harz gleichmäßig fließt und Turbulenzen vermieden werden, die Blasen erzeugen können.
Sorgen Sie für ausreichend Entlüftungsöffnungen. Die Luft muss ungehindert entweichen können, während das Harz die Form füllt. Unzureichende oder verstopfte Entlüftungsöffnungen führen zu Lufteinschlüssen, Hohlräumen und Luftblasen.
Die Trennlinie muss sorgfältig gestaltet werden. Eine ungünstige Trennlinienposition kann zu Gratbildung führen und das Entformen erschweren.
Eine gute Formkonstruktion folgt dem natürlichen Fluss des Harzes, anstatt es gegen den Fluss zu zwingen.
Harz richtig vorbereiten
Die Harzvorbereitung ist der entscheidende Schritt, um gleichbleibende Produktionsergebnisse zu gewährleisten.
Verwenden Sie eine Waage für genaue Messungen. Halten Sie sich unbedingt an das korrekte Mischungsverhältnis.
Gründlich vermischen. Die Seiten und den Boden des Behälters abkratzen, um sicherzustellen, dass alle Materialien gleichmäßig vermischt sind. Unzureichendes Mischen kann dazu führen, dass einige Bereiche nicht aushärten.
Führen Sie eine Vakuumentgasung durch. Halten Sie das Harz lange genug unter Vakuum, um die gelöste Luft zu entfernen. Das Entfernen von Oberflächenblasen reicht nicht aus. Auch Luftblasen im Inneren des Harzes müssen entfernt werden.
Materialien vorsichtig behandeln. Verunreinigungen durch Öl, Feuchtigkeit oder altes Harz können die gesamte Charge beschädigen.
Vakuumbedingungen kontrollieren
Das Vakuum wird nicht nur zum Entgasen verwendet, sondern auch, um dem Harz zu helfen, die Form zu füllen.
Stellen Sie den korrekten Vakuumpegel ein. Ist das Vakuum zu niedrig, bleibt Luft eingeschlossen. Ist es zu hoch, kann das Harz sieden und neue Defekte verursachen.
Die Vakuumzeit muss kontrolliert werden. Das Harz muss sowohl während des Entgasens als auch während des Gießens unter Vakuum bleiben. Die Form muss vollständig evakuiert sein, bevor das Harz eingefüllt wird.
Richtige Aushärtungsbedingungen einhalten
Durch die Aushärtung wandelt sich flüssiges Harz in feste Bestandteile um. Werden die Bedingungen nicht ordnungsgemäß kontrolliert, härten die Teile möglicherweise nicht vollständig aus oder verformen sich.
Die Ofentemperatur muss kontrolliert werden. Bereits Temperaturunterschiede von wenigen Grad können die Aushärtungsgeschwindigkeit beeinflussen. Eine ungleichmäßige Temperaturverteilung im Ofen kann zu uneinheitlichen Bauteileigenschaften führen.
Stellen Sie die richtige Aushärtungszeit ein. Unterausgehärtete Teile werden weich und schwach, während überausgehärtete Teile spröde werden können.
Überwachen Sie die Umgebungsbedingungen. Luftfeuchtigkeit und Luftströmung können das Aushärtungsergebnis beeinflussen.
Silikonformen vorsichtig behandeln
Silikonformen sind relativ zerbrechlich. Unsachgemäße Verwendung beschleunigt den Verschleiß der Form.
Entformen Sie das Teil vorsichtig. Wenden Sie dabei keine Gewalt an. Verwenden Sie Druckluft oder ziehen Sie das Teil vorsichtig aus der Form.
Verwenden Sie zum Reinigen der Form keine Scheuermittel. Aggressive Reinigungsmethoden können die Oberfläche des Formhohlraums beschädigen.
Lagern Sie die Formen flach und sauber. Schützen Sie sie vor Licht, hohen Temperaturen und Druck.
Formen regelmäßig prüfen. Auf Risse, abgenutzte Trennlinien und Oberflächenalterung achten. Die Form austauschen, bevor fehlerhafte Teile produziert werden.
Bauteile für die Fertigung konstruieren
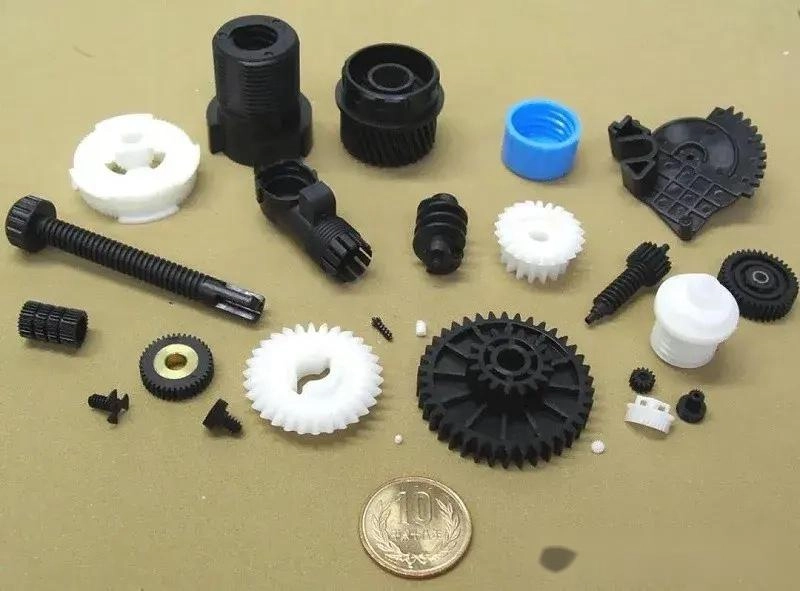
Eine gleichmäßige Wandstärke ist wichtig. Dicke Bauteile können ungleichmäßig schrumpfen, während dünne Bauteile sich möglicherweise nicht richtig füllen.
Hinterschneidungen reduzieren. Tiefe Hinterschneidungen erhöhen die Spannung auf die Form beim Entformen und können zu Beschädigungen führen.
Fügen Sie abgerundete Ecken hinzu. Scharfe Ecken erzeugen Spannungsspitzen und können Luft einschließen.
Verbessern Sie die Fließwege. Das Harz muss jeden noch so kleinen Bereich des Hohlraums erreichen. Die Konstruktion sollte den Harzfluss nicht behindern.
Standardisieren Sie Betriebsabläufe
Dokumentieren Sie jeden Arbeitsschritt, einschließlich Harzvorbereitung, Entgasung, Gießen, Aushärten, Entformen und Inspektion.
Zugführer. Alle müssen die gleichen Betriebsabläufe befolgen. Unterschiede in den Betriebsmethoden können zu Abweichungen in der Teilequalität führen.
Setzen Sie auf Prozesssteuerung. Legen Sie Prozessparameter fest, überwachen Sie diese kontinuierlich und nehmen Sie Anpassungen vor, wenn sie abweichen.
Führen Sie regelmäßige Qualitätskontrollen durch.
Inspektionen helfen, Probleme frühzeitig zu erkennen. Je früher ein Problem entdeckt wird, desto einfacher lässt es sich beheben.
| Visuelle Inspektion | Oberflächenfehler wie Risse, Poren, Grate und Farbunterschiede sind in der Regel direkt sichtbar. |
| Dimensionsmessung | Die kritischen Maße müssen innerhalb der Toleranzgrenzen bleiben. |
| Gewichtsvergleich | Teile mit inneren Hohlräumen wiegen weniger als massive Teile. |
| Montageprüfung | Die Teile müssen korrekt zusammenpassen. Falls dies nicht der Fall ist, kann dies auf eine Änderung im Prozess hinweisen. |
| Funktionsprüfung | Die Teile müssen den Anforderungen des tatsächlichen Einsatzes entsprechen und unter den zu erwartenden Bedingungen getestet werden. |
Diese neun Präventionsmethoden decken den gesamten Silikon-Vakuumgießprozess ab. Durch ihre systematische Anwendung lassen sich die Fehlerraten senken, die Ausbeute verbessern und die Produktion stabiler und besser planbar gestalten.
Partner von NOBLE für Silikon-Vakuumgießlösungen
NOBLE ist auf die Metall- und Kunststoffverarbeitung spezialisiert. Unsere Arbeit beschränkt sich nicht nur auf die Teilefertigung, sondern umfasst Komplettlösungen. Kunden, die zuverlässige und qualitativ hochwertige Komponenten und Baugruppen benötigen, entscheiden sich für uns.
Wir unterstützen Projekte von der ersten Phase an, von der Designberatung über Prototypenbau, Fertigung und Oberflächenbearbeitung bis hin zur Montage. Alle Prozesse können unter einem Dach abgewickelt werden.
Unsere Ingenieurskompetenz, fortschrittlichen Verarbeitungsmöglichkeiten und unser strenges Qualitätsmanagement gewährleisten einen reibungslosen Ablauf des gesamten Prozesses. NOBLE unterstützt Kunden dabei, Ideen effizient in serienreife Produkte umzusetzen.
Umfassende Fertigungskompetenz von der Konstruktion bis zur Montage
Ein einziger Lieferant kann die gesamte Produktionskette abdecken, wodurch die Koordination mehrerer Fertigungspartner entfällt.
Designunterstützung und technische Beratung helfen dabei, Produktdesigns zu optimieren, die Herstellbarkeit zu verbessern und eine Anleitung zur Materialauswahl zu geben, wodurch die Produktionseffizienz gesteigert wird.
Die Prototypenentwicklung unterstützt eine schnelle Validierung. Vor dem Übergang zur Serienproduktion können Kleinserienlösungen eingesetzt werden, um das Design zu testen und zu verbessern.
Die Metallbearbeitung umfasst CNC-Bearbeitung , Blechbearbeitung und Oberflächenveredelung. Diese Verfahren ermöglichen die Fertigung komplexer Strukturen und die Einhaltung enger Toleranzen.
Die Kunststoffverarbeitung umfasst verschiedene Fertigungstechnologien, darunter Silikon-Vakuumgießen und Spritzgießen . Das geeignete Kunststoffverarbeitungsverfahren wird anhand der Produktanwendung ausgewählt.
Durch Oberflächenveredelung und Nachbearbeitung werden Aussehen und Leistung des Produkts weiter verbessert. Dazu gehören Beschichtungen, Texturen und zusätzliche Nachbearbeitungsschritte.
Montage und Endproduktintegration gewährleisten die Komplettlieferung. Nicht nur Einzelteile, sondern fertige, einsatzbereite Baugruppen.
Qualitätsmanagement nach internationalen Standards zertifiziert
ISO 9001:2015 belegt ein durchgängiges Qualitätsmanagementsystem, einschließlich Prozesskontrolle, kontinuierlicher Verbesserung und Kundenzufriedenheitsmanagement.
ISO 13485:2016 unterstützt die Herstellung von Medizinprodukten durch kontrollierte Prozesse, Dokumentation, Rückverfolgbarkeit und strenge Qualitätsanforderungen.
Diese Zertifizierungen definieren die täglichen Betriebsstandards von NOBLE. Kunden in anspruchsvollen Branchen verlassen sich auf diese Systeme für eine zuverlässige Qualitätssicherung.
FAQ
Wie viele Teile kann eine Silikonform typischerweise herstellen?
Eine Silikonform produziert typischerweise 20 bis 30 Teile. Bei einfachen Teilen können es bis zu 40 Teile sein. Komplexe Designs oder Teile, die beim Entformen zu stärkerem Verschleiß führen, verkürzen die Lebensdauer der Form schneller.
Die Lebensdauer der Form hängt auch von der Harztemperatur, den Aushärtungsbedingungen und den Handhabungsmethoden ab. Überwachen Sie die Formleistung und tauschen Sie die Form aus, bevor Defekte häufig auftreten.
Was verursacht Blasen beim Vakuumgießen?
Blasen entstehen üblicherweise durch unzureichende Entgasung. Das Harz muss lange genug unter Vakuum bleiben, damit die gelöste Luft entweichen kann.
Eine weitere häufige Ursache ist eingeschlossene Luft in der Form. Unzureichende Belüftung verhindert das Entweichen der Luft. Auch falsche Gießmethoden können beim Harztransfer Luft einbringen.
Können verzogene Vakuumgussteile repariert werden?
Manche verformte Teile lassen sich reparieren. Leichte Verformungen können durch kontrollierte Erwärmung und geeignete Vorrichtungen korrigiert werden.
Bauteile mit komplexen Krümmungen oder starken Verformungen lassen sich jedoch in der Regel nicht reparieren. Vorbeugen ist besser als Reparieren. Die Aushärtungstemperatur muss kontrolliert und abrupte Übergänge zwischen dicken und dünnen Bereichen vermieden werden.
Wie genau ist das Silikon-Vakuumgießen?
Die üblichen Maßtoleranzen liegen zwischen ±0.10 mm und ±0.30 mm. Die Qualität des Urmodells bestimmt die maximal erreichbare Genauigkeit. Harzschrumpfung führt zu Maßänderungen, und Werkzeugverschleiß vergrößert die Toleranzen mit der Zeit.
Warum verschleißen Silikonformen?
Silikonformen unterliegen aufgrund verschiedener Faktoren einem allmählichen Verschleiß.
Wiederholte Gießvorgänge führen zu Materialermüdung. Belastungen beim Entformen können die Oberfläche des Formhohlraums beschädigen. Chemikalien im Harz können die Eigenschaften des Silikons allmählich beeinträchtigen, und hohe Temperaturen können die Alterung der Form beschleunigen.






