
Einführung
Gehen Sie durch eine beliebige Maschinenwerkstatt. Sie werden sehen, wie Teile vom Band laufen. Manche passen perfekt. Manche landen im Ausschuss. Der Unterschied liegt oft nicht am Bediener oder an der Maschine. Es ist das einfache Werkzeug, das das Werkstück hält. Dieses Stück Metall oder dieser Stiftblock entscheidet über alles.
Die Begriffe werden ständig verwechselt. Mal nennt man es eine Vorrichtung, mal eine Spannvorrichtung. Im allgemeinen Sprachgebrauch scheint es keine Rolle zu spielen. In der Technik ist es jedoch sehr wichtig. Es handelt sich nicht um dasselbe. Hier der Kernpunkt in einem Satz: Eine Vorrichtung führt das Schneidwerkzeug. Eine Spannvorrichtung hält das Werkstück fest. Das ist der entscheidende Unterschied.
Wir werden das genauer erklären. Sie erfahren, was die einzelnen Typen sind, wie sie sich unterscheiden, welche Grundregeln für ihre Konstruktion gelten, welche verschiedenen Ausführungen in der Fertigung vorkommen und wie sie in der modernen, automatisierten Fertigung eingesetzt werden.

Was ist eine Schablone? (Werkzeugführung)
Bei einer Vorrichtung geht es vor allem um Kontrolle. Nicht über das Werkstück, sondern über das Werkzeug in der Hand oder in der Spindel.
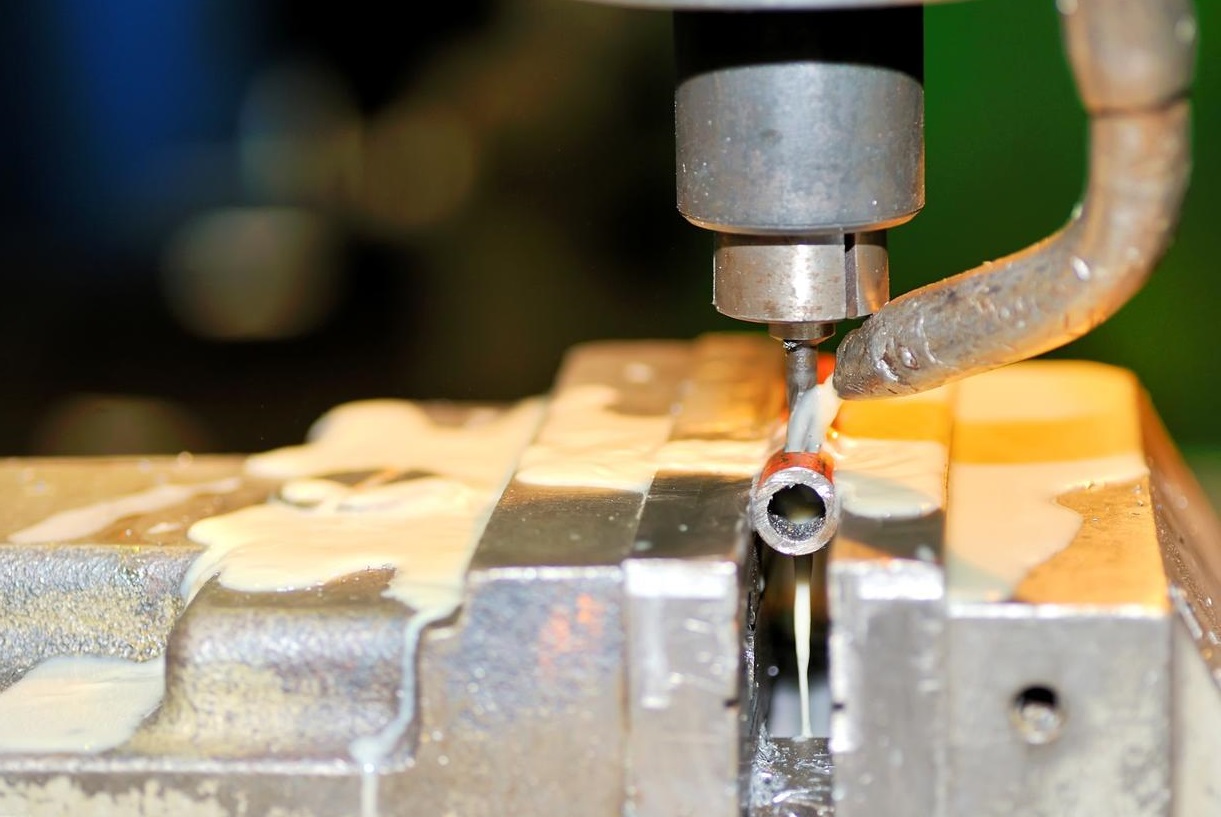
Definition: Eine Vorrichtung ist ein Gerät, das die Bewegung des Schneidwerkzeugs steuert. Sie lenkt es.
Stellen Sie sich vor, Sie bohren ein Loch von Hand. Der Bohrer wandert. Er gleitet über das Metall. Am Ende haben Sie ein Loch an der falschen Stelle oder der Bohrer bricht ab. Eine Bohrschablone löst dieses Problem. Ihre Hauptfunktion ist Genauigkeit und Wiederholbarkeit. Sie führt das Werkzeug jedes Mal exakt an die richtige Stelle im Werkstück. So befinden sich die Löcher an den Teilen eins und hundert an derselben Stelle.
Das wichtigste Merkmal, auf das Sie achten sollten, ist die Buchse. Dabei handelt es sich um gehärtete Stahlhülsen, die in die Bohrschablone eingepresst sind. Der Bohrer läuft durch sie hindurch. Die Buchse trägt den Verschleiß, nicht der Schablonenkörper. Sie dient als Führungsbohrung für den Bohrer und verhindert so ein Verlaufen beim Eindringen in das Material.
Bohrschablonen werden am häufigsten beim Bohren verwendet. Auch zum Aufreiben von Löchern auf ein präzises Maß. Und auch zum Gewindeschneiden. Überall dort, wo ein Handwerkzeug oder ein rotierender Fräser wiederholt auf dieselbe Stelle treffen muss.
Vorrichtungen sind in der Regel leichter als Spannvorrichtungen. Man kann sie anheben und in der Werkstatt bewegen. Manchmal klemmt man sie am Werkstück fest, manchmal wird das Werkstück in der Vorrichtung eingespannt. Sie werden zusammen mit dem Werkzeug transportiert.
Was ist eine Vorrichtung? (Halterung des Werkstücks)
Eine Vorrichtung ist vom Konzept her einfacher, aber in der Ausführung schwieriger. Sie hält das Werkstück. Das ist alles.
Definition: Eine Spannvorrichtung ist ein Gerät, das das Werkstück positioniert und stützt. Sie verhindert dessen Bewegung. Nicht mehr.
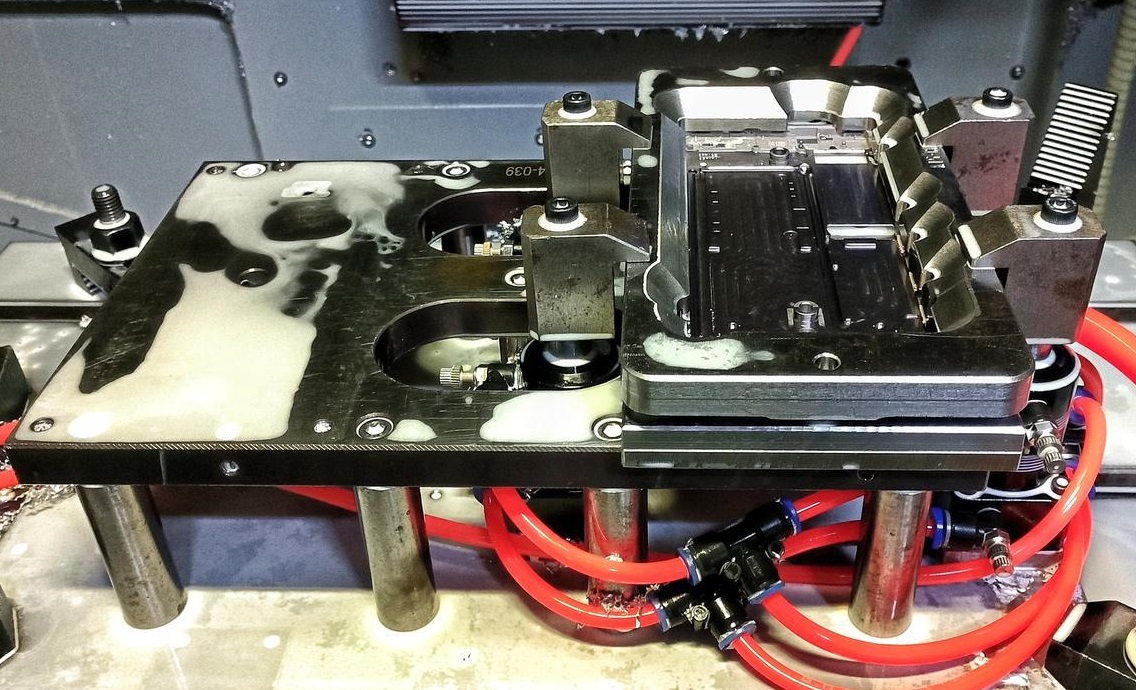
Die Hauptaufgabe besteht darin, den Kräften der Maschine entgegenzuwirken. Die Schnittkräfte sind enorm. Ein Fräser kann ein Werkstück aus schwachen Spannvorrichtungen herausreißen. Die Vorrichtung muss dem widerstehen. Sie fixiert das Werkstück gegen diese Kräfte.
Hier liegt der entscheidende Unterschied zu einer Vorrichtung. Eine Spannvorrichtung führt das Werkzeug nicht. Das übernimmt die Maschine. Bei einer manuellen Fräsmaschine bewegt der Bediener den Tisch. Bei einer CNC-Maschine bewegt der Computer die Achsen. Die Spannvorrichtung selbst ist starr und unbeweglich und bildet eine stabile Basis. Ihre einzige Aufgabe ist es, das Werkstück präzise zu positionieren und sicher zu spannen.
Vorrichtungen findet man überall. Fräsmaschinen verwenden sie. Schweißer nutzen sie, um Baugruppen zusammenzuhalten. Montagelinien verwenden sie, um Teile für Arbeiter oder Roboter zu positionieren. Schleifmaschinen verwenden sie. Prüflabore verwenden sie, um Teile Sensoren oder Koordinatenmessgeräten zuzuführen.
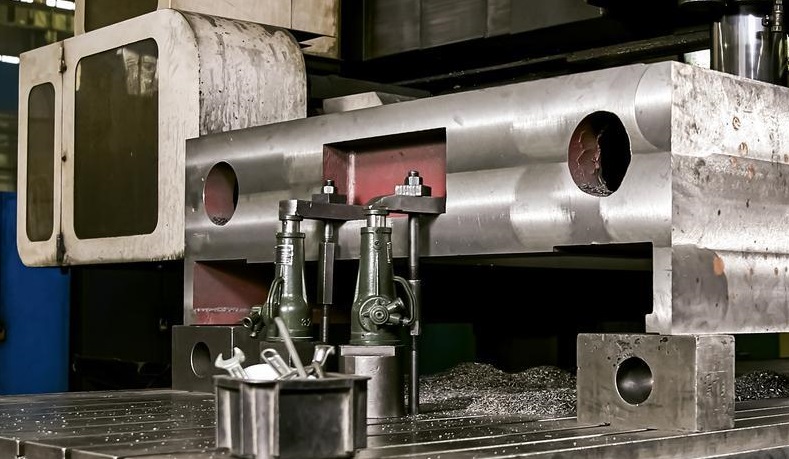
Vorrichtungen sind massiv gebaut. Sie benötigen Masse und Steifigkeit. Sie werden direkt am Maschinentisch verschraubt. Sie bewegen sich nicht. Das Werkstück wird an die Vorrichtung herangeführt und dort fixiert.
Vorrichtung vs. Spannvorrichtung: Der direkte Vergleich
Stellt man sie nebeneinander, wird der Unterschied deutlich.
| Funktion | Spannvorrichtung | Vorrichtung |
| Funktion | Führt das Schneidwerkzeug. | Hält das Werkstück sicher. |
| Werkzeugkontakt | Das Werkzeug berührt die Vorrichtung (über Buchsen). | Das Werkzeug berührt die Vorrichtung zu keinem Zeitpunkt. |
| Bauwesen | Leichtere Bauweise, inklusive gehärteter Buchsen. | Schwere, robuste Bauweise für Stabilität. |
| Typische Vorgänge | Bohren, Gewindeschneiden, Reiben. | CNC-Fräsen, Schweißen, Montage und Schleifen. |
Hier ist der einfache Trick, den man sich merken sollte. Es sind nur zwei Wörter.
Schablonenführungen. Vorrichtungshalterungen.
Das ist alles. Wenn es das Werkzeug führt, ist es eine Vorrichtung. Wenn es das Werkstück hält, ist es eine Spannvorrichtung. Die Bezeichnungen verraten ihre Funktion.
Vertiefung: Das „3-2-1“-Prinzip der Standortwahl
Lassen Sie uns das genauer betrachten. Die 3-2-1-Regel ist nicht nur eine Empfehlung. Sie ist die Grundlage jeder guten Vorrichtungs- und Lehrenkonstruktion. Wenn Sie diese Regel nicht beachten, werden Ihre Teile nicht reproduzierbar sein.
Jedes Werkstück im Raum möchte sich bewegen. Dafür gibt es neun Möglichkeiten. Da sind die geradlinigen Bewegungen – auf/ab, links/rechts, vorwärts/rückwärts. Die anderen sechs? Moment, die Rechnung stimmt nicht. Ich korrigiere das mal.
Ein Bauteil besitzt tatsächlich sechs Freiheitsgrade: drei Translationen (Bewegung entlang der X-, Y- und Z-Achse) und drei Rotationen (Drehung um die X-, Y- und Z-Achse). Die 3-2-1-Methode steuert alle sechs Freiheitsgrade mithilfe von sechs Kontaktpunkten.
Breakdown
Die drei (Primärdaten)
Setzen Sie drei Punkte auf die Unterseite. Das ergibt eine Ebene. Dadurch werden drei Bewegungen verhindert: eine Bewegung nach unten (Translation in Z-Richtung), eine Rotation um die X- und eine Rotation um die Y-Achse. Das Bauteil kann nicht kippen. Drei Punkte, drei Bewegungsrichtungen verhindert.
Die Zwei (Sekundärdatum)
Markiert man zwei Punkte an einer Seite, ergibt sich eine Linie. Dadurch werden zwei weitere Bewegungen verhindert: Seitwärtsbewegungen (Translation in X-Richtung) und Rotationen um die Z-Achse. Das Teil kann weder seitlich gleiten noch sich auf dem Tisch drehen. Zwei Punkte, zwei Bewegungen gestoppt.
Das Eine (Tertiäre Datum)
Setzen Sie einen Punkt an die angrenzende Seite. Das ist ein einziger Kontaktpunkt. Dadurch wird die letzte Bewegung verhindert: Vorwärts- oder Rückwärtsbewegung (Y-Translation). Ein Punkt, eine Bewegung gestoppt.
Warum dieses Muster wichtig ist
Drei plus zwei plus eins ergibt sechs. Sie haben alle sechs Freiheitsgrade mit genau sechs Punkten abgedeckt.
Hier liegt die Falle. Fügt man einen siebten Punkt an der falschen Stelle hinzu, ist das Bauteil überbestimmt. Angenommen, man platziert zwei Punkte auf der dritten Seite anstatt nur einen. Sind die Oberflächen des Bauteils nicht perfekt rechtwinklig und eben – und das sind sie nie –, drückt der zweite Punkt gegen das Bauteil. Er hebt es entweder von den primären Bezugspunkten ab oder verbiegt es leicht. Die Positionierung ist nun nicht mehr reproduzierbar. Jedes Bauteil sitzt anders.
Die 3-2-1-Methode ermöglicht eine wiederholbare, stabile Positionierung, ohne die Ungenauigkeiten des Werkstücks zu beeinträchtigen. Das ist das Ziel. Jedes Werkstück wird auf dieselbe Weise eingelegt, positioniert und bearbeitet.
Erkundung der verschiedenen Arten von Vorrichtungen und Lehren
Vorrichtungen und Lehren gibt es in vielen Formen. Jede Art löst ein spezifisches Problem in der Werkstatt. Hier finden Sie eine Übersicht der gängigsten Modelle.
Jigs
Die Konstruktion einer Vorrichtung ändert sich je nachdem, wie viel des Werkstücks sie abdecken muss.
- SchablonenvorrichtungenDas ist ganz einfach. Man legt einfach eine Platte mit Löchern an den richtigen Stellen auf das Werkstück und bohrt durch die Löcher. Schnell, günstig und effektiv für einfache Arbeiten.
- PlattenvorrichtungenEine Weiterentwicklung der Schablone. Sie verfügt über eine Platte mit integrierten Füßen zur Befestigung des Werkstücks. Die Buchsen sind direkt in der Platte montiert. Sie ist in sich abgeschlossen und sofort einsatzbereit.
- KastenvorrichtungenDiese Vorrichtungen umschließen das Werkstück vollständig. Man kann sie sich wie eine aufklappbare Box vorstellen. Man legt das Werkstück hinein, verschließt sie mit Klemmen und bohrt durch Buchsen an mehreren Seiten. So lassen sich verschiedene Flächen bearbeiten, ohne die Vorrichtung neu positionieren zu müssen.
- IndexiervorrichtungenDiese Vorrichtung ist für runde Teile konzipiert. Sie montieren einen Flansch oder ein rundes Werkstück, bohren eine Lochreihe, drehen die Vorrichtung dann bis zum Anschlag und bohren die nächste Lochreihe. So erzielen Sie jedes Mal ein perfektes Kreismuster.
Vorrichtungen
Die Armaturen werden nach der Maschine benannt, der sie dienen, oder nach der Aufgabe, die sie erfüllen.
- CNC Fräsen VorrichtungenHier ist absolute Steifigkeit entscheidend. Fräsvorgänge sind mit starken Vibrationen verbunden. Die Vorrichtung muss massiv sein und fest mit dem Tisch verbunden werden, um Schwingungen zu absorbieren und Rattern zu verhindern.
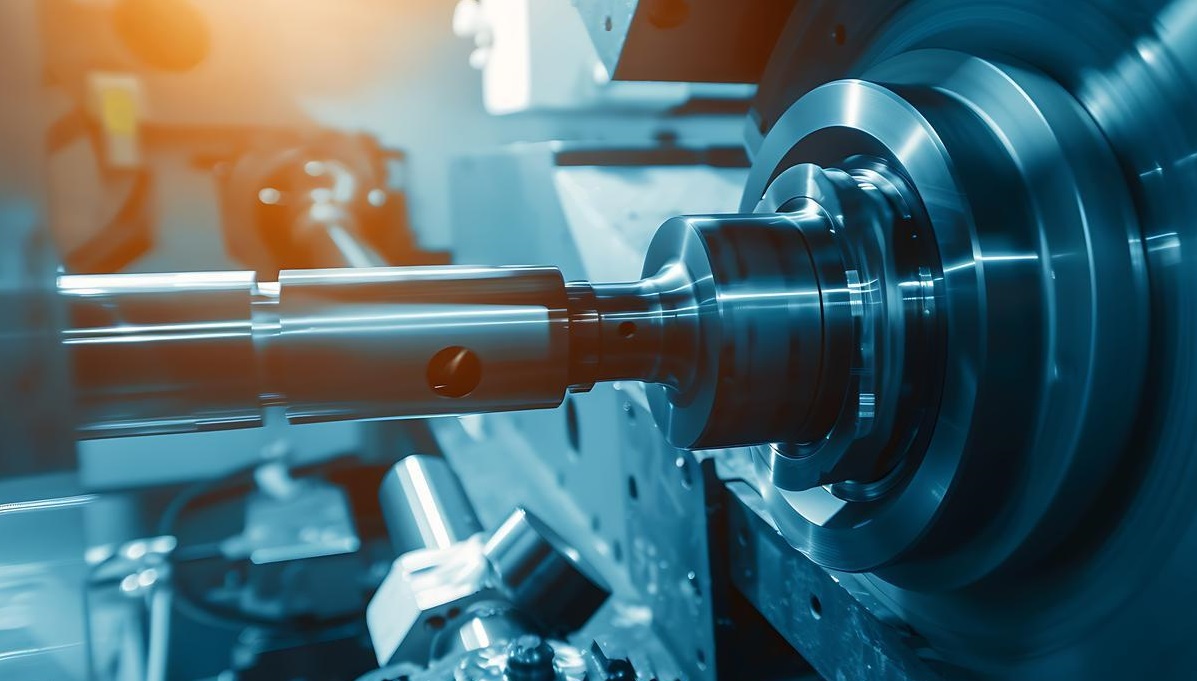
- CNC-Drehen oder DrehvorrichtungenDiese Vorrichtungen werden auf einer rotierenden Spindel montiert. Auswuchtung ist daher entscheidend. Eine Unwucht bei hoher Drehzahl kann die Maschine zerstören. Sie müssen so konstruiert sein, dass sie sich rund drehen.
- Blechschweißen VorrichtungenHitze ist der Feind. Diese Halterungen fixieren die Teile während des Schweißvorgangs. Oftmals enthalten sie Kupferkomponenten, da Kupfer hitzebeständig ist und ein Verschmelzen der Schweißnaht mit der Halterung verhindert.
- Montage VorrichtungenEinfachere Vorrichtungen. Sie halten zwei oder mehr Teile in der richtigen Position, während ein Arbeiter sie verschraubt, presst oder einrastet. Geschwindigkeit und einfache Handhabung beim Beladen stehen im Vordergrund.
- PrüfvorrichtungenSie werden in der Qualitätskontrolle eingesetzt. Sie halten ein Werkstück in einer präzisen Position, sodass eine Messlehre oder ein Koordinatenmessgerät die kritischen Maße überprüfen kann. Sie schneiden nichts ab. Sie dienen lediglich dazu, das Werkstück dem Prüfer zu präsentieren.
Materialien: Harte Werkzeuge vs. weiche Werkzeuge
Die Materialwahl für eine Vorrichtung hängt von einem Faktor ab: ihrer erforderlichen Lebensdauer. Dies ist der Unterschied zwischen harten und weichen Werkzeugen.
Harte Werkzeuge
Hartwerkzeuge bestehen aus Stahl oder Gusseisen. Sie kommen zum Einsatz, wenn die Produktion über Jahre läuft. Tausende, vielleicht sogar Millionen von Teilen. Das Werkzeug muss dieser Belastung standhalten.
Stahlarmaturen sind äußerst robust und widerstandsfähig gegen starke Belastungen. Sie verschleißen nicht. Die Buchsen lassen sich zwar austauschen, der Korpus bleibt aber formstabil. Auch Gusseisen ist beliebt. Es ist schwer, dämpft Vibrationen und behält seine Form über lange Zeit.
Softtooling
Weiche Werkzeuge werden aus Aluminium, Epoxidharz oder 3D-gedruckten Kunststoffen gefertigt. Sie eignen sich für Kleinserien oder Prototypen. Vielleicht benötigen Sie nur fünfzig Teile. Vielleicht ist das Design noch nicht final.
Aluminium ist weit verbreitet. Es lässt sich schnell bearbeiten und ist günstig. Allerdings unterliegt es dem Verschleiß. Buchsen können sich mit der Zeit lockern. Für Kleinserien ist das kein Problem.
3D-gedruckte Kunststoffteile sind heutzutage sehr beliebt. Man kann komplexe Bauteile entwerfen, sie über Nacht drucken und am nächsten Tag verwenden. Sie halten zwar nicht ewig, aber das müssen sie auch nicht. Sie erfüllen ihren Zweck, und man kann sich anderen Dingen zuwenden.
Anmerkung zu „Opfergegenständen“
Das ist ein Sonderfall. Man sieht das in der Luft- und Raumfahrt. Dünne Aluminiumbleche sind empfindlich. Sie vibrieren und verformen sich während der Bearbeitung. Man kann sie nicht fest einspannen, ohne dass sie sich verziehen.
Man fertigt also eine Ersatzvorrichtung an. Oft ist es ein Block aus Epoxidharz oder einem weichen Material. Darin wird eine Aussparung gefräst, die der Werkstückform entspricht. Das Werkstück sitzt in dieser Aussparung. Dann wird durch das Werkstück hindurch in die Vorrichtung gefräst. Die Vorrichtung wird beschädigt, nicht das Werkstück. Nach einmaliger Verwendung wird sie entsorgt. Das ist der Kompromiss: Man opfert das Werkzeug, um das teure Werkstück zu schonen.
Moderne Trends: Automatisierung und Modularität
Die Fertigungshalle verändert sich. Und damit auch die Werkzeuge. Vorrichtungen und Lehren sind nicht vor der Automatisierung gefeit. So sieht moderne Fertigung heute aus.
Nullpunkt-Spannsysteme
Das ist die größte Veränderung. Stellen Sie sich eine Aufnahme auf Ihrem Maschinentisch vor. Ein präzises Lochraster mit einem Verriegelungsmechanismus. Ihre Vorrichtung hat passende Kupplungen.
Sie setzen die Vorrichtung auf die Aufnahme. Ein Hebel oder Knopfdruck genügt. Innerhalb von Sekunden klemmt sie fest. Die Genauigkeit liegt im Mikrometerbereich. Die Umrüstzeit verkürzt sich von zehn Minuten auf unter eine Minute. Sie können die Vorrichtung abnehmen, eine neue anbringen und einfach weiterarbeiten. Keine Anzeige. Kein Scannen. Einfach laden und loslegen.
Hydraulische/pneumatische Klemmen
Vergessen Sie den T-Griff-Schlüssel. Moderne Vorrichtungen verwenden Kraftklemmen.
Hydraulische Klemmen üben eine enorme, gleichmäßige Kraft aus. Ein Knopfdruck genügt, und das Werkstück wird gegriffen. Keine Ermüdung des Bedieners. Kein Rätselraten mehr, wie fest genug angezogen werden muss.
Pneumatische Spannvorrichtungen sind schneller, aber weniger leistungsstark. Sie eignen sich hervorragend für Montagevorrichtungen, bei denen Teile gehalten, aber nicht stark bearbeitet werden müssen.
Noch besser: Diese Systeme sind in den Maschinenzyklus integriert. Die CNC-Steuerung kann die Spannvorrichtungen automatisch öffnen und schließen lassen. Der Bediener legt lediglich die Teile ein. Den Rest erledigt die Maschine.
Modulare Vorrichtungen
Das ist die Methode des Baukastensystems. Man kauft einen Bausatz mit Standardkomponenten: Grundplatten, Positionierblöcke, Klemmen, Erhöhungen und Stifte.
Benötigen Sie eine Vorrichtung für ein neues Teil? Bauen Sie sie aus dem Bausatz. Verwenden Sie sie für die Fertigungsserie. Anschließend demontieren Sie sie und verwenden die gleichen Teile für den nächsten Auftrag.
Keine teure Sonderanfertigung. Keine fest installierten Vorrichtungen, die ewig im Regal stehen. Nur wiederverwendbare Komponenten, die sich flexibel an jedes Werkstück anpassen lassen. Das spart Geld und Platz. Für Kleinserien oder Auftragsfertigung ist es kaum zu übertreffen.
Die Ökonomie: Warum sollte man sich die Mühe mit gutem Werkzeug machen?
Kosten vs. Zeitersparnis
Man mag beim Anblick des Preisschilds einer Armatur zögern. Fünfzehnhundert Dollar für einen Metallblock mit ein paar Klemmen? Das erscheint teuer. Doch die Rechnung sieht anders aus, sobald man ihn auf den Boden stellt.
Rechnen wir es anhand eines einfachen Auftrags durch. Eintausend Teile. Ohne Vorrichtung dauert das Einrichten und Ausrichten jedes Teils zehn Minuten. Das sind 10,000 Minuten. Etwa 167 Arbeitsstunden zu 50 Dollar pro Stunde. Gesamte Arbeitskosten: 8,350 Dollar.
Jetzt kommt noch die Vorrichtung dazu. 1500 Dollar im Voraus. Die Einrichtungszeit reduziert sich aber auf eine Minute pro Teil. Das sind insgesamt 1,000 Minuten. Ungefähr 17 Stunden. Arbeitskosten: 850 Dollar.
Rechnen Sie die Kosten für die Vorrichtung zu den Arbeitskosten hinzu. Das ergibt insgesamt 2,350 $. Im Vergleich dazu wären es ohne die Vorrichtung 8,350 $. Die Vorrichtung spart Ihnen also 6.000 $ bei einem einzigen Einsatz. Und Sie können die Vorrichtung auch für den nächsten Auftrag nutzen.
Das ist die Ökonomie.
Qualitätssicherung
Eine Vorrichtung entlastet den Bediener von der Genauigkeitskontrolle. Kein manuelles Abschätzen von Kanten mehr. Kein Kennzeichnen jedes einzelnen Teils mehr. Das Teil wird in die Vorrichtung eingelegt. Die Vorrichtung befindet sich an der Maschine. Fertig.
Das erste Teil ist korrekt. Das hundertste Teil ist identisch. Das tausendste Teil stimmt mit beiden überein. Austauschbarkeit ist keine Option, sondern systembedingt. Ausschuss wird reduziert. Nacharbeit entfällt. Das Kundenvertrauen steigt.
Sicherheit
Das ist wichtiger als Geld. Eine gute Armatur schützt die Hände vor Gefahren.
Stellen Sie sich einen Fräser vor, der mit 10,000 U/min rotiert. Da möchte man sich besser nicht aufhalten. Mit einer Vorrichtung mit hydraulischen oder pneumatischen Spannvorrichtungen legen Sie das Werkstück ein, treten zurück und starten den Zyklus. Die Maschine erledigt den Rest. Kein manuelles Halten des Werkstücks. Kein Bewegen in den Gefahrenbereich.
Gleiches gilt für Schweißvorrichtungen. Heiße Oberflächen. Funken. Dämpfe. Die Vorrichtung hält alles an Ort und Stelle. Die Hände des Bedieners bleiben frei.
Quetschstellen wurden konstruktionsbedingt vermieden. Scharfe Kanten wurden ausgeschlossen. Die Vorrichtung dient somit sowohl als Sicherheitsvorrichtung als auch als Produktionswerkzeug. Allein das rechtfertigt den Preis.
Fazit
Fassen wir das alles zusammen. Der Unterschied ist einfach, aber absolut.
Eine Vorrichtung führt das Werkzeug. Eine Spannvorrichtung hält das Werkstück. Diese eine Idee trennt zwei Welten der Werkstückspannung.
Wir haben die Grundlagen behandelt. Das 3-2-1-Positionierungsprinzip verhindert die Bewegung von Teilen, ohne sie zu stark einzuschränken. Verschiedene Vorrichtungstypen – Schablonen, Platten, Kästen, Indexiervorrichtungen – bewältigen unterschiedliche Herausforderungen beim Bohren. Unterschiedliche Vorrichtungen kommen bei verschiedenen Maschinen zum Einsatz – Fräsen, Drehen, Schweißen, Montieren und Prüfen. Die Materialwahl hängt vom Volumen ab: Hartstahl für große Serien, weiches Aluminium oder 3D-gedruckter Kunststoff für kleinere Fertigungsmengen.
Moderne Trends verändern die Art ihrer Anwendung. Nullpunktsysteme ermöglichen den sekundenschnellen Wechsel von Vorrichtungen. Hydraulische Spannvorrichtungen reduzieren die Ermüdung des Bedieners. Modulare Komponenten erlauben den Aufbau und die Umrüstung ohne individuelle Bearbeitung.
Die wirtschaftlichen Vorteile liegen auf der Hand. Eine hochwertige Vorrichtung amortisiert sich bereits nach einer Produktionsserie. Sie schließt menschliche Fehler aus, gewährleistet austauschbare Teile und sorgt für mehr Sicherheit.
Hier noch der letzte Gedanke. Wenn Sie in der Zerspanung, Fertigungstechnik oder Produktentwicklung tätig sind, müssen Sie Folgendes verstehen: Die richtige Werkzeugkonstruktion ist kein Detail. Sie ist der Schlüssel zum Erfolg. Sie ist der direkte Weg zu Rentabilität und Präzision. Stimmen die Werkzeuge, ergibt sich alles Weitere von selbst.
Warum Sie sich für NOBLE entscheiden sollten Präzisionsbearbeitung Bedürfnisse
Sie verstehen nun die Theorie. Sie wissen, warum eine Führungsvorrichtung die Werkstückführung übernimmt und eine Spannvorrichtung sie fixiert. Sie sehen, wie die richtige Werkstückspannung Präzision und Gewinn steigert. Die nächste Frage ist praktischer Natur: Wer fertigt die Teile?
Hier kommt NOBLE ins Spiel. Wir setzen die hier besprochenen Konzepte täglich in unserer Fertigung um. Komplexe Geometrien. Enge Toleranzen. Schwierige Werkstoffe. Wir meistern sie.
Unsere Kernkompetenzen
Wir sind spezialisiert auf präzise CNC-Bearbeitung für anspruchsvolle Branchen. Mehrachsiges Fräsen, Langdrehen, komplexe Bauteilgeometrien – wir verfügen über die Ausrüstung und die Erfahrung, um Ihre Konstruktionen termingerecht umzusetzen. Von Prototypen bis hin zu Serienfertigungen: Wir liefern.
Qualitätszertifikate
Zertifizierungen sind wichtig. Sie sind keine Wanddekoration. Sie sind ein Nachweis für den Prozess.
ISO 9001:2015 ist unser Fundament. Das bedeutet, dass wir über ein funktionierendes Qualitätsmanagementsystem verfügen. Wir erfassen alle Prozesse und verbessern uns kontinuierlich. Für industrielle Anwendungen gibt Ihnen dies die Gewissheit, dass jede Lieferung den Standards entspricht.
ISO 13485:2016 geht noch einen Schritt weiter. Dies ist die Norm für Medizinprodukte. Sie zeigt, dass wir regulierte Branchen verstehen. Absolute Rückverfolgbarkeit ist gewährleistet. Risikomanagement ist in jeden Schritt integriert. Wenn Ihr Produkt bei einem Patienten zum Einsatz kommt, ist diese Zertifizierung von entscheidender Bedeutung.
Der NOBLE-Vorteil
Das ist es, was uns auszeichnet: Wir vereinen fundiertes technisches Wissen mit präziser Ausführung. Die Prinzipien, die Sie gerade über Werkstückspannung, Positionierung und Klemmung kennengelernt haben – wir leben sie jeden Tag. Wir konstruieren Vorrichtungen. Wir fertigen Vorrichtungen. Wir setzen sie ein, um Ihre Teile perfekt herzustellen.
Theorie ist wichtig. Aber die Umsetzung ist entscheidend. Bei NOBLE liefern wir beides.
Häufig gestellte Fragen
Kann ein Gerät sowohl als Vorrichtung als auch als Halterung dienen?
Selten, aber ja. Eine Bohrschablone ist das klassische Beispiel. Sie umschließt das Werkstück und hält es sicher wie eine Vorrichtung. Zusätzlich verfügt sie über Buchsen, die Bohrer durch mehrere Flächen führen. Somit erfüllt sie beide Funktionen. Die meisten Vorrichtungen sind auf eine Aufgabe beschränkt. Bohrschablonen sind die Ausnahme, die die Regel bestätigt.
Benötige ich eine Leuchte für 3D Druck?
Nicht für den Drucker selbst. Die Maschine baut die Teile Schicht für Schicht ohne Schneidkräfte auf. Es muss nichts fixiert werden.
Aber denken Sie an die Nachbearbeitung. Wenn Sie Löcher bohren oder Konturen in ein gedrucktes Teil einarbeiten müssen, benötigen Sie unbedingt eine Vorrichtung. Gedruckte Teile können unregelmäßige Formen haben. Sie ohne eine spezielle Vorrichtung für weitere Bearbeitungsschritte zu fixieren, ist mühsam und führt zu Ungenauigkeiten.
Worin besteht der Unterschied zwischen einer Vorrichtung und einer Schablone?
Eine Schablone ist die einfachste Form einer Bohrschablone. Es handelt sich lediglich um eine Platte mit Löchern oder Kanten, an denen man sich orientieren kann. Man legt sie auf das Werkstück und zeichnet die Konturen nach oder bohrt durch sie hindurch.
Eine Vorrichtung ist komplexer. Sie hat Füße, um auf dem Werkstück aufzustehen. Sie verfügt über Buchsen zur präzisen Werkzeugführung. Sie kann Klemmen zur Fixierung besitzen. Eine Schablone dient als Führung. Eine Vorrichtung führt und positioniert sich oft selbst.
Wie wähle ich zwischen weich und hartes Werkzeug?
Schauen Sie sich das Volumen und den Zeitablauf an.
Wählen Sie flexible Werkzeuge – Aluminium, 3D-gedruckter Kunststoff, Epoxidharz –, wenn Sie schnell Teile benötigen. Prototypen. Kleinserien. Designiterationen. Es ist günstig und schnell. Es verschleißt zwar, aber Sie benötigen es nicht lange.
Entscheiden Sie sich für robuste Werkzeuge aus Stahl oder Gusseisen, wenn die Produktion Tausende von Teilen umfasst, das Design feststeht und die Vorrichtung jahrelang halten muss. Die Anschaffungskosten sind zwar höher, die Investition zahlt sich aber durch Langlebigkeit und Präzision langfristig aus.






