
Einführung
Der Ingenieur hatte die Konstruktionszeichnungen fertiggestellt, und sie sahen auf dem Bildschirm hervorragend aus. Aber hier ist das Problem: Wie stellt man dieses Teil tatsächlich her?
Es gibt zwei grundlegende Wege. Der eine ist additiv. Das ist Rapid Prototyping – der schichtweise Aufbau von Bauteilen direkt aus digitalen Dateien. Der andere ist formgebend. Das ist konventionelles Spritzgießen, bei dem Material mit Werkzeugen geformt wird. Oberflächlich betrachtet scheinen sie ähnlich. Sind sie aber nicht. Die Unterschiede sind tiefgreifend.
Folgendes ist wichtig: Es gibt keine allgemeingültige Methode. Das ist ein Trugschluss. Die entscheidende Frage ist, welche Methode am besten zu Ihrem Projekt passt. Umfang, Zeitplan und Komplexität des Designs spielen eine Rolle. Ihre wirtschaftlichen Ziele sind jedoch das Wichtigste.
Was ist Schneller Prototypenbau?
Zunächst einmal zur Definition von Rapid Prototyping. Es handelt sich um eine Reihe additiver Fertigungsverfahren. Ingenieure beginnen mit einer CAD-Datei. Die Maschine baut das Bauteil auf, indem sie Material Schicht für Schicht aufträgt. Keine Formen. Keine Werkzeuge. Nur die digitale Konstruktion und die Maschine.
Unter diesem Begriff lassen sich mehrere gängige Technologien zusammenfassen:
- FDM(Schmelzschichtverfahren). Man kann es sich wie extrudiertes Kunststofffilament vorstellen, das durch eine Düse gezogen wird. Einfach, kostengünstig, gut für einfache Modelle.
- SLA(Stereolithografie). Hierbei wird flüssiges Harz mit einem Laser ausgehärtet. Dadurch entsteht eine deutlich glattere Oberfläche und eine höhere Detailgenauigkeit.
- SLS(Selektives Lasersintern). Ein Laser verschmilzt Nylonpulver. Keine Stützstrukturen erforderlich. Stabile, funktionale Bauteile.
- DMLS/SLM(Direktes Metall-Lasersintern). Gleiches Prinzip, aber mit Metallpulver. Titan, Aluminium, Edelstahl. Für Metallteile.
Die entscheidenden Merkmale unterscheiden dieses Verfahren von der traditionellen Fertigung. Man wartet nicht wochenlang auf eine Form. Man erhält direkt aus einer digitalen Datei ein physisches Bauteil. Ändert sich das Design, druckt man einfach erneut. Das ist ideal für iteratives Arbeiten – ausprobieren, Fehler beheben, erneut versuchen.
Wo genau passt das also hin? Rapid Prototyping eignet sich am besten zur Designvalidierung, zur Überprüfung von Form und Passform, für Funktionstests und die Kleinserienfertigung, wenn nur wenige Teile benötigt werden. Es ist nicht für die Herstellung von tausend Einheiten geeignet. Es dient dazu, das Design zu optimieren, bevor man in aufwendige Werkzeuge investiert.
Was sind konventionelle Formen?
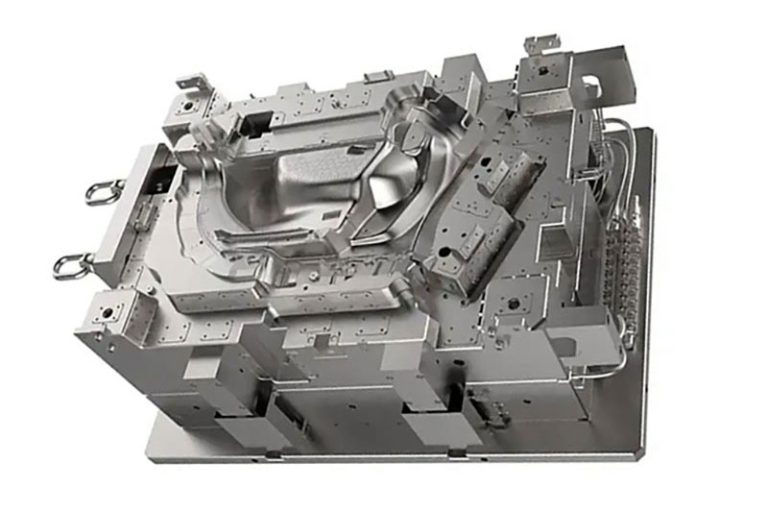
Betrachten wir nun die andere Seite. Herkömmliche Formen sind starre Werkzeuge. Sie werden aus Stahl oder Aluminium gefräst. Es handelt sich um einen physischen, permanenten Hohlraum. Einmal hergestellt, ist er unveränderlich.
Gängige Prozesse in dieser Kategorie:
- Spritzgießen Für Kunststoffe. Das Arbeitspferd der Massenproduktion. Geschmolzener Kunststoff wird in einen Stahlhohlraum gespritzt, abgekühlt und ausgeworfen.
- Druckguss Für Metalle. Geschmolzenes Metall wird in eine Form eingespritzt. Schnell, präzise, gut geeignet für Aluminium und Zink.
- Formpressen Bei Verbundwerkstoffen wird vorgewärmtes Material in eine beheizte Form gepresst. Üblich für Duroplaste und faserverstärkte Bauteile.
- Metallspritzguss (MIM)Kombiniert Pulvermetallurgie mit Kunststoff-Spritzguss für komplexe kleine Metallteile.
Hier kehren sich die wirtschaftlichen Verhältnisse komplett um. Die Anfangskosten sind hoch. Man bezahlt die Form. Stahl kostet Geld. Die Bearbeitung braucht Zeit. Aber sobald die Form hergestellt ist, sinken die Stückkosten auf fast null. Man produziert Tausende oder Millionen von Teilen für nur wenige Cent pro Stück.
Es gibt jedoch einen Kompromiss. Formen erfordern Disziplin. Man muss nach Regeln konstruieren – Entformungsschrägen, damit sich das Teil leicht entformen lässt, gleichmäßige Wandstärke, um Einfallstellen zu vermeiden, und die richtige Angusslage. Man kann nicht einfach beliebige Formen herstellen. Die Form gibt die Konstruktion vor.
Wann setzt man diese Methode also ein? Konventionelle Formen eignen sich am besten für die Serienfertigung. Sie sind die richtige Wahl, wenn enge Toleranzen, hochwertige Materialien und ein vorhersagbarer, reproduzierbarer Prozess erforderlich sind. Bei der Herstellung von hunderttausend Einheiten ist dies der optimale Weg. Der anfängliche Aufwand lohnt sich langfristig.
Kopf-an-Kopf-Vergleich
Vergleichen wir diese beiden Ansätze. Die Unterschiede sind deutlich. Sie beeinflussen jede Ihrer Entscheidungen.
Kostenstruktur
Rapid Prototyping erfordert nur geringe Vorlaufkosten. Man bezahlt lediglich Maschinenzeit und Material. Die Kosten für jedes einzelne Teil sind jedoch annähernd gleich. Skaleneffekte gibt es nicht.
Konventionelle Formen sind anfangs teuer. Das Werkzeug selbst ist kostspielig. Die Bearbeitung von Stahl erfordert Zeit und Geschick. Doch sobald dies geschehen ist, kostet jedes weitere Teil nur noch wenige Cent.
Die Gewinnschwelle liegt üblicherweise zwischen 500 und 1,000 Einheiten. Darunter ist Rapid Prototyping aufgrund der Gesamtkosten günstiger. Darüber hinaus amortisiert sich die Form schnell.
Vorlaufzeit
Mit Rapid Prototyping erhalten Sie innerhalb von Stunden oder Tagen ein fertiges Bauteil. Keine Wartezeiten bei Werkzeugmachern. Keine Warteschlangen bei der Formenbearbeitung.
Die Herstellung herkömmlicher Formen dauert Wochen oder Monate. Die Form muss entworfen, programmiert, gefertigt und getestet werden. Man kann diesen Prozess nicht beschleunigen, ohne die Qualität zu gefährden.
Designfreiheit
Hier ist Rapid Prototyping unübertroffen. Keine Designbeschränkungen. Sie können interne Gitterstrukturen erstellen. Sie können Kanäle drucken, die sich winden und drehen. Hinterschneidungen spielen keine Rolle. Die Maschine baut, was Sie zeichnen.
Konventionelle Formen unterliegen strengen Regeln. Entformungsschrägen sind erforderlich. Die Wandstärke muss gleichmäßig sein. Hinterschneidungen erfordern aufwendige Seitenauswerfer oder Auswerfer. Die Form selbst bestimmt, welche Formen möglich sind.
Materialeigenschaften
Materialien für Rapid Prototyping haben sich stark weiterentwickelt. Dennoch weisen sie eine Schwäche auf: Die Bauteile sind anisotrop – sie sind entlang der Schichtgrenzen fester als quer dazu. Die Haftung der Schichten stellt stets eine potenzielle Schwachstelle dar.
Konventionelle Formen verwenden echte Produktionsmaterialien. Sie sind isotrop. Die Festigkeit ist in alle Richtungen gleich. Materialzertifizierungen sind Standard. Sie wissen genau, was Sie bekommen.
Oberflächenfinish & Toleranzen
Rapid Prototyping ermöglicht die Herstellung hochwertiger Oberflächen. Einige Technologien, wie beispielsweise SLA, erzielen sehr glatte Ergebnisse. Die meisten erfordern jedoch eine Nachbearbeitung – Schleifen, Polieren, Beschichten –, um Produktionsqualität zu erreichen. Die Toleranzen sind akzeptabel, variieren aber je nach Maschine und Material.
Konventionelle Formen liefern direkt nach der Werkzeugherstellung Oberflächen in Formqualität. Die Texturen sind gleichmäßig. Die Toleranzen sind eng und über Tausende von Zyklen hinweg reproduzierbar.
Volumenfähigkeit
Rapid Prototyping eignet sich für Kleinserien. Typisch sind ein bis hundert Stück. Mit Druckfarmen, die mehrere Maschinen betreiben, sind bis zu tausend Stück möglich. Das ist aber schon die maximale Stückzahl.
Konventionelle Formen beginnen bei tausend und reichen bis zu Millionen. Sobald das Werkzeug hergestellt ist, spielt die Stückzahl keine Rolle mehr. Die Maschine läuft einfach ununterbrochen.
Hier die praktische Schlussfolgerung: Rapid Prototyping eignet sich für die frühe Phase – Designentwicklung, erste Tests und Kleinserien. Konventionelle Formen hingegen sind für die spätere Phase gedacht – Serienproduktion, Wiederholgenauigkeit und zertifizierte Materialien. Die Wahl hängt nicht von der jeweiligen Methode ab, sondern davon, wo Sie sich im Entwicklungsprozess befinden.
Der Mittelweg: Schnelles Werkzeug & Brückenwerkzeuge
Die beiden Extreme sind deutlich. Rapid Prototyping ermöglicht die schnelle Teilefertigung, die Stückkosten bleiben jedoch hoch. Konventionelle Formen bieten niedrige Stückkosten, erfordern aber hohe Vorlaufkosten und viel Zeitaufwand. Es gibt aber auch einen Mittelweg. Es lohnt sich, diesen genauer zu betrachten.
Hier kommen Schnellwerkzeugbau und Brückenwerkzeugbau ins Spiel. Die Idee ist einfach: Man fertigt ein Werkzeug schneller und kostengünstiger als eine komplette Produktionsstahlform. Es ist nicht für die Ewigkeit gebaut, aber es hält lange genug, um die kritische Phase zu überbrücken.
Hier die gängigen Vorgehensweisen:
Aluminiumformen. Aluminium lässt sich schneller bearbeiten als Stahl. Es ist weicher, daher ist die Werkzeugstandzeit kürzer. Man kann damit aber 1,000 bis 10,000 Teile herstellen. Für viele Produkte reicht das aus, um das Produkt auf den Markt zu bringen, den Markt zu validieren und Umsätze zu generieren, während die Stahlform gefertigt wird.
3D-gedruckte Formen. Kern und Kavität werden direkt gedruckt. Nicht geeignet für Hochdruck-Spritzgießen. Für Urethanguss – Vakuumgießen – funktioniert es jedoch gut. Man erhält Kleinserien mit detailreichen Teilen.
Weiche Werkzeuge. Silikonformen sind das klassische Beispiel. Man gießt ein Urmodell, erstellt ein Silikonnegativ und gießt Polyurethanharze hinein. Jede Form ergibt 10 bis 50 Teile. Kostengünstig. Schnelle Bearbeitung.
Wann also wendet man diesen Mittelweg an?
Marktvalidierung ist ein wichtiger Punkt. Sie benötigen reale Teile, um sie Händlern zu präsentieren oder mit Kunden zu testen. Nicht tausend, vielleicht fünfzig. Mit Brückenwerkzeugen erreichen Sie dieses Ziel, ohne auf Stahl warten zu müssen.
Die Pilotproduktion ist ein weiterer Aspekt. Man möchte die Montagelinie in Betrieb nehmen, Mitarbeiter schulen und den Prozess optimieren. Die endgültigen Werkzeuge sind noch nicht fertig. Übergangswerkzeuge füllen diese Lücke.
Die Lagerhaltung vor dem Marktstart ist entscheidend. Sie benötigen Ware für die Markteinführung. Die Stahlform wird gerade gefertigt. Sie können nicht warten. Mit Übergangswerkzeugen können Sie jetzt Lagerbestände aufbauen und später auf das Produktionswerkzeug umsteigen.
Der Fachbegriff dafür ist Rapid Prototyping für die Fertigung. Dabei werden schnelle Werkzeugbauverfahren eingesetzt, um im Prinzip serienreife Teile in geringeren Stückzahlen herzustellen. Es handelt sich um eine Übergangsstrategie, die oft den entscheidenden Unterschied ausmacht, ob man den Marktstart erfolgreich gestaltet oder verpasst.
Branchenspezifische Anwendungsbeispiele
Die Theorie ist nützlich. Doch die tatsächlichen Entscheidungen lassen sich in konkreten Branchen beobachten. Hier erfahren Sie, wie verschiedene Sektoren zwischen diesen Methoden wählen.
Medizin & Gesundheitswesen
| Anwendung | Methodik | Begründung |
| Chirurgische Führungen | Schneller Prototypenbau | Patientenspezifische Geometrie. Einmalige Anwendung. Werkzeugaufwand ist nicht erforderlich. |
| Individuelle Hörgeräte | Schneller Prototypenbau | Massenindividualisierung. Jedes Gerät ist ein Unikat. Digitaler Workflow. |
| Spritzen, Ampullen | Konventionelle Formen | Extrem hohe Produktionsmengen. Enge Toleranzen. Sterilitätsanforderungen. |
| Orthopädische Implantate | Beides | Gitterstrukturen für das Knocheneinwachsen benötigen einen Zusatzstoff. Bauteile in großen Stückzahlen werden weiterhin im Formverfahren hergestellt. |
Der Medizinsektor ist gespalten. Patientenspezifische Geräte werden additiv gefertigt. Massenproduzierte Einwegartikel bleiben bei konventionellen Formen.
Automobilindustrie
| Anwendung | Methodik | Begründung |
| Interieurs von Konzeptfahrzeugen | Schneller Prototypenbau | Ein oder zwei Einheiten. Nur Ästhetik. Keine Haltbarkeit erforderlich. |
| Prototyp-Motorhalterungen | Schneller Prototypenbau | Funktionstests vor der endgültigen Werkzeugauswahl. |
| Türgriffe, Zierleisten | Konventionelle Formen | Oberflächen der Klasse A erforderlich. UV-Beständigkeit ist wichtig. |
| Komponenten unter der Motorhaube | Konventionelle Formen | Hohes Volumen. Thermische Anforderungen. Chemische Beständigkeit. |
In der Automobilindustrie wird Rapid Prototyping früh im Produktzyklus eingesetzt. Serienteile werden jedoch fast immer mit konventionellen Formen hergestellt. Die Stückzahlen sind zu hoch, um andere Verfahren zu rechtfertigen.
Luft- und Raumfahrt & Verteidigung
| Anwendung | Methodik | Begründung |
| Teile älterer Flugzeuge | Schneller Prototypenbau | Die ursprünglichen Werkzeuge sind veraltet. Die Nachfrage ist gering. Additive Fertigung füllt die Lücke. |
| Feingussmodelle | Schneller Prototypenbau | Komplexe Kühlkanäle in Turbinenschaufeln. Gedruckte Muster ermöglichen die Geometrie. |
| Innenkomponenten | Konventionelle Formen | Strenge Entflammbarkeitszertifizierung. Die Materialien müssen qualifiziert sein. |
Die Luft- und Raumfahrtbranche ist konservativ. Zertifizierungen bestimmen die Wahl. Doch für die Unterstützung bestehender Systeme und komplexe Geometrien hat sich das Rapid Prototyping eine starke Position erarbeitet.
Consumer Elektronik
| Anwendung | Methodik | Begründung |
| Prototypgehäuse | Schneller Prototypenbau | Ergonomische Tests. Validierung von Optik und Haptik. |
| Produktionsstart | Schnelles Werkzeug | Schnelle Markteinführung. Die Zwischenbearbeitung der Werkzeuge sorgt für die Lagerhaltung, während die Endbearbeitung der Werkzeuge abgeschlossen wird. |
| Strukturklammern | Konventionelle Formen | Festigkeitsanforderungen. Anforderungen an die elektromagnetische Abschirmung. |
| Wasserdichte Gehäuse | Konventionelle Formen | Toleranzen unter 100 Mikrometern. Die Dichtungen müssen zuverlässig funktionieren. |
In der Unterhaltungselektronik kommt es auf Geschwindigkeit an. Brückenbauwerkzeuge sind hier üblich. Wer eine Handyhülle auf den Markt bringen will, kann nicht monatelang auf Stahl warten.
Schwermaschinen und Industrie
| Anwendung | Methodik | Begründung |
| Montagevorrichtungen, Lehren | Schneller Prototypenbau | Auf Abruf. Schnelle Bearbeitung. Stressarm. |
| Hydraulikverteiler | Beides | Komplexe interne Kanäle werden additiv gefertigt. Standardausführungen bleiben maschinell bearbeitet oder gegossen. |
| Große Gerätepaneele | Konventionelle Formen | Die Größe bestimmt die Kosten. Das Volumen rechtfertigt das Werkzeug. |
Industrieanlagen nutzen beide Methoden. Vorrichtungen und Lehren eignen sich hervorragend für die schnelle Prototypenfertigung. Serienteile werden nach herkömmlichen Verfahren gefertigt, sofern die Geometrie keine andere Vorgehensweise erfordert.
Das Muster ist eindeutig. Schnelles Prototyping und schnelles Werkzeugbauverfahren dominieren die Anfangsphase – Prototypen, patientenspezifische Teile und die Unterstützung älterer Systeme mit geringer Nachfrage. Konventionelle Formen kommen zum Einsatz, sobald Volumen, Zertifizierung oder Oberflächengüte im Vordergrund stehen. Der Mittelweg, das sogenannte Brückenwerkzeug, ist oft die beste Wahl für Produkteinführungen, bei denen Geschwindigkeit ebenso wichtig ist wie Qualität.
Entscheidungsrahmen: Wie man auswählt
Drei entscheidende Fragen
Beginnen Sie hier. Diese drei Fragen werden Sie auf den richtigen Weg führen.
Wie groß ist Ihr benötigtes Volumen?
Das ist der größte Hebel.
Weniger als 100 Stück? Dann ist Rapid Prototyping die richtige Wahl. Bei dieser Stückzahl lohnt sich die Werkzeugausstattung nicht. Die Rechnung geht einfach nicht auf.
Zwischen 100 und 5,000 Stück? Dann befinden Sie sich im Graubereich. Hier kommen Rapid Tooling und Bridge Tooling zum Einsatz. Aluminiumformen. Silikonformen. 3D-gedruckte Werkzeuge. Die Stückzahl bestimmt das passende Verfahren.
Ab 5,000 Einheiten lohnen sich herkömmliche Formen. Die anfänglichen Kosten verteilen sich ausreichend. Die Einsparungen pro Einheit werden spürbar.
Ist die Geometrie formbar?
Manche Formen lassen sich einfach nicht mit herkömmlichen Gussformen herstellen.
Denken Sie an verdrillte Innenkanäle. Starke Hinterschneidungen, die komplexe seitliche Bearbeitungsschritte erfordern würden. Organische Gitterstrukturen für das Knochenwachstum. Solche Geometrien könnten Sie selbst bei höheren Stückzahlen zur additiven Fertigung zwingen. Das Werkzeug wäre zu kompliziert oder gar unmöglich herzustellen. Rapid Prototyping wird somit nicht nur zur Prototypenfertigung, sondern zur Serienproduktion.
Welche Materialanforderungen haben Sie?
Die Materialien spielen eine entscheidende Rolle. Hier haben konventionelle Formen einen klaren Vorteil.
Benötigen Sie eine zertifizierte Brandschutzklasse? Dokumentation zur Biokompatibilität? Spezifische mechanische Eigenschaften mit vollständiger Rückverfolgbarkeit? Konventionelle Formen verwenden qualifizierte, geprüfte und zertifizierte Materialien. Der Prozess ist validiert.
Materialien für die schnelle Prototypenerstellung werden zwar verbessert, aber hinsichtlich Zertifizierung und Konsistenz für kritische Anwendungen bestehen weiterhin Defizite.
Häufige zu vermeidende Fehler
Hier scheitern die meisten Menschen. Lernen Sie daraus.
Zu frühe Werkzeugausstattung. Man gibt eine Stahlform in Auftrag, bevor das Design validiert ist. Dann entdeckt man einen Fehler. Nun sitzt man auf einem teuren Werkzeug, das modifiziert oder ersetzt werden muss. Erst validieren, dann Werkzeugausstattung.
Sie nutzen Rapid Prototyping für die Massenproduktion. Sie gewöhnen sich an die Geschwindigkeit und bestellen immer wieder Teile beim 3D-Drucker. Doch Sie führen nie eine Kostenanalyse pro Einheit durch. Bei tausend Einheiten haben Sie mehr ausgegeben, als eine Form gekostet hätte. Ermitteln Sie den Break-Even-Punkt.
Konstruktion für den 3D-Druck ohne Berücksichtigung des Maßstabs. Sie optimieren für die additive Fertigung. Komplexe Innenstrukturen. Keine Entformungsschrägen. Dann wächst das Volumen. Sie müssen auf Spritzguss umsteigen. Das Teil ist nicht spritzgussfähig. Sie müssen es von Grund auf neu konstruieren. Fragen Sie sich immer: Was passiert, wenn die Stückzahl steigt?
Die Vorlaufzeit für konventionelle Formen wird oft unterschätzt. Stahlformen benötigen Wochen oder Monate. Das wird häufig vergessen. Man plant einen Markteinführungstermin, ohne die Werkzeugherstellung einzuplanen. Dann gerät man in Panik. Brückenwerkzeuge können dieses Problem lösen, aber nur, wenn man sie von vornherein einplant.
Das Entscheidungsmodell ist vom Aufbau her einfach, aber in der Umsetzung schwierig. Stellen Sie sich die Frage nach dem Volumen. Stellen Sie sich die Frage nach der Geometrie. Stellen Sie sich die Frage nach dem Material. Wählen Sie dann Ihren Weg und achten Sie auf typische Fehlerquellen. So vermeiden Sie Zeit- und Geldverschwendung.
Über NOBLE – Ihr vertrauenswürdiger Partner in Präzisionsfertigung
Lassen Sie mich Ihnen direkt erklären, wer NOBLE ist und was wir tun. Sie haben ein Design. Sie brauchen es umgesetzt. Der Weg vom Prototyp zur Serienproduktion ist selten geradlinig. Wir sind hier, um Sie auf diesem Weg zu begleiten.
Wer wir sind
NOBLE ist ein Unternehmen für CNC-Bearbeitung und Präzisionsfertigung. Doch diese Beschreibung greift zu kurz. Anders als ein 3D-Druckbüro, das nur Prototypen herstellt, oder ein Großserienhersteller, der ausschließlich die Serienproduktion übernimmt, agieren wir als Bindeglied. Wir decken alle Phasen ab, von der ersten Idee bis zur Serienfertigung. Ingenieure wenden sich an uns. Produktdesigner vertrauen auf uns. Innovatoren im Bereich Medizintechnik vertrauen uns. Wir unterstützen Sie vom ersten Konzeptteil bis zur Serienproduktion – und überbrücken dabei die entscheidende Brücke der schnellen Werkzeugfertigung, die die meisten Betriebe vernachlässigen.
Unsere Kernkompetenzen
| Capability | Details |
| CNC Dienstleister | 3-, 4- und 5-Achs-Fräsen; CNC-Drehen; Bearbeitung nach Schweizer Art |
| Verarbeitete Materialien | Technische Kunststoffe (ABS, PEEK, Ultem, Nylon), Aluminium, Edelstahl, Titan, Messing, Sonderlegierungen |
| Schnelles Werkzeug | Aluminium- und Weichstahlformen für die Brückenproduktion – 1,000 bis 10,000 Stück |
| Prototyping | Hochpräzise gefertigte Prototypen für Funktionstests und Designvalidierung |
| Produktionsmengen | Niedrige bis mittlere Stückzahlen – 50 bis über 50,000 Einheiten – mit gleichbleibender Wiederholgenauigkeit |
Qualitätszertifikate
Qualität ist für uns keine bloße Checkliste. Sie ist das Fundament.
ISO 9001:2015 – Das ist die Basis. Einheitliche Prozesse. Kontinuierliche Verbesserung. Kundenzufriedenheit in allen Branchen.
ISO 13485:2016 – Dies ist der medizinische Standard. Strenger. Anspruchsvoller. Er bedeutet, dass wir validierte Prozesse anwenden. Wir gewährleisten vollständige Rückverfolgbarkeit. Wir managen Risiken. Für Medizinproduktehersteller verkürzt diese Zertifizierung die Lieferantenqualifizierungszeiten. Sie gibt Ihnen die Gewissheit, dass Ihre regulatorischen Anforderungen erfüllt werden.
Warum eine Partnerschaft mit NOBLE?
Technisches Fachwissen über alle Prozesse hinweg
Wir betreiben nicht einfach nur Maschinen. Wir helfen Ihnen, den optimalen Prozess zu finden. Unser Ingenieurteam prüft Ihre Konstruktion. Wir identifizieren Fertigungsrisiken. Wir empfehlen Ihnen den kostengünstigsten Weg, basierend auf Ihrem Produktionsvolumen, Zeitplan und Materialbedarf. Sie gewinnen einen Partner, keinen bloßen Lieferanten.
Nahtloser Übergang vom Prototyp zur Serienproduktion
Manche Firmen sind großartig in der Prototypenentwicklung. Bei größeren Projekten stoßen sie jedoch an ihre Grenzen. Andere übernehmen zwar die Serienproduktion, scheuen aber Kleinserien. Wir bieten beides. Dasselbe Entwicklungsteam, das Ihre ersten fünf Prototypen liefert, ist auch für die Produktion Ihrer ersten 50,000 Einheiten bestens gerüstet. Keine unnötigen Übergaben. Keine Überraschungen.
Qualitätsstandards für medizinische Anwendungen
Unsere ISO 13485:2016-Zertifizierung ist mehr als nur ein Abzeichen. Sie bedeutet, dass unsere Prozesse validiert sind, unsere Materialien rückverfolgbar, unsere Qualitätsaufzeichnungen dokumentiert und unser Änderungsmanagement streng ist. Für Medizintechnikunternehmen ist das entscheidend. Es bedeutet weniger Zeitaufwand für die Lieferantenauswahl und mehr Zeit für die Zulassung.
Schnelle Bearbeitung ohne Kompromisse
Wir kombinieren modernste CNC-Maschinen mit effizienten Arbeitsabläufen. Das Ergebnis: Lieferzeiten, die zwischen additiver Fertigung und traditioneller Produktion liegen. Bearbeitete Prototypen in wenigen Tagen? Kein Problem. Aluminiumwerkzeuge in wenigen Wochen? Auch das ist kein Problem. Geschwindigkeit geht nicht auf Kosten der Präzision.
Verpflichtung zur kontinuierlichen Verbesserung
Wir investieren kontinuierlich. Neue Maschinen. Mitarbeiterschulungen. Prozessautomatisierung. Unsere Kompetenzen entwickeln sich stetig weiter, um Ihren steigenden Produktanforderungen gerecht zu werden.
Industrien, die wir bedienen
| Branche | Typische Teile |
| Medizin & Orthopädie | Chirurgische Instrumente, Implantatversuche, Sonderanfertigungen, Komponenten für Medizinprodukte der Klasse I/II |
| Automobilindustrie | Funktionsprototypen, Vorrichtungen und Lehren, Kleinserienfertigungsteile |
| Consumer Elektronik | Gehäuse, Kühlkörper, Präzisionshalterungen |
| Industrielle Ausrüstung | Hydraulikkomponenten, Maschinenteile, Montagewerkzeuge |
Senden Sie uns Ihre CAD-Dateien. Beschreiben Sie uns Ihr Projekt. Unser Ingenieurteam prüft diese und erstellt Ihnen auf Ihre Ziele zugeschnittene Fertigungsempfehlungen. Wir sind bereit, sobald Sie es sind.
FAQ
Kann ich 3D-gedruckte Teile für die Endproduktion verwenden?
Ja, in bestimmten Fällen. Bei Kleinserien, patientenspezifischen Implantaten und komplexen Geometrien, die nicht abgeformt werden können. Für große Stückzahlen oder zertifizierte Materialien ist das konventionelle Abformverfahren jedoch weiterhin Standard.
Ist die Schnellwerkzeugtechnik genauso gut wie die konventionelle Werkzeugtechnik?
Für ihren Zweck ja. Aluminiumformen liefern gute Teile für 1,000 bis 10,000 Zyklen. Sie halten zwar nicht so lange wie Stahlformen, sind aber kostengünstiger und lassen sich schneller bearbeiten. Es ist nicht schlechter – es ist einfach anders. Wählen Sie das Werkzeug passend zum Produktionsvolumen.
Wie lange ist die Lieferzeit für eine Aluminiumform im Vergleich zu einer Stahlform?
Die Herstellung von Aluminiumformen dauert in der Regel 2–4 Wochen. Stahlformen benötigen 8–16 Wochen. Der Unterschied liegt in der Bearbeitungszeit und der Wärmebehandlung. Planen Sie entsprechend.
Was ist umweltfreundlicher?
Eine einfache Antwort gibt es nicht. Additive Fertigung verbraucht zwar mehr Energie pro Bauteil, erzeugt aber weniger Abfall. Spritzgussverfahren produzieren bei hohen Stückzahlen sehr wenig Abfall pro Bauteil, bergen aber den Energieaufwand des Werkzeugs. Die umweltfreundlichste Lösung ist die, die das Produktionsvolumen optimal auf das Verfahren abstimmt – Überproduktion oder übermäßiger Werkzeugeinsatz sind in jedem Fall verschwenderisch.






