
在眾多製造方法中,壓鑄製程尤其重要。借助壓鑄技術,企業可以有效率地生產堅固、精密且結構複雜的金屬零件。汽車、航空航太、電子和醫療器材產業都廣泛應用了這項工藝。
本指南將探討壓鑄製程的工作原理、常用材料,以及如何選擇合適的合金和表面處理流程。此外,本文也將討論模俱生產以及如何選擇可靠的壓鑄合作夥伴。無論您是製造業新手還是尋求更有效率的生產解決方案,本文都能為您提供寶貴的見解,引導您的決策。
什麼是壓鑄?
壓鑄是一種金屬鑄造工藝,它將熔融金屬在高壓下注入模腔。模腔由兩個經精密加工成型的硬化工具鋼模具構成,其作用類似射出成型模具。
6 種壓鑄類型
🔩 1. 熱室壓鑄
✅ 最適合:
-
低熔點金屬:鋅、鎂、鉛和一些銅合金
🔧 工作原理:
-
注射機構浸沒在熔融金屬中。
-
金屬經由鵝頸式系統送入模腔。
💡 優勢:
-
快速的循環時間
-
生產效率高
-
晶片壽命長(尤其是鋅合金晶片)
-
降低維護
❌ 缺點:
-
不適用於鋁等高熔點金屬(會損壞鵝頸管零件)。
❄️ 2.冷室壓鑄
壓鑄主要分為四大類,每類都適用於不同的應用,取決於金屬類型、零件複雜程度、生產數量和所需的表面光潔度。以下是六種最常見的壓鑄類型:
✅ 最適合:
-
高熔點金屬:鋁、黃銅、銅合金
🔧 工作原理:
-
熔融金屬透過人工或自動方式倒入冷注射室,然後利用活塞將其壓入模具。
💡 優勢:
-
能夠處理腐蝕性過強或溫度過高而無法在高溫腔室系統中使用的金屬。
-
良好的機械性質
-
廣泛應用於汽車和航空航太領域
❌ 缺點:
-
循環時間比熱室慢
-
更複雜的設備和處理
🌀 3. 真空壓鑄
✅ 最適合:
-
高性能鋁鎂合金零件(例如,航空航太、汽車結構件)
🔧 工作原理:
-
在註入金屬之前,在模腔內形成真空,以減少空氣滯留。
💡 優勢:
-
最大限度地減少孔隙率(更有利於焊接和熱處理)
-
增強強度和結構完整性
-
更好的表面光潔度
❌ 缺點:
-
更昂貴的機械
-
循環時間較慢
🧬 4. 擠壓壓鑄(液態金屬鍛造)
✅ 最適合:
-
高強度鋁鎂合金零件
🔧 工作原理:
-
將熔融金屬倒入敞開的模具中,並在高壓下擠壓直至凝固。
💡 優勢:
-
極低孔隙率
-
優異的機械性質(幾乎與鍛造一樣)
-
適用於需要熱處理的零件
❌ 缺點:
-
生產力降低
-
設備成本較高
🧬 5. 重力壓鑄(GDC)
✅ 最適合:
-
重力壓鑄最適合流動性好、熔點相對較低的有色金屬。
| 材料 | 為什麼適合 | 應用領域 |
|---|---|---|
| 鋁合金 | 輕質、流動性佳、耐腐蝕 | 引擎零件、外殼、炊具 |
| 鎂合金 | 非常輕便,強度重量比高 | 汽車和航空航天零件 |
| 銅合金(例如黃銅、青銅) | 良好的導熱/導電性能 | 水暖配件、電氣元件 |
| 鋅合金 | 流動性好,易於鑄造精細細節 | 小型複雜組件、硬體 |
🔧 工作原理:
-
重力壓鑄的原理是僅利用重力將熔融金屬注入金屬模具中,而不需要任何外力或壓力。
💡 優勢:
-
與LPDC相比,工具和設備成本更低。
-
更快的加工週期,從而提高了簡單零件的生產效率。
-
表面光潔度好,尺寸精度高。
-
永久模具可實現重複使用並產生一致的零件。
-
適用於中大型生產批量。
-
工藝和設備都相對簡單。
❌ 缺點:
-
由於不受控制的湍流填充,導致孔隙率較高。
-
設計複雜度有限,尤其適用於薄壁或複雜零件。
-
對金屬流動的控制能力較差,這可能會導致鑄造缺陷。
-
除非進一步加工(例如熱處理),否則機械性能可能會降低。
-
手動傾倒可能會造成不一致的情況。
🧬 6. 低壓壓鑄(LPDC)
✅ 最適合:
鋁合金是低壓鑄的理想材料,廣泛應用於汽車、消費性電子和醫療產業。
| 材料 | 適合低功率直流電的特性 | 常用應用 |
| 鎂合金 | 輕巧、強度好、拋投性能良好 | 汽車零件、電子產品外殼 |
| 銅合金 | 高導電性、強度高、耐腐蝕 | 電氣零件、管道配件 |
| 黃銅 | 良好的流動性和可加工性 | 閥門、裝飾五金件 |
| 鋁合金 | 輕巧、強度好、拋投性能良好
強度高、耐腐蝕、流動性佳、易加工 |
廣泛應用於汽車車輪、引擎零件和航空結構 |
🔧 工作原理:
-
低壓壓鑄的工作原理是利用低壓空氣將熔融金屬向上壓入模腔,從而實現平滑、可控的填充,並獲得高品質的鑄件。
💡 優勢:
-
由於金屬流動均勻、呈層流狀,因此孔隙率極低。
-
尺寸精度和表面光潔度極佳。
-
機械性質更佳,適合熱處理
-
可實現薄壁和複雜幾何形狀
-
高度可控的製程流程,減少廢料並提高重複性
-
適用於大型結構件,例如汽車車輪和底盤部件。
❌ 缺點:
-
更高的設備和工具成本
-
與GDC相比,循環時間更長
-
更複雜的設定和過程控制
-
需要加壓系統和更豐富的操作經驗。
壓鑄製程的優點和缺點
壓鑄是一種製造工藝,將熔融金屬在高壓下注入模腔。它廣泛用於生產表面光潔度高、尺寸精度高的複雜金屬零件。以下是其優缺點分析:
✅ 壓鑄的優點
-
高精度和準確度
-
生產出公差嚴格、尺寸一致的零件。
-
通常只需要極少的機械加工或精加工。
-
-
優異的表面光潔度
-
零件表面光滑,減少了後製的需要。
-
-
高生產力
-
非常適合大規模生產——模具一旦準備就緒,即可快速生產數千個零件。
-
-
耐用且堅固的部件
-
良好的機械性能,尤其是有色金屬如鋁、鋅和鎂。
-
-
設計靈活性
-
複雜的形狀、薄薄的牆壁和精細的細節都很容易實現。
-
-
材料效率
-
產生的廢棄物極少;多餘的金屬通常可以回收。
-
❌壓鑄的缺點
-
初始成本高
-
昂貴的模具和安裝成本使得這種製程只有在大批量生產時才具有成本效益。
-
-
僅限於有色金屬
-
通常與鋁、鋅和鎂一起使用。不適用於鋼或鐵。
-
-
孔隙率問題
-
滯留氣體會導致氣孔,從而削弱零件強度並影響表面光潔度或電鍍效果。
-
-
尺寸限制
-
最適合中小型零件;大型零件可能需要專門的、昂貴的設備。
-
-
交期
-
設計和生產模具需要時間,這可能會延遲初期生產。
-
-
有限的後處理(例如,熱處理)
-
有些壓鑄合金不易進行熱處理,限制了其機械性質的提升。
-
壓鑄製程優缺點總結:
| 方面 | 壓鑄 |
|---|---|
| 成本(設定) | 高 |
| 成本(每單位) | 低(音量) |
| 公差/精度 | 優 |
| 生產量 | 高 |
| 適用金屬 | 僅限有色金屬 |
| 表面處理 | 良好 |
| 對環境造成的影響 | 適度(回收利用有所幫助) |
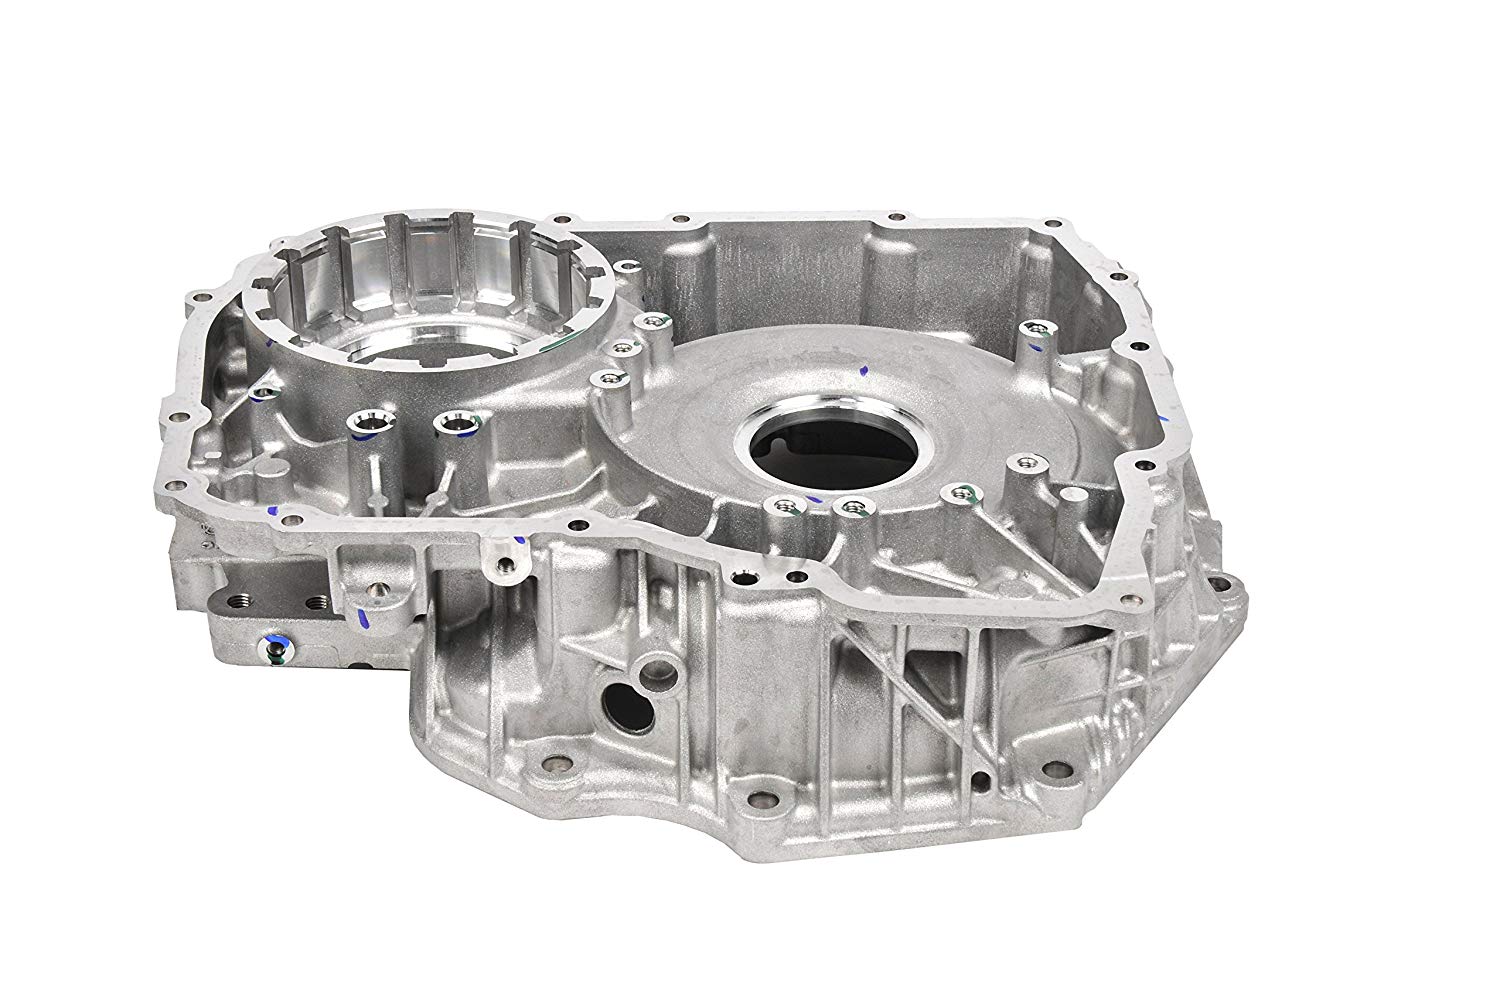
與其他製造工藝相比,壓鑄工藝
以下是壓鑄與其他常見製造流程的比較,重點介紹了壓鑄的優勢所在以及哪些方面可能更適合採用其他製程:
🔧 1.壓鑄與 砂模鑄造
| 獨特之處 | 壓鑄 | 砂模鑄造 |
|---|---|---|
| 表面處理 | 光滑、高品質 | 表面較粗糙 |
| 尺寸精度 | 高 | 中度 |
| 加工成本 | 高(昂貴的模具) | 低(廉價模具) |
| 生產量 | 高 | 低到中等 |
| 材料類型 | 有色金屬(主要) | 黑色金屬和非黑色金屬 |
| 設置時間 | 較長(由於模具設計) | 強化- |
| 零件尺寸 | 小到中 | 從小到非常大 |
| 週期 | 非常短(快速生產) | 長時間(緩慢冷卻,人工操作) |
| 模具的可重複使用性 | 數千次循環 | 一次使用 |
🔹總結:
-
使用壓鑄製程生產大批量、精密、美觀的金屬零件。
-
砂型鑄造適用於大型、小批量或黑色金屬零件的生產。
🛠️ 2.壓鑄與 注射成型
| 獨特之處 | 壓鑄 | 注射成型 |
|---|---|---|
| 材料 | 金屬(主要是鋁、鋅等) | 熱塑性塑膠(塑膠) |
| 加工成本 | 高 | 高 |
| 生產量 | 高 | 高 |
| 表面處理 | 優 | 優 |
| 產品重量 | 較重的(金屬) | 打火機(塑膠) |
| 強度 | 高(金屬) | 下部(塑膠) |
| 應用領域 | 汽車、電子產品、工具 | 消費品、醫療和包裝 |
🔹總結:
-
壓鑄最適合製造堅固耐用的金屬零件。
-
對於生產優勢相近的塑膠零件,注塑成型是最佳選擇。
⚙️ 3.壓鑄與 數控加工
| 獨特之處 | 壓鑄 | 數控加工 |
|---|---|---|
| 材料浪費 | 低(可回收澆注道/流道) | 高(去除的材料) |
| 公差 | 高 | 非常高(精確) |
| 設計的複雜性 | 高(可實現複雜形狀) | 高,但往往受限於工具 |
| 速度(每部分) | 設定完成後速度非常快 | 慢點 |
| 成本(每部分) | 音量低 | 高(尤其音量高) |
| 設置時間 | 高 | 低到中等 |
🔹總結:
-
壓鑄工藝在複雜形狀的大量生產中勝出。
-
數控加工擅長小批量、高精度或原型製作。
🧰 4.壓鑄與 鍛造
| 獨特之處 | 壓鑄 | 鍛造 |
|---|---|---|
| 強度 | 不錯,但可能存在孔隙 | 非常高(晶粒結構改善) |
| 設計複雜性 | 高(形狀複雜,牆壁薄) | 低到中等 |
| 表面處理 | 優 | 粗暴 |
| 尺寸精度 | 高 | 中度 |
| 價格 | 高容量低 | 每單位更高 |
🔹總結:
-
鍛造工藝可以生產出強度極高的結構件。
-
壓鑄工藝可提供更好的設計靈活性和表面光潔度。
壓鑄材料的選擇
🧪 壓鑄材料簡介:
壓鑄是將熔融金屬在高壓下注入模腔的過程。材料的選擇至關重要,因為它會影響材料的機械性能、耐腐蝕性、表面光潔度、可加工性和成本。壓鑄通常使用有色金屬,因為它們的熔點較低且流動性較好。
| 因子 | 鋁合金 | 鋅 | 鎂 | 銅 |
|---|---|---|---|---|
| 強度 | 中度 | 高 | 中度 | 高 |
| 重量 | 低 | 中度 | 非常低 | 高 |
| 成本(材料) | 中度 | 低 | 高 | 很高 |
| 耐腐蝕性能 | 高 | 中度 | 低到中等 | 高 |
| 可加工性 | 固德 | 優 | 優 | 中度 |
| 死亡壽命 | 中度 | 很高 | 高 | 低 |
| 熔點(℃) | 〜660 | 〜390 | 〜650 | 〜1080 |
鋁壓鑄服務
鋁是壓鑄的主要材料之一,常與含鎂、銅和矽的合金一起用於冷室壓鑄。鋁壓鑄件重量輕、尺寸穩定性好,因此非常適合生產複雜精細的零件。此外,它還具有耐高溫、導電性佳、耐腐蝕等優點。
常用的壓鑄鋁合金包括:
| 360 | A360 | 380 | A380 | 383 | |
| 密度 | 2.63g /cm³ | 2.63g /cm³ | 2.74g /cm³ | 2.71g /cm³ | 2.74g /cm³ |
| 熔點範圍(℃) | 557-596 | 557-596 | 540-595 | 540-595 | 516-582 |
| 電器類
電導率 |
30% IACS | 29% IACS | 27% IACS | 23% IACS | 23% IACS |
| 熱
電導率 |
113 瓦/(米·開爾文) | 113 瓦/(米·開爾文) | 96.2 瓦/(米·開爾文) | 96.2 瓦/(米·開爾文) | 96.2 瓦/(米·開爾文) |
| 極限拉伸強度 | 300兆帕 | 320 兆雷 | 320 兆雷 | 320 兆雷 | 310 兆雷 |
| 屈服強度 | 170兆帕 | 170兆帕 | 170兆帕 | 170兆帕 | 170兆帕 |
| 硬度 | 第 75 章 | 第 75 章 | 第 75 章 | 第 75 章 | 第 75 章 |
| 疲勞強度 | 140兆帕 | 140兆帕 | 140兆帕 | 140兆帕 | 140兆帕 |
| 剪切強度 | 190兆帕 | 190兆帕 | 190兆帕 | 190兆帕 | 190兆帕 |
| 伸長 |
-
鋁材壓鑄的優點:
-
輕巧而堅固
-
優異的耐腐蝕性
-
良好的導熱性和導電性
-
可回收
-
-
鋁壓鑄的應用領域:汽車零件、電子產品外殼、電動工具
鋅壓鑄服務
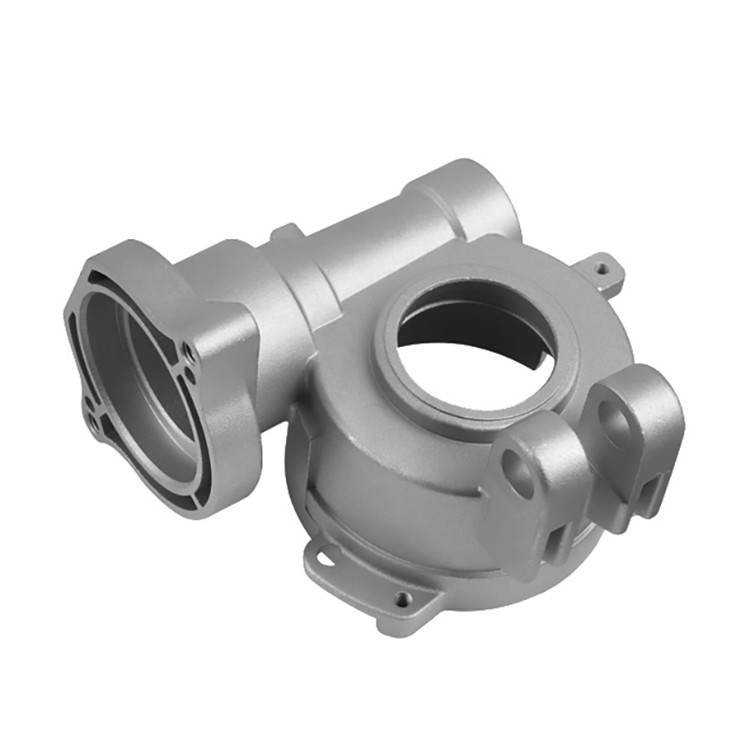
鋅合金是壓鑄應用的關鍵材料。鋅鑄件因其優異的電鍍性能以及高衝擊強度和延展性等優點而備受青睞。由於鋅合金易於用熱室壓鑄機進行鑄造,且其良好的鑄造性能可最大限度地減少模具磨損,因此成為製造商的熱門選擇。鋅的密度高於鎂和鋁,因此通常與銅、鎂和鋁混合使用。
常用的壓鑄鋅合金包括:
| 合金牌號 | 鋅合金2 | 鋅合金3 | 鋅合金5 | 鋅合金7 | ZA-8 |
| 密度g /cm³ | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| 熔點(℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| 熱導率(W/m·K) | 109 | 116 | 113 | 113 | 116 |
| 熱膨脹係數 (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| 電導率 (% IACS) | 27 | 27 | 27 | 27 | 26 |
| 主要化學成分 | 3.5-4.3% 鋁 0.02-0.05% 鎂 0.035-0.06% 銅 |
3.5-4.3% 鋁 0.03% 鎂 0.03% 銅 |
3.5-4.3% 鋁 0.035% 鎂 0.035% 銅 |
3.5-4.3% 鋁 0.03-0.06% 鎂 0.03-0.06% 銅 |
3.5-4.3% 鋁 0.05-0.5% 鎂 0.005-0.03% 銅 0.005-0.03% 鎳 0.005-0.03% 鐵 |
| 拉伸強度(MPa) | 295 | 255 | 310 | 345 | 380 |
| 屈服強度(MPa) | 240 | 215 | 230 | 275 | 320 |
| 伸長率(%) | 2 | 3 | 6 | 3 | 1 |
| 硬度(HB) | 82 | 70 | 90 | 95 | 100 |
| 主要區別 | 鎂和銅含量較低,適用於較大尺寸的零件。 | 鎂和銅含量較低,適用於較大尺寸的零件。 | 鎂和銅含量較低,適用於較大尺寸的零件。 | 鎂和銅含量較高,適用於複雜形狀的零件。 | 含有鎂、銅、鎳和鐵,具有更高的強度和硬度 |
| 主要鑄造應用 | 汽車、家具、家電和機械部件 | 電器、手動工具、玩具 | 機械、建築和汽車 | 汽車、電氣、五金 | 工業、汽車、電氣 |
-
鋅用於壓鑄的優勢:
-
高強度、高韌性
-
出色的尺寸精度和表面光潔度
-
熔點較低(節省能源)
-
模具壽命長(模具磨損少)
-
-
鋅壓鑄的應用領域:消費性電子產品、汽車內裝、鎖、齒輪
鎂合金壓鑄:
-
常用牌號:AZ91D、AM60B
-
鎂合金在壓鑄的優勢:
-
非常輕(最輕的結構金屬)
-
良好的強度重量比
-
機加工性好
-
-
鎂合金壓鑄的缺點:
-
更貴
-
無塗層時易腐蝕
-
-
鎂合金壓鑄的應用領域:航太、汽車、行動設備
銅合金 壓鑄:
-
在高壓壓鑄中不太常見,但有時用於特殊的低壓或重力鑄造。
-
銅在壓鑄上的優勢:
-
高強度和耐磨性
-
優異的導電性和導熱性
-
-
銅在壓鑄中的缺點:
-
高熔點(對模具的壓力較大)
-
昂貴
-
-
應用領域:電氣連接器、管道組件
選擇壓鑄合金時需要注意哪些方面
合金的選擇直接影響最終產品的性能和生產成本。為了做出正確的選擇,請記住以下五點:
1. 機械性能
選擇一種能夠滿足最終零件強度、硬度和耐久性要求的合金。不同合金的機械性質會有所不同。
2. 耐腐蝕性能
考慮零件將要面對的環境。接觸化學物質、潮濕環境或溫度變化都可能影響合金的性能。鋅和鋁本身俱有良好的耐腐蝕性,但某些合金可能需要額外的塗層。
3. 導熱係數
如果零件需要散熱或維持穩定的溫度,請考慮使用高導熱性的合金。當高效傳熱至關重要時,通常會使用銅基合金。
4. 可加工性
如果需要進行數控加工或其他後處理,請確保合金易於加工。有些合金比較容易加工,而有些則可能需要特殊的工具或技術。
5. 成本:評估
要看總成本,不只是材料價格。還要考慮生產效率、加工需求和後處理工序。有些合金即使原料成本低,加工成本也更高。
如何製作 壓鑄模具
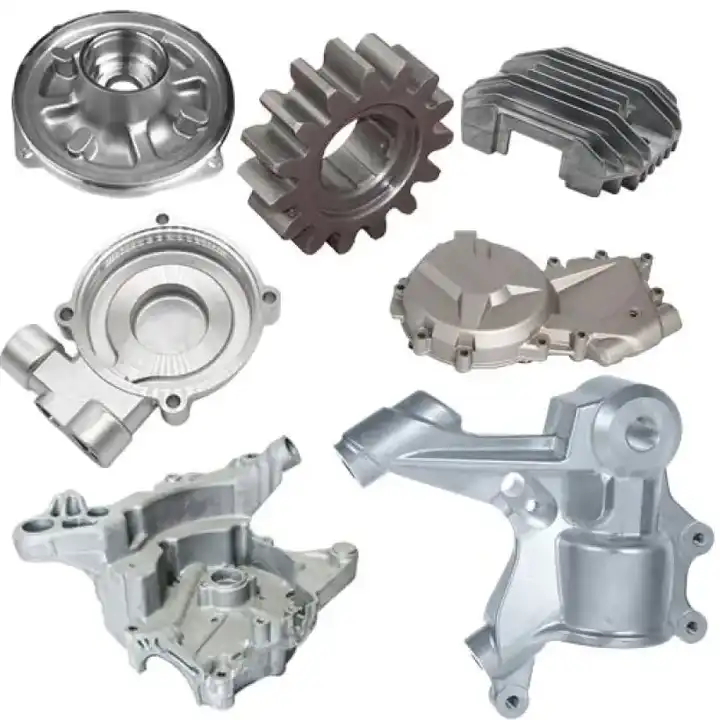
壓鑄模具主要由兩部分組成:固定在固定板上的蓋面和連接到活動板上的頂出面。為了生產帶有孔或螺紋等複雜特徵的零件,一些模具還會包含滑塊和型芯等額外組件。
根據零件尺寸,模具可能包含多個型腔,以便在一個生產週期內生產多個零件。這些模具可以是多腔模具(所有型腔形狀相同),也可以是系列模具(包含不同形狀的型腔,可同時生產多種零件)。
壓鑄模具必須堅固、耐熱、耐磨,並且需要良好的延展性以承受重複使用。大多數壓鑄模具由經過熱處理的硬化工具鋼製成。這些模具的設計壽命可達每小時數千次鑄造循環,在其使用壽命內可承受高達兩百萬次的循環。此外,它們還需要承受高夾緊力。
模具製造過程始於電腦輔助設計 (CAD) 和鑄造專用模擬工具。與射出成型模具類似,壓鑄模具也需要澆口、流道和排氣孔來引導熔融金屬流入型腔。此外,還需要頂針和鎖緊系統來脫模並在鑄造過程中保持模具閉合。
數控加工廣泛應用於壓鑄模具的製造。此製程通常先粗加工出模具形狀,然後進行熱處理,最後進行精加工以達到最終尺寸。對於快速週轉或原型模具,可以使用快速模具製造技術。這可能涉及數控加工或選擇性雷射燒結(SLS)等方法。

壓鑄製程的應用
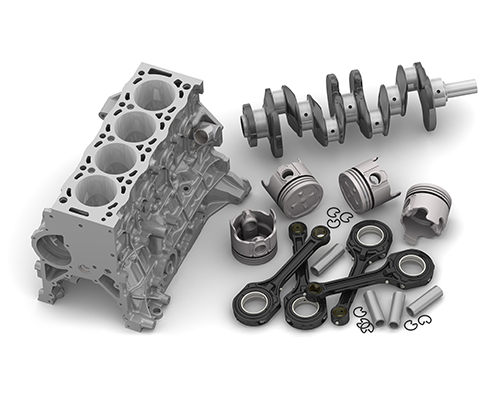
壓鑄製程廣泛用於生產耐用且用途廣泛的零件,例如引擎零件和電子外殼。該工藝具有多種材料選擇、較大的成型尺寸以及製造複雜、精密且薄壁零件的能力。
NOBLE 能為您的產品表面處理做些什麼
在NOBLE,我們提供多種表面處理工藝,以提升您的零件性能。這些表面處理工藝可顯著改善外觀、提高硬度和耐腐蝕性和耐化學品性能。此外,它們還能平滑粗糙的刀具路徑,並覆蓋CNC加工過程中留下的任何痕跡。
以下是一些可能適合您客製化零件的表面處理選項。
| 名稱 | 產品說明 | 材料種類 | 顏色 | 質感 | |
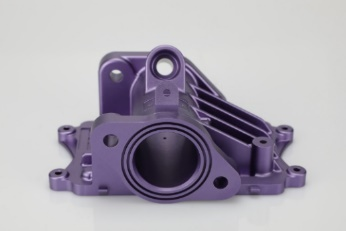 |
陽極氧化 | 陽極處理可提高耐腐蝕性、耐磨性和硬度,並保護金屬表面。廣泛應用於機械零件、航太零件、汽車零件、精密儀器等領域。 | 鋁合金 | 透明、黑色、灰色、紅色、藍色、金色。 | 光滑,啞光效果 |
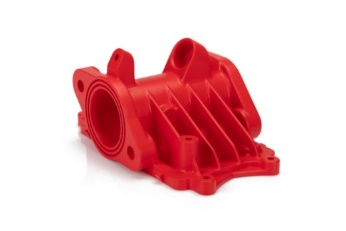 |
粉末塗料 | 粉末塗料是一種以自由流動的乾粉形式塗覆的塗料。與透過揮發性溶劑輸送的傳統液體塗料不同,粉末塗料通常採用靜電噴塗,然後在加熱或紫外線下固化。 | 鋁、不銹鋼、鋼 | 黑色,任何 RAL 代碼或 Pantone 編號 | 光澤或半光澤 |
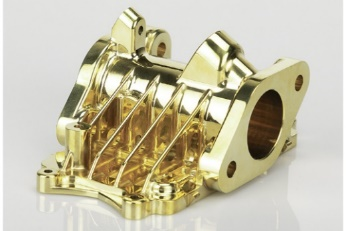 |
電鍍 | 電鍍可用於功能性、裝飾性或防腐蝕等用途。許多行業都採用這種工藝,包括汽車行業,其中對鋼製汽車零件進行鍍鉻是一種常見的做法。 | 鋁、鋼、不鏽鋼 | 不適用 | 光滑亮澤的表面 |
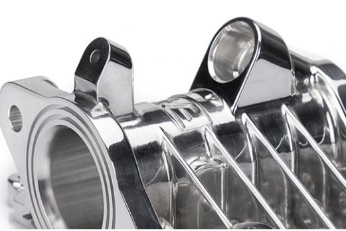 |
拋光 | 拋光是指透過物理摩擦或化學方法,使工件表面光滑閃亮的過程。此工藝能使表面具有顯著的鏡面反射,但在某些材料中,也會降低漫反射。 | 鋁、黃銅、不銹鋼、鋼 | 不適用 | 光滑 |
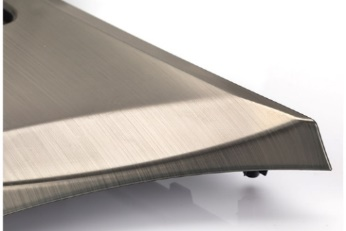 |
Brushing 打磨 | 刷光是一種表面處理過程,其中使用砂帶在材料表面繪製痕跡,通常用於美觀目的。 | ABS、鋁、黃銅、不銹鋼、鋼 | 不適用 | 緞 |
壓鑄 in 汽車產業
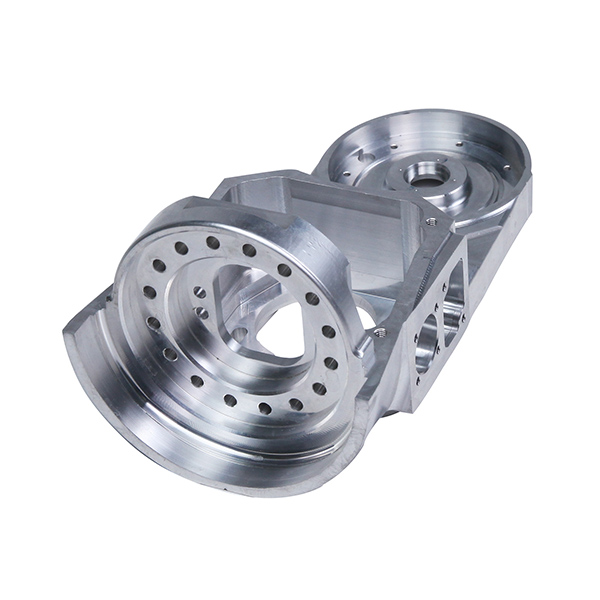
壓鑄製程在汽車產業應用廣泛,尤其適用於製造變速箱殼體和引擎支架等鋁製零件。鎂合金壓鑄適用於座椅框架和麵板,而鋅合金壓鑄則適用於製造燃油和煞車系統零件。
航空航太工業的壓鑄
航空航太工業依賴壓鑄技術來生產高品質、輕量化的零件。製造商之所以青睞這種方法,是因為它成本效益高,並且能夠滿足業界嚴格的標準。
醫療業的壓鑄工藝
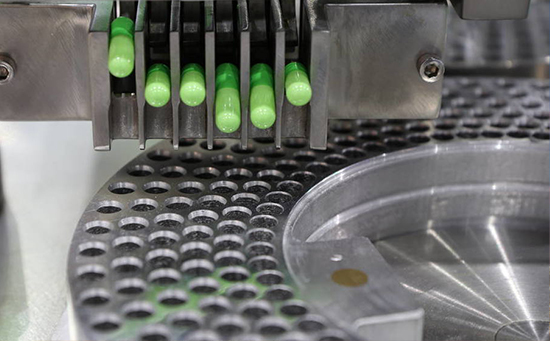
壓鑄在醫療產業中發揮著至關重要的作用。它能夠確保生產出符合嚴格標準的輕質高品質零件,因此成為關鍵零件的首選製造方法。
能源產業的壓鑄
壓鑄是能源產業的關鍵技術,用於製造耐用、高精度的零件,例如燃料電池、熱交換器和再生能源系統等應用。它之所以廣受歡迎,是因為它滿足了該行業對效率和成本效益的需求。
如何選擇合適的壓鑄製造商
選擇壓鑄製造商不僅僅是價格問題,更重要的是找到適合您產品的合作夥伴。以下是如何做出正確選擇的方法:
1. 知道你需要什麼
首先,明確列出您的專案需求。這包括零件規格、訂購數量、品質標準、表面處理和交貨時間表。制定清晰的計劃將有助於您更好地與供應商溝通,並評估他們是否能夠滿足您的期望。
2. 看看他們的背景
尋找在壓鑄領域擁有豐富經驗的製造商。仔細檢視他們的過往業績,尤其是在處理與您的專案相關的資料方面。此外,了解他們服務過的行業以及是否生產過類似的複雜零件也很有幫助。
3. 看看他們能應付什麼。
考察製造商的設備和生產能力。這包括機器尺寸、可用刀具以及對數控加工、表面處理和組裝等二次加工的支援。確保他們的設施符合您的生產規模和技術需求。
4. 詢問品質
詢問他們的品質管制系統。尋找遵循公認標準(例如 ISO 認證)的公司。此外,還要檢查他們的檢驗流程、測試程序以及他們如何確保每個階段的產品品質。
5. 取得工程協助
看看製造商能否在設計和工程階段為您提供支援。經驗豐富的合作夥伴可以就如何改進設計以提高可製造性、降低成本以及選擇最佳材料和工藝提出建議。
6. 經常說話
良好的溝通至關重要。選擇一家反應迅速、樂於接受回饋並願意在整個專案過程中提供最新進展的製造商。合作的態度有助於避免延誤和誤解。
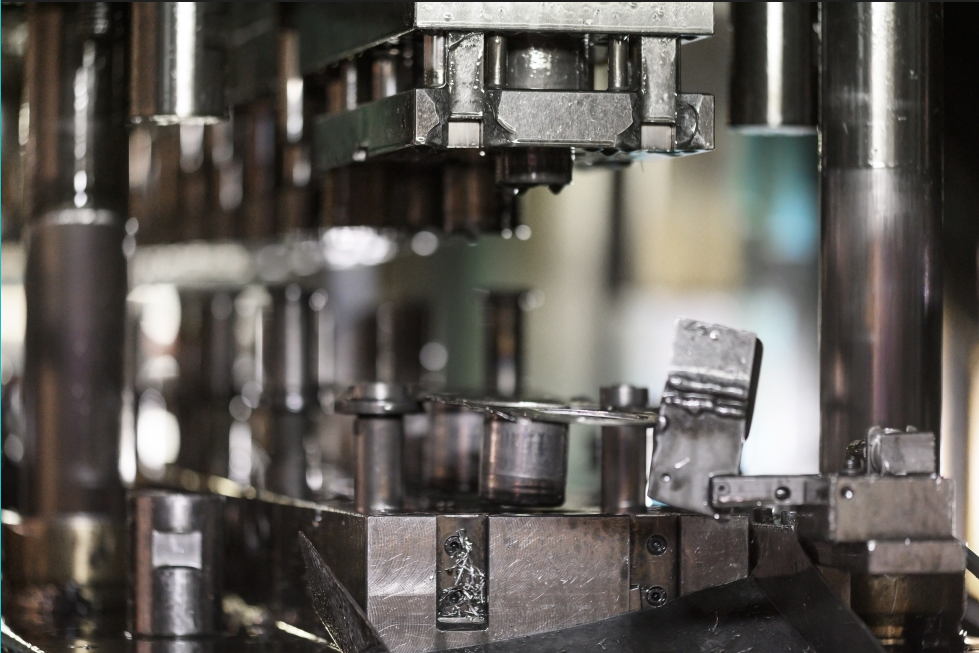
最後的思考
對於大量生產耐用且精密的金屬零件而言,壓鑄是明智的選擇。當與數控加工結合時,它便成為一種高精度、多功能的製造解決方案。
關鍵成功因素包括合理的材料選擇、高效的模具設計和適當的表面處理。充分了解流程中的每個步驟有助於您做出更明智的決策,並優化成本和效能。
NOBLE擁有專業技術和能力,能夠提供根據您的專案量身定制的可靠壓鑄解決方案。
準備好開始了嗎?聯絡我們-我們隨時為您提供協助!
常見問題
1. 為什麼壓鑄比砂型鑄造好?
由於壓鑄具有更高的精度、速度和表面光潔度,因此在某些應用中,壓鑄通常被認為比砂型鑄造更好,尤其是在大量生產中。
2. 鑄造和壓鑄有什麼差別?
鑄造是一種通用的製造工藝,將熔融材料倒入模具中使其凝固成所需的形狀;而壓鑄是一種特殊的鑄造工藝,它利用高壓將熔融金屬壓入可重複使用的金屬模具中,以生產高精度、大批量的零件。
3. 壓鑄是永久模具嗎?
是的,壓鑄使用永久模具,因為它涉及在高壓下將熔融金屬注入可重複使用的鋼模中,從而可以穩定、大批量地生產複雜而精確的金屬零件。
4. 壓鑄是否具有成本效益?
壓鑄製程雖然初始模具成本較高,但單位成本低、週期短、材料浪費少、重複性好,因此對於大批量生產來說是一種經濟高效的製程。
5. 壓鑄製程對環境有益嗎?
如果管理得當,壓鑄可以對環境友好,因為它能有效利用金屬,材料(尤其是鋁和鋅)可回收率高,產生的廢物也少。雖然壓鑄需要大量的能源投入,並且需要妥善處理排放物和廢熱,以減少對環境的影響。






