
根據 QYR(杭州博智)的統計和預測,2023 年全球原型注塑成型服務市場銷售額達到 3,562 億美元,預計到 2030 年將達到 4,700 億美元,複合年增長率 (CAGR) 為 4.1%(2024-2030 年)。
如何選擇合適的射出成型材質?設計缺陷如何導致生產失敗?對於您的專案而言,最合適的材料是什麼?
深入閱讀這篇內容全面的指南,您將從中了解注塑成型工藝的方方面面,到材料選擇、成本節約和實際應用,所有這些都將幫助您掌握這項重要的製造技術。
什麼是注塑成型?
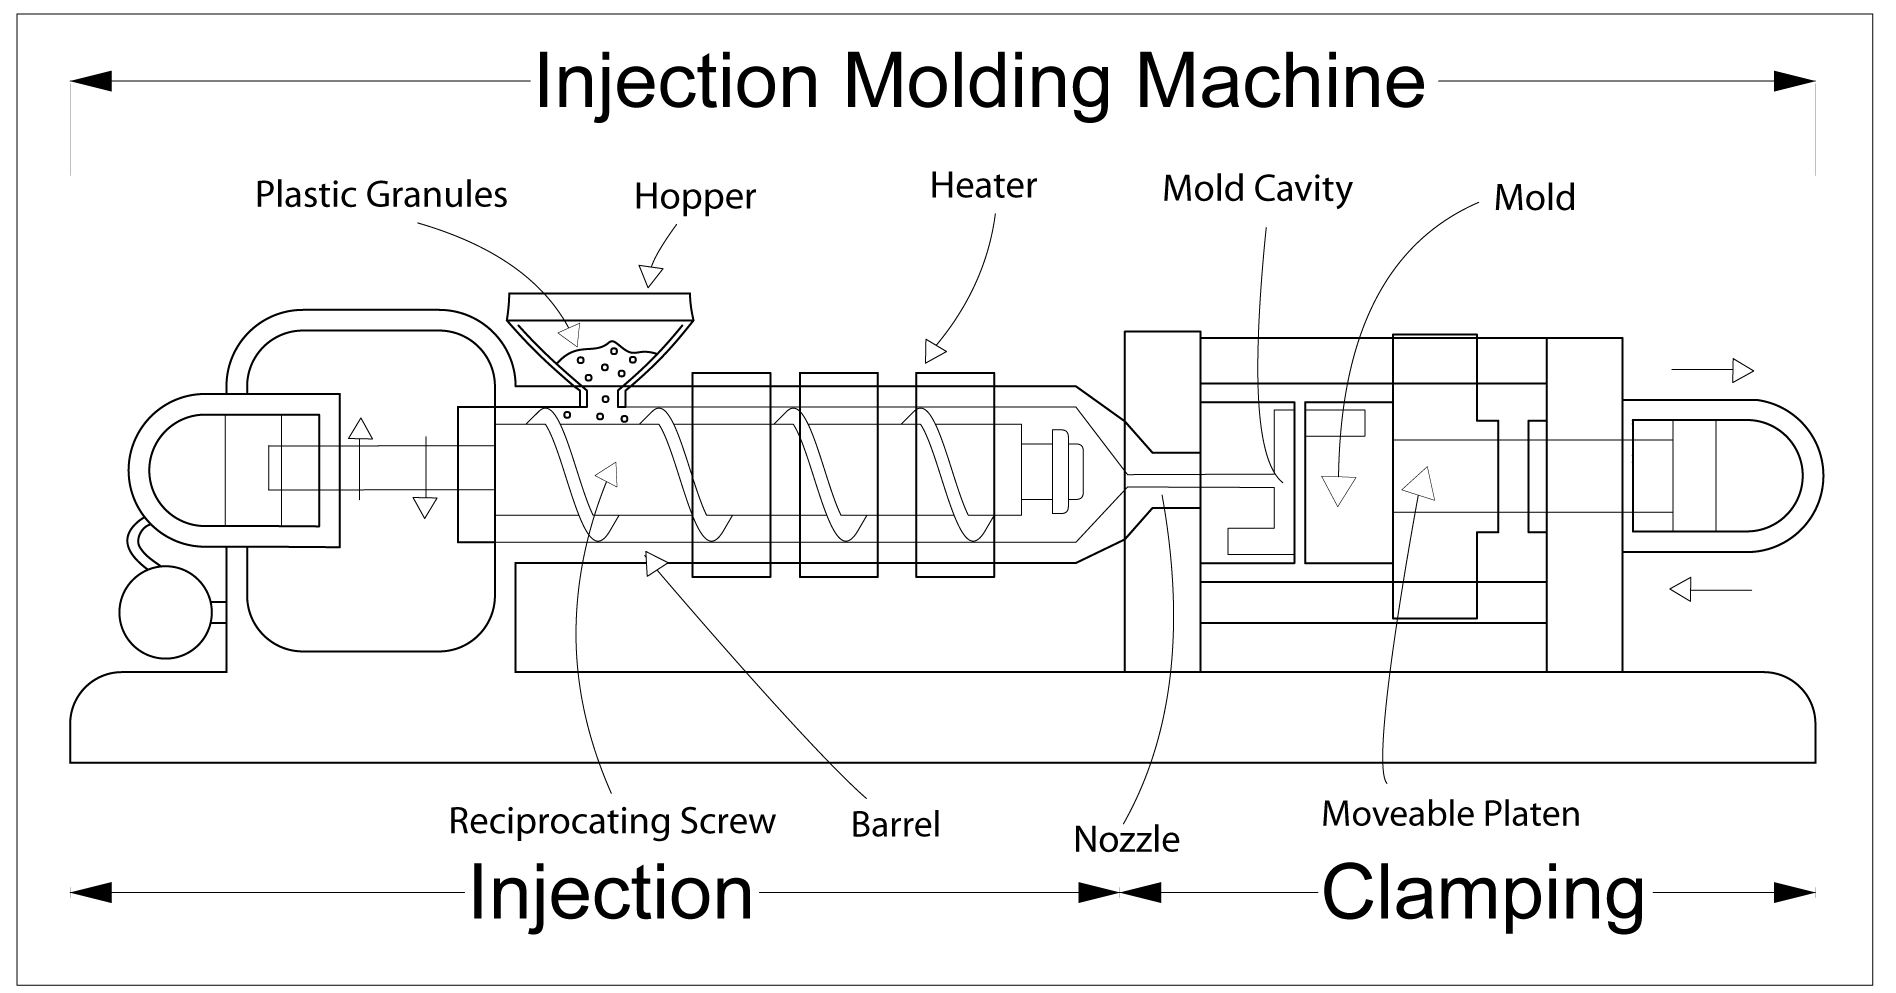
射出成型(在英國稱為注塑成型)是一種精密製造工藝,它將熔融材料在高壓下注入模具。由於其卓越的效率和對各種設計規範的適應性,這種方法被廣泛應用於大規模塑膠零件生產。
基本定義和歷史背景
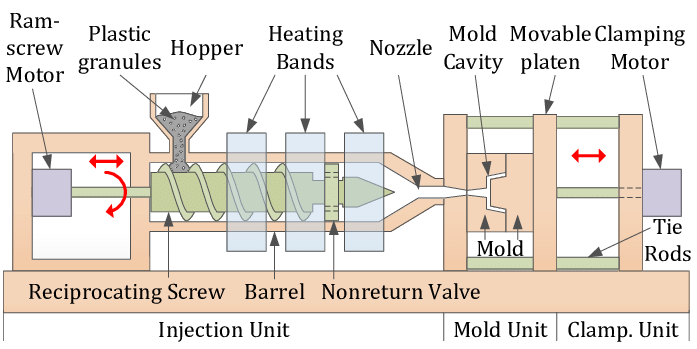
1846年,英國發明家查爾斯·漢考克(與托馬斯·漢考克有親屬關係)獲得了第一台注塑機的專利。四分之一世紀後,1872年,美國發明家約翰·韋斯利·海厄特和他的兄弟以賽亞獲得了美國最早的注塑機之一的專利,從而聲名鵲起。
多年來,注塑成型已發展成為應用最廣泛的製造技術之一。該工藝包括將塑膠顆粒熔化,然後將熔融材料注入模腔,使其冷卻凝固,從而形成所需的形狀。
注塑成型如何進行?
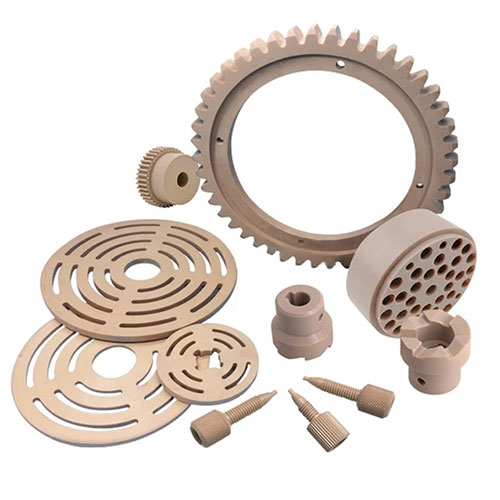
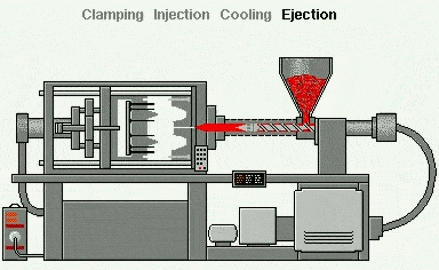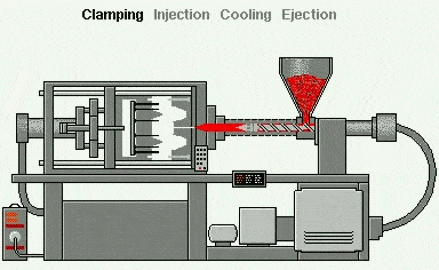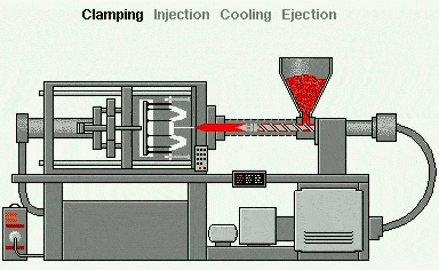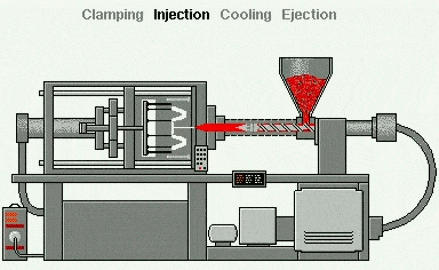
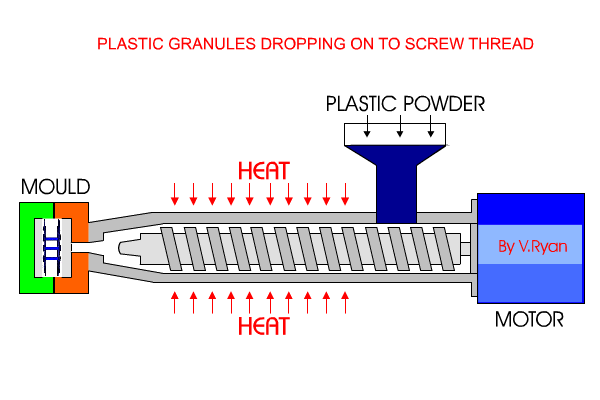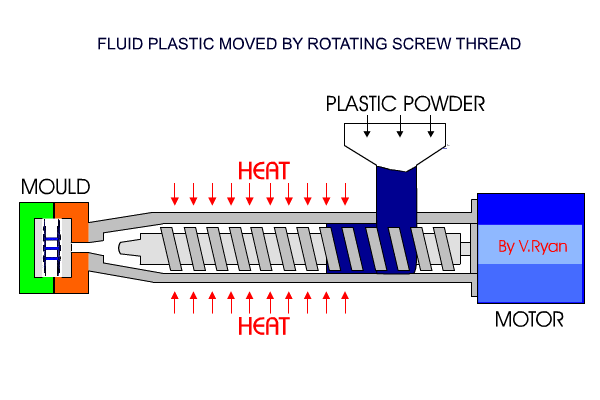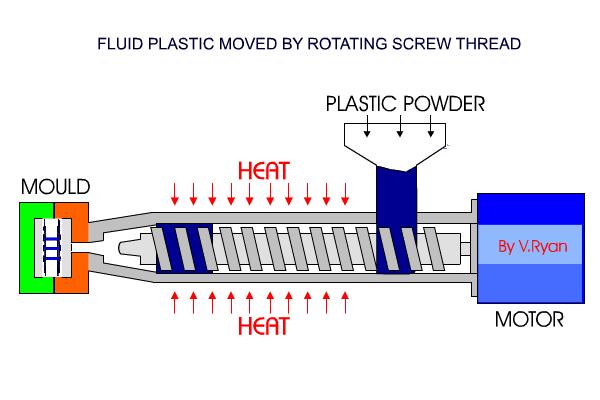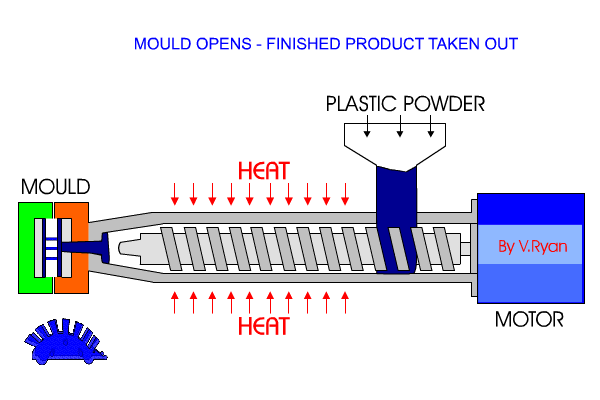
注塑機由幾個關鍵部件組成:料斗、注射單元和模具。首先,塑膠顆粒被送入料斗,在料斗中受熱熔化。然後,熔融塑膠在高壓下被注入模腔。待塑膠冷卻凝固後,打開模具,將零件取出。
射出成型步驟
射出成型是一個循環往復的製造過程,包含多個關鍵步驟,所有步驟都旨在將塑膠原料轉化為成品。以下是其工作原理的逐步介紹:
1. 產品設計與模流分析
在正式投產前,工程師會仔細研究設計,並進行模流分析,以預測熔融塑膠如何填充模具。這有助於發現潛在問題,例如氣泡或冷卻不均勻,這些問題可能會導致後續缺陷。
2. 材料準備
塑膠顆粒經乾燥後,被送入料斗。進入料斗後,顆粒加熱至熔化,變成濃稠的液體,即可進行射出成型。
3. 注射階段
熔融塑膠在高壓下被注入模具。注射裝置中的螺桿將熔融材料推過噴嘴進入模具。
4.冷卻凝固
模具注滿後,塑膠會冷卻硬化。冷卻時間取決於零件的材料和厚度。準確掌握冷卻時間至關重要,以避免變形等問題。
5. 開模和脫模
塑膠凝固後,模具打開,頂針將零件推出。然後模具關閉,整個過程再次開始。
6. 射出成型表面處理
有時,產品表面需要進行一些額外的處理,例如拋光、粉末塗層或增加紋理。這非常重要,因為它可以提升產品的外觀、性能和使用壽命,而且還有助於減少生產過程中的浪費。
7品質檢驗
製造過程完成後,最後也是至關重要的一步是品質檢驗。此步驟旨在確認零件符合所需的規格要求。
常見缺陷及解決方法:
- 縮痕當冷卻過程不均勻時,就會發生這種情況。要解決這個問題,您可以優化冷卻時間和模具溫度,以確保整個冷卻過程均勻。
- 閃這種缺陷是由於模具中材料溢出過多所造成的。增加夾緊力或調整模具對準可以防止這種情況發生。
- 氣泡模具內滯留空氣會導致氣泡產生。您可以改進模具的排氣系統或調整注射速度來解決這個問題。
熱塑性塑膠與熱固性塑膠加工差異
| 方面 | 熱塑性 | 熱固性 |
| 熔化行為 | 可以熔化並重新塑形 | 無法重新融化 |
| 應用領域 | 包裝、消費品 | 電子元件、黏合劑 |
| 可回收性 | 可回收 | 不可回收 |
射出成型材料指南
選擇合適的材料是確保射出成型工程順利進行的關鍵。以下簡要介紹最常用的幾種材料:
模具材料
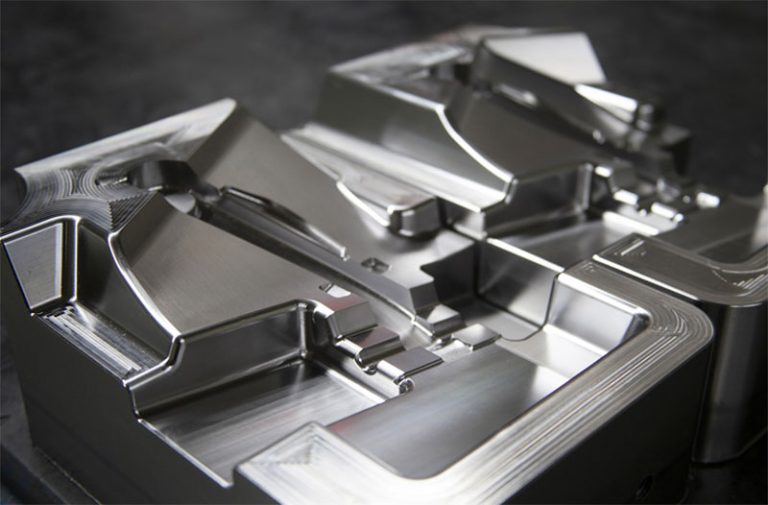
- 工具鋼工具鋼以其耐用性和卓越的耐磨性而聞名,是需要大量生產的應用的理想選擇。
- 不銹鋼不銹鋼以其優異的耐腐蝕性而聞名,廣泛應用於醫療和食品級應用領域。
- 鋁合金鋁材重量輕、成本低,因此常用於生產的原型製作階段。
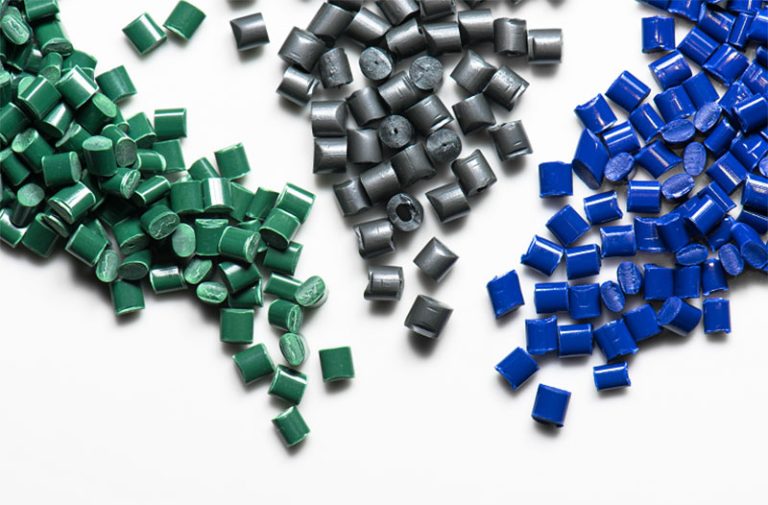
塑膠原料
- 通用塑料:
- PP(聚丙烯)超輕且耐化學腐蝕,常用於包裝和汽車零件。
- ABS(丙烯腈丁二烯苯乙烯)它堅韌耐衝擊,從電子產品到玩具,無所不包。
- PE(聚乙烯)柔韌而堅固,非常適合用於瓶子和容器。
- 工程塑料:
- PC(聚碳酸酯)它堅固透明,常見於眼鏡和醫療器材。
- 尼龍:因其耐磨性而聞名,常用於齒輪和軸承中。
- POM(聚甲醛)摩擦係數低,剛性極強,適用於精密零件。
- 高性能塑料:
- PEEK(聚醚醚酮):具有超強的耐熱性和耐化學性,是航空航太和醫療領域的首選材料。
- LCP(液晶聚合物)形狀穩定,主要用於電子產品。
添加劑和纖維
- 紫外線穩定劑幫助保護材料免受紫外線損傷。
- 阻燃劑使材料更耐火。
- 玻璃纖維增強材料強度,使其更堅硬。
- 染料賦予材料鮮豔、吸引人的外觀。
注塑成型的優點和缺點
優點:
- 高效率該製程針對大規模生產進行了最佳化,確保了快速的週期時間和高產量,使其成為大量生產的絕佳選擇。
- 精密能夠製造出精度極高、公差非常小的零件,通常在±0.1mm以內,確保每個組件的精度。
- 材料效率射出成型產生的廢料極少,因為任何多餘的材料都可以回收再利用到生產過程中,有助於減少對環境的影響。
限制:
- 初始成本高模具的前期投資很大,因此對於小規模生產來說經濟效益不高。
- 設計限制為了獲得最佳性能,零件必須設計成壁厚均勻,以避免翹曲或冷卻不均勻等潛在缺陷。
射出成型、3D列印和吹塑成型
| 方面 | 注射成型 | 3D印刷 | 吹塑 |
| 價格 | 初始成本高,單位成本低 | 初始成本低,單位成本高 | 適中的初始成本和單位成本 |
| 速度 | 快速適用於大規模生產 | 速度慢,適合用於原型製作 | 中度 |
| 應用領域 | 複雜、大量生產的零件 | 原型,客製化零件 | 空心部件(瓶子、容器) |
射出成型的工業應用
注塑成型憑藉其卓越的效率和適應性,已成為許多行業的首選解決方案。讓我們來看看它的一些主要應用領域:
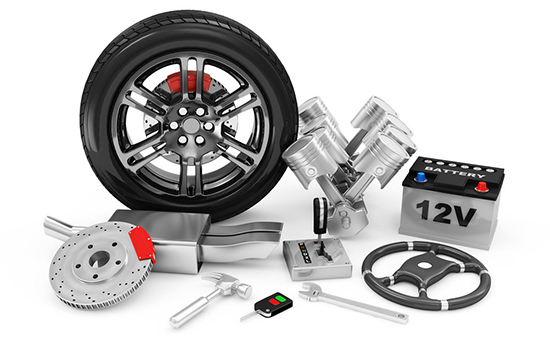
- 汽車業注塑成型用於製造儀表板、燈罩和連接器等重要部件,確保耐用性和精度。
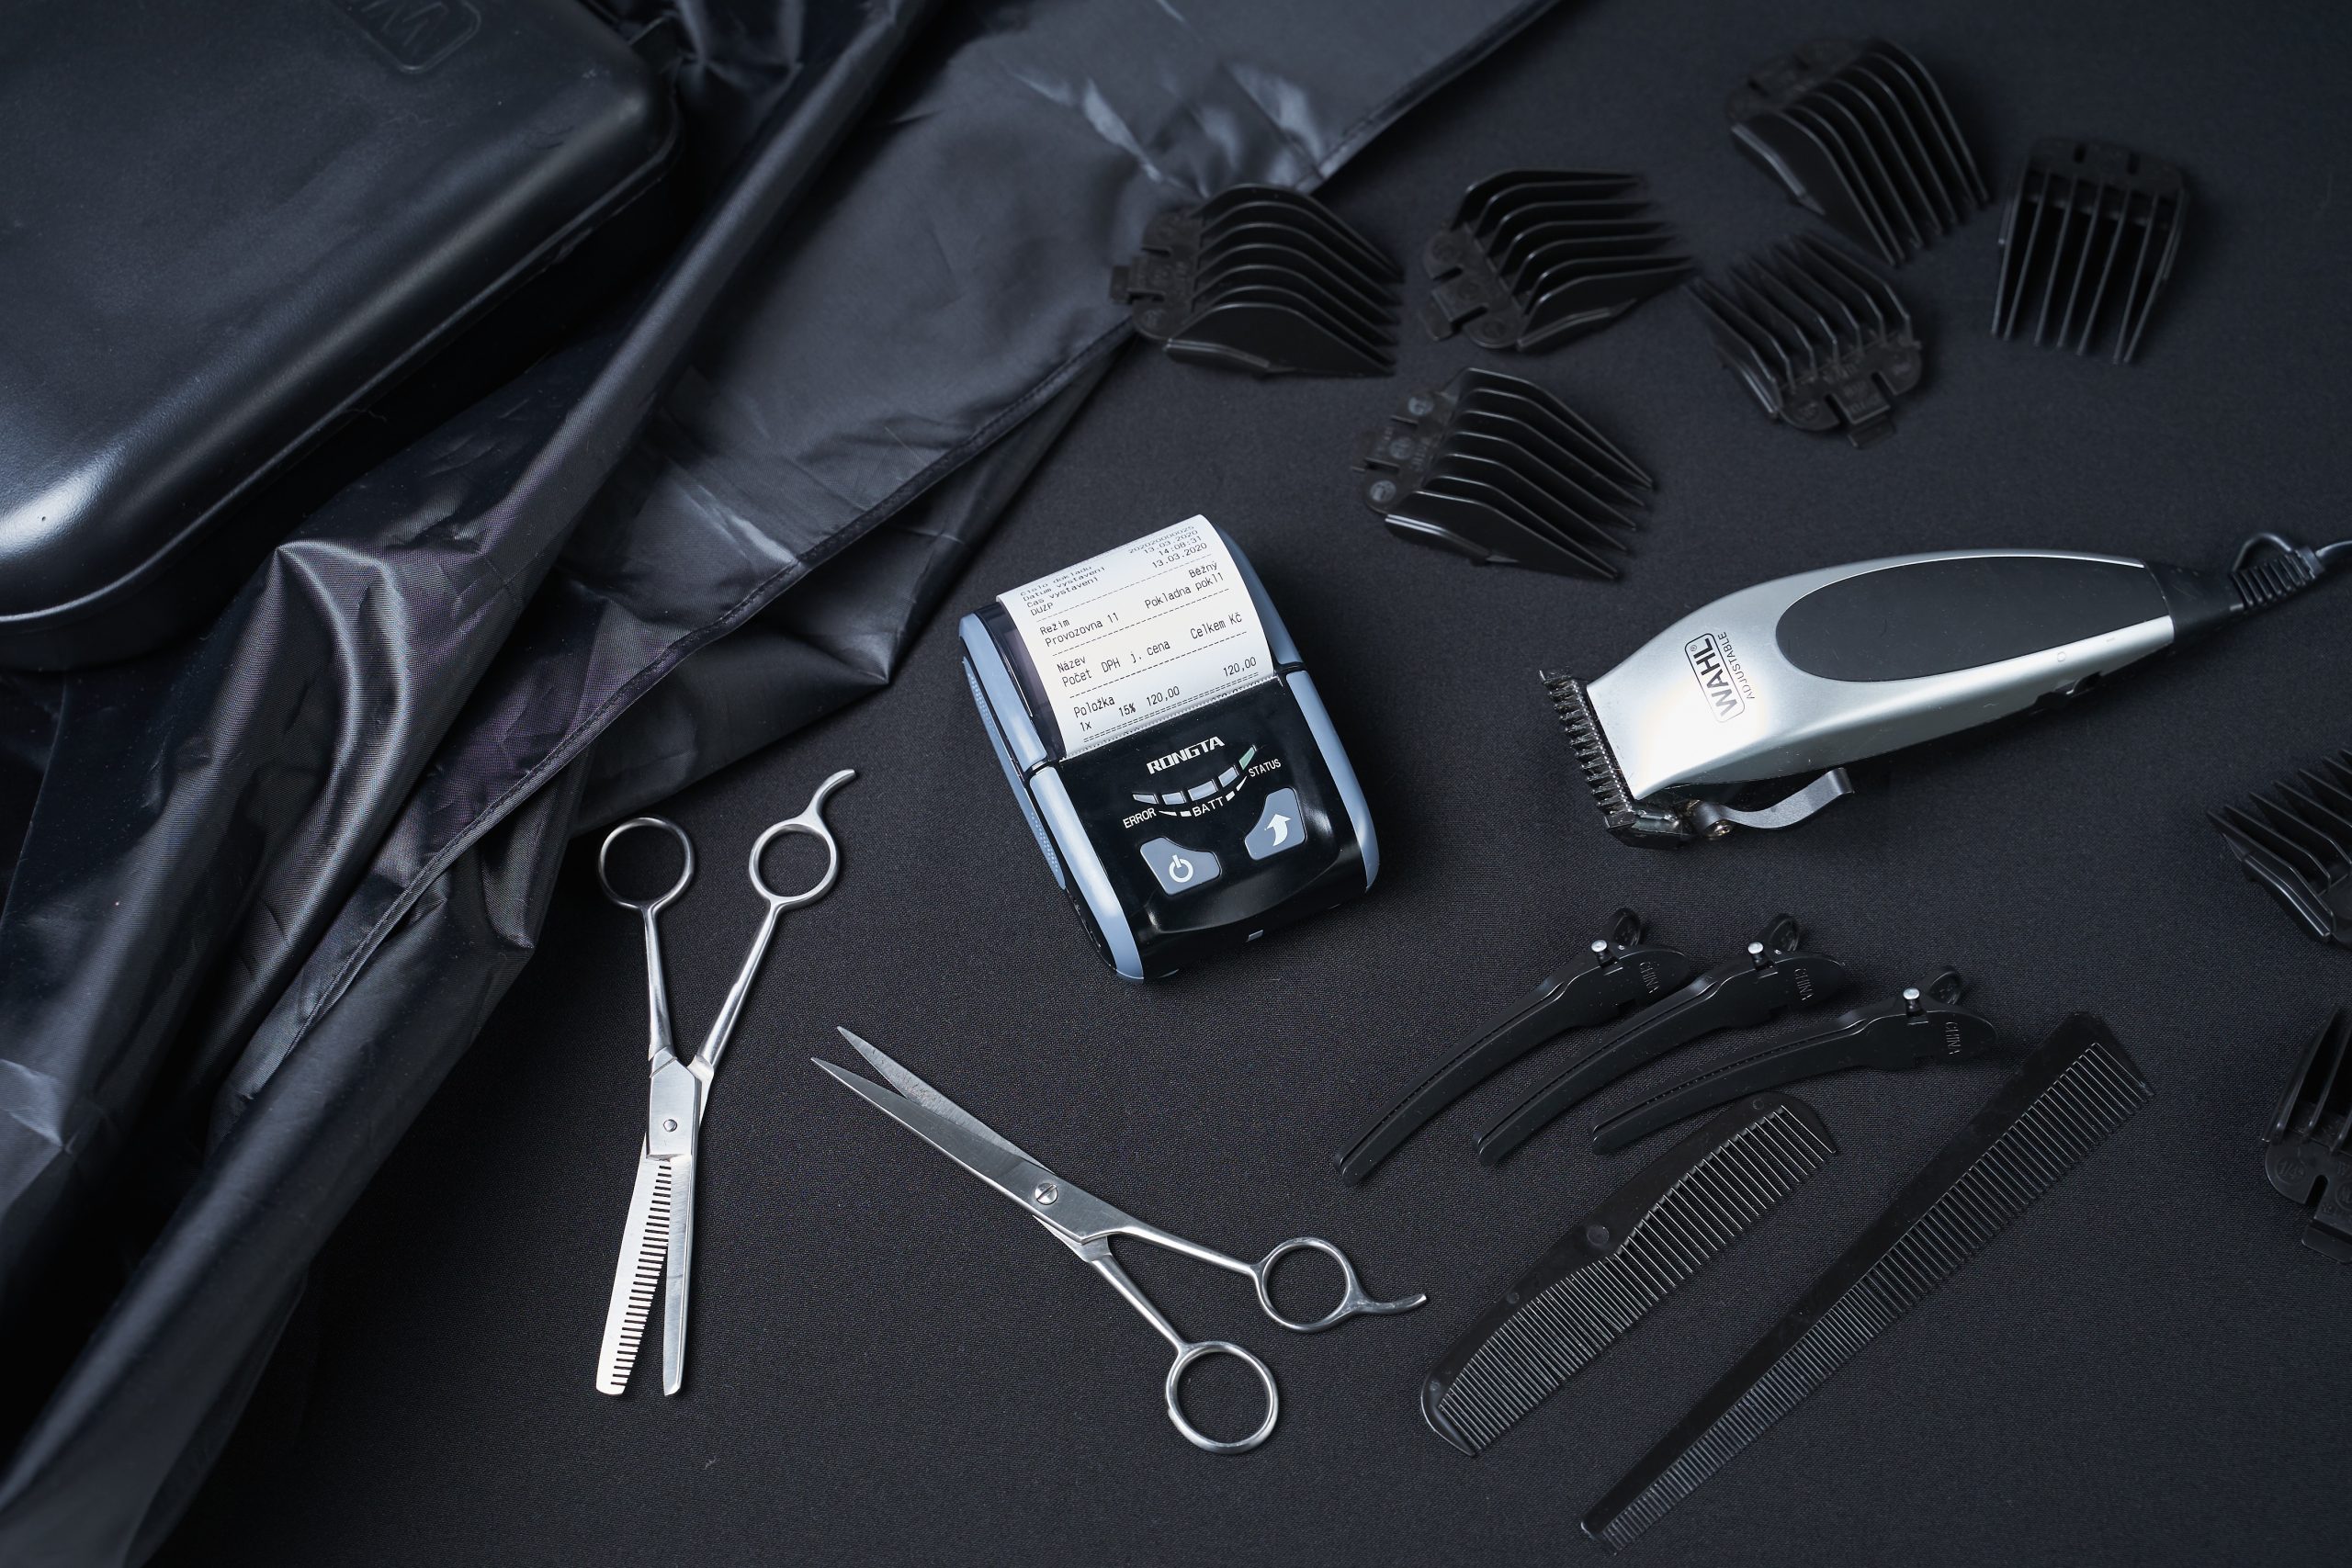
- 消費類電子產品從時尚的手機殼到觸感舒適的按鈕和保護性充電器外殼,射出成型在消費性電子產品中發揮關鍵作用。
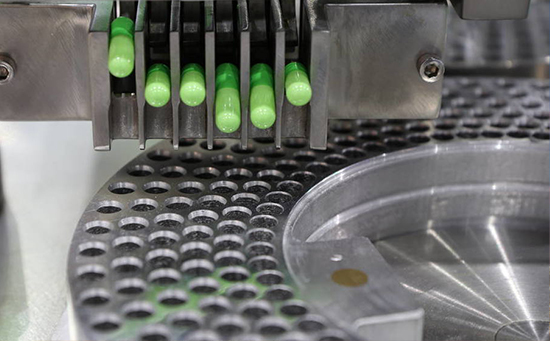
- 醫療器械醫療領域依靠注塑成型來生產注射器和手術器械等無菌設備,以確保安全性並符合嚴格的無菌要求。
成本分析與最佳化策略
費用明細:
- 模具成本鋼模雖然前期投入較高,但其耐用性使其成為長期大量生產的理想選擇。鋁模雖然初始成本更低,但由於磨損,可能需要更頻繁地更換。
- 材料成本材料成本會根據所選塑膠種類和生產所需數量而波動。
- 勞動力和能源勞動力和能源成本包括機器運行成本以及為確保最終產品符合規格而必須採取的任何後處理步驟成本。
成本最佳化技巧:
- 設計簡化透過減少倒扣和確保壁厚均勻來簡化設計,可以降低成型製程的複雜性,從而顯著節省成本。
- 批量生產折扣下大訂單時,協商批量生產折扣可以降低單位成本,使大規模生產更加經濟實惠。
- 仿真軟件利用 Moldflow 等模擬軟體可以幫助您及早發現潛在缺陷,從而在實際生產開始之前進行修正,進而防止代價高昂的返工。
如何選擇射出成型服務供應商
評價標準:
- 設備精度確保注塑機的噸位和鎖模力足以滿足您所需的公差和生產量。
- 行業認證確認供應商擁有相應的認證,例如 ISO 9001 認證,或如果您的產品需要,則確認供應商擁有醫療相關的認證。
- 樣品品質和交貨時間:要求提供原型或樣品零件,並評估其尺寸精度以及供應商按時交貨的能力。
紅旗:
- 低價異常低的價格可能表示使用了不合格的材料或過時的模具,這可能會危及零件品質。
- 缺乏透明度如果供應商不願意公開其生產流程和材料,他們可能會為了節省成本而偷工減料。為了確保生產過程順利,請避免選擇此類公司。
結語
射出成型是目前最高效、用途最廣泛的製造流程之一,應用遍及汽車、醫療器材等眾多產業。透過充分了解射出成型的工藝細節、選擇合適的材料並考慮成本因素,您可以實現最佳的生產效率和卓越的產品品質。
行動號召:立即聯絡我們的團隊,讓我們為您的專案打造量身訂製的射出成型解決方案!






