
什麼是 真空鑄造
在真空鑄造過程中,液態材料被注入模具並使其硬化。真空鑄造透過抽真空將模具中的空氣抽出,從而確保最終產品形狀正確。橡膠和塑膠部件通常採用真空鑄造製程。由於它比注塑成型等其他技術更快、更經濟,因此常用於原型製作或小規模生產。高精度和高重複性是其另一個優勢,使其成為對尺寸要求極高的應用的理想選擇。此外,與射出成型相比,真空鑄造能夠鑄造更複雜的設計。然而,對熱或壓力敏感的材料不能用真空鑄造工藝進行鑄造。
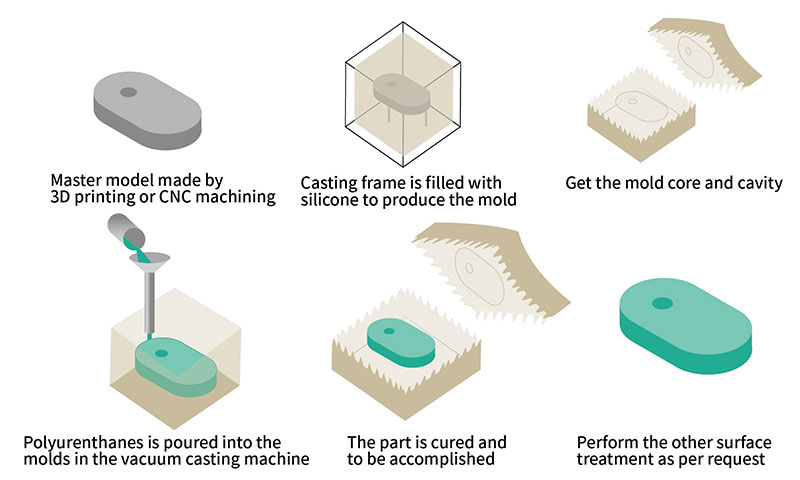
真空鑄造原理
真空鑄造是一種結合真空技術和砂型鑄造的物理造型技術。此製程中,砂型的型腔表面和背面以塑膠薄膜密封。利用真空幫浦產生負壓,使砂型內外壓力差帶動型砂收縮。放置砂芯後,透過擠壓砂型得到鑄件。下一步包括合模、澆鑄、等待鑄件凝固,然後釋放負壓或停止抽氣。真空鑄造在各種模具中的應用。
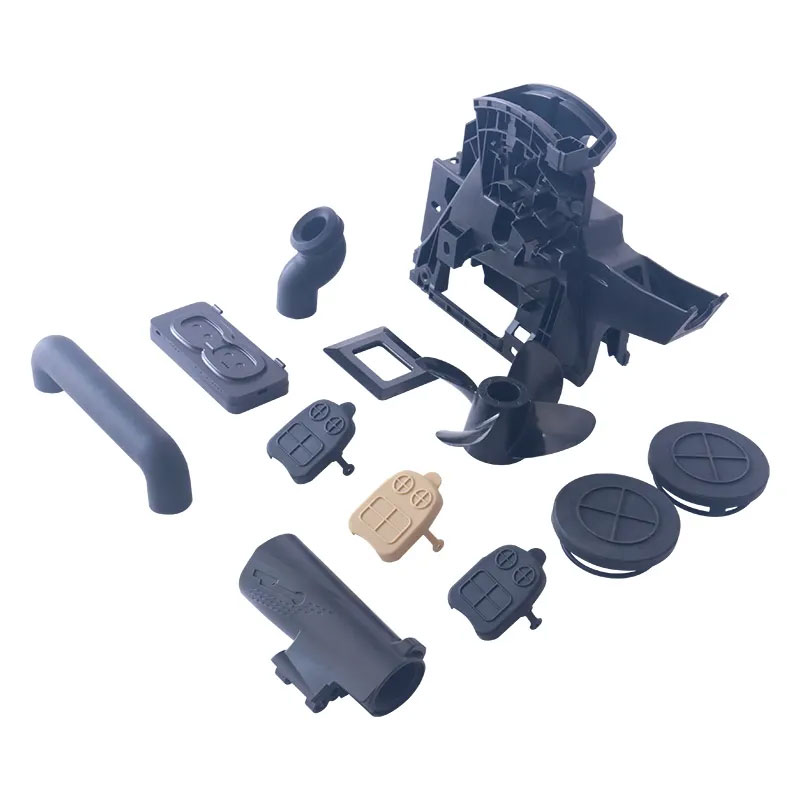
真空鑄造的工作原理是什麼?
真空澆鑄是一種用於製造高品質、高精度塑膠或彈性體零件的製造流程。它常用於快速原型製作和小規模生產。其原理與傳統注塑成型類似。以下是真空澆鑄的工作原理概述:
建立 3D 模型
大多數現代生產流程的第一步是創建所需形狀的三維模型。用於真空鑄造的物體應採用注塑成型技術進行製造,以獲得最佳效果。這可以使用任何設計軟體完成,例如 AutoCAD、Solidworks 或 CATIA。
主模式
首先創建3D模型,然後將其轉化為高品質的母模。此母模通常是原型,可透過3D列印或機械加工製成,並採用特定材料,例如蠟或樹脂。母模代表了最終將被複製的零件。
製作矽膠模具
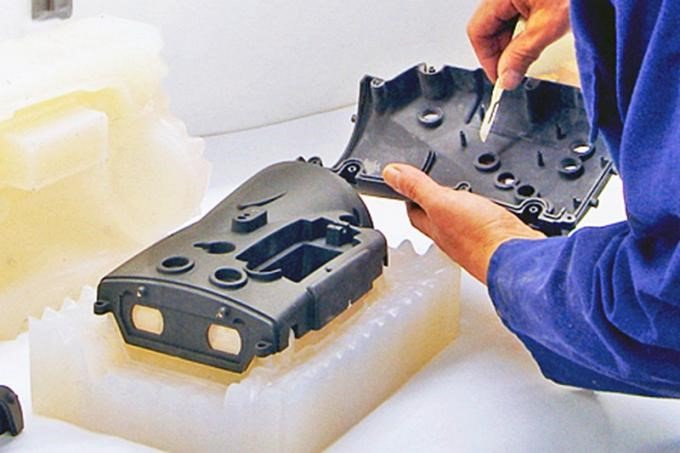
主模型製作完成後,即可進行矽膠模具澆鑄。將主模型連同型芯、嵌件和澆注口一起懸掛在澆鑄箱中。然後,將液態矽膠澆注在模型周圍,填充所有細節。成型後的零件放入真空澆鑄箱中,並在預熱至40°C的烘箱中固化8-16小時,時間取決於矽膠模具的尺寸。矽膠乾燥固化後,取出澆鑄箱和冒口。最後,用刀小心地將模具切開,露出零件的陰腔。
混合
用於澆注的聚氨酯樹脂在混合前通常加熱至約40°C。這台機器的工作原理是將雙組分澆注樹脂與選定的著色劑精確混合,然後將混合物倒入容器中。之後,將澆注口固定到混合和澆注容器上,並將模具放回原位。在自動澆注過程中,真空澆注樹脂和顏料充分混合,並在真空下脫氣50-60秒。隨後,在模具內產生真空,並將樹脂注入。真空技術利用重力完成填充模具的工作,去除模具內部的氣泡,否則這些氣泡會阻礙樹脂流動。
脫模
模具打開後,待樹脂完全凝固,即可取出新製成的塑膠零件。通常情況下,該模具可以重複使用多次。
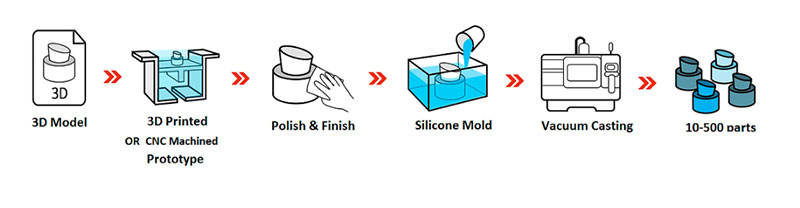
如何製作真空鑄造模具?
在真空鑄造過程中,液態材料被注入模具並使其硬化。真空鑄造透過抽真空將模具中的空氣抽出,從而確保最終產品形狀正確。橡膠和塑膠部件通常採用真空鑄造製程。由於它比注塑成型等其他技術更快、更經濟,因此常用於原型製作或小規模生產。高精度和高重複性是其另一個優勢,使其成為對尺寸要求極高的應用的理想選擇。此外,與射出成型相比,真空鑄造能夠鑄造更複雜的設計。然而,對熱或壓力敏感的材料不能用真空鑄造工藝進行鑄造。
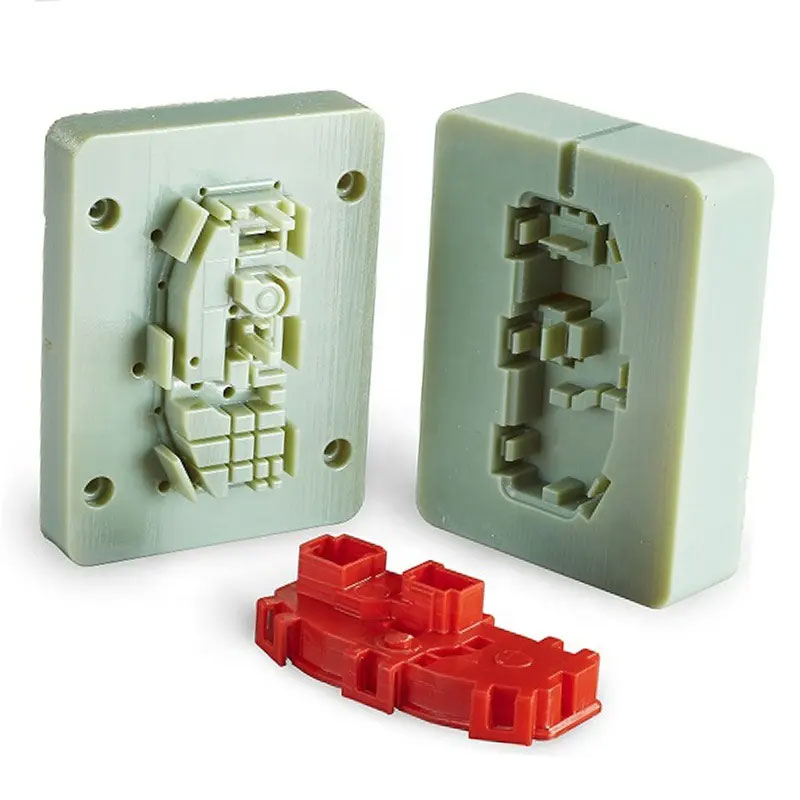
真空鑄造的關鍵組成部分
矽膠模具: 矽膠模具以其柔韌性和耐用性而聞名,其設計旨在捕捉精細細節,使其成為精密鑄造應用的理想選擇。
聚氨酯樹脂: 這些樹脂有多種配方,使製造商能夠複製不同材料(如塑膠、橡膠或金屬)的特性。
真空室: 真空室可去除模具中的空氣,有助於消除缺陷和氣泡,最終生產出高品質、無缺陷的零件。
真空鑄造的優點
更低的初始設定成本
與數控加工和其他快速成型技術相比,真空鑄造的成本要低得多。這是因為製作模具只需幾個小時,而且可以重複使用。而數控加工則需要昂貴的設備和耗材。
高精準度
利用SLA技術,可以製造出形狀複雜、精度極高的零件。該技術能夠創造模具母模,充分發揮積層製造的靈活性和卓越的表面品質優勢。
更短的交貨時間
它也是一個模具製造業。真空鑄造無需試模階段。使用新模具,真空成型的交貨週期更短——通常為10-12天。模具啟動成本降低。利用這項技術可以製造更大的塑膠零件。
靈活性
3D列印技術具有極大的設計彈性,幾乎可以製造任何幾何形狀。真空鑄造技術則可以用來生產其他方法無法製造的零件。
薄壁鑄件
薄壁鑄件的技術要求更高,但重量更輕,用料更少。這在某些特殊情況下是必要的。為了達到最佳衝擊性能,包括功能性外殼在內的產品必須採用薄壁結構。對於內部結構複雜的部件,薄壁部件之間的導熱至關重要。傳統生產中高故障率的主要原因之一是薄壁鑄件的鑄造難度。在持續真空壓力下,即使壁厚較薄,所產生的零件結構也可能很厚。
與其他製造流程的比較
真空鑄造適用於中小批量生產。它介於射出成型(大批量生產)和3D列印(單件生產和小批量生產)之間。與3D列印相比,真空鑄造製程靈活性稍差,速度也較慢,因為它需要模具。由於真空鑄造零件需要較小的倒扣才能從模具中取出(即脫模),因此其可生產的零件複雜度低於積層製造。相反,積層製造在這方面有局限性,而真空鑄造則具有優異的表面質量,結合更豐富的材料種類和更高的強度等級,其效果尤為出色。
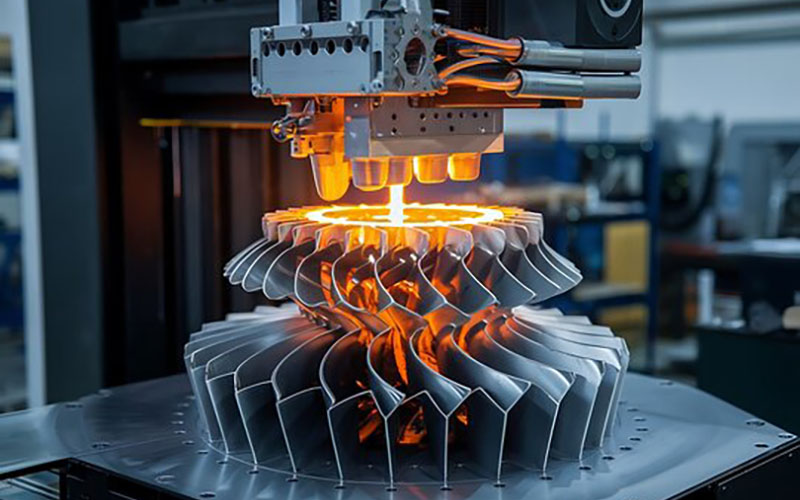
1. 真空鑄造比3D 列印更便宜嗎?
這兩種方法的成本因多種因素而異。成本的主要決定因素是專案規模和設計複雜程度。
數量及規模
如果採用射出成型,原始設計和模具成本將會增加。另一方面,3D列印所需的資金較少。然而,如果您的專案規模龐大,需要超過2,000件產品,大量生產可以輕鬆抵銷初始投資成本。當需要大量生產時,注塑成型更具成本效益且速度更快。即使扣除初始模具成本,在大量生產零件或產品時,3D列印的單價仍遠高於射出成型。如果您需要生產中小型產品或橋樑製造服務,真空鑄造或3D列印可能更經濟。雖然單價看起來高於射出成型,但由於無需在模具上進行大量前期投資,小批量生產的最終成本會更低。如果您只需要一兩件產品,那麼最好選擇3D列印。
設計的複雜性
如果您的設計複雜,或者您需要在生產過程中進行更新和修改,那麼3D列印是最佳選擇。射出成型模具難以更換,任何修改都需要重新製作新模具。每次重新開始都會增加專案成本。因此,在產品開發或原型製作階段,當需要對設計進行多次修改或專案較為複雜時,3D列印更具成本效益。
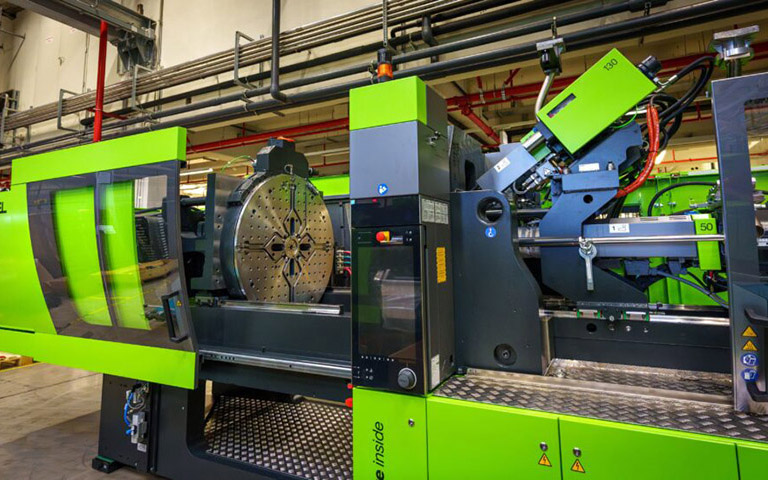
2. 真空澆鑄比射出成型便宜嗎?
真空鑄造和注塑成型是兩種不同的製造工藝,二者的成本比較很大程度上取決於特定的項目需求。一般來說,射出成型較適合大量生產,而真空鑄造則較適用於中小批量生產,或需要靈活客製化生產的情況。
加工成本
射出成型需要製造昂貴的模具,這些模具通常由鋼或鋁製成,因此初始模具成本較高。這些模具的設計能夠承受高溫高壓。相較之下,真空澆鑄則使用成本較低的模具,例如矽橡膠或聚氨酯模具。這種工藝更經濟實惠,尤其適用於小批量生產。
生產數量
隨著生產量的增加,注塑成型更具成本效益。較高的初始模具成本可以分攤到更多零件上,從而降低單位成本。真空鑄造更適合小批量生產或零件需求變化的情況。
設計複雜性
注塑成型能夠生產出細節極其精細、尺寸精確的複雜零件,是批量生產高品質零件的理想選擇。雖然真空鑄造的精度和複雜程度可能不及其他鑄造工藝,但它同樣可以製造出精細的零件。
除了真空鑄造之外,還有什麼其他方法?
與真空成型類似,壓力成型也是塑膠熱成型生產中廣泛使用的方法。兩種製程都使用烘箱來固定和加熱熱塑性片材。然而,施加壓力或真空以將加熱後的塑膠片材成型為所需形狀的技術卻有所不同。
我們的真空鑄造公差
NOBLE 提供一系列真空鑄造公差,以滿足您複雜的客製化需求。根據母模和零件幾何形狀,我們可實現 0.2 – 0.4 毫米的尺寸公差。以下是我們客製化真空鑄造服務的技術規格。
| 類型 | 資訊 |
| 準確性 | 最高精度可達±0.05毫米 |
| 最大零件尺寸 | +/- 0.025 mm
+/-0.001 英寸 |
| 最小壁厚 | 1.5mm〜2.5mm |
| 數量 | 每個模具 20-25 份 |
| 顏色和整理 | 顏色和紋理可以定制 |
| 典型交貨時間 | 在 20 天內最多 15 個零件 |
真空鑄造用材料
 |
ABS | ABS是一種熱塑性聚合物,因其優異的抗衝擊性、耐溫性和耐化學性而被廣泛應用。它還具有光滑的表面,易於生產和加工。 |
 |
POM | POM,又稱聚甲醛或德爾林,是一種工程熱塑性塑料,具有優異的尺寸穩定性、剛性、耐溫性和抗衝擊性。 |
 |
PP(聚丙烯) | 聚丙烯(PP)是一種通常呈現白色半透明狀的材料,具有耐腐蝕性和良好的韌性。它最顯著的特點是用途廣泛,適用於多種加工方法和應用。 |
 |
PE(聚乙烯) | 聚乙烯無味、無毒,手感如蠟,具有優異的耐低溫性(最低工作溫度可達-100~-70℃),化學穩定性好,能耐受大多數酸鹼侵蝕(不耐氧化)。 |
 |
PC(聚碳酸酯) | 聚碳酸酯(PC)是一種非晶態熱塑性塑料,以其卓越的透明度和抗衝擊性而聞名。它還具有優異的電絕緣性能和中等的耐化學腐蝕性。 |
 |
PMMA(聚甲基丙烯酸甲酯) | 聚甲基丙烯酸甲酯,又稱丙烯酸樹脂。丙烯酸樹脂是一種用途廣泛的材料,以其卓越的透明度、化學穩定性以及耐熱、耐寒和耐腐蝕性而聞名。 |
 |
窺視 | PEEK材料具有優異的機械強度、自潤滑性、抗衝擊性和阻燃性。此外,它還具有很強的耐酸、耐鹼和其他化學腐蝕、耐水解、耐磨損、耐疲勞、耐剝離和耐輻射性能。 |
 |
尼龍 | 尼龍具有優異的機械性能,例如耐熱性、耐磨性、耐化學腐蝕性和自潤滑性。聚醯胺纖維也具有阻燃性、低摩擦係數,且易於加工。 |
 |
PS(聚苯乙烯) | 聚苯乙烯(PS)是一種由單體苯乙烯製成的聚合物,苯乙烯是一種液態烴,可從石油中商業化生產。在室溫下,PS通常是一種固態熱塑性塑料,但在較高溫度下可以熔化用於模塑或擠出,之後再重新固化。它是一種高衝擊強度、低成本且用途廣泛的樹脂。 |
 |
彈性體 | 彈性體是兼具黏性和彈性的聚合物,因此也被稱為黏彈性材料。彈性體的分子間作用力較弱,通常表現為楊氏模量低、屈服強度高或斷裂應變大。例如天然橡膠、矽酮、聚氨酯、聚丁二烯和聚氨酯塑膠樹脂等。 |
表面處理 用於真空鑄造
NOBLE 可利用多種表面處理工藝,為您的真空鑄造零件打造獨特的表面層。這些表面處理流程有助於滿足您產品在美觀、韌性和耐化學性方面的需求。我們可根據您選擇的材料和零件應用提供以下表面處理:
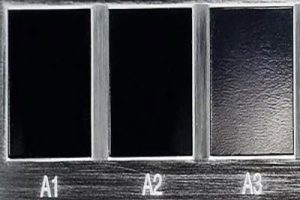 |
光滑 | A 級飾面採用金剛石拋光工藝製成,可在註塑成型零件上產生閃亮和光滑的表面。 |
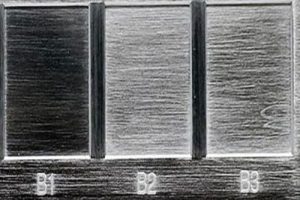 |
半光面 | B級表面處理採用砂紙打磨,使零件表面比A級零件略顯粗糙。經過B級表面處理的客製化模塑塑膠零件具有霧面表面質感。 |
 |
啞光 | C級表面處理製程使用砂紙打磨,使表面粗糙不平。射出成型的塑膠零件經C級表面處理後,表面呈現霧面質感。 |
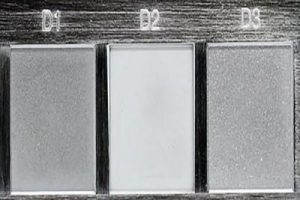 |
紋理 | D級表面處理過程使用砂礫和乾玻璃珠或氧化物,以產生非常粗糙的紋理表面。根據所用材料的類型,產品可以呈現緞面或霧面效果。 |
我們完整的真空鑄造工藝
真空鑄造製程靈活且經濟
真空澆鑄,也稱為聚氨酯澆鑄,是一種先進的工藝,它利用矽膠模具和3D列印的母模來製造高剛性、高品質的小批量零件。熱塑性聚氨酯在矽膠或環氧樹脂模具內固化,最終產品與原始母模形狀一致;零件的尺寸最終取決於母模、零件幾何形狀和材料選擇。我們的真空澆鑄服務為生產高品質原型和小批量生產零件提供了全面的解決方案。
從原型製作到大量生產:真空鑄造
真空鑄造是一種用途廣泛的工藝,可以無縫地從原型製作過渡到小批量生產,並在每個階段都提供了許多優勢。
- 原型
真空鑄造是一種低成本的製造工藝,與其他原型製作方法相比,它更易於操作且更具成本效益。利用各種材料和設計方案,您可以製作出高品質的原型。然後,只需測試您的設計並準備進行功能測試即可。 - 市場測試
真空鑄造零件可用於市場測試和初步市場滲透。這使您能夠在投資大規模生產之前評估客戶反應、進行現場測試並驗證市場需求。 - 按需生產
真空鑄造製程能夠滿足客製化和小批量生產的需求。由於模具易於修改,因此可以根據客戶的特定要求或小眾市場需求,按需生產客製化零件。 - 快速配送
我們不僅可以提供更快捷的工程技術支持,還擁有強大的供應鏈體系和先進的真空鑄造設備,因此您可以獲得性能穩定、品質卓越的真空鑄造零件,並縮短您的產品開發週期。
真空鑄造技術的應用
與真空成型類似,壓力成型也是塑膠熱成型生產中廣泛使用的方法。兩種製程都使用烘箱來固定和加熱熱塑性片材。然而,施加壓力或真空以將加熱後的塑膠片材成型為所需形狀的技術卻有所不同。

汽車業的真空鑄造
- 進氣系統:真空鑄造是一種用於製造汽車進氣系統的生產方法。這些系統需要形狀精確的部件來提升氣流和性能。真空鑄造能夠生產出具有光滑內表面的複雜進氣歧管、風道和節氣門體,從而確保高效的氣流。
- 內裝零件:門把手、旋鈕、儀表板和其他內裝零件均可採用真空鑄造製程製造。
- 照明組件:頭燈、尾燈和其他照明組件的透鏡可以透過真空鑄造製程高精度地生產。
- 外部零件:汽車製造商可以使用真空鑄造技術製造格柵、徽章和標誌等外部零件。
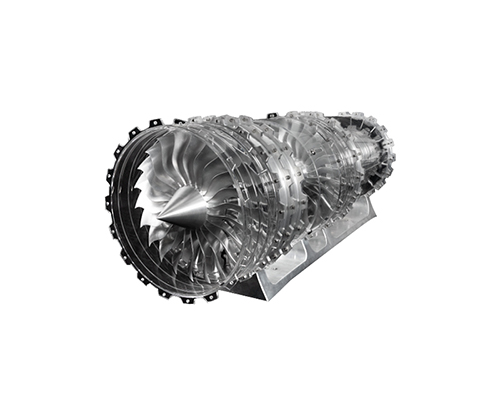
航空航太工業中的真空鑄造
在航空航太領域,真空鑄造是一項至關重要的工藝,因為它能夠製造出精密、輕巧且堅固的零件。除了原型製作外,它還用於製造複合材料結構、引擎零件、內飾元件、無人機、無人飛行器和衛星零件。在航空航天應用中,真空鑄造有助於提高整體安全性、燃油效率和飛機性能。
- 原型製作:真空鑄造是快速製作航空零件原型的常用技術之一。它能夠製造出表面品質和材料特性與成品高度相似的功能原型。這使得工程師能夠在進行大規模生產之前,測試並全面評估零件的功能、組裝和性能。
- 複合材料結構:真空澆鑄是製造複合材料結構的常用方法。碳纖維增強聚合物(CFRP)等複合材料因其優異的抗疲勞性和高強度重量比而被廣泛用於製造此類結構。真空澆鑄能夠精確定位增強元件,從而確保纖維的理想排列和牢固結合。此製程製造的零件輕巧、堅固且經久耐用,常用於機身、機翼和其他關鍵結構。
- 內裝零件:內裝面板、座椅結構和頂置儲物箱都是這類零件的例子。真空鑄造的最大優勢之一在於能夠製造出輕量化、可擴展且表面光潔度高、尺寸精度高的零件。此外,這種方法還允許在零件上添加各種功能,例如隔音材料或整合電子元件。
- 無人機及飛行器零件:這些飛行器的零件通常需要符合空氣動力學原理並輕量化。真空鑄造技術能夠輕鬆生產複雜形狀和薄壁結構,從而優化飛行性能和貨物容量。
醫療器材中的真空鑄造
真空鑄造技術能夠生產客製化、精良且功能齊全的手術器材、植入物、醫療器材、診斷工具和復健輔助器具。真空鑄造技術的應用顯著改善了外科手術方法、病患照護和醫學教育。
- 義肢和矯形器:真空鑄造技術可以製作與患者解剖結構高度相似的客製化零件。真空鑄造技術能夠生產出設計複雜的義肢和矯形器,例如義肢接受腔、支架和支撐件,這些產品輕巧、堅固且舒適。
- 外科器械和工具:利用真空鑄造技術可以生產出形狀複雜、符合人體工學設計且精度高的外科器械,該技術能夠生產出表面光潔度高、尺寸精度高、功能性強的複雜手柄、握柄和其他工具。
- 植體和醫療組件:植入物,例如關節置換物(如髖關節或膝關節植入物)或牙科假體,均可採用真空鑄造技術製造。此製程有助於生產具有客製化機械性能、生物相容性和表面光潔度的植入物。
- 診斷設備:真空鑄造可生產用於醫療檢測設備的精確形狀和耐用組件,例如外殼、外殼以及用於成像設備和診斷分析儀的專用腔室。
- 復健和輔助設備:例如客製化的夾板、支架和支撐物。真空成型技術可以製作出舒適、輕巧且能為復健患者提供必要支撐和功能的設備。

機器人產業的真空鑄造
建議將採用真空澆注聚氨酯材料製成的原型機器人推向市場,以降低風險並穩定公司支出。這將使貴公司能夠探索創造新一代機器人的潛力,這些機器人能夠執行單調重複性工作之外的更廣泛的任務。
- 機器人夾爪和末端執行器:真空鑄造製程應用於機器人夾爪和末端執行器的生產。夾爪用於在機器人系統中操控物體並執行任務。真空鑄造過程能夠製造出形狀精確、內部結構複雜且可自訂的夾爪組件,例如具有柔軟或柔性表面的組件,以便於處理精密物體。
- 外殼和機殼:真空鑄造是製造機器人外殼和機殼的常用工藝。這些外殼用於保護機器人的內部電子元件、感測器和執行器。真空鑄造製程可製造客製化設計的外殼,並可包含整合式電纜佈線、安裝點和檢修面板等特定功能。
- 機器人結構與框架:機器人框架和其他結構部件均採用真空鑄造製程製造。這些零件為機器人系統提供結構支撐和輔助功能。真空鑄造過程能夠製造出幾何形狀複雜、強度高、重量輕且能夠承受機器人運作過程中所承受的負荷和應力的結構。
真空鑄造的未來趨勢
高性能樹脂:高性能樹脂的持續開發對於提高製造零件的整體性能至關重要,從而提高強度、耐久性和功能性。
環保選擇:在生產過程中轉向可持續和可生物降解的材料,符合全球減少環境影響並維持高產品標準的努力。
自動化鑄造:將機器人技術融入鑄造過程,可顯著提高效率,減少人工幹預,並提高整體生產力。
人工智慧和機器學習:人工智慧和機器學習的應用可以進行預測分析,使製造商能夠優化流程、減少錯誤並提高最終產品的品質。
技術融合:透過將真空鑄造與 3D 列印和 CNC 加工相結合,製造商可以生產出更複雜、幾何形狀更具挑戰性的零件,而這些零件通常難以透過其他方式實現。
快速原型製作:這些先進技術的融合能夠實現更快速、更高精度的原型製作,從而加快迭代速度並改進產品設計。
為什麼選擇NOBLE? 真空鑄造服務?
NOBLE是一家中英合資企業,被政府認定為「國家高新技術企業」。我們是一家集研發、生產和銷售於一體的綜合企業。
我們擁有ISO9001-2015和ISO13485-2016認證,以及II類醫療器材生產許可證。我們的產品已獲得多項重要認證,例如II類醫療器材註冊證書和FDA510K證書。
真空鑄造是小批量生產原型、預生產零件和最終零件的理想方法。它無需投資鋼製模具,首件交付週期也相對較短,通常約為10天,具體時間取決於零件的尺寸和形狀。 NOBLE 融合尖端技術和經驗豐富的專業人員,始終將客戶滿意度放在首位。我們的真空鑄造工藝精準、高效且經濟,可實現卓越的成果。選擇我們的真空鑄造服務,將助力您的業務邁向新的成功高峰。
- 有競爭力的價格:
我們深知控制專案預算的重要性。我們的定價體系極具競爭力,旨在滿足各種規模企業的需求,無論其資源為何。我們的團隊隨時準備好審查您的預算,並提供能夠惠及貴公司的增值解決方案。 - 專業真空鑄造專家:
我們擁有技術精湛、經驗豐富的工程師團隊,可為您提供可靠的客製化真空鑄造服務。憑藉十餘年的真空鑄造經驗,我們能夠協助客戶優化設計、選擇合適的製程、降低成本並實現快速大量生產。 - 複雜幾何體支持
我們採用優質彈性體材料,確保以極具競爭力的價格生產結構複雜的真空澆鑄塑膠零件。經驗豐富的工程師提供7至24小時的專案支持,確保您的原型和小批量零件與最終產品高度一致。 - 按時生產:
我們擁有強大的生產能力,以及一支技術精湛的工程師和銷售團隊,他們始終將公開透明的溝通和準時生產放在首位,以確保您的訂單能夠及時交付。這保證了我們能夠以最快的速度滿足您的任何緊急需求。 - 無與倫比的交貨週期:
我們結合豐富的真空鑄造專案經驗和先進的設備,提供高品質的真空鑄造服務,並加快交貨速度。 - 靈活的顏色選擇:
我們精心調配多種顏料,以達到您理想的成品效果。您可以從我們豐富的顏色清單中進行選擇。
真空鑄造常見問題解答
真空鑄造成本高嗎?
價格取決於零件的複雜程度、模具材料、數量等因素。值得注意的是,雖然真空鑄造在小批量生產中可能比其他方法成本更高,但它具有許多優勢,例如表面光潔度高、細節精細以及能夠快速製作原型。因此,必須根據項目的具體要求和預期收益來評估成本。
2. 真空鑄造精度如何?
真空鑄造的精確度仍會受到模具設計、材料選擇和製程控制等因素的影響。妥善處理這些因素有助於確保最終鑄件達到最高的精度等級。
3. 真空鑄造是永久性的嗎?
真空鑄造是一種包括製作模具和利用這些模具鑄造零件的工藝。真空鑄造中使用的模具通常由矽橡膠製成,這樣可以進行多次鑄造循環。然而,需要注意的是,真空鑄造是一種臨時性工藝,因為模具最終會隨著時間的推移而磨損。
4. 真空鑄造的最小厚度是多少?
雖然在不考慮具體材料和設計因素的情況下很難精確確定最小壁厚,但一個合理的經驗法則是,最小壁厚應約為 0.5–1 毫米。為了了解您特定項目的具體限制和建議,請務必與真空鑄造服務提供者或材料製造商聯繫。
5. 真空成型需要多大的真空度?
在真空成型過程中,所需的真空度會根據成型材料、零件複雜度以及所需的細節程度等因素而有所不同。通常,真空成型過程中常用的真空壓力為 10-25 英吋汞柱 (inHg) 或 340-850 毫巴 (mbar)。






