
在金屬鑄造領域,低壓鑄造和高壓鑄造是兩種常用的技術,各有優勢和用途。閱讀本指南,您將更了解這些方法,並確定哪種方法最符合您的生產需求。
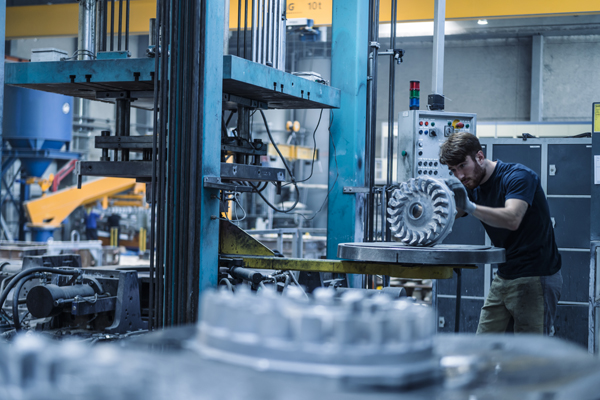
低壓鑄造和高壓鑄造簡介
在現代製造業中,鑄造工藝不可或缺,尤其是在生產金屬零件時。低壓鑄造和高壓鑄造是兩種常見的鑄造技術,各有其獨特的優勢,能夠滿足不同的材料特性和生產需求。
低壓鑄造
- 定義: 低壓鑄造製程是將熔融金屬以通常在 0.5 至 1 巴的壓力注入模具中,從而確保精確可控的填充。
- 主要功能:
輕輕地將材料填入模具中。
適用於複雜的幾何形狀。
常用於鋁合金和鎂合金。
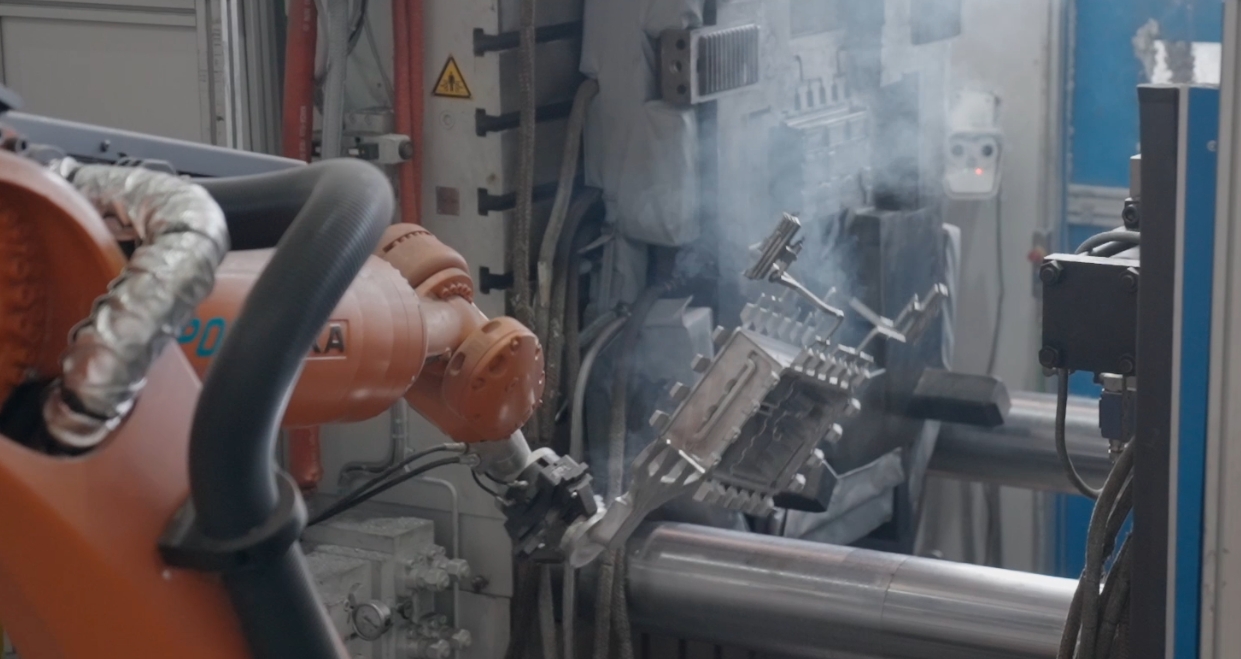
高壓鑄造
- 定義: 高壓鑄造法是將熔融金屬以通常在 100 至 1000 巴的壓力注入模具中,從而確保最終產品的高精度。
- 主要功能:
快速填充模具。
非常適合大量生產。
常用於鋅、鋁和鎂合金。
低壓鑄造和高壓鑄造的主要區別
1. 壓力等級
低壓鑄造:低壓鑄造是指在低壓(通常在 0.5 到 1 巴左右)下,將熔融金屬注入模具。
高壓鑄造:在高壓鑄造中,由於壓力很高(通常在 100 到 1000 巴之間),模具可以快速充滿。
2. 模具填充速度
低壓鑄造:低壓鑄造緩慢地填充模具,這有助於減少湍流,防止氣體滯留在模具內部。
高壓鑄造:高壓鑄造採用快速填充技術,對於製造需要精密加工的薄壁零件尤其有效。
3. 模具材料
低壓鑄造:在低壓鑄造中,砂型或永久性金屬模具是成型材料的首選。
高壓鑄造:高壓鑄造採用鋼模,因為鋼模夠堅固,能承受高壓。
4. 零件複雜度
低壓鑄造:如果您要加工形狀複雜的零件或較大的零件,低壓鑄造是您的理想選擇。
高壓鑄造:高壓鑄造最適合需要薄壁的中小型零件。
5. 表面處理
低壓鑄造:採用低壓鑄造,由於填充速度緩慢,可以獲得更光滑的表面和更少的缺陷。
高壓鑄造:採用高壓鑄造製程時,可能需要進行一些額外的精加工,以消除表面缺陷。
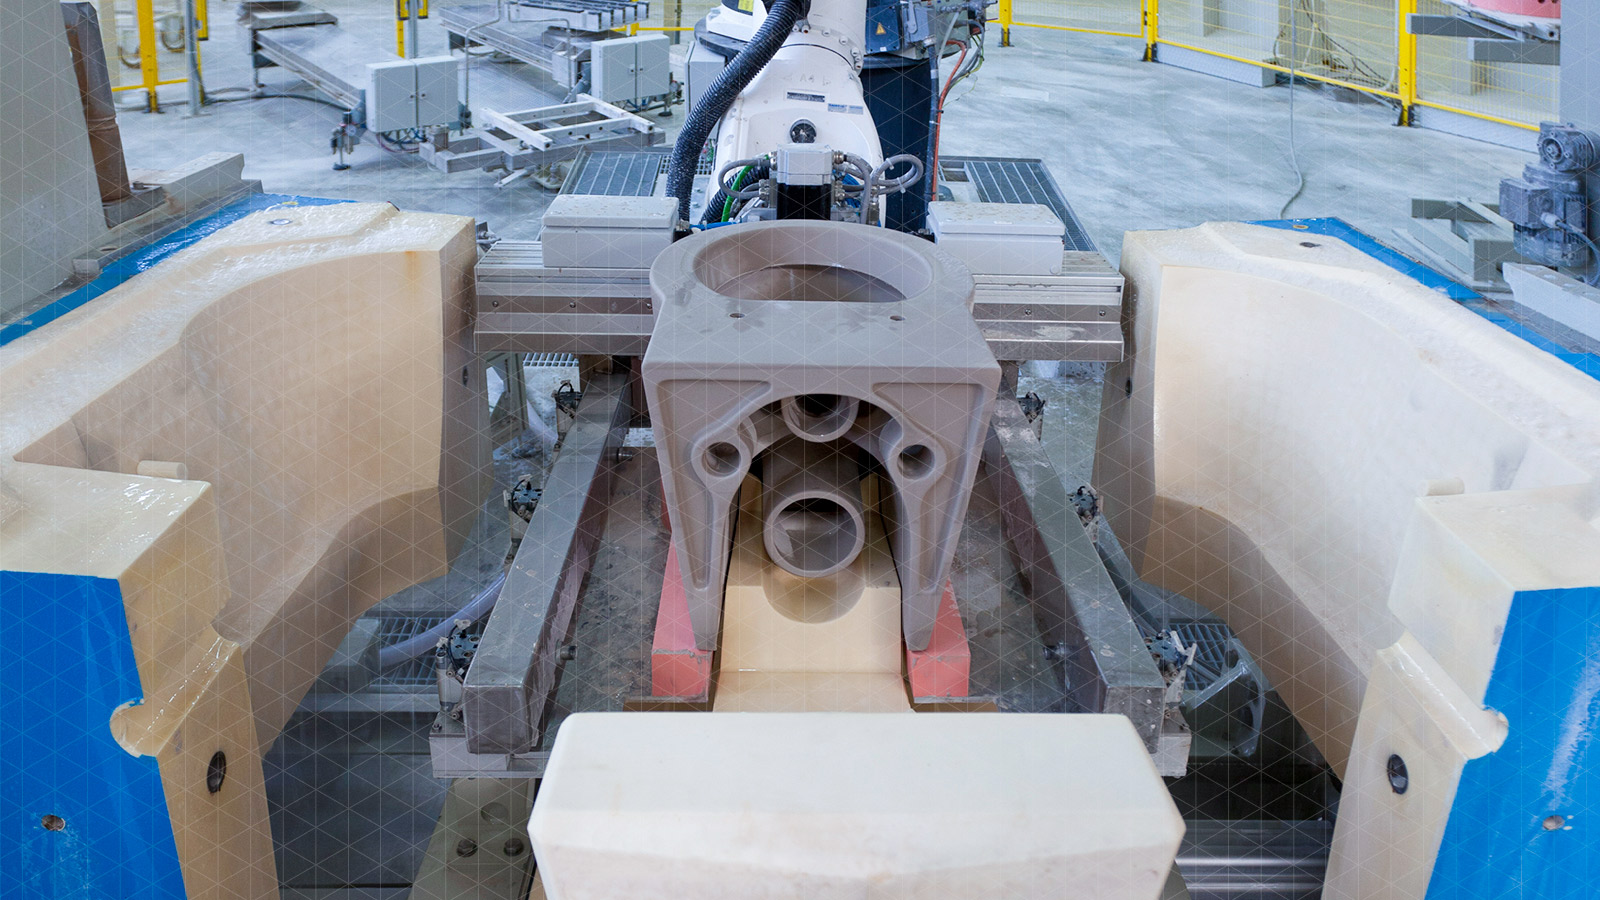
低壓鑄造與高壓鑄造
低壓鑄造和高壓鑄造各有優勢,適用於不同的製造用途。本文將比較分析這兩種方法在品質和成本效益等方面的優勢。
低壓鑄造的優勢
卓越的表面質量
光滑表面:湍流的減少可使表面更加光滑,從而最大限度地減少粗糙度等常見缺陷。
缺陷更少:較低的壓力有助於避免氣體滯留和氣孔,從而確保鑄件更清潔、更無缺陷。
更好的機械性質
強度提升:透過控制填充過程,零件能夠保持更好的強度和結構完整性。
降低應力:低壓鑄造可最大限度地減少可能削弱零件的內部應力。
適用於中小批量生產的成本效益
降低模具成本:此製程與砂模或永久模具相容,可降低模具費用。
減少浪費:鑄造過程中材料的高效利用可減少浪費,從而進一步節省成本。
高壓鑄造的優勢
高生產速度
快速循環時間:高壓鑄造能夠實現快速循環時間,因此非常適合大量生產應用。
薄壁零件:高鑄造製程能夠生產厚度低至 1 毫米的薄壁零件,從而可以有效率地生產精密零件。
精確度和一致性
嚴格的公差:鑄造中的高壓注射過程確保模具被精確填充,從而實現嚴格的公差。
重複性:高壓鑄造具有極佳的重複性,可確保大量生產均獲得相同的高品質結果。
大批量生產的經濟效益
規模經濟:透過優化大批量生產,高壓鑄造實現了規模經濟,並降低了單位成本。
耐用模具:使用以耐用性著稱的鋼製模具,可顯著降低模具更換成本,使生產過程更具成本效益。
總結低壓鑄造和高壓鑄造的特點
| 獨特之處 | 低壓鑄造 | 高壓鑄造(壓鑄) |
|---|---|---|
| 壓力範圍 | 低(0.2 – 1.5 巴) | 高(100 – 1500 巴) |
| 模具類型 | 可重複使用的金屬模具(永久模具) | 鋼模(複雜、高精度) |
| 灌裝方式 | 熔融金屬在低壓下上升到模具中。 | 熔融金屬被強力注入模具中。 |
| 零件複雜度 | 中等至高複雜度 | 可實現高度複雜性和精細細節。 |
| 表面處理 | 不錯,但可能需要收尾。 | 優異的表面光潔度 |
| 孔隙率 | 由於逐漸填充,孔隙率降低 | 由於空氣滯留,孔隙率風險較高 |
| 室壁厚度 | 適用於中等至較厚的部件 | 適用於薄壁部件 |
| 冷卻時間 | 更緩慢、更自然的冷卻 | 快速,配備主動冷卻系統 |
| 加工成本 | 中度 | 高(由於模具和設備複雜) |
| 生產量 | 中到高 | 非常高(大規模生產) |
| 材料使用 | 鋁鎂合金 | 鋁、鋅、鎂、銅合金 |
| 機械強度 | 較高(由於孔隙率低) | 除非採用真空壓鑄,否則價格會降低。 |
| 常用應用 | 汽車車輪、汽缸蓋、煞車部件 | 引擎缸體、齒輪箱和電子元件外殼 |
如何選擇低壓鑄造和高壓鑄造工藝
| 如果您需要… | 選擇… |
|---|---|
| 大批量生產,細節精良 | 高壓鑄造 |
| 結構穩固且孔隙率低的部件 | 低壓鑄造 |
| 薄壁部件和快速循環 | 高壓鑄造 |
| 更好的機械強度和密度 | 低壓鑄造 |
| 經濟實惠的小中型運行 | 低壓鑄造 |
低壓鑄造和高壓鑄造的應用
接下來,我們將了解這兩種鑄造方法在不同行業的應用,以展示它們在滿足特定需求方面的靈活性和有效性。
低壓鑄造
汽車產業:低壓鑄造技術應用於汽車產業,用於生產引擎缸體、汽缸蓋和車輪等關鍵零件。
航空航太:此製程廣泛應用於航空航太領域,用於製造耐用的結構部件和渦輪葉片。
工業領域:在工業應用中,低壓鑄造技術在製造泵殼和閥體方面表現出色。
高壓鑄造
汽車產業:高壓鑄造常用於汽車產業的變速箱殼體和引擎支架。
消費性電子產品:在消費性電子產品中,它被用來製造外殼和連接器。
家用電器:在家用電器領域,高壓鑄造用於製造框架和把手。
選擇合適的拋投方法
選擇合適的鑄造方法對於提高生產效率和產品品質至關重要。低壓鑄造和高壓鑄造之間的選擇取決於多種因素,例如零件的複雜程度、所需數量、所用材料以及預算。
零件複雜度
低壓鑄造:低壓鑄造非常適合生產形狀複雜、尺寸較大的零件,因為精度和精細的細節至關重要。
高壓鑄造:另一方面,高壓鑄造更適合需要薄壁和高精度的小型或中型零件。
生產量
低壓鑄造:低壓鑄造更適合中低產量的生產,因為這種生產方式需要靈活性和較慢的生產速度。
高壓鑄造:高壓鑄造循環時間短,非常適合以速度和一致性為關鍵的大量生產。
材料考慮
低壓鑄造:低壓鑄造非常適合處理鋁鎂合金,能夠更好地控制金屬流動並減少缺陷。
高壓鑄造:高壓鑄造用途更廣泛,可處理更廣泛的材料,包括鋅、鋁和鎂合金,並確保最終產品的精度。
預算和工具成本
低壓鑄造:由於初始模具投資較低,低壓鑄造對於小批量生產來說更具成本效益。
高壓鑄造:雖然高壓鑄造的前期模具成本較高,但由於單位成本降低,在大批量生產中反而更具經濟效益。
結語
低壓鑄造和高壓鑄造各有優勢,取決於應用領域、零件複雜度和生產規模等因素。了解這些差異有助於您做出明智的決策,從而優化生產效率和零件品質。






