
透明塑膠射出成型乍看之下似乎很有挑戰性,但只要精準細緻,完全可以實現。即使是最小的失誤也會影響透明度,因此註重細節至關重要。本指南將一步步指導您,幫助您掌握從材料選擇到必要的後處理技術的整個流程。
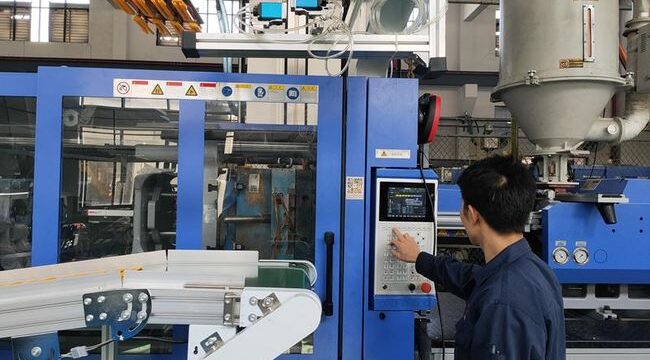
為什麼選擇透明塑料 注射 成型是一項挑戰
透明塑料,例如PMMA、PC和PET,以其優異的光學性能而聞名,但一旦這些材料出現缺陷,就會造成嚴重的後果。需要考慮的關鍵因素包括:
1. 表面品質要求
應避免的缺陷:條紋、氣泡、混濁、黑點、變色和光澤不足。
影響:即使是最小的缺陷也會導致最終產品無法使用,因為這些缺陷非常明顯,會損害產品品質。
2. 材料特性
高熔點:這些材料需要較高的加工溫度,通常超過標準注塑成型溫度。
流動性差:由於其流動性差,控制注射壓力和速度對於獲得一致的結果至關重要。
3. 內部應力
原因:冷卻速度不均勻、注射壓力過大或模具設計不當。
影響:內部應力會導致變形、開裂或光學透明度下降,嚴重影響產品的外觀和功能。
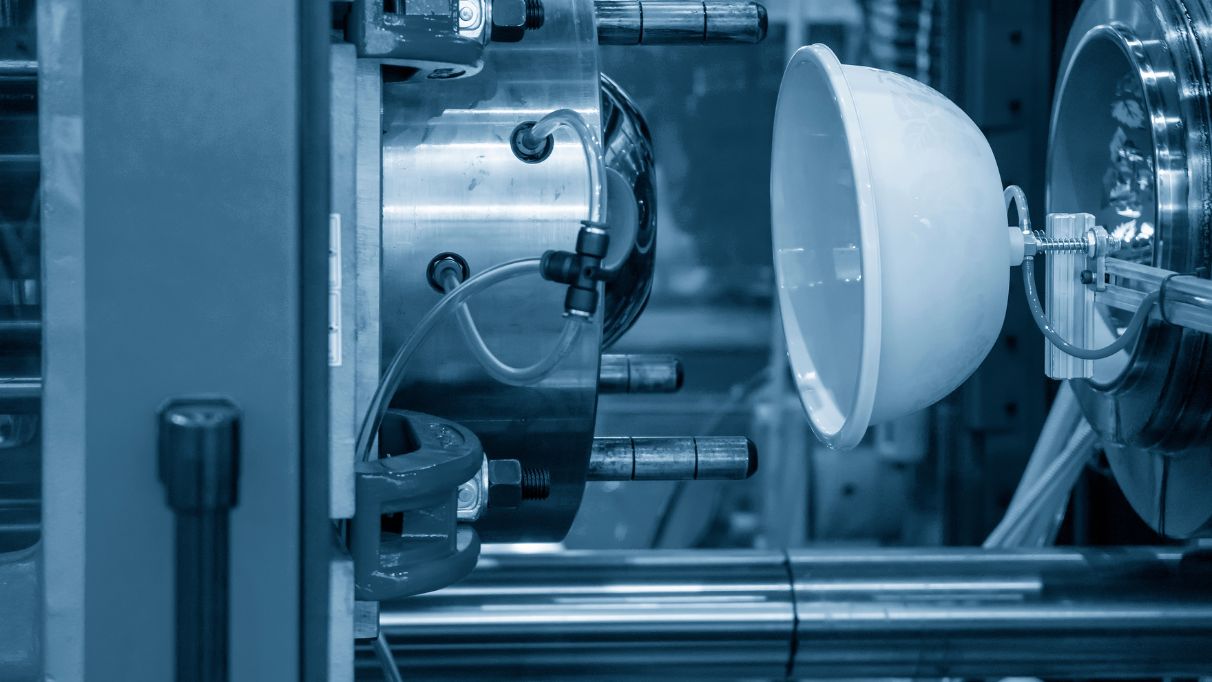
透明塑膠射出成型的最佳實踐
1. 材料製備與乾燥
- 清潔度: 使用密封容器進行儲存和運輸,確保原料不含污染物。
- 烘乾: 必須去除水分以防止材料變質。建議採用過濾除濕空氣的乾燥料斗系統。
提示:
- 將 PMMA 等材料在 80-90°C 下乾燥 3-4 小時。
- 應避免過度乾燥,否則會導致變脆。
2. 機器和螺絲清洗
- 污染預防: 使用前後,必須清洗筒體、螺桿和噴嘴,以防止材料交叉污染。
- 清潔劑: 使用專用的螺絲清潔劑或樹脂(如 PE/PS)以確保徹底清潔。
- 臨時停業: 若發生臨時停工,應降低料筒和乾燥機的溫度,以盡量減少物料降解。
3. 模具設計與產品設計
- 均勻壁厚: 確保均勻冷卻,從而減輕應力產生。
- 拔模角度: 必須設定足夠的拔模斜度,以利順利脫模。
- 平滑過渡: 盡量減少尖角-應使用圓角以避免應力集中。
- 閘門和滑軌設計: 寬而短的閘門和滑軌是最佳選擇,必要時可添加冷流井。
- 表面處理: 為了獲得最佳表面光潔度,模具表面粗糙度應保持在 0.8 µm 以下。
- 排氣: 成型過程中需要充分通風以排出空氣和氣體。
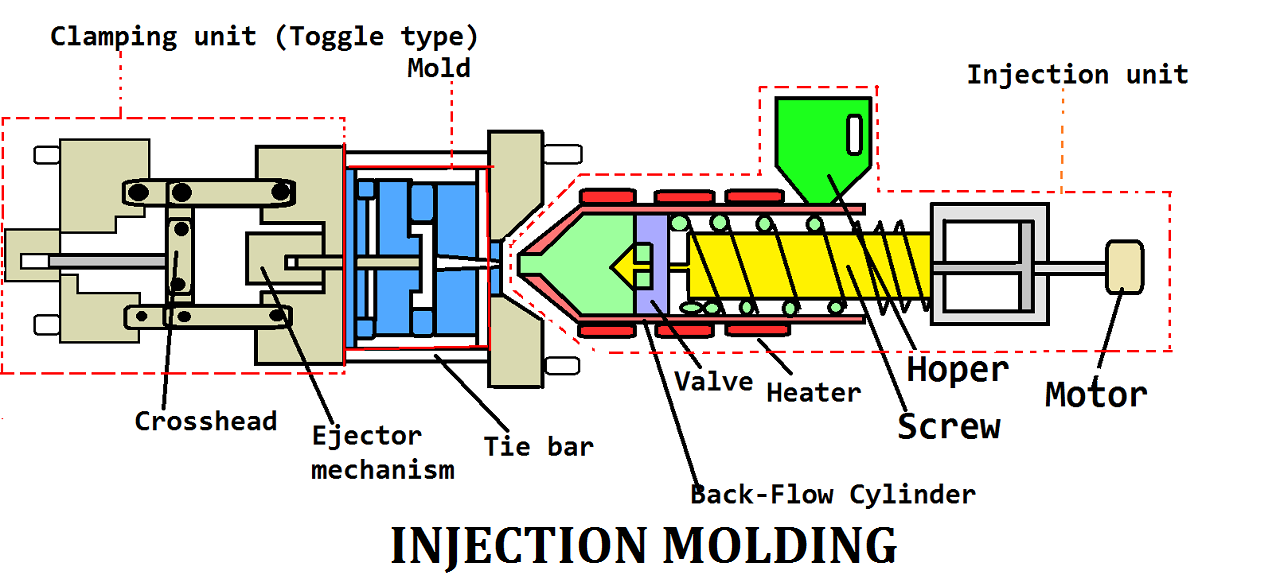
4. 射出成型製程和機器設置
- 機器選擇: 最好使用配備專用螺桿和溫控噴嘴的機器。
- 溫度攝氏度ONTROL: 確保料筒溫度設定得夠高,以避免材料劣化,但又在材料的安全範圍內。
- 壓力: 為了克服黏度,需要施加較高的注射壓力;但是,應避免壓力過大,以防止材料內部產生應力。
- 速度: 保持中低注射速度。某些材料可能需要多級注射。
- 週期: 盡量縮短保持時間和循環時間,以減少材料損耗。
- 螺桿轉速和背壓: 保持螺桿轉速和背壓較低,以防止材料損壞。
- 模具溫度: 保持精確的溫度控制;較高的模具溫度可以提高流動性並最大限度地減少內部應力。
5. 其他注意事項
- 脫模劑: 用量要少,以免造成表面缺陷。
- 再生料用途: 限制再生料的使用量,使其低於總物料混合物的 20%。
- 後期處理: 建議對零件(PET除外)進行退火處理,以減輕內部應力。
材料選擇指南
1. 聚甲基丙烯酸甲酯 (PMMA)
優點: PMMA 具有優異的光學透明度和卓越的耐候性,使其成為戶外和透明應用的理想選擇。
缺點:該材料本身較脆,抗衝擊性差,限制了其在高機械應力應用中的使用。
應用: PMMA 通常用於燈罩、光學透鏡和其他需要透明、耐候材料的物品。
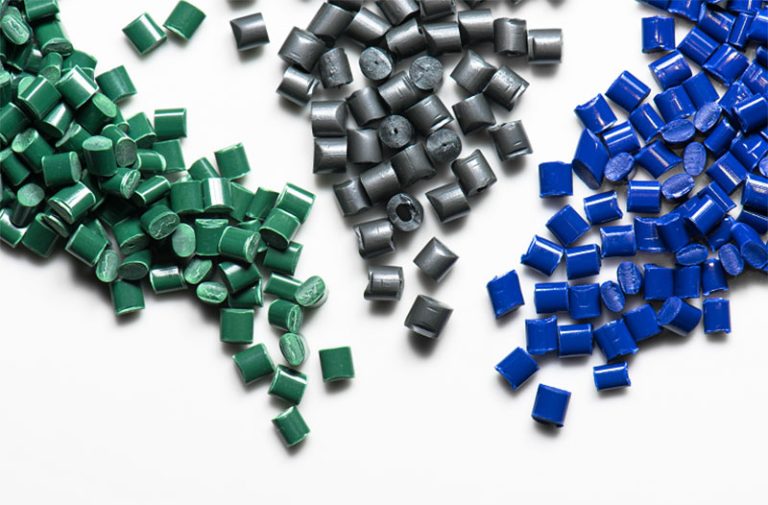
2. 聚碳酸酯(PC)
優點:聚碳酸酯的顯著特徵包括高衝擊強度和耐熱性,使其適用於要求嚴格的應用。
缺點:聚碳酸酯容易出現應力開裂,尤其是在紫外線照射和潮濕等環境因素的影響下。
應用領域:廣泛應用於防彈玻璃、眼鏡鏡片和醫療器材的生產,在這些領域中,強度和耐熱性至關重要。
3. 聚對苯二甲酸乙二酯(PET)
優點: PET具有高拉伸強度和優異的耐化學性,使其成為包裝解決方案的理想選擇。
缺點: PET 的一個限制是其吸濕性強,這在某些情況下會損害其完整性。
應用領域: PET 最常用於飲料瓶、食品包裝以及其他需要強度和耐化學性的應用領域。
4. 環烯烴共聚物 (COC)
優點: COC具有很高的透明度和低吸濕性,使其成為光學和醫療應用的優良材料。
缺點: COC 的較高成本對於某些應用來說可能難以承受,尤其是在成本效益是主要考慮因素的情況下。
應用領域: COC 通常用於醫療包裝、光學薄膜以及其他對防潮性能要求極高的高透明度應用領域。
常見問題
問題1:透明塑膠射出成型常見的缺陷有哪些?
- A: 您經常會遇到氣泡、流痕、內部應力裂縫和變色等問題。這些問題都會影響塑膠的透明度和整體外觀。
Q2:如何選擇適合透明射出成型的材質?
- A: 這取決於你要製作什麼!如果是光學元件,那就選擇PMMA。如果需要堅固耐用、抗衝擊的材料,PC是最佳選擇。
Q3:如何避免透明塑膠射出成型中的內應力?
- A: 盡量優化模具設計,仔細控製冷卻過程,並且不要忘記進行後處理,例如退火,以消除應力。
Q4:透明塑膠射出成型的未來發展趨勢為何?
- A: 我們看到一些令人興奮的趨勢,例如智慧成型技術、環保製造流程和微型成型技術正在成為焦點。
The End
雖然透明塑膠射出成型工藝複雜,但只要在準備、設計和製程控制方面遵循正確的步驟,就能生產出精美絕倫、完美無瑕的零件。與專家合作將助您一臂之力,獲得頂尖成果。
立即行動:聯絡我們,讓我們的專家協助您打造滿足透明塑膠射出成型需求的完美解決方案。我們竭誠為您服務!






