
簡介:為什麼 鋁真空鑄造 重要事項 快速原型
產品開發節奏飛快,設計週期不斷縮短。工程師需要測試、組裝和驗證各種零件,而這些零件的性能必須與量產組件完全一致。僅僅依靠可視化模型是遠遠不夠的。
傳統鑄造方法需要使用精密模具。鋼模的製造耗時數週,成本高。數控加工提供了一種替代方案,但複雜的幾何形狀會顯著增加加工時間,從而推高成本。
鋁真空鑄造製程介於兩者之間。它無需完整的生產模具即可製造功能性金屬原型。該工藝使用矽膠模具,而模具則由母模製成。母模可以透過3D列印或機械加工獲得。這大大縮短了生產週期。
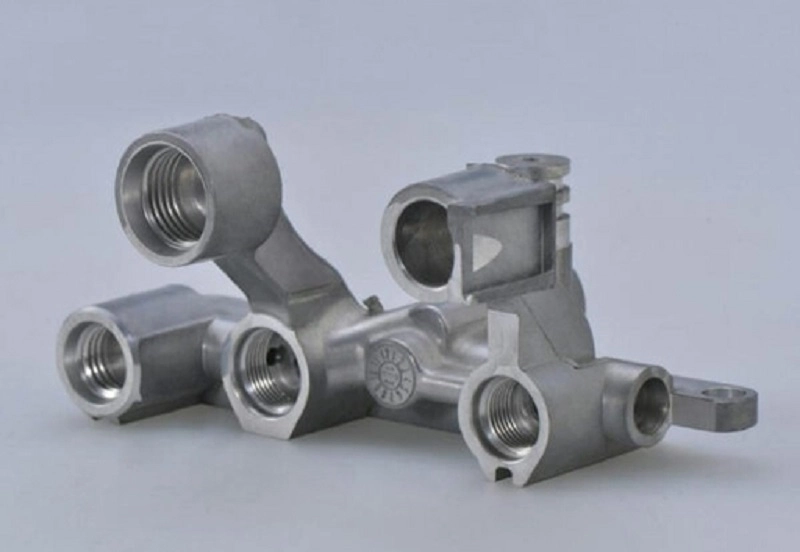
採用真空鑄造技術快速製造鋁製原型,可獲得接近量產品質的零件。其機械性質與鑄造鋁合金相當,表面光潔度極佳,尺寸精度穩定。
什麼是鋁真空鑄造?
鋁真空鑄造的定義
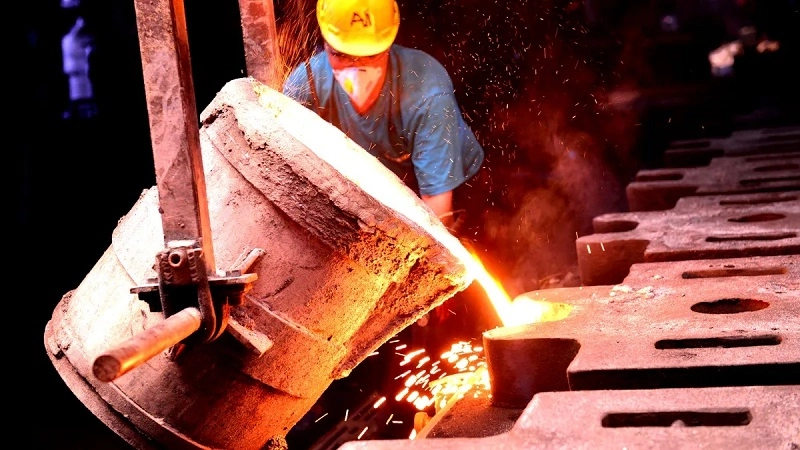
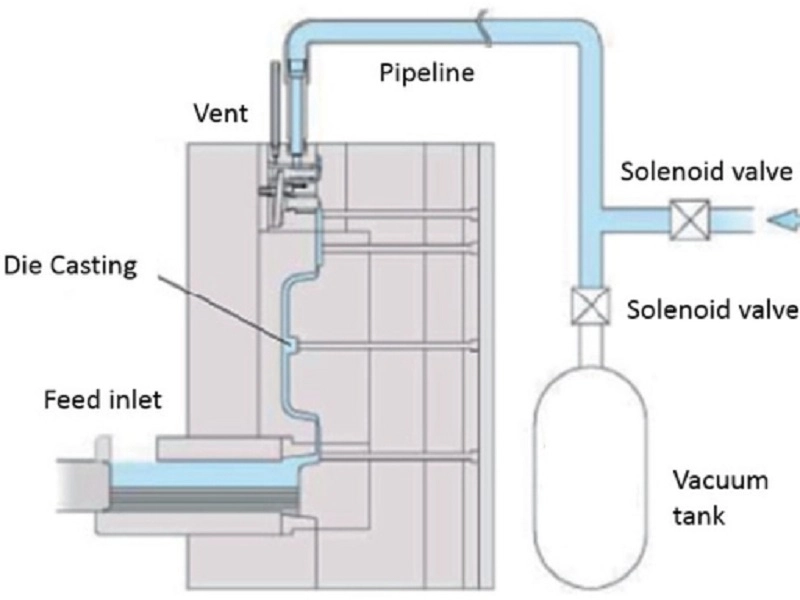
這是一種金屬鑄造工藝。鋁真空鑄造利用模具周圍的低壓環境。真空可以去除型腔中滯留的空氣,同時也能將熔融金屬中的空氣抽出。這樣可以得到更潔淨、缺陷更少、氣孔更少、機械性能更佳的鋁鑄件。
鋁真空鑄造的工作原理
這個過程遵循一定的順序。每一步都會影響下一步。
- CAD模型準備。 零件幾何形狀在三維軟體中定義。公差、拔模角度、澆口位置等參數皆在此階段設定。
- 快速原型圖案創建。 首先要製作一個實體模型。這個模型可以用金屬或樹脂加工而成。但真空鑄造快速原型製作通常使用3D列印模型。這樣就省去了製作模型本身所需的硬質模具,大大縮短了製作週期。這正是鋁製原型鑄造的核心所在。
- 陶瓷模具製備。 將圖案塗覆上陶瓷漿料。層層堆積。外殼乾燥硬化。圖案燒製完成。模具就做好了。
- 真空輔助金屬澆注。 在真空環境下,熔融鋁被澆注到模具中。真空將金屬拉薄,並去除氣泡。這一步驟決定了快速鋁鑄造的品質。
- 冷卻和除霉。 鑄件凝固後,敲掉陶瓷外殼,露出毛坯。澆口和冒口仍然連接在上面。
- 機械加工和表面處理。 關鍵表面經機械加工至最終尺寸。鑄件無法保持的公差透過切削加工實現。根據需要對錶面進行拋光或塗層處理。
採用3D列印模具的真空熔模鑄造是此製程的現代版本。無需蠟模,也無需金屬母模,只需列印模具和陶瓷外殼即可。這使得金屬快速成型技術能夠應用於鋁製零件的製造。
從CAD設計到成品零件,整個流程通常只需兩到三週。這比耗時數月的硬模製造更具優勢。對於產品開發而言,速度至關重要。它能夠實現迭代測試,並在投入生產模具之前降低風險。正因如此,鋁鑄造原型製作在工程部門中日益普及。
什麼是真空鑄造快速成型?
這個術語融合了兩個概念。真空鑄造快速成型是指利用真空輔助金屬鑄造技術快速生產原型。無需硬模具,無需漫長的製作週期,幾週內即可獲得功能性金屬零件,而非幾個月。
真空鑄造與傳統原型製作
方法的選擇取決於具體需求。每種方法都適用於不同的發展階段。
| 選項 | 材料 | 最佳使用 |
| 3D印刷 | 塑料、樹脂 | 概念模型、視覺評論 |
| 數控加工 | 鋁坯 | 精密原型,嚴格的公差 |
| 鋁真空鑄造 | 真正的鋁合金 | 功能原型,機械測試 |
| 壓鑄 | 生產零件 | 大批量生產 |
3D列印賦予形狀,CNC加工賦予精度,鋁真空鑄造賦予材料特性,壓鑄賦予體積。每種方法都有其適用的領域。
為什麼要將真空鑄造與快速成型結合?
此組合可帶來四大顯著優勢。
- 更快的設計驗證速度。 鑄鋁零件可以進行機械性能測試,包括應力、疲勞和熱響應測試。由於材料為生產級,因此測試數據有效。
- 降低模具投資。 無需鋼模。模具為陶瓷材質,由印刷圖案製成。模具成本僅為生產模具成本的一小部分。如果設計發生變更,圖案只需數位化更新。無沉沒模具成本。
- 類似生產環境的材料測試。 合金成分與量產合金相同。機械性能、熱性能和表面響應均匹配。鋁鑄造原型零件的測試數據可直接應用於量產。
- 具備複雜幾何能力。 薄壁。內部通道。倒扣。真空將金屬吸入成複雜的形狀。沒有壓鑄常見的拔模斜度限制。
這些優勢使得真空鑄造快速原型製作成為產品開發中切實可行的步驟。它介於塑膠3D列印和生產壓鑄之間,彌補了缺失的一環——在投入大批量模俱生產之前,提供用於實際測試的金屬零件。這就是快速鋁鑄造的價值所在:降低風險,加快開發速度,並在生產投資前增強對設計的信心。
鋁真空鑄造製程步驟詳解
步驟 1 — 建立數位設計
鋁真空鑄造始於CAD設計。模型定義了幾何形狀、壁厚和結構細節。通常會添加拔模角度(2至3度)。設計中已考慮收縮率。鋁在凝固過程中會收縮約1.5%,因此設計必須補償這種收縮。
步驟 2 — 製作快速原型圖案
方法:
模型是零件的實體模型,可以由金屬或樹脂加工而成。但真空鑄造快速成型依賴於增材製造技術,其中SLA 3D列印較為常見,其他增材製造流程也同樣適用。
這種模型無需硬質模具。傳統的熔模鑄造需要金屬模具進行蠟模注射,耗時數週。而列印模型只需幾天即可完成。這正是快速鋁鑄造的關鍵。
步驟 3 — 建立投資模型
將模型浸入陶瓷漿料中,然後在濕潤的表面塗上一層薄薄的石膏。反覆進行浸漬和塗覆,逐漸形成多層材料。每塗覆一層後,殼體會在兩次塗覆之間的間隔時間內乾燥。
當殼體達到足夠厚度後,即可取出模型。然後將其放入窯爐中進行脫蠟處理。列印的樹脂熔化並汽化,最終留下陶瓷殼體。此時,模具即可用於鋁的真空鑄造。
第四步-將鋁真空鑄造到模具中
將模具放入真空室中。操作人員在真空條件下澆注熔融鋁。
真空環境有助於改善金屬流動性。它使熔融鋁能夠到達空氣鑄造無法覆蓋的薄壁區域,並在凝固前去除熔體中溶解的氣體。由此產生的鑄件具有高密度,並能精確地再現精細細節。
這一步驟決定了鋁真空鑄造原型件的品質。孔隙率降低,機械性質提高。
步驟五——後製
陶瓷外殼被敲掉,露出鑄件本體,澆口被切除。
數控加工可將關鍵表面加工至最終尺寸。熱處理可細化微觀結構並改善機械性質。表面精加工可提高耐腐蝕性或美觀度。檢驗可驗證尺寸、內部品質和表面狀況。
至此,鋁真空鑄造過程完成。最終零件即可進行測試、組裝或進一步開發。從CAD設計到成品零件的完整週期通常為兩到三週。這就是金屬快速原型製作的優勢所在:零件是真正的金屬,工期縮短,風險降低。
鋁真空鑄造在快速原型製作上的優勢
1. 實際鋁材料測試
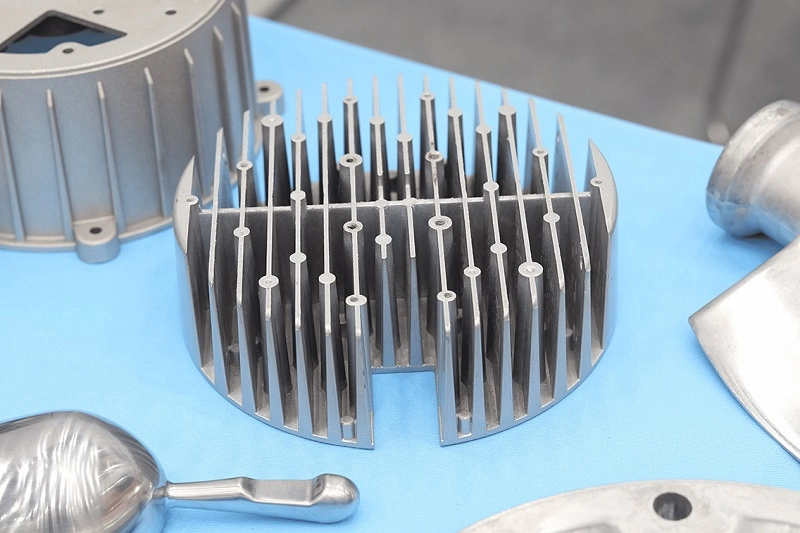
塑膠原型存在一些限制。它們的彎曲特性與金屬不同,導熱性差,在金屬會發生塑性變形的區域容易斷裂。鋁真空鑄造解決了這些問題。鑄造的零件採用真正的鋁合金製成,其機械性能與量產零件一致。抗拉強度、硬度和疲勞性能等指標均符合要求。
可以測量熱性能。導熱係數、熱膨脹係數和熱循環性能等參數均準確無誤。可以進行焊接和加工驗證。由於原型與最終零件使用相同的材料,因此原型的性能與最終零件完全相同。
2. 與傳統鑄造製程相比,開發速度更快
傳統鑄造需要硬質模具。鋼模的製造耗時數月,成本高。真空鑄造快速成型技術則省去了這些步驟。模型透過3D列印製作,陶瓷外殼可在幾天內完成,零件可在短短一周內完成鑄造。
從CAD設計到實體零件的轉換速度極快。無需在設計驗證前因模具成本而鎖定設計方案。正因如此,快速鋁鑄造過程得到了廣泛應用。它能夠基於數位設計生產功能性鑄件,同時避免冗長的模俱生產週期。
3. 複雜幾何能力
真空技術能夠填滿壁厚低至1毫米的薄壁結構,並可澆鑄內部通道。此外,還能生產具有肋狀和網格狀結構的輕質結構。整合式結構可縮短組裝時間。
這種工藝可以處理機械加工無法實現、壓鑄也無法填充的細節。這就是鋁鑄造原型製作的幾何優勢。
4. 小批量生產的成本效益
模具成本是金屬原型製作的一大障礙,但鋁真空鑄造可以消除這個難題。陶瓷模具可用作生產工具,且比鋼模具更經濟實惠。
此製程適用於小批量生產,包括原型製作、工程樣品和小批量試生產訂單。對於50至100件的訂單,單位成本保持在可接受的範圍內;對於更大的產量,壓鑄製程更具成本效益。
採用真空鑄造技術進行小批量鋁零件生產,是預生產和測試的實用方法。它彌合了單件3D列印和大規模壓鑄生產之間的差距。這正是快速鋁原型製作的戰略價值。
鋁真空鑄造與其他製造方法的比較
鋁真空鑄造與CNC加工
兩種方法都用於生產金屬零件。工藝流程不同,結果也不同。
| 因子 | 鋁真空鑄造 | 數控加工 |
| 材料 | 鑄鋁合金 | 鋁坯 |
| 幾何 | 非常適合複雜的形狀 | 受工具存取限制 |
| 設置成本 | 降低模具成本 | 加工時間更長 |
| 準確性 | 固德 | 優 |
| 最佳音量 | 低中 | 低中 |
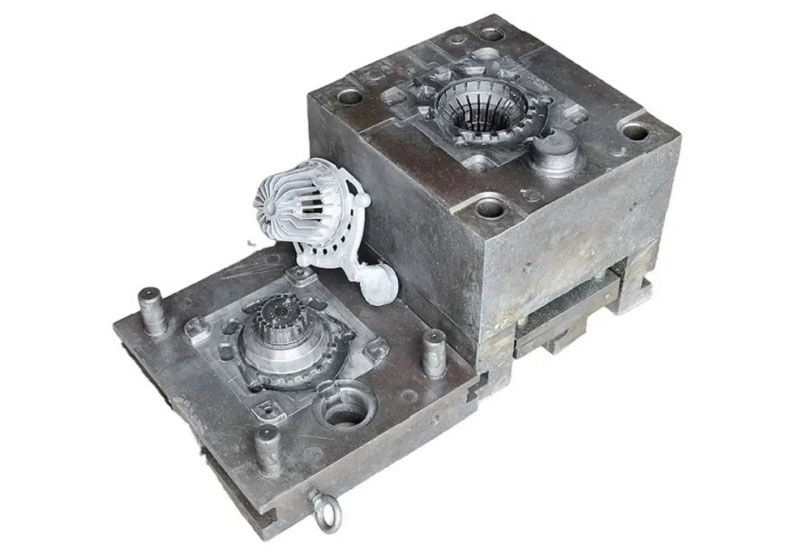
機械加工始於一塊實心坯料,透過切削去除材料。複雜的內部結構加工難度很高,甚至不可能完成。鋁真空鑄造則始於一個模具,透過填滿複雜的形狀來實現。幾何形狀是鑄造出來的,而不是切割出來的。
對於需要複雜內部通道或薄壁的原型件,鑄造是唯一可行的方法。而對於幾何形狀簡單、公差要求嚴格的零件,機械加工可能更為直接。
鋁真空鑄造與 3D印刷
3D列印技術生產塑膠或樹脂零件。真空鑄造快速成型技術生產金屬零件。
這些材料本身就展現出真實的特性。鑄鋁的性能特徵與量產鋁材一致,而3D列印零件則不然。它們的彎曲特性和失效模式不同,也不能像金屬一樣進行熱處理。
3D列印零件進行強度測試所獲得的數據反映了塑膠的特性;對鋁鑄造原型進行強度測試所獲得的數據反映了鋁的特性。這些結果適用於大量生產。
鑄造件表面光潔度較好。陶瓷外殼可以再現精細細節。真空將金屬吸入模具,形成光滑的表面。而3D列印件則存在層紋,需進行後處理。
鋁真空鑄造與壓鑄
壓鑄製程適用於大批量生產。鋼模價格昂貴且交貨週期長。然而,對於大批量生產而言,其單位成本較低。
鋁真空鑄造適用於原型製作和小批量生產。陶瓷模具價格低廉且交貨週期短,但單位成本較高。
真空鑄造支持設計迭代。只需修改數位模型,即可在幾天內生產新的模具。相較之下,壓鑄將設計固定在鋼模中,使得修改既昂貴又耗時。
當設計尚未最終確定時,快速鋁鑄造是理想的選擇;當設計已經最終確定且產量足以抵消模具成本時,壓鑄是最佳選擇。
對比結果表明,每種方法都有其優點。真空鑄造金屬快速成型技術彌合了3D列印和大量生產模具之間的差距。它能夠以合理的成本和時間提供實際測試的真實金屬零件。這正是它的價值所在。
與 NOBLE 合作,獲得鋁真空鑄造和完整的製造解決方案
要生產高品質的鋁製原型,僅靠鑄造工藝是不夠的。每個環節都至關重要:設計評估、材料選擇、製造、表面處理和組裝。每一步都會影響產品的性能和可靠性。
在NOBLE,我們為金屬和塑膠零件提供全面的製造解決方案。我們幫助客戶將創意轉化為可量產的產品。我們的專長不僅限於製造,我們還支援整個產品開發流程——從設計協助和原型製作到精密加工、品質檢驗和組裝。
從設計到製造的綜合能力 裝配
NOBLE提供全方位的服務,以支援產品開發的各個階段,包括:
- 產品設計支援和製造導向的設計 (DFM) 分析
- 快速原型製作和小批量生產
- 金屬加工和精密加工
- 塑膠製造解決方案
- 表面處理和二次加工
- 組件組裝和最終產品集成
NOBLE 將工程支援與製造專業知識結合,幫助客戶縮短開發時間、優化零件設計並簡化供應鏈管理。
質量管理體系 以及行業認證
品質貫穿NOBLE生產流程的每一個環節。我們的品質管理系統旨在確保生產過程中的一致性、可追溯性和持續性改進。
ISO 9001:2015 :此認證顯示我們致力於在整個製造營運中實施結構化的品質管理、流程控制和持續改進。
ISO 13485:2016 :此認證支援我們為醫療相關應用製造組件的能力,在這些應用中,嚴格的品質控制、文件和流程可靠性至關重要。
這些認證讓客戶確信他們的專案是按照國際公認的品質標準進行管理的。
常見問題:關於鋁真空鑄造快速原型製作
鋁真空鑄造是否適用於快速原型製作?
是的。尤其當工程師需要功能性鋁製零件但又不想投資生產模具時,這種製程尤其適用。它能快速製作出真正的金屬原型,填補了塑膠3D列印件和完整生產模具之間的空白。
鋁真空鑄造原型件的生產速度能有多快?
製作週期取決於零件幾何形狀和模具製作方法。簡單的形狀製作速度更快,複雜的形狀則需要更長。但快速原型製作——例如SLA列印或機械加工母模——可以顯著縮短製作週期。從CAD設計到最終成品,一個典型的專案需要兩到三週。
哪些鋁合金可以進行真空鑄造?
A356鋁合金很常用,它具有良好的鑄造性能和機械性能。鋁矽合金也常被使用,它們具有優異的流動性和耐腐蝕性。大多數適用於熔模鑄造的鋁合金體係都採用鋁真空鑄造製程。具體選擇哪種合金取決於應用需求,例如強度、延展性或導熱性。
鋁真空鑄造比 數控加工?
答案取決於四個因素。
- 幾何形狀至關重要。鑄造過程可以加工複雜的內部形狀,而機械加工則無法實現。
- 數量很重要。對於小批量生產,兩種方法都可行。對於大批量生產,鑄造可能更經濟。
- 所需強度至關重要。鑄造合金與鍛造合金的性能不同,設計必須考慮到這一點。
- 表面要求很重要。機械加工可獲得更光滑的表面。鑄造可能需要… 二次加工.
真空鑄造、快速成型和數控加工並非相互競爭,而是相輔相成。鑄造可獲得接近最終形狀的零件,而CNC加工則可將關鍵表面加工至最終公差。正確的選擇取決於零件本身和專案目標。







