
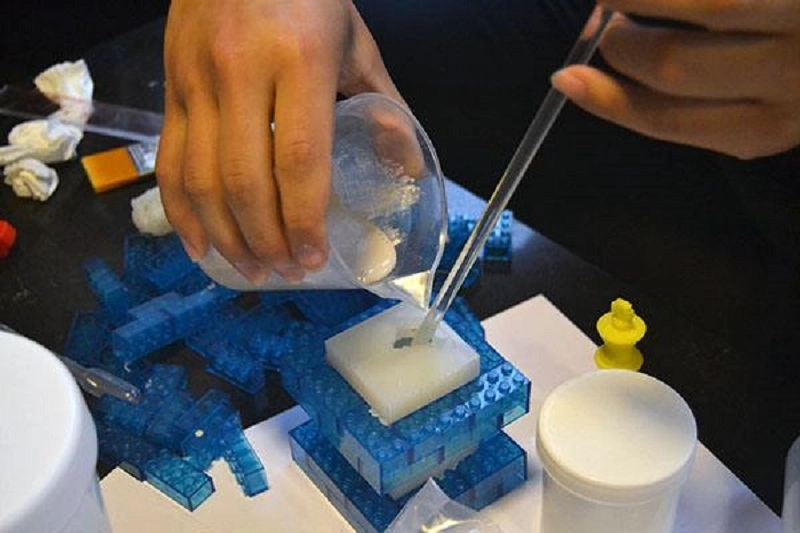
矽膠真空澆鑄是一種常見的現代工藝,適用於快速原型製作和小批量生產。零件脫模迅速,表面光潔度極佳,且材料性能與大批量生產級矽膠一致。
然而,缺陷在所難免,例如氣泡、填充不完全、表面瑕疵和翹曲。此製程對精度要求較高;即使材料、模具或真空度發生微小變化,都可能導致嚴重問題。
常見缺陷 矽膠真空澆鑄
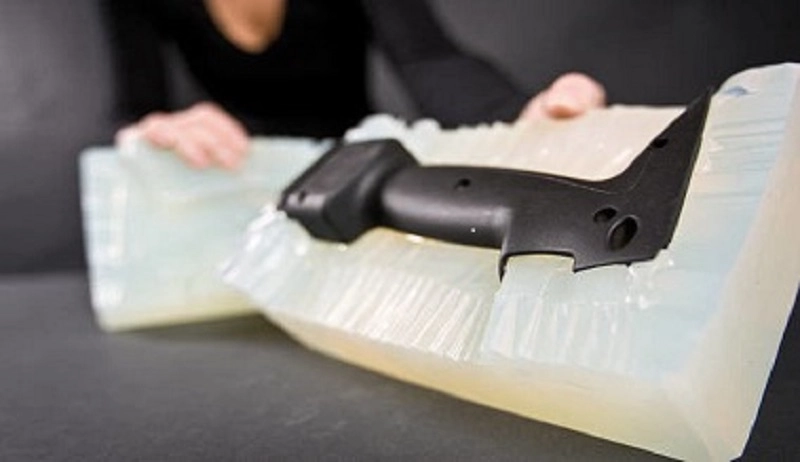
您是否遇到過矽膠真空澆鑄缺陷?例如氣泡、表面粗糙度和飛邊。這些缺陷都會影響外觀、尺寸、機械性能或生產效率。了解這些缺陷是消除它們的第一步。
氣泡(空隙)
滯留的空氣會形成空隙。內部孔隙會降低零件強度,而表面針孔會影響表面光潔度。造成這種情況的原因有很多,例如排氣不充分、真空保持時間不足以及模具排氣通道設計不合理。
預防措施包括適當的脫氣。樹脂必須在真空條件下靜置足夠長的時間。模具必須配備排氣通道,以便在樹脂填充過程中排出空氣。真空度必須滿足材料的要求。
短鏡頭
打開模具後,發現模具並未完全填充,零件不完整,細節複製效果不佳。原因很簡單。可能是樹脂黏度過高或註射量不足。也可能是樹脂混合物在型腔完全填充之前就開始固化了。
解決填充不完全問題需要調整製程。增加材料用量。透過預熱降低樹脂黏度。縮短混合和注射之間的時間間隔。
閃
沿分型線滲出一層薄薄的樹脂。零件邊緣不平整,有過多飛邊。模具磨損會導致滲漏。錯位會導致樹脂溢出。注射壓力過高也會導致樹脂溢出。
飛邊是模具需要維護的徵兆。必須檢查對準情況。注射壓力必須與材料和幾何形狀相符。
翹曲
零件脫模後會變形。大而薄的部件最容易變形。扁平部件會捲曲,長部件會彎曲。這是由於固化或冷卻過程中的應力差異所造成的。一部分部件固化速度快於另一部分,內部應力會使零件變形。
預防措施著重於均勻固化。調整烘箱溫度。確保熱量分佈均勻。修改零件幾何形狀以減少厚薄過渡區域。
表面缺陷
刮痕、凹坑、粗糙區域。表面不光滑。母模可能有缺陷。模具表面可能受損。樹脂本身也可能形成粗糙表面。
解決方案在於每個環節的品質控制。檢查母模。保護模具表面。控制樹脂條件。
尺寸不準確
零件尺寸超出公差範圍。孔位不對齊。接口無法配合。造成此問題的原因有三:矽膠模具收縮、樹脂收縮、固化過程中的溫度變化。
補償需要經驗數據。測量模具和樹脂的收縮率。相應地調整主模型尺寸。控制固化溫度。
不完全治愈
部件仍然柔軟、黏膩,且缺乏機械強度。原因很簡單:樹脂未完全交聯。可能是混合比例錯誤、混合不充分、固化條件不良或脫模劑污染所致。
解決方法在於嚴格遵守工藝流程。核對樹脂配比。延長混合時間。保持烘箱溫度穩定。每次循環後清潔模具。
顏色變化
同一批次的不同部件顏色各異,有的顏色淺,有的顏色深。顏料混合不均勻,樹脂批次也有差異,固化條件也會影響顏色。
標準化是有效的。使用預先秤重的顏料包。校準混合設備。控制固化週期。
這八種缺陷涵蓋了矽膠真空澆鑄的大部分問題。每種缺陷都有其成因,也都有相對應的解決方法。下一節將介紹如何實作這些解決方法。
真空鑄造缺陷的成因
缺陷只是表象;真正的根源在於更深層的問題。如果只解決表面問題,問題還會再次出現;只有找到根本原因,才能徹底解決問題。以下五類涵蓋了矽膠真空澆鑄失敗的大部分原因。
重大問題
樹脂是整個製程的關鍵。劣質樹脂會導致零件品質不合格。
過期的樹脂失去了反應活性,導致固化不完全,使零件保持柔軟。
混合比例不當會導致化學計量失衡。基質過多會使部件黏合;固化劑過多會使零件變脆。
水分污染源自於潮濕的儲存環境。水與樹脂發生反應,產生氣泡,降低其機械性質。
不良的儲存條件——高溫、光照和空氣——甚至在材料進入模具之前就會降低其性能。
材料不相容會導致層間或嵌件間出現分層或黏合失效。
第一步是檢查材料。如果樹脂品質差,其他方法都無濟於事。
模具設計問題
模具決定了零件的形狀。設計不當必然會導致零件品質不佳。
澆口位置決定了熔融材料的流動方向。澆口位置不當會導致湍流。湍流會滯留空氣,從而形成氣穴。
通風不足會導致空氣無法排出。無法排出的壓縮空氣會在零件上形成氣孔。
分型線設計不當會導致脫模過程中出現飛邊或零件撕裂。
模具設計不良會導致樹脂流動不均勻,造成填充不足,進而導致零件翹曲。
模具是一種生產工具,其設計必須滿足製程要求。
過程參數誤差
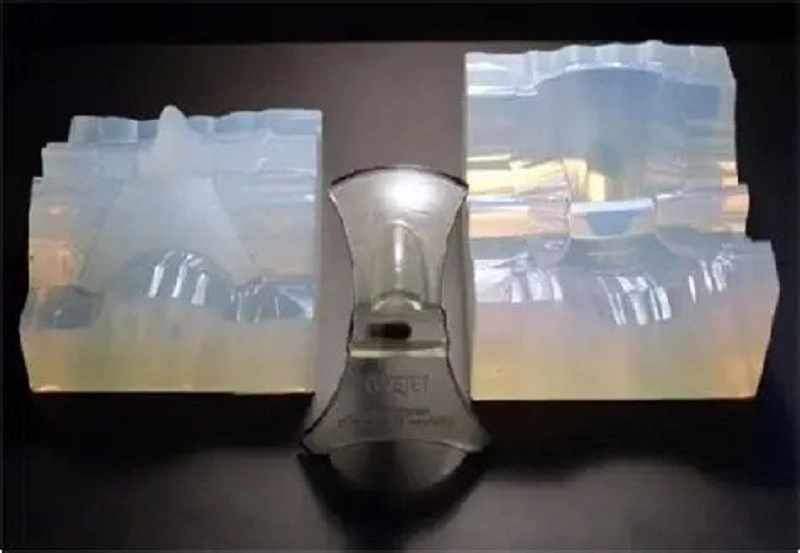
機器必須嚴格遵守說明書;設定不當會導致結果錯誤。
真空度是不是太低了?樹脂中殘留的空氣會形成氣泡。
澆注速度太快了嗎?湍流會困住空氣。澆注速度太慢了嗎?樹脂在充滿模具之前就固化了。
如果固化溫度太低,反應將不完全;如果太高,則會導致零件燒焦。
如果固化時間太短,零件將無法充分固化;如果固化時間太長,模具將會損壞。
如果零件脫模過早,就會撕裂;如果脫模太晚,就會黏在模具上。
每個參數都有一個最佳範圍。只要參數保持在最佳範圍內,零件品質就能令人滿意;一旦超出最佳範圍,就會出現缺陷。
操作員錯誤
矽膠真空澆鑄製程可以自動化,但操作人員仍然非常重要。
如果人工操作不一致,機器每次啟動時的狀態都會不同。因此,最終生產的零件品質也會不一致。
如果樹脂的用量沒有準確測量,混合比例就會出錯,固化效果也不會達到預期。
如果樹脂混合不充分,部分未混合的樹脂會殘留在容器底部。這些未混合的樹脂會流入模具,導致零件無法正常固化。
常見的操作錯誤包括皮膚油脂污染、使用過多的脫模劑以及不小心掉落工具。
避免這些問題的最佳方法是透過適當的訓練、標準作業程序和嚴格的監督。
模具磨損
矽膠模具屬於消耗品,每次澆鑄都會造成一定程度的磨損。
第一個跡像是閃點。分型線開始磨損,樹脂開始從模具中滲出。然後出現尺寸變化。模具變軟並開始伸展。關鍵尺寸開始改變。
隨著模具表面磨損,零件表面變得粗糙,精細細節逐漸消失,零件一致性也隨之下降。最初幾個零件通常品質良好,但最後幾個零件可能就報廢了。
為避免這些問題,請追蹤模具的使用壽命,並在適當的時候更換模具。切勿超過其使用壽命繼續使用。
這五大類缺陷涵蓋了矽膠真空澆鑄缺陷的主要根本原因。透過有系統地尋找並解決這些問題,可以降低缺陷率,提高成品率,並使生產更加順暢。
如何防止矽膠真空澆鑄缺陷
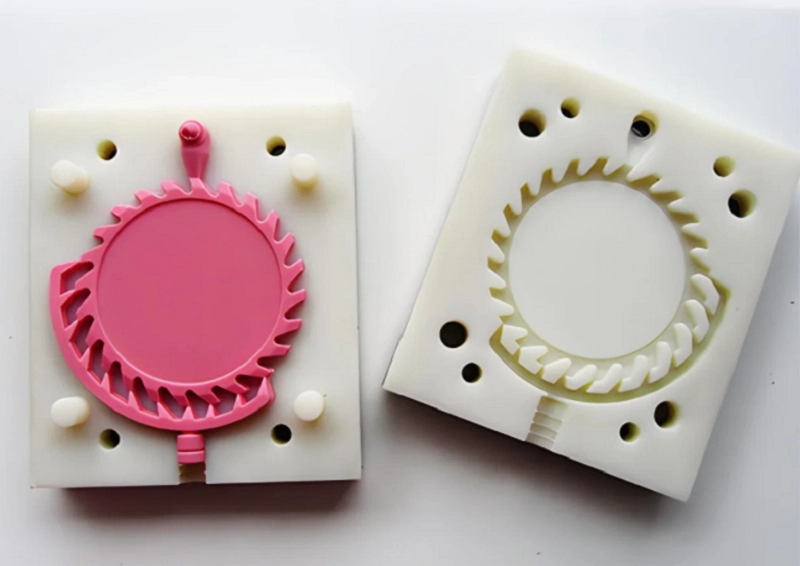
預防成本遠低於返工成本。透過有系統地解決缺陷的根本原因,可以提高成品率。以下九個面向涵蓋了在矽膠真空澆鑄中已被證明有效的實用方法。
提高主圖案質量
母模決定一切。它的表面光潔度決定最終零件的表面光潔度,它的尺寸精度決定最終的公差。劣質的母模必然導致劣質零件。
仔細完成主圖案的製作。打磨拋光錶面,去除所有刮痕。
徹底清潔母模。灰塵和指紋會轉移到矽膠模具上,而模具會將這些缺陷轉移到每個鑄件上。
檢查尺寸精度。測量關鍵特徵,並確認主模符合設計要求。這是生產過程中的第一個品質檢查點,切勿忽視。
優化 模具設計
模具是整個製程的基礎。設計精良的模具能使生產更加順暢,而設計不良的模具則會導致缺陷反覆出現。
將澆口設置在適當的位置,使樹脂流動順暢,避免產生湍流,從而防止氣泡產生。
增加足夠的排氣孔。樹脂填充模具時,空氣必須順暢排出。排氣不良或排氣孔堵塞會導致空氣滯留,產生空隙和氣泡。
仔細設計分型線。分型線位置不當會導致飛邊,並增加脫模難度。
好的模具設計應順應樹脂的自然流動方向,而不是強迫其逆流而上。
正確製備樹脂
樹脂製備是確保生產結果穩定的關鍵步驟。
使用電子秤進行精確測量。嚴格按照正確的混合比例進行操作。
充分攪拌。刮擦容器的側壁和底部,確保所有材料混合均勻。攪拌不均勻會導致部分區域無法固化。
進行真空脫氣。將樹脂在真空下保持足夠長的時間,以去除溶解的空氣。僅僅去除表面氣泡是不夠的,還必須去除樹脂內部的氣泡。
小心處理物料。油污、潮氣或陳舊樹脂的污染會損壞整批物料。
控制真空條件
真空不僅用於脫氣,還有助於樹脂填充模具。
設定合適的真空度。如果真空度過低,空氣會滯留在樹脂中;如果真空度過高,樹脂可能會沸騰,產生新的缺陷。
控制真空時間。樹脂在脫氣和澆注過程中都應保持真空狀態。樹脂注入模具前,模具必須完全抽真空。
保持適當的治療條件
固化過程是將液態樹脂固化成固體零件。如果固化條件控制不當,零件可能無法完全固化或變形。
控制烤箱溫度。即使幾度的溫差也會影響固化速度。烤箱內部溫度不均勻會導致零件性能不一致。
設定正確的固化時間。固化不足的部件會柔軟脆弱,而固化過度的部件則可能變得易碎。
監測環境條件。濕度和氣流會影響固化效果。
小心處理矽膠模具
矽膠模具較脆弱,使用不當會加速模具磨損。
輕輕脫模。切勿強行取出零件。可使用氣壓或小心地將零件從模具中剝離。
避免使用研磨性工具清潔模具。劇烈的清潔方法會損壞模腔表面。
模具應平放並保持清潔存放。避免光照、高溫和壓力。
定期檢查模具。檢查是否有撕裂、分型線磨損和表面老化。在模具開始生產缺陷零件之前更換模具。
面向可製造性的設計零件
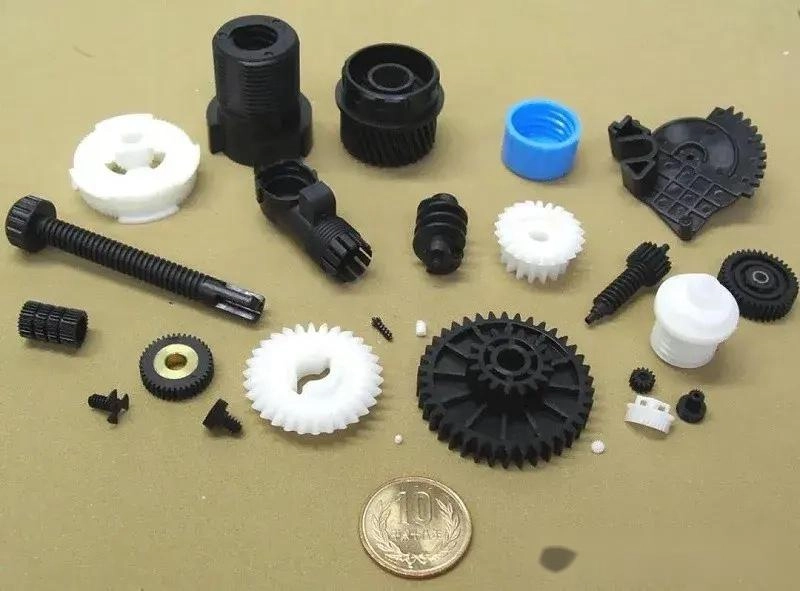
保持壁厚均勻。過厚的部分可能會收縮不均勻,而過薄的部分可能無法充分填充。
減少倒扣。過深的倒扣會增加脫模時模具的應力,並可能造成損壞。
增加圓角。尖角會產生應力點,容易滯留空氣。
優化樹脂流動路徑。樹脂必須到達型腔的每個細節區域。設計不應阻礙樹脂流動。
標準化操作流程
記錄每一個步驟,包括樹脂準備、脫氣、澆注、固化、脫模和檢查。
列車操作員。所有人都必須遵循相同的操作規程。操作方法的差異會導致零件品質的差異。
採用過程控制。設定過程參數,持續監控,並在參數發生偏移時進行調整。
執行例行品質檢查
檢查有助於及早發現問題。問題發現越早,就越容易解決。
| 視力檢查 | 表面缺陷通常可以直接看到,包括裂縫、凹坑、飛邊和色差。 |
| 尺寸測量 | 關鍵尺寸必須保持在公差範圍內。 |
| 重量比較 | 內部有空隙的零件比實心零件重量輕。 |
| 組裝測試 | 各個部件必須正確組裝在一起。如果組裝不匹配,可能表示製程發生了變化。 |
| 功能測試 | 零件必須滿足實際使用要求,並在預期條件下進行測試。 |
這九種預防方法涵蓋了矽膠真空澆鑄過程的整個過程。有系統地應用這些方法可以降低缺陷率,提高成品率,並使生產更加穩定和可預測。
與 NOBLE 合作,取得矽膠真空澆鑄解決方案
NOBLE 專注於金屬和塑膠加工。我們的工作不僅僅是製造零件,而是提供完整的解決方案。需要可靠、高品質零件和組件的客戶都選擇與我們合作。
我們從專案初期階段就提供支持,包括設計支援、原型製作、生產製造、表面處理和組裝。所有流程都可以在同一地點完成。
我們憑藉著卓越的工程技術、先進的加工能力和嚴格的品質管理體系,確保整個流程順利接合。 NOBLE 協助客戶有效率地將創意轉化為可量產的產品。
從設計到組裝的全面製造能力
單一供應商即可處理整個生產鏈,無需協調多個製造合作夥伴。
設計支援和工程協助有助於優化產品設計、提高可製造性並提供材料選擇指導,從而提高生產效率。
原型開發有助於快速驗證。在投入全面生產之前,可採用小批量生產方案來測試和改進設計。
金屬加工包括CNC加工、鈑金加工和表面處理。這些能力能夠滿足複雜結構和嚴格公差的要求。
塑膠加工涵蓋多種製造技術,包括矽膠真空澆鑄和射出成型。合適的塑膠製造方法取決於產品的應用。
表面處理和二次加工可進一步改善產品外觀和性能,包括塗層、紋理和其他後處理工序。
組裝和最終產品整合提供完整的交付。不僅包括單一零件,還包括可直接使用的成品組件。
品質管理系統通過國際標準認證
ISO 9001:2015 展示了一致的品質管理體系,包括製程控制、持續改善和顧客滿意度管理。
ISO 13485:2016 透過控制流程、文件記錄、可追溯性和嚴格的品質要求來支援醫療器材製造。
這些認證定義了NOBLE的日常營運標準。要求嚴苛的產業客戶依賴這些系統來獲得可靠的品質保證。
常見問題
一個矽膠模具通常可以生產多少個零件?
一個矽膠模具通常可以生產20到30個零件。簡單的零件可以生產大約40個。複雜的設計或在脫模過程中磨損較大的零件會更快地縮短模具壽命。
模具壽命也取決於樹脂溫度、固化條件和操作方法。應追蹤模具性能,並在缺陷頻繁出現之前更換模具。
真空鑄造中氣泡的產生原因是什麼?
氣泡通常是由於脫氣不充分造成的。樹脂必須在真空條件下保持足夠長的時間才能釋放溶解的空氣。
模具內殘留空氣是另一個常見原因。通風不良會阻止空氣排出。不正確的澆注方法也會在樹脂轉移過程中引入空氣。
變形的真空鑄造零件可以修復嗎?
一些變形部件可以修復。輕微的變形可以透過控制加熱和使用合適的夾具來矯正。
然而,對於具有複雜曲線或嚴重變形的部件,通常無法修復。預防勝於修復。應控制固化溫度,並避免厚薄截面之間出現突變。
矽膠真空澆鑄的精準度如何?
典型的尺寸公差在±0.10毫米至±0.30毫米之間。母模的品質決定了可達到的最大精度。樹脂收縮會導致尺寸變化,模具磨損會隨著時間的推移而增加公差。
為什麼矽膠模具會磨損?
矽膠模具會因多種因素而逐漸老化。
反覆澆鑄會導致機械疲勞。脫模過程中的應力會損傷模腔表面。樹脂中的化學物質會逐漸影響矽膠的性能,高溫會加速模具老化。







