
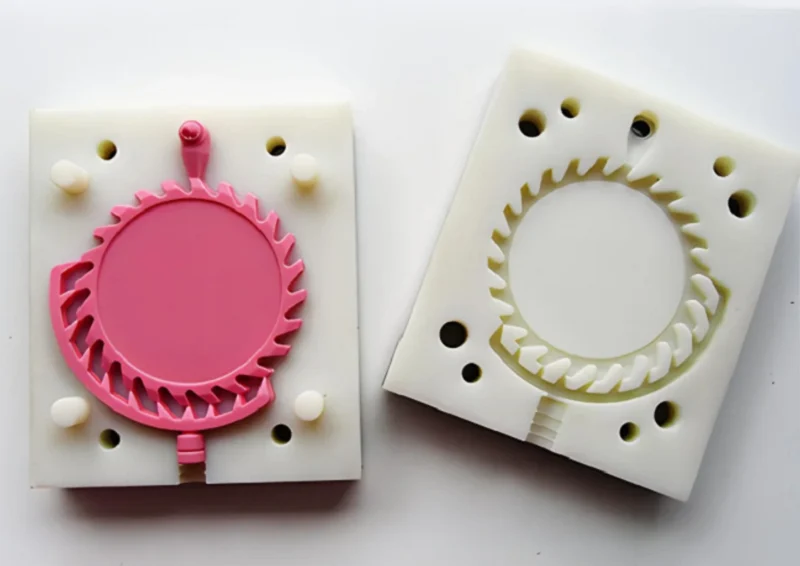
矽膠真空澆鑄是一種小批量生產塑膠零件的方法。首先,將母模放入模具中。然後,將液態矽膠澆注在母模上。矽膠固化後形成柔性模具。取出母模後,注入樹脂。利用真空抽出空氣。零件固化後,即可得到複製品。
這種工藝廣泛應用於原型製作和小批量生產。為什麼呢?因為它速度快——模具只需幾天即可完成;因為它成本低——這種模具比鋼模便宜;而且質量高——最終產品的外觀和觸感與批量生產的注塑件幾乎沒有區別。
本指南涵蓋整個流程。您將了解何時使用矽膠真空澆鑄,何時選擇其他方法。
矽膠真空澆鑄的定義
矽膠真空澆鑄製程使用柔性矽膠模具來生產塑膠零件。首先,將一個母模(通常是3D列印或機械加工的)懸掛在容器中。然後,將液態矽膠澆注在母模周圍。矽膠固化後,取出母模。最終得到的空腔是原件的完美負模。
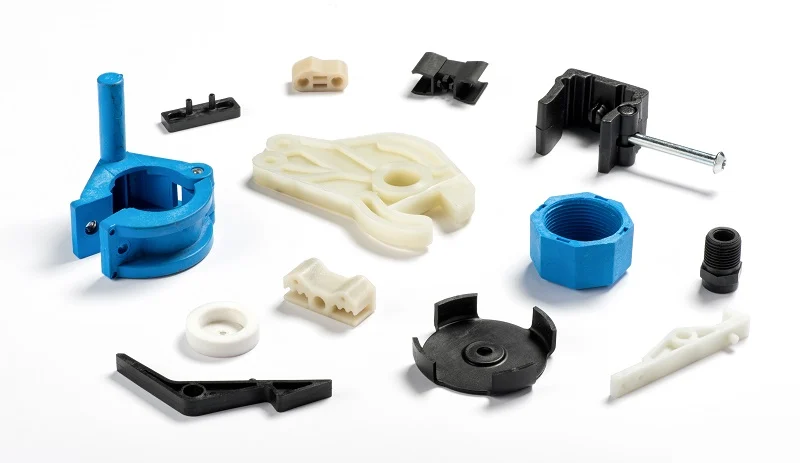
澆鑄材料不同。將樹脂—聚氨酯、環氧樹脂或類似材料—倒入矽膠模具中。抽真空將空氣抽出。樹脂固化。取出零件。矽膠具有一定的柔韌性。倒扣部分可以順利脫模,不會造成損壞。
區別至關重要。模具是矽膠材質,柔韌柔軟,使澆鑄成為可能。而澆鑄材料是硬質塑料,堅硬耐用。兩種不同的材料,兩種不同的功能,卻透過一個製程連結起來。
這就是矽膠真空澆鑄的核心:用於剛性零件的柔性模具。產量有限,精度高,交貨迅速。
矽膠真空澆鑄製程步驟詳解
第 1 步:建立主模型
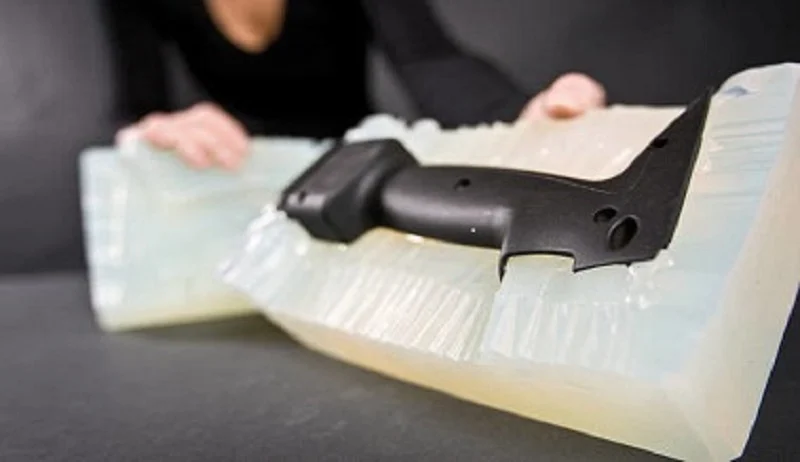
母模是起點。每個鑄件都以它為複製品。母模上的瑕疵會反映在每個複製品上。刮痕、粗糙表面、尺寸誤差——所有這些都會直接轉移到母模上。
母模通常採用3D列印或CNC加工製成。 SLA列印可提供光滑的表面,而CNC加工則可實現更高的精度。具體選擇取決於零件的要求。母模必須能夠承受矽膠澆注過程。它會浸入矽膠中,然後被取出,因此絕不能變形。
步驟二:製作矽膠模具
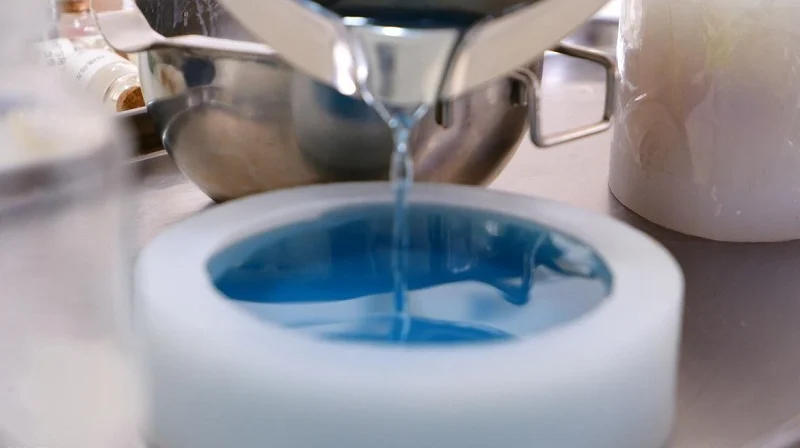
液態矽膠傾倒在模型周圍,填充每個凹槽,複製每個表面細節。固化後,模型被取出。所得空腔是原件的負模。
模具材料至關重要。邵氏硬度決定了模具的柔韌性。較軟的模具更容易脫模複雜的倒扣。較硬的模具則能保持更高的精度。矽膠必須能夠耐受澆注樹脂的腐蝕,並且在反覆澆注後不能膨脹或降解。
步驟三:真空脫氣和樹脂澆注
樹脂混合均勻。氣泡被困在液體中。真空室將它們抽出。樹脂變得濃稠透明。
然後樹脂被倒入矽膠模具中。模具腔體關閉。再次抽真空。樹脂流入每個腔體。沒有空氣滯留,也沒有空隙。矽膠真空澆鑄製程的穩定效果取決於此步驟。
第四步:固化和脫模
樹脂可在室溫或低溫烘箱中固化。固化時間取決於樹脂體系。固化速度快會產生熱量,固化速度慢可減少收縮。
脫模是一項精細的工作。矽膠具有一定的柔韌性,零件可以自然脫模。無需用力,也無需撬動。模具保持完好,可以重複使用。正確的脫模方法可以延長模具的使用壽命。破損的模具無法修復。
步驟 5:後製和 表面處理
鑄件並非最終成品。澆注口的多餘材料需要去除。表面瑕疵需要打磨或拋光。最後也要進行塗漆和紋理處理。
有些零件需要進行二次加工,例如攻牙、黏接嵌件和噴漆。後處理步驟使零件最終成型並發揮其功能。
這五個步驟定義了矽膠真空澆鑄的工作流程。每個步驟都影響下一個步驟。母模決定零件的形狀。模具決定細節。真空控制決定密度。後處理決定表面光潔度。所有五個步驟都必須正確執行。
矽膠真空澆鑄中使用的材料
矽橡膠 模具製作
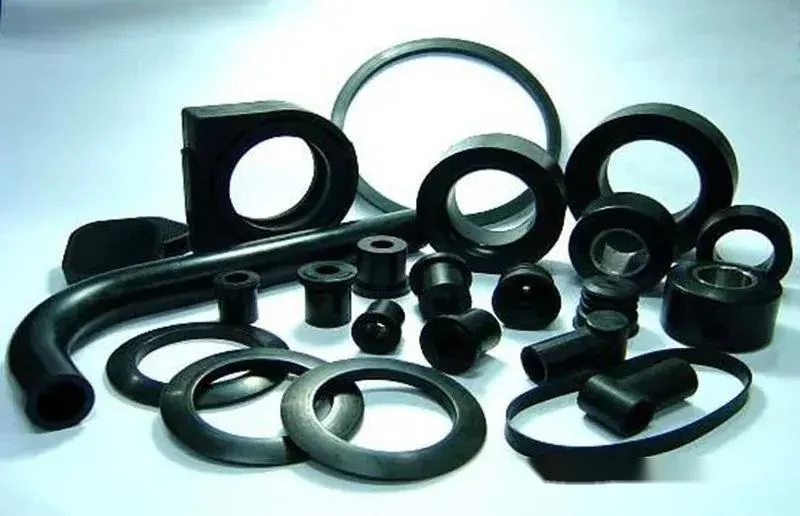
模具材質為矽膠,柔韌性好,經久耐用,能夠捕捉精細的表面細節,並且能夠無損地脫模。
並非所有矽橡膠都一樣。邵氏硬度範圍從軟(A20)到硬(A60)。較軟的模具可以處理複雜的倒扣,而較硬的模具則可以保持更精確的尺寸。選擇哪一種模具取決於零件的幾何形狀。此外,矽橡膠也必須能夠抵抗澆注樹脂的腐蝕。有些樹脂會侵蝕模具,而錯誤的矽橡膠在幾次澆注後就會降解。
聚氨酯澆注樹脂
澆注樹脂是聚氨酯,它是雙組分體系。混合後澆注,即可固化。其機械性質取決於配方。
類似ABS的樹脂模仿射出成型的ABS材料。剛性強。韌性好。抗衝擊性佳。
類PP樹脂可模擬聚丙烯。半柔性。耐化學腐蝕。適用於活動鉸鏈。
類PC樹脂仿製聚碳酸酯。強度高。耐熱變形性佳。適用於結構件。
橡膠狀樹脂柔軟、有彈性,可模擬熱塑性彈性體(TPE)或矽膠,用於製造墊圈、夾具和密封件。
透明樹脂是清澈的,但其光學透明度各不相同。有些透明如水晶,有些則略帶黃色。它們常用於製造透鏡和導光板。
阻燃材料符合UL 94 V-0等級標準。適用於電氣和汽車應用。
樹脂決定了零件的性能。請為您的矽膠真空澆鑄專案選擇合適的樹脂。
顏色和表面紋理選項
在澆鑄前將著色劑添加到樹脂中。這樣整個零件顏色均勻,無需再塗漆。
表面紋理源自原型。矽膠能夠精確複製這種紋理。霧面、亮光以及工程級紋理圖案都能完整地轉移到鑄件上。鑄件外觀與大量生產的零件別無二致。這正是矽膠真空鑄造的真正價值所在。它不僅是原型,更是預生產樣品。其外觀和觸感與最終產品幾乎無異。
矽膠真空澆鑄的優勢
模具成本低
模具採用矽膠製成。與鋼模和鋁模不同,這種材料價格低廉、生產快捷,模具成本僅為射出成型的幾分之一。對於原型製作和小批量生產而言,這種方法經濟高效,且無需大量資本投入。
快速交貨時間
矽膠模具可在幾天內完成。主模製作完成後,矽膠澆注完畢,經一夜固化後,第二天即可開始生產。這縮短了產品上市時間,並加快了設計迭代速度。
優異的表面光潔度
矽膠完美複製了原件。每一道刮痕、每處紋理、每一處拋光都與原件完全一致。鑄造件的表面與原件表面完美契合。光滑美觀的表面是標配。
高精度複製
精細的細節得以可靠重現。肋條、文字、微槽……矽膠填補了每一個凹陷處。樹脂填充了每一個細節,最終成品與原件高度吻合。
適用於複雜幾何形狀的柔性模具設計
矽膠具有柔韌性,因此零件可以從模具中取出,而不會在倒角處受到損壞。模具打開時,零件無需滑塊或頂針等輔助工具即可脫模。與剛性模具相比,矽膠真空澆鑄更容易生產形狀複雜的零件。
理想的 小批量生產
對於3D列印來說,訂單量過大可能需要數週才能完成列印,而且單價過高;而對於射出成型來說,訂單量又太小,無法收回模具成本。矽膠真空澆鑄恰好介於兩者之間,填補了這一空白。它的優點在於:價格和速度都適中,非常適合適合的生產量。
矽膠真空澆鑄的局限性
有限的黴菌壽命
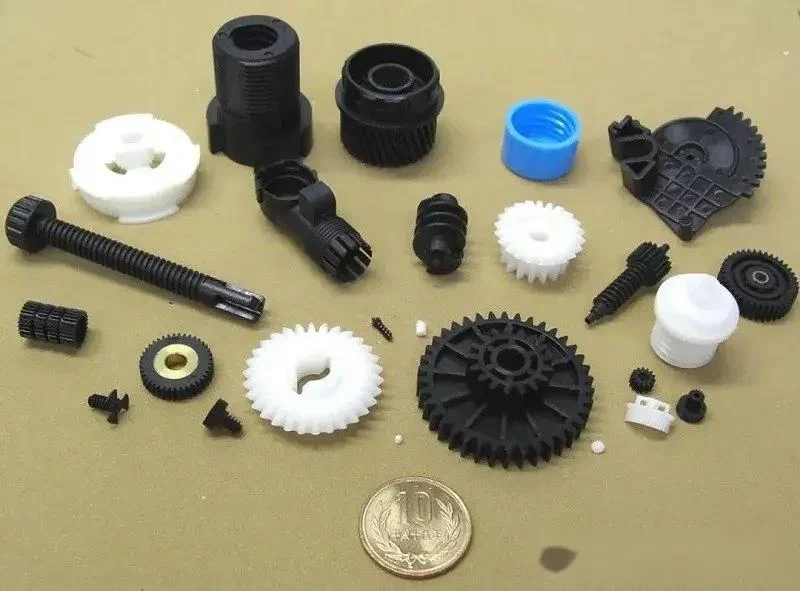
矽膠模具通常只能生產20到30個零件。如果幾何形狀簡單且樹脂性能溫和,有時可以生產50個。之後,模具就開始老化。表面變得粗糙,細節模糊,尺寸也會出現偏差。矽膠模具是矽膠真空澆鑄的耗材,並非生產工具。
尺寸穩定性低於金屬模具
矽膠具有柔韌性,會在壓力下彎曲。這種彎曲會導致尺寸變化。因此,從模具中取出的零件會與原型略有差異。隨著模具老化,這種差異會逐漸增加。金屬模具不會彎曲,能夠維持尺寸穩定。矽膠真空澆鑄製程以犧牲長期穩定性為代價,換取了速度和成本優勢。
與射出成型塑膠相比的材料性能
這些樹脂模擬了生產級塑膠的特性,但無法完全媲美。它們的衝擊強度較低、熱變形溫度較低,疲勞壽命也較短。雖然某些樹脂體系的性能接近ABS或聚丙烯,但它們無法完全取代這些材料。這些部件適用於原型製作,而非大量生產。
生產量限制
生產量是決定性因素。矽膠真空澆鑄適用於10到50件的小批量生產。一旦產量超過100件,此製程的經濟效益就會降低。模具會磨損,更換模具會增加成本,導致單位成本上升。對於超過一定數量的訂單,注塑成型更具成本效益;對於低於該數量的訂單,3D列印速度更快。
矽膠真空澆鑄製程有明確的操作範圍,請務必在此範圍內使用。如果超出此範圍,請選擇其他方法。這並非製程故障,而是該製程的限制。
矽膠真空澆鑄與 注射成型
成本比較
矽膠模具價格低廉,只需幾千美元。而注塑模具則價格昂貴,動輒數萬美元,有時甚至高達數十萬美元。單位成本則呈現不同的情況:射出成型的單位成本較低,而矽膠真空澆鑄的單位成本較高。總成本的損益平衡點取決於產量。如果產量為 50 件,真空澆鑄更經濟;如果產量為 10,000 件,注塑成型則更具成本優勢。
生產速度
矽膠模具只需幾天即可製作完成。首批零件一週內即可生產。而射出成型模具則需要數月時間-通常為八到十六週。之後還要進行原型製作、調整,最終才能進行大量生產。這正是產品上市時間差異的關鍵。矽膠真空澆鑄加快了研發進程,而射出成型則延緩了這一進程。
零件品質
矽膠真空澆鑄和注塑成型都能生產高品質的零件,但它們的品質指標有所不同。矽膠真空澆鑄能獲得優異的表面光潔度,並能複製精細的細節;而注塑成型則具有更好的尺寸穩定性,即使經過數百萬次的循環,也能保持嚴格的公差。兩種製程的材料特性也不同:注塑成型使用工業級熱塑性塑料,而真空澆鑄使用聚氨酯樹脂。雖然這兩種樹脂相似,但它們並不相同。
最佳產量
生產數量決定了製造流程的選擇。矽膠真空澆鑄:10 至 100 件。射出成型:1,000 件或以上。介於兩者之間的情況則不太明確。具體選擇取決於零件的複雜程度、材料要求和預算。
您應該選擇哪種流程?
選擇取決於研發階段。您正處於早期研發階段嗎?矽膠真空澆鑄製程速度快、靈活性高。需要用於驗證階段的功能性部件嗎?真空澆鑄製程可以滿足這些需求。批量生產?注塑成型才是最終目標。
評估過程很簡單。確定產量,設定時間表,明確材料需求,製程選擇自然水到渠成。真空鑄造是過渡工藝,注塑成型才是最終目標。
關於NOBLE:您值得信賴的製造合作夥伴
NOBLE是一家製造企業,以精密金屬和塑膠加工為核心業務。其客戶遍佈多個行業,包括醫療器材、工業設備和消費品。服務範圍涵蓋快速原型製作到大規模生產。我們的目標是提供可靠的製造解決方案,將創意轉化為高品質的產品。
綜合製造能力
我們的服務涵蓋所有領域。矽膠真空澆鑄用於原型製作和試生產;數控加工滿足嚴格的公差要求;注塑成型適用於大批量零件生產;鈑金加工用於外殼和框架;精密金屬加工用於結構部件;快速原型製作用於設計驗證;定制零件製造滿足特殊需求。
整合是我們的優勢。我們將多個製造流程整合在同一廠房內,不外包,不交接。我們為每個專案量身定制高效且經濟的解決方案。
認證品質管理
品質是可驗證的。 ISO 9001:2015涵蓋通用品質管理體系,而ISO 13485:2016則專門針對醫療器材的生產。這些系統滿足醫療器材、工業設備和消費品產業的嚴格要求。
常見問題
什麼是矽膠真空澆鑄?
首先,用母模製作一個柔性矽膠模具,然後在真空條件下將樹脂注入模具中。待零件固化後,將其從模具中取出。此製程可用於小批量生產高精度塑膠零件。
矽膠真空澆鑄可以使用哪些材料?
聚氨酯樹脂是標準材料,可模擬ABS、聚丙烯、聚碳酸酯和橡膠類材料的性能。此外,還有透明和阻燃型聚氨酯樹脂可供選擇。樹脂的選擇決定了零件的機械性質。
矽膠模具可以生產多少個零件?
通常情況下,模具包含20到30個零件。如果幾何形狀簡單且樹脂性能溫和,零件數量可能達到50個。複雜的倒扣或性能較強的樹脂會縮短模具壽命。
矽膠真空澆鑄適合生產嗎?
對於小批量生產(10 到 100 件),情況確實如此。然而,對於大規模生產而言,情況並非如此。模具會磨損,單位成本也會增加。一旦產量超過一定數量,注塑成型的成本實際上會降低。
矽膠真空澆鑄和射出成型有什麼差別?
矽膠真空澆鑄採用價格低廉的矽膠模具,交貨週期短,因此適合小批量生產。而射出成型則使用昂貴的鋼模,交貨週期長,因此適合大量生產。
矽膠真空澆鑄的精準度如何?
精度取決於原型。矽膠模具可以高度複製原型,尺寸公差可達±0.1毫米。模具的柔韌性可能會導致一些偏差。其長期穩定性低於金屬模具。這種精度足以滿足原型製作和小批量生產的需求。如需高精度生產,請選擇射出成型或機械加工。







