
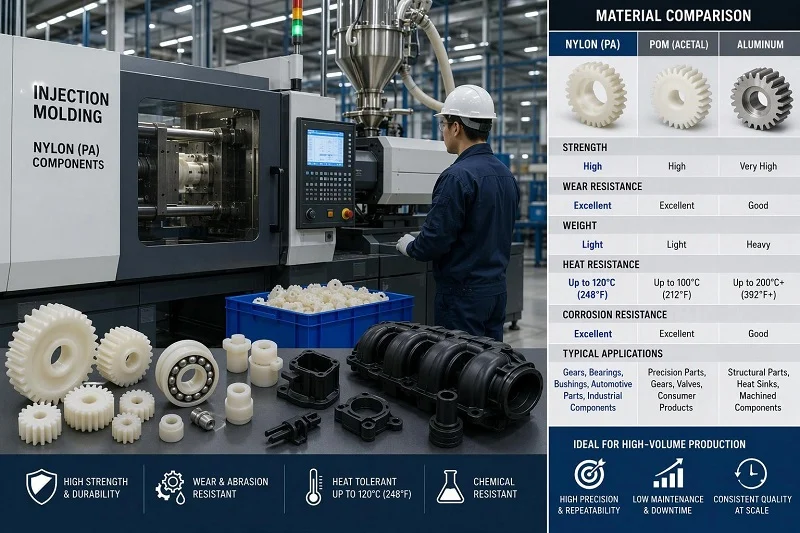
Turnarea prin injecție a nailonului este metoda de producție în volum mare pentru piese care rămân rezistente, rezistă la uzură și își mențin forma la temperaturi la care materialele plastice obișnuite se înmoaie. Poliamida topită este forțată într-o matriță de oțel închisă, ambalată în timp ce cristalizează și ejectată ca o componentă finită sau aproape finită - bosaje, îmbinări prin clipsare, balamale active și toate celelalte - într-un ciclu măsurat în secunde.
Această descriere face ca procesul să pară mai simplu decât este în realitate. Nylonul este o familie de poliamide semicristaline, nu o singură rășină, iar membrii săi diferă în ceea ce privește punctul de topire, absorbția umidității, rigiditatea și costul, în funcție de marjele care decid dacă o piesă funcționează. De asemenea, rășina absoarbe apa din aer, ceea ce face ca uscarea să fie o condiție prealabilă pentru producție, mai degrabă decât un detaliu de întreținere, și se contractă substanțial pe măsură ce se solidifică, ceea ce înseamnă că matrița trebuie tăiată supradimensionată pentru a compensa.
Acest ghid este scris pentru inginerii de proiectare și dezvoltatorii de produse care aleg un material și un proces. Acesta urmărește lucrarea în ordinea în care o veți întâlni: ce este procesul și de ce nailonul este potrivit pentru acesta, cum se desfășoară efectiv o serie de producție, de ce uscarea decide rezultatul, cum se selectează un grad, cum se compară nailonul cu rășinile concurente și cu imprimarea 3D, prelucrarea, turnarea sub presiune și extrudarea, unde este utilizat materialul și ce moduri de defecțiune se repetă în cadrul proiectelor. Secțiunile finale acoperă modul în care NOBLE susține programele de nailon și răspund la întrebările pe care cumpărătorii le pun cel mai des.
Ce este nailonul Turnare prin injecție?
Turnarea prin injecție a nailonului este procesul de topire a peletelor de poliamidă, injectarea topiturii într-o cavitate închisă a matriței, cu temperatură controlată, sub presiune, menținerea acestei presiuni în timp ce piesa se solidifică și ejectarea piesei solide. Matrița este în mod normal din oțel, mașina acționează alternativ un șurub care topește și injectează atât materialul, cât și materialul, iar ciclul se repetă cu variații mici de la o matriță la alta.
Trei proprietăți fac ca nailonul să fie o rășină de turnare distinctă, iar fiecare are o consecință în aval:
- Nylonul este un polimer semicristalin. Lanțurile sale moleculare se pliază în regiuni ordonate pe măsură ce topitura se răcește, iar această ordonare produce o schimbare de volum mai mare și mai dependentă de grad decât cea arătată de rășinile amorfe. Dimensiunile matriței, pozițiile porților și configurația răcirii trebuie să țină cont de acest lucru.
- Sensibilitate la umiditate. Lanțurile de poliamidă atrag apa. Peletele lăsate deschise la aer absorb umezeala, iar turnarea rășinii umede provoacă defecte de suprafață, goluri interne și o pierdere a rezistenței mecanice. Prin urmare, uscarea este o condiție prealabilă, nu o opțiune.
- Dependența proprietății de condiționare. Chiar și o piesă turnată corect continuă să absoarbă umezeală în timpul funcționării, ceea ce plastifiază polimerul — reducând rigiditatea și rezistența, crescând în același timp tenacitatea și alungirea. Valorile de proiectare trebuie să precizeze dacă se referă la starea uscată după turnare sau la una condiționată.
Nylonul este o familie de materiale, nu o clasă. PA6, PA66, PA610, PA612 și PA12 se comportă suficient de diferit încât o comparație cu fișele tehnice, nu o presupunere generică, ar trebui să determine selecția.
Chimia poliamidei pe scurt
Poliamidele sunt construite din legături amidice repetitive — aceeași grupare chimică întâlnită în proteine — care unesc unități monomerice în lanțuri lungi. Numărul dintr-o denumire de grad identifică monomerul sau perechea de monomeri: PA6 este construit dintr-o unitate cu șase atomi de carbon, PA66 dintr-o diamină cu șase atomi de carbon și un diacid cu șase atomi de carbon, PA610 dintr-o diamină cu șase atomi de carbon și un diacid cu zece atomi de carbon, iar PA12 dintr-o unitate cu doisprezece atomi de carbon.
Lungimea lanțului determină proprietățile pe care un proiectant le citește dintr-o fișă tehnică. Gradele cu lanțuri mai lungi distanțează grupările amidice care atrag apa mai mult, astfel încât acestea absorb mai puțină umiditate și își mențin dimensiunile și proprietățile electrice mai bine în condiții de umiditate ridicată, cu prețul unei rezistențe, rigidități și punct de topire mai mici. Gradele cu lanțuri mai scurte - PA6 și PA66 - se află la capătul cu rezistență ridicată și temperaturi ridicate și absorb cea mai multă apă. Între timp, cristalinitatea stabilește comportamentul de contracție și tranzițiile bruște de topire care fac ciclurile de matriță ale nailonului rapide.
De ce nailonul este turnat mai degrabă decât fabricat
Prelucrarea nailonului din bare sau plăci este o metodă legitimă pentru prototipuri și serii scurte, dar irosește material și nu poate produce anumite caracteristici economic. Turnarea prin injecție formează geometrii complexe într-o singură operațiune: nervuri, bosaje, îmbinări prin clipsare, balamale active, filete turnate și suprafețe texturate, toate ies din sculă. Timpii de ciclu sunt scurți și repetabili, deoarece nailonul cristalin se întărește rapid, astfel încât costul per piesă scade brusc pe măsură ce volumul crește.
Clasele ranforsate întăresc carcasa. Nylonul umplut cu sticlă și minerale oferă câștiguri mari în rigiditate și rezistență la fluaj, dar este abraziv și dificil de prelucrat curat din stoc; modelarea lor la formă evită atât risipa, cât și o mare parte din uzura sculelor asociată cu tăierea.
Ceea ce îi conferă nailonului statutul de plastic ingineresc este combinația dintre următoarele: rezistență, rezistență redusă la frecare și abraziune, rezistență la uleiuri, grăsimi și mulți solvenți și rezistență utilă la temperaturi ridicate. Puține alte termoplastice acoperă această gamă de cerințe la nivelul de cost al nailonului.
Procesul de turnare prin injecție a nailonului, pas cu pas
Un proiect de turnare a nailonului trece prin cinci etape, iar deciziile luate devreme constrâng tot ce urmează. Tratați fiecare etapă ca pe o portiță de intrare, mai degrabă decât ca pe o formalitate.
Proiectare pentru fabricabilitate și proiectare matrițe
Înainte de tăierea oțelului, piesa și scula sunt așezate împreună. O analiză DFM examinează uniformitatea grosimii peretelui, unghiurile de deformare, amplasarea orificiului de admisie, configurația răcirii și strategia de ejecție, iar aici se stabilește cea mai mare parte a riscului de cost și de defecte - o piesă reproiectată după fabricarea sculei este costisitoare; aceeași modificare făcută pe hârtie este aproape gratuită.
Compensarea contracției își are locul aici. Nylonul este un polimer cristalin și prezintă o contracție volumică substanțială pe măsură ce se solidifică, așadar dimensiunile cavității trebuie tăiate la o dimensiune mai mare decât piesa finită. Deoarece contracția variază în funcție de grosimea peretelui, direcția de curgere și poziția inelei de sudură, proiectantul sculelor lucrează pe baza datelor de contracție specifice calității și include ajustări acolo unde toleranțele sunt cele mai strânse. Poziția inelei de sudură contează de două ori: stabilește modelul de umplere și determină unde ajung liniile de sudură.
Uscarea materialului înainte de turnare
Uscarea este o condiție prealabilă indispensabilă pentru nailon și este acoperită pe deplin în secțiunea următoare. Versiunea scurtă: peletele de grad de turnare ar trebui să atingă un conținut de apă de maximum 0.15–0.2% înainte de a intra în butoi. Peletele dintr-o pungă sigilată, rezistentă la umiditate, nedeteriorată, pot fi utilizate imediat după deschidere; odată ce punga este deschisă, peletele încep să absoarbă umezeala din aer.
Topire, injecție, ambalare și răcire
Ciclul în sine este locul în care se menține fereastra de proces. Vâscozitatea topiturii nailonului depinde în mare măsură de temperatură, așa că temperaturile din butoi trebuie controlate cu atenție - dacă este prea rece, topitura nu va umple secțiunile subțiri, dacă este prea fierbinte, rășina se degradează. Viteza de injecție și presiunea sunt setate pentru a umple cavitatea înainte ca topitura să înghețe, iar presiunea de menținere sau de umplere este aplicată pentru a compensa contracția care apare pe măsură ce piesa se solidifică.
Timpul de răcire este determinat în principal de grosimea peretelui. Secțiunile groase reprezintă cazul dificil: piesele cu secțiuni de aproximativ 6 mm sau mai mult sunt mai predispuse la goluri interne și urme de adâncire la suprafață și necesită compensare suplimentară la ambalare și răcire. Acolo unde un design permite acest lucru, pereții uniformi și regiunile groase cu miez rezolvă problema mai ieftin decât modificările procesului.
Post-procesare, asamblare și inspecție
După ejectare, piesele sunt detașate, iar canalele de transfer sunt separate. Acolo unde specificațiile o cer, piesele sunt recoapte pentru a reduce stresul din turnare sau condiționate de umiditate pentru a ajunge la o stare de funcționare stabilă. Urmează operațiunile secundare - prelucrarea elementelor critice, finisarea suprafeței, sudarea cu ultrasunete, lipirea cu adeziv, asamblarea - apoi inspecția dimensională și a aspectului.
Un turnător capabil ar trebui să vă poată spune care dintre aceste etape le execută intern și pe care le trimite, deoarece fiecare predare adaugă timp de livrare și un loc pentru acumularea de toleranțe.
De ce uscarea face sau desface turnarea prin injecție a nailonului
Umiditatea este cea mai frecventă cauză a defectelor de turnare a nailonului, iar fisura este cea care atrage cel mai des atenția începătorilor. Mecanismul este simplu, simptomele sunt vizibile, iar controalele sunt bine stabilite - ceea ce face ca rășina umedă să fie o defecțiune evitabilă, mai degrabă decât un risc inevitabil.
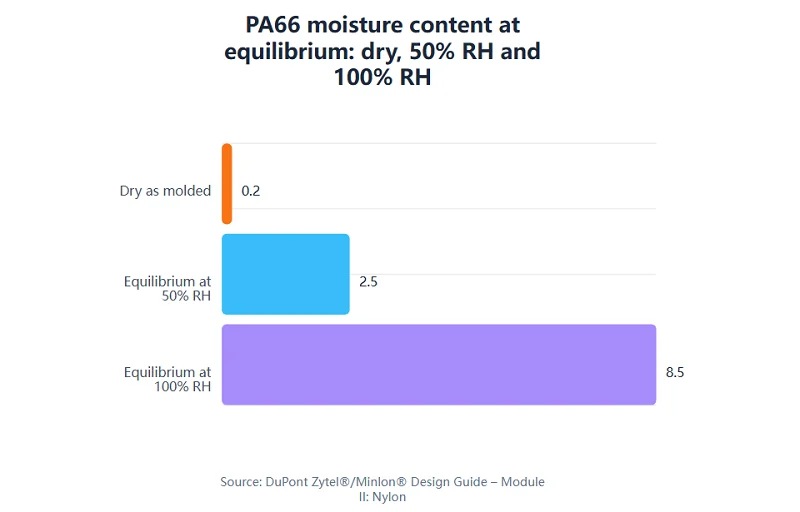
Conținutul de umiditate la echilibru al PA66 la 23 °C, uscat după turnare versus condiționat la 50% și 100% umiditate relativă. Valorile sunt niveluri de echilibru dintr-un ghid de proiectare existent; absorbția reală depinde de sortul materialului, grosimea peretelui și timpul de expunere.
Cum absoarbe nailonul umezeala
După deschiderea unui sac, peletele de nailon absorb apa din aer. Rata de absorbție și nivelul de echilibru depind de tipul de nailon, cantitatea de armare, cum ar fi fibra de sticlă, forma peletei și temperatura și umiditatea aerului. Absorbția este rapidă în condiții de căldură și umiditate, iar tipurile armate se echilibrează la un conținut de apă mai mic pe unitatea de greutate, deoarece armarea deplasează o parte din polimerul care absoarbe umiditatea.
Urmează două detalii de manipulare. Iarna, se poate forma condens atunci când peleții reci sunt aduși într-o cameră caldă, așa că lăsați-i să stea în spațiul cald înainte de turnare. Și pentru că absorbția este continuă, o pungă deschisă lăsată în buncăr nu reprezintă o stare neutră - este o problemă de uscare activă, în sens invers.
Defecte cauzate de peleți ude
Turnarea nailonului peste umiditatea țintă produce trei defecțiuni distincte:
- Dungi argintii pe suprafața piesei turnate, cauzată de vaporizarea apei în topitură.
- Goluri interne, pe măsură ce același vapor se extinde în interiorul secțiunii.
- Pierderea proprietăților mecanice, deoarece apa la temperatura de topire determină hidroliza, reducând greutatea moleculară.
Acestea sunt defecțiuni de aspect și performanță, nu probleme cosmetice. O piesă cu dungi argintii poate, de asemenea, să fi pierdut din greutate moleculară, iar pierderea de proprietăți s-ar putea să nu apară până când piesa nu este în funcțiune.
Metode de uscare și controale practice
Uscarea în vid este cea mai eficientă metodă pentru nailon. Condițiile tipice sunt 80–120 °C sub vid timp de 10 până la 48 de ore, în funcție de conținutul inițial de umiditate. Răcirea contează: transferul peletelor direct dintr-un uscător la temperatură înaltă într-un recipient poate provoca oxidare sau decolorare, așadar reduceți temperatura sub aproximativ 70 °C sub vid înainte de transfer.
Uscătoarele cu aer cald și cele cu pâlnie sunt practice, dar depind de umiditate. Deoarece trag aer ambiental, uscăciunea realizabilă variază în funcție de vreme, iar uscarea poate chiar adăuga umiditate peleților deja uscați într-o zi umedă. Temperatura de uscare este în general limitată la aproximativ 80-90 °C pentru a limita oxidarea și decolorarea, ceea ce, la rândul său, limitează cât de repede pot fi readuse peleții puternic udați la specificații. Uscătoarele cu dezumidificare elimină umezeala din aerul de admisie și sunt preferate acolo unde consecvența contează, deși capacitatea lor de a elimina umezeala este finită.
Regulile de gestionare închid bucla:
- Folosiți prompt pungile deschise și resigilați resturile într-un recipient curat și etanș.
- Mențineți o perioadă scurtă de ședere în buncăr — aproximativ 30-60 de minute în condiții de umiditate ridicată și 3-4 ore în condiții de umiditate scăzută — încărcând doar cantitatea necesară pe oră.
- Depozitați canalele de găurit și canalele reciclate la loc uscat sau uscați-le înainte de reutilizare.
Grade de nailon și cum să alegeți dintre ele
Alegerea unei clase de nailon este un exercițiu de selecție preliminară, nu o căutare a celei mai bune rășini. Analizați întrebările pe care le pune aplicația dvs. - cât de caldă, cât de umedă, cât de rigidă, cât de rezistentă, cât poate costa - și câmpul se restrânge rapid.
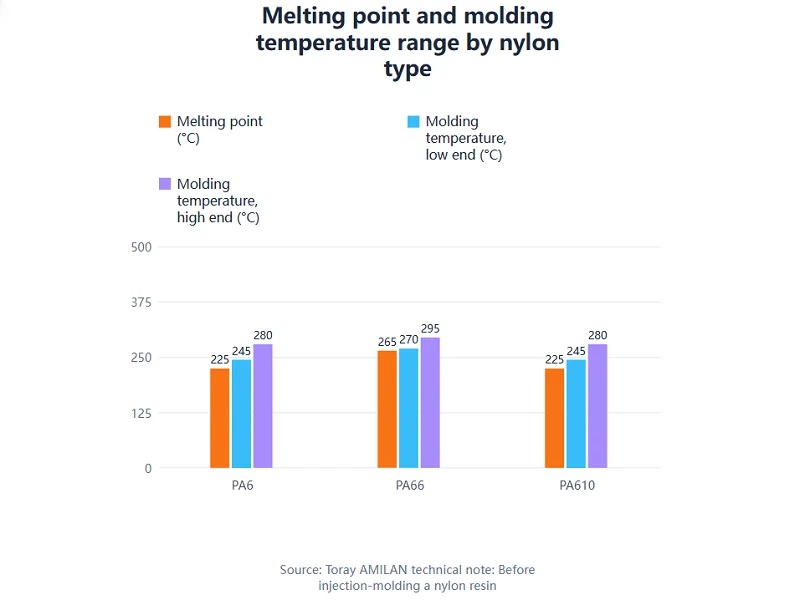
Punctul de topire și fereastra temperaturii tipice de turnare pentru trei poliamide comune. Temperaturile de turnare sunt puncte de plecare pentru procesul furnizorului, nu specificații; confirmați cu fișa tehnică actuală a gradului și cu testele de turnare.
PA6 vs. PA66: Calificările pentru cei mai muncitori
PA66 și PA6 domină volumul. PA66 se topește la aproximativ 265 °C față de aproximativ 225 °C pentru PA6 și oferă o rezistență, rigiditate și rezistență la fluaj mai mari. PA6 se diferențiază printr-o fereastră de procesare mai largă și o tenacitate bună. Temperaturile tipice de turnare sunt de aproximativ 270–295 °C pentru PA66 și 245–280 °C pentru PA6.
Ambele absorb umiditate apreciabilă și ambele sunt disponibile fără umplutură, cu umplutură de sticlă, modificate la impact, stabilizate termic și ignifuge. Dacă aplicația dumneavoastră este uscată, caldă și are o rezistență critică, PA66 este punctul de plecare implicit; dacă necesită o procesare mai ușoară sau o tenacitate mai mare, PA6 este alternativa.
PA12, PA610 și clase cu umiditate redusă
Nylonul cu lanț mai lung oferă rezistență și rezistență la căldură în favoarea stabilității dimensionale și electrice în condiții de umiditate. PA610 și PA12 sunt punctele de referință. Absorbția lor redusă de umiditate înseamnă că piesele își mențin toleranța și proprietățile dielectrice mai bine în condiții de umiditate ridicată, iar retenția proprietăților - mai degrabă decât rezistența maximă - este principalul lor argument de vânzare.
Alegeți aceste clase de calitate atunci când o piesă trebuie să mențină o dimensiune de precizie de-a lungul anotimpurilor, când performanța electrică nu poate varia odată cu umiditatea sau când mediul de funcționare este persistent umed. Confirmați compromisul cu fișa tehnică a clasei specifice, în loc să presupuneți că este inspirat de numele familiei.
Nylon umplut cu sticlă și armat
Ranforsarea cu fibră de sticlă și minerale oferă câștiguri mari în ceea ce privește rezistența, rigiditatea și rezistența la fluaj. Compromisurile sunt reale: alungirea și comportamentul la impact se schimbă, proprietățile devin anizotrope deoarece fibrele se orientează odată cu curgerea, iar materialul de umplere abraziv accelerează uzura șuruburilor, cilindrilor și matrițelor. Materialele de umplere minerale conferă rigiditate și deviere termică cu o deformare mai mică decât sticla, cu un anumit preț în ceea ce privește rezistența.
Sorturile ranforsate diluează, de asemenea, absorbția de umiditate per unitate de greutate, deoarece materialul de umplutură nu absoarbe apa. Când materialul ranforsat este măcinat din nou, deteriorarea fibrelor în timpul concasării și retopirii tinde să apară mai întâi ca o pierdere a rezistenței la impact.
Grade speciale: modificate la impact, stabilizate termic și ignifuge
Trei familii de specialități acoperă majoritatea nevoilor rămase:
- Clase modificate la impact (călite) crește alungirea și rezistența la impact crestat, cu o oarecare reducere a rezistenței și rigidității. Solicitați-le atunci când cerința principală este performanța la cădere sau rezistența la temperaturi scăzute.
- Grade stabilizate la căldură și hidroliză întârzie fragilizarea în condiții de funcționare susținută la temperaturi ridicate și în medii calde și umede. Sunt alegerea standard pentru piesele de sub capotă și cele expuse la fluide.
- Clase ignifuge să îndeplinească standardele de inflamabilitate ale echipamentelor electrice, adesea în versiuni umplute cu sticlă sau minerale. Solicitați-le atunci când piesa trebuie să treacă de un standard de inflamabilitate și confirmați ratingul la grosimea peretelui utilizată de proiectul dumneavoastră.
Cum se compară nailonul cu alte materiale plastice inginerești
Nylonul rareori concurează în vid. Lista scurtă include de obicei una sau două alte rășini inginerești, iar decizia se bazează pe o serie de parametri consecvenți: rezistență și rigiditate, tenacitate, rezistență la căldură, comportament la umiditate, rezistență chimică și raport calitate-preț.
Nylon vs. POM (Acetal)
POM oferă o stabilitate dimensională excelentă, o absorbție foarte scăzută a umidității, o bună prelucrabilitate și un comportament puternic la frecare și uzură. Contraforturile din nailon au o rezistență și o rezistență la căldură mai mari, precum și o tenacitate sporită. Alegerea depinde de obicei de mediu și de toleranță: într-o instalație umedă sau într-o aplicație umedă, stabilitatea POM este greu de învins; acolo unde piesa se încălzește sau trebuie să absoarbă impactul, nailonul are avantajul. Pentru piesele supuse uzurii glisante, ambele sunt credibile, iar datele decisive sunt frecarea și uzura sub sarcina reală, viteza și finisajul suprafeței.
Nylon vs. poliester PBT și PET
Poliesterii sunt mult mai puțin higroscopici decât nailonul, așa că PBT și PET își mențin dimensiunile și proprietățile electrice mai previzibil în funcție de fluctuațiile de umiditate. Această stabilitate este esențială în conectorii de precizie și componentele electrice. Nylonul menține rezistența acolo unde domină tenacitatea și rezistența la abraziune sau unde piesa trebuie să reziste impactului și îndoirii. Rezistența la căldură este în general comparabilă între clasele umplute cu sticlă, așa că comportamentul la umiditate este de obicei factorul decisiv.
Nylon vs. ABS și PC
Acestea sunt niveluri diferite de performanță și preț. ABS-ul este ieftin și ușor de prelucrat, dar este limitat în ceea ce privește rezistența la căldură și rezistența; nailonul este opțiunea mai rezistentă, care funcționează la temperaturi mai ridicate, la un cost mai mare. Policarbonatul oferă o rezistență remarcabilă la impact și o claritate deosebite, în timp ce nailonul aduce rezistență chimică, lubrifiere și o performanță mai bună în contact cu uleiurile și combustibilii. Acolo unde o carcasă trebuie să arate bine și să reziste la impact, PC-ul poate câștiga; acolo unde trebuie să reziste la grăsime, căldură și uzură, nailonul o face.
Nylon vs. PP și PEEK
Polipropilena este un indicator de jos în sus al comparației: cost redus, rezistență chimică bună, absorbție redusă a umidității, dar rezistență limitată și un plafon de temperatură mult mai scăzut. Acolo unde rezistența la căldură și rezistența nailonului sunt inutile, PP este răspunsul economic. PEEK este un indicator de sus în jos: capacitate de temperatură mult mai mare și cost. Domeniul practic de funcționare al nailonului se situează între ele - deasupra rășinilor obișnuite în ceea ce privește căldura și rezistența, sub polimerii de înaltă performanță în ceea ce privește plafonul de temperatură și prețul.
Industrii și piese care se bazează pe turnarea prin injecție a nailonului
Combinația de proprietăți ale nailonului - tenacitate, lubrifiere, rezistență la căldură și rezistență chimică - se regăsește într-o gamă largă de piese. Exemplele de mai jos sunt tipuri de piese reprezentative, mai degrabă decât produse specifice.
Componente auto și transport
Piesele de sub capotă și cele adiacente structurii reprezintă cea mai mare familie de aplicații: componente de admisie, console, cleme, coliere de cablu, capace și piese de manipulare a fluidelor. Rezistența la căldură, tenacitatea și reducerea greutății față de metal determină alegerea, iar clasele stabilizate la căldură și hidroliză sunt comune acolo unde sunt implicate temperaturi susținute și expunere la fluide. Clasele umplute cu sticlă asigură rigiditatea de care au nevoie consolele și capacele.
Dispozitive medicale și echipamente medicale
Carcasele, conectorii, componentele traseului fluidului și componentele interne ale dispozitivelor utilizează nailon pentru rezistență, curățare și compatibilitate cu metodele de sterilizare. Programele medicale adaugă cerințe dincolo de turnare: un sistem de management al calității aliniat la ISO 13485, documentația de proiectare și dezvoltare, trasabilitate și controale ale proceselor bazate pe riscuri. Aceste cerințe ar trebui stabilite cu partenerul de producție înainte de prelucrarea sculelor, nu după.
Piese industriale, de robotică și de automatizare
Angrenajele, rulmenții, plăcuțele de uzură, bucșele, sistemele de gestionare a cablurilor și consolele structurale exploatează lubricitatea, rezistența la abraziune și comportamentul la oboseală al nailonului. În multe cazuri, nailonul înlocuiește metalul sau îl completează acolo unde greutatea, coroziunea și zgomotul contează. Clasele neranforsate prezintă, în general, o uzură mai lungă la contactul prin frecare, în timp ce clasele ranforsate cu sticlă sunt potrivite pentru aplicații cu solicitări mari și sarcini limitate.
Produse de larg consum și componente electrice
Carcasele sculelor electrice, piesele aparatelor electrocasnice, conectorii, întrerupătoarele și elementele de fixare utilizează clase ignifuge și umplute cu sticlă. Piesele orientate spre consumatori adaugă aspecte legate de durabilitate și finisaj - stabilitatea culorii, textura și rezistența la substanțele chimice de uz casnic - care ar trebui specificate alături de cerințele mecanice.
Turnarea prin injecție a nailonului vs. alte procese de fabricație
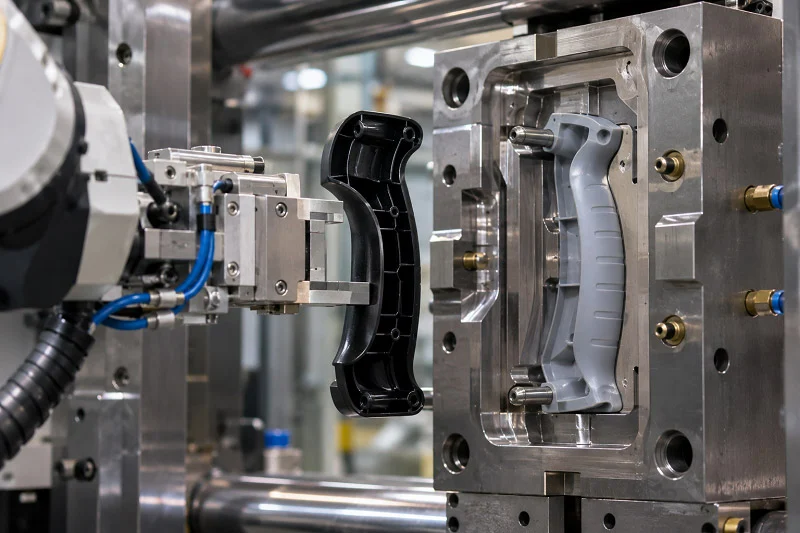
Selecția procesului depinde de volum, costul sculelor, libertatea geometrică, gama de materiale, toleranță și timpul de livrare. Turnarea prin injecție a nailonului câștigă la unele dintre acestea și pierde la altele.
Turnare prin injecție vs. Imprimare 3D cu polipropilenă
Procesele aditive oferă viteză și libertate geometrică fără scule, ceea ce le face puntea potrivită pentru prototipuri timpurii și cantități foarte mici. Turnarea prin injecție oferă o economie per piesă pe care aditivii nu o pot egala la volum, plus fidelitatea proprietăților materialului - piesa este fabricată din rășina de producție reală, cu cristalinitatea și orientarea fibrelor reale - și un finisaj al suprafeței pe care piesele imprimate îl aproximează doar cu muncă suplimentară. Modelul obișnuit este de a imprima pentru formă și potrivire, apoi de a turna pentru funcție și producție.
Turnare prin injecție vs. CNC de prelucrare
Prelucrarea nu necesită scule și menține toleranțe strânse cu ușurință, ceea ce face ca nailonul prelucrat să fie o metodă legitimă pentru volume mici, piese mari și geometrii simple. Turnarea este cea mai eficientă pe măsură ce cantitățile cresc și complexitatea geometriei crește, deoarece timpul ciclului înlocuiește timpul de așchiere, iar caracteristicile care ar necesita fiecare o operațiune separată de prelucrare ies din sculă dintr-o singură operațiune. Pentru volume de legătură între cele două, prelucrarea rapidă este adesea calea de mijloc economică.
Turnare prin injecție vs. Die Casting și turnare prin injecție a metalelor
Procesele metalice mențin rezistența și plafonul de temperatură acolo unde metalul este cu adevărat necesar. Împotriva lor, nailonul oferă reducerea greutății, rezistență la coroziune, izolație electrică și adesea un cost per piesă mai mic, împreună cu libertatea de proiectare a unui polimer. Decizia este de obicei stabilită în funcție de temperatura de funcționare și de sarcină: dacă piesa trebuie să suporte o sarcină structurală la temperatură ridicată, metalul câștigă; dacă trebuie să izoleze, să reziste la coroziune și să reducă greutatea, nailonul este candidatul potrivit.
Turnare prin injecție vs. Turnare prin suflare și extrudare
Aceste procese produc piese de diferite forme, în loc să concureze pentru aceeași. Turnarea prin suflare produce recipiente goale, cu pereți subțiri; extrudarea produce profile continue, foi, pelicule și filamente; turnarea prin injecție produce piese discrete, complexe din punct de vedere dimensional. Nylonul este utilizat în toate cele trei cazuri, așa că alegerea se bazează pe forma de care aveți nevoie, nu pe disponibilitatea materialului.
Capcane de evitat în proiectarea și procesarea turnării prin injecție a nailonului
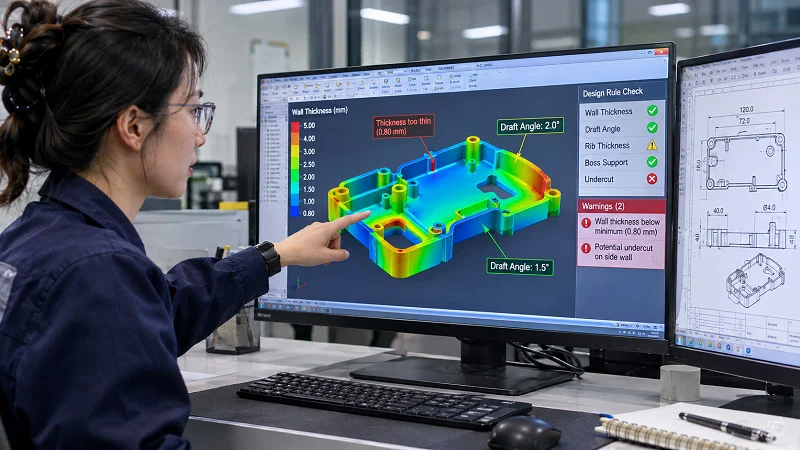
Majoritatea problemelor legate de turnarea nailonului au la bază un set restrâns de cauze. Cunoașterea lor în avans este mai ieftină decât diagnosticarea lor în producție.
Contracție, deformare și secțiuni groase
Contracția cristalină este semnificativă în nailon, iar răcirea neuniformă transformă această contracție în deformare și scufundare. Secțiunile groase amplifică problema: miezul se răcește mai târziu decât învelișul, presiunea de umplutură nu îl poate atinge, iar după aceea apar goluri sau urme de scufundare. Pârghiile de proiectare au o grosime uniformă a peretelui, racorduri generoase, regiuni groase cu miez și o configurație de răcire care elimină uniform căldura de pe ambele fețe. Pârghiile de proces au un profil de umplutură care rămâne eficient cât timp poarta este încă deschisă și un timp de răcire suficient de lung pentru a ejecta o piesă stabilă dimensional.
Linii de sudură, goluri și defecte de suprafață
Liniile de sudură se formează acolo unde se întâlnesc două fronturi de curgere, iar acestea sunt structural mai slabe decât materialul înconjurător - o problemă deosebită în cazul claselor cu umplutură de sticlă, unde orientarea fibrelor la sudură este nefavorabilă. Amplasarea porții și simularea curgerii sunt controalele. Golurile provin din rășina umedă sau din umplerea insuficientă; soluția este uscarea și presiunea de umplere, nu prelucrarea cosmetică. Dungile argintii indică direct umiditatea, iar despicarea, urmele de arsură și bavura au fiecare o cauză specifică a procesului care ar trebui urmărită, mai degrabă decât mascată.
Compromisuri între conținut reciclat și proprietăți
Materialul regrăsit — materii prime de turnare, canale de turnare și resturi — este utilizabil în limite controlate, cu condiția să fie depozitat uscat sau uscat înainte de reutilizare. Acesta are un istoric termic, iar în clasele armate fibrele sunt deteriorate prin forfecare în timpul turnării și concasării. Modelul general este că rezistența mecanică scade prima, rezistența la impact în clasele armate fiind de obicei cea mai sensibilă, în timp ce proprietățile electrice, de alunecare și de rezistență chimică rezistă mai bine. Materialul regrăsit nearmat își păstrează, în general, majoritatea proprietăților, cu excepția alungirii la tracțiune; materialul regrăsit armat cu sticlă își păstrează de obicei cea mai mare parte a proprietăților la un conținut reciclat moderat, cu excepția rezistenței la impact.
Două controale contează. Particulele fine din granulator pot contamina materialul măcinat și pot destabiliza matrița, în special în componentele electrice compacte, așa că trebuie îndepărtate. Iar aplicațiile reglementate sau certificate pot limita conținutul reciclat - materialele certificate UL, de exemplu, pot conține materiale reciclate în timpul procesului de până la 25% în greutate, nivelurile mai mari necesitând teste de confirmare. Stabiliți limita conținutului reciclat pe baza proprietăților necesare ale produsului și a statutului său de certificare înainte de producție, nu după.
Alegeți NOBLE pentru proiectul dumneavoastră de turnare prin injecție de nailon

NOBLE este o societate mixtă sino-britanică și o întreprindere națională de înaltă tehnologie recunoscută de guvern, cu peste 10 ani de experiență în prelucrarea și fabricarea de piese. Serviciile noastre extinse și capacitățile interne de prelucrare sunt concepute pentru a ajuta clienții să treacă eficient de la producția de prototipuri la producția pe loturi de piese din nailon - și pentru a scurta transferurile care de obicei prelungesc termenul unui proiect.
Deținem certificări ISO 9001:2015 și ISO 13485:2016. Prima stă la baza sistemului nostru general de management al calității; a doua este standardul de calitate al dispozitivelor medicale, care este important atunci când o componentă din nailon este destinată unei aplicații medicale, iar programul necesită controale de proiectare documentate, trasabilitate și management al procesului bazat pe riscuri, alături de turnarea în sine.
Domeniul nostru de aplicare se întinde de la proiectare la asamblare, nu doar la producție. În practică, asta înseamnă:
- Suport pentru proiectare și DFM — revizuirea secțiunilor pereților, a decupajului, a amplasării porților și a compensării contracției înainte de angajarea sculelor, astfel încât costurile și riscul de defecte să fie stabilite pe hârtie.
- Prototyping — producerea de piese reprezentative astfel încât forma, potrivirea și funcția să poată fi verificate înainte de prelucrarea unei scule de producție.
- Scule și turnare — construirea de matrițe și desfășurarea producției, uscarea, controlul procesului și inspecția în timpul procesului fiind tratate ca parte a procesului, mai degrabă decât ca o idee ulterioară.
- Operațiuni secundare și finisare — prelucrarea caracteristicilor critice, finisarea suprafeței și etapele post-turnare de care are nevoie de obicei o piesă din nailon.
- Asamblare si inspectie — asamblarea componentelor și verificarea acestora în funcție de specificațiile dumneavoastră înainte de expediere.
Controlul calității urmează o secvență completă de inspecții IQC, IPQC și FQC/OQC, susținută de echipamente de testare și măsurare interne, astfel încât fiecare etapă a unui proiect este verificată, nu presupusă. Ofertele de preț sunt de obicei returnate în termen de 24 de ore de la finalizarea unei cereri de ofertă (RFQ), iar echipa noastră de ingineri oferă asistență proiectelor de la conceptul inițial până la producție.
Dacă cântăriți o calitate de nailon, o abordare de prelucrare a sculelor sau treceți de la prototip la producția în serie, trimiteți-ne desenele și cerințele dumneavoastră. Vom analiza designul, vom semnala riscurile pe care le observăm și vă vom spune cât va fi necesar pentru fabricarea piesei.
Întrebări frecvente despre turnarea prin injecție a nailonului
Ce conținut de umiditate ar trebui să aibă peletele de nailon înainte de turnare?
Peletele de nailon de calitate superioară pentru turnare trebuie uscate până la un conținut de apă de maximum 0.15–0.2%. Peste acest nivel, apa se vaporizează în topitură și provoacă urme de argint pe suprafață și goluri în interiorul piesei, în timp ce hidroliza reduce greutatea moleculară și rezistența mecanică. Peletele dintr-o pungă sigilată, rezistentă la umiditate, nedeteriorată, pot fi utilizate imediat după deschidere; odată ce punga este deschisă, începe absorbția și uscarea devine necesară.
Ce calitate de nailon ar trebui să aleg pentru o aplicație caldă și umedă?
Există un compromis real. PA66 oferă un punct de topire mai ridicat și o rezistență, rigiditate și rezistență la fluaj mai mari, dar absoarbe mai multă umiditate. Clasele cu lanț mai lung, cum ar fi PA610 și PA12, absorb mai puțin și, prin urmare, își mențin dimensiunile și proprietățile electrice mai bine în condiții de umiditate ridicată, cu un anumit preț în ceea ce privește rezistența și rezistența la căldură. Răspunsul corect depinde de cerința care guvernează - temperatura maximă sau stabilitatea dimensională - așadar, confirmați păstrarea proprietății pentru clasa specifică în funcție de fișa sa tehnică, mai degrabă decât să vă bazați pe numele familiei.
La ce grad de contracție ar trebui să mă aștept de la piesele din nailon?
Contracția în nailon este semnificativă deoarece polimerul este semicristalin, iar valoarea exactă depinde de calitate, grosimea peretelui, direcția de curgere și condițiile de turnare. De aceea, dimensiunile sculei sunt construite cu o compensare a contracției specifică calității, mai degrabă decât cu o singură cifră universală. Calitățile ranforsate se contracționează diferit față de cele neumplute, iar piesele umplute cu sticlă prezintă, de asemenea, diferențe direcționale deoarece fibrele se orientează odată cu curgerea. Solicitați turnătorului datele de contracție utilizate pentru a tăia scula.
Pot folosi nailon reciclat în turnarea prin injecție?
Da, în limite controlate. Materialul recuperat trebuie depozitat uscat sau uscat înainte de reutilizare și are un istoric termic; în cazul materialelor ranforsate, fibrele sunt deteriorate în timpul procesării. Proprietățile mecanice - în special rezistența la impact în cazul materialelor ranforsate - scad de obicei primele, în timp ce rezistența electrică și chimică rezistă mai bine. Aplicațiile certificate pot limita conținutul reciclat, așadar confirmați limita pentru certificarea produsului dumneavoastră înainte de a stabili un raport de recuperare.
Când este turnarea prin injecție a nailonului alegerea greșită a procesului?
Pierde în trei situații. La volume foarte mici, costul sculelor domină, iar prelucrarea mecanică sau imprimarea 3D este de obicei mai ieftină. Pentru piese extrem de mari sau simple, extrudarea sau prelucrarea mecanică pot fi mai eficiente. Iar acolo unde aplicația depășește temperatura sau limitele chimice ale nailonului - căldură ridicată susținută sau contact cu substanțe chimice care atacă poliamidele - este necesar un material diferit, indiferent de proces. Nailonul rezistă bine la uleiuri, grăsimi și mulți solvenți, dar se știe că îl atacă acizii puternici și unele săruri la temperaturi ridicate.
Cum mut o piesă de nailon de la prototip la producție?
Calea tipică se desfășoară după: prototip într-un proces sau material reprezentativ pentru a verifica forma și potrivirea; revizuire DFM pentru a stabili secțiunile de perete, a compensa designul, a deschiderii și a contracției; construcția sculelor; probe de proiectare cu verificări dimensionale și ale aspectului; validare în funcție de specificații, inclusiv orice condiționare pe care piesa o va suferi în timpul funcționării; apoi trecerea la producție. Transferurile dintre aceste etape sunt cele în care se pierde timpul, așa că un partener care se ocupă de proiectare, scule, turnare, finisare și asamblare sub același acoperiș scurtează calea - și păstrează lecțiile din fiecare etapă atașate la următoarea.







