
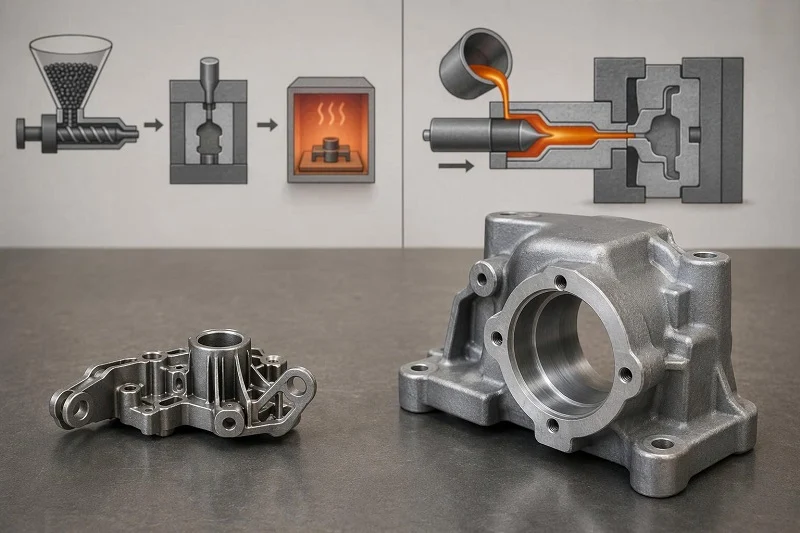
Atât turnarea prin injecție a metalelor, cât și turnarea sub presiune transformă un model CAD într-o piesă metalică finită, fără a o sculpta dintr-un bloc, și ambele sunt vândute pe promisiunea unui volum net de producție la volum. Această similaritate superficială este motivul pentru care atât de multe conversații despre aprovizionare încep cu o comparație a prețurilor și se termină cu un proces greșit. Cele două rute diferă în ceea ce privește întrebarea care decide majoritatea proiectelor înainte ca prețul să fie măcar relevant: ce aliaje poate fi folosit fiecare. Turnarea sub presiune se găsește în metale neferoase cu punct de topire mai scăzut; turnarea prin injecție a metalelor se găsește în pulbere fină și sinterizarea la temperaturi înalte, care deschide oțelurile inoxidabile și alte sisteme feroase.
Această comparație este organizată în jurul criteriilor pe care un cumpărător le evaluează efectiv - compatibilitatea aliajelor, dimensiunea și geometria piesei, toleranța și finisajul, economia sculelor și a volumului, proprietățile mecanice și post-procesarea - mai degrabă decât în jurul denumirilor proceselor. O matrice rezumativă este prezentată mai întâi pentru cititorii aflați aproape de o decizie, urmată de fiecare criteriu pe rând, alternativele atunci când niciunul dintre procese nu se potrivește, modul în care NOBLE susține programele pe ambele rute și răspunsurile la întrebările care apar cel mai des.
Turnare prin injecție a metalelor vs. Turnarea sub presiune dintr-o privire
| Criteriu | Turnare prin injecție de metal (MIM) | Turnarea prin turnare |
| Familia de aliaje | Pulbere metalică fină plus liant; oțeluri inoxidabile, oțeluri slab aliate, sisteme speciale, inclusiv titan și carbură cimentată în cercetare și dezvoltare a producției | Aliaje neferoase cu punct de topire mai scăzut: aluminiu, zinc, magneziu, cupru/alamă, plumb și aliaje pe bază de staniu |
| Dimensiunea tipică a piesei | Componente mici și complexe; procesul este descris ca oferind o capacitate aproape nelimitată de formă și caracteristici, dar referințele citate nu menționează un plafon de dimensiuni comparabil | De la o fracțiune de uncie până la aproximativ 454 g în practica miniaturală; până la aproximativ 9 kg în practica generală |
| Zid tipic | Nu este specificat în referințele MIM citate | Aluminiu nominal 0.080–0.120 in (2–3 mm), 0.050 in (1.2 mm) practic pentru piese mici; zinc 0.040–0.060 in (1–1.5 mm) nominal, 0.030 in (0.75 mm) realizabil |
| Toleranță | Proces de finisare netă cu un control bun al toleranței dimensionale; valorile specifice publicate în materialul furnizat sunt valori de cercetare MIM pentru titan, nu un standard MIM general | Toleranță liniară standard NADCA ±0.010 in (±0.25 mm) pe primul inch plus ±0.002 in per inch suplimentar pentru aluminiu; sculele de precizie o înjumătățesc aproximativ |
| Finisaj | Suprafață sinterizată; cercetarea Ti-MIM observă un finisaj mai rugos decât alte abordări MIM din cauza dimensiunii mai mari a particulelor | Aproximativ 32–63 µin Ra (0.8–1.6 µm) după turnare dintr-o matriță nouă, cu o grosime sporită pe măsură ce matrița se supune la încălzire |
| scule | Sculele cu cavități multiple permit rate de producție ridicate; piesele verzi sunt turnate supradimensionate și se contractă în timpul sinterizării | Ansamblu matriță H13 călită; aproximativ 10-16 săptămâni pentru asamblare și eșantionare |
| Banda de volum economic | Poziționat pentru producția în masă a pieselor cu forme complexe; materialul citat nu oferă un volum de rentabilitate MIM | Sculele rareori amortizează sub aproximativ 5,000 de piese pe an; matrițele cu una sau două cavități sunt normale între 10,000 și 100,000; matrițele cu mai multe cavități peste 250,000 |
| Rata ciclului | Mașină convențională de turnare prin injecție; timpul de ciclu nu este menționat în referințele MIM citate | 15–60 secunde per fotografie; umplerea porții în 20–100 milisecunde |
| Geometrie realizabilă | Capacitate aproape nelimitată de creare a formelor și caracteristicilor geometrice; se pot adăuga degajări și găuri transversale la piesa crudă prin prelucrare mecanică | Contururi complexe cu bosaje și nervuri turnate; necesită deformare, acțiunile laterale adaugă costuri de scule și timp de ciclu |
| Post procesare | Monturare, prelucrare mecanică, tratare termică, acoperire și alte operațiuni secundare pentru toleranțe mai stricte sau proprietăți îmbunătățite | Ajustare, prelucrare a alezajelor critice, debavurare, finisare vibratoare, impregnare și acoperire |
O avertizare înainte de a utiliza tabelul: cele două coloane nu sunt măsurate în același mod. Cifrele privind toleranța și finisajul turnării sub presiune provin din standardele NADCA și referințele de proces scrise pentru turnarea sub presiune în producție. Cifrele privind toleranța MIM disponibile pentru materialul citat provin dintr-o analiză a cercetării privind MIM-ul din titan, al cărei autor notează că toleranța nu este încă la nivelul altor tehnologii MIM. Tratați rândul MIM ca fiind direcțional și confirmați numerele importante cu furnizorul care vă citează piesa.
Criterii de evaluare: Cum se compară turnarea prin injecție a metalelor și Die Casting
Cinci criterii determină cea mai mare parte a deciziei privind turnarea prin injecție a metalelor față de turnarea sub presiune și ar trebui aplicate în ordine.
Compatibilitatea aliajelor este pe primul loc, deoarece este o verificare, nu un scor. Dacă piesa trebuie să fie din oțel inoxidabil, turnarea sub presiune convențională este exclusă din punct de vedere al temperaturii de topire, iar optimizarea sculelor nu poate schimba acest lucru. Dacă piesa este o carcasă din aluminiu, MIM nu este calea naturală. Rezolvați problema aliajelor înainte de a compara orice altceva.
Dimensiunea și geometria piesei stabilesc anvelopa fizică. Turnarea sub presiune are intervale de dimensiuni și reguli publicate pentru grosimea pereților; punctul forte al MIM constă în libertatea formei la scară mică, iar referințele citate nu oferă un plafon de dimensiuni comparabil. Aici se decide o piesă care este prea mare pentru un proces sau are caracteristici pe care cealaltă nu le poate modela.
Toleranța și finisajul suprafeței determină cât de multă prelucrare secundară necesită piesa. Dimensiunile turnate sau sinterizate rareori satisfac toate caracteristicile, așa că adevărata întrebare este ce caracteristici trebuie prelucrate și ce adaugă acest lucru.
Economia sculelor și a volumului transformă cele de mai sus în bani. Ambele procese implică un cost fix substanțial al sculelor și un cost per piesă scăzut la volum, motiv pentru care intervalul de volum contează la fel de mult ca prețul unitar.
Proprietățile mecanice și post-procesarea decid dacă piesa finită se comportă conform cerințelor - densitate, porozitate, sudabilitate, tratabilitate termică - și ce etape de finisare necesită aplicația.
Rularea criteriilor în această ordine evită greșeala comună de a cita două procese pentru o piesă pe care doar unul dintre ele o poate produce fizic.
Compatibilitatea aliajelor și materialelor
Turnarea sub presiune se construiește în jurul aliajelor ale căror puncte de topire pot supraviețui mașinii și matriței. Majoritatea pieselor turnate sub presiune sunt fabricate din metale neferoase - zinc, cupru, aluminiu, magneziu, plumb, cositor și aliaje pe bază de staniu - iar arhitectura mașinii urmează temperatura de topire.
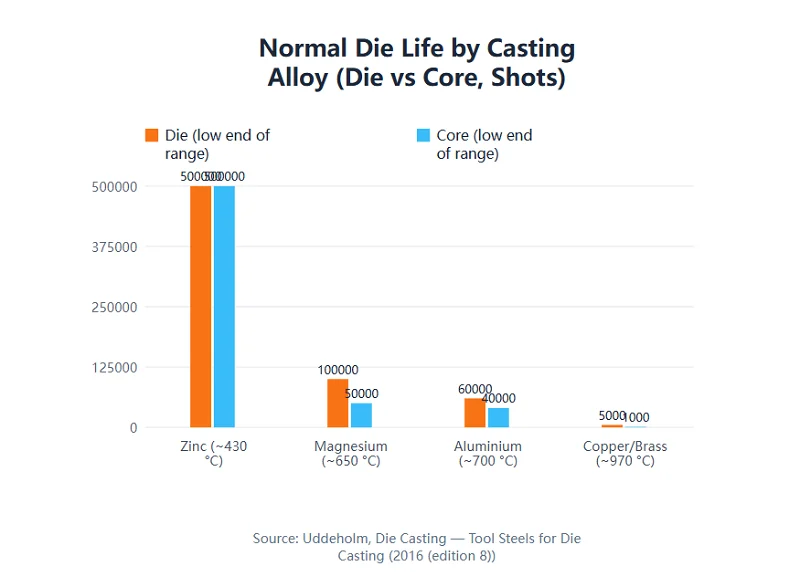
Durata de viață normală a matriței în funcție de aliajul de turnare, conform ghidului de turnare sub presiune Uddeholm. Valorile sunt intervale tipice pentru matrițe și miezuri de producție; durata de viață reală depinde de materialul matriței, tratamentul termic și controlul procesului și nu reprezintă o garanție.
Mașinile cu cameră caldă mențin cilindrul de injecție scufundat în topitură. Acestea utilizează aliaje de zinc, magneziu și plumb, ale căror puncte de topire sunt suficient de scăzute pentru a nu ataca pistonul de oțel; Zamak 3 se topește în apropierea a 390 °C. Mașinile cu cameră rece mențin cuptorul separat și injectează o doză măsurată într-un manșon neîncălzit în fiecare ciclu. Aluminiul, turnat la aproximativ 620-675 °C, ar dizolva un cilindru cu cameră caldă scufundat, așa că aluminiul este întotdeauna turnat în cameră rece.
Turnarea prin injecție a metalelor pornește de la o premisă diferită. Pulberile metalice elementare sau prealiate foarte fine - în general sub 30 micrometri - sunt amestecate la cald cu un liant termoplastic până când fiecare particulă este acoperită, apoi granulate în pelete de materie primă. Lianții reprezintă de obicei 40% din volumul materiei prime. Piesa este turnată pe o mașină convențională de turnare prin injecție, decompusă și sinterizată într-o atmosferă controlată la aproximativ 85% din temperatura de topire a metalului. O piesă din oțel inoxidabil poate fi încălzită la 1,350–1,400 °C.
Această rută de sinterizare este cea care permite MIM să ajungă la aliaje pe care turnarea sub presiune nu le poate realiza practic. Compromisul este un proces în mai multe etape - amestecare, turnare, debifare, sinterizare - unde debifarea este descrisă în literatura de specialitate ca fiind cea mai critică etapă, deoarece determină dacă procesul are succes sau eșec.
De ce turnarea sub presiune nu funcționează în mod normal din oțel inoxidabil
Intervalul de topire al oțelului inoxidabil este mult peste ceea ce tolerează un sistem cu cameră caldă scufundată, și chiar și o topire în cameră rece la această temperatură ar impune o sarcină termică severă asupra oțelului matriței. Datele privind durata de viață a matriței arată clar direcția. În aluminiul turnat la aproximativ 700 °C, deteriorarea termică, fisurarea, eroziunea și indentarea limitează durata de viață normală a matriței la aproximativ 60,000–200,000 de lovituri pe matriță și 40,000–150,000 pe miez. În cupru/alamă, la aproximativ 970 °C, aceleași mecanisme reduc durata de viață normală la 5,000–50,000 de lovituri pe matriță și 1,000–5,000 pe miez. Oțelul inoxidabil se topește mult peste ambele temperaturi.
Constrângerea este practică mai degrabă decât absolută: durata de viață a matriței scade pe măsură ce temperatura de turnare crește, iar la temperaturile oțelului inoxidabil, aspectele economice ale unei matrițe călite se prăbușesc. Acesta este motivul pentru care procesul este descris ca fiind turnarea din aliaje neferoase și de ce piesele turnate din oțel sunt listate ca neaplicabile turnării sub presiune în tabelele comparative de procese.
Ce poate face turnarea prin injecție a metalelor cu aliaje feroase și speciale
Spațiul de cercetare al MIM în domeniul materialelor se concentrează pe sisteme feroase - oțeluri inoxidabile și oțeluri slab aliate - plus materiale speciale. Carbura de tungsten cimentată (WC-Co) a fost produsă de MIM, cercetarea fiind concentrată pe rute de sinterizare, cum ar fi sinterizarea cu microunde, care limitează creșterea granulelor și păstrează duritatea. Titanul MIM este o frontieră activă de cercetare: Ti-6Al-4V este de departe cel mai comun aliaj, iar studiul notează că, prin presare izostatică la cald, Ti-6Al-4V a oferit o rezistență la tracțiune de 975 MPa cu o alungire de 14%, similară materialului forjat, în timp ce titanul sinterizat, în cel mai bun caz raportat, a atins 920 MPa cu o alungire de 11% la o densitate de 98%. Rezistența la oboseală și la fractură au fost de obicei mai mici decât la produsul forjat comparabil.
Păstrați o analiză corectă a titanului: acele cifre privind titanul provin dintr-o analiză specifică a Ti-MIM, iar aceeași analiză afirmă că toleranța Ti-MIM nu este încă la nivelul altor tehnologii MIM, cu un finisaj al suprafeței sinterizate mai rugos din cauza dimensiunii mai mari a particulelor.
Dimensiunea piesei, grosimea peretelui și geometria
Turnarea sub presiune are intervale de dimensiuni bine documentate. Practica generală acoperă piese de la câteva grame până la aproximativ 9 kg; turnarea sub presiune miniaturală acoperă piese de la o fracțiune de uncie până la aproximativ 454 g. Grosimea peretelui urmează aliajul: piesele turnate sub presiune din aluminiu au un perete nominal de 2-3 mm, cu 1.2 mm practic pentru piesele mici, în timp ce zincul se subțiază la 1-1.5 mm nominal și 0.75 mm realizabil. Secțiunile groase sunt mai puțin performante decât cele subțiri aici, deoarece secțiunile grele se solidifică ultimele și mențin porozitatea prin contracție; orice secțiune mai mare de aproximativ 1.5× peretele nominal trebuie curățată cu miez.
MIM este descris ca oferind o capacitate aproape nelimitată de formare și caracteristici geometrice, cu rate de producție ridicate posibile folosind scule multi-cavități. Referințele citate nu oferă un plafon de dimensiuni comparabil pentru MIM, așa că această comparație nu poate oferi unul. Ceea ce se poate spune este că avantajul MIM este complexitatea la scară mică, nu dimensiunea anvelopei.
Elemente de tragere, nervuri și miez în turnarea sub presiune
Regulile de proiectare a turnării sub presiune modelează piesa înainte de tăierea sculei. Aluminiul necesită aproximativ 1° de deformare pe pereții exteriori și 2° pe suprafețele interne miezate; zincul, care aderă mai puțin agresiv la miez, se descurcă cu aproximativ jumătate din această valoare, iar miezurile adânci necesită mai mult. Raza minimă de racordare este de aproximativ 1.5 mm, iar o racordare egală cu peretele adiacent este mai bună - colțurile interne ascuțite sunt factori de creștere a tensiunii în turnare și sunt locuri de inițiere a verificării termice în matriță. Nervurile ar trebui să se întindă pe aproximativ 0.6× peretele nominal, astfel încât să nu se scufunde, cu 1-2° de deformare pe latură. Diametrul minim miezat este de aproximativ 2.5 mm în aluminiu și 1.5 mm în zinc, adâncimea miezului menținută sub aproximativ 4× diametru; găurile mici sau adânci sunt mai ieftine găurite după turnare decât cele miezate.
Liniile de separație au o penalizare de toleranță. Dimensiunile care intersectează linia de separație depind de cât de strâns se apropie jumătățile matriței și au o toleranță mai mare decât dimensiunile conținute într-o jumătate de matriță, iar componentele mobile ale matriței adaugă propria adaos peste toleranța liniară.
Degajări, găuri transversale și caracteristici adăugate după turnare
MIM atinge libertatea geometrică pe o cale diferită. Dacă caracteristicile de design suplimentare nu sunt fezabile în timpul turnării - de exemplu, decupaje sau găuri transversale - acestea pot fi adăugate piesei crude în acea etapă prin prelucrare mecanică sau o altă operațiune secundară, înainte de dezlipire și sinterizare. Piesa crudă este încă moale și complet formată, deci aceasta este o modalitate practică de a obține caracteristici pe care matrița nu le-a putut elibera.
Turnarea sub presiune se confruntă cu aceeași problemă cu acțiunile laterale: glisiere și miezuri care trag într-o direcție diferită de deschiderea principală a matriței. Fiecare mecanism cu acțiune laterală adaugă costuri de scule, timp de ciclu și un punct de întreținere, motiv pentru care îndrumările de proiectare pentru turnarea sub presiune plasează reducerea numărului de glisiere în partea de sus a listei de reducere a costurilor. Reorientarea piesei sau mutarea unei caracteristici pe planul de separare este adesea mai ieftină decât adăugarea unei glisiere.
Toleranţă, Finisarea de suprafață și Repetabilitate
Toleranța pentru turnarea sub presiune este standardizată. Toleranța liniară standard NADCA pentru aluminiu este de ±0.010 in (±0.25 mm) pe primul inch, plus ±0.002 in pentru fiecare inch suplimentar; zincul și magneziul au aceleași valori standard, în timp ce cuprul este mai flexibil, la ±0.014 in (±0.36 mm). Sculele de precizie și un control mai strict al procesului reduc la jumătate aceste valori. Finisajul suprafeței turnate are o grosime de aproximativ 32–63 µin Ra (0.8–1.6 µm) de la o matriță nouă și se aspră pe măsură ce matrița se supune la căldură, deoarece modelul fisurilor de oboseală termică se transferă pe suprafața piesei.
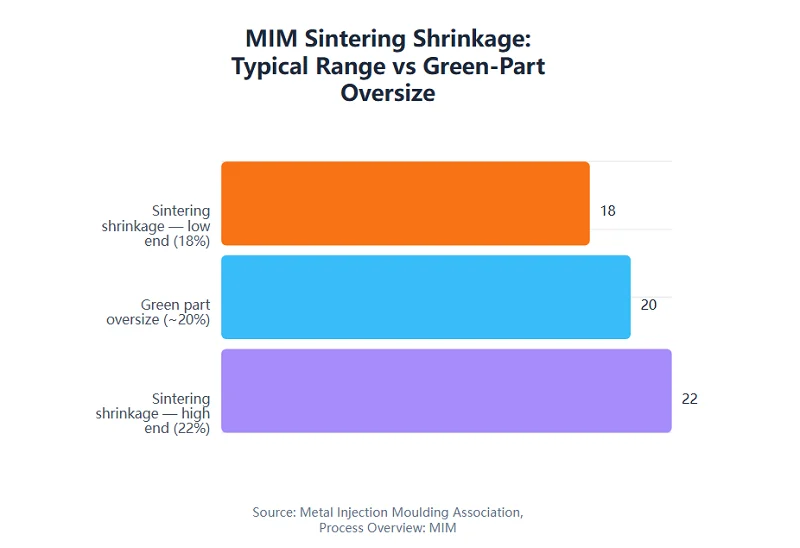
Contracția prin sinterizare raportată pentru turnarea prin injecție a metalelor. Piesa crudă este turnată supradimensionată și se contractă izotrop în timpul sinterizării; valoarea exactă depinde de volumul liantului, astfel încât scula este tăiată pentru a compensa, mai degrabă decât să fie ajustat desenul.
MIM este descris ca un proces de tip rețea cu un control bun al toleranței dimensionale, dar valorile specifice din materialul furnizat sunt valori de cercetare pentru titan-MIM: un coeficient de variație de 0.1% într-un caz raportat și 0.08%–0.65% în rapoarte mai puțin detaliate, alături de variații de masă de la 0.5% la peste 1%. Acestea nu reprezintă un standard MIM general, iar analiza în sine arată că Ti-MIM se poate apropia de alte abordări MIM, în loc să le egaleze. Pentru o piesă MIM de producție, toleranța la care trebuie proiectată este cea la care se angajează furnizorul.
Contracție: Proiectarea sculei pentru dimensiunea finită
Contracția este considerația definitorie pentru prelucrarea sculelor în MIM. Piesa crudă este cu aproximativ 20% mai mare în toate dimensiunile decât piesa finită, depinde de volumul liantului, iar contracția la sinterizare este de obicei de 18%-22%, de asemenea dependentă de volumul liantului, piesa contractându-se izotrop la dimensiunile sale de proiectare pe măsură ce porii sunt eliminați și particulele metalice se topesc. Prin urmare, scula este tăiată supradimensionată, astfel încât piesa să aterizeze pe desen după sinterizare.
Turnarea sub presiune tratează aceeași fizică cu un factor de contracție - un multiplicator aplicat dimensiunilor turnării pentru a obține dimensiunile matriței, care ține cont de diferiții coeficienți de dilatare termică ai oțelului matriței și ai aliajului, plus temperatura de funcționare a matriței.
În ambele procese, compensația aparține producătorului de scule, nu clientului. Desenul piesei rămâne la dimensiunile finite; cavitatea matriței sau a matriței suportă adaosul de contracție. Ceea ce trebuie să furnizeze clientul este un desen clar cu toleranțe și caracteristici critice, iar ceea ce trebuie să furnizeze furnizorul este o sculă proiectată astfel încât piesa produsă să îndeplinească aceste cerințe.
Operații secundare pentru strângerea toleranțelor
Niciunul dintre procese nu menține fiecare caracteristică la toleranța finală așa cum este turnată. Piesele MIM trec prin prelucrare mecanică, prelucrare mecanică, tratament termic, acoperire și alte operațiuni secundare atunci când sunt necesare toleranțe mai stricte sau proprietăți îmbunătățite. Piesele turnate sub presiune trec prin tăiere, prelucrare a găurilor critice, debavurare, finisare vibratorie, impregnare cu rășină pentru piese etanșe la presiune și acoperire.
Aceste operațiuni sunt în mod obișnuit subestimate din punct de vedere al costurilor. În turnarea sub presiune, tăierea, prelucrarea mecanică, debavurarea și impregnarea adaugă adesea mai mult decât ciclul de turnare în sine, așa că o ofertă care compară doar etapa de turnare nu compară piesele pe care le veți instala efectiv.
scule, Volum și Economie a Costurilor
Structurile costurilor diferă în funcție de locul în care sunt angajați banii, nu doar de cantitate.
Turnarea sub presiune este dominată de matriță. O matriță de producție este un ansamblu H13 călit, a cărui construcție și prelevare de probe durează aproximativ 10-16 săptămâni, cu 2-4 săptămâni pentru fiecare lansare de producție ulterior. Sub aproximativ 5,000 de piese pe an, sculele rareori își amortizează profitul, iar turnarea cu pereți speciali, turnarea în nisip sau prelucrarea din țagle sunt cele mai eficiente. De la 10,000 la 100,000 de piese, o matriță cu una sau două cavități este normală; peste 250,000, matrițele cu mai multe cavități și mașinile cu tonaj mai mare reduc proporțional timpul de prelucrare a matriței per piesă. Costul sculelor este de ordinul a 10-20% din costul total al unei turnări sub presiune de aluminiu finite, iar oțelul matriței în sine reprezintă doar 5-15% din costul matriței - restul constă în prelucrare, tratament termic și construcție.
Economia MIM se bazează pe prelucrarea cu cavități multiple, care permite rate de producție ridicate, motiv pentru care procesul este poziționat pentru producția în masă a pieselor cu forme complexe. Materialul citat nu oferă un prag de rentabilitate pentru volumul MIM, așa că afirmația sinceră este direcțională: MIM are costuri fixe pentru scule și materii prime și un cost per piesă scăzut la volum, iar acesta se îmbunătățește pe măsură ce volumul crește și complexitatea geometriei crește.
Unde se duc banii în fiecare proces
În turnarea sub presiune, costul per piesă este reprezentat de secundele mașinii plus greutatea aliajului plus operațiunile secundare. Timpul de turnare este scurt - cicluri de 15-60 de secunde, cu umplerea porții în 20-100 de milisecunde - așa că etapa de turnare este rareori partea costisitoare. Elementele secundare sunt: tăierea, prelucrarea mecanică, debavurarea și impregnarea, care adaugă adesea mai mult decât ciclul de turnare în sine. Alegerea aliajului influențează, de asemenea, numărul, deoarece matrițele de zinc au o durată de viață mai mare decât matrițele de aluminiu cu aproximativ un ordin de mărime și au cicluri mai rapide, compensând adesea costul mai mare al metalului pentru piesele mici.
În MIM, factorii determinanți de cost sunt materia primă, prelucrarea termică și materialele secundare. Materia primă este pulbere fină plus liant, liantul reprezentând de obicei 40% în volum. Deliantarea și sinterizarea consumă timp de lucru în cuptor și atmosferă controlată, iar sinterizarea este un profil de temperatură lung, monitorizat cu precizie, mai degrabă decât un ciclu rapid. Operațiunile secundare - turnarea sub presiune, prelucrarea mecanică, tratarea termică, acoperirea - se adaugă la costul fix. În timp ce costul fix al turnării sub presiune este concentrat într-o matriță de oțel prelucrată, cel al MIM este distribuit pe scule, pulbere și producție în cuptor.
Alegerea unei benzi de volum
Direcțional: volumul redus favorizează prelucrarea mecanică, turnarea în pereți mici sau turnarea în nisip, unde sculele sunt mici sau absente; volumul mediu favorizează o matriță simplă sau MIM, în funcție de aliaj, deoarece o matriță cu una sau două cavități este normală între 10,000 și 100,000 de piese, iar sculele MIM se amortizează într-un ordin de mărime similar; volumul mare favorizează sculele cu mai multe cavități în oricare dintre procese. Acestea sunt benzi direcționale extrase din sursele citate, nu praguri universale - dimensiunea piesei, aliajul, toleranța și numărul de cavități modifică toate diferența de performanță, iar o cotație este singurul număr fiabil pentru o piesă specifică.
Proprietăți mecanice și post-procesare
Piesele MIM ating 96%–99% din densitatea teoretică atunci când sunt sinterizate într-o atmosferă controlată, iar metalul rezultat este descris ca având proprietăți mecanice și fizice similare cu piesele recoapte realizate prin prelucrarea metalelor convențională - similar cu piesele prelucrate din bare. Atunci când sunt necesare proprietăți mai mari, operațiunile secundare, cum ar fi tratarea termică, extind gama.
Piesele turnate sub presiune au o structură diferită. Solidificarea începe la suprafața matriței și progresează spre interior, producând o peliculă cu granulație fină și porozitate redusă, de obicei cu o grosime de 0.015–0.020 in (0.38–0.50 mm), cu porozitatea concentrată în miezul dintre pelicule. Grosimea peliculei este relativ constantă și nu este o funcție de grosimea totală a peretelui, astfel încât secțiunile cu pereți subțiri pot fi de fapt mai rezistente și mai consistente decât secțiunile groase. Consecința practică este că piesele turnate sub presiune convenționale nu pot fi, în general, sudate sau tratate termic T6, deoarece gazul încapsulat se extinde la temperatură și formează vezicule în piesă. Turnarea sub presiune în vid, care reduce presiunea în cavitate la 50 milibari sau mai puțin, și variantele fără pori reduc suficient gazul încapsulat pentru a permite ambele, la un preț redus pentru proces. Dacă este necesară sudarea sau tratamentul termic T6, anunțați acest lucru înainte de proiectarea matriței.
Pot fi prelucrate și asamblate piesele turnate sub presiune?
Da, și ambele sunt rutină. Piesele turnate sub presiune trec prin operațiuni de tăiere, prelucrare a alezajelor critice, debavurare, finisare vibratorie, impregnare cu rășină pentru piese etanșe la presiune și acoperire. Turnarea sub presiune este, de asemenea, descrisă ca oferind oportunități majore pentru avantajele de asamblare: bosajele turnate, nervurile și caracteristicile de auto-fixare pot reduce numărul de piese, iar suprafețele de rulment pot fi uneori încorporate în turnare pentru a elimina rulmenții fabricați și asamblați separat.
Atenție la adâncimea de prelucrare. Lăsați aproximativ 0.25–0.75 mm pe suprafețele prelucrate și nu mai mult decât este necesar. Pelicula rece este cel mai dens și etanș la presiune metal din turnare; tăierea profundă prin ea expune porozitatea subterană, care este cauza obișnuită a scurgerilor la fețele de etanșare prelucrate. Acolo unde etanșeitatea la presiune contează, selectați cu atenție suprafețele prelucrate și specificați zonele, extinderea și adâncimea prelucrării secundare înainte de a începe construcția matriței.
Aplicații: Unde se potrivește fiecare proces
Harta aplicațiilor turnării sub presiune urmărește aliajele și rata sa de turnare. Piesele tipice sunt carcasele, cutiile de viteze, suporturile, carcase de conectori și componentele, de la câteva grame până la aproximativ 9 kg. Aluminiul A380 domină ca volum; aliajele de zinc, cum ar fi Zamak 3 și 5, permit pereți mai subțiri, detalii mai fine și o durată de viață mult mai lungă a matrițelor; magneziul AZ91D aduce economii de greutate la un cost mai mare al metalului. Piesele turnate sub presiune apar în utilaje agricole, vehicule auto, componente pentru construcții, echipamente electrice și electronice, scule manuale, electrocasnice, produse industriale, instrumentație, echipamente pentru gazon și grădină, mobilier și mașini de birou, scule electrice portabile și echipamente recreative.
Componentele MIM sunt utilizate pe piețele medicale și stomatologice, aerospațiale, de apărare, auto și agricole, printre altele, plus piese de prelucrare a carburii cimentate și piese de uzură. Listele se suprapun, iar această suprapunere este esențială: niciuna dintre industrii nu aparține exclusiv unui singur proces. Selecția materialelor, nu eticheta industriei, este cea care determină alegerea.
Automotive și echipamente industriale
Lucrările voluminoase din industria auto și industrială — carcase neferoase cu pereți subțiri, suporturi, carcase de cutii de viteze, carcase de conectori — se potrivesc turnării sub presiune, deoarece piesele sunt suficient de mari pentru a necesita o matriță, suficient de simple pentru a fi demontate și suficient de numeroase pentru a amortiza una. Acolo unde aceleași sectoare au nevoie de componente mici, complexe, cu punct de topire mai mare, MIM se potrivește: libertatea formei și controlul toleranței formei nete contează mai mult decât dimensiunea anvelopei, iar aliajul poate fi un oțel inoxidabil sau slab aliat pe care turnarea sub presiune nu îl poate prelucra.
Medical, Instrumente stomatologice și de precizie
Componentele mici din oțel inoxidabil și aliaje speciale din dispozitivele medicale și dentare indică spre MIM, motiv pentru care industria medicală și dentară este una dintre piețele deservite de acest proces. Carcasele turnate sub presiune apar încă în carcasele dispozitivelor, unde o carcasă din aluminiu sau zinc cu caracteristici turnate îndeplinește funcția structurală. Din nou, cerințele de material decide înaintea industriei: o componentă din oțel inoxidabil pentru instrumente și o carcasă din aluminiu nu concurează pentru același proces.
Alternative atunci când nici turnarea prin injecție a metalelor, nici turnarea sub presiune nu sunt potrivite
Când aliajul exclude turnarea sub presiune, iar volumul sau geometria exclud MIM, răspunsul este de obicei una dintre cele cinci alternative. Acestea se suprapun, nu se clasează într-o ordine fixă.
Prelucrarea CNC din țagle este o metodă eficientă la volume reduse, atunci când toleranțele sunt strânse și când nu există un buget pentru scule. Nu necesită scule aproape deloc și are un cost per piesă ridicat, livrând piese înainte ca vreo sculă să fie prelucrată.
Turnarea de investiții este cea mai bună metodă pentru oțel, oțel inoxidabil și superaliaje, pentru volume mai mici și pentru geometrii cu degajări sau deformare zero pe care o matriță de oțel nu le poate elibera. Poate produce pereți subțiri de până la aproximativ 0.25–1 mm (0.010–0.040 in), în funcție de aliaj, iar costul sculelor este mult inferior celui al turnării sub presiune.
Turnarea în nisip este cea mai bună opțiune pentru piese mari, simple și de volum redus, cu cel mai mic număr de scule pentru rutele de turnare, iar operațiunile secundare determină costuri acolo unde este necesară precizia.
Presarea și sinterizarea prin metalurgie a pulberilor câștigă pentru geometrii mai simple la volum, unde o matriță poate presa forma direct, iar libertatea de formă a MIM nu este necesară.
Turnarea prin injecție a plasticului câștigă atunci când piesa nu trebuie să fie deloc metalică.
Prelucrarea și turnarea de investiții ca opțiuni de punte
Prelucrarea joacă un rol specific într-un program de turnare sau MIM: livrează piesele înainte ca sculele să existe, astfel încât designul să poată fi testat și revizuit în timp ce sculele de producție sunt cotate sau construite. Odată ce designul este stabil, piesa prelucrată poate fi înlocuită cu un proces de turnare sau MIM. Îndrumările privind turnarea sub presiune subliniază același punct de vedere - acolo unde întrebările de proiectare trebuie rezolvate mai întâi sau timpii de livrare sunt scurți, se utilizează alternative de prototipare, cum ar fi turnarea gravitațională sau prelucrarea din stoc, pentru a aproxima produsul finit turnat sub presiune.
Turnarea de precizie acoperă gama de aliaje pe care turnarea sub presiune nu le poate face, iar geometria sculelor MIM s-ar putea să nu se justifice la volum redus. Este puntea naturală atunci când o piesă trebuie să fie inoxidabilă sau un superaliaj, volumul este sub pragul sculelor MIM, iar geometria are decupaje sau suprafețe fără deformare.
Turnare prin injecție a plasticului atunci când metalul nu este necesar
Dacă funcția permite un polimer, turnarea prin injecție a plasticului împarte arhitectura mașinii de turnare prin injecție cu MIM, dar elimină etapele de dezlipire și sinterizare și costul pulberii metalice. Acest lucru face ca întrebarea, înainte de a fi citat orice proces de prelucrare a metalului, să fie dacă piesa trebuie să fie deloc metalică - și, dacă trebuie, dacă cerința de metal este structurală, termică, electrică sau cosmetică, deoarece fiecare răspuns indică un proces diferit.
Alegerea NOBLE pentru a vă susține proiectele de turnare prin injecție a metalelor și de turnare sub presiune

NOBLE este un producător contractual cu sediul în China și o societate mixtă sino-britanică, recunoscută de guvern drept „Întreprindere Națională de Înaltă Tehnologie”. Profunditatea serviciilor și expertiza în procese ajută clienții să treacă eficient de la producția de prototip la producția de volum în programele de turnare prin injecție a metalelor și turnare sub presiune - precum și în lucrările de prelucrare, finisare și asamblare care îi înconjoară.
Un program MIM sau de turnare sub presiune este rareori doar o etapă de turnare. Necesită informații despre proiectarea pentru fabricabilitate înainte ca scula să fie tăiată, coordonarea sculelor, prelucrarea secundară pentru a aduce caracteristicile critice în toleranță, finisarea suprafeței, inspecția față de desen și asamblarea dacă piesa este livrată ca subansamblu. Rolul NOBLE este de a acoperi întregul domeniu de aplicare, astfel încât programul să nu se fragmenteze între furnizori, fiecare predare adăugând timp și acumulare de toleranțe.
De la prototip la producție în serie
Calea trece prin revizuirea designului și analiza fabricabilității, cotații, eșantionare, apoi producția de volum, cu același sistem de calitate aplicat în fiecare etapă. În practică, aceasta înseamnă încărcarea fișierelor CAD și trimiterea unei cereri de ofertă (RFQ) cu informațiile necesare, primirea analizei designului și a prețurilor transparente, apoi trecerea la fabricație și livrare. Serviciile NOBLE de prototipare rapidă și de fabricație de volum redus sunt concepute pentru a reduce decalajul dintre un prim articol și producția finală, astfel încât un design să poată fi verificat înainte de alocarea sculelor de volum.
Sisteme de calitate și servicii complete
NOBLE deține certificări ISO 9001:2015 și ISO 13485:2016. Pentru un cumpărător, ISO 9001:2015 înseamnă un sistem de management al calității documentat care guvernează modul în care piesele sunt planificate, produse și verificate; ISO 13485:2016 adaugă un sistem de calitate orientat către dispozitive medicale, care este important atunci când piesa alimentează un program reglementat de dispozitive. În producție, NOBLE derulează un proces complet de inspecție IQC, IPQC și FQC/OQC, cu echipamente interne de testare și măsurare utilizate pentru a verifica componentele în funcție de specificații.
Oferta completă se întinde de la proiectare la asamblare - nu doar la producție. Pentru un proiect MIM sau de turnare sub presiune, aceasta înseamnă un singur partener pentru input DFM, coordonarea sculelor, prelucrarea secundară, finisare, inspecție și asamblare, ceea ce reduce numărul de transferuri între furnizori și menține responsabilitatea într-un singur loc. Pentru a începe un proiect, partajați desenele, aliajul, volumele și cerințele de calitate, iar echipa NOBLE vă va răspunde cu feedback despre fabricabilitate și prețuri.
Întrebări frecvente despre turnarea prin injecție a metalelor vs. turnarea sub presiune
Ce proces ar trebui să aleg pentru o piesă mică și complexă din oțel inoxidabil, la zeci de mii de exemplare pe an?
Oțelul inoxidabil exclude turnarea sub presiune convențională în funcție de temperatura de topire, așa că adevărata comparație este MIM versus prelucrare mecanică și turnarea de precizie. Cu zeci de mii de unități pe an cu geometrie complexă, sculele MIM se amortizează în funcție de volum, iar libertatea formei și controlul toleranței formei nete o favorizează. Prelucrarea rămâne soluția de rezervă cu scule reduse, iar turnarea de precizie acoperă geometria de volum redus sau fără deformare. Confirmați cerințele de toleranță și finisare cu furnizorul înainte de a vă angaja, deoarece acestea determină cât de multă prelucrare secundară necesită piesa.
De ce turnarea sub presiune nu poate produce în mod normal piese din oțel inoxidabil?
Mașinile cu cameră caldă funcționează doar cu aliaje de zinc, magneziu și plumb cu punct de topire scăzut. Aluminiul, la aproximativ 620–675 °C, trebuie turnat în cameră rece, deoarece ar dizolva un cilindru scufundat. Oțelul inoxidabil se topește mult peste această temperatură, iar sarcina termică ar depăși ceea ce tolerează oțelul H13 - durata de viață a matriței scade deja de la aproximativ 60,000–200,000 de împușcături în aluminiu la aproximativ 700 °C la 5,000–50,000 în cupru/alamă la aproximativ 970 °C. La temperaturile oțelului inoxidabil, economia matriței se prăbușește, motiv pentru care procesul este tratat ca o rută neferoasă.
La ce volum de producție devine turnarea prin injecție a metalelor preferabilă din punct de vedere economic față de prelucrare sau turnarea prin injecție?
Nu există un număr fix. MIM are costuri fixe pentru scule și materii prime, dar un cost per piesă scăzut la volum, așa că se îmbunătățește pe măsură ce volumul crește și complexitatea geometriei crește. Prelucrarea are un cost aproape zero al sculelor și un cost per piesă ridicat; turnarea cu pereți speciali se situează între acestea. Intervalul depinde de dimensiunea piesei, aliaj, toleranță și numărul de cavități, iar o cotație pentru piesa specifică este singura cifră fiabilă.
Câtă contracție trebuie proiectată într-o unealtă MIM și cine compensează pentru aceasta?
Piesa crudă este cu aproximativ 20% mai mare în toate dimensiunile decât piesa finită, iar contracția la sinterizare este de obicei de 18%–22%, dependentă de volumul liantului și izotropă. Producătorul de scule compensează în cavitatea matriței astfel încât piesa sinterizată să corespundă desenului. Dumneavoastră furnizați dimensiunile finite; scula are adaosul.
Pot fi piesele turnate sub presiune prelucrate și asamblate într-un ansamblu finit?
Da. Piesele turnate sub presiune trec în mod obișnuit prin operațiuni de tăiere, prelucrare a alezajelor critice, debavurare, finisare vibratorie, impregnare și acoperire, iar bosajele, nervurile și elementele de auto-fixare turnate pot reduce numărul de piese la asamblare. Calculați aproximativ 0.25-0.75 mm de material de prelucrat și evitați tăierea profundă dincolo de pelicula de răcire, care expune porozitatea subterană și provoacă scurgeri la fețele de etanșare.
Care sunt alternativele când nici MIM, nici turnarea sub presiune nu se potrivesc?
- Prelucrare CNC din tablă — volum redus, toleranță strânsă, fără buget pentru scule.
- Turnarea investițiilor — oțel, oțel inoxidabil și superaliaje; volume mai mici; adâncituri sau geometrie fără deformare.
- Turnarea de nisip — piese mari, simple, de volum redus.
- Presare și sinterizare prin metalurgie a pulberilor — geometrii mai simple la volum.
- Turnare prin injecție din plastic — când piesa nu trebuie să fie metalică.
Ce ar trebui să pregătesc înainte de a solicita o ofertă pentru un proiect MIM sau turnat sub presiune?
- Desene CAD 3D și 2D cu toleranțe și caracteristici critice marcate
- Specificații ale aliajelor și materialelor
- Volume anuale și de vârf
- Finisajul suprafeței și cerințele de post-procesare
- Domeniul de aplicare al ansamblului, dacă piesa este livrată ca subansamblu
- Cerințe de calitate și certificare
- Cronologia țintă
Elementele care afectează cel mai mult costul sculelor sunt complexitatea geometriei și acțiunile secundare în turnarea sub presiune, precum și dimensiunea piesei și numărul de caracteristici în MIM; cerințele de volum și toleranță determină comparația per piesă în ambele cazuri.







