
Serviciile de turnare prin injecție acoperă lucrările de inginerie, prelucrare, turnare și finisare pe care un producător le efectuează pentru a transforma un design 3D în piese din plastic repetabile. Mașina din centrul procesului este doar o parte a acestui pachet: serviciul din jurul acesteia decide dacă o piesă se turnează în mod fiabil, dacă scula rezistă programului și dacă piesele livrate corespund desenului la volumul de care aveți nevoie.
Acest ghid este scris pentru dezvoltatorii de produse și cumpărătorii care decid dacă și cum să utilizeze serviciile de turnare prin injecție. Acesta prezintă întregul flux de lucru al serviciilor, de la cererea de ofertă (RFQ) până la piesele livrate, regulile de proiectare care determină matrițabilitatea și costul, industriile și familiile de piese în care se potrivește turnarea, cum se selectează o rășină și cum se compară turnarea prin injecție cu imprimarea 3D, prelucrarea CNC, turnarea prin suflare, termoformarea, turnarea prin compresie și turnarea sub presiune. Se încheie cu modul în care serviciile de turnare prin injecție NOBLE susțin programele de la prototipare până la producția de volum.
Ce sunt Turnare prin injecție Servicii?
Serviciile de turnare prin injecție reprezintă pachetul complet pe care un producător îl oferă în jurul procesului de turnare: revizuirea proiectării pentru fabricabilitate (DFM), proiectarea și construirea matriței, eșantionarea și validarea, turnarea în producție, operațiunile secundare și asamblarea și ambalarea.
Distincția importantă atunci când cumpărați este între serviciu și mașină. O presă de turnare fixează o sculă, injectează rășină topită și ejectează o piesă. Un furnizor de servicii contribuie cu ingineria care face ca acești pași să fie repetabili - proiectarea sculelor, configurarea procesului, planificarea calității, documentația și logistica - și își asumă responsabilitatea pentru ca piesa să îndeplinească specificațiile pe tot parcursul seriei, nu doar la prima încercare.
Asta definește și ce nu este serviciul. Nu este o consultanță exclusivă în proiectare care vă înmânează un raport și lasă sculele în seama altcuiva și nu este un atelier de prelucrare mecanică pură care taie o cavitate, dar nu poate valida o piesă turnată. Un furnizor complet transportă piesa de la revizuirea CAD până la cutiile livrate.
Domeniul de aplicare al serviciului principal
Un serviciu complet de turnare prin injecție se împarte de obicei în următoarele componente:
- Revizuirea DFM — analiza modelului CAD pentru grosimea peretelui, deformarea, amplasarea porții, degajările, riscul de toleranță și riscul cosmetic, returnată ca feedback acționabil înainte de cotație.
- Prelucrarea masei — amplasarea sculelor, numărul de cavități, proiectarea injecției și a răcirii, selecția oțelului, prelucrarea, montarea și probarea.
- Eșantionare și inspecție a primului articol — fotografii de probă, rapoarte dimensionale față de desen, evaluare estetică și aprobarea clientului.
- Turnare de producție — setarea parametrilor de proces, monitorizarea ciclului și inspecția în timpul procesului în timpul ciclurilor de volum.
- Operații secundare — finisarea suprafețelor, imprimare și decorare, sudare cu ultrasunete și plasarea inserțiilor.
- Asamblare si ambalare — subansamblu, verificări funcționale și ambalare conform specificațiilor clientului.
Care dintre acestea se ocupă un furnizor intern față de subcontractări este unul dintre cele mai utile lucruri de stabilit din timp. Fiecare pas trimis în exterior adaugă manipulare, transport și un al doilea sistem de calitate între tine și piesa finită.
Niveluri de servicii: Prototip, Punte și Instrumente de producție
Aceeași piesă poate fi cotată în trei moduri foarte diferite, în funcție de nivelul de volum pentru care este construit instrumentul.
Sculele prototip există pentru a valida alegerile de design și materiale. Se construiesc rapid și economic, prioritizează viteza de iterație față de durata de viață a sculei și reprezintă alegerea potrivită atunci când geometria este încă în mișcare.
Sculele de producție rapidă sau de tip „bridge” acoperă cantitățile de intrare pe piață — suficiente piese pentru lansare, derulare proiecte pilot sau satisfacere comenzi timpurii în timp ce proiectul se stabilește. Se situează între prototip și sculele de producție în ceea ce privește durata de viață a sculei, timpul de ciclu și costul pieselor și este de obicei nivelul în care se ia decizia între „bridge” și producție.
Sculele de producție sunt construite pentru programe de lungă durată, cu oțeluri mai dure, o răcire mai bună și o deschidere a etanșării proiectată pentru timp de ciclu și consecvență pe o durată lungă de viață a sculei. Costă mai mult inițial și se amortizează prin costul mai mic al pieselor și mai puține întreruperi la volum.
Compromisurile sunt calitative, dar constante: pe măsură ce avansați în niveluri, costul sculelor și timpul de livrare cresc, în timp ce costul per piesă și timpul de ciclu scad. Alegerea nivelului greșit în oricare direcție este costisitoare - o sculă de producție tăiată pentru un design care apoi se schimbă sau o sculă prototip depășită cu mult volumul pentru care a fost construită.
Fluxul de lucru al serviciului de turnare prin injecție, pas cu pas
Înțelegerea secvenței de angajare îi ajută pe cumpărători să planifice termenele, să aloce timp de revizuire și să știe unde este de fapt necesară aprobarea lor. Cei cinci pași de mai jos descriu o angajament tipic complet, de la cererea de ofertă (RFQ) până la piesele livrate; limitele dintre aceștia reprezintă locul în care se află cel mai mare risc de planificare.
Pasul 1: Cerere de ofertă, revizuire CAD și feedback DFM
Trimiteți un pachet CAD și cerințele — modele 3D, desene 2D cu dimensiuni critice, așteptări despre materiale și finisaje, volume și date țintă. Furnizorul verifică geometria și returnează feedback DFM care semnalează grosimea peretelui, deformarea, amplasarea porții, subtăierile și riscurile de toleranță înainte de a fi emisă o ofertă fermă.
DFM este un dialog, nu o listă de verificare. Rezultatul util nu este o listă de încălcări, ci un set de modificări propuse cu consecințele lor: acest perete poate fi subțiat aici, această delimitare poate fi reproiectată pentru a evita un glisor, această toleranță este mai strictă decât necesită funcția. Fiecare propunere are un cost și o implicație de design, iar clientul decide.
Pasul 2: Proiectarea matriței și fabricarea sculelor
Odată ce proiectul este convenit, se stabilește structura sculei: numărul de cavități, orientarea piesei, deschiderea, canalele de răcire, ejecția, selecția oțelului și secvența de construcție. Aceste decizii fixează simultan timpul ciclului, calitatea piesei și costul sculelor. Numărul de cavități este cel mai clar exemplu - mai multe cavități cresc costul sculelor și complexitatea acestora, dar distribuie costul fiecărui ciclu pe mai multe piese, astfel încât numărul corect rezultă din previziunile de volum, mai degrabă decât dintr-o prestabilire.
Pasul 3: Eșantionare, validare și inspecția primului articol
Piesele de probă sunt turnate, măsurate și evaluate. Un raport dimensional compară piesele cu desenul, aspectul cosmetic este evaluat în raport cu standardul convenit, iar clientul aprobă. Poarta de acces la producție este validarea în raport cu desenul - nu impresia că o mostră arată bine. O piesă care arată corect, dar se află în afara toleranței la o dimensiune critică, va eșua la asamblare, iar detectarea acestui lucru la eșantionare este mult mai ieftină decât detectarea lui într-o serie de producție.
Pasul 4: Turnarea în producție și controlul calității în timpul procesului
Producția începe cu parametrii de proces stabiliți și documentați din eșantionul validat. În timpul ciclului de producție, parametrii ciclului sunt monitorizați, iar inspecția urmează o rutină definită - verificări ale materialelor primite, verificări în timpul procesului la intervale stabilite și inspecție finală înainte de ambalare. Trasabilitatea este menținută prin înregistrările loturilor și materialelor, astfel încât o întrebare despre un lot livrat să poată fi răspunsă din documentație, mai degrabă decât din memorie.
Pasul 5: Operațiuni secundare, Asamblare și livrare
Finisarea , decorarea, plasarea inserțiilor, asamblarea și ambalarea completează piesa. Consolidarea acestor etape cu producătorul de turnare reduce manipularea, transportul și numărul de sisteme de calitate prin care trece piesa și, de obicei, scurtează timpul total de livrare în comparație cu coordonarea mai multor furnizori. Livrarea urmează apoi ambalării și documentației convenite.
Reguli de proiectare care determină modelabilitatea și costul
Un număr mic de decizii de proiectare determină dacă o piesă se matrițează bine și cât costă. Acestea ar trebui revizuite înainte de prelucrarea sculelor, deoarece schimbarea unei piese după ce sculele există înseamnă fie prelucrarea oțelului, fie menținerea unui defect pe toată durata de viață a programului.
Grosimea peretelui și uniformitatea
Secțiunile consistente ale peretelui controlează contracția, deformarea și urmele de afundare. Acolo unde un perete este gros, miezul de rășină se răcește mai lent decât suprafața, trăgând suprafața spre interior pe măsură ce se contractă și lăsând urme de afundare pe fețele cosmetice; acolo unde grosimea se schimbă brusc, contracția diferențială deformează piesa și poate crea goluri.
Principiul este de a menține pereții cât mai uniformi pe cât permite designul și de a trece de la o grosime la alta treptat, nu în etape. Intervalele acceptabile de grosimi ale pereților depind de rășină - o rășină inginerească cu curgere limitată și o rășină obișnuită nu au același minim practic - așadar numărul își are locul în discuția DFM, nu într-o regulă universală.
Unghiuri de deformare, raze și nervuri
Conicitatea este conicitatea care permite piesei să se elibereze din sculă. Fără aceasta, ejecția se trage de pereții cavității, zgârie suprafața și poate fisura piesa. Fiecare față verticală care se întinde în direcția deschiderii matriței are nevoie de conicitate, iar suprafețele texturate au nevoie de mai multă conicitate decât cele lustruite.
Racordurile la colțurile interne reduc concentrarea tensiunii și îmbunătățesc curgerea rășinii. Nervurile reprezintă metoda standard de a adăuga rigiditate fără pereți groși: o nervură mai subțire decât peretele pe care îl întărește rigidizează secțiunea evitând în același timp adâncimea pe care ar produce-o un perete gros, iar spațierea nervurilor trebuie să lase suficient spațiu pentru ca rășina să curgă și sculele să fie prelucrate.
Porți, canale de alergare și subtăieri
Amplasarea porții determină modul de umplere a cavității, unde se formează liniile de sudură și dacă suprafețele cosmetice sunt afectate de un vestigiu al porții. O porțiune plasată pe o față vizibilă economisește complexitatea sculelor și costă produsul finisajul; o porțiune plasată corect poate necesita un canal de lucru mai elaborat.
Sistemul de canale de prelucrare afectează risipa de material. Canalele calde mențin rășina topită în canal și reduc deșeurile, ceea ce duce la costuri și complexitate mai mari ale sculelor; canalele reci sunt mai simple și mai ieftine de construit, dar generează deșeuri la fiecare pas. Subtrângerile - caracteristici care ar bloca piesa în sculă - necesită glisoare sau dispozitive de ridicare, care adaugă costuri de prelucrare, întreținere și timp de ciclu, astfel încât o subtrângere care poate fi reproiectată merită de obicei reproiectată.
Toleranțe și toleranță de contracție
Plasticul se contracționează pe măsură ce se răcește, iar cantitatea variază în funcție de material și de condițiile de proces. Dimensiunile sculelor sunt tăiate supradimensionate pentru a compensa, ceea ce înseamnă că adaosul de contracție este o decizie privind sculele, luată în funcție de rășina aleasă și de fereastra de procesare așteptată.
Specificați toleranțele doar acolo unde funcția le impune. O toleranță aplicată fiecărei dimensiuni crește costul inspecției și ajustarea sculei fără a îmbunătăți piesa; o toleranță rezervată caracteristicilor care se îmbină, etanșează sau se localizează menține atenția și banii acolo unde contează. Acumularea toleranțelor într-un ansamblu determină apoi ce trebuie să respecte scula și planul de inspecție.
Industrii și familii de piese potrivite pentru serviciile de turnare prin injecție
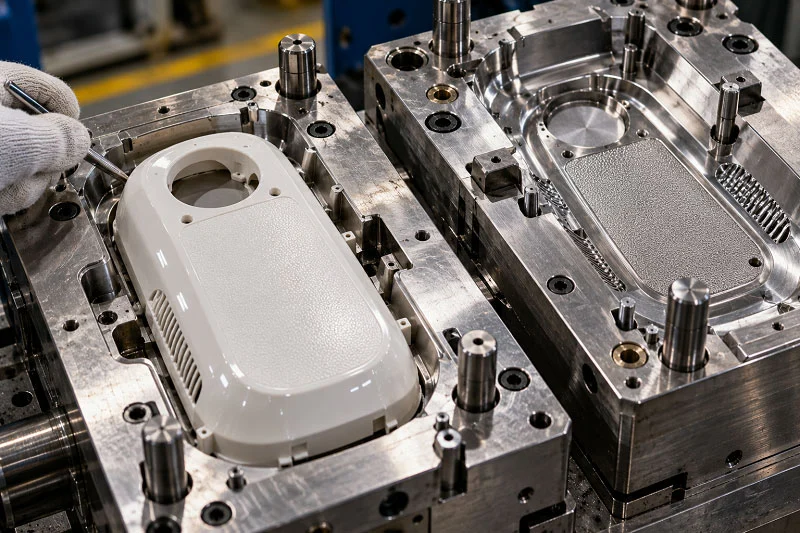
Turnarea prin injecție se potrivește pieselor din plastic de volum mare, repetabile și dimensional consistente. În acest domeniu, mai multe industrii și familii de piese sunt utilizatori naturali ai serviciilor de turnare prin injecție.
Automotive și echipamente industriale
Ornamentele interioare, componentele de sub capotă, carcasele, suporturile și conectorii sunt piese turnate clasice. Factorii determinanți sunt repetabilitatea pe volume mari, proprietățile materialelor adaptate la expunerea la căldură și substanțe chimice și economia volumului care recompensează investițiile în scule. Echipamentele industriale adaugă carcase și componente structurale acolo unde se aplică aceeași logică.
Dispozitive medicale și Diagnosticare
Carcasele dispozitivelor, componentele fluidice și piesele de unică folosință sunt turnate în cantități mari și constante. Munca în domeniul medical pune o importanță deosebită pe disciplina sistemului de calitate, trasabilitatea materialelor și procesarea curată, fiind o alegere firească pentru un furnizor care deține certificarea ISO 13485:2016 — NOBLE este descris în secțiunea dedicată de mai jos.
Produse de consum, Electronică și Robotică
Carcasele, piesele cosmetice și componentele structurale constituie cea mai mare parte a turnării produselor electronice și de larg consum. Aici, finisajul suprafeței și consistența culorii contează la fel de mult ca dimensiunile, deoarece piesa este produsul pe care îl vede clientul. Robotica adaugă componente structurale și de precizie unde repetabilitatea între unități susține asamblarea și calibrarea.
Când turnarea prin injecție nu este potrivită
Turnarea este alegerea greșită în mai multe situații ușor de recunoscut:
- Cantități foarte mici — investiția în scule nu poate fi distribuită pe suficiente piese pentru a depăși procesele fără scule.
- Piese foarte mari sau foarte groase — dimensiunea presei, timpul de răcire și controlul contracției devin limitative.
- Piese supuse unor schimbări frecvente de design — fiecare modificare a geometriei pune în pericol scula.
- Geometrie personalizată unică — o singură piesă rareori justifică o matriță.
În aceste cazuri, alternativele din secțiunea de comparație de mai jos sunt de obicei cel mai bun punct de plecare.
Selectarea materialelor pentru serviciile de turnare prin injecție
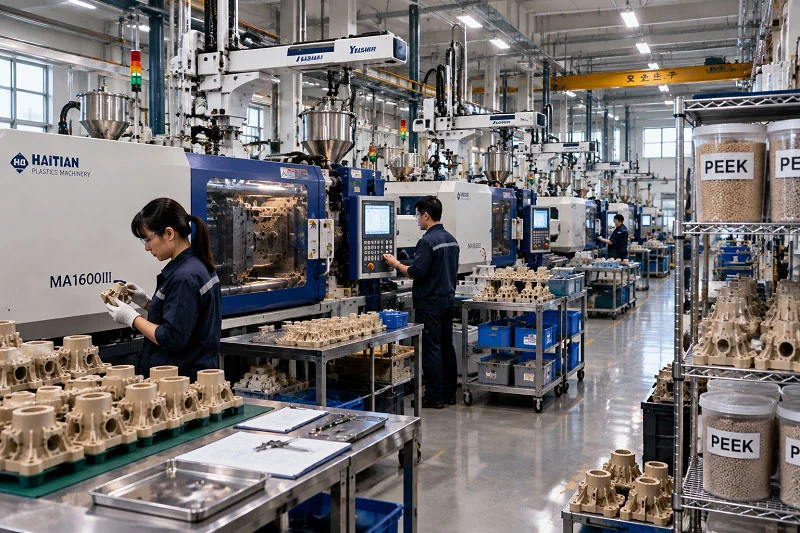
Alegerea rășinii este unul dintre cei mai importanți factori care influențează performanța, costul și matrițabilitatea pieselor și interacționează direct cu regulile de proiectare menționate mai sus: contracția, comportamentul la curgere și rigiditatea decurg toate din funcție de material.
Mărfuri, Inginerie și Termoplastice de Înaltă Performanță
Cele trei niveluri diferă calitativ:
- Rășini de marfă deservesc piese de uz general, cu costuri determinate, unde se aplică cerințe mecanice și termice moderate.
- Rășini inginerești sunt specificate atunci când cerințele mecanice sau termice depășesc ceea ce pot suporta în mod fiabil clasele de produse.
- Rășini de înaltă performanță acoperă cerințe extreme de temperatură, substanțe chimice sau rezistență.
Trecerea la niveluri superioare crește costul materialelor și adesea dificultățile de procesare - temperaturi de topire mai ridicate, cerințe de uscare mai stricte, scule mai solicitante - așadar nivelul ar trebui justificat de o cerință reală, mai degrabă decât să fie ales implicit.
Criterii de selecție dincolo de fișele tehnice privind rășina
Fișa tehnică este un punct de plecare. Criteriile practice sunt încărcările pe care piesa le va suporta efectiv:
- Sarcină mecanică și termică în exploatare, inclusiv vârfuri mai degrabă decât medii.
- Expunerea la substanțe chimice, inclusiv agenți de curățare și combustibili.
- UV și îmbătrânire, care decid dacă piesa necesită un grad stabilizat sau un acoperire.
- Cerințe privind flacăra, care pot impune un compus specific.
- Nevoi cosmetice și de culoare, inclusiv dacă trebuie să se potrivească culoarea în toate loturile.
- Considerații legate de contactul cu alimentele sau medicamentele, care limitează gradele acceptabile.
Apoi, există interacțiunea cu designul piesei: contracția și comportamentul de curgere al rășinii determină dacă secțiunile de perete și lungimile de curgere din design pot fi efectiv turnate.
Compuși umpluți, ranforsați și speciali
Gradele de umplere cu sticlă și minerale cresc rigiditatea și îmbunătățesc stabilitatea dimensională, ceea ce le face atractive pentru piesele structurale. De asemenea, acestea afectează procesul: materialul de umplere abrazează sculele și modifică comportamentul de curgere, așa că proiectarea clapetei și selecția oțelului trebuie să țină cont de acest aspect. Compușii speciali - de exemplu, gradele ignifuge sau rezistente la uzură - își justifică costul atunci când cerința este reală și nu poate fi satisfăcută de un grad mai simplu.
Turnarea prin injecție comparativ cu alte procese de fabricație
Procesul corect depinde de piesă și de stadiul programului, nu de un clasament universal. Comparațiile de mai jos sunt organizate în jurul factorilor pe care cumpărătorii îi evaluează: volumul, costul sculelor, toleranța, finisajul și timpul de livrare.
Turnare prin injecție vs. Imprimare 3D cu polipropilenă
Imprimarea 3D produce piese fără scule, ceea ce o face puternică pentru prototipuri și volume mici și slabă în ceea ce privește economia per piesă la scară largă. Turnarea prin injecție necesită o investiție în scule și o recompensează cu un cost per piesă redus la volum, o gamă mai largă de materiale de calitate superioară și consistență mecanică de la o piesă la alta. Finisajul suprafeței diferă, de asemenea: piesele imprimate poartă textura stratului, cu excepția cazului în care sunt post-procesate, în timp ce piesele turnate preiau finisajul sculei.
Turnare prin injecție vs. CNC de prelucrare
Prelucrarea este puternică pentru piesele cu toleranțe strânse, volum redus și geometrie complexă și nu necesită matriță. Turnarea în matriță câștigă în ceea ce privește repetabilitatea și costul la volum. Cele două sunt adesea complementare, mai degrabă decât concurente: prototipurile prelucrate validează potrivirea și funcția înainte ca o sculă să fie tăiată, iar piesele turnate preiau controlul pentru producție.
Turnare prin injecție vs. turnare prin suflare și termoformare
Turnarea prin suflare este potrivită pentru recipiente goale, cu pereți subțiri, cum ar fi sticlele. Termoformarea este potrivită pentru piese mari și puțin adânci, formate din tablă. Turnarea prin injecție este potrivită pentru piese solide mai complexe, cu toleranțe mai stricte, unde caracteristicile, inserțiile și controlul dimensional contează.
Turnare prin injecție vs. turnare prin compresie și turnare sub presiune
Turnarea prin compresie se potrivește pieselor mari, cu curgere redusă sau compozite. Turnarea sub presiune se potrivește pieselor metalice. Turnarea prin injecție se potrivește componentelor din plastic detaliate, unde combinația de detalii caracteristice, gamă de materiale și repetabilitate este motivul pentru care este aleasă.
Un cadru decizional după volum, geometrie și material
O secvență practică pentru plasarea propriei piese:
- Începeți de la material. Dacă piesa trebuie să fie din metal, turnarea sub presiune sau prelucrarea mecanică sunt luate în considerare. Dacă trebuie să fie din material termoplastic, turnarea prin matrițare este un candidat.
- Apoi geometrie. Recipientele goale sunt destinate turnării prin suflare; formele mari și superficiale sunt destinate termoformarii; solidele complexe și detaliate sunt destinate turnării prin injecție.
- Apoi volumul și toleranța. La volume mici cu toleranțe strânse, prelucrarea mecanică sau imprimarea pot fi mai eficiente. La volume cu cerințe de repetabilitate, aspectul economic al turnării preia controlul.
Rulați secvența în acea ordine, iar alegerea procesului se rezolvă de obicei de la sine.
Pregătirea unui RFQ și a unui pachet CAD pentru servicii de turnare prin injecție
O ofertă precisă și rapidă depinde de coletul pe care îl trimiteți. Includeți:
- CAD 3D a piesei așa cum va fi turnată, cu ultima revizie identificată clar.
- Desene 2D indicând dimensiunile și toleranțele critice, plus schema de referință.
- Cerințe privind materialele și finisajele, inclusiv standarde cosmetice pentru suprafețele vizibile.
- Volume preconizate și previziuni anuale, care determină nivelul sculelor și numărul de cavități.
- Cronologia țintă, inclusiv atunci când aveți nevoie de mostre în loc de piese de producție.
- Nevoi de reglementare sau documentare, cum ar fi rapoartele de inspecție, certificatele de materiale sau înregistrările de trasabilitate.
Decizia privind utilajele de punte versus cele de producție rezultă din previziunea volumului și din riscul programului. O previziune fermă, cu volum mare, susține utilajele de producție de la început. O previziune incertă sau un proiect încă în curs de stabilire favorizează utilajele de punte care livrează piesele pe piață în timp ce programul se maturizează.
Alegerea serviciilor de turnare prin injecție de la NOBLE

NOBLE este o societate mixtă sino-britanică și un partener de producție chinez, recunoscut de guvern drept „Întreprindere Națională de Înaltă Tehnologie”, cu peste 10 ani de experiență în fabricația personalizată. Serviciile noastre de turnare prin injecție combină o capacitate puternică de service cu expertiza profesională în procesare pentru a vă ajuta să treceți eficient de la prototipare la producția de volum.
Deținem certificări ISO 9001:2015 și ISO 13485:2016. Sistemul nostru de calitate derulează un proces complet de inspecție IQC, IPQC și FQC/OQC în producție, susținut de echipamente de testare și măsurare interne, astfel încât piesele sunt verificate în funcție de specificațiile dumneavoastră, mai degrabă decât în funcție de o impresie vizuală.
Oferta noastră este completă — de la proiectare la asamblare, nu doar producție. Capacitățile interne includ fabricarea de matrițe, prototipare rapidă, finisare a suprafețelor și producție în volum redus, ceea ce înseamnă că etapele dintre fișierul CAD și piesele livrate rămân sub un singur sistem de calitate. Echipa noastră de ingineri oferă asistență pentru analizele DFM și întrebările de proiectare, iar echipa noastră de service răspunde non-stop.
Pentru început, încărcați fișierele CAD și trimiteți o cerere de ofertă (RFQ) cu informațiile enumerate mai sus. Veți primi o analiză de proiectare pentru fabricabilitate și prețuri transparente, iar echipa noastră va sprijini proiectul de la prototip până la producție.
Întrebări frecvente despre serviciile de turnare prin injecție
Ce include un contract complet de servicii de turnare prin injecție?
Revizuirea DFM, proiectarea și construirea matriței, eșantionarea și inspecția primului articol, turnarea în producție, operațiunile secundare și asamblarea și ambalarea - furnizorul asumându-și responsabilitatea pentru ca piesa să îndeplinească specificațiile sale pe tot parcursul ciclului de producție.
Ce caracteristici de design determină modelabilitatea și costul?
Grosimea și uniformitatea peretelui, unghiurile de deformare, razele și designul nervurilor, amplasarea orificiului de așchiere și a canalului de așchiere, adânciturile, toleranța și adaosul de contracție. Verificarea acestora înainte de tăierea sculelor evită modificările costisitoare ale oțelului ulterioare.
Ce industrii și familii de piese se potrivesc turnării prin injecție și care nu?
Industria auto, echipamentele industriale, dispozitivele medicale și de diagnosticare, produsele de larg consum, electronica și robotica se potrivesc bine. Cantitățile foarte mici, piesele foarte mari sau groase, piesele supuse unor modificări frecvente de proiectare și geometria unică, în general, nu se potrivesc.
Cum diferă termoplasticele de bază, cele inginerești și cele de înaltă performanță?
Rășinile comerciale sunt destinate pieselor de uz general, determinate de cost; rășinile inginerești gestionează cerințe mecanice sau termice mai mari; rășinile de înaltă performanță acoperă cerințe extreme de temperatură, substanțe chimice sau rezistență. Nivelurile superioare cresc costul materialelor și dificultatea procesării.
Cum se compară turnarea prin injecție cu imprimarea 3D, prelucrarea CNC, turnarea prin suflare, termoformarea, turnarea prin compresie și turnarea sub presiune?
Imprimarea 3D câștigă fără scule la volume reduse; prelucrarea câștigă la toleranțe strânse și volume reduse; turnarea prin suflare este potrivită pentru recipiente goale; termoformarea este potrivită pentru piese mari, superficiale din tablă; turnarea prin compresie este potrivită pentru piese mari sau compozite; turnarea sub presiune este potrivită pentru metal. Turnarea prin injecție este potrivită pentru piese detaliate din plastic la volume reduse.
Ce se potrivește într-un pachet RFQ și CAD și cum decid între sculele de punte și cele de producție?
Trimiteți desene CAD 3D, desene 2D cu dimensiuni critice, cerințe de materiale și finisaje, previziuni de volum, cronologie țintă și nevoi de documentație. O previziune fermă pentru volum mare susține sculele de producție; o previziune incertă favorizează sculele de punte.
Ce ar trebui să verific atunci când evaluez sistemul de calitate al unui furnizor, domeniul de aplicare intern, trasabilitatea și inspecția?
Confirmați certificările deținute, care operațiuni sunt interne față de cele subcontractate, modul în care este înregistrată trasabilitatea materialelor și a loturilor și ce acoperă rutina de inspecție în etapele de intrare, în timpul procesului și finale.







