
Ce Este turnare prin injecție a plasticului?
Turnarea prin injecție a materialelor plastice este un proces de fabricație utilizat pe scară largă în producția industrială. Principiul său de bază implică injectarea de material topit într-o cavitate pre-proiectată a matriței, unde materialul se răcește și se solidifică pentru a forma piesa dorită. Acest proces are o adaptabilitate extrem de mare a materialelor, fiind potrivit nu numai pentru cele mai comune materiale plastice termoplastice și polimeri termorezistenți, ci și pentru producerea diverselor materiale, cum ar fi metalele (caz în care procesul se numește turnare sub presiune), sticla, elastomerii și chiar bomboanele. Întregul proces începe cu alimentarea materiilor prime într-un butoi încălzit, unde acestea sunt topite uniform prin acțiunea de amestecare a unui spiral. Materialul topit este apoi injectat în cavitatea matriței sub presiune ridicată, iar după răcire și solidificare, produsul rezultat este identic cu cavitatea matriței. În producția reală, fabricarea matriței este o etapă critică. De obicei, producătorii profesioniști de matrițe produc matrițe folosind materiale metalice, cum ar fi oțelul sau aluminiul, pe baza unor proiecte de designeri industriali sau ingineri, asigurându-se că matrițele pot reproduce cu precizie caracteristicile necesare ale piesei. Domeniul de aplicare al tehnologiei de turnare prin injecție este extrem de larg, permițând producția eficientă a tuturor, de la componente electronice miniaturale până la panouri mari de caroserie auto. În ultimii ani, odată cu avansarea tehnologiei de imprimare 3D , noi tipuri de materiale fotopolimerice au fost utilizate în producția de matrițe simple de injecție. Aceste materiale prezintă proprietăți termoplastice speciale la temperaturi scăzute, care împiedică topirea lor în timpul procesului de turnare prin injecție, oferind astfel noi soluții tehnice pentru prototiparea rapidă și producția în loturi mici.
Cum turnare prin injecție a plasticului funcționează?
Pasul 1: Pregătirea materiei prime și încălzirea/topirea
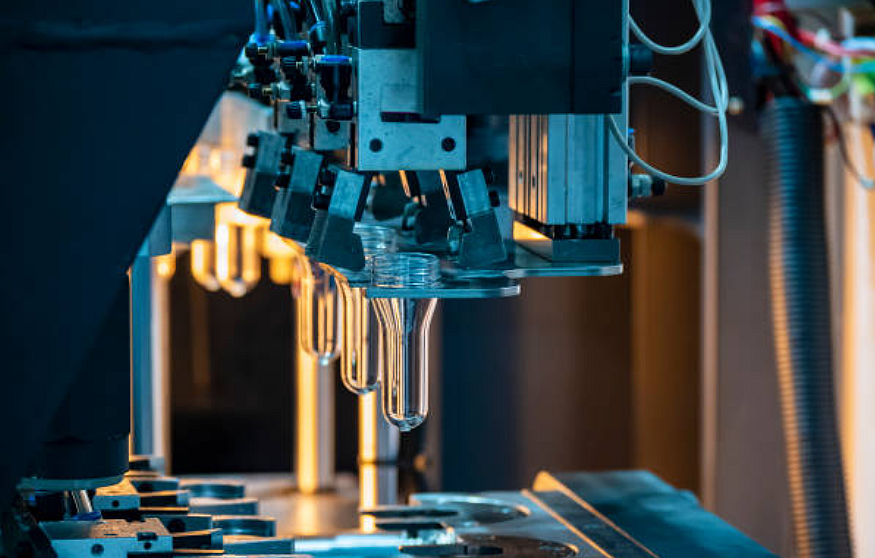
Turnarea prin injecție a plasticului este o tehnică de prelucrare a plasticului extrem de eficientă și precisă, al cărei flux de lucru complet implică coordonarea perfectă a mai multor etape critice. Întregul proces de producție începe cu pretratarea materiilor prime, unde peletele sau pulberile de plastic trebuie mai întâi supuse unei uscări riguroase pentru a îndepărta orice umiditate prezentă în material. Această etapă este crucială deoarece umiditatea reziduală se poate vaporiza la temperaturi ridicate, ducând la bule sau defecte de suprafață în produsul final. Materiile prime uscate sunt introduse în pâlnia mașinii de turnare prin injecție și intră în butoiul încălzit sub influența gravitației. Butoiul este echipat cu un șnec rotativ special conceput, care nu numai că transportă materialul, dar generează și forțe puternice de forfecare și efecte de amestecare prin structura sa geometrică unică. Sistemul de încălzire controlează cu precizie temperatura butoiului în intervalul de temperatură de topire a plasticului, de obicei împărțit în mai multe zone de temperatură pentru încălzirea în gradient, asigurând încălzirea uniformă și topirea treptată a plasticului. Sub avansarea rotativă a șnecului, peletele de plastic solid suferă o transformare de la starea vitroasă la starea de elasticitate ridicată și, în final, la starea de curgere vâscoasă, formând o topitură cu o fluiditate bună. Acest proces de plastifiere necesită un control precis al unor parametri precum temperatura, presiunea și viteza șurubului.
Pasul 2: Alimentarea și topirea plasticului termoplastic
Etapa de turnare prin injecție a plasticului în procesul de turnare prin injecție este una dintre cele mai importante etape din întregul proces, determinând direct calitatea turnării și precizia dimensională a produsului final. După ce materia primă plastică este complet topită în cilindru, mașina de turnare prin injecție intră în etapa de injecție la înaltă presiune. În acest moment, sistemul hidraulic acționează șurubul pentru a avansa la o viteză și o presiune controlate cu precizie, injectând plasticul topit stocat la capătul frontal al șurubului prin duză în cavitatea închisă a matriței. Acest proces de injecție trebuie efectuat sub o presiune extrem de mare, de obicei de la zeci la sute de megapascali, pentru a se asigura că topitura vâscoasă poate umple rapid fiecare colț al matriței. Sistemul matriței este proiectat cu atenție, incluzând structuri precum canalul principal, canalul și poarta, care ghidează împreună fluxul topiturii și controlează procesul de umplere. În timpul procesului de umplere, temperatura, presiunea și debitul la marginea anterioară a topiturii trebuie monitorizate strict, deoarece orice fluctuații pot duce la defecte precum împușcături scurte, bavuri sau linii de sudură.
Pasul 3: Menținerea presiunii
În procesul de turnare prin injecție, etapa de presiune de menținere este o etapă critică în asigurarea calității produsului, afectând direct precizia dimensională, proprietățile mecanice și calitatea suprafeței produsului final. Odată ce plasticul topit a umplut cavitatea matriței, sistemul trece imediat la faza de presiune de menținere. În timpul acestei faze, mașina de turnare prin injecție continuă să aplice o anumită presiune asupra topiturii de plastic care nu s-a solidificat încă complet. Funcția principală a acestei faze este de a compensa contracția volumică care apare în timpul răcirii, prevenind astfel defecte precum abateri dimensionale, depresiuni de suprafață sau goluri interne cauzate de contracția materialului. Procesul de presiune de menținere necesită un control precis a trei parametri cheie: presiunea de menținere, timpul de menținere și curba presiunii de menținere. De obicei, presiunea de menținere este setată la 30%-80% din presiunea de injecție, cu valori specifice optimizate în funcție de proprietățile materialului, structura produsului și cerințele procesului. Timpul de menținere depinde de grosimea peretelui produsului și de viteza de răcire, continuând în general până când plasticul la poartă este complet solidificat.
Pasul 4: Timp de menținere și răcire
În procesul de turnare prin injecție, etapa de răcire este un factor critic în determinarea eficienței producției și a calității produsului. După încheierea etapei de menținere a presiunii, plasticul topit din interiorul matriței intră într-un proces controlat de răcire, care continuă până când piesa atinge o rezistență structurală și o stabilitate dimensională suficiente pentru a fi demodată în siguranță. Procesul de răcire nu este pur și simplu o disipare naturală a căldurii, ci un proces de schimb de căldură controlat cu precizie. Matrița este echipată cu un sistem complex de canale de răcire care utilizează medii de răcire circulante (de obicei apă sau ulei) pentru a elimina rapid căldura eliberată în timpul solidificării plasticului. Proiectarea sistemului de răcire trebuie să fie solidă din punct de vedere științific, asigurând atât eficiența răcirii, cât și evitând stresul intern sau deformarea cauzată de suprarăcirea localizată. Durata timpului de răcire depinde de mai mulți factori, inclusiv proprietățile termice ale materialului plastic, grosimea peretelui produsului, temperatura matriței și eficiența sistemului de răcire. Pentru materialele plastice cristaline, cum ar fi PP și PE, trebuie luat în considerare și impactul cristalinității asupra performanței produsului, ceea ce face ca controlul ratelor de răcire să fie deosebit de critic.
Pasul 5: Procese de ejectare și finisare
Etapa critică finală a turnării prin injecție este faza de deschidere a matriței și de îndepărtare a piesei, care marchează finalizarea întregului ciclu de turnare prin injecție. Odată ce piesa s-a răcit suficient în cavitatea matriței și a atins duritatea dorită, sistemul de prindere al mașinii de turnare prin injecție începe să funcționeze. Mai întâi, aceasta trece de la modul de prindere la presiune înaltă la modul de protecție la presiune joasă, apoi matrița se deschide lin de-a lungul liniei de separare, conform programului prestabilit. Secvența și viteza de deschidere a matriței trebuie controlate cu precizie, de obicei folosind o curbă de deschidere în trei etape (lent-rapid-lent) pentru a asigura o deschidere eficientă a matriței, evitând în același timp deteriorarea piesei sau accidentarea matriței cauzată de separarea bruscă. După ce matrița este complet deschisă, sistemul de ejecție instalat pe partea mobilă a matriței începe să funcționeze. Mecanismele de ejecție, cum ar fi știfturile ejectoare, plăcile ejectoare sau supapele pneumatice, se mișcă lin sub acționare hidraulică sau mecanică pentru a separa piesa turnată de cavitatea matriței. Procesul de ejecție necesită o atenție deosebită controlului vitezei de ejecție, cursei și frecvenței de ejecție pentru a asigura demularea completă a produsului fără defecte, cum ar fi urme de ejecție sau deformări. Pentru produsele cu structură complexă, pot fi necesare metode speciale de demulare, cum ar fi funcționarea secvențială a mai multor mecanisme de ejecție sau demularea rotativă.
Care sunt aplicațiile turnării prin injecție a materialelor plastice?
1. Industria auto
Turnarea prin injecție a plasticului joacă un rol esențial în sectorul producției auto , cuprinzând producția diverselor componente, de la interior la exterior și de la piese funcționale la decorative. În sectorul sistemelor de interior auto, tehnologia de turnare prin injecție este utilizată pe scară largă pentru fabricarea panourilor de instrumente dintr-o singură piesă, a panourilor de ornamente ale ușilor, a panourilor consolei centrale, a cotierelor scaunelor și a diverselor compartimente de depozitare. Aceste componente nu trebuie doar să îndeplinească cerințe stricte de precizie dimensională, ci necesită și o senzație tactilă excelentă și texturi de suprafață plăcute din punct de vedere estetic. Turnarea prin injecție, combinată cu procese ulterioare, cum ar fi vopsirea, acoperirea cu strat protector sau IMD (decorarea în matriță), poate îndeplini perfect aceste cerințe. În domeniul exteriorului auto, componentele turnate prin injecție, cum ar fi sistemele de bare de protecție, benzile decorative ale arcurilor roților și ansamblurile grilelor, nu numai că prezintă forme tridimensionale complexe, dar îndeplinesc și cerințe speciale de performanță, cum ar fi rezistența la impact și rezistența la intemperii.
2. Dispozitive medicale
Tehnologia de turnare prin injecție a plasticului joacă un rol indispensabil în fabricarea dispozitivelor medicale , aplicațiile sale acoperind o gamă largă de produse, de la consumabile medicale de bază până la instrumente de precizie de înaltă performanță. În domeniul consumabilelor medicale de unică folosință, procesele de turnare prin injecție sunt utilizate pentru a produce în masă diverse componente sterile pentru seringi, fitinguri pentru conectori intravenoși, tuburi de colectare a sângelui în vid, tuburi de prelevare a probelor virale și alte dispozitive medicale de unică folosință. Aceste produse au cerințe stricte privind precizia dimensională, finisajul suprafeței și performanța de etanșare. În domeniul diagnosticului in vitro, cipurile microfluidice turnate prin injecție de precizie, carcasele kitului de reactivi și substraturile pentru carduri de testare oferă suport tehnic fiabil pentru diagnostica moleculară modernă și testarea la punctul de îngrijire (POCT). În domeniul instrumentelor chirurgicale, tehnologia de turnare prin injecție este utilizată pentru fabricarea mânerelor instrumentelor laparoscopice, a componentelor hemostatelor, a dispozitivelor chirurgicale de sutură și a altor produse.
3. Electronice și aparate electrice
Tehnologia de turnare prin injecție a plasticului joacă un rol crucial în industria de fabricație a electronicelor și aparatelor electrice, aplicațiile sale pătrunzând practic în fiecare etapă a lanțului de aprovizionare pentru diverse produse electronice. În sectorul electronicelor de larg consum, procesele de turnare prin injecție sunt utilizate pe scară largă în producția de carcase pentru smartphone-uri, componente structurale pentru laptopuri, carcase pentru ceasuri inteligente și alte produse. Aceste produse nu numai că necesită o precizie dimensională extrem de ridicată și o calitate a finisajului suprafeței, dar trebuie să îndeplinească și cerințele moderne de design pentru profile ușoare, subțiri și construcții dintr-o singură piesă. Conectorii electronici sunt o altă zonă importantă de aplicare pentru turnarea prin injecție, inclusiv componente de precizie, cum ar fi porturile USB, conectorii de tip C și conectorii board-to-board. Aceste produse au cerințe extrem de stricte pentru stabilitatea dimensională și performanța izolației, cu toleranțe adesea controlate în limita a ±0.02 mm. În domeniul electrocasnicelor, componente precum panourile de aer condiționat, panourile de control ale mașinilor de spălat și mânerele ușilor frigiderului fabricate prin turnare prin injecție nu trebuie doar să îndeplinească cerințele de rezistență structurală, ci să posede și proprietăți excelente de rezistență la intemperii și ignifugare.
Avantajele turnării prin injecție a plasticului
1. Eficiență ridicată de formare
Turnarea prin injecție a materialelor plastice se remarcă în industria prelucrătoare prin eficiența sa excepțională de producție. Acest proces utilizează un flux de producție complet automatizat, permițând o funcționare continuă și neîntreruptă, de la introducerea materiei prime până la ieșirea produsului finit. Un ciclu tipic de turnare prin injecție durează de obicei între 15 și 120 de secunde, în funcție de dimensiunea și complexitatea produsului. Mașinile moderne de turnare prin injecție de mare viteză pot realiza până la sute de cicluri de turnare pe minut, ceea ce le face deosebit de potrivite pentru producția de componente care necesită fabricație la scară largă. Comparativ cu prelucrarea tradițională sau turnarea manuală, turnarea prin injecție poate economisi peste 90% din timpul de producție. În plus, aplicarea tehnologiei de matriță cu cavități multiple permite turnarea simultană a zeci de produse identice într-o singură injecție, crescând și mai mult producția pe unitate de timp. Această metodă de producție extrem de eficientă reduce semnificativ costul de fabricație per unitate, oferind o soluție ideală pentru producția industrială la scară largă.
2. Precizie ridicată și repetabilitate bună
Procesul de turnare prin injecție a materialelor plastice are avantaje remarcabile în ceea ce privește precizia dimensională și consistența produsului. Echipamentele avansate de turnare prin injecție, combinate cu matrițe prelucrate cu precizie, pot atinge toleranțe dimensionale ultra-ridice de ±0.01 mm, îndeplinind cele mai stricte cerințe pentru piesele de precizie. Acest nivel de precizie este esențial pentru produse precum conectorii electronici și dispozitivele medicale, care sunt foarte sensibile la precizia dimensională. În ceea ce privește repetabilitatea, produsele turnate prin injecție prezintă variații minime între loturi, valorile CPK depășind de obicei 1.67, asigurând că fiecare produs din producția la scară largă are caracteristici de calitate identice. Mașinile moderne de turnare prin injecție sunt echipate cu sisteme de control în buclă închisă care monitorizează și ajustează parametrii procesului în timp real, asigurând în continuare stabilitatea producției.
3. Gamă largă de materiale aplicabile
Procesul de turnare prin injecție a materialelor plastice prezintă o adaptabilitate excepțională a materialelor, capabilă să proceseze aproape toate tipurile de materiale polimerice. În ceea ce privește materialele plastice termoplastice, materialele, de la materiale plastice de uz general, cum ar fi PP și ABS, la materiale plastice inginerești, cum ar fi PC și POM, precum și materiale plastice de înaltă performanță, cum ar fi PEEK și PEI, pot fi toate procesate prin turnare prin injecție. Materialele plastice termorezistente, cum ar fi rășina fenolică și rășina epoxidică, sunt, de asemenea, potrivite pentru procese specializate de turnare prin injecție. În plus, diverși elastomeri (TPE, TPU), materiale plastice biodegradabile și materiale biodegradabile sunt din ce în ce mai des utilizate în turnarea prin injecție. Prin ajustarea formulărilor materialelor, se pot produce produse cu proprietăți specifice, cum ar fi clase ignifuge, clase rezistente la UV, clase conductive sau clase de ecranare electromagnetică.
Dezavantaje ale plastic turnare prin injecție.
1. Costuri ridicate ale matriței
Procesul de turnare prin injecție a plasticului prezintă bariere economice semnificative în ceea ce privește investițiile în matrițe. Un set de matrițe de injecție moderat complexe necesită de obicei o investiție de 50,000 până la 500,000 de yuani pentru costurile de producție, în timp ce matrițele de înaltă precizie sau cu mai multe cavități pot costa până la câteva milioane de yuani. Procesul de fabricație a matriței implică mai multe etape, cum ar fi prelucrarea mecanică de precizie, tratamentul termic și tratamentul suprafeței, cu un ciclu de producție de 4 până la 12 săptămâni de la proiectare la livrare. Această investiție inițială mare face ca viabilitatea economică a turnării prin injecție să fie pe deplin realizată doar în producția la scară largă (de obicei, necesitând 5,000 de unități sau mai mult). Pentru validarea prototipurilor sau producția de probă la scară mică în primele etape ale dezvoltării produsului, procese alternative, cum ar fi imprimarea 3D sau matrițele de silicon, pot oferi avantaje de cost mai mari. În plus, întreținerea și depozitarea matrițelor necesită investiții continue, crescând și mai mult costul total de proprietate.
2. Modificări inflexibile ale designului
Turnarea prin injecție a plasticului prezintă o rigiditate semnificativă atunci când vine vorba de modificările de design ale produsului. Fiind unelte de precizie fabricate din oțel, matrițele sunt dificil de modificat semnificativ odată ce au fost fabricate. Chiar și ajustările dimensionale simple pot necesita re-prelucrarea miezului sau a cavității, în timp ce modificările de design structural necesită adesea casarea matriței existente și crearea uneia noi. Astfel de modificări nu numai că implică costuri suplimentare de prelucrare (de obicei 30%-70% din costul inițial al matriței), dar duc și la întârzieri de producție de 2-4 săptămâni. În timpul iterațiilor de dezvoltare a produsului, această inflexibilitate obligă companiile să finalizeze toate validările de proiectare înainte de fabricarea matriței, crescând riscurile și costurile dezvoltării în stadiu incipient.
3. Dimensiunile produsului sunt limitate de constrângerile matriței
Turnarea prin injecție a materialelor plastice are în mod inerent constrângeri de proces în ceea ce privește dimensiunile produsului. Din perspectiva echipamentului, dimensiunile maxime de turnare sunt limitate de forța de strângere și de spațiul cavității matriței mașinii de turnare prin injecție. În prezent, cele mai mari mașini de turnare prin injecție de pe piață pot produce produse cu o lungime de aproximativ 4 metri; cu toate acestea, costurile de investiție și operaționale pentru astfel de echipamente sunt extrem de mari. Produsele cu pereți ultra-subțiri (de exemplu, cele cu grosimi mai mici de 0.5 mm) impun cerințe extrem de mari privind precizia matriței și controlul procesului. Aceste limitări necesită explorarea unor procese alternative pentru anumite aplicații cu cerințe speciale de dimensiune. De exemplu, produsele mari pot fi mai potrivite pentru rototurnare sau turnare prin suflare, în timp ce piesele de microprecizie pot necesita turnare prin microinjecție sau ștanțare. În plus, creșterea dimensiunilor produsului prelungește semnificativ timpul de răcire, afectând eficiența generală a producției.
Întrebări frecvente despre turnarea prin injecție a materialelor plastice
Cât durează producerea de piese prin turnare prin injecție de plastic?
Timpul necesar pentru producerea pieselor prin turnare prin injecție a plasticului depinde de mai mulți factori, inclusiv dimensiunea piesei, complexitatea designului, tipul de material și volumul producției.
Ce factori afectează calitatea pieselor turnate prin injecție?
Calitatea pieselor turnate prin injecție este afectată în principal de designul matriței, selecția materialelor, parametrii de procesare, starea mașinii și abilitățile operatorului. Un design bun, materialele adecvate, setările precise și echipamentele bine întreținute ajută la asigurarea unor piese consistente și fără defecte.






