
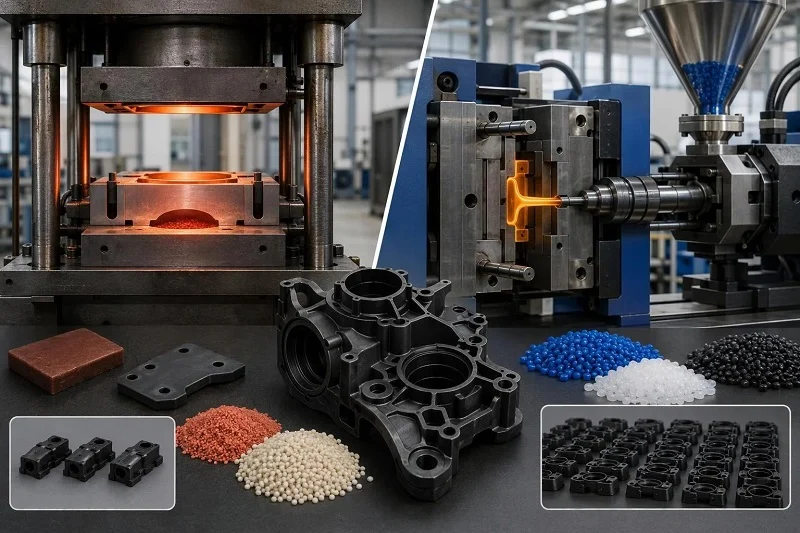
Decizia privind turnarea prin compresie vs. turnarea prin injecție rareori se bazează pe o singură proprietate. Aceasta depinde de dacă o geometrie a piesei, o familie de materiale și un volum de producție pot fi toate satisfăcute prin același proces la un cost funcțional. O piesă ușor de turnat într-un proces poate fi imposibilă în celălalt, iar un material care este de rutină într-unul poate fi indisponibil în celălalt la un preț rezonabil.
Această comparație se bazează pe fluxul procesului, materiale, parametri de procesare, scule, reguli de proiectare, aplicații și economie de volum, în această ordine, astfel încât raționamentul se construiește în loc să se sară la un verdict. Turnarea prin compresie este tratată aici în principal ca un proces termorezistent și compozit construit în jurul compusului de turnare în foi (SMC) și al compusului de turnare în vrac (BMC). Turnarea prin injecție este tratată în principal ca un proces termoplastic care rulează și BMC în configurații automate specializate. Cele două nu sunt înlocuitori interschimbabili la aceleași specificații, iar secțiunile de mai jos precizează unde câștigă fiecare și unde pierde.
Turnare prin compresie vs. Turnare prin injecție dintr-o privire
| Dimensiune | Turnare prin compresie | Turnare prin injecție |
| Tipul procesului | Proces termorezistent cu matriță deschisă, plasare a încărcăturii, volum mare | Proces cu dozare, cu matriță închisă, cel mai frecvent termoplastic |
| Familii de materiale | SMC și BMC: rășină poliesterică cu sticlă tocată, materiale de umplutură și aditivi | Termoplastice umplute, cum ar fi nailonul umplut cu sticlă; BMC în configurații automate specializate |
| Durata ciclului tipic | SMC se întărește în aproximativ 30–150 secunde; ciclurile totale sunt de până la 60 secunde | Viteze de injecție de 1–5 s; ciclul complet este dominat de răcire |
| scule | Matrițe metalice scumpe, dar foarte durabile; matrițele din oțel forjat pot produce până la 200,000 de piese SMC | Matriță închisă cu cavitate, canal, închidere, răcire și ejecție; cântare de costuri cu număr de cavități |
| Interval de presiune | Aproximativ 24.5–172.4 bar (500–2,500 psi) pentru SMC | Aproximativ 5,000–12,000 psi pentru injecția BMC |
| Limite geometrice | Încărcarea trebuie să ajungă la toate secțiunile; degajările complexe necesită acțiuni laterale sau post-prelucrare | Amplasarea porții și raportul lungime-grosime a curgerii determină umplerea |
| Punctul ideal de volum | Descris ca fiind adecvat pentru aproximativ 10,000 de piese | Gamă largă; costul per piesă scade pe măsură ce numărul de cavități și volumul cresc |
| Aplicații tipice | Panouri exterioare ale caroseriei, suprafețe de clasa A, piese compozite de volum mare | Produse de larg consum, componente pentru echipamente medicale, piese industriale |
Citiți tabelul ca pe un set de ferestre tipice, nu ca pe specificații pentru o singură piesă. O cifră a timpului de ciclu, a presiunii sau a volumului descrie aici condițiile în care a fost raportată; grosimea peretelui piesei dvs., modelul de încărcare, gradul materialului și designul sculei vor influența fiecare număr.
Cum funcționează cele două procese: o comparație pas cu pas a fluxului
Cele două procese diferă în primul rând prin modul în care materialul ajunge în cavitate și în al doilea rând prin ce se întâmplă cu acesta odată ce este acolo.
Ciclul de turnare prin compresie, pas cu pas
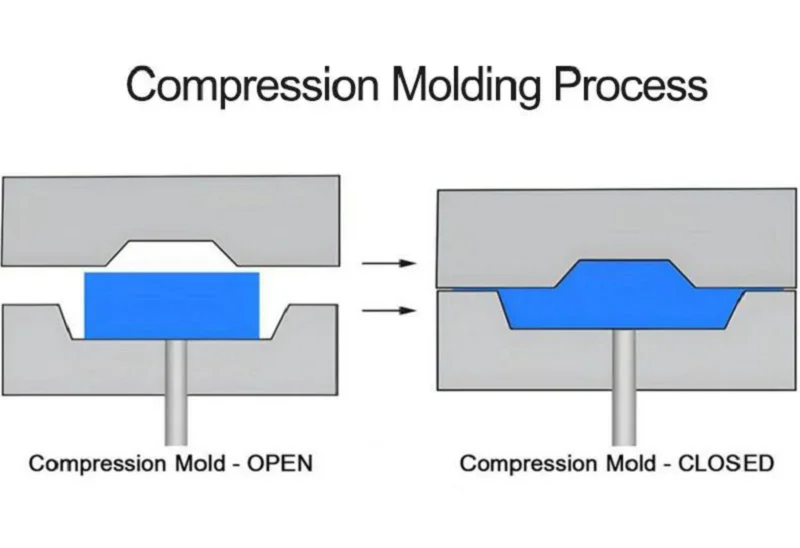
SMC-ul ajunge sub formă de foaie asemănătoare pielii, este tăiat în foi mai mici, iar modelul de încărcare (programul de straturi) este asamblat pe o matriță încălzită la aproximativ 121–262 °C. Matrița se închide și se strânge, se aplică o presiune de aproximativ 24.5–172.4 bari, vâscozitatea materialului scade, iar compusul curge pentru a umple cavitatea. După întărire, piesa este demulată manual sau cu ajutorul unor știfturi de ejecție integrate. SMC-ul termorezistent din fibră de sticlă se întărește în aproximativ 30–150 de secunde, cu cicluri totale de până la 60 de secunde - cifre specifice SMC-ului, nu tuturor materialelor turnate prin compresie.
Ciclul de turnare prin injecție, pas cu pas
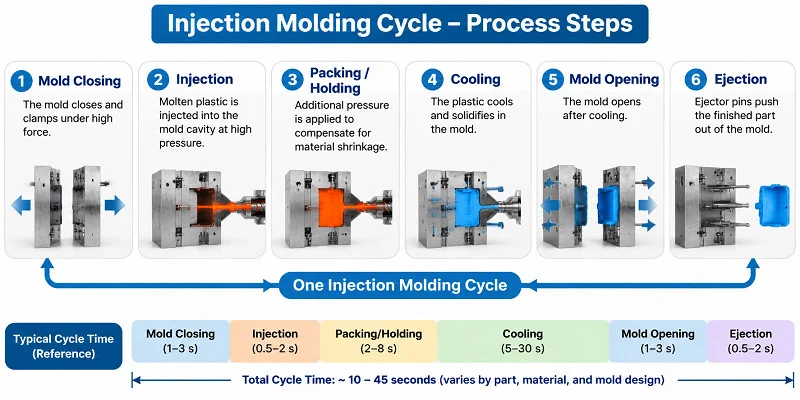
Turnarea prin injecție începe cu uscarea și alimentarea, apoi un piston de tip berbec sau șurub plastifiază polimerul și forțează o doză dozată printr-un cilindru încălzit într-o matriță închisă, încălzită, la aproximativ 5,000–12,000 psi pentru BMC. Topitura curge de-a lungul canalelor de injecție, se întărește sau se răcește și este ejectată cu finisaje minime. Vitezele de injecție sunt de obicei de la una la cinci secunde, iar din unele matrițe cu cavități multiple pot ieși până la 2,000 de piese mici pe oră. Turnarea prin injecție utilizează cel mai frecvent termoplastice umplute; injecția automată BMC a preluat unele piețe deținute anterior de termoplastice și turnarea metalelor.
Unde cele două fluxuri se despart în practică
Consecințele structurale contează mai mult decât timpii de ciclu principali. Turnarea prin compresie este un proces cu matriță deschisă, de plasare a încărcăturii: forța de muncă intră în faza de asamblare și de demulare a încărcăturii, iar consecvența de la o piesă la alta depinde de cât de consistent este tăiată și poziționată încărcătura. Turnarea prin injecție este un proces cu matriță închisă, cu dozare a granulelor: mașina controlează dimensiunea granulelor, iar ejecția este automatizată, dar canalele și porțile generează resturi care trebuie tăiate sau rectificate. Ciclurile de compresie sunt dominate de întărire; ciclurile de injecție sunt dominate de răcire. Aceste divergențe determină secțiunile care urmează despre scule, reguli de proiectare și economie a volumului.
Materiale: Ce poate și ce nu poate rula fiecare proces
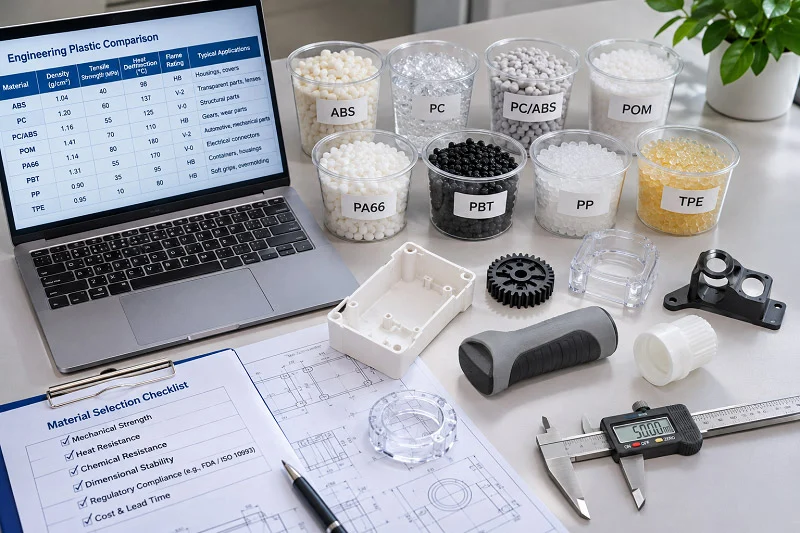
Separarea materialelor este cea mai importantă diferență dintre cele două procese: turnarea prin compresie este construită în jurul materialelor termorezistente și compozite încărcate, iar turnarea prin injecție în jurul materialelor termoplastice cu o capacitate specializată BMC. Această separare constrânge chimia, reciclabilitatea și comportamentul dimensional mai mult decât orice comparație individuală a proprietăților.
Materiale utilizate în mod obișnuit în turnarea prin compresie
Turnarea prin compresie se concentrează pe SMC și BMC — sisteme de rășină poliesterică care conțin sticlă tocată, materiale de umplutură și aditivi. Latitudinea formulărilor este largă: clase cu profil redus și clasa A, versiuni cu densitate redusă, flexibile și pigmentate și clase călite care vizează prevenirea microfisurilor care pot provoca „pop” ale vopselei. O formulă tipică de SMC Clasa A cu profil redus este, în greutate, aproximativ 25% rășină poliesterică, 25% sticlă tocată, 45% materiale de umplutură și 5% aditivi — ceea ce înseamnă că cea mai mare parte a rețetei este umplutură și armătură, care asigură rigiditate, calitatea suprafeței și stabilitate dimensională, mai degrabă decât rezistența polimerilor. SMC-ul armat cu fibră de carbon pentru panourile exterioare ale caroseriei este descris ca fiind în explorare, nu în producție stabilită.
Materiale utilizate în mod obișnuit în turnarea prin injecție
Turnarea prin injecție se realizează cu ajutorul termoplastelor umplute, cum ar fi nailonul cu fibră de sticlă tocată, și acoperă o bază foarte largă de rășini de bază și inginerești. Deoarece polimerul se topește și se răcește în loc să reacționeze, deșeurile pot fi, în principiu, reprocesate, iar răcirea sub presiune permite un control dimensional strict. Turnarea prin injecție (BMC) funcționează și prin configurații automate de injecție; stabilitatea dimensională raportată pentru un BMC special formulat în supapele electronice de control al clapetei de accelerație aparține acelei aplicații specifice și nu ar trebui generalizată la toate piesele BMC.
Materiale care indică în mod eficient un singur proces
Ca ghid direcțional: o cerință pentru o încărcătură termorezistentă sau compozită cu un conținut ridicat de umplutură și armătură indică turnarea prin compresie; secțiunile transversale groase din BMC pot fi turnate prin compresie sau prin transfer; un sistem de rășină termoplastică indică turnarea prin injecție. Aceasta nu este o regulă exclusivă - o familie de materiale comună într-un proces nu este interzisă în celălalt - așadar confirmați gradul specific și piesa cu procesatorul înainte de a angaja sculele.
Puncte cheie de procesare: Parametrii care decid calitatea piesei
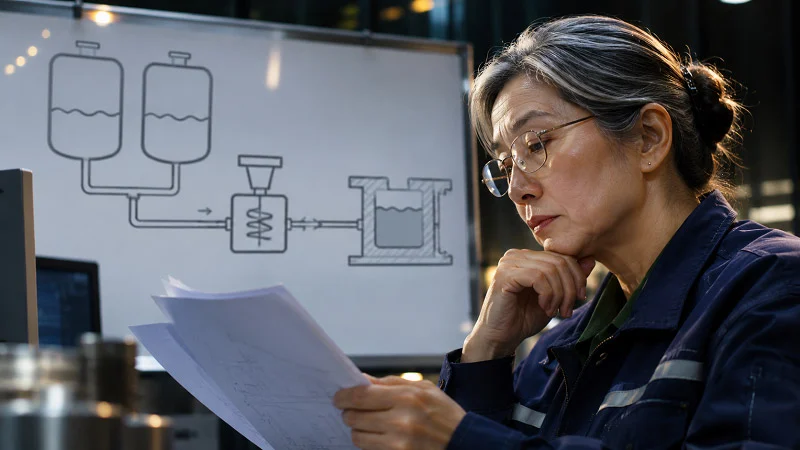
Cele două procese sunt controlate de variabile diferite: turnarea prin compresie prin modelul de încărcare, temperatura matriței, presiunea și timpul de întărire; turnarea prin injecție prin temperatura topiturii, presiunea și viteza de injecție, temperatura matriței, timpul de răcire și forța de prindere. O fereastră de parametri dintr-una nu poate fi transplantată în cealaltă.
Parametrii cheie ai turnării prin compresie
Greutatea încărcăturii și plasarea modelului de încărcături determină dacă cavitatea se umple uniform și unde aterizează liniile de tricotare. Temperatura matriței (tipic pentru SMC, aproximativ 121–262 °C) guvernează curgerea și viteza de întărire; presiunea aplicată (aproximativ 24.5–172.4 bar) determină umplerea și controlează finisajul suprafeței și scufundarea; timpul de întărire (30–150 de secunde pentru SMC termorezistent din fibră de sticlă) trebuie să fie suficient de lung pentru a dezvolta rezistență înainte de demulare. Aceste intervale sunt ilustrații tipice pentru SMC, nu specificații universale de turnare prin compresie.
Parametrii cheie ai turnării prin injecție
Temperatura de injecție și temperatura matriței sunt specifice materialului: ABS-ul funcționează la aproximativ 200–260 °C cu o matriță de 40–60 °C, POM la aproximativ 180–230 °C cu o matriță de 80–120 °C. Presiunea de injecție necesară crește odată cu dificultatea curgerii și cu pereții mai subțiri - pentru ABS, de la aproximativ 80–110 MPa pentru secțiuni grele cu curgere ușoară, până la 150–200 MPa pentru piese cu pereți subțiri. Timpii de răcire sunt stabiliți cu pătratul grosimii peretelui și forța de prindere, care trebuie să depășească forța de separare generată de presiunea de injecție pe suprafața proiectată.
De ce seturile de parametri nu sunt interschimbabile
Un termorezistent se întărește prin reacție chimică și nu poate fi topit din nou, așadar timpul la temperatură și presiunea din timpul întăririi guvernează rezultatul. Un termoplastic se solidifică prin răcire, așadar managementul termic și compensarea contracției guvernează rezultatul. De aceea, o fereastră de presiune de turnare prin compresie nu înseamnă nimic pe o mașină de injecție, de ce timpul de răcire domină ciclurile de injecție, în timp ce timpul de întărire domină ciclurile de compresie și de ce uscarea și controlul umidității aparțin aspectului de injecție al comparației.
Scule: Cost, timp de livrare și factorii determinanți pentru fiecare
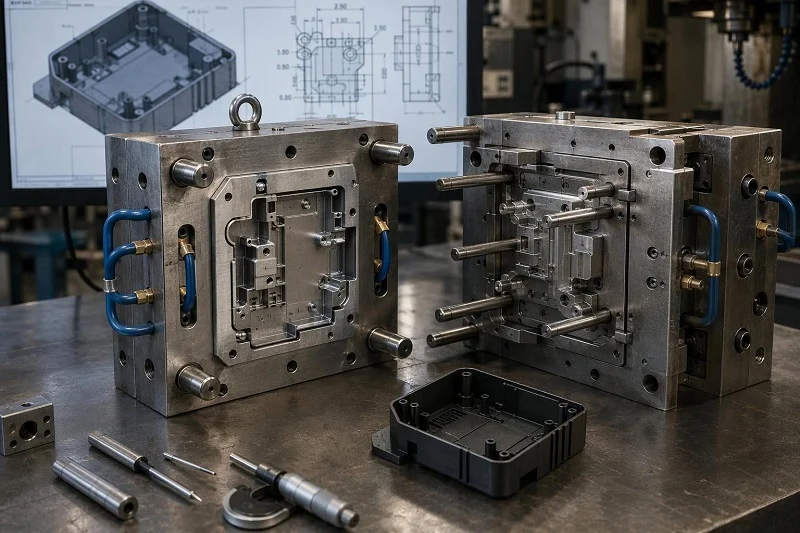
Sculele sunt domeniul în care cele două procese diferă cel mai mult în ceea ce privește bugetul. Comparați materialul sculelor și durabilitatea acestora, plafonul de complexitate, durata de viață așteptată, factorii determinanți ai costului, factorii determinanți ai timpului de livrare și modul în care fiecare interacționează cu volumul.
Scule de turnare prin compresie
Turnarea prin compresie utilizează matrițe metalice durabile, construite pentru prelucrarea termorezistentelor de volum mare. Un set de matrițe din oțel forjat poate produce până la 200,000 de piese cu SMC, iar turnarea prin compresie este descrisă ca fiind adecvată atunci când cantitățile de producție depășesc 10,000 de piese. Costul și timpul de livrare sunt determinate de dimensiunea și complexitatea matriței, cerințele de finisare a suprafeței, prevederile de încălzire și durabilitatea necesare pentru tirajul dorit. Cifra de 200,000 de piese este o declarație de capacitate pentru matrițele din oțel forjat cu SMC, nu o garanție pentru fiecare unealtă.
Scule de turnare prin injecție
Sculele de injecție sunt o matriță închisă cu cavitate, canal și sistem de închidere, dispozitive de răcire, ejecție și o interfață de prindere. Factorii determinanți de cost sunt numărul de cavități, dimensiunea piesei și aria proiectată, complexitatea închiderii, designul răcirii, finisajul suprafeței și numărul așteptat de injecții. Numărul de cavități compară costul sculei cu costul per piesă și timpul ciclului, iar selecția mașinii este cuplată cu designul sculei: capacitatea de injecție, volumul de injecție, forța de prindere, capacitatea de plastifiere și cursa de prindere trebuie toate verificate în raport cu cerințele cavității.
Compararea economiei sculelor una lângă alta
Sculele de compresie sunt descrise ca fiind scumpe, dar foarte durabile, așadar aspectul lor economic depinde în mare măsură de existența volumului necesar pentru amortizare. Costul sculelor de injecție crește puternic odată cu numărul de cavități și complexitatea pieselor, în timp ce costul per piesă scade odată cu creșterea volumului. Nu există un câștigător universal: compresia favorizează seriile lungi de producție ale unei piese stabile, iar injecția favorizează proiectele în care numărul de cavități și timpul de ciclu pot fi împinse puternic.
Reguli de proiectare: Cum se modifică geometria piesei între cele două procese
Restricțiile geometrice decurg din modul în care materialul intră și iese din matriță. Prin urmare, același concept de piesă poate necesita diferite forme de deformare, grosimi ale peretelui, poziționare a încărcăturii sau a porții și strategii de inserție, în funcție de procesul care o modelează.
Tiraj, grosimea peretelui și lungimea de curgere
Turnarea prin compresie se umple prin curgerea sarcinii sub presiune prin cavitate, așadar proiectarea modelului de încărcare și evitarea secțiunilor subțiri pe care sarcina nu le poate atinge uniform contează cel mai mult. Turnarea prin injecție se umple prin canale și porți, așadar locația porții, consistența grosimii peretelui și raportul lungime-grosime-curgere stabilesc limitele. Valorile specifice rămân dependente de material și de piesă.
Subtăieri, inserții și ejecții
Piesele turnate prin compresie sunt demodate manual sau cu ajutorul unor știfturi de ejecție integrate, iar decupările complexe necesită, în general, acțiuni laterale sau post-prelucrare. Turnarea prin injecție ejectează automat și acceptă inserții plasate în cavitate înainte de injecție, ceea ce adesea consolidează piesele și elimină etapele de asamblare.
Porți și alergători vs. plasarea încărcărilor
Proiectarea turnării prin injecție se concentrează pe amplasarea grilajului și echilibrarea canalelor, deoarece canalele și grilajele generează resturi care trebuie tăiate sau rectificate. În turnarea prin compresie, programul de placare și modelul de încărcare înlocuiesc grilajul ca instrument pentru controlul umplerii, astfel încât proiectarea se concentrează pe greutatea, forma și amplasarea încărcăturii.
Aplicații: Unde este utilizat fiecare proces
Teritoriul de aplicare este cel mai bine organizat în funcție de ceea ce face bine fiecare proces, decât în funcție de eticheta industriei, deoarece aceeași industrie poate utiliza ambele. De asemenea, cele două se suprapun într-o bandă îngustă, unde substituția este o judecată inginerească.
Aplicații tipice de turnare prin compresie
Turnarea prin compresie ocupă un volum mare de lucrări termorezistente și compozite: panouri exterioare ale caroseriei și alte piese auto, inclusiv aplicații de suprafață din clasa A unde se aplică formulări SMC cu profil redus. Producătorii industriali formulează adesea rășini și compuși SMC interni pentru a satisface cerințele de protecție UV, impact, umiditate și calitate a suprafeței. SMC-ul din fibră de carbon pentru panourile caroseriei este descris ca fiind în curs de explorare, mai degrabă decât de producție stabilită.
Aplicații tipice de turnare prin injecție
Turnarea prin injecție acoperă piese termoplastice de volum mare, atât pentru produse de larg consum, cât și pentru echipamente industriale; un studiu NIST notează că componentele turnate prin injecție reprezintă aproximativ 42% din jucării și 33% din componentele echipamentelor medicale. Injecția automată BMC a preluat, de asemenea, unele piețe deținute cândva de termoplastice și turnarea metalelor, cum ar fi supapele electronice de control al clapetei de accelerație turnate anterior sub presiune în aluminiu, unde un BMC special formulat asigura stabilitate dimensională în acea aplicație specifică.
Cazuri de suprapunere și substituție
Adevărata concurență constă în piesele BMC: secțiunile transversale groase pot fi turnate prin compresie sau prin transfer, iar multe piese BMC pot fi, de asemenea, turnate prin injecție. Volumul, geometria, cerințele de finisaj ale suprafeței, toleranța dimensională și disponibilitatea sculelor influențează decizia, iar înlocuirea rămâne o decizie de la caz la caz, mai degrabă decât o decizie implicită.
Volum, timp de ciclu și cost: când turnarea prin injecție devine calea mai ieftină
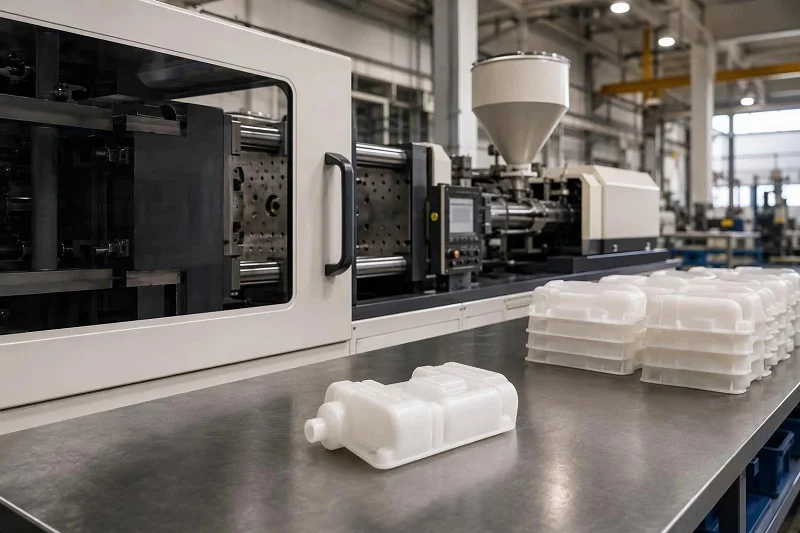
Costul per piesă este suma dintre sculele amortizate, material, timpul de lucru, manoperă și deșeuri, iar turnarea prin compresie vs. turnarea prin injecție cântărește aceste componente foarte diferit. Turnarea prin compresie implică scule scumpe și durabile și deșeuri reduse de material; turnarea prin injecție implică scule per cavitate mai ieftine, dar adaugă deșeuri de canal, uscare și tăiere. De aceea, ruta mai ieftină depinde de ciclu, nu de numele procesului.
Timpul ciclului și randamentul comparate
Matrița SMC termorezistentă din fibră de sticlă se întărește în aproximativ 30 până la 150 de secunde, cu cicluri totale de până la 60 de secunde, în timp ce vitezele de injecție variază de la una la cinci secunde, iar unele matrițe cu cavități multiple produc până la 2,000 de piese mici pe oră. Acestea sunt mărimi diferite: timpul de întărire, timpul de injecție și ciclul complet. Compararea lor fără răcire, ejecție și manipulare induce în eroare.
Amortizarea sculelor și punctul de intersecție
Turnarea prin compresie este descrisă ca fiind potrivită atunci când cantitățile de producție depășesc 10,000 de piese, iar un set de matrițe din oțel forjat poate produce până la 200,000 de piese SMC, distribuind investițiile în scule pe o perioadă lungă de timp. Costul per piesă în turnarea prin injecție scade pe măsură ce numărul de cavități și volumul cresc, dar costul sculelor crește odată cu numărul de cavități. Nu există un volum universal unic de transfer; dimensiunea piesei, materialul, numărul de cavități și valoarea rebuturilor îl decid, așa că introduceți propriile cifre într-o ofertă, mai degrabă decât să vă bazați pe un prag.
Alegerea între turnarea prin compresie și turnarea prin injecție
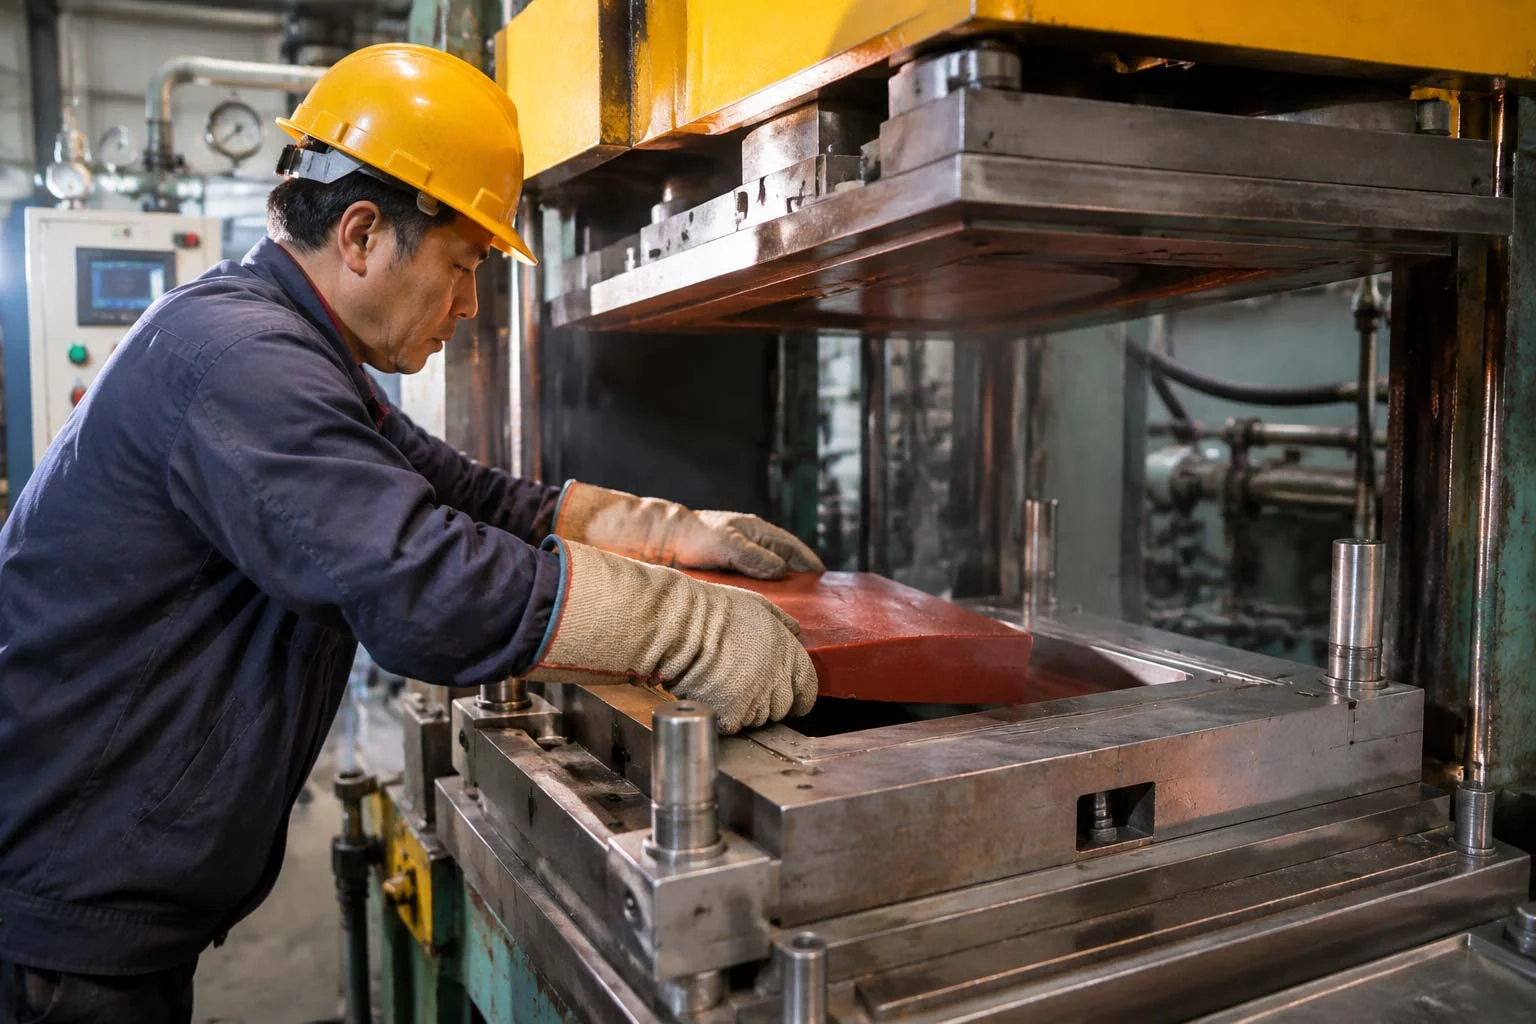
Tratați decizia ca pe o scurtă secvență de întrebări și lăsați fiecare răspuns să restrânge câmpul.
Ce familie de materiale necesită piesa?
O încărcătură termorezistentă sau compozită cu un conținut ridicat de umplutură și armătură indică turnarea prin compresie; un sistem de rășină termoplastică indică turnarea prin injecție. În cazul în care cerința este BMC (Composiția de Magneziu Compozit), ambele căi rămân deschise, iar întrebările rămase decid.
Ce geometrie și finisaj de suprafață sunt necesare?
Panourile mari, relativ uniforme, cu suprafețe de clasa A, se potrivesc turnării prin compresie, în timp ce piesele mici, complexe, cu toleranțe strânse și inserții turnate, favorizează turnarea prin injecție.
Ce volum de producție este așteptat pe durata de viață a sculei?
Turnarea prin compresie este descrisă ca fiind adecvată pentru peste aproximativ 10,000 de piese, iar matrițele sale scumpe și durabile recompensează seriile lungi de producție. Turnarea prin injecție amortizează mai rapid sculele mai ieftine, dar adaugă resturi de sistem și uscare.
Ce buget pentru scule și ce timp de execuție sunt disponibile?
O matriță de compresie cu o singură cavitate poate fi mai simplu de justificat decât o unealtă de injecție cu mai multe cavități, dar o matriță complexă cu prevederi de încălzire și cerințe ridicate de finisare a suprafeței va costa mai mult și va dura mai mult.
Cine ar trebui să aleagă ce: cititoarele cu piese termorezistente sau compozite mari, suprafețe cosmetice de clasa A și volume de ordinul zecilor de mii indică turnarea prin compresie. Cititoarele cu piese termoplastice, toleranțe dimensionale strânse, inserții turnate și număr mare de cavități indică turnarea prin injecție. În cazul în care o anumită calitate a materialului sau o prognoză a volumului nu este încă confirmată, confirmați-o cu procesatorul înainte de a vă dedica sculelor.
De ce să alegeți NOBLE pentru turnarea prin injecție

NOBLE este un producător chinez contractual, recunoscut pentru capacitatea sa solidă de service și expertiza profesională în procesare, iar această combinație ajută clienții să treacă eficient de la prototipare la producția de volum. Deținem certificări ISO 9001:2015 și ISO 13485:2016 și oferim o gamă completă de servicii, de la proiectare la asamblare, nu doar producție. Dacă evaluați diferența dintre turnarea prin compresie și turnarea prin injecție pentru un proiect, echipa noastră vă poate ajuta să confirmați gradul materialului, să revizuiți designul pentru fabricabilitate și să planificați traseul sculelor. Trimiteți-ne desenele și cerințele dvs. pentru a începe conversația.
Întrebări frecvente despre turnarea prin compresie vs. turnarea prin injecție
Aceste răspunsuri acoperă întrebările pe care cititorii le ridică cel mai des după parcurgerea comparației. Fiecare este limitat la condițiile în care este valabil, iar secțiunea relevantă de mai sus prezintă raționamentul complet.
Ce proces se potrivește geometriei, materialului și volumului piesei mele?
O încărcătură termorezistentă sau compozită cu conținut ridicat de umplutură, panouri mari și serii de peste aproximativ 10,000 de piese indică turnarea prin compresie; o piesă termoplastică cu toleranțe strânse, inserții și număr mare de cavități indică turnarea prin injecție. Consultați Alegerea între turnarea prin compresie și turnarea prin injecție.
Cum diferă cele două fluxuri de proces pas cu pas?
Turnarea prin compresie asamblează un model de sarcină pe o matriță deschisă și încălzită, o închide și o fixează, permite sarcinăi să curgă și să se întărească, apoi o demulează. Turnarea prin injecție usucă și plastifiază rășina, injectează o doză dozată într-o matriță încălzită și închisă, răcește, ejectează și taie canalele și porțile.
Care materiale sunt efectiv limitate la un singur proces?
Materialele termorezistente SMC și BMC pentru încărcare sunt construite pentru turnare prin compresie, în timp ce termoplastele obișnuite și inginerești sunt construite pentru turnare prin injecție. BMC poate fi procesat prin configurații automate de injecție, astfel încât divizarea este direcțională, nu absolută.
Care parametri de procesare contează cel mai mult în fiecare caz?
Turnarea prin compresie este guvernată de greutatea și modelul încărcăturii, temperatura matriței, presiunea și timpul de întărire; turnarea prin injecție este guvernată de temperatura topiturii, presiunea și viteza de injecție, temperatura matriței, timpul de răcire și forța de prindere.
Ce determină costul sculelor și timpul de execuție?
Pentru matrițele de compresie, dimensiunea, complexitatea, finisajul suprafeței, prevederile de încălzire și durabilitatea necesară; pentru matrițele de injecție, numărul de cavități, dimensiunea piesei și aria proiectată, sistemul de închidere, designul răcirii și numărul așteptat de injecții.
La ce volum devine mai ieftină turnarea prin injecție per piesă?
Nu există un prag universal. Comparați sculele amortizate, materialele, timpul de prelucrare a mașinii, manopera și deșeurile pentru dimensiunea piesei, materialul, numărul de cavități și valoarea deșeurilor.
Cum diferă regulile de proiectare?
Proiectarea prin turnare prin compresie se concentrează pe greutatea, forma și amplasarea încărcăturii, cu demulare manuală sau cu știft de ejecție; turnarea prin injecție se concentrează pe amplasarea porții, echilibrarea coloanei de turnare, consistența grosimii peretelui și ejecția automată cu inserții.







