
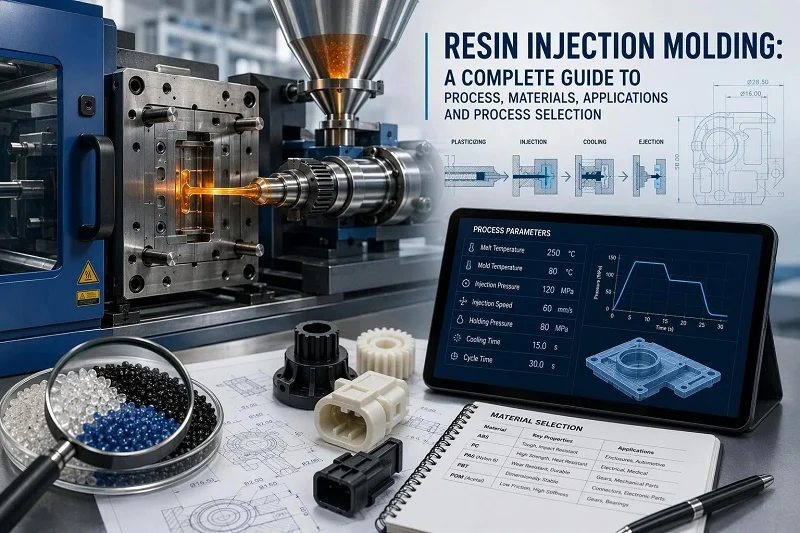
Turnarea prin injecție a rășinii se află în centrul majorității programelor de prelucrare a pieselor din plastic, însă sintagma în sine este una dintre cele mai puțin precise din industria prelucrătoare. Furnizorii o folosesc pentru a desemna diferite procese, fișele tehnice raportează proprietățile în condiții care sunt rareori menționate într-o ofertă de preț, iar alegerea între turnare și un proces concurent se bazează adesea pe cifre care nu apar nicăieri în prețul unitar. Acest ghid este scris pentru inginerii, dezvoltatorii de produse și echipele de aprovizionare care trebuie să ia această decizie: dacă turnarea prin injecție a rășinii este calea potrivită pentru o anumită piesă, cum să o specificați și unde nu mai este economică.
Ghidul tratează subiectul în ordinea în care un program îl întâlnește de obicei. Definește procesul și îl separă de procesele cu nume similare cu care este adesea confundat, prezintă ciclul de turnare de la peletă la piesa ejectată, compară principalele familii de rășini și explică cum se citesc datele care le disting, stabilește regulile de proiectare care previn defectele costisitoare, analizează aplicațiile tipice și compară turnarea prin injecție a rășinii cu prelucrarea mecanică, imprimarea 3D, turnarea prin compresie, termoformarea și turnarea. Se încheie cu economia volumului, asistența oferită de NOBLE și răspunsuri la întrebările care apar în discuțiile despre oferte.
Datele despre materiale, standardele de testare și îndrumările de proces se modifică. Considerați cifrele de aici ca orientare pentru lucrările de specificații și confirmați valorile finale în raport cu fișa tehnică a calității actuale și cu ediția standard aplicabilă înainte de așchierea unei scule.
Ce este turnarea prin injecție a rășinii?
Turnarea prin injecție a rășinii este procesul de turnare prin injecție termoplastică: polimerul peletizat este topit într-un butoi încălzit, forțat sub presiune într-o matriță metalică închisă, prelucrată cu precizie, răcit până devine rigid și ejectat ca piesă finită. Cuvântul „rășină” este folosit cu ușurință în întreaga industrie, așa că atunci când un furnizor citează „turnare prin rășină”, confirmați ce substanță chimică și ce proces acoperă de fapt oferta.
Turnare prin injecție de rășină vs. turnare prin transfer de rășină
Turnarea prin transfer de rășină este un proces de turnare compozită lichidă, nu unul termoplastic. Armarea uscată cu fibre, sau o preformă din fibre modelată, este ambalată într-o cavitate a matriței; matrița este închisă și rășina este injectată sub presiune pentru a impregna preforma; matrița este apoi încălzită, astfel încât rășina se polimerizează într-un plastic rigid. Reacția este activată termic de peretele matriței și de preformă și este de obicei mult mai lentă decât în turnarea prin injecție cu reacție structurală (SRIM), ceea ce permite un timp de umplere mai lung la o presiune de injecție mai mică.
Diferențele practice decurg din această structură. Turnarea prin transfer de rășină produce piese compozite armate cu fibre - scaune, componente auto și structuri de aeronave sunt exemple citate - iar avantajele sale includ investiții de capital reduse, calitate bună a suprafeței, flexibilitate a sculelor, forme mari și complexe, nervuri, miezuri și inserții și o gamă largă de armături. Turnarea prin injecție de rășină pornește de la pelete termoplastice pre-compuse, fără preformă uscată și fără etapă de impregnare și este construită pentru volume mari din aceeași piesă. Dacă piesa dvs. este o componentă termoplastică cu fibre scurte sau neumplută, turnarea prin transfer de rășină este procesul greșit; dacă este un compozit cu fibre continue, turnarea prin injecție de rășină este.
Termoplastice și termosetante în turnarea prin injecție a rășinii
Diviziunea dintre termoplastic și termoset guvernează tot ce se întâmplă în aval, de la proiectarea ciclului până la posibilitatea de a măcina deșeurile. Termoplastele au molecule liniare sau ramificate, fără legături chimice între ele; se înmoaie și curg atunci când sunt încălzite și pot fi reînmuiate, deoarece schimbarea este o schimbare de fază fizică. Termoseturile încep cu o structură similară în lanț, dar se reticulează în timpul procesării, formând o rețea tridimensională care face materialul infuzibil și insolubil - nu poate fi reînmuiat și reprocesat prin căldură fără a degrada unele legături.
Compromisurile generale privind proprietățile urmează aceeași linie. Termoplasticele oferă o rezistență mai mare la impact, o prelucrare mai ușoară și o mai bună adaptabilitate la modele complexe. Termoplasticele oferă o rezistență mecanică mai mare, o stabilitate dimensională mai mare și o rezistență mai bună la căldură și umiditate. Majoritatea formelor de turnare prin injecție a rășinilor sunt termoplastice, iar procesul descris în acest ghid este ciclul termoplastic; turnarea termoplastică se realizează pe echipamente diferite și cu cicluri diferite.
Procesul de turnare prin injecție a rășinii, pas cu pas
Ciclul se desfășoară de la peletă la piesa ejectată într-o secvență fixă, iar fiecare etapă controlează ceva specific rezultatului. Știind ce face fiecare etapă, vă permite să citiți o fișă de proces sau un raport de defecte, în loc să îl depuneți pur și simplu în arhivă.
Alimentare cu materiale, uscare și plastifiere
Materia primă peletizată este introdusă printr-o pâlnie într-un butoi încălzit, prevăzut cu un șnec cu mișcare alternativă. Șnecul transportă materialul înainte, printr-o supapă de sens unidirecțional, unde se colectează în partea din față a șnecului într-un volum cunoscut sub numele de injecție - cantitatea de rășină necesară pentru a umple canalul de găurire, canalul de găurire și cavitățile matriței.
Uscarea are loc înainte de aceasta, deoarece multe rășini inginerești sunt higroscopice și absorb umezeala din aer. Umiditatea din topitură se transformă în vapori în timpul injecției și apare sub formă de urme de argint, dungi argintii sau linii de sudură slăbite. Tipul de uscător, temperatura și timpul de staționare depind de gradul specific, așa că consultați recomandările de procesare ale furnizorului de rășină, mai degrabă decât o regulă generică.
Prindere, injecție, răcire și ejecție
Ciclul de turnare prin injecție este scurt, de obicei între 2 secunde și 2 minute, și are patru etape. Prindere: cele două jumătăți de matriță sunt închise în siguranță de o unitate de prindere acționată hidraulic, care exercită o forță suficientă pentru a menține matrița închisă în timp ce materialul este injectat. Injecție: cu matrița închisă, polimerul injectat este forțat în cavitate la presiune și viteză ridicate. Răcire: odată ce cavitatea este umplută, se aplică o presiune de menținere, astfel încât să poată intra mai mult polimer și să compenseze contracția pe măsură ce piesa se răcește; între timp, șurubul se rotește, alimentează următorul polimer injectat înainte și se retrage pe măsură ce acesta este pregătit. Ejecție: când piesa s-a răcit suficient, matrița se deschide, piesa este ejecționată, iar ciclul repornește.
Răcirea domină de obicei timpul ciclului, motiv pentru care grosimea peretelui și amplasarea sistemului de răcire determină economia unei piese mai mult decât o face etapa de injecție.
Ce contribuie mucegaiul
Matrițele sunt create din metal, de obicei oțel sau aluminiu, și prelucrate cu precizie pentru a forma caracteristicile piesei dorite. Matrița are două componente principale, matrița de injecție (placa A) și matrița de ejecție (placa B). Rășina plastică intră printr-un canal de găurire și curge în cavitate prin canale sau ghidaje prelucrate în fețele celor două plăci.
Amplasarea porții decide unde intră topitura și, prin urmare, unde se formează liniile de sudură și cum se distribuie presiunea de umplutură. Configurația răcirii stabilește cât de repede părăsește căldura piesa, ceea ce guvernează atât timpul ciclului, cât și deformarea. Designul ejecției determină dacă piesa se eliberează curat sau este marcată și distorsionată. Acestea sunt decizii privind sculele și explică motivul pentru care matrița este elementul cu termen lung de livrare în orice program de turnare prin injecție a rășinii: sunt ieftine de schimbat pe o sită și scumpe de schimbat în oțel.
Materiale de turnare prin injecție a rășinii: Cum se compară familiile comune
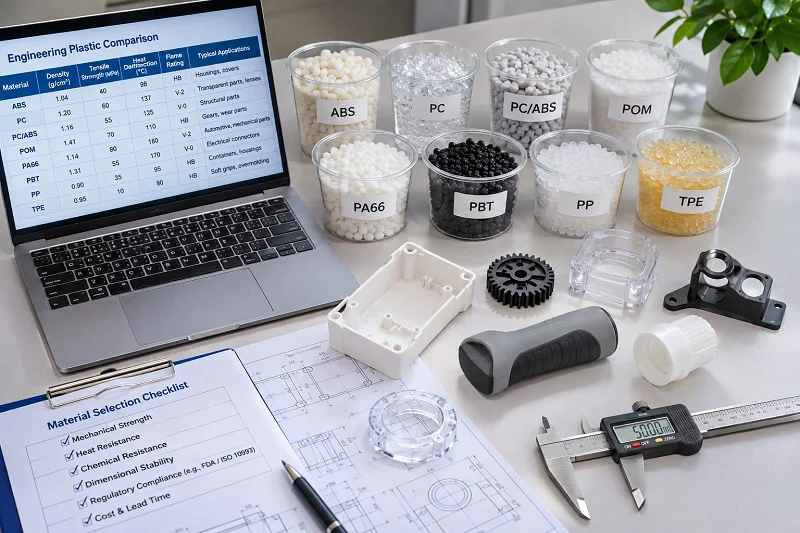
Selectarea materialelor este punctul în care se decid în mare parte costurile și performanța, iar acest aspect este de obicei discutat la un nivel greșit. Familiile de materiale stabilesc limitele brute; clasele și materialele de umplutură stabilesc proprietățile reale. Dimensiunile care determină selecția sunt rezistența și rigiditatea, deformarea termică, rezistența chimică, impactul, stabilitatea dimensională și costul, fiecare trebuind interpretat la nivel de clasă.
Rășini standard, inginerești și de înaltă performanță
Patru familii acoperă majoritatea lucrărilor de turnare. Rășinile standard — PP, PE-HD, PE-LD, PS, ABS, SAN și ASA — sunt cei mai utilizați polimeri în turnarea prin injecție, aleși pentru piese sensibile la costuri, recipiente și carcase simple. Rășinile inginerești — PA6, PA66, PA12, POM, PBT, PC, PC/ABS și PET — aduc o rezistență mecanică și termică ridicată pieselor funcționale, cum ar fi carcasele, angrenajele și clemele. Rășinile de înaltă performanță — PEEK, PPS, PEI, LCP și PPA — deservesc aplicații critice în industria aerospațială și medicală, unde cerințele termice, chimice sau mecanice justifică trecerea la un nivel superior. Elastomerii — TPE, TPU, TPV și SEBS — oferă flexibilitate și rezistență la impact pentru mânere, etanșări și caracteristici moi la atingere.
Fiecare nivel cumpără performanță, iar creșterile de cost se concentrează acolo unde rășina trebuie să își mențină proprietățile la temperatură sau sub atac chimic.
Citirea corectă a unei fișe tehnice de rășină
Fișele tehnice sunt comparabile doar atunci când prezintă aceeași proprietate, conform aceluiași standard, în aceleași condiții de condiționare. Tabelul standard acoperă densitatea (ISO 1183), indicele de curgere la topire (ISO 1133), rezistența la tracțiune (ISO 527), modulul de încovoiere (ISO 178), rezistența la impact Charpy (ISO 179), temperatura de deviere la căldură (ISO 75), punctul de înmuiere Vicat (ISO 306), contracția la turnare (ISO 294-4) și inflamabilitatea (UL 94).
Condiționarea este capcana. O fișă tehnică de poliamidă cu 30% fibră de sticlă poate enumera o tensiune de tracțiune la rupere de 185 MPa în stare uscată și 115 MPa în stare condiționată, cu un modul de tracțiune care scade de la 9,800 la 6,000 MPa - aceeași clasă, două cifre foarte diferite. Comparați clasele în aceeași stare de condiționare și rețineți că rezultatele la tracțiune depind și de geometria epruvetei, viteza de testare și configurația extensometrului, astfel încât o valoare fără standardul și condiția sa nu este o specificație.
Armarea cu fibră de sticlă și compromisurile dintre proprietăți
O poliamidă cu 30% fibră de sticlă arată ce face un material de umplutură în comparație. Rigiditatea și rezistența cresc brusc, iar deformarea termică crește odată cu ele. Dar deformarea la rupere scade la câteva procente, astfel încât materialul este mult mai puțin tolerant la impact și la caracteristicile care concentrează stresul.
Contracția devine și direcțională. Un grad de PA66 cu 30% fibră de sticlă indică o contracție la turnare de 0.5–0.9% în direcția de curgere față de 0.8–1.1% pe direcția de curgere, iar altul indică o curgere de 0.20% față de 0.60% pe direcția de curgere. Această diferență este un mecanism de deformare, nu o eroare de rotunjire, și trebuie proiectată în funcție de ea. Sensibilitatea la umiditate agravează efectul: proprietățile condiționate pot fi substanțial mai mici decât cele uscate. „Nylonul este puternic” este o afirmație la nivel de familie; o specificație la nivel de grad denumește gradul, conținutul de umplutură, starea de condiționare și standardul de testare.
Temperatura de deviere termică: Ce înseamnă și ce nu înseamnă numărul
Temperatura de deformare termică este măsurată sub o sarcină de încovoiere definită - 1.8 MPa (Metoda A ISO 75) sau 0.45 MPa (Metoda B) - la o rată uniformă de încălzire, iar valoarea raportată este temperatura la o deformare specificată. Sarcina contează enorm: măsurătorile citate pentru polipropilenă arată o creștere a temperaturii din suprafață (HDT) de la 57 °C în Metoda A la 99 °C în Metoda B pentru același material. Un grad PA66 cu 30% fibră de sticlă indică, de asemenea, 210 °C la 1.8 MPa și 220 °C la 0.45 MPa.
HDT este o valoare comparativă pentru clasificare și controlul calității. Nu indică temperatura maximă de funcționare a piesei finite și nu ar trebui folosită niciodată ca una.
Proiectarea pieselor pentru turnarea prin injecție a rășinii
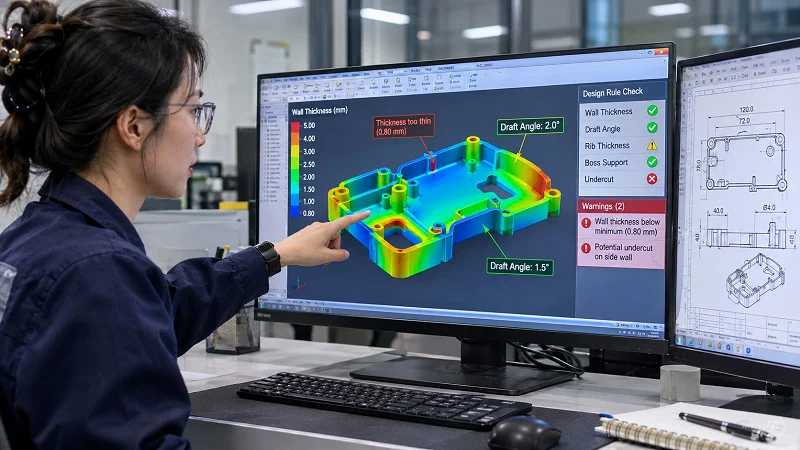
Deciziile de proiectare sunt ieftine înainte de prelucrarea sculei și costisitoare după aceea. Regulile de mai jos sunt verificări pre-prelucrare: fiecare abordează un defect care este mult mai ușor de prevenit în CAD decât de corectat în oțel.
Grosimea peretelui, nervuri și contracție
O secțiune locală mai groasă decât aproximativ 60% din peretele nominal se răcește ultima. Suprafața îngheață prima, interiorul continuă să se contracte, iar tragerea atrage fața opusă spre interior ca o marcaj de scufundare. Soluția standard este de a scoate miezul secțiunii groase și de a o înlocui cu nervuri.
Geometria nervurilor este punctul în care regula devine utilizabilă. Grosimea nervurilor la bază ar trebui să fie de 0.5–0.6 × grosimea peretelui, strânsă la 0.4–0.5 × pe fețele texturate sau cosmetice; înălțimea nervurilor ar trebui să rămână la sau sub 3 × perete; distanța dintre centrele nervurilor de cel puțin 2 × perete, astfel încât căldura să nu fie prinsă între nervuri; iar racordul de la baza nervurii la 0.25–0.5 × perete. Conectați bosajele la pereți cu o nervură sau un gusset, mai degrabă decât cu un amestec gros. Contracția compune toate acestea: clasele umplute se contracționează diferit în direcțiile de curgere și transversale, iar anizotropia este un risc principal de deformare.
Deschidere, Raze, Porți și Ejecție
O deformare a nervurilor pe pereții verticali permite piesei să se desprindă fără zgârieturi; o deformare a nervurilor de 0.5–1.5° pe fiecare parte este un punct de plecare obișnuit. Razele colțurilor interne ar trebui să fie de cel puțin 0.5 × perete, deoarece colțurile interne ascuțite sunt principalul factor de creștere a tensiunii, iar razele externe ar trebui să fie raza internă plus o grosime a peretelui, astfel încât peretele să rămână uniform pe tot colțul. Găurile ar trebui să fie situate la cel puțin două diametre de găuri față de o margine sau o altă gaură pentru a evita nervurile slabe și greu de umplut.
Amplasarea inelei decide unde ajung liniile de sudură și dacă acestea cad pe o suprafață estetică sau structurală. Elementele de ejecție ar trebui plasate acolo unde nu vor marca o față vizibilă sau nu vor distorsiona un perete subțire. Valorile exacte depind de material, textură și adâncimea de tragere, așadar confirmați-le cu producătorul matriței, în loc să aplicați un tabel orbește.
Defecte comune și cauzele lor de proiectare
Majoritatea defectelor recurente se datorează unui set mic de cauze de proiectare. Urmele de adâncime provin de la pereți groși, bosaje grele și nervuri groase; extrageți masa și folosiți nervuri. Deformarea provine de la grosimea neuniformă a pereților, dezechilibrul de răcire și contracția ridicată; folosiți pereți consecvenți și tranziții graduale. Golurile se formează în secțiuni groase care se răcesc neuniform. Flash-ul urmează unui design de închidere deficitar sau unei linii de separație dificile. Jeturile scurte reflectă pereți subțiri, căi de curgere lungi sau amplasarea necorespunzătoare a porții. Jeturile de rășină apar atunci când rășina intră prea repede în spațiul deschis și sunt corectate de amplasarea sau geometria porții.
Unele defecte sunt inerente procesului și pot fi doar gestionate, nu eliminate. Cele care pot fi remediate prin proiectare ar trebui eliminate înainte de prelucrarea utilajelor; o revizuire a proiectului în această etapă este cea mai ieftină corecție a defectelor disponibilă.
Aplicații ale turnării prin injecție a rășinii
Turnarea prin injecție a rășinii este utilizată pentru a produce bobine de sârmă, ambalaje, capace de sticle, piese și componente auto, console de jocuri, piepteni de buzunar, instrumente muzicale, scaune și măsuțe, recipiente de depozitare, piese mecanice și multe alte produse din plastic. Această gamă largă de produse este reală, dar nu este un motiv pentru a turna orice. Ceea ce determină de fapt alegerea diferă în funcție de sector: volumul și viteza ciclului în bunurile de larg consum, rezistența la căldură și substanțe chimice în industria auto și industrială, stabilitatea dimensională și documentația în domeniul medical și electronic.
Produse de consum și ambalaje
Capacele și închiderile, recipientele, carcasele, pieptenii, componentele mici de mobilier și bunurile similare reprezintă teritoriul clasic pentru volume mari de turnare prin injecție de rășină. Aici, aspectele economice sunt dominate de viteza ciclului, numărul de cavități și durata de viață a sculelor, mai degrabă decât de performanța materialelor exotice, așa că rășinile obișnuite și sculele cu mai multe cavități sunt de obicei decizia principală.
Automotive și Componente industriale
Piesele de sub capotă și din interior, suporturile, carcasele, componentele mecanice și piesele de manipulare a fluidelor sunt utilizări tipice în industria auto și industrială. În aceste poziții, rășinile inginerești și de înaltă performanță își câștigă costul prin rezistența la căldură și substanțe chimice, iar repetabilitatea dimensională pe serii lungi de producție contează la fel de mult ca valorile brute ale proprietăților.
Medical, Electronică și piese de precizie
Carcasele dispozitivelor, componentele traseului fluidului, conectorii și piesele de precizie se bazează pe turnarea prin injecție a rășinii, unde stabilitatea dimensională, curățabilitatea și documentația materialelor contează. În special, munca în domeniul medical aduce cerințele sistemului de calitate în selecția furnizorilor, astfel încât certificarea și domeniul de inspecție al producătorului de turnare devin parte a specificațiilor.
Turnarea prin injecție a rășinii în comparație cu alte procese de fabricație
Turnarea prin injecție a rășinii rareori câștigă sau pierde doar pe baza prețului unitar. Comparația corectă se bazează pe toleranță, finisajul suprafeței, volumul, gama de materiale și costul total livrat - iar operațiunile secundare, cum ar fi prelucrarea, finisarea sau inserarea de componente, decid adesea adevăratul câștigător.
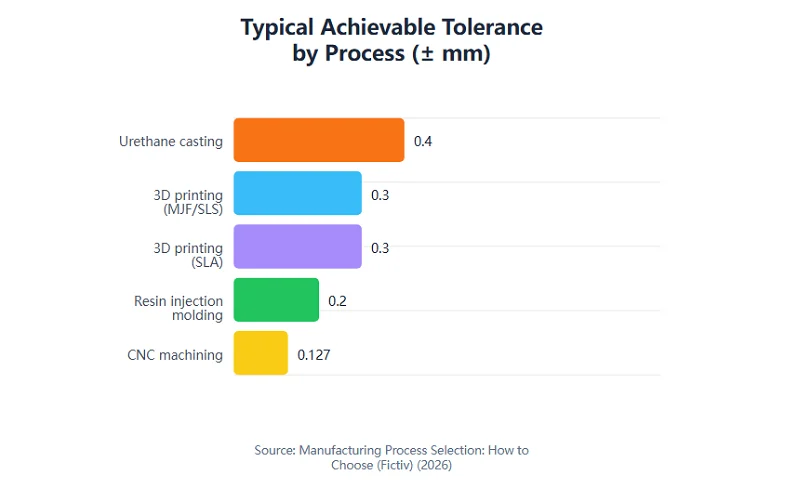
Toleranțe tipice realizabile în funcție de proces, așa cum sunt publicate într-un ghid de selecție a proceselor. Intervalele sunt aproximări industriale care variază în funcție de complexitatea piesei, material și furnizor; valorile turnării prin injecție depind de piesă. Comparați procesele în funcție de costul total livrat, nu doar de toleranță.
Turnare prin injecție de rășină vs. CNC de prelucrare
Prelucrarea CNC menține de obicei grosimi de ±0.025–0.127 mm cu finisaje de 0.8–3.2 μm Ra, în timp ce turnarea prin injecție de rășină menține de obicei grosimi de ±0.05–0.2 mm în funcție de piesă, la 0.8–1.6 μm Ra după turnare. Prelucrarea evită prelucrarea sculelor și se potrivește volumelor mici sau toleranțelor strânse; turnarea este cea mai bună odată ce scula se amortizează.
Turnare prin injecție de rășină vs. Imprimare 3D cu polipropilenă
Imprimarea SLA reține de obicei ±0.1–0.3 mm la 0.8–3.2 μm Ra, iar MJF/SLS ±0.2–0.3 mm la 6.3–12.5 μm Ra. Imprimarea nu implică costuri de matriță și este potrivită pentru prototipuri și volume mici, dar artefactele straturilor și proprietățile anizotrope înseamnă că piesele imprimate nu pot egala performanța materialului turnat - așadar, imprimarea face legătura cu turnarea prin injecție a rășinii, în loc să o înlocuiască.
Turnare prin injecție de rășină vs. Turnare prin compresie, Termoformare și Casting
Turnarea prin compresie se potrivește geometriilor mai simple, mai plate și compușilor termorezistenți sau compoziti, cu bavură inerentă la linia de separație; termoformarea produce carcase mari și puțin adânci din tablă; turnarea uretanului produce piese de ±0.2–0.4 mm din matrițe moi limitate la aproximativ 25–50 de injecții, ceea ce o face mai degrabă o punte decât o rută de producție. Fiecare deservește tipuri de piese care se descurcă prost sau neeconomic cu turnarea prin injecție a rășinii.
Un cadru de selecție a proceselor
Stabiliți mai întâi materialul și toleranța, deoarece ambele elimină imediat opțiunile. Apoi estimați volumul anual și durata de viață a piesei, adăugați sculele, finisarea și operațiunile secundare pentru a ajunge la costul total livrat și verificați lista scurtă în raport cu tabelul de toleranțe și finisaje de mai sus. Secvența contează: alegerea unui proces înainte ca cerințele să fie fixate blochează constrângeri care se compun ulterior.
Economie de volum: prototipuri, scule de punte și producție de masă
Dacă turnarea prin injecție a rășinii are sens este o chestiune de cantitate înainte de a fi o chestiune de tehnologie. Matrița este o investiție inginerească unică, amortizată pe parcursul producției, astfel încât costul per piesă scade brusc la volume mici și se aplatizează odată ce sculele sunt amortizate. O matriță simplă cu o singură cavitate costă de obicei între 10,000 și 50,000 de dolari, iar o matriță complexă cu mai multe cavități sau o matriță familială poate ajunge la 100,000 de dolari sau mai mult.
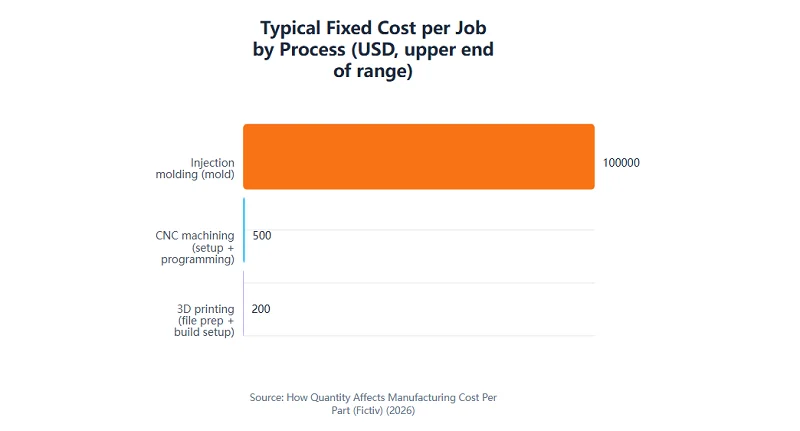
Cost fix tipic per lucrare în funcție de proces, așa cum este publicat într-o analiză cost-cantitate. Costul matriței pentru turnarea prin injecție este o investiție inginerească unică, amortizată pe parcursul producției, motiv pentru care costul per piesă scade brusc la volume mici și se aplatizează odată ce sculele sunt achitate. Cifrele sunt aproximări din industrie, nu cotații.
Când turnarea prin injecție a rășinii devine economică
Turnarea prin injecție a rășinii nu este, în general, economică sub aproximativ 1,000–5,000 de unități pentru majoritatea pieselor din plastic, iar acest prag crește pentru matrițele complexe. Dimensiunea piesei, numărul de cavități, materialul și finisarea influențează și mai mult acest aspect. Tratați intervalul ca pe o euristică de planificare, nu ca pe o garanție, și lăsați costul total livrat, inclusiv finisarea, să determine decizia, mai degrabă decât prețul unitar cotat.
Prototip și căi cu volum redus
Majoritatea programelor ajung la nivelul sculelor de producție în etape, iar fiecare etapă ar trebui să elimine un risc specific de proiectare înainte de următoarea investiție. Prelucrarea sau imprimarea 3D acoperă prototipuri funcționale și verificări ale potrivirii, deși piesele imprimate nu pot reproduce performanța materialului turnat. Sculele de punte - adesea din aluminiu - produc mostre turnate reale în rășina dorită, expunând efectele de deschidere, contracția, liniile de sudură și comportamentul de ejecție pe care prototipurile le ratează. Uretanul turnat se potrivește construcțiilor pilot unde durata de viață a matriței de câteva zeci de incizii este suficientă. Sculele de producție urmează odată ce geometria, materialul și toleranțele sunt înghețate.
Alegerea NOBLE pentru a vă susține proiectul de turnare prin injecție de rășină

NOBLE este un producător chinez de top, care oferă asistență clienților de la prototip până la producția de volum. Capacitatea noastră de service și expertiza în prelucrare vă ajută să treceți eficient de la prototip la producția pe loturi, susținute de certificările ISO 9001:2015 și ISO 13485:2016 și de o gamă completă de produse care se întinde de la proiectare la asamblare - nu doar de producție.
Un singur partener de la proiectare la asamblare
Păstrarea sub un singur acoperiș a asistenței pentru proiectare, prototipare, prelucrare și fabricație, asamblare și inspecție elimină transferurile între furnizori. Toleranțele, înregistrările materialelor și documentația rămân consecvente pe tot parcursul programului, în loc să fie renegociate la fiecare transfer, acesta fiind motivul pentru care apar majoritatea surprizelor legate de program și calitate.
Sisteme de calitate construite pentru muncă reglementată
ISO 9001:2015 semnalează un sistem general de management al calității; ISO 13485:2016 stabilește cerințe specifice industriei dispozitivelor medicale, iar certificarea de către o terță parte poate demonstra autorităților de reglementare că aceste cerințe sunt îndeplinite. Ambele sunt acreditări ale sistemului de calitate, nu certificări de produs, iar echipamentul nostru de inspecție permite verificarea dimensională în funcție de desenul dumneavoastră.
Obținerea unei oferte și începerea conversației
Dacă aveți un proiect activ de turnare prin injecție cu rășină, pregătiți desene sau CAD, cerințe de materiale și finisaje, volume țintă și toleranțele care contează cu adevărat din punct de vedere funcțional. NOBLE poate analiza aceste informații și clarifica următorii pași ai ofertei, cu o ofertă profesională returnată de obicei în termen de 24 de ore de la finalizarea unei cereri de ofertă (RFQ).
Întrebări frecvente despre turnarea prin injecție a rășinii
Acestea sunt întrebările care apar cel mai des odată ce o echipă trece de la citirea informațiilor despre turnarea prin injecție a rășinii la specificarea unei piese.
Este turnarea prin injecție a rășinii același lucru cu turnarea prin injecție a plasticului?
În uzul comun, da - ambele descriu același proces termoplastic de topire a peletelor și injectarea lor într-o matriță închisă. Distincțiile semnificative sunt față de turnarea prin transfer de rășină și turnarea prin injecție cu reacție, care utilizează substanțe chimice și echipamente diferite.
Ce rășină ar trebui să aleg pentru piesa mea?
Definiți mai întâi cerințele privind temperatura de funcționare, expunerea la substanțe chimice, impactul și rigiditatea, apoi selectați familiile de materiale și comparați clasele specifice din valorile fișei tehnice raportate la același standard de testare și stare de condiționare.
Poate turnarea prin injecție a rășinii să producă prototipuri?
Rareori la capitolul economie de producție. O matriță din oțel călit este construită pentru a se amortiza pe parcursul a mii de proiecte, așa că pentru câteva piese, ruta obișnuită este prelucrarea CNC sau imprimarea 3D pentru prototipuri funcționale, apoi prelucrarea cu scule de punte sau turnarea poliuretanului pentru construcții pilot odată ce geometria este aproape de finală.
Ce toleranțe poate avea turnarea prin injecție de rășină?
Toleranța tipică la prelucrarea inițială este de aproximativ ±0.05–0.2 mm, iar valoarea realizabilă depinde de piesă. Se recomandă toleranțe strânse doar acolo unde funcția le impune, deoarece toleranțele mai strânse cresc costurile sculelor și povara inspecției.
Cât durează un ciclu de turnare?
De obicei, între 2 secunde și 2 minute pe ciclu. Răcirea domină de obicei acest timp și se adaptează în funcție de grosimea peretelui și de material, astfel încât o carcasă cu pereți subțiri și o carcasă groasă funcționează la intervale de timp foarte diferite. Timpul de livrare a sculelor este un element separat de program, nu face parte din ciclu.
Ce cauzează urmele de chiuvetă și deformarea?
Ambele se datorează răcirii și contracției neuniforme. O secțiune mai groasă decât aproximativ 60% din peretele nominal se răcește ultima, se contractă după ce suprafața îngheață și trage fața spre interior ca o urmă de chiuvetă; pereții neuniformi și răcirea dezechilibrată produc în schimb deformare. Scoaterea carotelor din secțiunile groase și înlocuirea lor cu nervuri este soluția standard, aplicată înainte de tăierea sculei.







