
Introducere
Frezarea frontală CNC realizează suprafețe plane. Fața frontală a frezei efectuează tăierea, nu lateralele. Găurirea realizează găuri. Frezarea îndepărtează material în general. Frezarea frontală creează planuri finite. Acest ghid prezintă cum funcționează, ce scule să utilizați și unde este importantă pe piesele reale.
Ce este frezarea frontală CNC?
Definirea Procesului
Oamenii văd mașina funcționând. Nu înțeleg întotdeauna geometria. Frezarea frontală CNC are o configurație simplă. Axa axului este perpendiculară pe piesa de prelucrat. Drept în sus și în jos. Freza este orientată direct spre piesă.
Scopul este planeitatea. Suprafețe netede. Alinierea unui bloc. Finisarea unei plăci. Îndepărtarea doar a suficient material pentru a face planul drept. Nu găuri adânci. Nu contururi complexe. Doar plat.
O privire rapidă asupra tăietorului
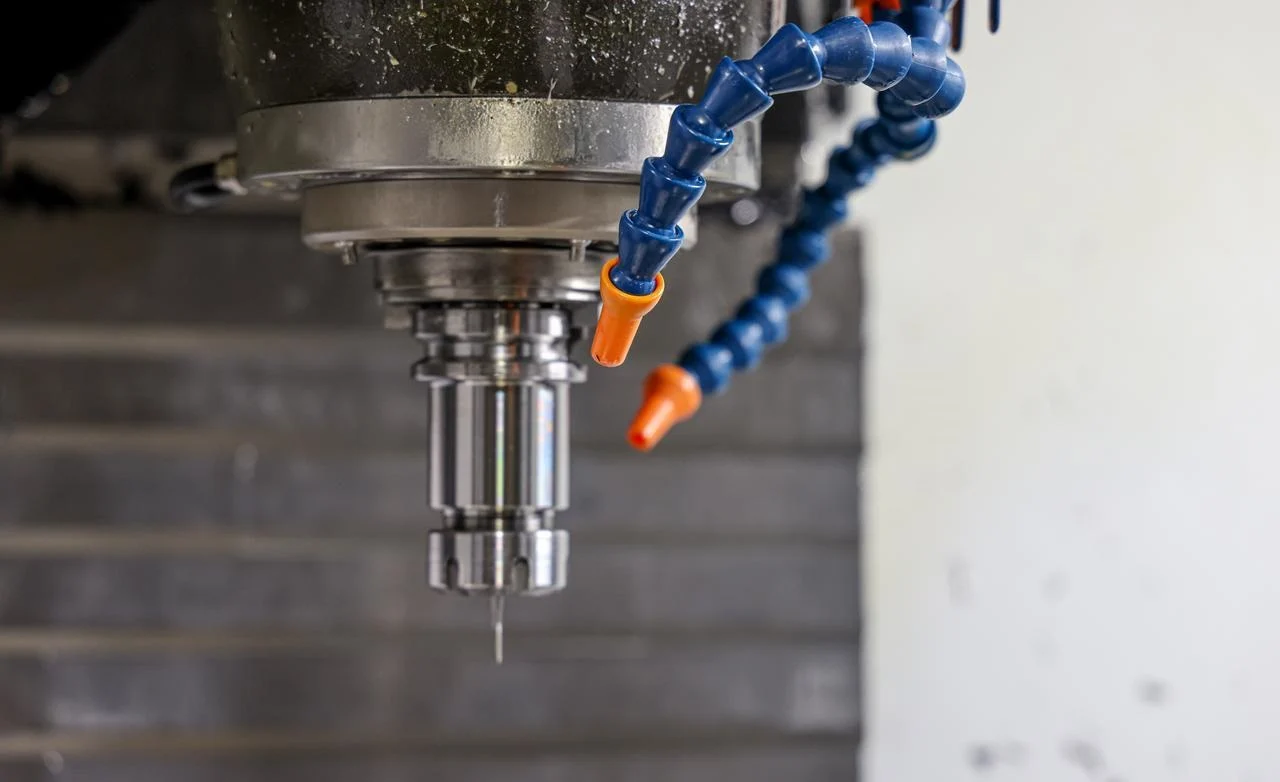
Două părți contează aici. Corpul frezei este discul metalic. Acesta ține totul împreună. Plăcuțele amovibile sunt dinții tăietori propriu-ziși. Material dur. Înlocuibile. Când o plăcuță se uzează, oamenii o schimbă. Corpul rămâne.
Imaginați-vă un disc gros. Dinți pe fața sa. Dinți și pe periferie. Dinții frontali fac principala lucrare de aplatizare. Dinții periferici curăță marginile pereților. O singură sculă, două suprafețe de tăiere. Acesta este designul standard pentru frezarea frontală CNC.
Mecanica: Cum funcționează frezarea frontală CNC
Acțiunea de tăiere
Iată ce se întâmplă în timpul frezării frontale CNC. Freza atârnă de marginea piesei. Nu este centrată. Console. Aceasta nu este o greșeală. Este necesară. Fără o consolă, scula nu poate parcurge întreaga suprafață într-o singură trecere.
Două numere controlează tăietura. „Stepover” este lățimea. Cât de mult din fața frezei atinge piesa lateral? Adâncimea de tăiere este angrenarea axială. Cât de adânc mușcă dinții pe verticală. Oamenii confundă constant aceste numere. „Stepover” este mișcarea laterală. Adâncimea este penetrarea verticală. Păstrați-le separate.
Frezarea în urcare vs. frezarea convențională
Frezare ascendentă – freza se rotește în direcția de avans. Dintele prinde toată grosimea la intrare și așchiază până la zero. Acesta este standardul pentru frezarea frontală CNC pe mașini rigide. Finisaj mai bun. Mai puțină căldură. Sculele durează mai mult. O singură problemă. Mașina trebuie să aibă zero joc. Șuruburile slăbite provoacă vibrații sau rupere.
Frezare convențională – freza se rotește împotriva avansului. Dintele începe de la grosime zero. Se freacă mai întâi. Apoi taie. Mai multă frecare. Mai multă căldură. Finisajul suprafeței are de suferit. Mașinile manuale vechi cu șuruburi de acționare uzate au nevoie de această metodă. De asemenea, este utilă pentru spargerea crustei dure de pe piesele turnate. Pentru majoritatea lucrărilor de frezare frontală CNC, se evită frezarea convențională, cu excepția cazului în care este forțată.
| Caracteristică | Urcare Frezare | Frezarea convențională |
| Rotație vs. avans | Aceeasi directie | Direcție opusă |
| Grosimea așchiei | Max → zero | Zero → maxim |
| Finisaj | Mai bine | Mai rau |
| căldură | Coborâți | Superior |
| Nevoia de mașină | Joc rigid, redus | Șuruburi slăbite acceptabile |
| Exemple | CNC, finisare | Mașini vechi, scară rigidă |
Înțelegerea unghiului de avans
Unghiul de avans se schimbă în direcția în care se deplasează forța de tăiere.
- tăietoare de 90 de grade– forța se deplasează lateral. Direcție radială. Bună pentru umeri pătrați. Rău pentru pereți subțiri. Piesa se deformează.
- tăietoare de 45 de grade– standardul din atelier. Forțele sunt împărțite între radiale și axiale. Unele lateral, altele în jos, în ax. Echilibrat. Sigur pentru majoritatea Frezare frontală CNC.
- tăietoare de 75 de grade– un compromis. Forță axială mai mare decât radială. Mai bună pentru piese subțiri sau dispozitive de fixare slabe. Componenta descendentă ajută la menținerea piesei de prelucrat jos.
Alegeți unghiul de avans în funcție de rigiditatea piesei. Piesă rigidă, mașină rigidă? 90 de grade funcționează bine. Perete subțire sau configurație liberă? 45 sau 75 menține lucrurile stabile. Aceasta este regula.
Tipuri de freze frontale CNC și scule
Freze cu coajă vs. freze frontale
Oamenii folosesc acești termeni în sens larg. Adesea interschimbabil. Acest lucru nu este chiar corect.
O freză frontală are o coadă integrată. O singură piesă. Corpul frezei și axul de montare sunt din aceeași bucată de metal. Se fixează direct în ax sau într-un suport.
O freză cu manșon este diferită. Corpul frezei are un alezaj gol. Se montează pe un arbore separat. Arborele intră apoi în ax. Frezele cu manșon sunt mai mari. Acestea preiau lucrări CNC de frezare frontală mai mari.
Carbură indexabilă vs. carbură solidă
- Față indexabilă mori utilizare Plăcuțe înlocuibile. Corpul frezei este din oțel sau aluminiu. Plăcuțele sunt din carbură. Când o muchie se uzează, se indexează. Se rotește la o muchie nouă. Când toate muchiile au dispărut, se înlocuiește cu o plăcuță nouă. Corpul rezistă ani de zile.
Ideal pentru suprafețe mari. Ieftin per muchie așchietoare. Operațiuni de degroșare. Îndepărtare grea de material. Dezavantajul? Precizie mai mică decât la sculele solide. Bătaia excesivă se acumulează.
- Față din carbură solidă mori sunt dintr-o singură piesă. Corpul frezei și dinții sunt din același brut de carbură. Rectificate împreună. Concentricitate perfectă. Fără plăcuțe de slăbit.
Ideal pentru piese mici. Precizie ridicată. Treceri de finisare. Dezavantajul? Scump. Când scula se uzează, totul este casat. Nu se înlocuiesc.
Pentru frezarea frontală CNC tipică, se folosesc scule indexabile pentru degroșare și carbură solidă pentru finisare. Două scule. Două sarcini diferite.
| Caracteristică | indexabile | Carbid solid |
| Construcţie | Corp + inserții | O bucată |
| Cost pe muchie | Scăzut | Ridicat (instrumentul este de unică folosință) |
| Precizie | Bun (oarecare slăbiciune) | Excelent |
| Cel mai bun pentru | Suprafețe mari, degroșare | Piese mici, finisare |
| Durata de viață a sculei | Inserțiile au fost înlocuite | Uneltă scoasă din uz |
Materiale ale corpului frezei
Corpul susține inserțiile. Alegerea materialului contează.
Corpurile din oțel sunt ieftine. Grele. Greutatea poate amortiza vibrațiile în unele configurații. Dar greutatea înseamnă și o accelerare mai lentă a axului. Nu sunt ideale pentru frezarea frontală CNC de mare viteză.
Corpurile din aluminiu sunt ușoare. Inerție redusă. Mașina poate crește viteza mai rapid. Vibrații reduse în multe aplicații. Mai scumpă decât oțelul. Merită pentru prelucrarea de mare viteză.
Unele freze de înaltă calitate folosesc corpuri din compozit sau titan. Majoritatea atelierelor nu au nevoie de ele. Oțelul sau aluminiul acoperă 95% din lucrări. Alegeți oțelul pentru lucrări cu buget redus pe mașini rigide. Alegeți aluminiul pentru lucrări de mare viteză sau când greutatea contează.
Frezare frontală CNC vs. frezare frontală CNC
Două scule. Aceeași mașină. Una aplatizează suprafețe mari. Una sculptează fante și buzunare. Geometria este diferită. Rezultatele sunt diferite. Durata de viață a sculei este diferită. Să analizăm.
| Caracteristică | Frezare frontală CNC | Frezare la capăt |
| Geometrie | Folosește fața și muchia periferică a frezei. Disc plat. Multe plăcuțe. | Folosește caneluri spiralate de-a lungul laturilor și vârfului. Cilindru lung. Două până la patru muchii tăietoare. |
| Crearea suprafeței | Zone largi, plate. Blocuri de echilibrare. Platforme de acoperire a capetelor de motor. | Fante, buzunare, contururi, canale de pană. Pereți verticali. Forme 3D complexe. |
| Durata de viață a sculei | În general, durează mai mult. Uzura se împarte între plăcuțe. Muchiile indexabile se schimbă. | Durată de viață mai scurtă. Mai puține flaute. Vârful este cel mai supus uzului. |
Frezarea frontală CNC se ocupă de suprafețe late și plane. Frezarea frontală se ocupă de detalii și cavități. O singură mașină. Două strategii distincte. Folosește-o pe cea potrivită.
Ce poți realiza? 5 lucrări din lumea reală pentru frezarea frontală CNC
1. Blocuri motor și componente auto
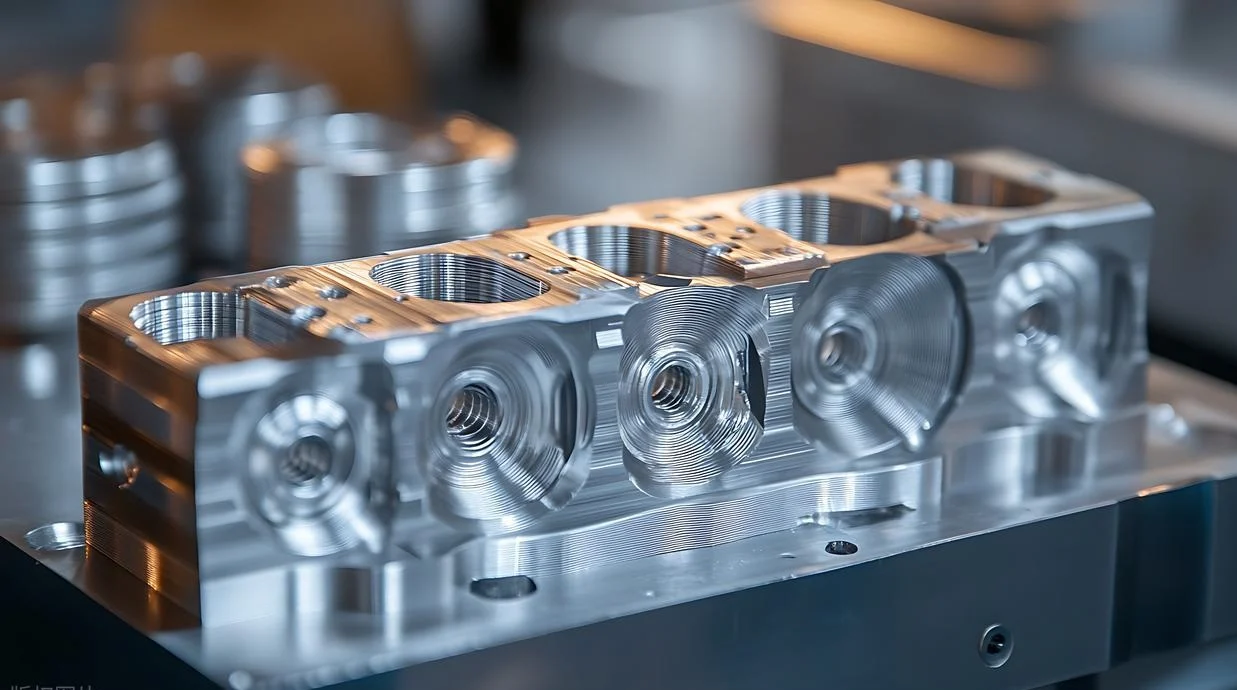
Suprafața platformei contează. Aceea este partea superioară a unui bloc motor unde se fixează cu șuruburi chiulasa. Trebuie să fie plată. Complet plată. Altfel, garnitura chiulasei are scurgeri. Lichidul de răcire se varsă. Scade compresia. Frezarea frontală CNC creează acea suprafață de etanșare.
2. Corpuri de supape hidraulice
Uleiul de înaltă presiune curge prin supapa hidraulică. Supapa glisează în interiorul alezajului. Componentele sunt îmbinate cu șuruburi. Orice deformare sau distorsiune va provoca scurgeri. Acest lucru va face ca sistemul hidraulic să piardă presiune. Mașina se va opri apoi. Frezarea frontală CNC poate produce un finisaj oglindă pe suprafețele de contact. Precizia de planeitate poate ajunge la câteva zecimi de milimetru.
3. Flanșe pentru țevi
Flanșele conectează țevile. O garnitură se află între ele. Șuruburile trag fețele împreună. Garnitura comprimă și etanșează. Dacă fața flanșei nu este plană, garnitura are scurgeri. Frezarea frontală CNC taie fața ridicată sau fața complet plană. Ambele tipuri necesită o suprafață netedă și uniformă.
4. Baze și plăci de montare pentru mașini
Motoarele vibrează. Pompele vibrează. Dacă pompa și motorul sunt montate pe o suprafață neuniformă, acest lucru va cauza vibrații și mai mari - șuruburile se vor slăbi, iar rulmenții se vor defecta.
5. Aranjarea supei crude în pătrat
Acesta este primul pas în multe ateliere mecanice. Semifabricatul brut este adus în atelier. Este ruginit și deformat, fără muchii drepte. Mecanicul îl fixează la loc. Stratul de suprafață este îndepărtat folosind frezare frontală CNC. Piesa de prelucrat este apoi răsturnată pentru a prelucra cealaltă parte. Este răsturnată din nou. După mai multe treceri, semifabricatul formează un unghi de referință de 90 de grade. Acum este pătrat și plat, gata pentru următorul proces. Fără această etapă inițială de frezare frontală, niciuna dintre componentele ulterioare nu s-ar potrivi împreună.
Fiecare aplicație necesită frezare frontală CNC din același motiv: planeitate. Asta oferă procesul.
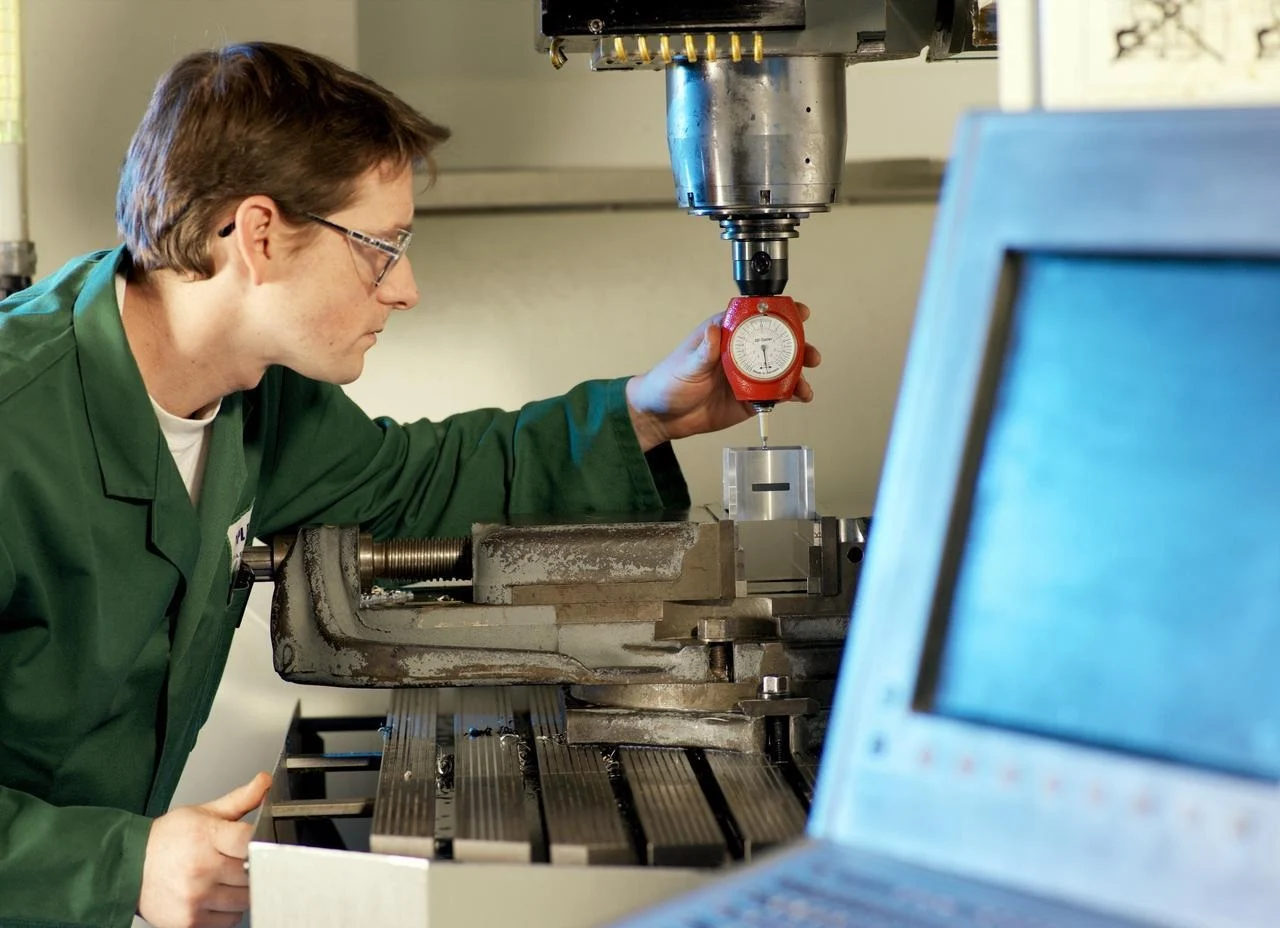
Avantaje și dezavantaje ale frezării frontale CNC
Frezarea frontală CNC are puncte forte clare. De asemenea, puncte slabe reale. Este nevoie ca ambele părți să decidă.
Bun
- Rată mare de îndepărtare a materialului. Pentru suprafețe plane, Frezare frontală CNC Îndepărtează rapid metalul. Plăcuțe multiple. Freză lată. O singură trecere acoperă o suprafață mare. Economie drastică de timp față de o freză frontală.
- Finisaj excelent al suprafeței. Valorile Ra scad rapid. Finisaje netede direct de la freză. Adesea, nu este necesară o rectificare secundară. Oamenii măsoară acest lucru. Aveți încredere în el.
- Funcționare economică. Plăcuțele amovibile reduc costurile. Un corp de freză durează ani de zile. Plăcuțele se înlocuiesc atunci când sunt tocite. Sunt mai ieftine pe muchie în comparație cu sculele din carbură solidă.
Răul
- Necesită mașini rigide.Frezare frontală CNC are nevoie de cai putere. Mașina de frezat abordează o suprafață largă de material. Puterea axului trebuie să fie prezentă. Rigiditatea mașinii trebuie să fie prezentă. Frezele ușoare tremură. Suprafețele au de suferit.
- Nepotrivit pentru contururi 3D sau caneluri adânci. Aceasta nu este unealta pentru sculptură. Nu este unealta pentru cavități înguste. Frezare frontală CNC se ocupă de planuri plate. Asta e tot. Încerci să tai un canal adânc cu o freză frontală? Scula este prea lată. Geometria ripostează.
- Costul inițial ridicat al sculelor. Un corp de freză frontală bun costă bani reali. Plăcuțele indexabile adaugă la factură. Frezele frontale din carbură solidă sunt și mai proaste. Cheltuielile inițiale sperie unele ateliere. Acestea folosesc freze frontale pentru orice. Acest lucru funcționează pentru lucrări mici. Pentru suprafețe plane mari, investiția se amortizează rapid.
Probleme frecvente și cum să le remediați
Chiar și frezarea frontală CNC bună întâmpină probleme. Mașina vibrează. Finisajul arată ca o placă de spălat. Sculele se uzează prea repede. Dar fiecare problemă are o cauză. Fiecare cauză are o soluție.
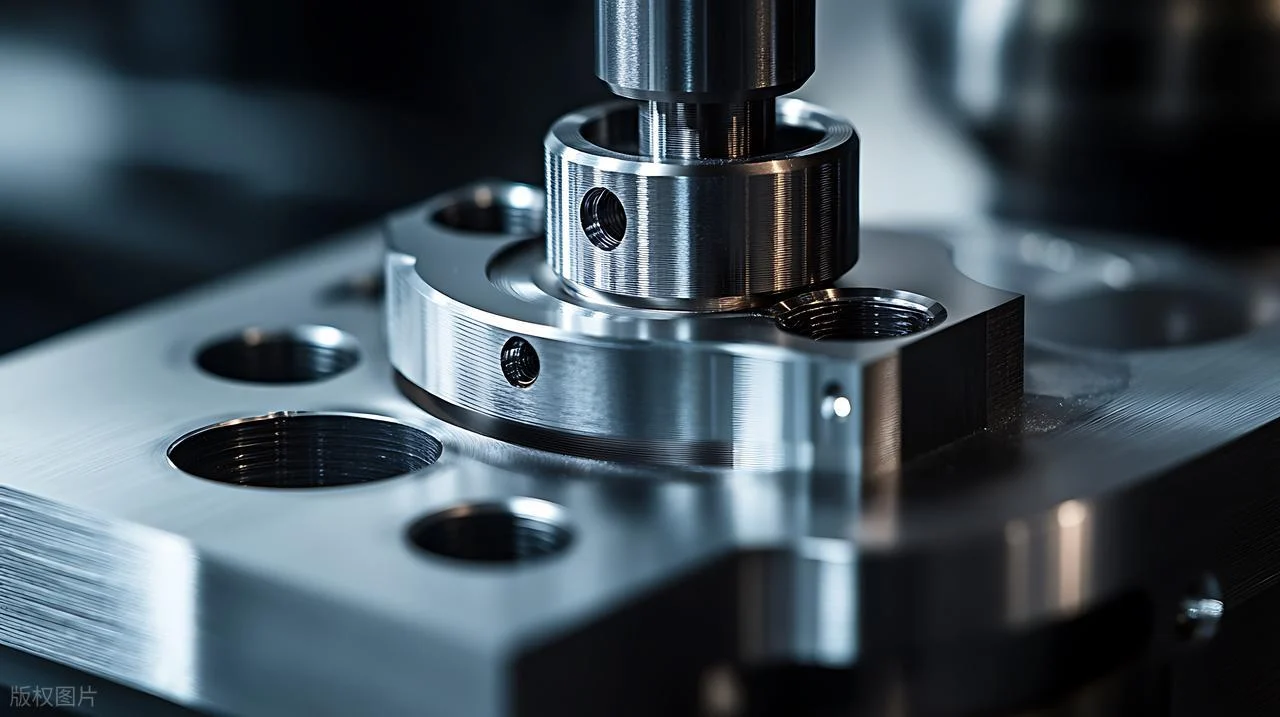
Vibrații (zgomot)
Cauză: Lipsă de rigiditate undeva. Mașina. Dispozitivul de fixare. Piesa în sine. Sau viteza de avans este greșită. Prea ușoară sau prea grea.
Remediere: Reduceți mai întâi decalajul. Faceți o tăietură mai îngustă. Sau schimbați unghiul de avans al frezei. O sculă de 45 de grade vibrează mai puțin decât o sculă de 90 de grade în timpul frezării frontale CNC. De asemenea, se verifică conicitatea axului mașinii și portscula. Conexiunile slăbite provoacă vibrații.
Finisaj slab al suprafeței (placă de spălat)
Cauză: Plăcuțele uzate sunt primul suspect. Dacă lama este tocită, se va bloca și va face zgomot în loc să taie. Un alt lucru de verificat este viteza axului, doar pentru a vă asigura că este în regulă. Mersul prea rapid generează căldură, în timp ce mersul prea lent poate provoca ruperea materialului.
Remediere: Indexați plăcuțele la o muchie proaspătă. Aceasta rezolvă instantaneu multe probleme de finisare. Dacă nu, creșteți avansul pe dinte. Avansurile ușoare pot provoca frecare și vibrații. De asemenea, se verifică lichidul de răcire. Lipsa lichidului de răcire pe aluminiu duce la acumularea unei muchii pe plăcuță. Aceasta distruge finisajul.
Despre NOBLE – Prelucrare CNC de precizie în care puteți avea încredere
Capacitățile noastre principale de prelucrare CNC
- Trei axe, patru axe, frezare CNC pe cinci axeContururi complexe. Degajări. Piese finisate într-o singură setare, fără a mișca piesa de prelucrat. Strunjirea CNC cu scule antrenate realizează arbori, bucșe și componente hibride de strunjire-frezare.
- Expertiză în frezarea frontală – subiectul acestui ghid. Prelucrăm în mod curent platforme de frezare frontală pentru motoare. Flanșe de țevi. Plăci de fixare. Toleranțe de planeitate? Stricte. Oamenii ne trimit piesele lor dure pentru că deținem cifrele.
- Suprafata de finisare și slefuire CNCFinisaje de tip oglindă direct de la freza frontală. Sau rectificare de precizie a suprafețelor atunci când lucrarea o cere.
- De la prototipare la producție. Prototipuri de volum mic pentru testare. Volume mari de producție, de la o sută la o sută de mii de bucăți. Scalăm.
Certificările noastre – Calitate fără compromisuri
| Certificare | domeniu |
| ISO 9001: 2015 | Sistemul nostru de management al calității asigură o producție consistentă și trasabilă în toate industriile. |
| ISO 13485: 2016 | Specific pentru fabricarea dispozitivelor medicale – management riguros al riscurilor, curățenie și documentație pentru componentele chirurgicale și implantabile. |
De ce să închei un parteneriat cu NOBLE?
Suport intern pentru inginerie. Feedback DFM înainte de începerea așchierii. Optimizarea traiectoriei sculei pentru eficiență.
Laborator complet de inspecție. CMM-uri. Comparatoare optice. Aparate de testare a finisajului suprafețelor. Piesele sunt măsurate. Se păstrează înregistrări.
Timpi de livrare scurți. Două până la trei săptămâni standard. Opțiuni rapide pentru persoanele aflate în dificultate.
FAQ
Frezarea frontală CNC este același lucru cu prelucrarea suprafeței?
Da, în majoritatea atelierelor termenii sunt interschimbabili. Suprafațarea înseamnă realizarea unui plan plat. Frezarea frontală CNC este metoda folosită pentru a realiza acest lucru.
Pot oamenii să se confrunte cu o freză cu o freză frontală?
Da, dar este mai lent. O freză frontală poate aplatiza o suprafață prin treceri de nivel. Frezarea frontală CNC cu o freză frontală adecvată este mult mai rapidă pentru suprafețe mari.
Care este cea mai bună viteză de avans pentru frezarea frontală CNC a oțelului?
Nu există un număr unic care să se potrivească tuturor cazurilor. Un punct de pornire tipic este de 0.1 până la 0.2 mm per dinte pentru degroșare. Ajustați în funcție de rigiditatea mașinii și de gradul plăcuței.
Au nevoie oamenii de lichid de răcire pentru frezarea frontală CNC?
Depinde de material. Oțelul și oțelul inoxidabil necesită lichid de răcire pentru evacuarea căldurii și a așchiilor. Aluminiul poate funcționa fără așchii cu plăcuțe lustruite și un jet de aer.







