
Prelucrarea CNC este o tehnologie matură și utilizată pe scară largă. Oamenii o folosesc pentru a realiza piese potrivite pentru diverse domenii. Ești curios care sunt costurile prelucrării CNC? Care sunt costurile lor?
Această lucrare va discuta costul prelucrării CNC și factorii care îl influențează. De asemenea, puteți afla despre tipurile de producție ale prelucrării CNC și despre modul în care volumul producției poate reduce costul. Să începem.
Ce determină costul pieselor CNC?
Clienții ne întreabă adesea de ce o piesă costă de două ori mai mult decât alta. Pentru a rezolva acest lucru, inginerii noștri au creat următorul tabel:
| Factor | De ce afectează costul |
| Timp de prelucrare | Fiecare minut de funcționare al mașinii consumă energie electrică, uzează uneltele și necesită atenția unui operator calificat. Cu cât ciclul de producție este mai lung, cu atât costurile sunt mai mari. |
| Material | Unele metale se taie ca untul. Altele distrug uneltele. Aluminiul este ieftin și rapid. Oțelul inoxidabil și titanul sunt lente și scumpe. |
| Complexitate | Mai multe caracteristici înseamnă mai multe schimbări de scule. Mai multe trasee ale sculelor. Mai multă programare. Un bloc simplu cu o singură gaură este ieftin. Un suport cu zece găuri, trei buzunare și două fețe înclinate nu este. |
| Toleranțe | Toleranțele largi sunt rapide. Toleranțele strânse necesită avansuri mai lente, scule mai fine și mai multe inspecții. |
| Dimensiunea lotului | O singură piesă necesită ore întregi pentru a fi montată și minute pentru a fi tăiată. O sută de piese împart acest timp de montare pe mai multe unități. Costul per unitate scade drastic. |
| Post procesare | Fiecare etapă suplimentară de post-procesare nu numai că adaugă câteva ore procesului, dar poate necesita și implicarea unui alt furnizor. Drept urmare, costurile cresc exponențial. |
10 metode eficiente de a reduce costurile de procesare CNC
Inginerii NOBLE au întocmit o listă de modalități de a îmbunătăți eficiența și de a reduce costurile - toate bazate pe studii de caz și experiență din lumea reală.
1. Proiectare pentru fabricabilitate (DFM) de la început
Evitați cavitățile adânci. Un buzunar adânc necesită o sculă lungă și subțire. Sculele lungi clănțănesc. Avansuri lente. Freze rupte. Rezultate proaste. Pereții subțiri se flexează sub presiunea de tăiere.
Colțurile interioare necesită raze. Colțurile interioare ascuțite necesită o freză frontală mică sau o operație EDM separată. Ambele sunt scumpe. O rază de un milimetru sau mai mare permite mașinii să utilizeze o sculă standard și să urmeze o traiectorie simplă. Acest lucru economisește timp.
O adâncime a filetului de 1.5 ori diametrul este suficientă pentru majoritatea aplicațiilor. O adâncime mai mare decât aceasta adaugă timp de prelucrare și riscuri legate de scule, aproape fără niciun beneficiu în ceea ce privește rezistența.
Respectați dimensiunile standard ale găurilor. Burghiele standard sunt ieftine și sunt disponibile în stoc. Dimensiunile nestandard necesită scule speciale sau operațiuni de alezare. Aceeași regulă se aplică și diametrelor frezelor frontale. Dimensiunile obișnuite reduc costurile.
2. Relaxați toleranțele inutile
Toleranțele costă bani. Uneori, oamenii nu își dau seama cât de mult.
O toleranță de plus sau minus 0.01 milimetri este strictă. Mașina trebuie să funcționeze mai încet. Operatorul trebuie să măsoare mai des. Sculele trebuie să fie mai noi. Ratele de rebuturi cresc. O toleranță de plus sau minus 0.1 milimetri este slăbită. Mașina funcționează rapid. Operatorul are încredere în proces. Piesele zboară pe ușă.
Abordarea inteligentă este simplă. La proiectare, luați în considerare următoarele: Este într-adevăr necesar ca toleranța acestei piese sau locații să fie atât de strânsă? Creșterea toleranței ar duce la uzura produsului final sau chiar l-ar face inutilizabil?
Aplicați toleranțe strânse doar pe suprafețele care chiar necesită acestea. Fețe de îmbinare. Axuri de lagăre. Caracteristici critice de aliniere. Orice altceva primește o toleranță de profil liberă, ușor de respectat.
3. Alegeți materialul potrivit
Alegeți aliajul care corespunde nevoilor, nu cel care sună impresionant. Aliajele care se taie ușor există dintr-un motiv. Oțelul inoxidabil 303 se taie mult mai repede decât 304. Aluminiul 6061 este mai iertător și ieftin. Aluminiul 7075 este mai rezistent, dar mai dur cu uneltele.
Titanul și Inconelul sunt lente. Oțelurile călite distrug plăcuțele. Evitați aceste materiale dacă aplicația nu le necesită în mod absolut. Diferența de cost de prelucrare nu este mică. Adesea este de două până la cinci ori mai mare.
Formele aproape nete ajută și ele. Piesele turnate, forjate și barele extrudate pornesc mai aproape de forma finală. Mai puțin material de îndepărtat. Mai puțin timp de prelucrare. Mai puține deșeuri. Costul inițial al formei aproape nete se amortizează prin reducerea prelucrării.
4. Reduceți timpul de prelucrare
Timpul pe mașină este bani.
Degroșarea cu scule mari. O freză frontală mare îndepărtează rapid materialul. Apoi, finisați cu scule mici pentru detalii. Încercarea degroșării cu o sculă mică este lentă și ineficientă.
Combinați operațiunile. Frezați și găuriți într-o singură configurație. Rotiți piesa pe o a patra axă în loc să o restrângeți. De fiecare dată când cineva desface și restrânge o piesă, timpul dispare și apar erori.
Reduceți schimbările de scule. Grupați elementele similare. Tăiați toate găurile cu un singur burghiu înainte de a trece la o freză frontală. Fiecare schimbare de sculă adaugă secunde. Secundele se adună pe parcursul unui lot.
Evitați finisajele de suprafață inutile. Un Ra de 3.2 micrometri este finisajul standard la prelucrare. Funcționează pentru majoritatea pieselor. Specificarea unui finisaj mai fin, cum ar fi 0.8 sau 0.4, adaugă lustruire sau treceri foarte ușoare de finisare. Acest lucru adaugă timp.
5. Optimizați dimensiunea lotului
Loturile mici, de la una până la cincizeci de piese, sunt cele mai dificile. Timpul de configurare se împarte aproape complet. Fiecare piesă suportă întreaga greutate a programării, strângerii, setării sculelor și inspecției primei piese. Costul per unitate este ridicat. Nu există nicio soluție.
Volumele medii, în intervalul cincizeci-cinci sute, încep să aibă sens. Costurile de instalare sunt foarte mici. Mașina funcționează ore în loc de minute. Costul per unitate scade considerabil.
Volumele mari de peste cinci sute de bucăți ating punctul ideal. Configurația este o eroare de rotunjire. Costul per piesă se apropie de timpul de producție brut și de materialul necesar. Acesta este cel mai mic preț posibil pentru un anumit design.
Mișcarea practică este simplă. Combinați comenzile viitoare într-o singură serie de producție. În loc să comandați cincizeci de bucăți luna aceasta și cincizeci luna viitoare, comandați o sută de bucăți acum. Furnizorul execută lucrarea o singură dată. Costul pe unitate scade. Cumpărătorul economisește bani. Ambele părți câștigă.
6. Simplificarea prinderii și fixării pieselor
Fixarea piesei necesită timp. Proiectele proaste îngreunează acest lucru.
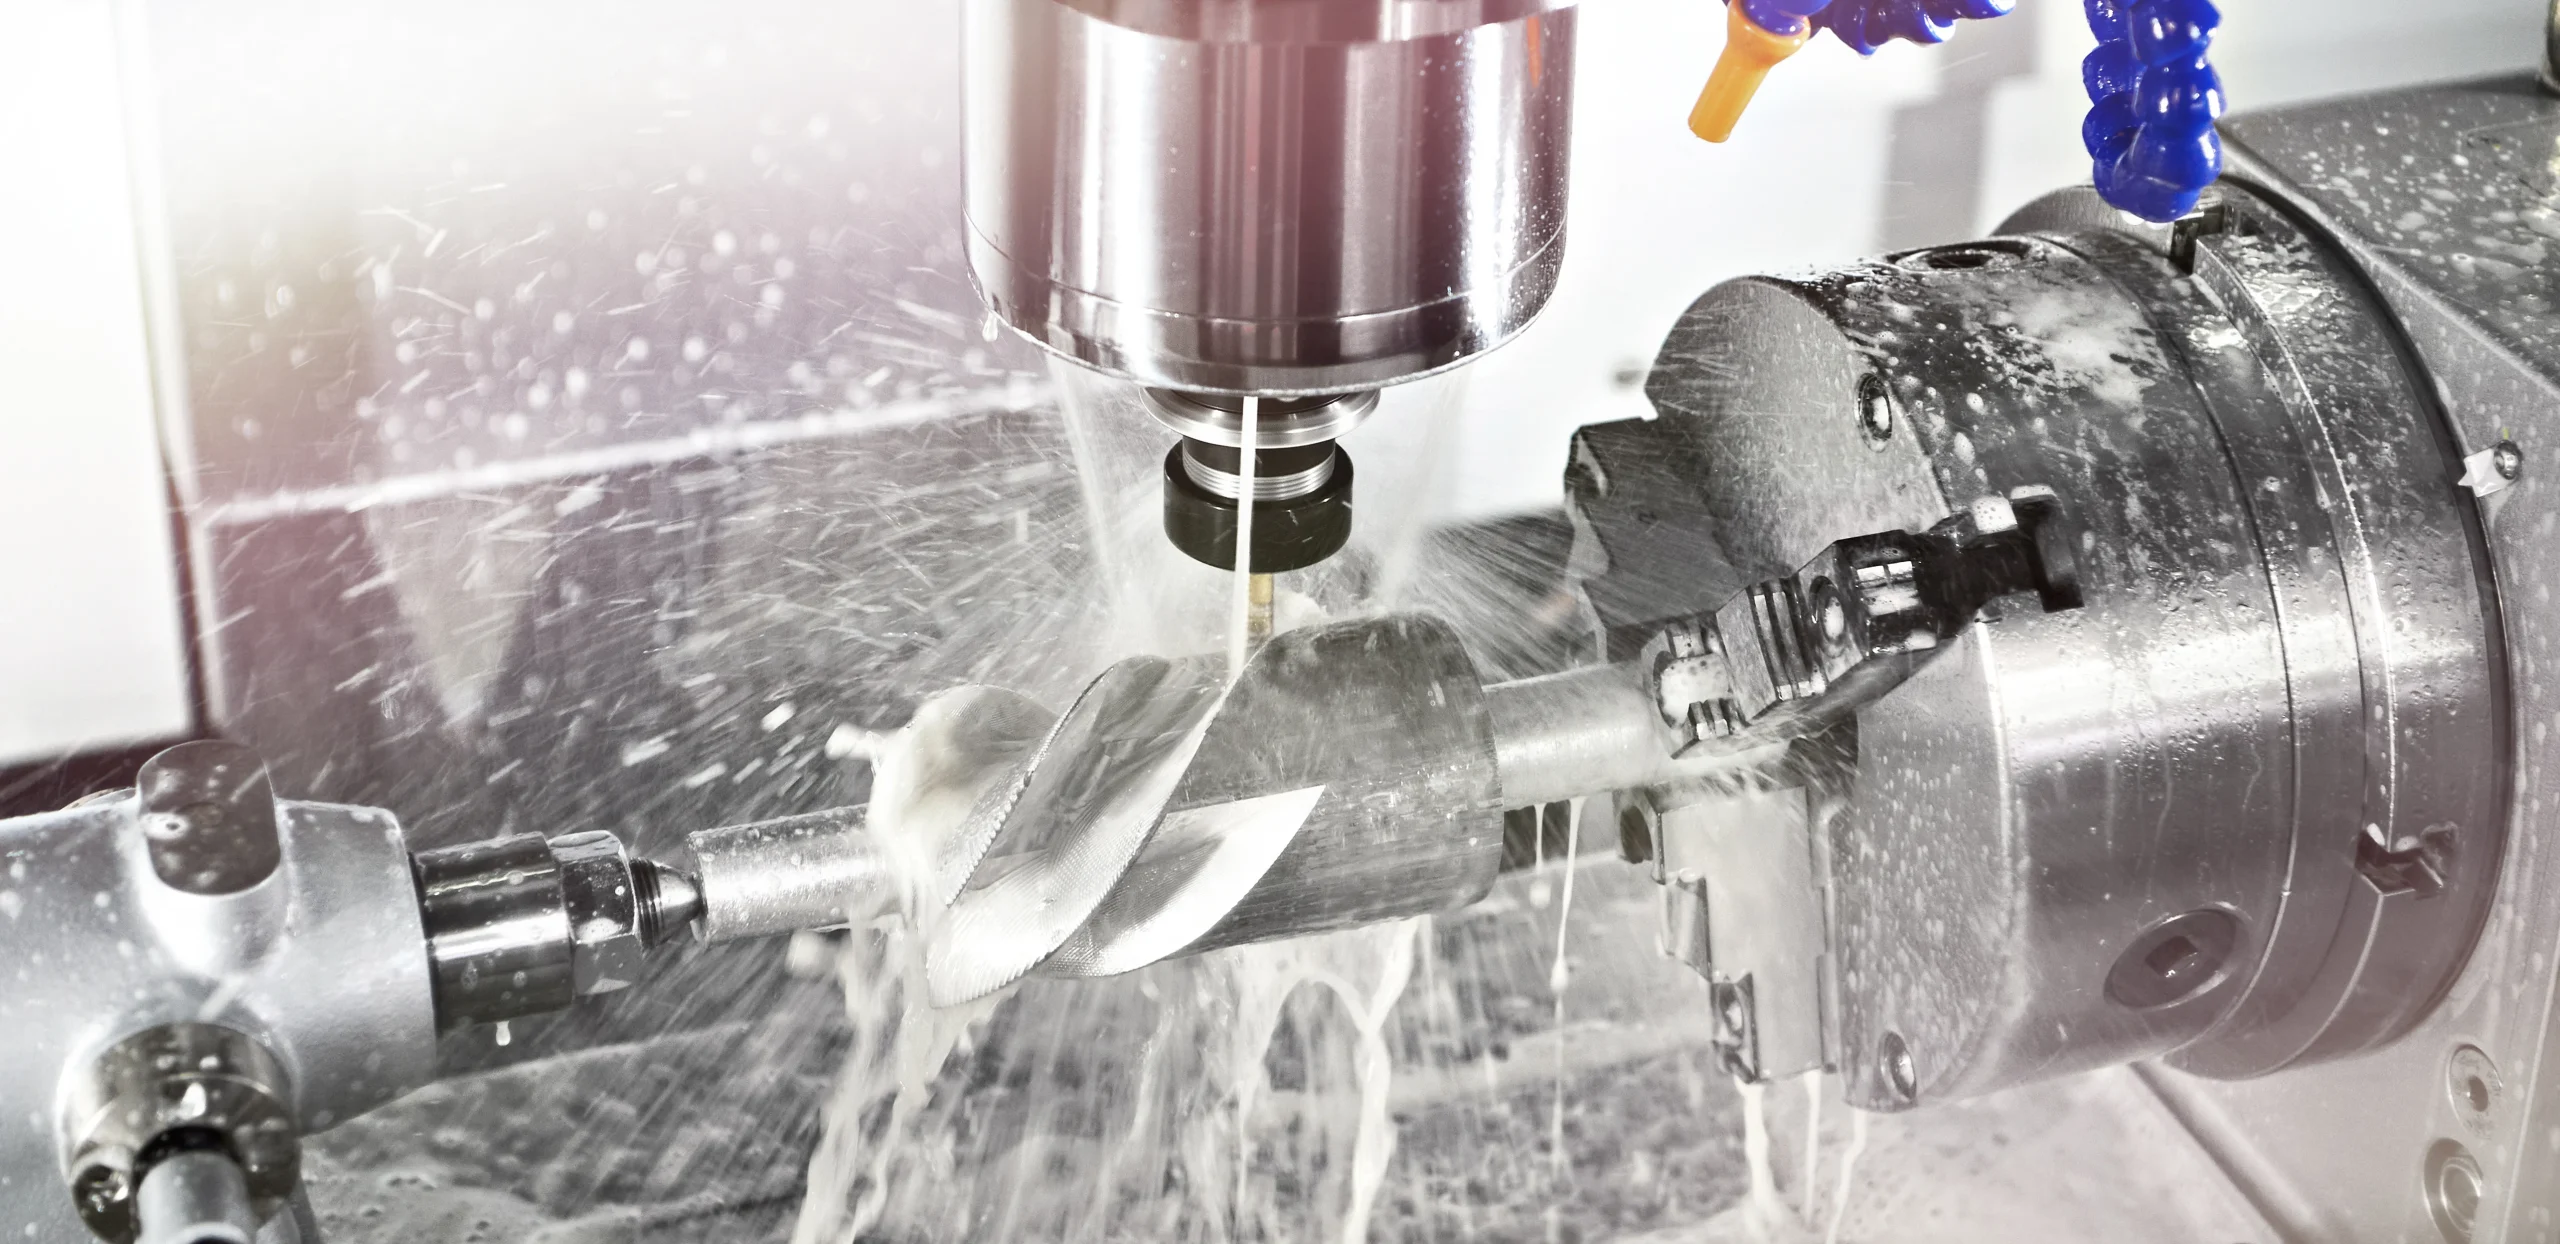
Suprafețele de prindere plate sunt un dar pentru orice mecanic CNC. O bază plată simplă permite piesei să stea într-o menghină fără dispozitive speciale de fixare. Fără fălci moi. Fără cleme personalizate. Doar menghine standard pe care le deține fiecare fabrică de prelucrare CNC.
Folosiți dimensiuni standard ale pieselor. Mulți oameni proiectează piese cu o grosime de șase,3 milimetri. Barele standard au șase milimetri. Mecanistul trebuie să îndepărteze acele trei zecimi de milimetru în plus. Este nevoie de timp. Proiectați la grosimi standard. Lățimi standard. Diametre standard. Fabrica de prelucrare CNC îi va mulțumi inginerului.
Consolele și decupările sunt scumpe. Consolele necesită freze speciale pentru acadele sau mai multe setări. Consolele necesită fixări personalizate pentru a fixa piesa fără vibrații. Evitați ambele pe cât posibil. O piesă simplă, blocată, este ieftin de fixat și rapidă pe mașina CNC.
7. Utilizați procese alternative pentru caracteristici non-critice
Nu orice gaură are nevoie de perfecțiune. Oamenii adesea exagerează cu specificațiile.
O gaură standard forată este rapidă. O gaură alezată sau perforată este lentă. Găurirea creează o gaură suficient de rotundă pentru un șurub, un știft sau o gaură de trecere. Dacă aplicația nu necesită un diametru precis sau un finisaj oglindă, pur și simplu găuriți-o.
Filetele sunt similare. Filetarea este rapidă. Un tarod se rotește spre interior și spre exterior în câteva secunde. Frezarea filetului este mai lentă. Necesită o sculă specială și o traiectorie elicoidală a sculei. Frezarea filetului este utilă pentru diametre mari sau materiale dure. Pentru filetele mici standard din aluminiu sau oțel, filetarea este alegerea mai ieftină.
Suprafețele care nu se așează pe așchii de material se lasă așa cum au fost prelucrate. Finisarea standard de la freza frontală sau de la strunjire este suficientă pentru majoritatea fețelor. Lustruirea, rectificarea sau șlefuirea adaugă timp și costuri.
8. Evitați postprocesarea atunci când este posibil
Anodizarea arată frumos. De asemenea, costă bani. Placarea adaugă rezistență la coroziune. De asemenea, adaugă o călătorie separată la o fabrică de prelucrare CNC pentru placare. Tratamentul termic modifică proprietățile materialului. De asemenea, riscă deformarea piesei și necesită un alt ciclu de încălzire.
Regula este simplă. Adăugați post-procesare doar dacă piesa are nevoie de ea pentru funcție. Un suport decorativ nu necesită anodizare. O clemă auto interioară nu necesită placare. Un distanțier din aluminiu nu necesită tratament termic.
Când post-procesarea este inevitabilă, combinați pașii. Trimiteți piesele unui singur furnizor care poate efectua mai multe procese. Anodizați și marcați cu laser în aceeași unitate. Tratați termic și perforați într-un singur lot. Acest lucru reduce manipularea, transportul și birocrația. Fiecare pas combinat reduce costurile.
9. Potriviți dimensiunea piesei cu anvelopa mașinii
Dimensiunea mașinii contează. Nu orice piesă are nevoie de un centru de prelucrare gigantic cu cinci axe.
O piesă minusculă a unei mașini uriașe este o risipă de bani. Tariful orar pentru o mașină mare cu cinci axe este mare. Consumă energie. Ocupă spațiu pe podea. Operatorul este foarte calificat și plătit pe măsură. A pune o piesă de mărimea unei monede pe acea mașină este ca și cum ai folosi un camion de marfă pentru a livra o singură scrisoare.
Cea mai inteligentă mișcare este să potriviți dimensiunea piesei cu cea mai mică mașină care o poate suporta. O freză CNC cu trei axe are o rată orară mai mică. Adesea cu treizeci până la cincizeci la sută mai mică decât o mașină cu cinci axe. Pentru piesele care nu necesită găuri înclinate sau curbe compuse, prelucrarea pe trei axe funcționează bine. Este rapidă. Este ieftină. Este disponibilă la aproape fiecare fabrică de prelucrare CNC.
De asemenea, ar trebui să luați în considerare deplasarea mașinii. O piesă lungă de trei sute de milimetri ar putea încăpea într-o freză standard. O piesă lungă de șase sute de milimetri se încadrează într-o mașină mai mare și mai scumpă. Menținerea pieselor în dimensiunile obișnuite ale mașinilor menține prețuri mai mici.
10. Lucrați cu fabrica potrivită de prelucrare CNC
Nu fiecare fabrică de prelucrare CNC este la fel. Oamenii trimit adesea un desen celui mai apropiat sau mai ieftin furnizor.
Livrarea va fi mai rapidă, dar acesta nu este singurul factor de luat în considerare.
Fabrica potrivită de prelucrare CNC se specializează în tipul de material și piesă. O fabrică de prelucrare CNC care produce mii de console de aluminiu în fiecare săptămână cunoaște trucurile. Au dispozitivele de fixare pregătite. Programatorii lor au văzut fiecare variație.
Desenele tehnice clare contează mai mult decât cred oamenii. O dimensiune lipsă obligă fabrica de prelucrare CNC să oprească lucrul și să pună o întrebare. Acest lucru întârzie lucrarea. Adesea declanșează o nouă cotație de preț. Un desen curat, cu toleranțe măsurate, note clare și coduri de proiectare și debit corecte, permite mecanicului să execute piesa fără confuzie.
Iată o întrebare directă care economisește bani. Întrebați fabrica de prelucrare CNC: „Ce caracteristici ale acestei piese o fac scumpă?” Fabricile bune de prelucrare CNC vor răspunde sincer. Vor indica o toleranță strânsă pe o față necritică. Sau un buzunar adânc care necesită o sculă specială. Sau un material care se taie prost. Acest feedback îi permite proiectantului să schimbe piesa înainte de a fi stabilită cotația. Numai această conversație poate reduce costurile cu o marjă considerabilă.
Potențialul de reducere a costurilor pe scurt (tabel)
| Strategia | Economii potențiale | Efort |
| Relaxați toleranțele | 20-40% | Foarte jos |
| Evitați cariile adânci | 15-30% | Scăzut |
| Folosește material care se prelucrează ușor | 10-25% | Scăzut |
| Măriți dimensiunea lotului (10→100) | 50-70% | Moderat |
| Trecerea de la 5 axe la 3 axe | 30–50% (pe oră) | Înalt |
Concepții greșite frecvente despre reducerea costurilor CNC
„Prelucrarea mai rapidă economisește întotdeauna bani.”
Sună logic. Folosește mașina mai repede. Produ piese mai repede. Plătește mai puțin. Simplu.
Problema sunt uneltele defecte. Și piesele uzate. Și axurile deteriorate.
Împingerea avansurilor și a vitezelor dincolo de ceea ce poate suporta scula sau materialul duce la dezastru. O freză frontală din carbură care se rotește prea repede generează căldură. Căldura înmoaie scula. Scula se uzează în câteva minute în loc de ore. Uneori se rupe. O sculă spartă distruge piesa. De asemenea, poate distruge dispozitivul de fixare sau mașina însăși.
„Materialele mai ieftine ajută întotdeauna.”
Logica pare logică. Cumpără metal mai ieftin. Plătește mai puțin pentru materia primă. Economisește bani la întreaga lucrare.
Acest lucru este adesea fals.
Materialele mai dure sunt mai ieftine dintr-un motiv anume. Așchiază prost. Se ecruizează prin prelucrare mecanică. Distrug plăcuțele. Necesită avansuri mai lente, adâncimi de așchiere mai mici și schimbări mai frecvente ale sculelor.
Luați în considerare două oțeluri inoxidabile. Oțelul inoxidabil 304 este ieftin. De asemenea, este lipicios și greu de prelucrat. Oțelul inoxidabil 303 costă mai mult pe kilogram. Dar se taie excelent. Timpul de prelucrare la oțelul inoxidabil 303 este de jumătate față de cel la oțelul inoxidabil 304. Durata de viață a sculei este de trei ori mai mare. Costul total al piesei finite este mai mic cu materialul mai scump.
Același model se repetă și cu aluminiul. 7075 este mai rezistent decât 6061. De asemenea, uzează uneltele mai repede pentru multe ateliere. Cu excepția cazului în care aplicația necesită acea rezistență suplimentară, aliajul mai ieftin de prelucrat are un avantaj în ceea ce privește costul total.
„O comandă mare este întotdeauna cea mai bună.”
Economiile de scară sunt reale. Loturile mai mari reduc costul per unitate. Dar această regulă are limite.
O comandă mare economisește bani doar dacă designul este stabil. Oameni care comandă cinci mii de piese. Schimbarea inginerească are loc. Jumătate din lot este acum fier vechi. Materialul este plătit. Timpul de lucru al mașinii este cheltuit. Banii sunt duși.
Depozitarea este un alt cost ascuns. Cinci mii de piese ocupă spațiu pe podea. Costurile de spațiu sunt chiria. Piesele necesită rafturi, controlul climei și gestionarea stocurilor. Aceste costuri se adună. Pentru piesele cu rotație redusă, costul de depozitare poate eroda economiile per unitate obținute din loturile mari.
Abordarea mai bună constă adesea în comenzi mai mici, eșalonate. Comandați cinci sute de piese. Validați designul în producție. Apoi comandați următoarele cinci sute. Costul per unitate este puțin mai mare. Riscul de a renunța la un lot imens este zero. Persoanele care ignoră acest compromis învață uneori o lecție foarte costisitoare.
Obțineți piese de prelucrare CNC pentru a economisi costuri la NOBLE
NOBLE este o fabrică profesională de prelucrare CNC. Accentul se pune pe piese metalice de precizie. Angajații provin din industria auto, dispozitive medicale, aerospațială, robotică și echipamente industriale. Fiecare industrie are standarde diferite. Le respectăm.
De ce să lucrezi cu noi?
Concentrare pe reducerea costurilor – Îi ajutăm în mod activ pe clienți să reproiecteze piesele pentru a le face mai ușor de fabricat. Strategiile din acest articol nu sunt concepte abstracte. Le aplicăm zilnic pentru a reduce costurile de procesare CNC.
Oferte rapide – Oamenii primesc oferte în douăzeci și patru până la patruzeci și opt de ore. Fiecare ofertă include feedback DFM. Nu se mai pot aștepta săptămâni întregi pentru a afla că o piesă este costisitoare de fabricat.
Fără taxe ascunse – Prețurile sunt transparente. Timp de lucru. Materiale. Scule. Amortizare configurată. Aceasta este lista.
De la prototip la producție – Un client are nevoie de o piesă pentru testare. Noi o rulăm. Același client are nevoie ulterior de zece mii de piese pentru producție. Ne extindem. Aceleași programe. Aceleași sisteme de calitate.
ISO 13485:2016 – Clienții cu dispozitive medicale sunt bineveniți. Oferim pachete complete de validare. Trasabilitate. Controlul proceselor. Documentație pentru depunerile către reglementări.
Timpi de livrare scurți – Piesele standard se livrează în cinci până la zece zile lucrătoare. Există opțiuni de expediere rapidă pentru lucrări urgente. Clientul plătește pentru viteză doar atunci când are nevoie de ea.
Angajamentul nostru de a reduce costurile CNC
Nu doar producem piese mecanice. Proiectăm soluții eficiente din punct de vedere al costurilor. Fiecare ofertă include patru aspecte specifice.
- Analiza DFM– O analiză gratuită a designului. Trimitem sugestii de economisire a costurilor înainte de a tăia orice metal. Mulți clienți implementează aceste modificări și observă reduceri imediate ale ofertelor.
- Recomandări de materiale alternative– Uneori, o aplicație nu necesită un aliaj exotic. Propunem alternative mai ieftine sau cu prelucrare mai rapidă atunci când acestea funcționează pentru aplicația respectivă.
- Revizuirea toleranței– Semnalăm toleranțe inutil de strânse. Mulți ingineri supraestimează fără a realiza impactul asupra costurilor. O simplă întrebare din partea noastră duce adesea la o modificare de design care reduce prețul cu o marjă considerabilă.
- Sfaturi pentru optimizarea lotului– Îi ajutăm pe clienți să combine comenzile. Cincizeci de bucăți pe lună, timp de șase luni, devin o comandă de trei sute de bucăți. Prețul per unitate scade. Clientul economisește bani. Furnizorul derulează o lucrare eficientă. Ambele părți beneficiază.
FAQ
Cantitatea de producție afectează costul?
Da. Volumul mic duce la un cost unitar ridicat. Motivul este munca fixă. Programarea, configurarea, setarea sculelor și inspecția primei piese durează același timp, indiferent dacă este vorba de o singură piesă sau de o sută. Dacă îl distribuiți pe o singură piesă, numărul pe unitate va fi dificil. Dacă îl distribuiți pe o sută de piese, numărul va scădea drastic.
Pot reduce costurile fără a schimba designul?
Da, în mai multe moduri. Măriți dimensiunea lotului. Numai acest lucru reduce costul pe unitate. Alegeți o altă fabrică de prelucrare. Unele ateliere se specializează în lucrări de volum mic și au tarife orare mai mici pentru lucrări mici. Folosiți materiale cu formă aproape netă. Piesele turnate, forjate sau barele extrudate reduc cantitatea de material pe care mașina trebuie să o îndepărteze. Un timp de lucru mai mic înseamnă un cost mai mic.
Care este cea mai eficientă metodă de reducere a costurilor?
Relaxați toleranțele necritice. Implementarea nu necesită niciun cost. Fără modificări de design. Fără modificări de material. Fără scule noi.
Cât pot economisi prin optimizarea traiectoriilor sculelor?
De obicei, zece până la douăzeci la sută. Numărul exact depinde de complexitatea piesei. Un bloc simplu cu câteva găuri are puțin spațiu pentru optimizarea traiectoriei. Un miez de matriță complex, cu buzunare adânci și colțuri înguste, are un spațiu semnificativ. Economiile provin din reducerea așchierii cu aer, mai puține schimbări de scule și strategii de degroșare mai inteligente.
Is Cu 5 axe întotdeauna mai bine?
Nu. Mașinile cu trei axe au tarife orare mai mici. Adesea, cu treizeci până la cincizeci la sută mai mici. O freză cu trei axe este mai simplă. Consumă mai puțină energie. Operatorii sunt mai comuni și, prin urmare, mai puțin costisitori pe oră.
Prelucrarea pe cinci axe adaugă valoare în situații specifice. Piese cu degajări. Caracteristici la unghiuri compuse. Cavități adânci unde lungimea sculei devine o problemă. Dacă geometria piesei nu necesită aceste capabilități, prelucrarea pe 5 axe este doar o modalitate mai scumpă de a realiza o lucrare pe trei axe. Se recomandă utilizarea pe cinci axe numai atunci când forma o cere. În caz contrar, se recomandă utilizarea pe trei axe și menținerea unui preț mai mic.







