
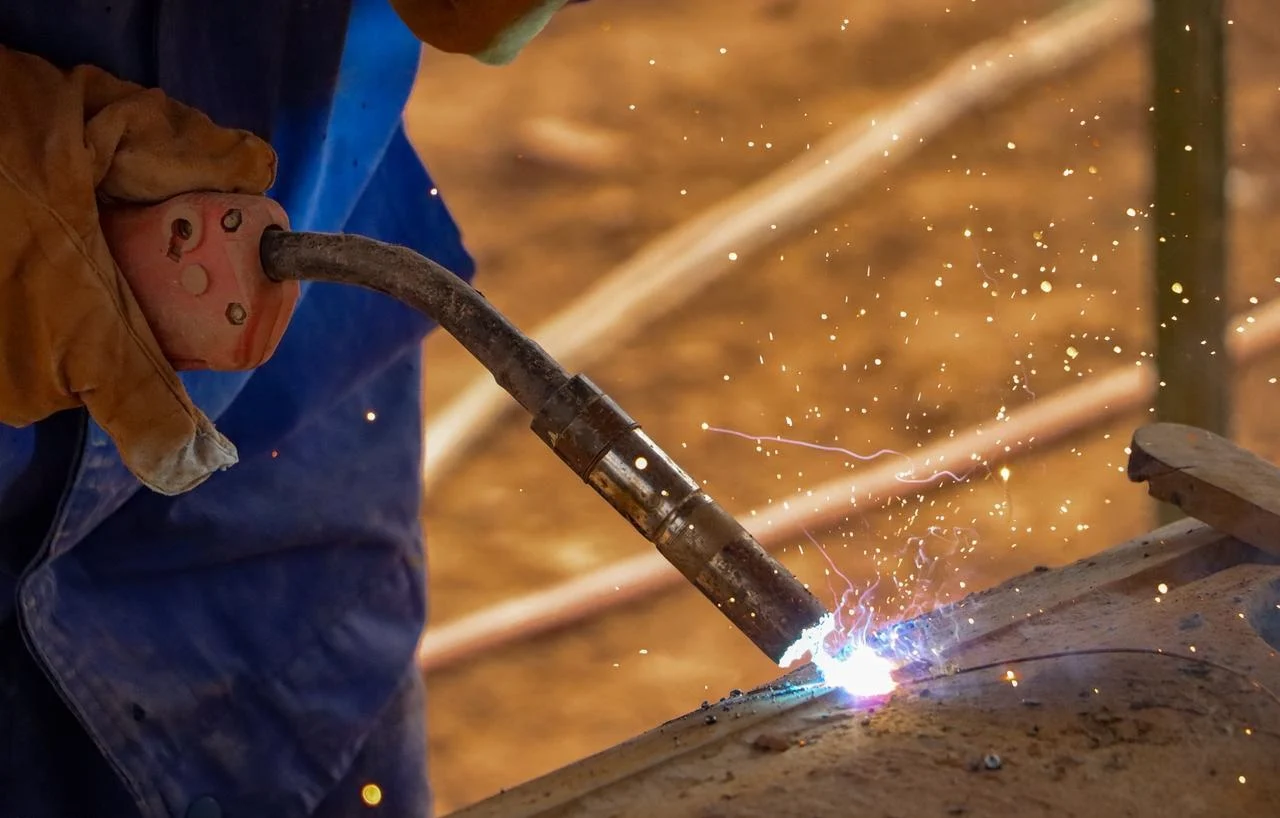
Oamenii folosesc sudarea metalelor peste tot. Acesta este modul în care fabricile unesc permanent piesele metalice. Ideea este simplă. Se aplică căldură sau forță mecanică. Se împinge atomii suficient de aproape pentru ca aceștia să se lege. Cele două piese devin una singură.
Tehnologia industrială continuă să avanseze. Metodele de sudare s-au multiplicat. Sunt mai rafinate acum decât erau acum douăzeci de ani. Există tehnici diferite pentru diferite lucrări. De aceea, oamenii trebuie să înțeleagă diferențele înainte de a păși în atelier.
Ce Este Sudarea tablei?
Oamenii vorbesc despre sudarea tablei metalice. Dar ce este, de fapt? În esență, este un proces de lipire. Și se întâmplă la nivel atomic. Este diferit de simpla lipire a două piese.
Energia externă intră în joc. Căldura. Forța mecanică. Adesea un amestec al ambelor. Această energie perturbă aranjamentul atomic original chiar la îmbinarea pieselor metalice. Structura se descompune într-un mod controlat. Apoi zona se răcește. Se solidifică. Cele două componente separate devin o singură unitate. Puternic. Coeziv. Permanent.
Prinderea cu șuruburi sau nituire fixează piesele împreună mecanic. Există totuși un spațiu - totuși un element de fixare. Sudarea face cu totul altceva. Realizează fuziunea la nivel atomic. Nu există nicio îmbinare în sensul tradițional. Rezultatul este că o îmbinare sudată poate egala rezistența metalului de bază. Uneori chiar o depășește. Acest lucru nu este valabil pentru majoritatea elementelor de fixare mecanice.
Care sunt diferitele tipuri de sudură a tablei metalice?
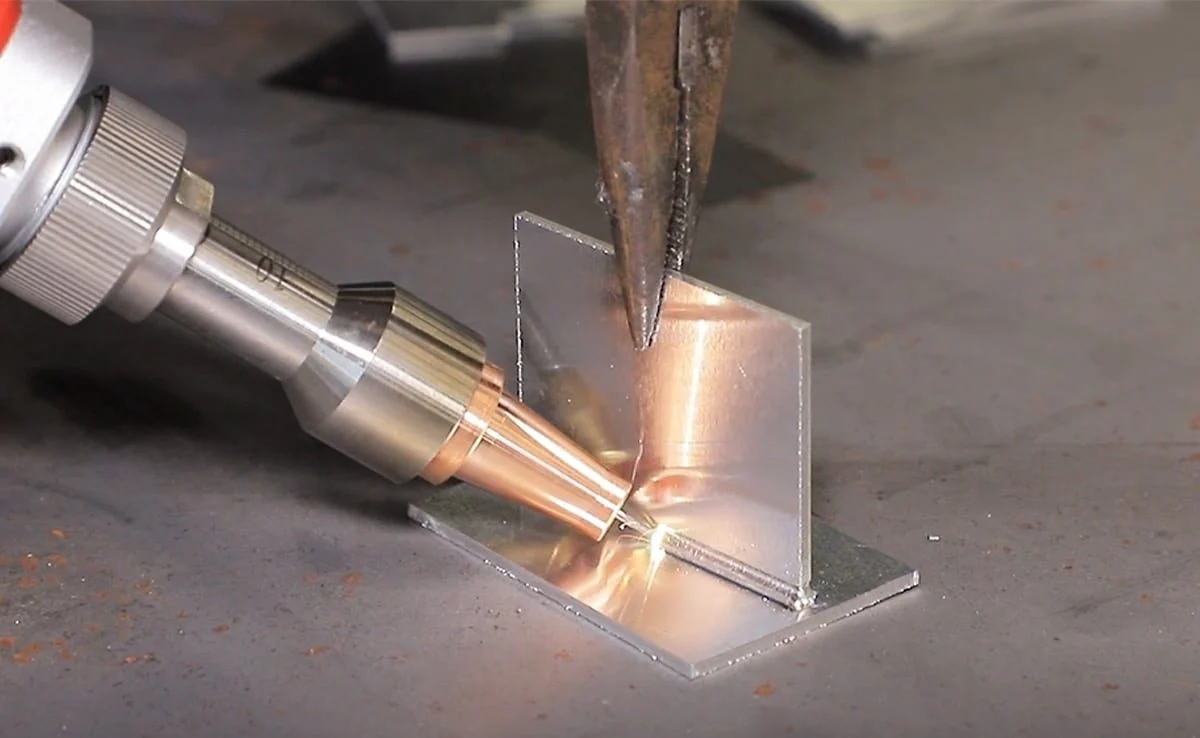
Inginerii clasifică sudarea metalelor în moduri diferite. Sursa de energie contează. Principiul de sudare contează. Trei categorii principale acoperă cea mai mare parte a ceea ce se întâmplă în ateliere. Fiecare tip are propriul său caracter. Fiecare se potrivește diferitelor locuri de muncă.
Sudarea prin fuziune
Acesta este cel mai comun tip. Oamenii îl folosesc peste tot. Principiul de bază este simplu. Încălziți marginile metalului de bază până când se topesc. Se formează o baie de sudură. Lăsați-l să se solidifice. Îmbinarea este completă. Uneori se adaugă material de adaos. Acest lucru ajută la forma și rezistența sudurii. Nu este întotdeauna necesar. Dar adesea util.
Sudarea cu arc de metal ecranat (SMAW)
Oamenii numesc aceasta și sudură cu electrod electrostatic. Un arc electric furnizează căldura. Un electrod acoperit cu flux face treaba. Echipamentul este simplu. Fără componente electronice complexe. Această flexibilitate înseamnă că oamenii pot suda în mai multe poziții. Sus, vertical, orizontal. Totul funcționează.
Sudare cu arc de tungsten cu gaz (GTAW/TIG)
Aceasta se realizează prin sudură TIG. Gazul argon acționează ca mediu de ecranare. Protejează baia de sudură topită de aerul din jur. Fără contaminare. Fără oxidare. Rezultatul este o sudură de înaltă calitate, cu un aspect curat și atractiv. Persoanele cărora le pasă de aspect folosesc TIG.
Metoda funcționează bine pentru metale neferoase. Oțel inoxidabil. Aliaje de aluminiu. Aliaje de cupru. Există două variante principale. Sudarea cu arc cu gaz de tungsten, care este TIG standard. Și sudarea cu arc cu gaz de metal, numită și MIG. Pistolete diferite. Debit diferit de umplere. Același principiu de gaz de protecție.
Sudarea cu arc scufundat (SAW)
Acest proces pare ciudat pentru cei care nu l-au văzut. Arcul arde sub un strat de flux. Fluxul granular protejează complet zona de sudură. Nu este nevoie de butelie de gaz. Nu există un arc electric vizibil.
Avantajele sunt clare. Eficiență ridicată a sudării. Calitate constantă a sudurii. Intensitate redusă a forței de muncă, deoarece procesul este adesea automatizat. Limitarea este poziția. SAW funcționează cel mai bine pentru sudarea în poziție plană. Plăci de grosime medie spre mare. Producție în loturi. Structuri mari, cum ar fi nave și poduri. Oamenii nu îl folosesc pentru lucrări mici de reparații.
Sudură oxi-combustibilă (OFW)
Această metodă folosește o flacără. Nu un arc. Un gaz combustibil se amestecă cu oxigen. Arderea creează o flacără fierbinte îndreptată spre metal. Echipamentul este portabil. Ușor de utilizat. Nu necesită electricitate.
Lucrul în locații fără prize electrice. Este o tehnologie veche. Dar încă își are locul pe podea. Uneori, cea mai simplă unealtă este cea potrivită.
Sudarea sub presiune
Procesul aplică forță mecanică metalelor de bază. Uneori se adaugă căldură moderată. Scopul este de a împinge materialele într-o stare plastică - suficient de moale pentru a se deforma, nu suficient de lichidă pentru a curge.
În general, nu este necesar material de umplutură. Îmbinarea provine din metalele în sine care se topesc sub presiune.
Sudarea cu rezistență
Această metodă folosește rezistență electrică. Curentul trece prin metalele de bază. Rezistența de la suprafețele de contact generează căldură. În același timp, se aplică presiune mecanică pentru a finaliza sudura.
Două avantaje ies în evidență. Viteze mari de sudare. Deformare minimă a materialului din jur.
Există trei tipuri comune. Sudarea în puncte pentru puncte individuale. Sudarea prin cusătură pentru linii continue. Sudarea cap la cap pentru îmbinarea capetelor. Se folosește pe scară largă sudarea prin rezistență pentru componente din tablă subțire. Caroseriile automobilelor sunt un exemplu clasic. Carcasele electrocasnicelor trec, de asemenea, prin acest proces pe liniile de producție de volum mare.
Sudarea prin frecare
Iată cum funcționează sudarea prin frecare. Două piese se mișcă una față de cealaltă. Fie prin rotație, fie prin mișcare liniară. Fricțiunea generează căldură. Suprafețele de contact ajung într-o stare plastică. Apoi se aplică o forță axială de forjare. Piesele se lipesc permanent.
Calitatea sudurii este consistentă. Rezistența îmbinării este ridicată. Această metodă este utilizată pentru sudarea cap la cap a componentelor cu secțiuni transversale circulare. Arbori. Axe. Țevi. Orice piesă rotundă care necesită o îmbinare rezistentă, curată, fără material de adaos. Fără flux. Fără gaz protector. Doar mișcare și presiune.
Lipire și lipire
Aceste două procese funcționează diferit față de sudarea prin fuziune. Metalele de bază nu se topesc. Se topește doar metalul de adaos. Acel metal de adaos are un punct de topire mai scăzut decât materialele care sunt îmbinate.
Operatorul încălzește ansamblul. Metalul de adaos se topește. Acțiunea capilară trage materialul de adaos topit în spațiul dintre suprafețele metalului de bază. Materialul de adaos difuzează apoi ușor în metalul de bază. Se formează o îmbinare. Piesele de prelucrat nu se topesc.
Lipire (brazare moale)
Lipirea folosește metal de adaos cu un punct de topire sub 450°C (842°F). Aliajele de lipit obișnuite includ aliajele de staniu-plumb. Unele aliaje mai noi înlocuiesc plumbul din motive de mediu.
Folosim acest proces pentru componente de precizie. Piesele electronice sunt cel mai important exemplu. Instrumentele și ansamblurile mici sunt, de asemenea, lipite. Rezistența îmbinării este mai mică decât cea a altor metode de sudare. Acest lucru este în regulă pentru electronice. Nu este în regulă pentru oțelul structural.
Brazare (brazare dură)
Brazarea utilizează metal de adaos cu un punct de topire peste 450 de grade Celsius. Materialele de adaos comune includ aliajele pe bază de cupru și aliajele pe bază de argint. Aceste îmbinări au o rezistență relativ mare. Mult mai puternice decât îmbinările lipite. Apropiindu-se de rezistența sudurilor prin topire în unele cazuri.
Folosim lipirea pentru scule așchietoare. De asemenea, pentru matrițe și îmbinări de țevi. Oriunde două metale trebuie să se unească fără a topi materialul de bază. Procesul funcționează bine pentru metale diferite. O țeavă de cupru la un racord de alamă. Un vârf de carbură la un corp de scule din oțel. Lipirea gestionează aceste combinații. Sudarea prin fuziune eșuează adesea.
Cum influențează procesele de sudare selecția metalului
Există o relație strânsă de compatibilitate între procesele de sudare și materialele metalice. Diferite procese de sudare impun cerințe specifice privind proprietățile și compoziția chimică a metalelor, ceea ce afectează în mod direct selecția materialelor de bază adecvate.
Caracteristicile de intrare a căldurii ale tipurilor de metale limită ale procesului
Procesele de sudare variază semnificativ în ceea ce privește aportul de căldură și viteza de încălzire, iar aceste diferențe au un impact direct asupra metalelor care pot fi selectate pentru o anumită aplicație.
Procese cu aport termic ridicat
Procese precum sudarea cu arc submers (SAW) și sudarea oxi-combustibil (OFW) transmit cantități mari de căldură piesei de prelucrat, rezultând o zonă afectată termic (HAZ) largă și rate lente de răcire. Acest lucru poate duce la creșterea grosimii granulelor și la o reducere a proprietăților mecanice ale materialului. Aceste procese cu aport termic ridicat sunt mai potrivite pentru materialele mai puțin sensibile la efectele termice, cum ar fi oțelul moale și oțelul slab aliat. În general, nu sunt recomandate pentru materiale precum oțelul de înaltă rezistență sau oțelul rezistent la căldură, care tind să sufere o degradare a performanței din cauza supraîncălzirii.
Procese cu consum redus de căldură
Procese precum sudarea cu arc cu tungsten gazos (GTAW/TIG) și sudarea prin rezistență aplică rapid căldură și o limitează la o zonă mai mică, reducând la minimum modificările microstructurale și degradarea proprietăților metalului. Aceste procese cu aport termic redus sunt mai potrivite pentru materiale sensibile la temperatură, cum ar fi oțelul inoxidabil, aliajele de aluminiu și oțelul de înaltă rezistență, deoarece ajută la menținerea integrității și performanței îmbinării sudate.
Metoda de ecranare determină compatibilitatea materialului
Metoda de ecranare utilizată într-un proces de sudare afectează în mod direct oxidarea metalului în timpul sudării, ceea ce o face un factor critic în selecția materialelor.
Procese cu gaz inert sau ecranare cu flux
Procedee precum sudarea cu arc electric cu gaz de tungsten (GTAW/TIG) și sudarea cu arc scufundat (SAW) oferă o protecție excelentă prin blocarea eficientă a expunerii atmosferice. Aceste metode sunt potrivite pentru sudarea metalelor neferoase predispuse la oxidare, cum ar fi aliajele de aluminiu, aliajele de cupru și aliajele de titan. Dacă aceste materiale sunt sudate folosind procese neprotejate, se pot forma rapid pelicule de oxid, ducând la defecte precum porozitatea și incluziunile de zgură în sudură.
Procese cu ecranare mică sau fără
Procese precum sudarea cu arc metalic protejat (SMAW) - care se bazează doar pe acoperirea electrodului pentru protecție de bază - și sudarea oxi-combustibil (OFW) oferă o ecranare limitată. Aceste metode nu sunt potrivite pentru metale neferoase ușor oxidabile. În schimb, ele se potrivesc mai bine cu metale feroase care au o rezistență mai mare la oxidare, cum ar fi oțelul moale și oțelul slab aliat.
Gradul de distorsiune a sudurii influențează selecția grosimii materialului
Diferite procese de sudare produc niveluri variate de distorsiune, ceea ce, la rândul său, afectează alegerea grosimii materialului.
Procese cu distorsiune ridicată
Procese precum sudarea oxi-combustibil (OFW) și sudarea cu arc metalic protejat (SMAW) tind să provoace deformări și distorsiuni semnificative atunci când sunt utilizate pe table subțiri. Prin urmare, aceste metode sunt mai potrivite pentru îmbinarea componentelor cu grosime medie spre mare.
Procese cu distorsiune redusă
Procese precum sudarea prin puncte prin rezistență și sudarea cu arc cu tungsten gazos (GTAW/TIG) prezintă încălzire concentrată și o zonă mică afectată termic, permițând un control eficient al distorsiunii. Aceste metode sunt ideale pentru sudarea componentelor din tablă subțire, cum ar fi caroseriile automobilelor și carcasele electrocasnicelor.
Considerații privind starea suprafeței la selectarea metodelor de sudare a tablei metalice
Sudarea tablei metalice implică de obicei componente cu grosime subțire, iar calitatea sudurii este foarte sensibilă la starea suprafeței materialului. Prin urmare, atunci când se selectează o metodă de sudare adecvată, starea suprafeței metalului de bază trebuie evaluată cu atenție pentru a asigura îmbinări sudate fiabile.
Curățenia suprafeței
Suprafețe care conțin ulei, rugină sau crustă de moară
Când suprafețele de tablă sunt contaminate cu ulei, rugină, crustă de laminare sau alte impurități, legătura atomică în timpul sudării poate fi compromisă. Acest lucru duce adesea la defecte de sudură, cum ar fi porozitatea, incluziunile de zgură și lipsa fuziunii. Pentru astfel de condiții de suprafață, sudarea cu arc metalic protejat (SMAW) sau sudarea cu arc scufundat (SAW) este o opțiune viabilă. Acoperirea cu flux de pe electrozii SMAW are unele capacități de dezoxidare și toleranță la impurități, care pot ajuta la compensarea într-o anumită măsură a curățeniei inadecvate a suprafeței. În mod similar, stratul de flux din SAW oferă un efect de curățare asupra băii de sudură. În schimb, procesele cu sensibilitate ridicată la curățenia suprafeței - cum ar fi sudarea cu arc cu tungsten gazos (GTAW/TIG) - necesită o pregătire temeinică a suprafeței. Dacă se utilizează sudarea TIG, suprafața trebuie mai întâi șlefuită și curățată pentru a îndepărta contaminanții.
Suprafețe cu curățenie ridicată
Când suprafețele de tablă au fost șlefuite, curățate și sunt lipsite de contaminanți, procese precum sudarea cu arc cu gaz de tungsten (GTAW/TIG) sau sudarea prin puncte prin rezistență devin foarte potrivite. Sudarea TIG oferă o ecranare excelentă și produce suduri curate și plăcute din punct de vedere estetic, fiind ideală pentru componente de tablă cu cerințe estetice ridicate. Sudarea prin puncte prin rezistență, pe de altă parte, oferă viteze mari de sudare și distorsiuni minime, fiind potrivită pentru producția de volum mare de ansambluri de tablă.
Suprafață netedă
Suprafețe Plane
Când componentele din tablă au suprafețe plane, contactul dintre piesele de lucru este strâns și uniform în timpul sudării. În acest caz, sudarea prin puncte prin rezistență sau sudarea prin cusătură sunt alegeri excelente. Aceste metode oferă o eficiență ridicată și o distorsiune minimă, asigurând în același timp o calitate constantă a îmbinării, ceea ce le face potrivite pentru producția de volum mare. Alternativ, sudarea cu arc cu tungsten gazos (GTAW/TIG) poate fi, de asemenea, utilizată pentru a obține un aspect al sudurii neted și plăcut din punct de vedere estetic.
Suprafețe neuniforme sau goluri
Atunci când suprafețele de tablă sunt neregulate sau există goluri de asamblare, calitatea sudurii prin puncte prin rezistență și a sudării prin cusătură poate fi compromisă, rezultând adesea defecte precum fuziunea incompletă sau lipsa de penetrare. În astfel de situații, sudarea cu arc metalic protejat (SMAW) sau sudarea oxi-combustibil (OFW) este mai potrivită. SMAW permite operatorului să ajusteze unghiul electrodului și viteza de deplasare pentru a ajuta la umplerea eficientă a golurilor. Sudarea oxi-combustibil, cu acoperirea sa mai largă a flăcării, permite o topire mai bună a metalului de bază în zona îmbinării, ajutând, de asemenea, la acoperirea golurilor și la compensarea ajustării deficitare.
Acoperiri de suprafață
Unele componente din tablă metalică sunt acoperite cu straturi precum zinc, staniu sau crom pentru a spori rezistența la coroziune. La selectarea unei metode de sudare, trebuie luată în considerare influența acestor acoperiri asupra calității sudurii.
Tablă metalică zincată (galvanizată)
La sudarea tablei galvanizate, stratul de zinc se vaporizează la temperaturi ridicate, producând vapori de zinc care pot duce cu ușurință la porozitatea sudurii. Sudarea cu arc metalic protejat (SMAW) este o opțiune viabilă, deoarece stratul de acoperire al electrodului poate ajuta la absorbția unei părți din vaporii de zinc. Sudarea cu arc cu gaz de tungsten (GTAW/TIG) este, de asemenea, potrivită, deoarece protecția cu gaz inert ajută la reducerea impactului vaporilor de zinc. Cu toate acestea, sudarea prin puncte cu rezistență trebuie evitată, deoarece stratul de zinc interferează cu conducerea curentului electric, rezultând o rezistență redusă a sudurii.
Tablă metalică acoperită cu staniu
La sudarea tablei metalice acoperite cu staniu, stratul de staniu are un punct de topire scăzut și tinde să se topească și să se desprindă ușor. Lipirea (brazarea moale) este o alegere potrivită în acest caz. Folosind metale de adaos pe bază de staniu, acest proces oferă o rezistență adecvată la îmbinare fără a deteriora stratul de acoperire al tablei metalice.
Despre NOBLE – Partenerul dumneavoastră pentru Fabricare de precizie
Despre Noi
NOBLE este certificat ISO. Suntem un atelier de prelucrare CNC. Oamenii apelează la noi pentru prelucrare de înaltă precizie și tehnologii avansate de îmbinare. Afacerea noastră principală a început cu fabricația subtractivă: oferim servicii de frezare, strunjire și găurire CNC. De asemenea, am adăugat capacități de sudare cu laser.
Ne propunem să oferim clienților toate serviciile de producție de care au nevoie, de la început până la sfârșit. Fără externalizare. Nu este nevoie să expediați piese către atelierul de sudură al altei companii. Totul este gestionat de aceeași companie. Acest lucru economisește timp și evită orice probleme legate de predarea calității.
Capabilitățile noastre de bază
Prelucrarea CNC este fundația. Frezare, strunjire, prelucrare pe cinci axe și electroeroziune pentru componente complexe din metal și plastic. Toleranțe stricte. Geometrii complexe. Standardul NOBIL obișnuit pe care îl așteaptă clienții.
Sudarea tradițională rămâne la îndemână. TIG și MIG pentru secțiuni mai groase. Pentru lucrări de reparații. Pentru aplicații în care potrivirea îmbinărilor nu este perfectă. Nu fiecare lucrare necesită un laser. Înțelegem diferența. Oamenii aleg metoda care se potrivește cu amprenta.
Certificările noastre (Încredere și Calitate)
ISO 9001:2015 este un sistem cuprinzător de management al calității. Acesta acoperă procesele noastre de prelucrare CNC și sudare. Calitate consistentă. Repetabilitate. Trasabilitate. Clienții industriali se așteaptă la acest nivel de referință.
ISO 13485:2016 este standardul de aur pentru fabricarea dispozitivelor medicale. Nu toate atelierele dețin această certificare. Noi o avem. Aceasta demonstrează capacitatea noastră de a livra componente de precizie și ansambluri sudate pentru instrumente chirurgicale, implanturi și echipamente de diagnostic.
De ce să colaborezi cu noi?
„Ghișeu unic” nu este o expresie de marketing. Clienții prelucrează piesele pe mașinile noastre CNC. Apoi le sudăm intern. Fără transport către un sudor separat. Fără întârzieri logistice. Fără probleme de calitate.
Expertiza în procese contează. Știm când să recomandăm sudarea cu laser. Viteză mare. Zonă afectată termic cu grad scăzut. Știm când să recomandăm sudarea TIG. Secțiuni mai groase. Toleranță la goluri. Nu impunem o singură tehnologie. Am ales-o pe cea potrivită pentru imprimare.
Calitatea este pe primul loc. Fiecare sudură este documentată. Fiecare element prelucrat este trasat. Sistemele noastre ISO impun acest lucru. Clienții primesc documentele necesare pentru propriile audituri și depuneri de documente de reglementare. Nu este nevoie să cauți certificate. Nu există înregistrări de lot lipsă. Sistemul funcționează.
FAQ
Cum aleg între sudarea TIG și SMAW pentru tablă?
Sudarea TIG (GTAW) produce suduri curate și de înaltă calitate. Aspectul este bun. Procesul necesită suprafețe curate și bine pregătite. O folosim pentru materiale subțiri, oțel inoxidabil, aluminiu și orice aplicație în care aspectul contează.
SMAW (sudarea cu electrod electrostatic) este mai tolerantă la contaminarea suprafeței. Rugina sau uleiul de pe metal nu opresc procesul. Electrodul acoperit cu flux gestionează impuritățile. Alegem SMAW pentru lucrări de întreținere, producție în loturi mici și sudarea în poziții greu accesibile. Este mai puțin atractivă, dar mai tolerantă.
Ce metodă de sudare este cea mai bună pentru componentele cu fixare deficitară sau suprafețe neuniforme?
Când suprafețele sunt neregulate sau există goluri, sudarea SMAW sau oxi-combustibil este o alegere mai bună. SMAW permite operatorului să ajusteze unghiul electrodului și viteza de deplasare pentru a umple golurile, în timp ce sudarea oxi-combustibil oferă o acoperire largă a flăcării, care ajută la topirea metalului de bază și la acoperirea golurilor. Sudarea prin rezistență la puncte și sudarea prin cusătură nu sunt recomandate pentru ajustări necorespunzătoare, deoarece sunt predispuse la o lipsă de penetrare.
Cum pot solicita o ofertă pentru o piesă care necesită atât prelucrare mecanică, cât și sudare?
Clienții ne trimit modelul lor tipărit sau CAD. De asemenea, orice specificații privind materialele, toleranțele și cerințele de sudură. Echipa noastră analizează proiectul. Recomandăm procesele adecvate de prelucrare și sudare. Apoi oferim o singură ofertă pentru ansamblul complet. Fără schimburi între mai multe ateliere.
Cum se realizează sudarea pe tablă subțire fără a provoca distorsiuni?
Tabla subțire se deformează ușor. Căldura excesivă este inamicul. De aceea, inginerii folosesc procese cu încălzire concentrată și aport redus de căldură. Sudarea cu laser funcționează bine. Sudarea prin puncte prin rezistență funcționează pentru aplicațiile adecvate. Echipa noastră controlează, de asemenea, secvențele de prindere, fixare și sudare pentru a minimiza distorsiunile. Atunci când o lucrare necesită sudură TIG pe material subțire, folosim un amperaj redus și o tehnică precisă. Căldura rămâne acolo unde îi este locul. Piesa rămâne plată.







