
Ce Este 5prelucrare pe axe?
Prelucrarea pe cinci axe este o tehnologie avansată de prelucrare CNC care adaugă două axe rotative (de obicei axele A, B sau C) la cele trei axe liniare tradiționale (X, Y și Z) pentru a obține un control sincronizat al mișcării piesei de prelucrat în cinci grade de libertate. Această capacitate de interpolare multi-axe permite mașinii-unelte să prelucreze piese complexe din orice unghi fără a fi nevoie de restrângere. Prelucrarea pe cinci axe este potrivită în special pentru producția de piese cu suprafețe curbate complexe, găuri înclinate sau structuri neregulate, permițând prelucrarea pe mai multe suprafețe într-o singură operație, îmbunătățind semnificativ precizia și eficiența. Comparativ cu prelucrarea tradițională pe trei axe, tehnologia pe cinci axe permite utilizarea unor scule mai scurte, reduce vibrațiile, îmbunătățește parametrii de așchiere și obține o calitate mai bună a suprafeței. Această tehnologie este aplicată pe scară largă în industrii cu cerințe de precizie ridicată, cum ar fi industria aerospațială, dispozitivele medicale și sculele auto și este una dintre tehnologiile de bază ale producției moderne de precizie.
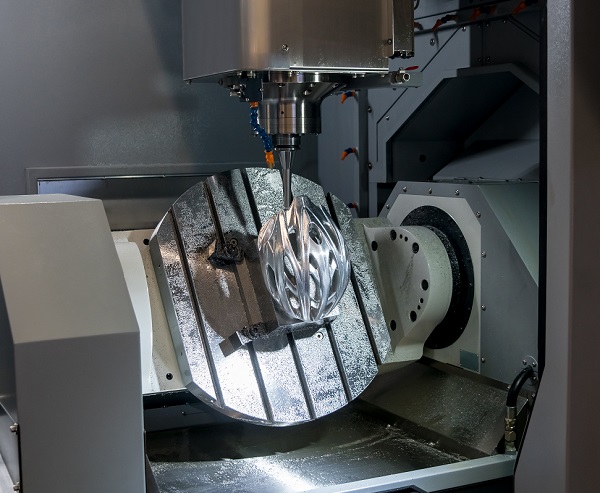
Avantajele serviciilor de prelucrare CNC pe 5 axe
1. Formarea unică a pieselor complexe
În domeniul actual al producției de precizie, serviciile de prelucrare CNC pe 5 axe remodelează standardele industriei pentru prelucrarea pieselor complexe, datorită avantajelor lor tehnice unice. Cel mai revoluționar avantaj este capacitatea de a „forma piese complexe dintr-o singură mișcare”, o tehnologie inovatoare care a schimbat complet modelele tradiționale de procesare.
Metodele tradiționale de prelucrare pe trei axe necesită adesea procese multiple de prindere greoaie atunci când se lucrează cu piese cu forme geometrice complexe. Să luăm ca exemplu prelucrarea palelor motoarelor de avioane: utilizarea unei mașini-unealtă pe trei axe poate necesita 4-6 operațiuni de repoziționare și prindere pentru a finaliza toate suprafețele de prelucrare. Fiecare re-prindere nu numai că consumă o cantitate semnificativă de timp (în medie statistic 15-30 de minute per prindere), dar, mai important, introduce noi erori de poziționare (de obicei 0.02-0.05 mm). Această eroare cumulativă compromite direct precizia pozițională relativă între diferite suprafețe prelucrate, afectând grav calitatea și performanța asamblării.
Tehnologia de prelucrare pe 5 axe realizează poziționarea precisă a piesei de prelucrat în cinci grade de libertate în spațiu prin mișcarea coordonată a axelor sale de rotație unice A/B/C și a axelor liniare X/Y/Z. Aceasta înseamnă că chiar și piesele cu suprafețe curbate complexe, găuri înclinate sau structuri neregulate pot fi prelucrate complet într-o singură configurație. Luând ca exemplu prelucrarea carcasei turbinei, tehnologia pe cinci axe poate simplifica un proces care inițial necesita cinci configurații într-o singură configurație, reducând timpul de procesare cu peste 40%, îmbunătățind în același timp toleranțele de poziție critică de la ±0.05 mm la ±0.01 mm.
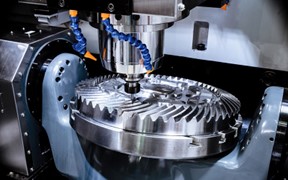
Îmbunătățirile calității aduse de această tehnologie de prelucrare într-un singur pas sunt evidente în mai multe aspecte: în primul rând, elimină erorile de conversie a referinței cauzate de setări multiple, asigurând că toate caracteristicile de prelucrare se bazează pe aceeași referință originală; în al doilea rând, reduce riscul zgârieturilor de suprafață cauzate de setări repetate; cel mai important, prin optimizarea traiectoriilor sculelor, se pot obține parametri de tăiere mai rezonabili, rezultând o mai bună integritate a suprafeței. Prelucrarea articulațiilor artificiale în industria medicală este un exemplu tipic. Prelucrarea în cinci axe nu numai că reduce ciclul de producție cu 60%, dar atinge și o rugozitate a suprafeței de Ra0.2 μm, un finisaj oglindă care îndeplinește pe deplin cerințele de biocompatibilitate pentru implanturi.
Odată cu dezvoltarea producției inteligente, centrele moderne de prelucrare cu cinci axe au integrat sisteme online de compensare a măsurătorilor, permițând monitorizarea în timp real a dimensiunilor critice în timpul prelucrării și corectarea automată a traiectoriilor sculelor, ducând precizia de deformare unică la noi culmi. Această tehnologie este potrivită în special pentru piesele cu cerințe stricte de toleranță dimensională și geometrică, cum ar fi carcasele bateriilor de energie nouă și suporturile componentelor optice.

2. Îmbunătățirea eficienței prelucrării
În primul rând, în ceea ce privește optimizarea utilizării sculelor, prelucrarea pe cinci axe își valorifică capacitățile unice de poziționare spațială pentru a ajusta inteligent unghiul piesei de prelucrat, asigurându-se că scula rămâne în poziția optimă de așchiere în permanență. Această caracteristică tehnologică aduce o schimbare revoluționară: în timpul prelucrării se pot utiliza scule mai scurte și mai rigide. Comparativ cu prelucrarea tradițională pe trei axe, lungimea sculei în prelucrarea pe cinci axe poate fi redusă în medie cu 30-50%. Acest sistem de scule scurte oferă avantaje tehnice semnificative. – Amplitudinea vibrațiilor este redusă cu peste 60%, iar deformarea sculei este redusă cu 45%, permițând creșterea parametrilor de așchiere cu 20-30%, ceea ce duce direct la o îmbunătățire semnificativă a ratei de îndepărtare a metalului. De exemplu, în prelucrarea pieselor din aliaj de aluminiu aerospațial, rata de îndepărtare a metalului în prelucrarea pe cinci axe poate ajunge la 300-500 cm³/min, ceea ce este de 1.5-2 ori mai mare decât în prelucrarea pe trei axe.
În al doilea rând, în ceea ce privește economiile de timp de proces, prelucrarea pe cinci axe realizează multiple îmbunătățiri ale eficienței. Prin reducerea numărului de operațiuni de restrângere a pieselor de prelucrat, timpul de procesare a unei singure piese poate fi redus cu 40-60%. Luând ca exemplu prelucrarea tipică a matrițelor auto, prelucrarea tradițională pe trei axe necesită 5-7 operațiuni de prindere, durând aproximativ 8 ore; în timp ce prelucrarea pe cinci axe necesită doar 1-2 operațiuni de prindere, reducând timpul la 3-4 ore. În plus, traiectoriile optimizate ale sculelor reduc deplasarea în gol cu peste 50%, crescând proporția timpului efectiv de așchiere de la 60%, cât este convențional, la 85%.
Mai important, prelucrarea pe cinci axe realizează optimizarea integrată a proceselor de producție. Prelucrarea tradițională multiproces dispersată este consolidată într-un proces automatizat continuu, reducând timpul de așteptare între procese și fluctuația logisticii. Centrele moderne de prelucrare pe cinci axe sunt echipate cu magazine de scule de mare capacitate, care conțin peste 60 de scule și dispozitive de schimbare rapidă a sculelor (timp de schimbare a sculelor de 1-2 secunde), combinate cu sisteme de răcire la înaltă presiune (presiune de până la 70-100 bar) și sisteme inteligente de îndepărtare a așchiilor, permițând prelucrarea continuă fără personal timp de peste 72 de ore. Acest model de producție extrem de eficient este potrivit în special pentru prelucrarea pieselor de înaltă precizie în volume mari, cum ar fi implanturile medicale și angrenajele de precizie.
Într-un caz de producție din lumea reală, o anumită componentă structurală aerospațială a obținut o reducere a timpului de procesare a unei singure piese de la 18 ore la 7 ore după adoptarea prelucrării pe cinci axe, costurile sculelor scăzând cu 40%, în timp ce rata de producție a crescut de la 92% la 99.5%. Aceste cifre demonstrează performanța remarcabilă a prelucrării pe 5 axe în creșterea eficienței producției. Odată cu avansarea tehnologiei de control inteligent, următoarea generație de centre de prelucrare pe cinci axe dispune și de o funcționalitate adaptivă de optimizare a așchierii, permițând ajustări dinamice ale parametrilor pe baza condițiilor reale de așchiere pentru a debloca și mai mult potențialul de eficiență a producției.
3. Calitate excepțională a suprafeței
Tehnologia de prelucrare pe 5 axe a stabilit noi standarde industriale pentru calitatea suprafeței pieselor de prelucrat prin capacitățile sale unice de control al mișcării. Esența acestui avantaj tehnologic constă în capacitatea sa de a optimiza inteligent traiectoriile sculelor, asigurându-se că procesul de așchiere este întotdeauna în condiții optime.
În ceea ce privește controlul procesului de așchiere, sistemul de prelucrare pe cinci axe utilizează algoritmi de mișcare preciși pentru a menține un unghi de contact optim constant între sculă și piesa de prelucrat. Această capacitate de ajustare dinamică oferă rezultate revoluționare de prelucrare: fluctuațiile forței de așchiere sunt reduse cu peste 50%, iar variațiile grosimii așchiei sunt controlate în limita a ±5%. Luând ca exemplu prelucrarea componentelor aerospațiale din aliaj de titan, stabilitatea forței de așchiere în cazul prelucrării pe cinci axe este de trei ori mai mare decât cea a prelucrării pe trei axe, rezultând în mod direct două avantaje cheie: durata de viață a sculei este extinsă cu 40-60%, iar rugozitatea suprafeței este îmbunătățită cu 30-50%.
În ceea ce privește finisajul suprafeței, prelucrarea pe cinci axe demonstrează avantaje de neegalat. Prin menținerea unor condiții de așchiere constante și a unor traiectorii optimizate ale sculelor, se poate obține un finisaj oglindă cu o rugozitate a suprafeței de Ra0.4 μm sau mai mică. O astfel de calitate a suprafeței este deosebit de critică în domenii de înaltă performanță, cum ar fi dispozitivele medicale și componentele optice. Datele testelor reale arată că rugozitatea suprafeței capetelor sferice articulare artificiale produse prin prelucrarea pe cinci axe poate ajunge la Ra 0.1–0.2 μm, îndeplinind pe deplin cerințele implanturilor, reducând în același timp timpul de lustruire ulterioară de la 4 ore la 30 de minute.
Aplicații ale 5-Prelucrare CNC pe axe
1. Industria aerospațială
În sectorul de producție aerospațială, prelucrarea CNC pe 5 axe a devenit o tehnologie de bază indispensabilă. Această tehnologie satisface perfect cerințele industriei aerospațiale de prelucrare a structurilor complexe, a materialelor de ultra-înaltă precizie și a materialelor speciale. Componentele structurale monolitice mari ale aeronavelor moderne, cum ar fi aripile și cadrele fuselajului, necesită frezare de precizie folosind centre de prelucrare pe cinci axe. Componentele critice ale motoarelor de aeronave sunt exemple excelente de aplicații de prelucrare pe cinci axe: palele turbinelor trebuie prelucrate pentru a produce suprafețe aerodinamice precise, discurile compresorului trebuie să asigure caracteristici stricte de echilibru dinamic, iar ansamblurile camerei de ardere necesită structuri complexe ale canalelor de răcire. Aceste componente sunt de obicei fabricate din materiale dificil de prelucrat, cum ar fi aliajele de titan și aliajele pe bază de nichel pentru temperaturi înalte. Mașinile-unelte pe cinci axe, cu rigiditatea lor superioară și controlul inteligent al așchierii, pot realiza o prelucrare stabilă și eficientă a acestor materiale. În special, componentele de precizie din navele spațiale, cum ar fi suporturile pentru sateliți și duzele motoarelor de rachetă, necesită o precizie de prelucrare la nivel de microni - un domeniu în care prelucrarea pe cinci axe excelează cu adevărat.
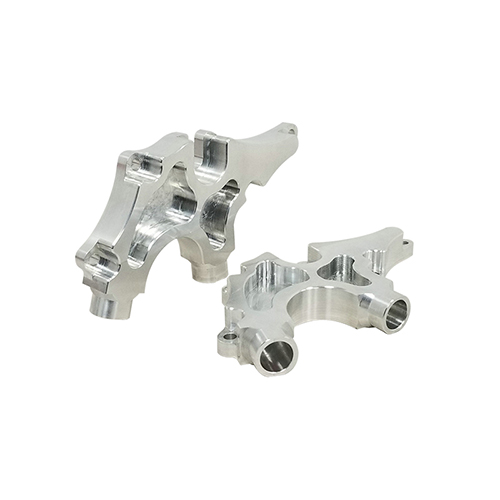
2. Fabricarea dispozitivelor medicale
Industria medicală se bazează în mod special pe prelucrarea CNC pe 5 axe , în principal datorită standardelor stricte de biocompatibilitate și calitate a suprafeței necesare pentru dispozitivele medicale. Articulațiile artificiale (cum ar fi cupele de șold și protezele de genunchi) necesită suprafețe anatomice complexe care trebuie să se potrivească perfect cu oasele umane, iar prelucrarea pe cinci axe poate reproduce cu precizie aceste modele personalizate. Implanturile dentare cu microfilete și structuri de conectare interne necesită o precizie a suprafeței submicronică, exact acolo unde excelează mașinile pe cinci axe. Instrumentele chirurgicale moderne, în special instrumentele chirurgicale minim invazive, necesită tehnologie pe cinci axe pentru a obține structurile lor curbate complexe și muchiile ascuțite. Este demn de remarcat faptul că cerințele speciale ale industriei medicale includ și: procesul de prelucrare trebuie să evite contaminarea încrucișată, iar suprafața nu trebuie să aibă urme de prelucrare sau microfisuri, ceea ce necesită ca centrele de prelucrare pe cinci axe să fie echipate cu sisteme specializate de curățare și programe de control al procesului. Odată cu dezvoltarea medicinei personalizate, prelucrarea pe cinci axe demonstrează avantaje mai mari în producția de produse medicale personalizate, în loturi mici.
3. Industria auto
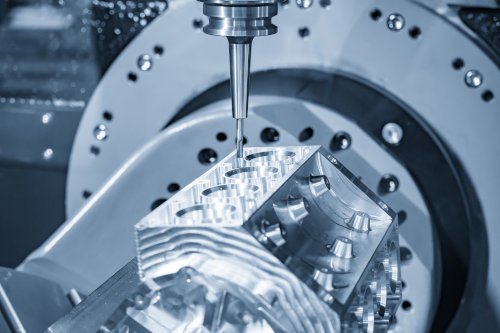
Industria auto trece printr-o revoluție tehnologică, prelucrarea CNC pe 5 axe jucând un rol din ce în ce mai important. În sectorul tradițional al motoarelor cu ardere internă, tehnologia pe cinci axe este utilizată pentru prelucrarea componentelor complexe ale motoarelor de înaltă performanță: găurile arborelui cotit și ale arborelui cu came din blocul cilindrilor necesită o coaxialitate extrem de mare, în timp ce roțile turbinei turbocompresoarelor necesită suprafețe precise pentru dinamica fluidelor. În fabricarea mașinilor de curse și a mașinilor concept, prelucrarea pe cinci axe permite producerea de matrițe de precizie pentru componente din fibră de carbon și prelucrarea integrată a structurilor metalice ușoare. Odată cu dezvoltarea rapidă a vehiculelor electrice, apar continuu noi domenii de aplicare: prelucrarea structurilor mari cu pereți subțiri pentru carcasele bateriei necesită stabilitatea mașinilor pe cinci axe, canalele de răcire din carcasele motorului necesită flexibilitatea tehnologiei pe cinci axe, iar angrenajele de precizie din sistemele de acționare electrică necesită capacitățile de prelucrare ultra-precizie ale sistemelor pe cinci axe. Componentele emergente, cum ar fi suporturile senzorilor pentru sistemele inteligente de conducere și carcasele radarului laser, impun, de asemenea, cerințe mai mari prelucrării pe cinci axe. Caracteristicile producției de masă ale industriei auto stimulează în continuare inovația continuă în automatizare și inteligență pentru prelucrarea pe 5 axe.
Factori de luat în considerare atunci când alegeți a 5Centru de prelucrare CNC cu axe
1. Analiza cerințelor de prelucrare
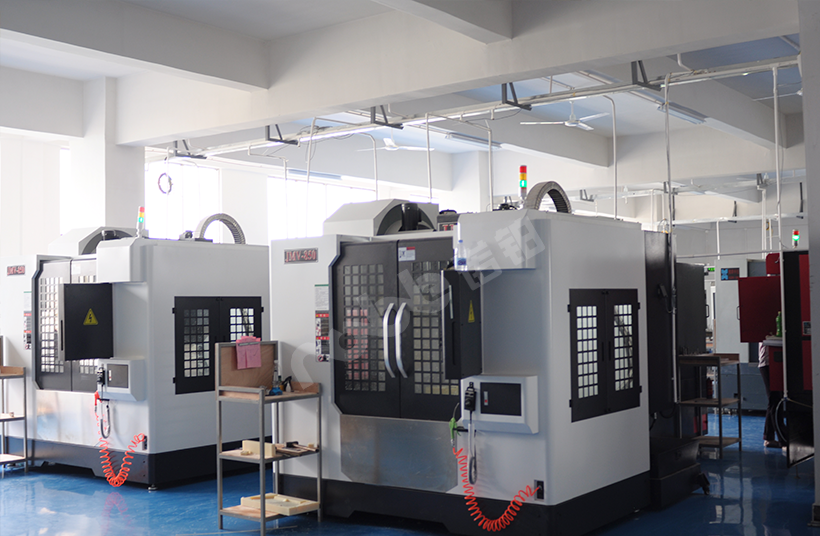
La achiziționarea unui centru de prelucrare cu cinci axe, prima sarcină este efectuarea unei analize detaliate a cerințelor de prelucrare. Aceasta necesită luarea în considerare a mai multor aspecte: în primul rând, se determină caracteristicile materialelor pieselor care urmează să fie prelucrate, inclusiv tipul de metal (cum ar fi aliaj de aluminiu, aliaj de titan sau aliaj pentru temperaturi înalte), intervalul de duritate și cerințele speciale de prelucrare (cum ar fi prelucrarea pieselor cu pereți subțiri). În al doilea rând, se evaluează dimensiunile fizice ale pieselor, inclusiv dimensiunile exterioare maxime, greutatea și cele mai mici dimensiuni ale caracteristicilor care trebuie prelucrate. Mai important, se definesc clar cerințele de precizie a prelucrării, inclusiv parametrii critici, cum ar fi toleranțele dimensionale, toleranțele geometrice și rugozitatea suprafeței. De exemplu, componentele structurale aerospațiale necesită de obicei o precizie de poziționare de 0.01 mm, în timp ce industria matrițelor poate pune un accent mai mare pe calitatea suprafeței. În plus, complexitatea structurală a piesei este o considerație critică, cum ar fi prezența cavităților adânci, a fantelor înguste sau a suprafețelor curbate complexe. Selecția mașinilor-unelte adecvate ar trebui să se alinieze exact cu aceste cerințe, evitând atât risipa de resurse cauzată de echipamentele supracapacitate, cât și compromiterea calității procesării din cauza echipamentelor subperformante.

2. Gradul de precizie al mașinii-unelte
Gradul de precizie al unei mașini-unelte cu cinci axe este o considerație esențială la selectarea unei mașini. Precizia mașinii-unelte este măsurată în principal prin următorii parametri cheie: precizia de poziționare (de obicei 0.005–0.015 mm), precizia de poziționare repetată (de obicei 0.003–0.008 mm) și precizia de prelucrare a conturului. Diferite industrii au cerințe de precizie semnificativ variate: industria aerospațială și cea medicală de precizie necesită adesea modele de ultra-înaltă precizie (precizie de poziționare ≤ 0.005 mm), în timp ce fabricația mecanică generală poate necesita doar o precizie de 0.01–0.02 mm. Este demn de remarcat faptul că precizia mașinii-unelte depinde nu numai de parametrii nominali, ci și de stabilitatea pe termen lung, inclusiv capacitatea de compensare a temperaturii, rezistența la vibrații și ciclul de menținere a preciziei. Pentru prelucrarea pieselor cu valoare adăugată mare, se recomandă selectarea unei mașini-unelte cu un grad de precizie cu un nivel mai mare decât cerințele actuale, pentru a lăsa loc dezvoltărilor viitoare. În același timp, ar trebui luată în considerare performanța dinamică de precizie a mașinii-unelte, adică precizia traiectoriei în timpul prelucrării de mare viteză, ceea ce este deosebit de important pentru prelucrarea suprafețelor complexe.
3. Specificații ale mesei rotative
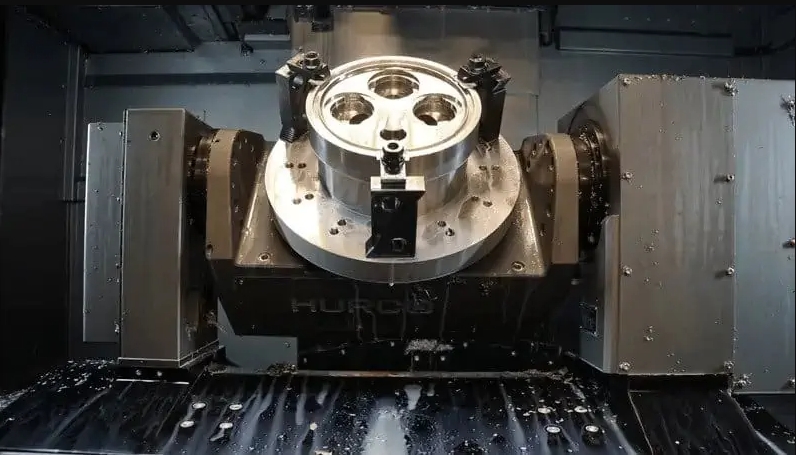
Ca componentă centrală a unei mașini-unelte cu cinci axe, parametrii de performanță ai mesei rotative au un impact direct asupra capacităților de prelucrare. La evaluarea mesei, primele considerații sunt specificațiile dimensionale și capacitatea portantă: modelele standard au de obicei un diametru al mesei cuprins între 400 și 800 mm și capacități portante de la 500 la 3,000 kg. Pot fi necesare mese personalizate pentru prelucrarea pieselor mari. Caracteristicile vitezei de rotație sunt la fel de critice: prelucrarea obișnuită poate fi satisfăcută cu 200-500 rpm, în timp ce frezarea de mare viteză poate necesita o masă capabilă de 1000 rpm sau mai mult. Metricile de precizie ale mesei includ precizia de rotație (de obicei 0.005-0.01 mm) și precizia de înclinare, care au un impact direct asupra calității prelucrării în timpul interpolării pe cinci axe. Pentru aplicațiile de așchiere de mare putere, trebuie evaluate și performanța de rigiditate a mesei și capacitatea de cuplu de ieșire. Bancurile de lucru moderne de înaltă performanță dispun de obicei de tehnologie de acționare directă și sisteme de prindere hidraulice, permițându-le să îndeplinească simultan atât cerințele de mare viteză, cât și cele de rigiditate ridicată. Atunci când selectați o bancă de lucru, se recomandă rezervarea unei marje de performanță de 20-30% bazate pe cerințele tipice de prelucrare a pieselor, pentru a asigura fiabilitatea pe termen lung.
Indiferent dacă aveți nevoie de prototipuri personalizate sau de producție în masă, centrele de prelucrare CNC pe 5 axe de la NOBLE vă pot satisface nevoile. Prin parteneriatul cu NOBLE, un producător profesionist de piese de prelucrare CNC din China, obțineți acces la expertiză tehnică și rentabilitate.
Prelucrarea pe 5 axe a Întrebărilor Frecvente
Cum aleg un producător fiabil de piese de prelucrare pe 5 axe?
Căutați producători cu echipamente avansate, ingineri experimentați, control strict al calității și capacitatea de a lucra cu diferite materiale.
Ce industrii beneficiază cel mai mult de prelucrarea CNC pe 5 axe?
Industrii precum industria aerospațială, industria auto, producția de dispozitive medicale și fabricarea de matrițe beneficiază de precizia și versatilitatea prelucrării CNC pe 5 axe.







