
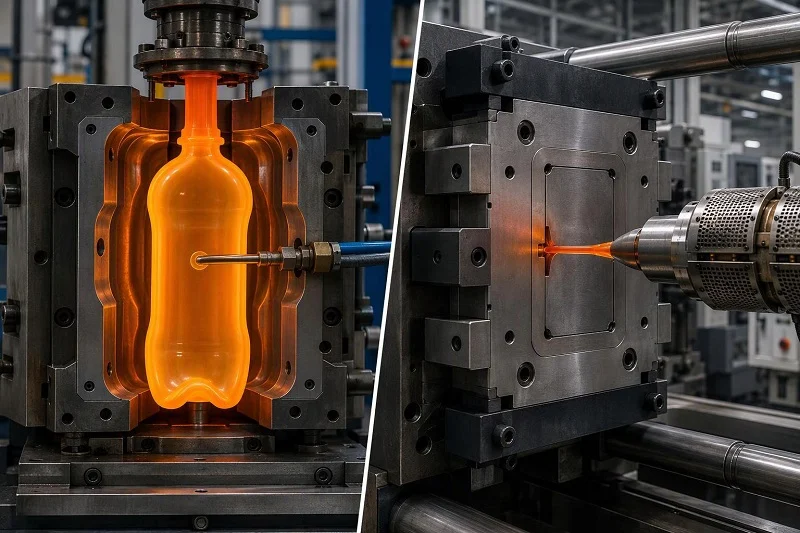
Alegerea între turnarea prin suflare și turnarea prin injecție se reduce de obicei la o singură întrebare legată de piesă: trebuie să fie goală și închisă sau solidă și detaliată? Turnarea prin suflare umflă un parison din plastic încălzit (sau o preformă reîncălzită) pe pereții unei cavități de matriță, astfel încât articolul finit este o carcasă dintr-o singură piesă - o sticlă, un rezervor, o conductă. Turnarea prin injecție forțează rășina topită sub presiune ridicată într-o cavitate închisă, prelucrată mecanic, astfel încât articolul finit poate fi solid, deschis sau fin definit - un capac, o carcasă, o roată dințată.
Această diferență mecanică se propagă prin tot ceea ce interesează un cumpărător: cât de strânse pot fi toleranțele, cum este controlată grosimea peretelui, ce rășini vor funcționa, cât costă sculele și la ce volum are sens aspectul economic. Această comparație între turnarea prin suflare și turnarea prin injecție analizează procedurile, avantajele și dezavantajele, aplicațiile, materialele, limitele de proiectare și aspectele economice ale volumului, în această ordine, astfel încât să puteți adapta procesul la piesa dvs., mai degrabă decât la o preferință generală.
Turnare prin suflare Raport Turnare prin injecție dintr-o privire
Tabelul de mai jos condensează dimensiunile dezvoltate în restul articolului. Valorile sculelor și ciclurilor sunt intervale tipice extrase din comparațiile de procese publicate; acestea se modifică în funcție de dimensiunea piesei, numărul de cavități, materialul sculei și clasa mașinii, așadar trebuie tratate ca valori de planificare pentru a le confirma în raport cu o ofertă specifică, mai degrabă decât ca prețuri fixe.
| Dimensiune | Matrișarea prin suflare | Turnare prin injecție |
| Geometria piesei | Gol, închis: sticle, rezervoare, conducte, containere | Solide sau deschise: capace, carcase, angrenaje, carcase |
| Controlul grosimii peretelui | Indirect, ±10–20%, se subțiază la colțuri | Direct, proiectat pe funcție de caracteristică, aproximativ ±0.05 mm |
| Toleranță realizabilă | ±0.5 mm pe dimensiunile corpului; finisaj mai compact al gâtului | ±0.05 până la 0.1 mm realizabil |
| Cost al sculelor | Aproximativ 15,000–50,000 USD per matriță de suflare | Aproximativ 25,000–150,000 USD pe unealtă |
| Durata ciclului tipic | 10–20 secunde per sticlă, multi-cavitate | 15–60 s, multi-cavitate; chiar și 10 s în cazuri favorabile |
| Formarea presiunii | Scăzut: aer suflat 6–10 bari | Ridicată: forță de prindere de aproximativ 2–5 tone pe in² de suprafață proiectată |
| Rășini comune | HDPE, PET, PP, PVC în principal | Aproape toate termoplastele, inclusiv tipurile umplute |
Cele două rânduri care determină majoritatea deciziilor ulterioare sunt grosimea peretelui și toleranța. Deoarece turnarea prin suflare întinde un parison pe o cavitate în loc să umple un spațiu definit, grosimea peretelui este un rezultat al procesului și nu o dimensiune a sculei, iar banda de toleranță urmează acest lucru. Turnarea prin injecție definește cavitatea cu precizie, astfel încât atât peretele, cât și toleranța sunt setate în sculă.
Cum funcționează fiecare proces
Ambele procese pornesc de la aceeași premisă: un material termoplastic este încălzit până când curge, modelat într-o unealtă răcită și ejectat ca piesă solidă. Ceea ce le diferențiază este etapa de formare. Turnarea prin suflare folosește aer la presiune joasă pentru a împinge un tub gol de topitură spre exterior, până când acesta întâlnește peretele cavității. Turnarea prin injecție folosește presiune ridicată pentru a împinge topitura într-o cavitate care este deja închisă și complet definită. Orice altceva - toleranța, detaliile caracteristicilor, gama de materiale, costul unealtei - rezultă din această diferență în modul în care plasticul întâlnește suprafața matriței.
Procedura de turnare prin suflare
Secvența se desfășoară astfel: topirea și omogenizarea rășinii într-un extruder; formarea unui parison prin extrudarea unui tub de topitură în jos (sau, în variantele bazate pe preforme, încălzirea unei preforme pre-turnate); închiderea celor două jumătăți ale matriței în jurul parisonului, strângându-l în partea de sus și de jos; introducerea de aer comprimat printr-un știft de suflare, astfel încât plasticul să se extindă pe peretele cavității răcit; răcirea până când piesa este suficient de rigidă pentru a fi manipulată; deschiderea matriței și ejectarea acesteia; apoi tăierea bavurii și efectuarea oricăror operațiuni secundare, cum ar fi debavurarea, perforarea, etichetarea, testarea scurgerilor sau asamblarea.
Cele trei variante de turnare prin suflare
Cele trei variante principale diferă în modul de fabricare a parisonului. Turnarea prin extrudare-suflare (EBM) extrudează parisonul continuu și este cea mai ieftină și mai flexibilă metodă din punct de vedere al dimensiunilor, gestionând totul, de la sticle mici la rezervoare și conducte industriale mari, cu prețul unor detalii limitate ale caracteristicilor. Turnarea prin injecție-suflare (IBM) injectează o preformă precisă pe un știft central și apoi o suflează, ceea ce produce detalii ridicate și un gât precis, dar limitează dimensiunea finală a piesei. Turnarea prin injecție-întindere-suflare (ISBM) reîncălzește o preformă turnată prin injecție și o întinde biaxial înainte de suflare - metoda care face posibilă sticla de băutură PET, cu o claritate și o rezistență bune, dar o fereastră de forme mai restrânsă și un proces în doi pași.
Procedura de turnare prin injecție
Secvența se desfășoară: topirea și omogenizarea rășinii în șurubul și cilindrul unității de injecție; injectarea topiturii sub presiune ridicată într-o matriță închisă, ținută în poziție stabilă de clemă; ambalarea și menținerea acesteia pentru a compensa contracția pe măsură ce piesa se răcește; răcirea până când piesa devine rigidă; deschiderea matriței; ejectarea piesei, adesea cu ajutorul unor știfturi de ejecție, dispozitive de ridicare sau glisiere; apoi degatarea și efectuarea oricărei post-procesări.
Forța de strângere și ce cumpără
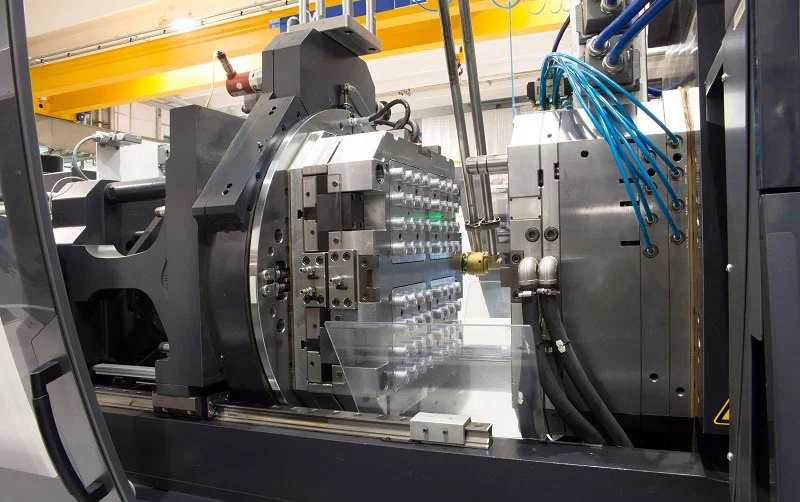
Forța de prindere este cea care face ca procesul să funcționeze. Presiuni de injecție de aproximativ 500–2,000 bar acționează asupra suprafeței proiectate a piesei, iar clema trebuie să reziste acestei forțe pentru a menține jumătățile matriței închise - altfel topitura scapă la linia de separare sub formă de flash. În schimbul acestei forțe și al sculelor de precizie pe care le necesită, cavitatea închisă definește fiecare suprafață, astfel încât geometria solidă, caracteristicile fine, textul gravat, texturile turnate și controlul dimensional strict devin toate realizabile într-un singur ciclu.
Avantajele și dezavantajele turnării prin suflare
Unde turnarea prin suflare câștigă
Punctele forte ale turnării prin suflare sunt structurale, nu incidentale. Prelucrarea cu scule este cel mai ieftin dintre principalele procese de prelucrare a plasticului, ceea ce reduce costul de intrare pentru un nou recipient. Ciclurile sunt rapide - 10-20 de secunde per sticlă pe echipamente cu cavități multiple. Piesele tubulare foarte mari, inclusiv rezervoarele și conductele industriale, sunt practice deoarece presiunea scăzută de formare menține sarcinile mașinii și sculelor modeste. Iar turnarea prin suflare cu extrudare este singura metodă comună care poate produce un mâner integral, deoarece matrița pur și simplu strânge parisonul în poziția în care intră deschiderea mânerului.
Unde dă greș
Limitele sale sunt la fel de structurale. Grosimea peretelui este controlată indirect, prin programarea spațiului dintre matrițe sau a profilului preformei, mai degrabă decât prin sculă, astfel încât grosimea variază pe piesă și se subțiază cel mai mult la colțuri. Bavura este generată la ciupire și trebuie ajustată, iar materialul reglătat este gestionat - risipa de material în operațiunile de turnare prin suflare reprezintă de obicei 5-15% din consumul de polimer, iar fiecare ciclu de reglătare degradează oarecum polimerul. Filetele gâtului sunt formate prin ciupire mai degrabă decât prin turnare, astfel încât precizia lor este doar moderată în comparație cu un finisaj turnat prin injecție. Complexitatea caracteristicilor este restricționată: presiunea scăzută de suflare nu poate forța plasticul în nervuri adânci sau detalii clare.
Aceste dezavantaje sunt mai degrabă gestionabile decât descalificabile atunci când piesa este un recipient cu cerințe dimensionale moderate. Un profil de parison bine conceput, raze de colț generoase și o buclă planificată de tăiere și rectificare transformă punctele slabe în costuri de producție de rutină. Acestea devin descalificabile doar atunci când designul necesită caracteristici interne fine sau toleranțe de ordinul sutimilor de milimetru.
Avantajele și dezavantajele turnării prin injecție
Repetabilitate și detalii în unealtă
Punctul forte al turnării prin injecție este repetabilitatea. Odată ce scula este dezvoltată, piesele identice sunt produse în mod constant, ceea ce face posibile toleranțe strânse și fiabilitate pentru volume mari. Ciclurile pot fi de doar 10 secunde în cazuri favorabile, fiind tipice pentru sculele cu mai multe cavități între 15 și 60 de secunde. Post-procesarea este de obicei minimă, deoarece piesele turnate au adesea o estetică bună direct de la sculă, iar scula în sine poate avea o textură, un finisaj, un logo sau un text gravat specific care apare pe fiecare piesă. Deșeurile sunt reduse, iar excesul de plastic poate fi adesea reciclat.
Costuri inițiale ale sculelor
Costurile sunt acumulate în avans. Prelucrarea sculelor din oțel pentru volume mari (peste 100,000) necesită timp și prelucrare semnificative și reprezintă un cost de capital substanțial; la volume mai mici, aceste scule cântăresc puternic asupra costului per piesă. Procesul impune, de asemenea, disciplină de proiectare: degajările necesită, în general, elemente de ridicare sau glisoare (sau ar trebui eliminate), pereții ar trebui să fie uniformi pentru a evita scufundarea și deformarea, iar liniile de separare necesită o plasare atentă pentru a ține sub control defectele cosmetice și deformațiile superficiale.
Scule din aluminiu la nivel inferior
Sculele din aluminiu schimbă aspectele economice la nivel de producție. Acolo unde un program are nevoie de sute sau mii de piese cu aspect consistent și control dimensional strict, prelucrarea rapidă sau din aluminiu reduce substanțial costul inițial în comparație cu oțelul călit, iar prelucrarea prin punte permite începerea livrărilor în timp ce se construiește sculele de producție. Compromisul este durata de viață a sculei, care este tratată în secțiunea de volum de mai jos.
Aplicații: Turnare prin suflare vs. Turnare prin injecție
Ce acoperă turnarea prin suflare
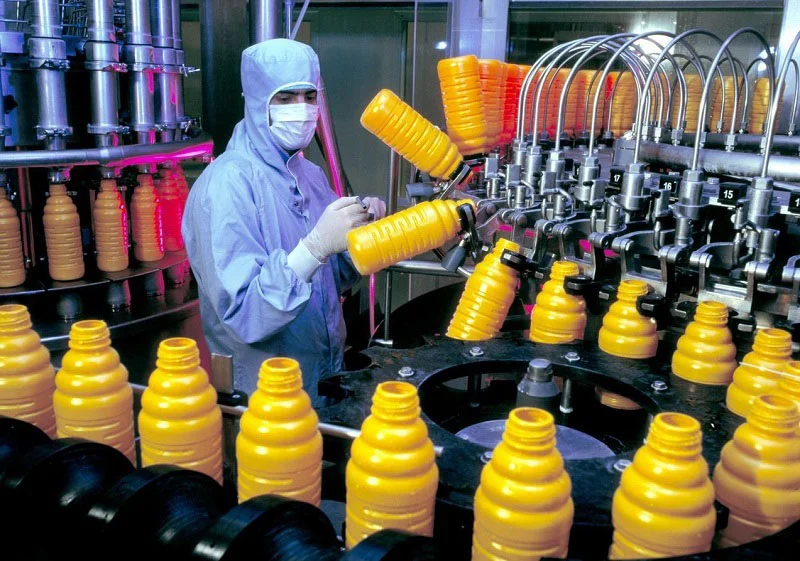
Turnarea prin suflare servește la articole goale, închise, dintr-o singură piesă: sticle de băuturi și de uz casnic, canistre, butoaie, rezervoare de combustibil și fluide auto, conducte de aer, containere industriale și cutii mari. Firul comun este o carcasă care trebuie să conțină volumul sau fluidul și să fie produsă ca o singură piesă fără sudură. În cazul în care carcasa necesită și un mâner integrat, turnarea prin extrudare și suflare este practic singura opțiune.
Ce acoperă turnarea prin injecție
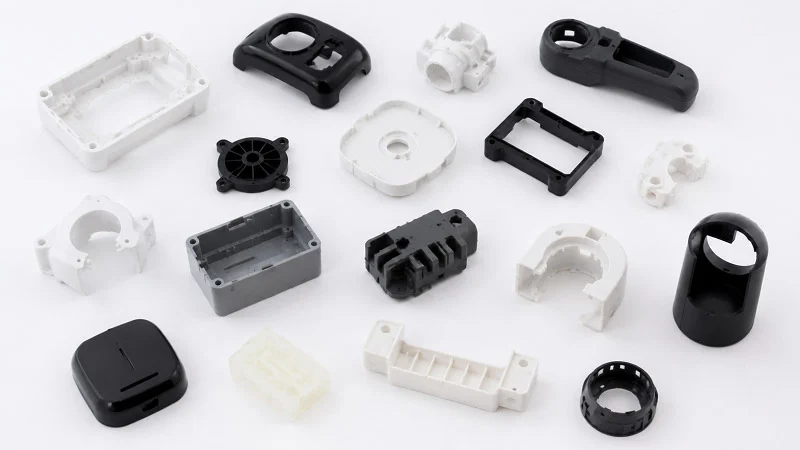
Turnarea prin injecție servește componente solide sau deschise: capace și închideri, carcase, angrenaje, carcase, conectori, console, componente pentru dispozitive medicale și corpuri de produse de consum. Firul comun este geometria definită - caracteristici, potriviri și suprafețe care trebuie să se repete în limite stricte, adesea cu inserții, supraturnare sau asamblare într-un sistem mai mare.
Cazul dintre cele două
Carcasa intermediară este un design gol, dar care necesită caracteristici fine - de exemplu, un recipient cu o montare internă turnată cu precizie sau o carcasă cu o cavitate internă etanșă. De obicei, ceea ce decide este locul în care se află precizia. Dacă toleranțele strânse sunt limitate la gât sau la o interfață, funcționează o abordare hibridă: se injectează elementul precis și se suflează corpul sau se proiectează piesa astfel încât caracteristicile critice să se afle într-o componentă turnată prin injecție care se asamblează într-o carcasă suflată. Dacă precizia este distribuită pe întreaga formă goală, designul trebuie de obicei deschis sau împărțit în piese turnate prin injecție și îmbinate - ceea ce adaugă scule și o etapă de asamblare și este motivul pentru care același recipient realizat prin injecție poate necesita două scule plus o operațiune de sudare.
Materiale: Ce poate fi turnarea prin suflare vs. turnarea prin injecție
De ce turnarea prin suflare se desfășoară într-o familie îngustă de rășini
Turnarea prin suflare este concentrată într-o familie mică de rășini: HDPE, PET, PP și PVC. Motivul este rezistența la topire. Un parison trebuie să atârne de capul matriței fără a se lăsa excesiv, apoi să se întindă uniform pe măsură ce se umflă; o preformă trebuie să se reîncălzească și să se întindă fără a se rupe. Rășinile care curg ușor, dar nu au rezistență la topire în starea de parison, sunt dificil sau impracticabile de suflat. Alegerea materialului modifică, de asemenea, comportamentul ciclului - PP cristalizează mai repede decât HDPE în secțiuni subțiri, dar este mai sensibil la lăsarea și etanșarea parisonului, în timp ce PETG și PVC necesită un control mai strict al temperaturii capului matriței, iar PC și PA necesită temperaturi mai ridicate la topire și matriță, ceea ce prelungește răcirea.
Gama mai largă de turnare prin injecție
Turnarea prin injecție folosește aproape toate tipurile de termoplastice, inclusiv cele umplute și ranforsate, deoarece constrângerea este curgerea într-o cavitate detaliată sub presiune ridicată, mai degrabă decât rezistența unui tub suspendat liber. Nylonul umplut cu sticlă, PBT, POM, ABS, amestecurile PC/ABS, TPU și cauciucul siliconic lichid se încadrează toate în gama sa.
Unde alegerea este cu adevărat deschisă
Suprapunerea este locul în care alegerea este cu adevărat deschisă. HDPE, PP și PET pot fi procesate în ambele moduri, așadar un design de sticlă sau recipient nu este automat o lucrare de turnare prin suflare. Ceea ce decide acest lucru este geometria și toleranța: dacă piesa poate fi turnată într-o formă deschisă sau divizată și asamblată, turnarea prin injecție devine viabilă și aduce toleranțe mai stricte și detalii mai bune ale caracteristicilor; dacă trebuie să fie o carcasă închisă dintr-o singură piesă, turnarea prin suflare este calea practică.
Toleranțe, grosimea peretelui și limite de proiectare
Numerele decurg din mecanică. Dimensiunile corpului turnat prin suflare se mențin de obicei în jur de ±0.5 mm (aproximativ ±1%), în timp ce finisajele gâtului turnat prin injecție se mențin în jur de ±0.13 mm; grosimea peretelui în turnarea prin suflare nu este direct controlabilă și variază de obicei cu 30% sau mai mult pe o piesă, față de ±0.05 mm proiectat în turnarea prin injecție. Turnarea prin injecție produce de obicei piese cu o bandă generală de ±0.5 mm, cu toleranțe mai stricte posibile până la ±0.125 mm și chiar ±0.025 mm la un cost semnificativ mai mare.
Reguli de proiectare pentru piese turnate prin suflare
Pentru turnarea prin suflare, regulile practice de proiectare care urmează sunt: menținerea raportului de suflare între 2:1 și 2.5:1 (3:1 este limita, dincolo de care colțurile se subțiază și devin fragile); utilizarea razelor interne de 2-3× grosimea peretelui, deoarece colțurile se întind cel mai mult și ajung să fie cele mai subțiri; permiterea unei deformații de 0.5-1° pe parte pe suprafețele netede și de 1-1.5° pe cele texturate; și menținerea adâncimii nervurilor sau a reliefului la sau sub 0.5× perete, deoarece presiunea scăzută de suflare nu poate forța materialul în detalii profunde. Pereții tipici ai corpurilor de recipient au o lungime de 0.3-1.0 mm, în timp ce pereții turnați prin extrudare-suflare industrială au o lungime de 2-6 mm. Caracteristicile cu toleranțe strânse aparțin gâtului, motiv pentru care gâturile sunt adesea turnate prin injecție chiar și pe corpurile suflate.
Reguli de proiectare pentru piese turnate prin injecție
Pentru turnarea prin injecție, regulile sunt diferite: mențineți pereții cât mai uniformi pe cât permite designul pentru a evita deformarea și înclinarea, planificați deliberat degajările (eliminați-le sau alocați buget pentru elemente de ridicare și glisoare) și plasați liniile de separare de-a lungul marginilor ascuțite sau tranzițiilor naturale unde stropirea și defectele cosmetice sunt cel mai puțin vizibile. Toleranțe mai strânse decât banda standard sunt posibile, dar ar trebui rezervate pentru caracteristicile care le necesită, deoarece acestea cresc costurile sculelor și inspecției la nivelul întregii piese.
Volumul și costul producției: Când economia se schimbă
Costuri cu sculele și materialele
Aspectele economice reprezintă un schimb între capitalul necesar pentru scule și costul per piesă. Sculele pentru matrița de suflare costă aproximativ 15,000-50,000 de dolari; o matriță de suflare prin extrudare cu o singură cavitate pentru o sticlă HDPE se situează la limita inferioară, în jur de 15,000-40,000 de dolari. Sculele pentru injecție costă aproximativ 25,000-150,000 de dolari, iar același recipient realizat prin injecție poate necesita două scule plus o operațiune de sudare, ceea ce duce costul sculelor la 80,000-150,000 de dolari. Materialul favorizează, de asemenea, turnarea prin suflare pentru piesele goale: o sticlă HDPE de 1 litru utilizează 30-45 g de rășină.
Intervalele de planificare așteptate pentru durata de viață a sculelor de injecție în funcție de clasa de matriță SPI, așa cum sunt listate în sursa citată. Acestea sunt cifre de planificare, nu garanții; sursa nu definește modul în care se numără o „punctură”, iar durata de viață reală depinde de material, designul piesei și regimul de întreținere.
Durata de viață a sculei în funcție de clasa matriței
Durata de viață a sculei determină modul în care este rambursat acel capital. Matrițele din aluminiu (Clasa SPI 105) sunt de obicei evaluate la 500–10,000 de lovituri; oțelul pre-călit P20 (Clasa 103) la 100,000–500,000 de lovituri; oțelul călit, cum ar fi H13, la 500,000–1,000,000 de lovituri; iar oțelul inoxidabil călit (Clasa 101) la peste 1,000,000 de lovituri. Cifrele publicate variază în funcție de sursă și de regimul de întreținere - o comparație plasează P20 la 50,000–100,000 de lovituri - așadar clasa, nu un singur număr, este unitatea de planificare utilă.
Unde se află punctul de răsturnare
Urmează punctul de cotitură. La volume mici, costul sculei de injecție este distribuit pe câteva piese și domină costul unitar, în timp ce capitalul mai mic al unei matrițe de suflare este recuperat rapid. Pe măsură ce volumul crește, costul mai mic per piesă și durata de viață mai lungă a sculei din turnarea prin injecție preiau controlul, iar costul inițial mai mare al sculelor este rambursat. Dar volumul în sine nu decide: dacă piesa trebuie să fie goală și închisă, turnarea prin suflare câștigă practic la orice volum, deoarece turnarea prin injecție nu poate produce acea geometrie fără a diviza piesa și a adăuga ansamblu. Turnarea prin injecție concurează la un design gol doar atunci când geometria poate fi deschisă sau divizată. În cazul în care volumul este mic, dar piesa este solidă și detaliată, sculele de injecție din aluminiu sau o sculă punte pot schimba calculul în favoarea turnării prin injecție.
Turnare prin suflare vs. turnare prin injecție: Ce proces ar trebui să alegeți?
Când turnarea prin suflare este răspunsul
Alegeți turnarea prin suflare atunci când piesa este un recipient sau un rezervor gol, închis, cerințele dimensionale sunt moderate în exteriorul gâtului, iar volumul este suficient de mare pentru a justifica o matriță de suflare dedicată - sau când designul necesită un mâner integrat pe care doar prin ciupirea parisonului îl poate produce. Alegeți turnarea prin injecție atunci când piesa este solidă, deschisă sau fin structurată, când toleranțele de ordinul sutimilor de milimetru contează pe toată suprafața piesei sau când un volum mare de producție justifică prelucrarea sculelor din oțel și recompensează repetabilitatea.
Când niciun proces nu este primul
Există, de asemenea, cazuri în care niciunul dintre acestea nu este primul pas potrivit. Prototipurile timpurii și iterațiile de design sunt adesea mai bine deservite de imprimarea 3D sau prelucrarea CNC înainte de a te dedica sculelor de producție, deoarece ambele evită complet investiția în matrițe și livrează piesele în câteva zile. Turnarea prin injecție în volum mic cu scule din aluminiu sau punte este o cale de mijloc atunci când procesul final este injecția, dar volumul nu justifică încă oțelul călit. Greșeala de evitat este angajarea în scule de producție înainte ca designul să se fi stabilizat - o tăietură a sculei pentru un design care apoi se modifică este cea mai scumpă modalitate de a afla despre o problemă de potrivire.
De la prototipare la producție cu NOBLE

Odată ce decizia privind procesul este luată, execuția determină dacă piesa ajunge conform specificațiilor și la timp. NOBLE este un producător contractual de top din China - o societate mixtă sino-britanică recunoscută de guvern drept „Întreprindere Națională de Înaltă Tehnologie” - iar capacitățile sale de service și expertiza profesională în producție ajută clienții să treacă eficient de la prototipare la producția de masă.
Certificarea noastră
NOBLE deține certificări ISO 9001:2015 și ISO 13485:2016, iar sistemul său de calitate este susținut de un set complet de echipamente de inspecție și un proces general de control al calității, astfel încât prototipurile și componentele sunt produse la toleranțele impuse de specificațiile lor. Gama de servicii se întinde de la proiectare până la asamblare, mai degrabă decât doar la fabricație: inginerii susțin optimizarea designului, selecția proceselor, reducerea costurilor și tranziția de la prototip la producție, care este etapa în care alegerile descrise în acest articol - clasa de scule, materialul, banda de toleranță și volumul - sunt blocate.
Pentru echipele care lucrează la o decizie privind turnarea prin suflare vs. turnarea prin injecție, acest suport poate începe înainte de tăierea sculei: revizuirea modelului CAD în raport cu procesul, confirmarea caracteristicilor care necesită ce toleranță și planificarea traseului de la prototip la producție, astfel încât prima sculă să fie cea potrivită. Puteți afla mai multe despre capacitățile NOBLE la uprojectspartner.com.
Întrebări frecvente despre turnarea prin suflare vs. turnarea prin injecție
Ce proces se potrivește unei piese care se află între o parte goală și una solidă?
Decideți în funcție de locul în care se află precizia. Dacă toleranțele strânse sunt limitate la un gât sau la o interfață, funcționează o metodă hibridă: turnați prin injecție elementul precis și turnați prin suflare carcasa sau asamblați un accesoriu turnat prin injecție într-un corp suflat. Dacă precizia este distribuită pe toată forma goală, designul trebuie de obicei deschis sau împărțit în piese turnate prin injecție și îmbinate, ceea ce adaugă costuri de scule și asamblare.
Poate avea loc prototiparea în același proces și folosind același material ca și producția?
Uneori, dar nu întotdeauna din punct de vedere economic. Atât turnarea prin suflare, cât și turnarea prin injecție necesită scule, așa că prototipurile timpurii sunt adesea realizate prin imprimare 3D sau prelucrare CNC într-o rășină comparabilă pentru a valida potrivirea și forma înainte de alocarea capitalului pentru matriță. Turnarea prin injecție în volum mic cu scule din aluminiu sau punte poate produce piese în materialul și procesul de producție atunci când fidelitatea contează. Verificați cu producătorul ce rută de prototip va prezice de fapt comportamentul de producție pentru piesa dumneavoastră.
Care rășini sunt efectiv limitate la un singur proces?
Turnarea prin suflare este concentrată în HDPE, PET, PP și PVC, deoarece parisonul trebuie să aibă suficientă rezistență la topire pentru a se agăța și a se întinde fără a se lăsa sau a se rupe. Rășinile care curg bine, dar nu au această rezistență sub formă de tub, sunt dificil de suflat. Turnarea prin injecție folosește aproape toate termoplastele, inclusiv clasele umplute și ranforsate, deoarece constrângerea este curgerea într-o cavitate detaliată sub presiune. HDPE, PP și PET apar în ambele cazuri, deci acestea sunt cazurile în care alegerea este cu adevărat deschisă.
Cum ar trebui să evaluez dovezile de calitate ale unui partener de producție?
Solicitați să vedeți planul de control al calității, rapoartele de inspecție dimensională și datele de proces - nu doar o ofertă de preț. Pentru lucrările legate de dispozitive medicale, confirmați certificarea de management al calității a partenerului și modul în care aceasta se potrivește cu standardul sub care este reglementat produsul dumneavoastră; ISO 13485:2016 este standardul internațional QMS pentru dispozitivele medicale, iar Regulamentul FDA privind sistemul de management al calității, care a intrat în vigoare la 2 februarie 2026, îl încorporează prin referință. Un partener care poate demonstra înregistrările inspecțiilor și limitele de control este mai ușor de calificat decât unul care oferă doar cel mai mic preț.







