
Iată care e chestia cu turnarea prin injecție . Matrița nu este doar o cutie în care torni plastic. Este inima întregii operațiuni. Dacă matrița este defectă, nimic altceva nu contează.
Calitatea sa se reflectă în tot procesul de producție. Dimensiunile piesei finale vor fi incorecte. Suprafața va arăta rugoasă sau inconsistentă. Rezistența mecanică a fiecărei piese ar putea scădea. În plus, viteza de producție va scădea, iar matrița în sine se va uza rapid. Asta înseamnă mult timp pe o singură unealtă.
Deci, ce face ca o matriță de injecție să fie bună sau rea? Haideți să intrăm în detalii.
Mold Design
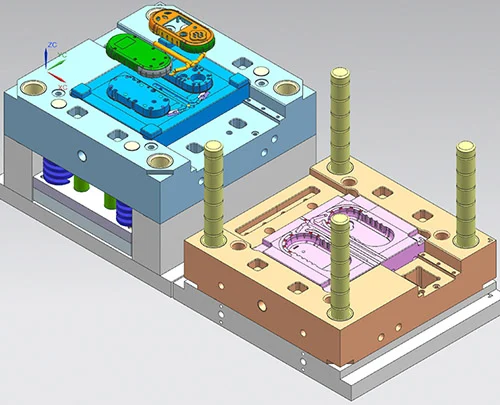
Hai să analizăm ce face o matriță bună sau rea. Începe de la început. Defectele de proiectare nu se remediază ulterior. Nu poți ieși cu mașina dintr-un design prost. Deci, acesta este punctul zero.
Proiectarea structurii cavității și a miezului
Cavitatea și miezul sunt elementul principal. Ele modelează plasticul. Precizia lor dimensională, geometria exactă, unghiul de deformare pe care îl aplicați pereților, razele colțurilor - toate acestea dictează aspectul piesei finale și dacă aceasta respectă specificațiile dimensionale.
Iată un alt lucru. Aranjamentul contează. Dacă aveți mai multe cavități într-o singură matriță, spațierea și aranjamentul acestora controlează cât de uniform curge plasticul topit. O aranjare dezechilibrată este o problemă. Veți obține piese de dimensiuni diferite unele de altele. Densitatea materialului va varia în funcție de lot. O piesă poate fi puternică, următoarea slabă.
Proiectarea sistemului de alergare
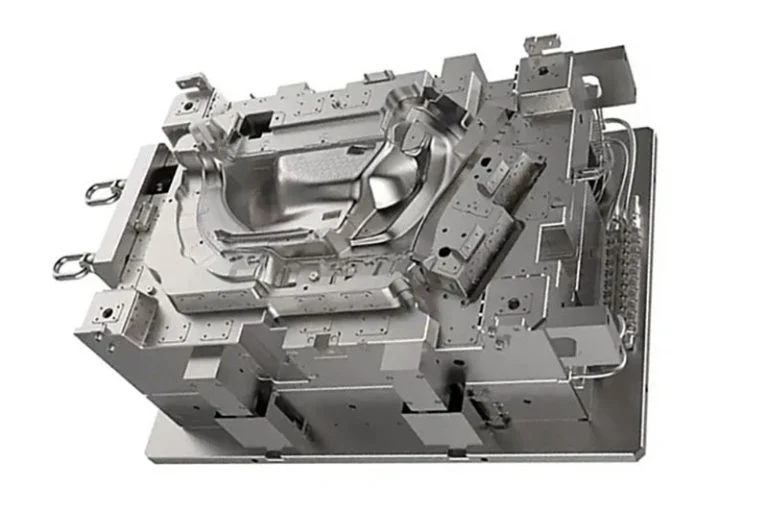
Gândiți-vă la sistemul de canale ca la instalațiile sanitare. Este vorba de canalul principal de alimentare, canalele ramificate, porțile care alimentează fiecare cavitate și puțurile de colectare a lichidelor reci care captează prima bucată de plastic răcit. Întreaga cale ghidează topitura de la duza mașinii în cavitate. Designul său este esențial. Un canal defect înseamnă că cavitatea se umple prost sau deloc.
Proiectarea sistemelor de răcire și încălzire
Iată un număr de reținut. Faza de răcire ocupă peste 60% din întregul ciclu de turnare. Aceasta reprezintă cea mai mare parte a timpului dumneavoastră. Așadar, un sistem inteligent de răcire face două lucruri importante. Accelerează direct producția prin reducerea timpului ciclului. Și controlează direct cât de mult se deformează sau deformează piesa pe măsură ce se solidifică. Dacă răcirea este greșită, fiecare piesă va ieși răsucită.
Sistem de ventilație și proiectarea mecanismului de ghidare/localizare
Aerul rămâne prins. Se întâmplă. Dacă nu permiteți aerului să iasă printr-un sistem de ventilație, acesta provoacă defecte vizibile. Veți vedea bule, urme de arsură de la aerul cald comprimat, jet scurte în care plasticul nu ajunge la capăt sau linii slabe unde două fronturi de curgere se întâlnesc prost. În cazuri grave, aerul comprimat se încălzește atât de tare încât arde sau formează gropi în suprafața cavității de oțel. Asta distruge matrița.
Separat, aveți nevoie de mecanismul de ghidare și localizare. Adică știfturile de ghidare, bucșele și blocajele de localizare. Aceste piese asigură închiderea jumătăților de matriță în același mod de fiecare dată. Ele previn nealinierea dintre cavitate și miez. Lipsa unui sistem de ghidare înseamnă piese cu o treaptă sau o deplasare vizibilă.
Materiale pentru mucegai
Poți avea cel mai bun design din lume. Dar dacă îl construiești din oțelul greșit, matrița va eșua. Alegerea materialului nu este o idee ulterioară. Este o condiție prealabilă fundamentală. Aceasta stabilește duritatea matriței, cât de bine rezistă la uzură, capacitatea sa de a lupta împotriva coroziunii, toleranța sa la căldură și rezistența la impact. Dacă alegi greșit, nimic altceva nu va funcționa.
Materiale pentru cavitate și miez
Aici este locul unde plasticul atinge oțelul. Așadar, alegerea depinde de lucrarea ta.
Pentru piese standard și volume mai mici, se utilizează oțeluri pre-călite pentru matrițe plastice. Gândiți-vă la P20 sau 718. Se lustruiesc frumos. Rezistă la uzură. Costul este rezonabil. Acesta este calul dumneavoastră de muncă.
Dar pentru producția de volum mare? Sau pentru piese transparente? Sau pentru orice necesită un finisaj oglindă, lucios? Treci la oțeluri de calitate oglindă, precum S136 sau NAK80. Acestea sunt diferite. Le poți lustrui până devin o oglindă. Combat coroziunea. Rezistă la uzură timp de milioane de cicluri. Plătești mai mult, dar primești performanța.
Iată un avertisment specific. Unele materiale plastice sunt corozive. PVC-ul și POM-ul sunt exemple excelente. Acestea degajă substanțe chimice care atacă oțelul standard pentru scule. Pentru aceste materiale, trebuie să utilizați un oțel inoxidabil rezistent la coroziune pentru cavitate. În caz contrar, suprafața matriței va rugini, se va coroda și se va degrada. Piesele vor arăta groaznic, iar matrița se va deteriora tânără.
Baza matriței și componentele structurale
Cavitatea realizează modelarea. Baza matriței susține materialul. Este întreaga structură de susținere. De obicei, este fabricată dintr-un oțel carbon structural de calitate superioară, cum ar fi oțelul 45#. Baza necesită rezistență și rigiditate brute. Trebuie să reziste forțelor de strângere masive ale mașinii de injecție fără a se îndoi sau flexa. Dacă baza se deformează, se pierde forța de strângere și piesele se deteriorează.
Apoi aveți piesele mobile. Știfturi ejectoare, manșoane ejectoare, știfturi de ghidare, bucșe de ghidare. Acestea necesită oțeluri speciale pentru componente. Trebuie să fie extrem de dure și rezistente la uzură. Alunecă înainte și înapoi de milioane de ori. Stabilitatea lor dimensională este esențială. Știfturile și bucșele ieftine, de calitate inferioară, se vor uza rapid. Se vor deforma sau se vor uza. Apoi, rămâneți blocați pe ejectoare sau ghidaje nealiniate. Asta oprește producția. Așadar, cumpărați componente de calitate aici. Nu este negociabil.
Tratament termic și Tratament de suprafață
Aici se transformă oțelul brut într-o unealtă adevărată. Tratamentul termic și tratamentul de suprafață nu sunt etape opționale. Ele sunt cele care conferă matriței rezistența sa.
Gândiți-vă mai întâi la tratamentul termic. Vorbim despre călire, revenire, carburare și nitrurare. Aceste procese determină direct două lucruri: duritatea finală a oțelului și starea de tensiune internă blocată în interiorul acestuia. Dacă formulați greșit, consecințele sunt brutale. Matrița nu va fi suficient de dură. Se va uza rapid. Mai rău, tensiunile interne pot provoca deformarea sau fisurarea matriței în timpul prelucrării sau sub presiunea de producție. O matriță crăpată este o matriță moartă.
Acum să ne uităm la tratamentele de suprafață. Acestea sunt despre ceea ce se întâmplă în stratul exterior al cavității. Lustruirea, placarea cu crom, nitrurarea și placarea cu titan. Fiecare dintre ele are un scop. Acestea îmbunătățesc finisajul cavității, sporesc rezistența la uzură și combat coroziunea.
Însă precizia contează aici. Dacă precizia lustruirii este neglijentă, veți obține suprafețe rugoase ale piesei. Această suprafață rugoasă îngreunează și ejectarea. Piesa se lipește. Dacă alegeți tratamentul de suprafață greșit pentru plastic - de exemplu, săriți peste protecția împotriva coroziunii pentru PVC - accelerați dramatic uzura matriței. Cavitatea se erodează. Așadar, trebuie să adaptați tratamentul la material și la aplicație. Fără scurtături.
Precizie de prelucrare și fabricație
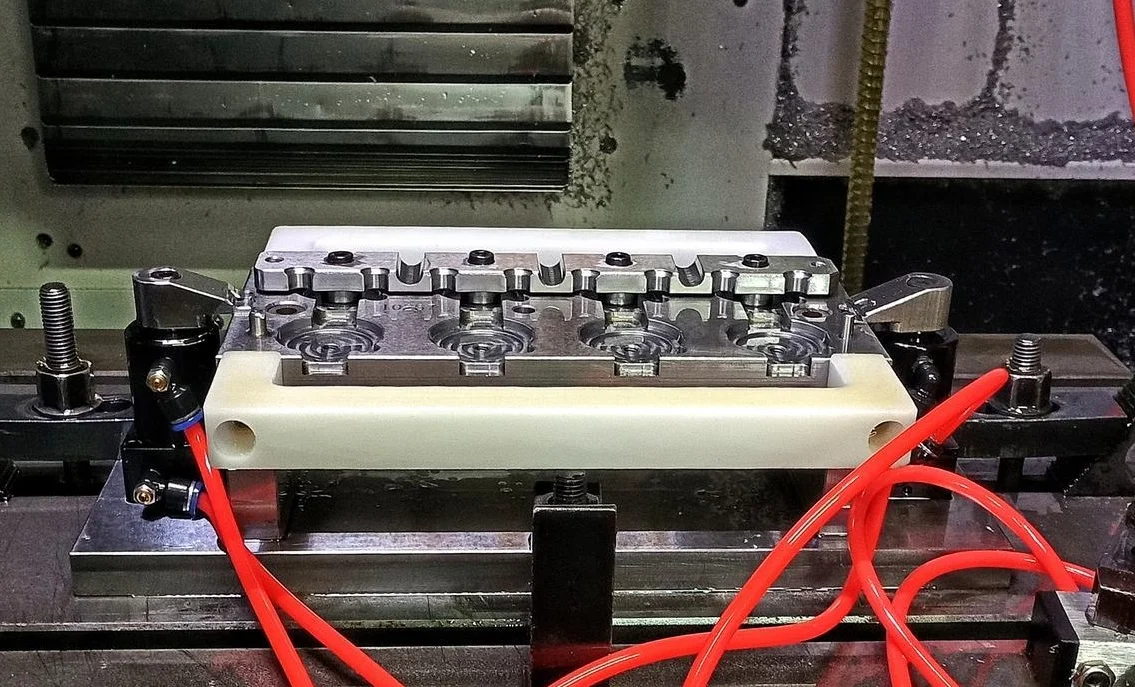
Poți avea un design perfect. Poți alege cel mai bun oțel. Dar dacă îl prelucrezi prost, matrița va fi o mizerie. Sfârșitul poveștii. Precizia prelucrării este locul unde teoria întâlnește metalul real. Trei lucruri controlează rezultatul final: echipamentul, planul de proces și persoana care conduce mașina.
Echipamente de prelucrare de precizie
Cavitatea centrală este prelucrată de mașini specifice. Freze CNC, centre de prelucrare, mașini de electroeroziune (EDM), mașini de electroeroziune cu fir, mașini de rectificat plan. Fiecare echipament are propriile limite de precizie și stabilitate. Dacă mașina-unealtă are vreo abatere - șuruburi cu bile uzate, căi slăbite, bătaie excesivă a axului - acea eroare este gravată direct în componenta matriței. Nu o puteți remedia ulterior. Precizia mașinii este precizia dumneavoastră.
Raționalitatea procesului de prelucrare
Secvența contează. Foarte mult. Nu doar tai și speri. Ordinea corectă este degroșarea, apoi tratamentul termic, apoi finisarea, apoi șlefuirea, apoi lustruirea. Dacă sari peste etape sau le faci în afara ordinii, introduci tensiuni interne în oțelul matriței. Aceste tensiuni nu rămân ascunse. Ele determină deformarea matriței în timpul producției sau uneori chiar în timpul prelucrării finale.
Iată câteva capcane specifice. EDM folosește scântei pentru a eroda cavitatea. Dacă parametrii sunt greșiți, se obține o suprafață aspră, cu gropițe. EDM cu sârmă lasă un finisaj distinct. Dacă este prea grosier, peretele cavității arată groaznic. Și lustruirea? Dacă nu o faci temeinic și sistematic, nu obții niciodată acel finisaj oglindă. Mai rău, poți distruge precizia dimensională prin lustruirea excesivă într-un singur loc. Deci, fiecare pas trebuie controlat.
Controlul toleranțelor dimensionale și geometrice
Iată detaliile. Fiecare componentă a matriței are o toleranță dimensională. Trebuie să o respectați. Dar dincolo de aceasta, există toleranțe geometrice: paralelismul dintre două suprafețe, perpendicularitatea unui știft pe o față, coaxialitatea unei găuri și a unui arbore. Dacă oricare dintre acestea se abate în afara specificațiilor, se întâmplă lucruri neplăcute. Piesele ies greșit. Matrița se uzează neuniform și rapid. Într-un caz catastrofal, matrița pur și simplu cedează. Se blochează sau se fisurează.
Nivelul de calificare al operatorilor
Iată adevărul inconfortabil. Mașinile nu funcționează singure. Prelucrarea matrițelor este o meșteșug hibrid. Necesită utilaje de înaltă precizie, operate de o persoană calificată. Experiența tehnică a operatorului, ochiul său pentru detalii, simțul responsabilității - acestea nu sunt abilități non-tehnice. Sunt variabile de producție. Poți avea cea mai bună freză cu cinci axe din lume. Dacă operatorul este neglijent sau lipsit de experiență, va strica scula, va seta greșit un offset de lucru sau va rata o măsurătoare critică. Niciun echipament și niciun proces nu pot compensa pe deplin lipsa de competență a operatorului sau simpla vigilență. Persoana de la comenzi este ultima poartă.
Asamblare și depanare
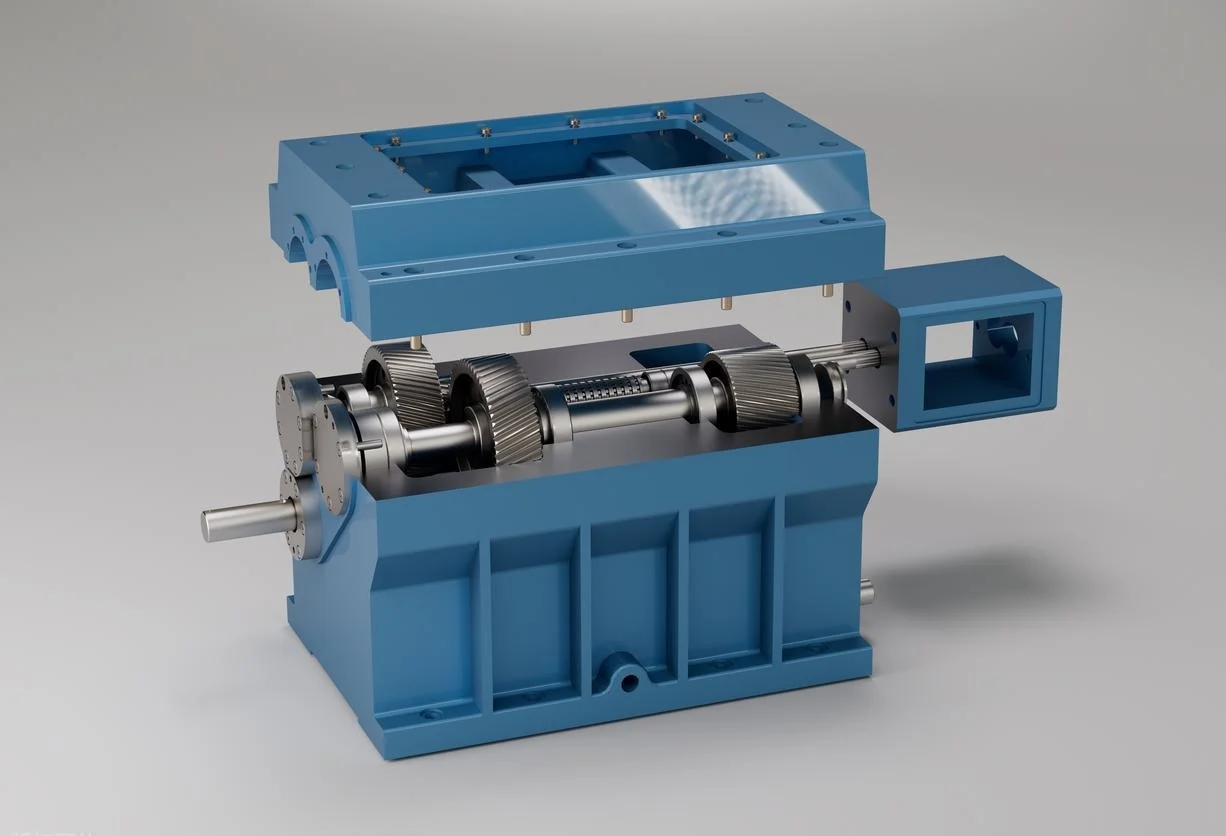
Ai toate componentele prelucrate perfect. Acum trebuie să le asamblezi. Asamblarea este procesul prin care piesele individuale devin un sistem funcțional. Apoi, depanezi - aceasta este o turnare de probă - pentru a demonstra că într-adevăr produce piese bune.
Precizie de asamblare
Aceasta nu este o muncă neglijentă. Jocurile de fixare contează. Un știft prea strâns se va uza prin uzură. Prea slăbit, se va clatina. De asemenea, se urmărește paralelismul și perpendicularitatea pe întregul ansamblu. Baza matriței, cavitatea și miezul, știfturile și bucșele de ghidare, placa ejectorului și închiderile rotorului. Totul trebuie să se alinieze.
Dacă oricare dintre aceste toleranțe se modifică, consecințele sunt imediate. Piesele ies cu fulgi sau cu țepi scurti. Funcționarea matriței devine inconsistentă - se blochează sau se blochează. Uzura se accelerează dramatic în primele o mie de cicluri. Dar dacă totul este făcut corect, totul se mișcă lin. Matrița se închide cu un zgomot puternic și precis de fiecare dată.
Turnare de probă și depanare a parametrilor
Aici teoria intră în producție. Asambli matrița, o montezi și faci o probă. Scopul este ajustarea sistematică. Nu ghicești. Schimbi câte o variabilă pe rând.
Parametrii cheie sunt presiunea de injecție, viteza de injecție, temperatura matriței, presiunea de menținere și timpul de răcire. Observați piesele de probă. Le măsurați. Căutați defecte specifice. Impacturile scurte vă spun că cavitatea nu se umple. Deformarea vă spune că răcirea este neuniformă sau că umplerea este greșită. Urmele de scufundare indică o presiune de menținere insuficientă. Flash-ul înseamnă că clema este slabă sau că matrița nu este complet așezată.
Prin acest proces, efectuați reglaje fine. Depanarea reușită face două lucruri importante. În primul rând, validează designul matriței și lucrările de asamblare. În al doilea rând, stabilește un proces documentat și fiabil pentru producția la scară completă. Blocați acești parametri. Aceasta este rețeta dumneavoastră.
Managementul întreținerii și operațiunilor
Poți construi o matriță perfectă. O poți proiecta corect, alege cel mai bun oțel, o poți prelucra la zecimi. Dar apoi o predai producției. Și acolo ajung matrițele să moară dacă nu ești atent. Modul în care utilizezi, întreții și gestionezi matrița pe întreaga sa durată de viață determină durata sa de viață reală. Aceasta nu este o idee ulterioară. Este esențială.
Intretinere de rutina
Iată ce trebuie făcut zilnic. Trebuie să curățați în mod regulat cavitatea, canalele de ventilație și sistemul de ghidaje. Se acumulează reziduuri de plastic. Reziduurile de gaz lasă o peliculă. Resturile rămân blocate. Toate trebuie să iasă afară.
Lubrifierea nu este negociabilă. Componentele de ghidare - știfturile de ghidare, bucșele, glisierele - necesită ulei. Mecanismele de ejecție au nevoie de vaselină. Fără aceasta, se obține frecare uscată. Frecarea uscată înseamnă uzură prematură. Uzura înseamnă piese nefinisate și apoi defectarea matriței.
Perioadele lungi de neutilizare sunt o capcană. Dacă matrița stă săptămâni sau luni, trebuie să luați măsuri de prevenire a ruginii. Aceasta înseamnă aplicarea de agenți antirugină pe toate suprafețele de oțel. Sigilați cavitatea. Protejați împotriva umidității din aer. Dacă omiteți acest lucru, o matriță de înaltă calitate va rugini și se va coroda pur și simplu stând pe raft. Coroziunea nu contează cât ați plătit pentru unealtă.
Practici operaționale adecvate
Operatorii pot distruge rapid o matriță. Iată cum. Parametri de injecție nepotriviți. Presiunea excesivă de prindere va zdrobi zonele de ventilație sau va deforma baza matriței. Vitezele de ejecție prea mari lovesc piesele și vor rupe știfturile mici ale ejectorului. Materia primă contaminată - măcinată cu particule fine sau bucăți metalice - acționează ca șmirghelul în interiorul cavității.
Regula este simplă. Setările mașinii trebuie să corespundă specificațiilor de proiectare ale matriței. Forțarea unei matrițe să funcționeze în afara intervalului prevăzut este un abuz. Aceasta accelerează dramatic uzura și duce la daune permanente și ireparabile.
Reparații la timp
Se întâmplă daune minore. Zgârieturi ușoare pe suprafața unei cavități. Lovituri mici de la o piesă căzută. Uzură localizată la o clapetă. Acestea se remediază imediat. Lustruirea îndepărtează zgârietura. Sudarea prin puncte umple o lovitură, apoi se taie din nou suprafața.
Pericolul este întârzierea. Ignorați un mic defect și acesta evoluează. O zgârietură devine o scobitură. O adâncitură devine o crăpătură. Uzura localizată se extinde. Ceea ce a fost o reparație simplă, de treizeci de minute, a devenit o înlocuire completă a cavității. Aceasta este o deteriorare ireversibilă. Aceasta este o matriță moartă. Așadar, intervenția la timp este cheia. Reparați-o acum sau cumpărați o matriță nouă mai târziu. Alegerea dumneavoastră.
Concluzie
Deci vrei o matriță bună. Una durabilă. Care vine din mai multe etape care lucrează împreună. Nu una. Nu două. Toate. Proiectare. Alegerea materialului. Prelucrare. Asamblare. Întreținere. Fiecare verigă din acest lanț trebuie să reziste.
Iată crudul adevăr. O singură verigă slabă strică totul. Un design perfect construit din oțel prost cedează. O cavitate perfectă prelucrată prost cedează. O matriță perfectă fără întreținere cedează. Lanțul este la fel de puternic ca cel mai slab punct al său.
Deci lecția este simplă. Acord atenție fiecărei etape. De la prima schiță de pe ecran până la ultima piesă expulzată într-o după-amiază de marți. Așa obții calitate înaltă. Așa obții o matriță care durează.
Alege NOBLE pentru cel mai bun Fabricarea matrițelor prin injecție
Suntem o fabrică de prelucrare CNC de precizie . Matrițele de injecție și componentele de precizie sunt munca noastră principală. Anii de muncă în atelier ne-au învățat un lucru. Calitatea matriței nu este noroc. Este suma muncii atente în fiecare etapă prin care am trecut. Proiectare. Selecția materialelor. Precizie de prelucrare. Asamblare. Întreținere. Fără scurtături.
Iată ce realizăm. Frezare CNC , electroeroziune, tăiere cu sârmă , rectificare superficială și lustruire de precizie. Preluăm întreaga gamă de oțeluri pentru matrițe. P20 și 718 pentru lucrări standard. S136 și NAK80 pentru finisaje lucioase și de volum mare. Oțel inoxidabil rezistent la coroziune pentru materiale plastice nedorite precum PVC-ul. Tratamentul termic și finisarea suprafeței sunt realizate intern. Controlăm întregul proces.
Două certificări sunt importante pentru noi. ISO 9001:2015 pentru managementul general al calității. Și ISO 13485:2016 pentru dispozitive medicale. Acestea nu sunt decorațiuni murale. Ele înseamnă calitate constantă, trasabilitate completă a materialelor și proceselor, management activ al riscurilor și un sistem care se îmbunătățește în timp. Acest lucru este valabil indiferent dacă tăiem o matriță pentru o clemă auto sau pentru o componentă critică a unui dispozitiv.
Aveți nevoie de o matriță prototip pentru a testa un design? Noi facem asta. Aveți nevoie de scule de producție de volum mare care rulează pentru milioane de cicluri? Noi construim asta. Aveți nevoie de o matriță complexă cu mai multe cavități, cu glisiere și dispozitive de ridicare? Aceasta este munca noastră zilnică. Avem echipamentul, procesele certificate și experiența. Primiți o unealtă fiabilă și de înaltă performanță.
FAQ
Care este timpul de livrare obișnuit pentru o matriță de injecție?
Depinde. O matriță prototip simplă cu o singură cavitate? Asta ar putea dura una până la două săptămâni. O matriță de producție de înaltă precizie cu mai multe cavități, glisiere și toleranțe strânse? Asta durează patru până la cinci săptămâni sau mai mult. Analizăm designul piesei dumneavoastră și nevoile dumneavoastră de volum. Apoi vă oferim un calendar real.
Cât timp va rezista o matriță de injecție?
Durata de viață a matriței nu este un număr unic. Depinde de oțel, plastic, condițiile ciclului de lucru și cât de bine întrețineți scula. Pentru o matriță standard de producție din P20 sau 718, așteptați-vă la 500,000 până la 1,000,000 de jetoane. Dacă utilizați volume mari sau materiale abrazive precum nailonul umplut cu sticlă, treceți la oțeluri premium precum S136 sau NAK80. Cu o întreținere adecvată, acestea pot depăși 1,000,000 de jetoane.
Puteți să mă ajutați să îmbunătățesc designul piesei mele pentru o mai bună matrițabilitate?
Absolut. Oferim recenzii DFM. Inginerii noștri analizează piesa dvs. și fac sugestii specifice. Ajustați unghiul de deformare aici. Uniformizați grosimea peretelui acolo. Adăugați o rază la colțul ascuțit. Schimbați locația liniei de separare. Aceste mici modificări reduc defectele, scurtează timpii de ciclu și prelungesc durata de viață a matriței. Adesea, acestea vă economisesc bani semnificativi pe durata de viață a proiectului.
Ce defecte pot apărea dacă matrița este proiectată sau întreținută necorespunzător?
Le veți vedea pe piesa dumneavoastră. Urme scurte în care cavitatea nu se umple. Urme de adâncitură pe secțiuni groase. Deformare care deformează piesa. Abîmături de-a lungul liniei de despărțire. Urme de arsură de la aerul prins. Linii de sudură slabe unde două fronturi de curgere se întâlnesc prost. Defecte de suprafață care strică aspectul. După cum am discutat anterior, acestea se datorează unui design defectuos, unei răciri defectuoase, unei ventilații defectuoase sau unor obiceiuri de întreținere precare.
Ce tipuri de matrițe fabricați?
Acoperim întreaga gamă. Matrițe cu două plăci pentru piese simple. Matrițe cu trei plăci pentru injecție precisă. Matrițe cu canal cald pentru reducerea deșeurilor și cicluri mai rapide. Matrițe de deșurubare pentru piese filetate. Matrițe familiale care prelucrează mai multe geometrii de piese dintr-o dată. De asemenea, construim matrițe prototip pentru lucrări de dezvoltare și teste de volum mic.
Exportați matrițe la nivel internațional?
Da. Expediem matrițe către clienți din întreaga lume. Ne ocupăm de ambalaje adecvate pentru a preveni ruginirea în timpul transportului. Protecție împotriva coroziunii, lăzi sigilate și aranjamente complete de transport. Matrița dumneavoastră ajunge gata de montare și utilizare.
Cum obțin o cotație?
Trimiteți-ne desenul piesei dumneavoastră. Atât fișierele CAD 2D, cât și cele 3D sunt cele mai potrivite. Spuneți-ne volumul anual estimat și materialul preferat. Echipa noastră analizează cerințele. Vă trimitem înapoi o ofertă competitivă și abordarea noastră recomandată pentru proiectarea matriței. Simplu.






